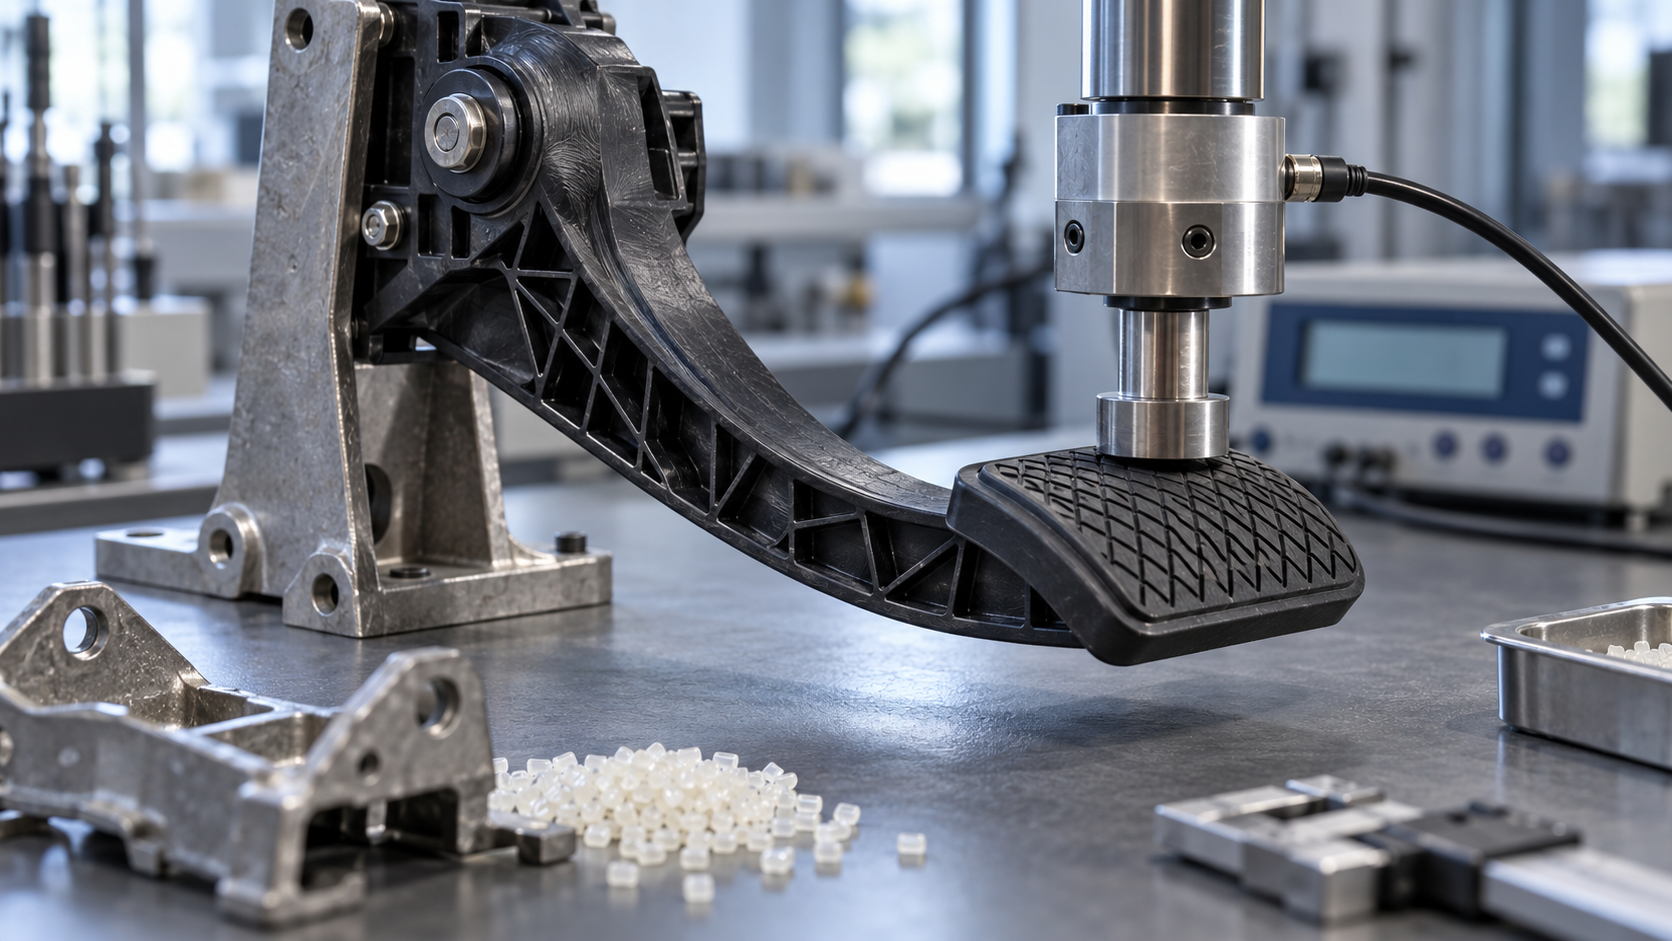
一个刹车踏板,到底该扛住多大的力
先看一段让很多人睡不着的测试画面:三辆车连续做 100km/h 到 0 的紧急制动,第二次、第三次踩下去的时候,踏板支架断了。车上装的踏板力传感器记录下断裂前后的读数——第一次最大踏板力 1596N,第二次 1612N,视频里还出现过 4589N 的峰值。
1596N 是什么概念?大概相当于一个 160 公斤的人直接站在踏板上。正常驾驶员在紧急情况下能踩出的力,通常也就是几百牛;把踏板踩断,本身就是一件不该发生的事。中国汽车工程学会的邱劲草有一句话说得直白:正常驾驶员踩踏,无论在何种情况下,都不应直接踩断制动踏板。这就是刹车踏板这个零件的底线——它首先是一个安全件,其次才是一个可以被踩来踩去的人机接口零件。
所以「刹车怎么制作,刹车踏板」这个问题,真正值得拆成三件事来看。第一,踏板设计时按多大的力来算——标准到底怎么定的。第二,这个力怎么在材料和工艺里被做出来——刹车踏板的制造。第三,做出来装上车之后,那几毫米的自由行程是怎么调的。下面按这三条线走,先把力的账算清楚。
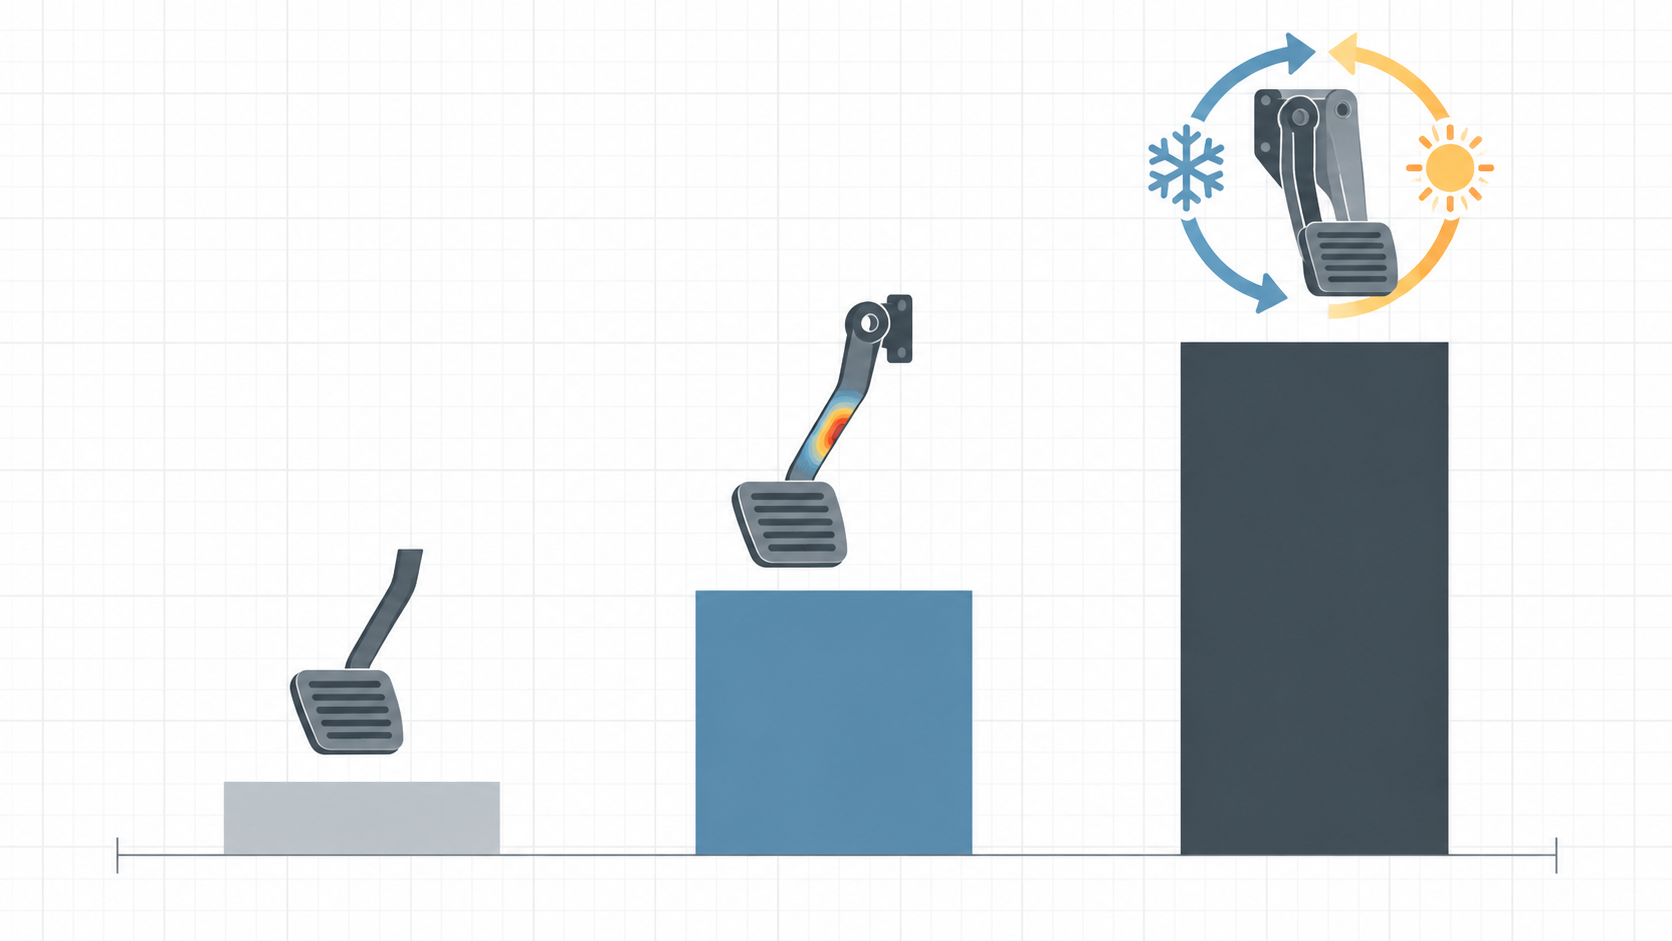
刹车踏板要扛的力:国标、行标与车企内控的三层差距
行业推荐标准补上的那一层:1500N 与 50 万次
车企内控往往比行业标准高一截
| 标准 / 规范 | 载荷要求 | 考核对象 |
|---|---|---|
| 《机动车运行安全技术条件》(强制) | 乘用车踏板力≤500N;满载≤500N、空载≤400N | 制动效能,非踏板强度 |
| QC/T 788-2018(推荐性行业标准) | 纵向 1500±20N,保持 5 秒,前后 5 次,永久变形≤5mm | 踏板静强度与变形 |
| QC/T 788-2018 工作耐久 | 乘用车 500±20N / 商用车 700±20N,双向各 50 万次 | 疲劳寿命 |
| GMW15396(2007 版,企业规范) | 踩踏方向极端载荷 2700N | 极端工况余量 |
| 保时捷 MSB(企业规范) | 断裂载荷 3000N,-35℃/常温/80℃ 三温度 | 极端温度下断裂强度 |
刹车踏板是怎么制作出来的:材料、结构与注塑工艺
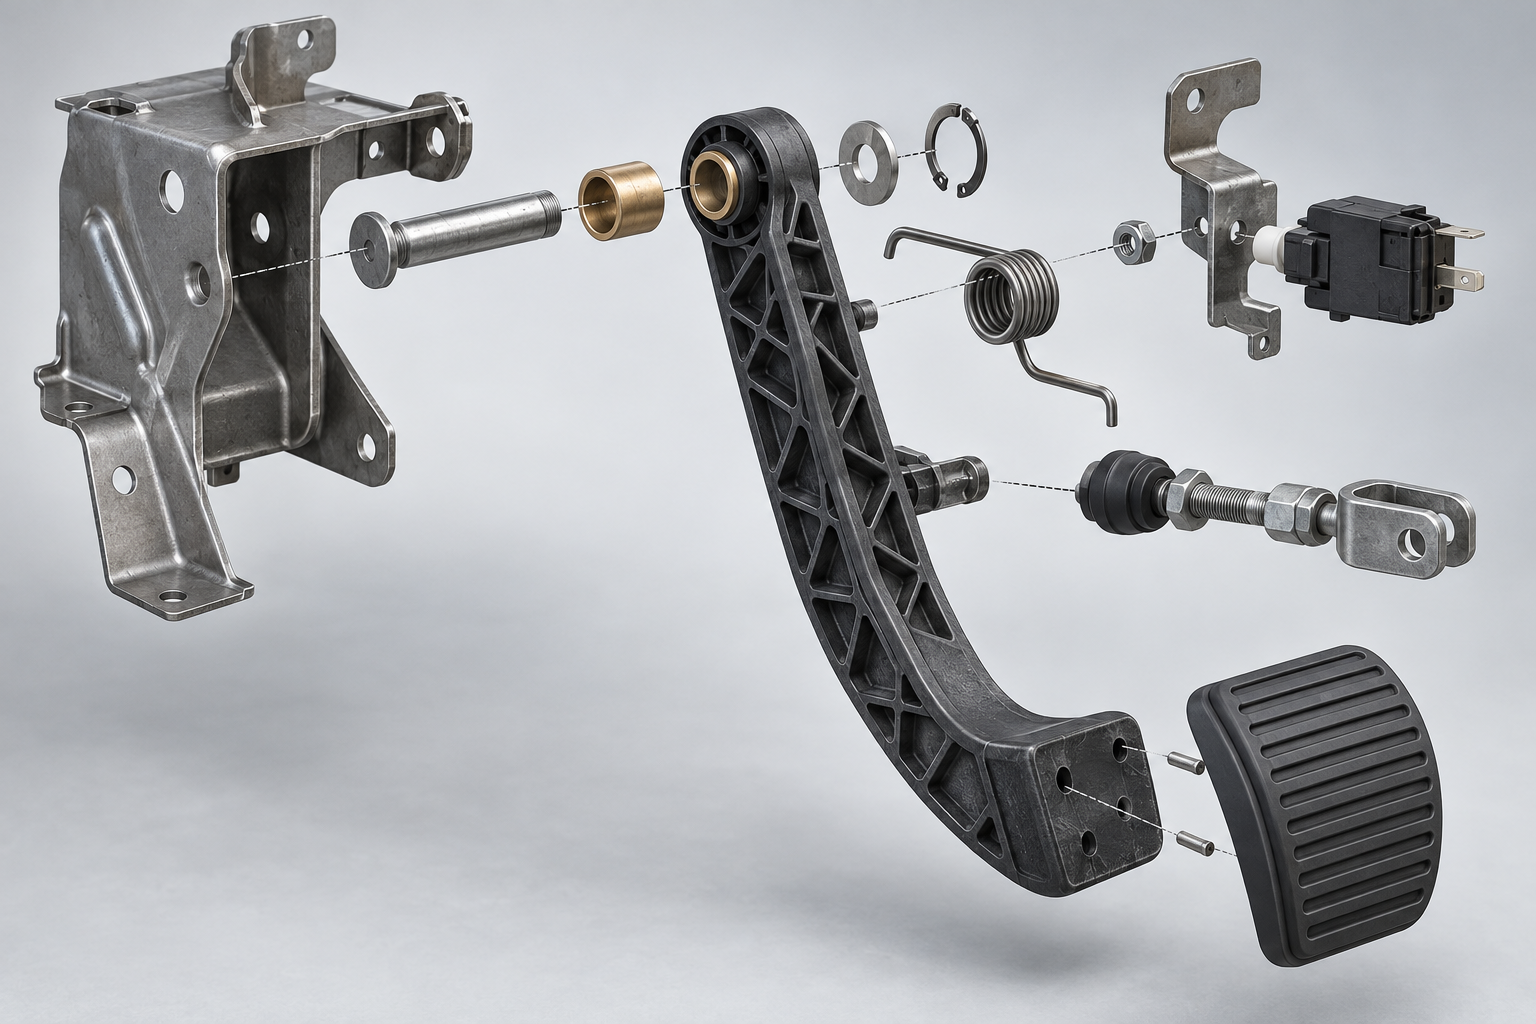
把踏板总成拿在手里,先别急着谈强度,先看它由什么拼起来。一个乘用车刹车踏板总成通常包含:踏板臂(承受踩踏弯矩的主体)、踏板垫(脚接触面,多为橡胶或热塑弹性体)、金属支架(连接车身或踏板盒)、枢轴与衬套(转动副)、回位弹簧、制动灯开关触点,以及通往真空助力器推杆的连接点。其中踏板臂和支架是力学上的主角,也是断裂案例里最常被点名的位置。
材料:PP 或 PA 基材,加 30%–40% 玻璃纤维
业内主流做法是以 PP(聚丙烯)或 PA(聚酰胺,即尼龙)为基材,加入约 30%–40% 玻璃纤维,用短玻纤增强来提高强度、刚度和热稳定性。玻纤加进去,材料从“能注塑的塑料”变成“能当结构件用的复合材料”,这是刹车踏板能做成塑料件的前提。
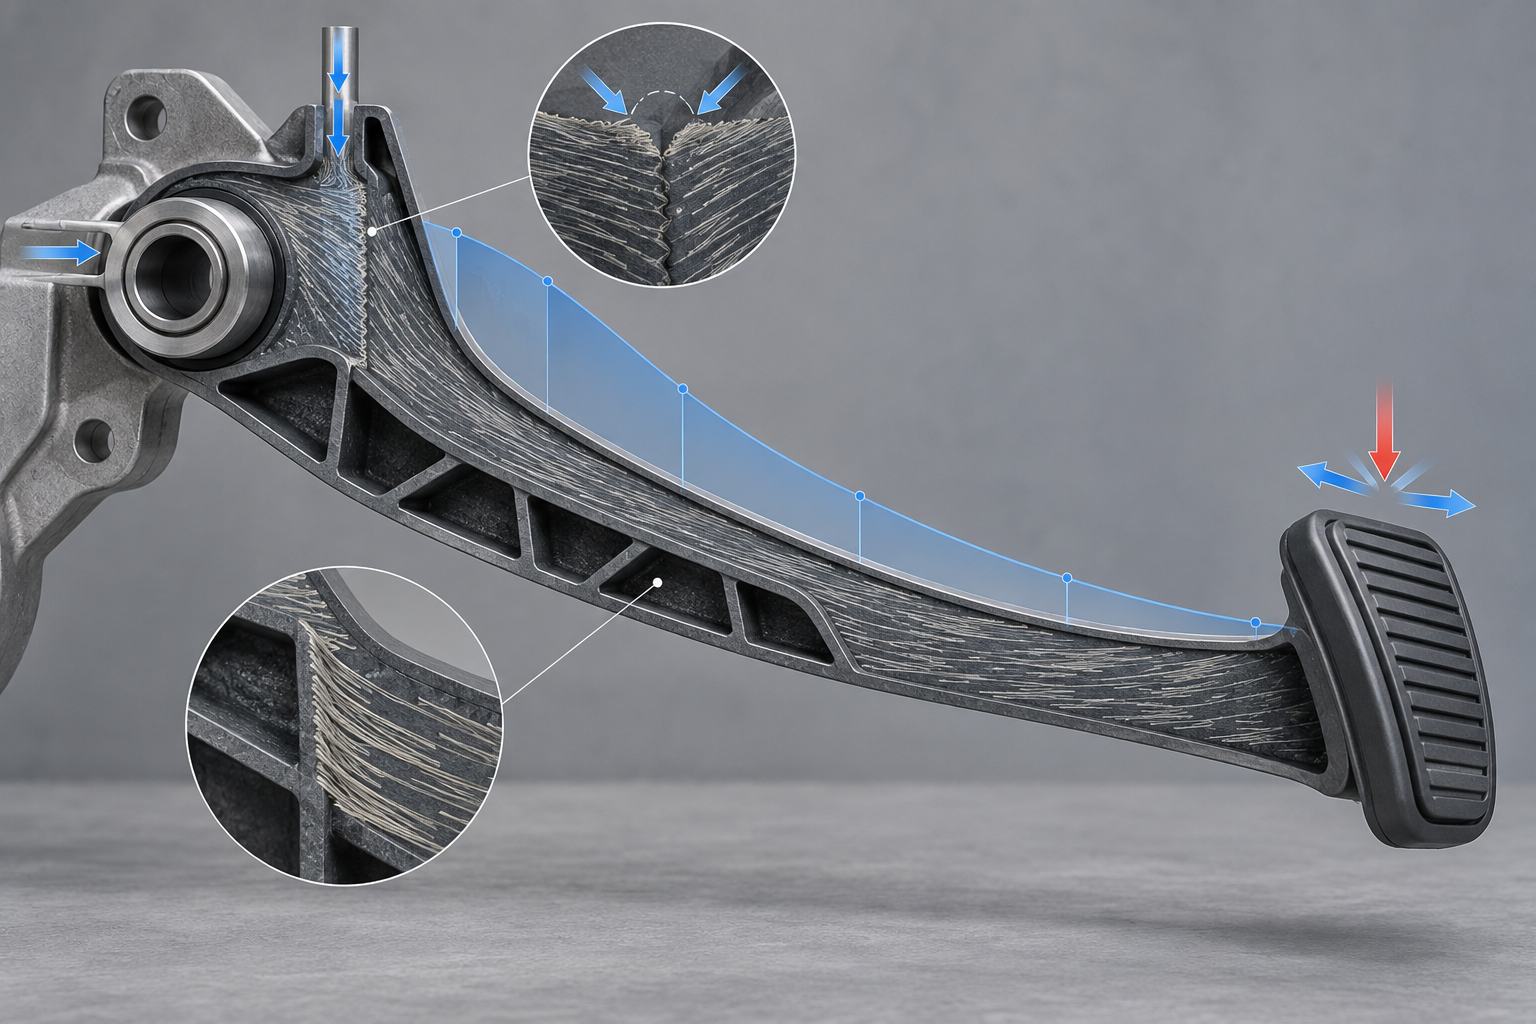
但玻纤也带来一个绕不开的矛盾:纤维在料流中会沿流动方向取向,导致制件各向异性——顺着流动方向强度高,垂直方向偏弱。更麻烦的是熔接区域:两股料流汇合处,纤维难以跨越界面缠结,强度往往低于本体材料。而踏板臂根部、枢轴附近恰恰是弯矩最大的截面,熔接线如果落在这里,就等于把弱点放在了最吃力的位置。
从模具到成品:注塑踏板臂的工艺链条
踏板臂多为注塑件,工艺链条大致是:模具设计与浇口位置确定 → 注塑成型 → 熔接与嵌件/装配 → 尺寸与外观检查 → 力学抽检。每一步都会影响最终能不能扛住那几千牛的力。
- 浇口位置:决定料流路径和熔接线落在哪里。浇口开得好,熔接线可以避开高应力区;开得随意,弱点就留在根部。
- 模温与保压:模温偏低、保压不足,熔接界面愈合差,强度进一步下降;玻纤件对这两个参数尤其敏感。
- 嵌件与装配:金属枢轴衬套、支架连接件通过嵌件注塑或后装配固定,界面配合公差直接影响踩踏时的旷量和异响。
- 尺寸与外观检查:重点看熔接线位置、缩痕、翘曲,以及枢轴孔的同轴度——这些是后续力学性能的间接指标。
- 力学抽检:按载荷工况做抽样验证,确认批次一致性,而不是只测首件。
这套流程听起来和普通结构件注塑差不多,差别在于验证密度。普通外壳件抽检看外观和装配就行,刹车踏板要按载荷工况反复验证,因为它是安全件——一次熔接不良,可能就是一次踏板断裂。业内常见的做法是把玻纤比例提到 40% 以上,或改用长玻纤来提升熔接强度与疲劳安全冗余;具体比例和工艺参数,需要结合零件几何、载荷谱和验证结果来定,不能照搬。
熔接强度与疲劳冗余:注塑踏板最容易出事的地方
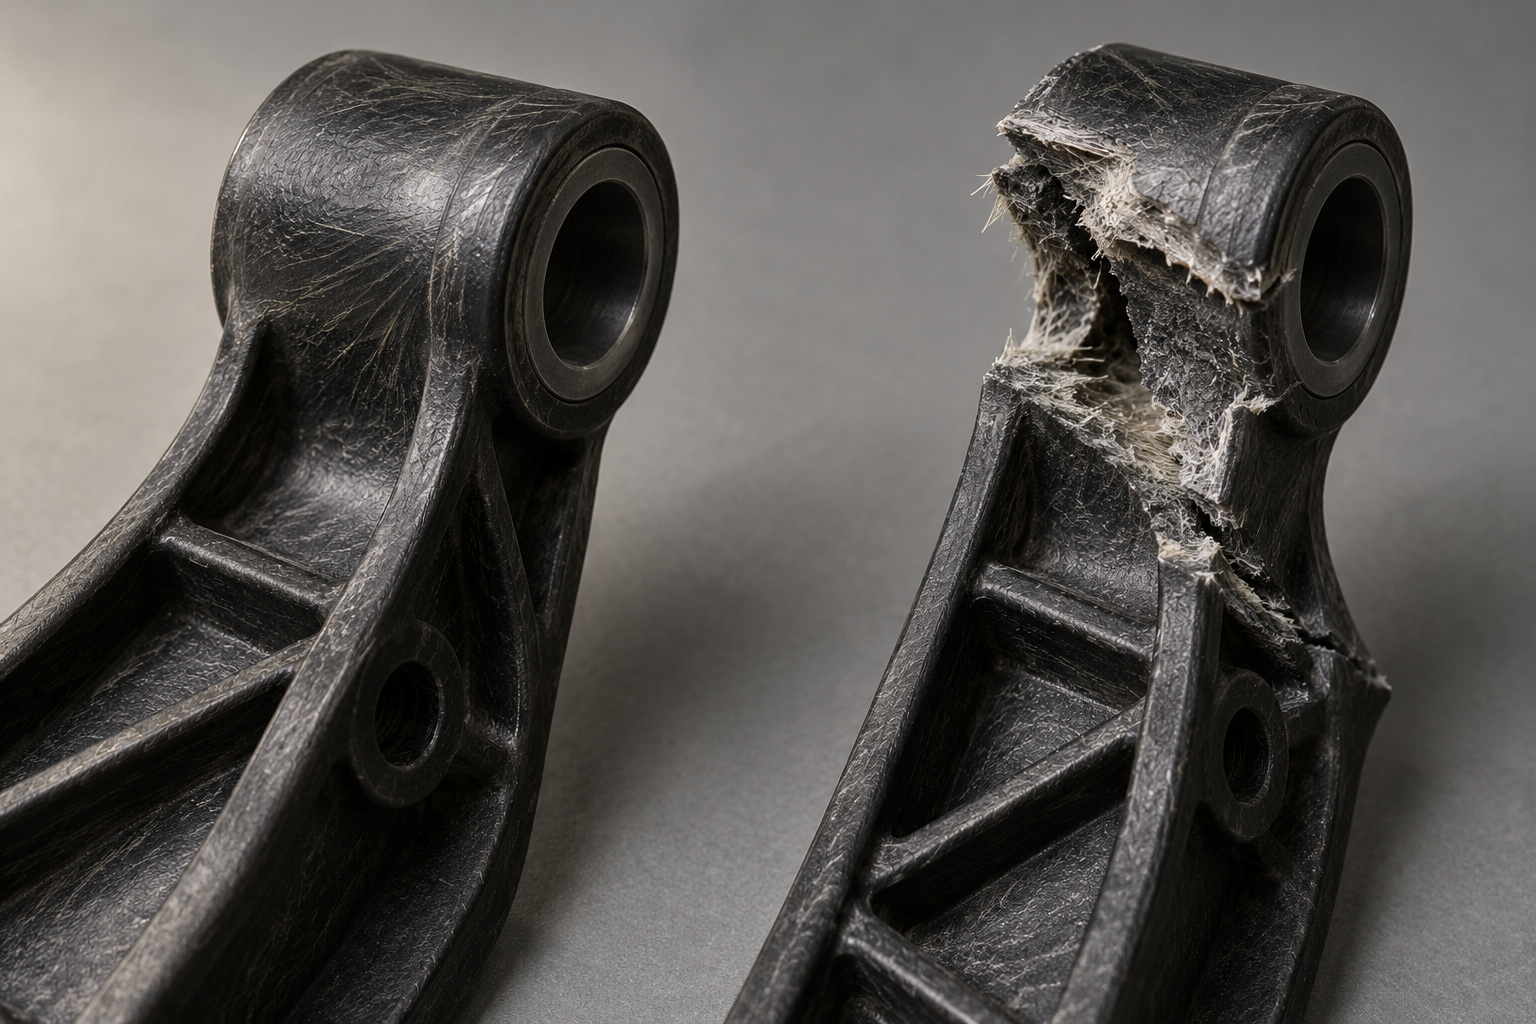
前文拆到注塑踏板,最后都会落到同一个位置——踏板臂根部与枢轴连接处。那里既是弯矩最大的截面,也常常是料流汇合的地方。玻璃纤维增强塑料的熔接区强度低于本体,于是“刹车踏板怎么制作”里最难控制的一步,就变成了熔接质量。
熔接位置为什么总落在最危险的截面上
注塑件上,熔接是两股料流在模腔里相遇后合并形成的界面。踏板臂形状细长、根部要容纳枢轴孔或金属嵌件,模具上往往需要从两侧或多点进料,料流绕开孔位后在前方汇合——这个汇合点,恰好就在枢轴附近的受力截面。
熔接区的弱点不是均匀的:玻纤在汇合界面处取向紊乱,纤维与基材的界面结合不完整,界面温度也低于本体。结果就是熔接区强度通常低于本体件,业内一般认为差距明显,但具体数值取决于材料、浇口与工艺,需以实测为准。刹车踏板是高安全件,这个差距必须用结构冗余和验证覆盖掉,而不是靠“看起来够粗”来判断。
影响熔接质量的可控变量很实际:浇口位置决定料流汇合角,汇合角越尖锐越不利;模温和保压影响界面愈合程度,模温偏低时界面愈合不足;注射速度过快会让汇合处夹气、形成熔接痕。做刹车踏板这类安全件的模具,浇口与流道方案通常在 DFM 阶段就要和疲劳冗余一起定,而不是等试模后看外观再补。
提高熔接强度与疲劳安全冗余的几条现实路径
业内常见做法,一是把玻纤含量提到 40% 以上,用更高的纤维体积分数补偿熔接区强度的损失;二是改用长玻璃纤维材料,长纤在界面处的搭接更充分,对疲劳安全冗余更有利。两条路都有代价:玻纤比例越高,熔体流动越差,熔接界面反而更难愈合;长纤对注塑工艺和模具磨损的要求也更高。所以这不是“玻纤越多越好”的单选题,需要结合踏板几何、受力方向和验证工况一起权衡。
另一条更稳的思路是让熔接位置主动避开最大弯矩截面:调整浇口方向,把料流汇合点推到踏板臂中段或非主要受力区;或者在枢轴位置用金属嵌件承担局部载荷,把塑料件从“直接受剪”变成“受支撑”。这类改动会牵动模具结构和装配工艺,通常要在开模前定下来。
正向踩和侧向踩:验证工况必须覆盖的两种受力
做踏板强度验证时,一个容易被忽略的差异是加载方向。正向垂直踩踏时,力沿踏板臂的截面传递,主要产生弯曲应力;但真实驾驶中,脚掌落点常常偏内或偏外,形成侧向杠杆踩踏——力臂变长,踏板臂根部同时承受弯曲与扭转,局部应力可能明显高于正向工况。
这也是为什么有的车型踏板在正向测试中过关,却在非垂直踩踏时暴露风险。验证方案如果只做单一正向加载,就很难覆盖这种工况。汽车行业的做法通常是多方向加载:QC/T 788-2018 就要求踏板在前后两个加载方向各做耐久试验,说明方向差异是行业公认需要覆盖的变量。对制造端来说,这意味着熔接位置和嵌件设计要按最不利的受力方向来评估,而不是按正向单工况来优化。
材料一改,验证就得重做:一次召回说明的问题
为什么“换成另一种塑料”不等于“等效替代”
把“设计余量”当成一个可核查的量,而不是一句口号
踏板自由行程是什么:5–15mm 背后的装配与调校
踩下刹车踏板的前一小段,车其实还没开始减速。这段“白踩”的距离,就是刹车踏板自由行程——从踏板开始运动,到制动系统真正建立起液压、卡钳开始夹紧制动盘之间的踏板位移量。乘用车的自由行程业内通常落在 5mm 到 15mm 这个区间,具体数值以车型维修手册为准,不是所有车都取同一个数。
踏板自由行程不是装配误差,而是一个被刻意留出来的间隙。总泵活塞在完全回位时必须让缸内油路与储液罐连通,制动液才能回流、压力才能卸掉。如果这段行程被吃掉,活塞无法完全回位,残余压力会让刹车片一直贴着盘,车开着就发热、拖滞、片耗加快。反过来,间隙留多了,踩下去的前一段全是空行程,制动响应变慢,紧急工况下这几毫米就是距离。
自由行程为什么会变大:从气阻到磨损
自由行程偏大,最常见的几个原因:制动液里进了空气,气泡可压缩,踩下去先被压扁才传力;刹车片磨损变薄,卡钳活塞要推出更长距离才碰到盘;推杆调整不当,踏板到总泵之间的机械间隙超差;总泵皮碗密封失效,内漏导致压力建立慢。这几种原因在踏板上的表现都是“软”和“长”,但处理方式完全不同——先排气还是先换片,得靠检查区分。
自由行程偏小同样不是好事。踏板几乎没有空程,说明推杆顶得太紧或活塞回位不到位,制动会拖滞,长时间行驶制动盘温度升高,严重时可能影响制动性能。这类问题往往在换泵、换助力器或维修后装配时出现,属于调校环节的活儿。
怎么自检:停车状态下能做的三件事
- 车辆停稳、熄火,踩几次踏板把助力器里的真空放掉,再轻踩踏板,感受从开始到明显“变硬”之间那段空行程的长度。
- 对比踏板高度:多次踩下后踏板高度应基本稳定,如果踩住后缓慢下沉,多半是密封或内漏问题,不是自由行程本身。
- 打开发动机舱检查制动液液位,同时看更换记录——制动液业内通常 2 年或 4 万公里左右更换一次,具体按车型手册,吸湿后沸点下降会放大气阻问题。
需要说清楚的是,调整推杆长度属于维修作业,涉及总泵与助力器接口,不同车型结构差别很大,必须按对应车型的维修手册执行。自己在没有数据和工具的情况下拧推杆,容易把自由行程调没了,反而制造拖滞。自检的价值在于判断“要不要进店”,而不是替代调校。
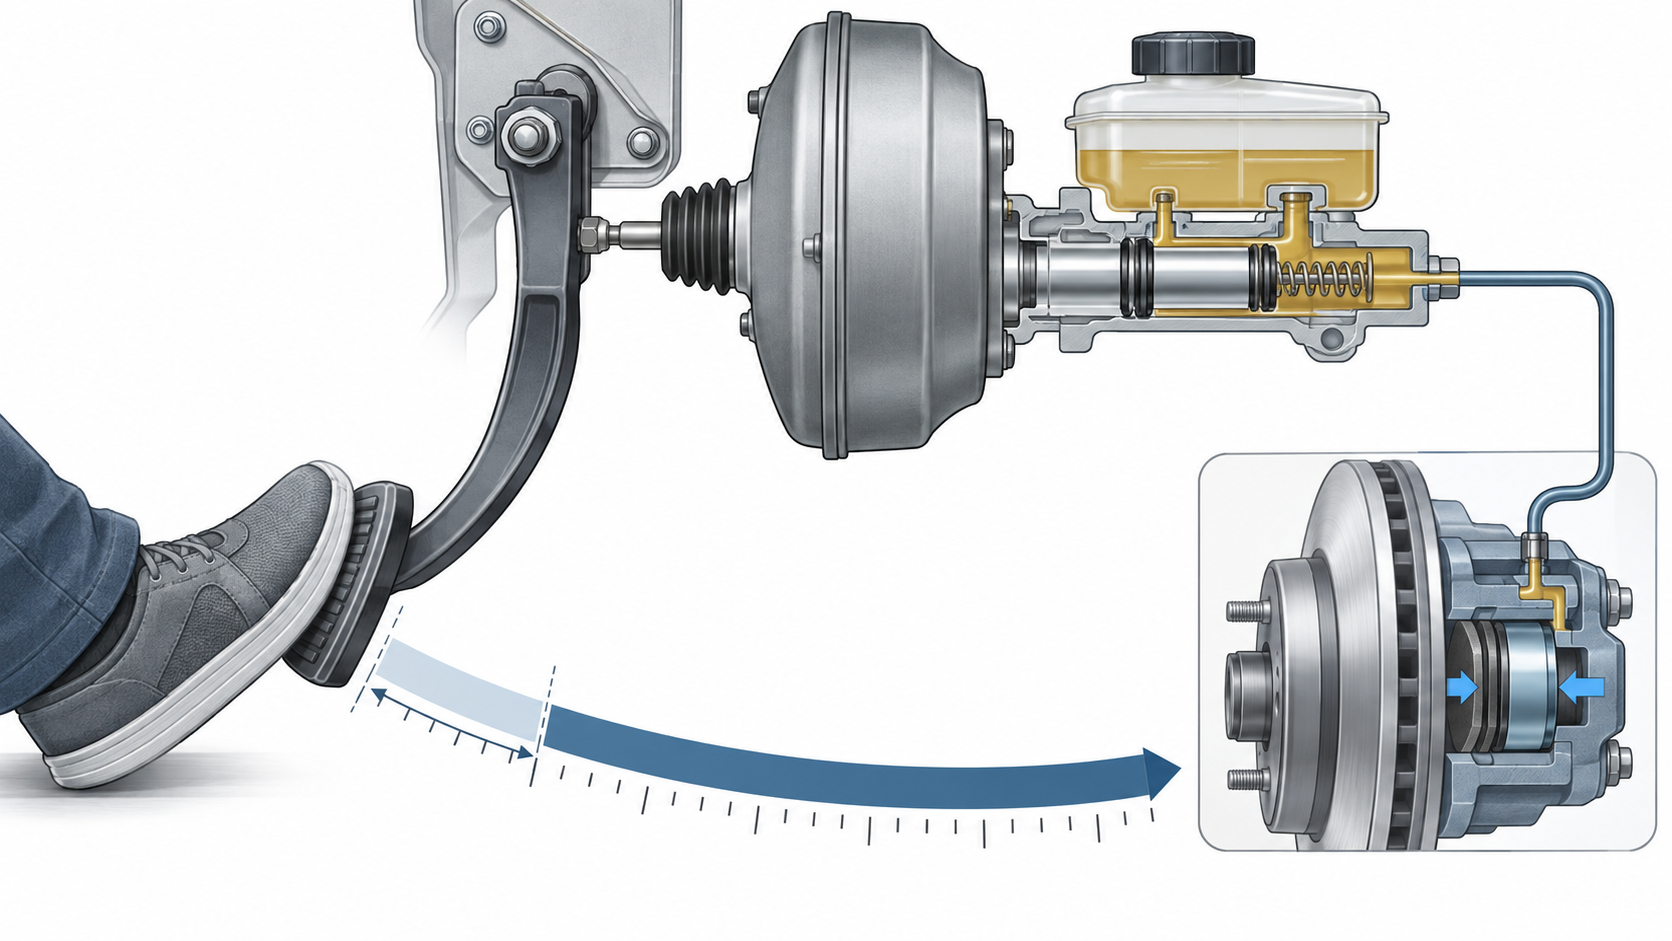
把自由行程放回整条链条看:它其实是制造与装配一致性的一个出口。踏板的枢轴间隙、推杆长度、总泵活塞回位位置、制动片厚度,任何一项偏差都会体现在这几毫米上。也正因为如此,踏板总成的尺寸公差和装配到位程度,比外观看起来要重要得多。
踏板装好后为什么要反复踩:从装配到建立压力的最后一步
换完刹车片,修理工坐进车里,一脚一脚地踩,踩到踏板变硬才罢手。这个动作看起来像仪式,其实是刹车踏板制造与装配链条的收尾:不踩到位,制动力就建立不起来。刹车踏板怎么制作、怎么装,最终都要落到这一脚的手感上。
原因在于新片与刹车盘之间留有间隙。卡钳活塞在更换过程中被推回缸体,片、盘之间可能出现零点几毫米到一两毫米的空行程。反复踩踏板,是用液压把总泵的油推出去,把活塞重新顶到刹车片背面,让片贴着盘。踩到踏板受压、不再发软,说明这段间隙已经被吃掉、系统压力建立起来了。若踩了很多脚仍软,通常不是片的问题,而是管路里进了空气或制动液不足。
刹车踏板只是力的输入端
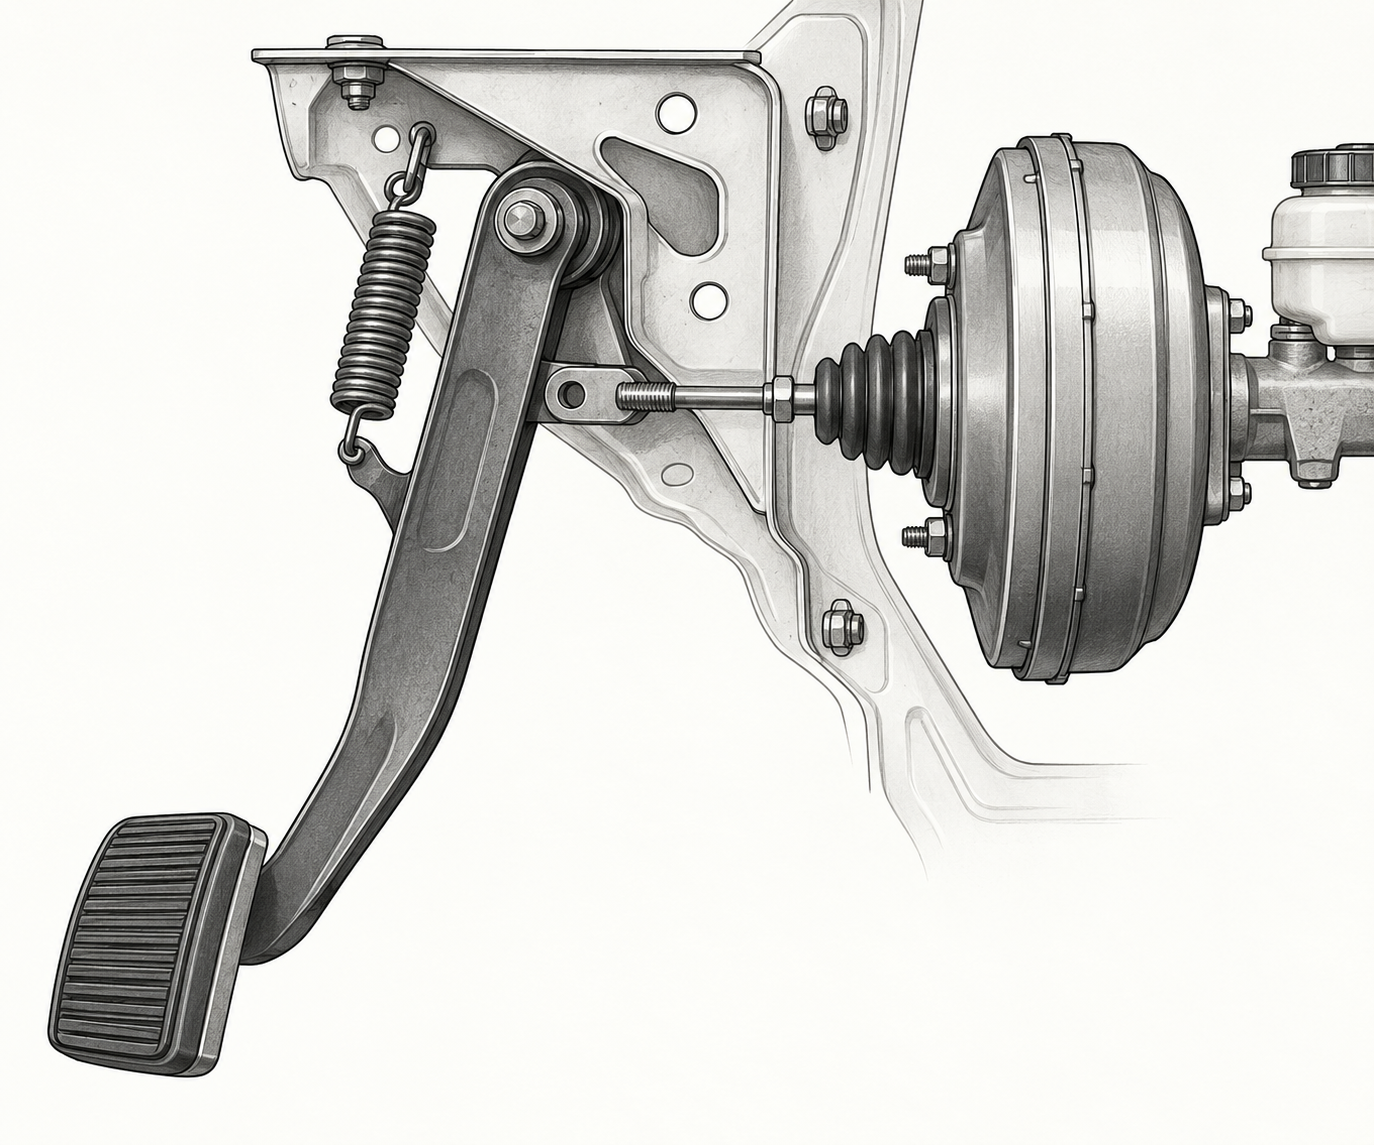
从整条制动链看,踏板总成负责一件事:把脚力传下去。力的路径是踏板臂—推杆—真空助力器—总泵—管路/软管—卡钳活塞—刹车片—刹车盘。踏板本身不产生制动力,它只决定输入多少力、走多少行程。所以踏板偏软、行程变长,问题可能出在链上的任何一环,而不一定在踏板。
这也解释了为什么踏板的结构刚度与安装刚度同样是安全件指标。如果踏板臂或支架在受力时明显弹性变形,脚感就是“踩下去虚”,驾驶员会不自觉地加大踏板力。上一节讲的熔接区域和枢轴附近截面,正是要在这种反复加载下保持形状。
踏板偏软时,按顺序排查
给一个实用的判断顺序,避免一上来就换件:
- 先查制动液:看液位是否低于下限、颜色是否发黑、最近是否换过。制动液有吸水性,业内通常建议约 2 年或 4 万公里更换一次,具体以车型手册为准。
- 再查气:液位正常但踏板软、能踩到底,多半是管路有空气,需要按车型规定顺序排气。
- 然后查片与盘:片磨损到极限、盘面拉伤或厚度不均,都会让行程变长。
- 最后查推杆与自由行程:推杆调整不当会让空行程过大;这一项属维修作业,需按车型手册操作,不要凭手感乱调。
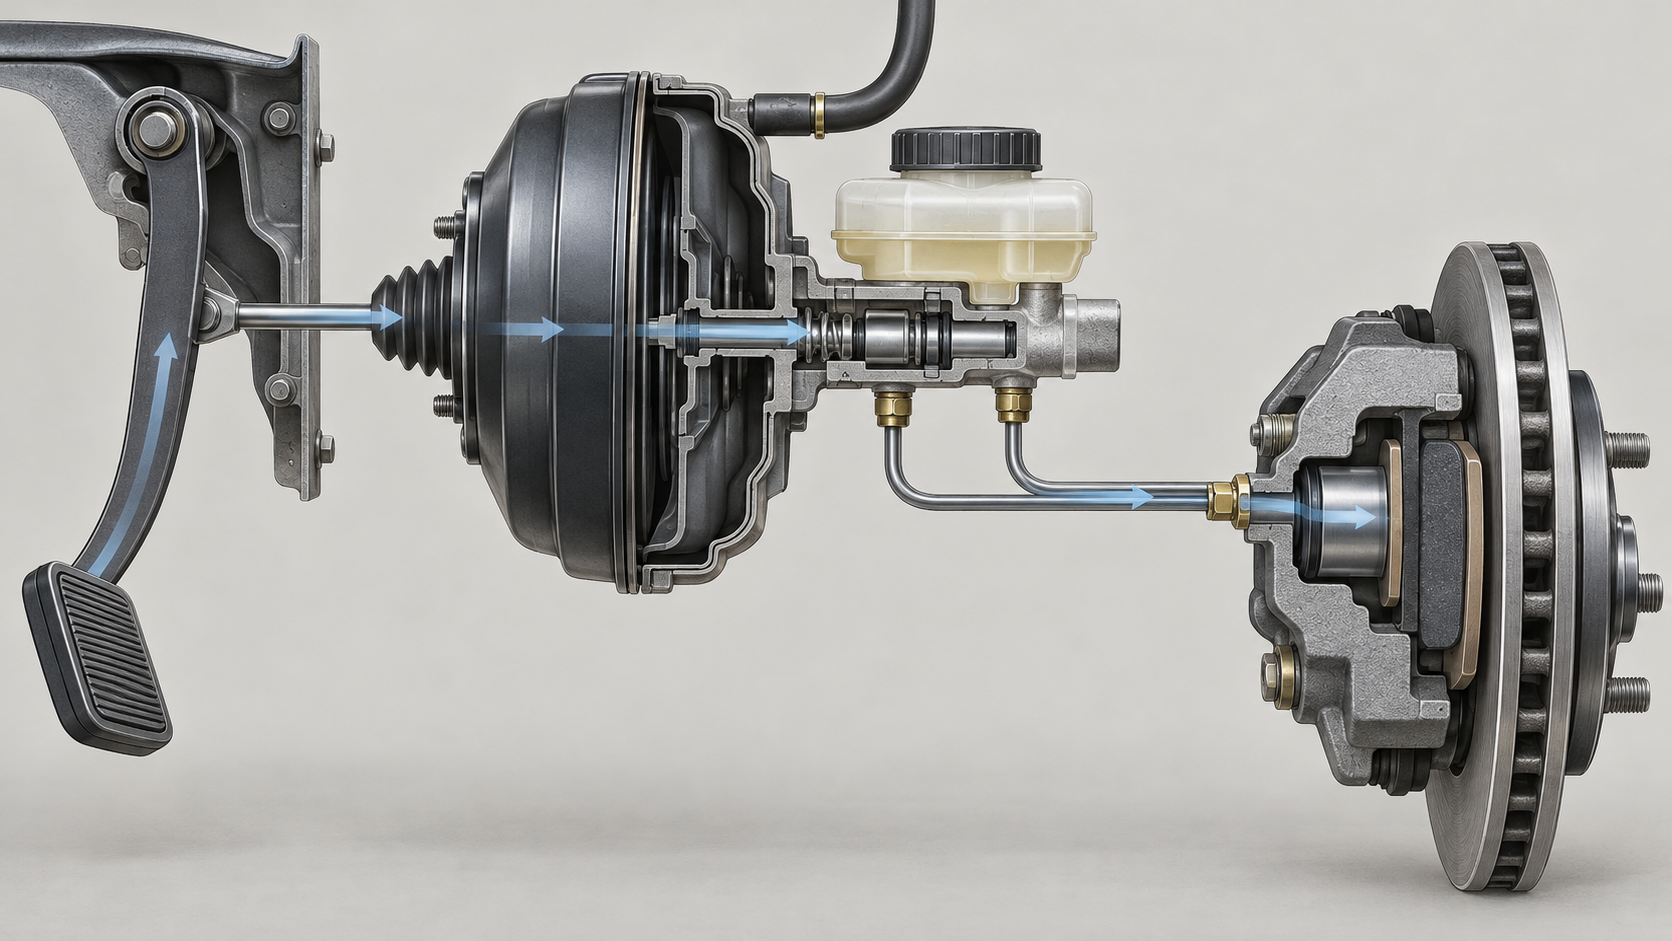
把这个顺序记住,就能理解为什么“换完片要反复踩”不是可有可无:它是在装配阶段就把活塞行程归位,让系统回到可建压的状态。之后踏板自由行程(乘用车通常 5–15mm)才有一个稳定的基准。踏板自由行程偏大,往往和液、气、片、推杆这几项直接相关,而不是踏板本体坏了。
对做踏板或踏板周边结构件的人来说,这里有一条朴素的经验:装配后的手感,是前面所有工序的汇总。注塑件尺寸稳定、熔接区域强度够、支架孔位和枢轴同轴度好,踏板踩下去的力—行程曲线才可重复;否则每一脚都略有不同,驾驶员对制动力的预期就会被打乱。这也是为什么踏板类零件在打样和小批量阶段,就该把安装点刚度、推杆接口位置、回位弹簧预紧一起验证,而不是只测一个断裂载荷就交差。
常见问题(FAQ)
下面几个问题,都是读完前面几节后最容易卡住的地方:标准数字怎么读、玻纤加多少、自由行程能不能自己动手、塑料踏板和金属踏板怎么选。答案给边界,不给承诺。
国标说的 500N 和 QC/T 788 的 1500N,到底哪个才算刹车踏板的强度要求?
两个管的不是一回事。强制国标《机动车运行安全技术条件》里的 500N(乘用车最大制动效能时踏板力上限,满载检验≤500N、空载≤400N),约束的是制动效果——用多大劲能把车刹住,它并不直接规定踏板本身能扛多大劲。QC/T 788-2018 是推荐性行业标准,要求对制动踏板施加 1500±20N 纵向力、保持 5 秒、前后 5 次,试验后不得有裂纹或损坏、永久变形量≤5mm,这才是针对踏板结构强度的试验方法。要注意 QC/T 是推荐性标准,不是强制;企业内控往往更高,例如 2007 版 GMW15396 把踩踏方向极端载荷设为 2700N,保时捷 MSB 平台要求断裂载荷 3000N。读标准先看清适用范围和版本年份。
玻璃纤维比例越高,刹车踏板就越结实吗?
不一定成正比。业内主流是 PP 或 PA 基材加 30%~40% 玻璃纤维,用来提高强度、刚度和热稳定性。但玻纤件的薄弱点常在熔接区域——纤维在料流汇合处取向不利,强度低于材料本体。把比例提到 40% 以上、或改用长玻璃纤维,可以改善熔接强度和疲劳安全冗余,但纤维含量上去后流动性、表面质量和各向异性也会变,需要重新做模具与工艺验证。所以“加多少”不是单看数字,要看熔接位置、载荷方向和疲劳工况。
刹车踏板自由行程能不能自己调?
能自检,但调整推杆属于维修作业,建议按车型维修手册操作。乘用车自由行程通常 5~15mm,指的是从开始踩下到制动系统真正产生制动力之间的踏板运动距离。自检可以这样做:停车、熄火后先踩几脚把助力放掉,再缓慢踩下踏板,感受前段空行程,同时观察踏板高度变化、检查制动液液位。如果自由行程明显变大,常见原因是制动液内有空气、刹车片磨损、推杆调整不当或总泵皮碗密封失效;过小则可能制动拖滞、发热、片耗加快。制动液通常建议 2 年或 4 万公里更换,具体以车型手册为准。
塑料踏板和金属踏板怎么选?
看用途和批量。量产乘用车的踏板臂大多是玻纤增强工程塑料注塑件,优势是集成度高、重量轻、成型效率高,代价是熔接区域和温度敏感性需要靠设计冗余和验证来兜底——尼龙改聚丙烯导致强度下降的召回案例就是教训。金属支架、枢轴等承力部位仍常用金属件。如果是小批量试制、改装或验证样件,CNC 加工金属踏板臂或 3D 打印结构件更灵活,但要注意这些工艺的疲劳表现和量产注塑件并不等价,不能直接拿样件结果替代量产验证。
测试时正向踩和侧向踩,为什么结果差很多?
因为受力形式不同。正向垂直踩踏时,踏板臂主要承受弯曲,截面应力分布相对可控;侧向或斜向踩踏相当于给踏板臂根部加了一个杠杆,弯矩和扭矩叠加,枢轴附近容易出现应力集中。不少车型的断裂风险恰恰出在非垂直踩踏的踏板臂根部。所以验证工况要覆盖正向、侧向以及不同温度条件(如 -35℃、常温、80℃),单一方向的试验通过,不代表实际使用中各种踩法都安全。
核心要点
- 强制国标规定的是「用多大劲能把车刹住」(乘用车最大制动效能时踏板力≤500N),并不直接规定踏板本身能扛多大劲;行业推荐标准 QC/T 788 才给出 1500N 保持 5 秒、无裂纹、永久变形≤5mm 这类结构要求。
- 主流刹车踏板臂是 PP 或 PA 加 30%–40% 玻璃纤维的注塑件,玻璃纤维熔接区域强度弱于本体,疲劳安全冗余必须留够,这也是模具浇口与熔接位置设计的核心矛盾。
- 材料变更必须重新做验证:曾有车企把支架材料从尼龙改为聚丙烯后峰值强度下降,在踏板枢轴位置出现断裂风险而召回。
- 踏板自由行程乘用车通常在 5–15mm,过大(制动液有空气、刹车片磨损、推杆调整不当)或过小都会影响制动,属于装配后必须确认的项。



