从一处孔边毛边说起:铺层对称为什么没救回它
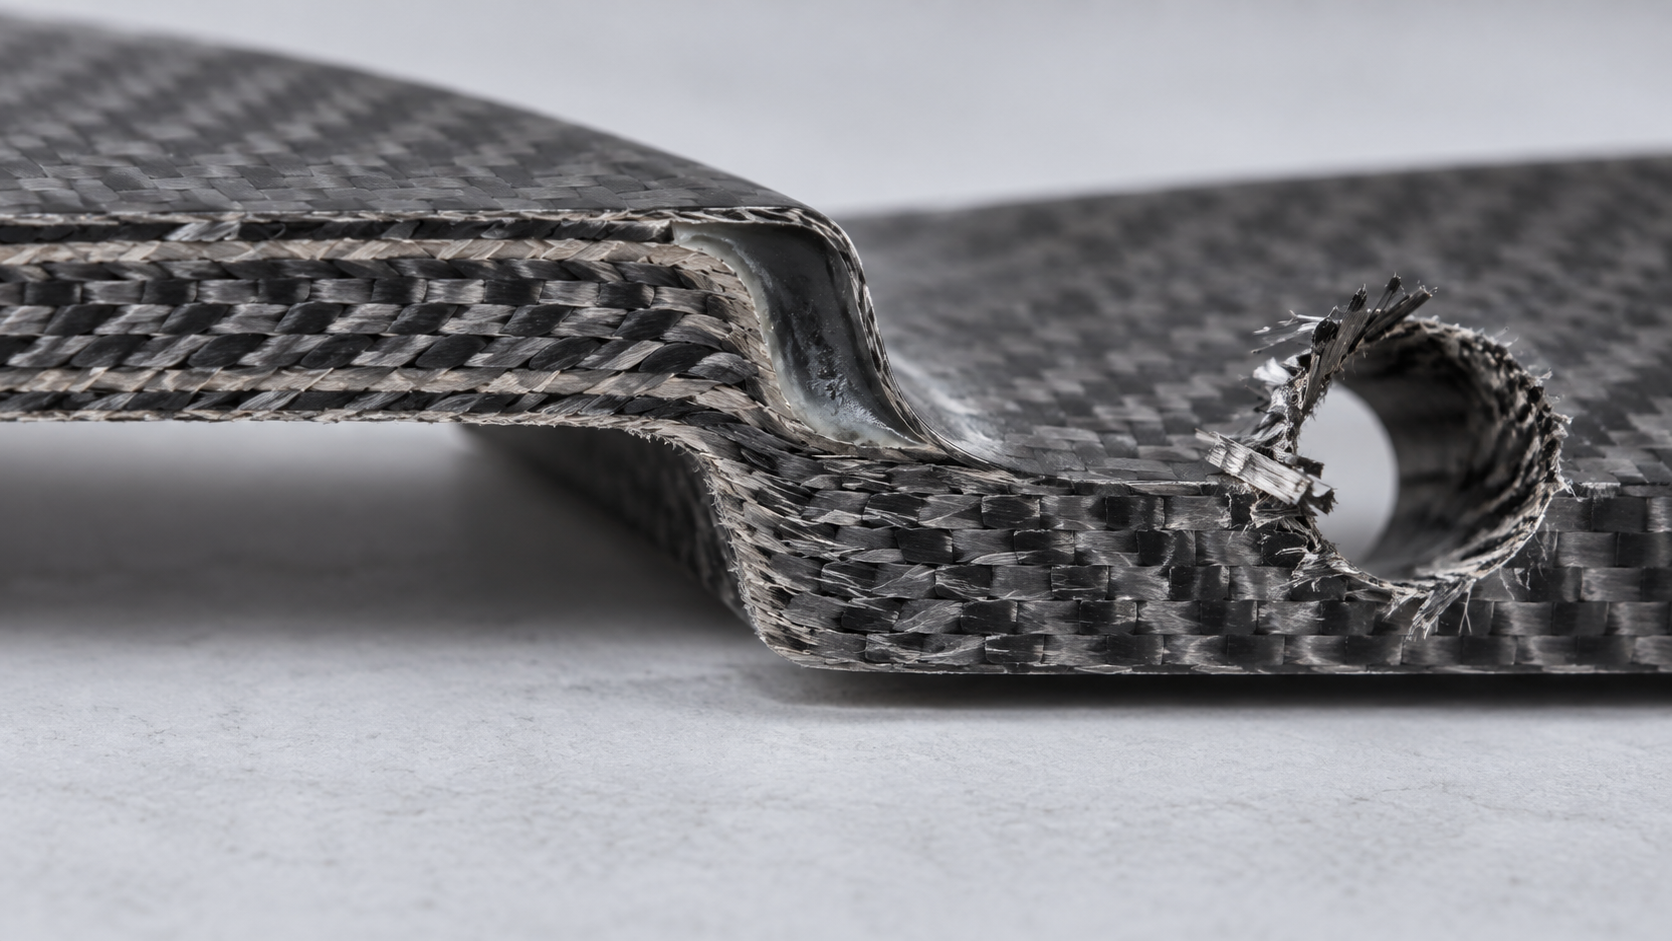
装配时发现螺栓孔口一圈纤维崩边,手一摸扎手,紧固后扭矩衰减。拆检看到孔壁分层,不是单孔偶发。回溯图纸:铺层写了对称,但孔是铺完再钻,孔边正好压在 45° 铺层交界。常规「对称铺层就稳」的规则在这里失效——对称管的是整体耦合,管不了孔边纤维被刀具推挤。
- 检测信号:孔口毛边、孔壁超声或敲击异响、紧固后扭矩反复衰减,多半是孔边分层在扩展。
- 上游决策:孔是后钻还是铺层时留孔、刀具类型与进给、孔边是否补铺。
- 更稳选择:孔密集区把孔位在铺层阶段预留,或改用金刚石涂层刀具低速进给;图纸注明孔边补铺与允许的崩边范围。
边界条件一:薄壁与过渡区——总厚达标不等于局部不裂
常规经验是:碳纤维件局部壁厚不低于 1.5 mm 左右、加强筋根部留圆角,就算结构安全。这条规则在均质等厚的层压板上成立,但遇到厚薄过渡带就失效——总厚达标,裂纹仍从筋根或台阶肩部起。
原因不在厚度本身,而在铺层在此处无法连续。厚区到薄区若直接台阶收边,纤维被切断,树脂承担全部层间剪力;固化后残余应力集中在这一线,装配预紧或振动下先分层。业内常见做法是把过渡区做成斜坡铺层,让每层错开收边,但斜坡长度、层间错开量取决于铺层设计和模具,图纸未注明时必须与工艺确认,不能按经验值直接下料。
- 如果过渡区长度小于壁厚差的 5~10 倍,则优先改结构(把筋根加宽或把台阶改成渐变),而不是靠加厚补强。
- 如果薄壁区低于 1.2 mm 且还要钻孔或攻丝,则把孔位移到厚区,或改成预埋金属件受力。
- 如果只能保留陡过渡,则把非受力面留作外观面,受力面走缓坡,别两面同时收边。
怎么在早期发现它
破坏性截面金相能直接看层间错开是否连续;无损时敲击听异响、或做超声 C 扫描,重点扫过渡带而不是平面区。检测信号是:过渡线两侧回波突变、或首件在装配孔附近出现白斑(分层初期)。样品阶段切一件看截面,比整批做完再返工便宜得多。

边界条件二:小批量与复模——手板复模能做什么、不能默认什么
常规建议是「几十件以内先手板复模」。这条规则在连续纤维承力件上会翻车:真空浇注用的是短切纤维或填料树脂,纤维体积分数通常低于层压件,取向随机,抗拉和层间强度不在一个量级。拿复模件代替热压罐层压件做结构验证,测出的刚度会偏乐观或直接不达标。
| 判据 | 热压罐/模压层压件 | 手板复模(真空浇注)件 |
|---|---|---|
| 纤维形态 | 连续纤维、铺层可控 | 短切/填料,取向随机 |
| 纤维体积分数 | 较高,按铺层设计 | 通常偏低,需向工艺确认 |
| 表面与细节 | 受模具与脱模影响 | 硅胶模能还原细纹,棱边略钝 |
| 尺寸稳定性 | 随固化收缩与铺层 | 树脂固化收缩更明显,长件易变形 |
| 单件成本驱动 | 模具+铺层工时 | 硅胶模寿命+浇注工时 |
什么时候复模是错的选择
如果零件承载、走疲劳、或要做紧固件拉脱验证,别默认复模件能代表最终件——它更适合外观评审、装配干涉检查和市场样件。检测信号:复模件上紧固孔附近出现放射状细裂、装配时孔位对不上、长件放几天后翘曲。这几种情况说明你把外观件当结构件用了。更稳的做法是:结构验证走 CNC 或层压,复模只做外观和小批量交付。
边界条件三:面型公差、粗糙度与检具——同时写死就会打架
常规做法是在图纸上同时标面型公差与表面粗糙度,默认两者互不干扰。碳纤维层压件上,这条规则常常失效:面型公差要求越紧,表面粗糙度越难压住;反过来,为压粗糙度去打磨,又把面型顶出去。
检测信号很直接——按检具贴合面测面型合格,但外观面手感发花、有打磨痕;或者表面达标,用三坐标打面型却超差。两者同时写死、又不给基准,检具和工艺就会各按各的理解做,最后在验收环节打架。
先定基准面与检具,再分配公差
- 先确认哪个面是功能基准面(贴合、密封、装配),面型公差只挂在这个面上;
- 再确认检具形式:贴合检具、三坐标扫描还是3D扫描比对,不同手段测出的面型结论会有差异;
- 然后才分配粗糙度:外观面与功能面分开标,功能面优先保面型,外观面允许打磨后单独评;
- 图纸未注明基准和检具时,先向工程确认,不要默认按最严组合报价。
业内常见做法是面型公差与粗糙度分面标注、并明确检测手段;具体数值需按零件功能和图纸确认。若两者必须同时收紧,通常意味着工艺路线要换(例如改模压或加后处理),成本和交期都会跟着变,这一点要在定公差前就摊开讲。
常见问题(FAQ)
下面几条是碳纤维件询价与出图时最常被追问的边界问题,答案都带前提,别当通用承诺用。
碳纤维件图纸上能直接写 ±0.1 mm 吗?
看基准和特征。层压件固化后回弹、脱模变形会吃掉一部分公差,±0.1 在平面小特征上业内常见,但长跨距面型、孔位、厚度方向往往要放宽;先定基准面和检具,再分配公差,别整张图一个公差框到底。
手板复模(真空浇注)件能不能当结构件用?
不默认。复模件多为短纤维填充树脂,纤维体积分数和连续性低于热压罐层压件,承载、疲劳、耐温都弱一档。可做外观验证、装配试装、非主承力件;要承力需按铺层设计走模压或热压罐,具体以图纸和工艺确认。
孔边崩边、分层怎么判是废品还是可修?
先看位置和深度:非承力区、单层浅崩边常可修;承力孔、多层分层、孔口起毛连片则倾向报废。检测信号是孔口毛边、敲击声发闷、超声或 C 扫描有回波异常。判据要写进图纸或检验卡,别留给现场口头定。
图纸上碳纤维件最少该标什么?
铺层顺序与方向、纤维体积分数或材料牌号、基准面、关键孔位与面型公差、允许的表面缺陷等级、检测手段。缺铺层信息,报价和做出来的件都不可控。
碳纤维件尺寸检测用什么手段?
常规用三坐标或 3D 扫描比对基准面与孔位;面型看扫描点云偏差。内部缺陷靠超声或 C 扫描,敲击法只做粗筛。检具和基准要先和供应商对齐,否则数据对不上。
核心要点
- 铺层对称是好规则,但薄壁+局部加强区的过渡带才是分层起点;图纸要标出过渡区,不要只标总厚。
- 开孔集中区先问“孔是钻出来的还是铺层时留出来的”,两种做法公差与毛边风险完全不同。
- 小批量(几十件级)优先考虑手板复模/真空浇注路线时,先确认纤维体积分数和表面要求,别默认等同热压罐件。
- 面型公差和表面粗糙度不要同时写死:先定装配基准面和检具方案,再决定哪些面可以放宽。
- 任何“可达到±0.0x”的承诺都要落到具体面、具体检具和具体工艺路线,否则图纸无法验收。



