数控铣床选型先看什么:从零件几何、尺寸、公差和装夹开始
数控铣床选型不应从“几轴”或最高转速开始,而应先回答一个交付问题:设备能否在约定的材料、装夹、刀具和测量条件下,稳定完成目标零件。参数表上的定位精度、主轴转速或有效行程,只代表特定条件下的设备能力,不等于所有材料和工艺下的最终零件公差。
第一步是拆解零件需求。确认最大包络尺寸、毛坯尺寸和重量,再标出关键基准、孔位、型腔、槽、斜面、曲面、最小圆角、公差带与表面粗糙度要求。平面、台阶、孔和单方向型腔通常可以先按三轴工艺评估;如果零件存在多面基准、深腔、斜孔或复杂曲面,还要继续核对刀具可达性、装夹次数和回转轴需求。
用“零件需求—设备能力—验证方式”建立选型链
- 零件需求:记录几何特征、材料、尺寸、公差、表面要求、批量和交付目标。
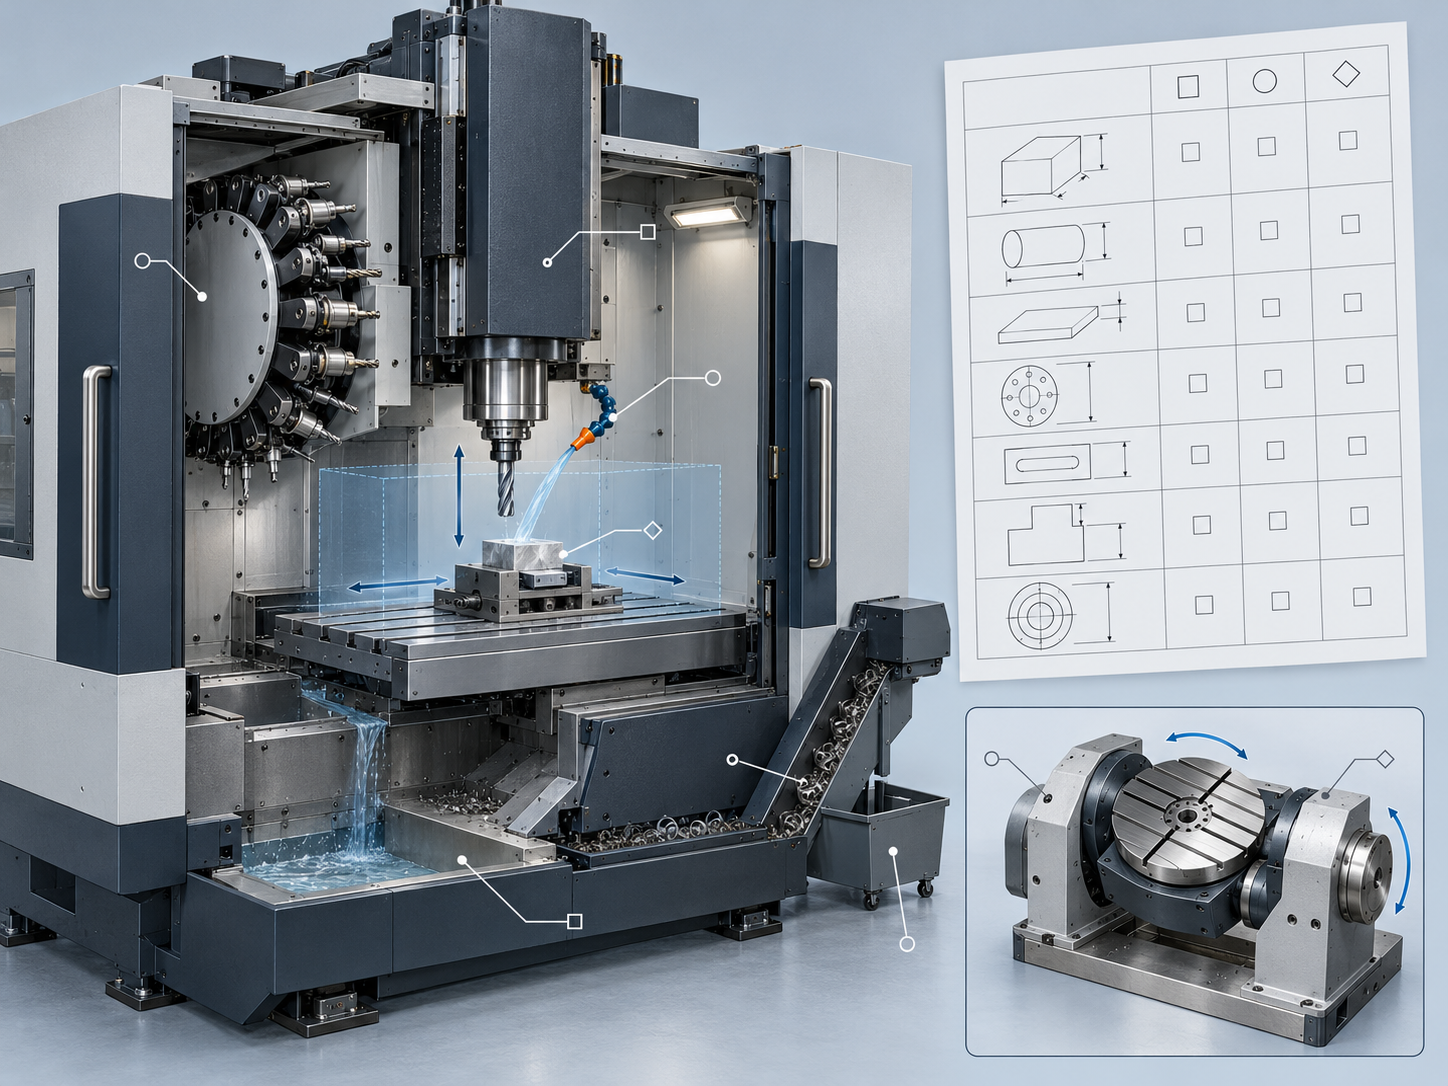
- 设备能力:核对有效 X/Y/Z 行程、工作台尺寸、承重、主轴与刀柄、刀库、冷却排屑及检测配置。
- 验证方式:提前定义装夹草图、刀具姿态、干涉检查、试切件和尺寸报告,而不是只接受设备宣传参数。
尤其要注意,工件外廓能够放入工作台,不代表一定加工得了。夹具、定位块、刀具伸出、主轴鼻端空间和排屑方向都会压缩实际加工范围。正确的数控铣床选型,最终应回到目标零件能否被稳定加工、测量并复现,而不是单看设备标签。
三轴、四轴与五轴数控铣床如何选择:按加工特征判断
三轴、四轴与五轴数控铣床的选择,不能先看轴数或最高转速,而应先看零件需要从哪些方向加工、基准能否稳定转换,以及关键表面是否需要连续调整刀具姿态。轴数增加并不自动等于精度更高;旋转轴校准、编程质量、夹具刚性、刀具伸出、热稳定性和操作能力,都会影响最终零件结果。
| 设备类型 | 更适合的加工特征 | 采购时重点确认 |
|---|---|---|
| 三轴数控铣床 | 平面、台阶、孔、槽、基本轮廓和单方向型腔 | 刀具可达性、装夹基准、深腔内角和关键孔的测量方案 |
| 四轴数控铣床 | 需要分度或环绕加工的侧面、圆周孔系和多面特征 | 回转轴承重、定位精度、夹具干涉和分度后的基准关系 |
| 五轴数控铣床 | 斜孔、复杂曲面、深腔、多面连续加工和需要减少基准转换的零件 | 旋转轴摆角、刀具姿态、主轴与夹具干涉、后处理和试切验证 |
三轴数控铣床:几何简单不等于要求低
如果零件的大部分特征都从一个方向加工,三轴数控铣床通常更容易建立稳定的装夹和检验基准。它也可能通过多次装夹完成侧面或背面特征,但每次重新定位都会引入基准转换风险。对于平面、孔位和型腔公差较紧的零件,应先评估检具、定位销、找正方式和试切件结果,而不是仅凭设备轴数判断。
五轴数控铣床:减少装夹,不等于自动提高精度
五轴数控铣床的主要价值是改善多面可达性、连续调整刀具姿态并减少部分重新装夹。复杂曲面、斜孔和深腔因此更值得评估五轴方案。但旋转轴误差、刀尖点控制、夹具刚性和编程策略仍需验证。最终选择应回到交付目标:在指定材料、装夹、刀具和测量条件下,哪种设备能稳定复现关键尺寸和形位。
数控铣床加工能力评估表:行程、承重、主轴、刀柄、刀库与检测
数控铣床的设备参数表,不能只看最高转速或定位精度。采购时应把零件需求、设备能力和验证方式放在同一张表中核对。有效行程要扣除夹具、定位块和安全距离;工作台承重不仅对应毛坯重量,也要考虑夹具、回转组件和切削载荷。主轴功率、转速与刀柄接口,则决定刀具尺寸、伸出长度和材料切削范围。
| 零件需求 | 重点核对的数控铣床能力 | 建议验证方式 |
|---|---|---|
| 最大包络尺寸与装夹空间 | X/Y/Z有效行程、工作台尺寸、主轴鼻端空间 | 按毛坯、夹具和刀具模型做空间检查 |
| 毛坯与夹具重量 | 工作台最大承重、支撑位置、回转轴负载 | 核对设备手册和装夹后的总质量 |
| 深腔、窄槽与小圆角 | 主轴转速/功率、刀柄接口、刀库容量、刀具伸出限制 | 用目标刀具进行可达性和干涉检查 |
| 多面基准与斜孔 | 旋转轴范围、回转精度、夹具干涉空间 | 检查各姿态下的刀轴方向和测量基准 |
| 关键孔位和尺寸 | 定位精度、重复定位精度、主轴跳动、在机检测配置 | 通过试切件、孔位测量和检测记录确认 |
| 连续切削与批量稳定性 | 冷却方式、排屑能力、刀库容量和换刀逻辑 | 观察试切过程、断屑、积屑及换刀异常 |
公开设备页面常用这种集中列参数的方式。例如,某三轴设备列出 X/Y/Z 行程 600/500/300 mm、650×650 mm 工作台、300 kg 最大负重、20,000 rpm 主轴和 HSK-A50 刀柄;某五轴设备列出 450/680/400 mm 直线行程、400 mm 工作台、150 kg 负重及 A/C 轴回转范围。它们只是单台设备的示例数据,不是行业统一标准,也不是 Agile-X 自有设备参数。实际选型仍需让供应商按零件三维模型、毛坯、装夹方案和验收要求逐项确认。
为什么工作行程够大仍可能加工不了:刀具可达性与夹具干涉
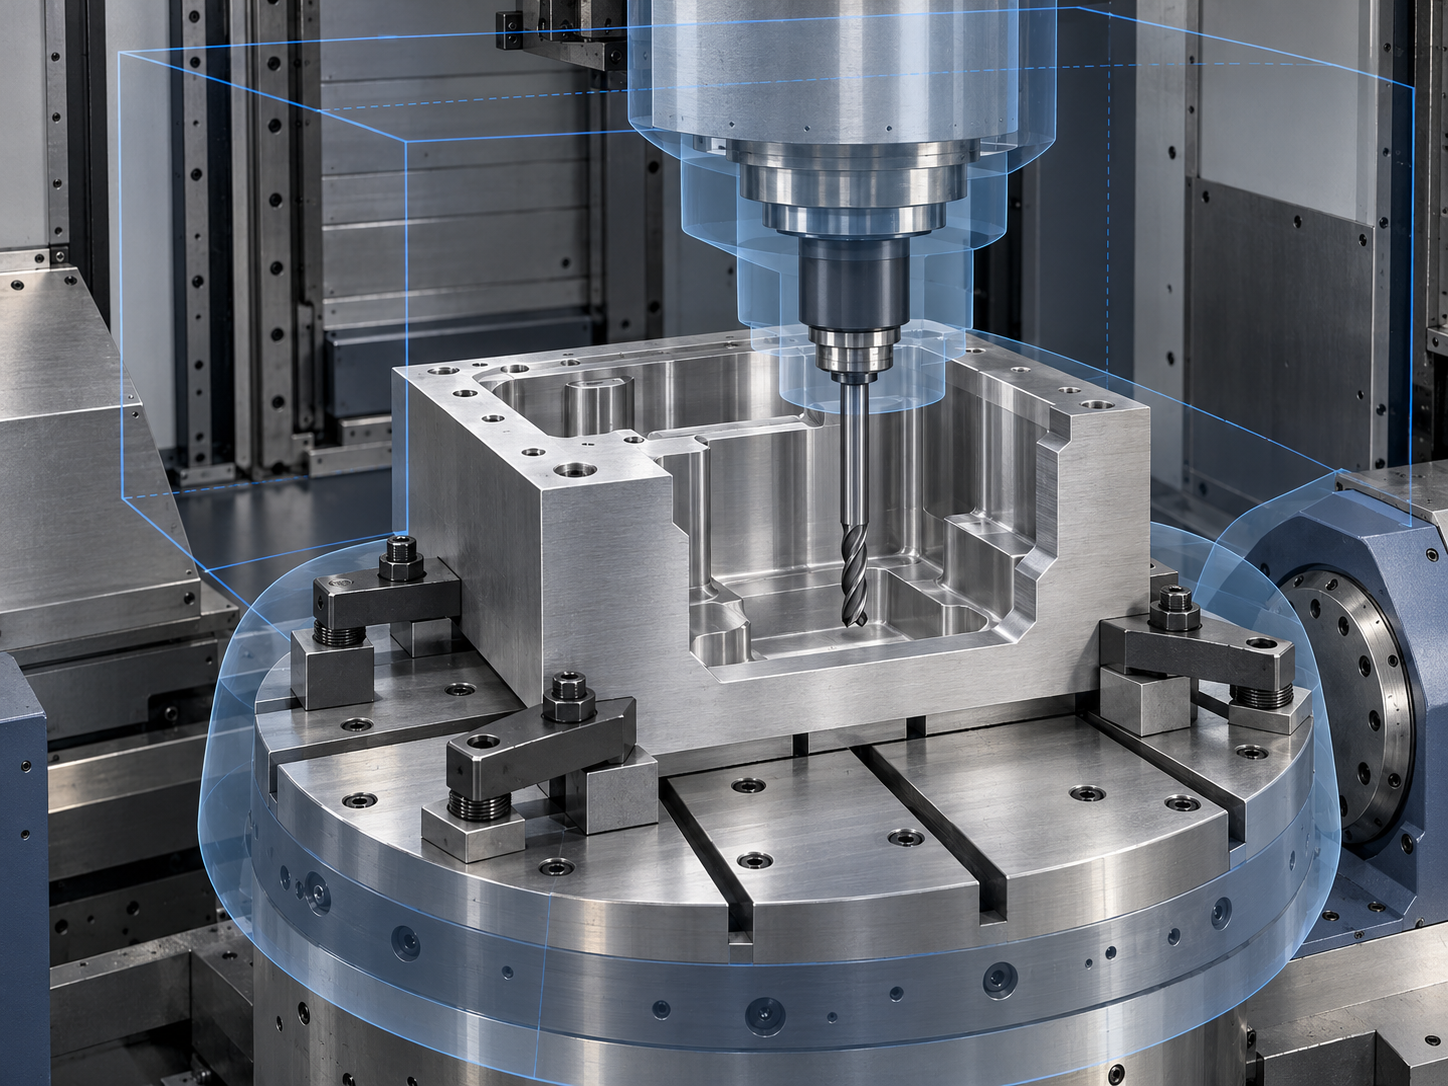
数控铣床的有效行程只是第一道边界。零件外廓能够放入工作区,不代表刀具能到达所有特征。夹具底板、定位块、压板和垫块会占用空间;毛坯装夹后,最高点还必须避开主轴鼻端、刀库和机床防护区域。采购时应按装夹状态下的实际包络核对,而不是只比较图纸外形与X/Y/Z行程。
数控铣床的刀具可达性受深腔和内角限制
深腔、窄槽和小内角通常比零件最大尺寸更容易成为限制。刀具直径决定最小槽宽和内角半径,刀具伸出长度影响刚性与振动,主轴鼻端到工件表面的距离则决定深度是否真正可加工。即使设备行程充足,过长刀具也可能出现挠曲、颤振或排屑不畅,最终影响尺寸和表面粗糙度。
数控铣床还要检查回转轴、夹具与排屑干涉
使用四轴或五轴数控铣床时,还需核对回转轴摆角、工作台直径、工件重量和夹具外形。回转到某一姿态后,夹具可能碰撞立柱、主轴或防护罩;工件偏心装夹也可能超出回转轴允许的负载。深腔加工产生的切屑若无法顺利排出,还会造成二次切削和刀具磨损。
- 提供三维零件模型、毛坯尺寸与重量,以及完整装夹草图。
- 要求供应商说明关键特征的刀具直径、伸出长度和刀具姿态。
- 对多面加工进行主轴、夹具、回转轴和工件之间的干涉检查。
- 提前确认深腔、关键孔位和基准面的测量方案,避免加工完成后无法有效检验。
数控铣床精度验收查什么:几何精度、定位精度与重复定位精度
数控铣床验收不能只看一项定位精度数据。完整判断至少要分成四层:机床几何精度、直线轴定位与重复定位能力、主轴及回转轴状态,以及试切件的尺寸和形位结果。前两层说明设备的运动和结构状态,后两层才更接近实际零件交付能力。
数控铣床几何精度与运动精度分开检查
几何检查可包括工作台平面度、直线轴之间的垂直度、主轴孔径向圆跳动、主轴轴线与工作台面的关系,以及回转轴的相关跳动。定位精度检验则应明确测量行程、目标位置、布点方式和趋近方向。通常需要沿常用或合同约定行程均匀布点,并分别从正向、反向趋近目标位置;测量前还应完成预热,使设备状态具有可比性。
| 验收层级 | 重点检查内容 | 不能直接推出的结论 |
|---|---|---|
| 几何精度 | 平面度、垂直度、主轴跳动、轴线关系 | 不能直接等同于成品尺寸公差 |
| 直线轴运动 | 定位精度、重复定位精度、正反向误差 | 不能覆盖所有材料和切削条件 |
| 主轴与回转轴 | 跳动、旋转定位和回转轴状态 | 不能替代刀具姿态与干涉验证 |
| 试切件 | 尺寸、形位、表面质量和报告记录 | 不能代表所有零件和批量稳定性 |
数控铣床定位精度不等于零件公差
机床标称定位精度是在特定测量条件下得到的运动指标,不等于某种材料、刀具、装夹和热状态下的最终尺寸精度。涉及 GB/T 17421.2-2023 或 ISO 230-2 时,应以正式标准、合同条款和检测方案为准,并写清环境条件、预热状态、坐标基准、测量仪器、重复次数和允许偏差。验收末端还应加工约定试切件,核对关键尺寸、形位公差及测量报告,而不是用一次读数或单份激光数据代替完整判定。
现场验收如何组织:预热、测量路径、正反向趋近与试切件验证
数控铣床验收不应从“现场测一个精度值”开始,而应先把验收对象、设备状态和判定方法写进合同。至少要明确预热或热稳定条件、环境温度、坐标系、测量仪器、测量点、正反向趋近方式、重复次数、允许偏差和不合格处理。否则,即使报告上的定位精度看似合格,也很难判断它能否转化为目标零件的加工能力。
- 预热并确认状态。按照合同约定运行设备,使主轴、直线轴和控制系统达到规定或约定的稳定状态。记录预热时间、环境条件、设备报警、刀具和夹具状态,不能把冷机状态下的一次读数直接作为最终结论。
- 先做几何精度检查。检查工作台平面度、直线轴之间的垂直度、主轴孔径向圆跳动,以及主轴轴线与工作台面、直线轴之间的关系。带回转轴的数控铣床,还应核对相关轴的跳动、回转状态和定位表现。
- 再测直线轴定位与重复定位。测量点应覆盖常用工作行程,或覆盖合同规定的行程,并尽量沿行程均匀布置。每个目标位置应按约定从正、反两个方向趋近,以识别反向间隙、伺服误差和机械传动差异。测量轴线也应尽量接近被检轴的功能点,减少阿贝误差和杠杆误差。
- 最后进行试切件验证。用约定材料、毛坯尺寸、刀具和装夹方式加工试切件,检查关键尺寸、形位公差、孔位关系、表面粗糙度及重复加工结果。验收报告应附测量数据、仪器信息和判定依据,而不是只保留一份激光测量摘要。
GB/T 17421.2-2023 或 ISO 230-2 可作为相关检测的参考框架,但具体适用范围、测量方法和允许偏差仍应以正式标准、采购合同及检测方案为准。机床几何精度、轴的运动精度和试切件尺寸精度属于不同层级,三者需要分别记录、分别判定。
把数控铣床参数写进采购规格书:从设备能力到零件交付
数控铣床选型的最终判据,不是最高转速、轴数或单项定位精度,而是设备能否在约定的材料、装夹、刀具和测量条件下稳定完成目标零件。采购规格书应把“设备参数”翻译成可执行的零件交付要求,并为后续验收留下可追溯记录。
数控铣床采购规格书应附哪些零件信息
- 零件图纸、材料牌号、毛坯尺寸与重量,以及关键基准和装夹方向。
- 关键尺寸、公差等级、形位要求、表面粗糙度和外观判定方式。
- 预计装夹方案、基准转换要求、深腔与窄槽等关键特征的刀具可达性。
- 试切件材料、加工特征、抽检尺寸、检验设备和报告格式。
设备侧则应逐项写明有效X/Y/Z行程、工作台尺寸与承重、主轴转速和功率、刀柄接口、刀库容量、冷却排屑条件、旋转轴范围,以及定位精度和重复定位精度的测量条件。若设备带在机检测,还要明确检测对象、修正逻辑和数据输出方式。标称定位精度不能直接改写成“成品尺寸保证值”;零件精度还受热稳定性、刀具磨损、夹具刚性、编程和材料变形影响。
把设备参数改写成可验收条款
合同中应明确预热或稳定状态、环境条件、坐标基准、测量仪器、测量点和方向、重复次数、允许偏差及不合格处理。直线轴定位精度的比较,应说明覆盖全行程还是合同约定行程,以及是否采用正向和反向趋近。设备验收还应结合几何精度、主轴或回转轴状态和试切件结果,不能只接受一张单项检测报告。
数控铣床选型与验收常见问题
数控铣床选型不能只看轴数、最高转速或单项定位精度。应把零件几何、装夹方案、刀具可达性、材料、公差和验收条件放在同一条决策链中判断。
三轴数控铣床是否足以加工精密零件?
通常可以。平面、孔、槽、台阶、基本轮廓和单方向型腔,三轴数控铣床往往能够覆盖。若零件包含斜孔、环绕多面特征、深腔或复杂曲面,则需进一步评估四轴、五轴或专用装夹方案。最终结果还取决于材料、刀具、夹具、热稳定性和检验方法。
五轴数控铣床是否一定比三轴精度高?
不一定。五轴的主要价值是改善多面可达性、调整刀具姿态和减少重新装夹,并不自动等于更高的零件精度。旋转轴校准、联动误差、编程、夹具刚性、刀具状态和测量方案都会影响结果。应以试切件和约定验收数据判断。
设备工作行程够大,为什么还要做干涉检查?
工作行程只说明设备的直线运动范围。夹具、定位块、毛坯高度、刀具直径、刀具伸出、主轴鼻端距离、回转轴摆角和排屑空间都可能限制加工。采购前应结合三维模型、毛坯尺寸和装夹草图,核对关键刀具姿态及夹具干涉。
合同没有写清测量条件,如何补充数控铣床验收要求?
应补充设备预热或稳定状态、环境条件、坐标基准、测量仪器、测量行程、目标点、正反向趋近方式、重复次数、允许偏差、试切材料、检验项目和不合格处理。定位精度数据不能脱离这些条件比较,也不能直接等同于所有零件的最终尺寸公差。
核心要点
- 数控铣床选型应先判断零件特征和验收目标,再比较轴数与设备参数。
- 三轴通常适合平面、孔、槽、台阶和基本型腔;五轴的价值主要在多面可达性、刀具姿态和减少重新装夹。
- 有效行程之外,还要核对夹具占用、刀具伸出、主轴接口、回转轴范围、承重和排屑条件。
- 定位精度、加工精度和零件最终尺寸公差不是同一个概念,必须结合测量条件和试切件判断。
- 采购合同应明确预热状态、测量路径、坐标基准、仪器、重复次数、允许偏差和不合格处理方式。



