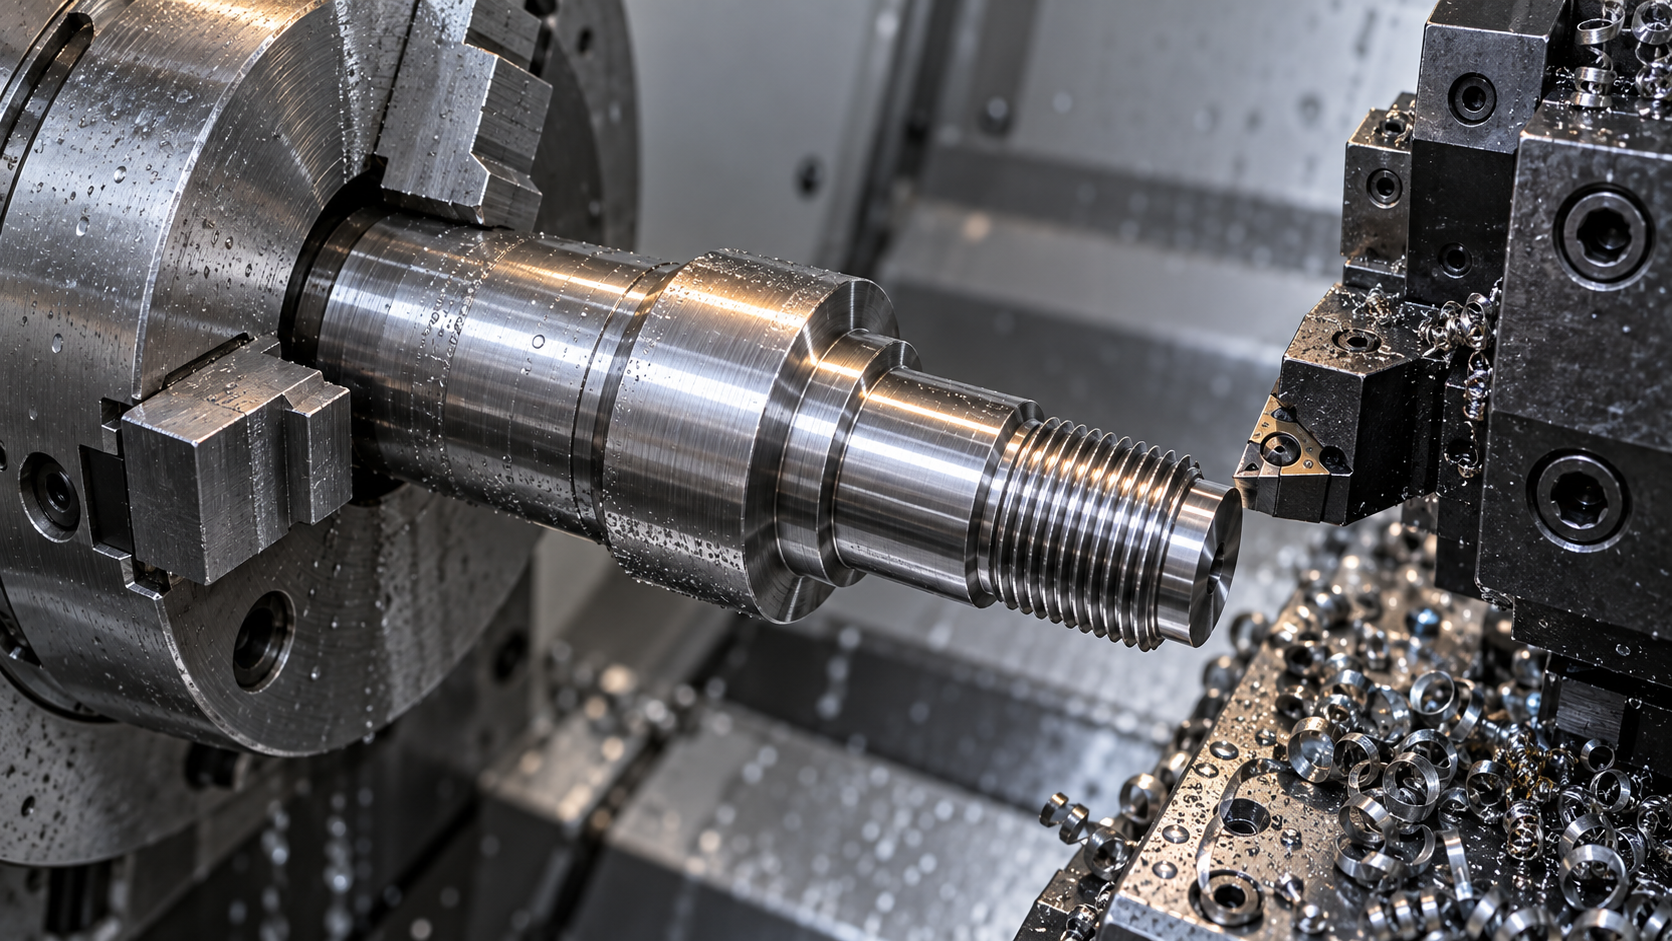
CNC 车削到底在解决什么问题:回转体的一次成型
- 看特征面:外圆、端面、内孔、锥面、螺纹、环形槽——这些是车削的主场。平面、键槽、侧向沉孔、异形型腔属于铣削。
- 看是否需要二次装夹:如果零件是“轴上有平面 + 轴端有偏心孔”,车完再上铣床换夹一次,同轴度就可能从 0.02 掉到 0.05 以上。这时车铣复合的减次装夹价值就出来了。
- 看批量与形状:单件、奇形状、内部有流道——3D 打印或手板复模可能更快;只有真正需要回转面精度、又要几件到几十件时,CNC 车削才站得住。
车削与车铣怎么选:先看特征落在哪个面上
同一张回转体图纸,报价差一倍的情况不少见。原因常常不在材料或公差,而在“这些特征落在哪个面上”。判断车削、铣削还是车铣复合,不用先背机床型号,先把图纸上的特征按位置分个类。
回转面、端面、外螺纹、内孔——这些绕主轴轴线的特征,属于 CNC 车削的天然地盘。工件转、刀具直线进给,一刀走完就是一段回转面,没有接刀痕,圆度也容易稳。只要零件主体是回转体,车削通常是第一道也是成本最低的一道工序。
麻烦在另一类特征:侧向平面、法兰上的偏心孔、与轴线垂直的交叉孔、外侧的键槽。它们不在回转面上,车床靠单点刀具走不出来。传统做法是掉头二次装夹上铣床,或者做偏心夹具让车床“勉强”加工。二次装夹就意味着重新找正,同轴度和位置度都多了一层误差传递。业内常见做法是:只要侧向特征超过两三个、或者对与主轴的位置度有要求,就直接排铣削或车铣复合,而不是在车床上硬凑。
一张判据表:特征位置决定工序归属
把特征和工序对应起来,取舍就清楚了:
- 外圆、端面、锥面、内孔、外/内螺纹——CNC 车削一次装夹可完成,不需要额外工序。
- 侧向平面、键槽、法兰偏心孔——放铣削,或用车铣复合的 C 轴/动力刀塔在一次装夹内完成。
- 与轴线垂直的交叉孔、径向小孔——车铣复合可省掉二次装夹;若数量少、位置松,也可先车后钻。
- 非回转轮廓(异形外廓、薄片状)——直接走铣削、3D 打印或钣金,不要套车削。
车铣复合的价值,一句话:把原本需要两三次装夹的特征压到一次装夹里完成。装夹次数减少,累积误差就少,同轴度、位置度更容易达标。它不是为了炫耀轴数或转台。如果图纸上所有关键特征都在回转面上,用五轴车铣复合反而把简单件做贵了。反过来,如果侧向特征多、位置度严,少装夹省下的找正时间和废品率,往往比机床小时费更值钱。
常见 CNC 车削操作:10 类动作对应图纸上的哪些特征
- 外圆车削:走最长的那条外轮廓线,从端面到台阶。用外圆车刀,径向切深和进给决定表面粗糙度,长径比大时让刀最明显。
- 端面车削:走垂直于轴线的平面。端面是后续所有长度尺寸的基准,端面不平,后面全歪。
- 切槽:图上突然收窄的宽度段,通常是退刀槽、卡簧槽、O 圈槽。切槽刀刚性差,槽宽和槽深比超过 3:1 时容易振刀。
- 切断:棒料末尾那条与轴线垂直的线,把零件从料上分离。切断刀最薄,进给必须慢。
- 螺纹车削:图上标注 M、Tr、G 或牙型角的线。螺纹刀要走多次,螺距和牙深决定走刀次数,细牙螺纹比粗牙更易乱扣。
- 镗孔:内孔尺寸线。镗刀杆悬伸越长刚性越差,深径比超过 4:1 时孔口易大、孔底易小。
- 铰孔:内孔标注 H7、H8 精度时,车削后常需铰刀修光,属半精加工手段。
- 滚花:图上有网纹或直纹符号,用于手柄防滑,滚花后外径会涨,需预留余量。
- 成形车削:圆弧、锥面、球面轮廓,用成形刀或数控插补一次走出,刀尖圆弧半径要与轮廓匹配。
- 钻削:中心孔、油孔等轴向孔,可在车床上用尾座或刀塔钻头完成,偏心孔则需专用夹具。
装夹与基准:CNC 车削里最容易被低估的环节
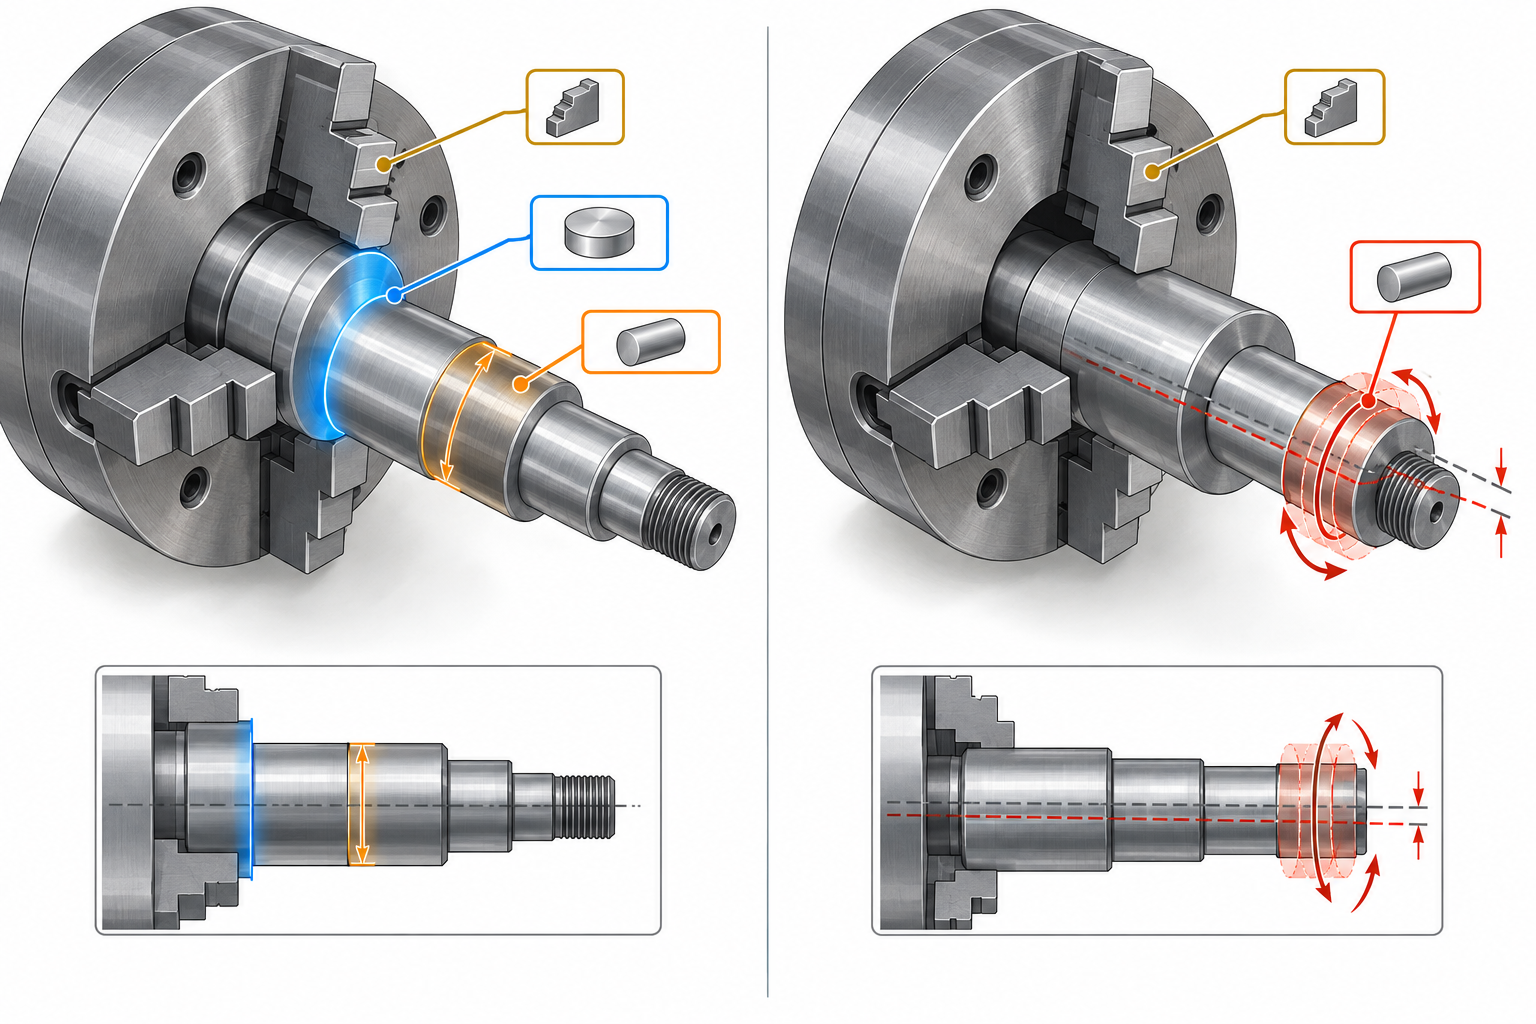
图纸上的同轴度、端面垂直度,最终靠卡爪和基准面兑现。同样是 CNC 车削,一次装夹干完和掉头两次装夹,出来的同轴度可能差一个数量级。判断一张回转体图纸好不好做,先问:基准在哪、要装几次。
常见装夹方式各自的适用边界
三爪卡盘通用,夹持力大,但重复定位差,跳动常在 0.02–0.05 mm 量级,适合粗车与一般精度外圆。软爪按工件车出内型,定位精度能上一个台阶,常用于精车与二次装夹保持一致。弹簧夹头(筒夹)夹持均匀、跳动小,是细长轴、小直径件的高效选择,但夹持范围窄,一个夹头对应一个直径段。
内孔定位用芯轴(心棒):先车好基准内孔,再套芯轴车外圆,把内孔基准传递到外圆,是同轴度要求高的常规做法。端面驱动(端面拨爪)适合轴类一次装夹车全长,省去掉头。长径比大的工件必须上中心架或跟刀架:中心架支撑静态段,跟刀架随刀走支撑切削点,这是控制让刀和锥度的关键。
掉头车另一端:基准传递怎么累积误差
典型场景:阶梯轴一端夹持车完,松开掉头夹另一端,车剩余外圆。两次装夹的径向定位基准不同,卡盘跳动、夹持变形、端面贴合误差都会叠加到同轴度上。若第一次装夹的基准面本身不平,第二次的轴线就偏。结果常表现为两端外圆同轴度超差、中间台阶处出现明显偏摆。
对策很实际:能一次装夹完成的关键回转面,尽量一次做完;必须掉头时,第一次装夹同时车出一个可复用的定位基准(如一段精车外圆或内孔),第二次用芯轴或软爪以该基准定位;关键配合面留精车余量,掉头后再统一精车。把“基准”写进图纸或工艺卡,比事后修配省事。
长径比:装夹方案的常见判据
业内常见经验:悬伸长径比(悬伸长度 / 直径)在 3 倍以内,普通卡盘夹持问题不大;到 4–6 倍,让刀和锥度风险明显上升,通常要上中心架或跟刀架;超过 6–8 倍,多数情况需要跟刀架配合小切深、低进给,或改用其他工艺路线。这些只是便于判断的量级参考,具体要按图纸公差、材料刚性、机床与刀具实际确认,不能当成承诺值。
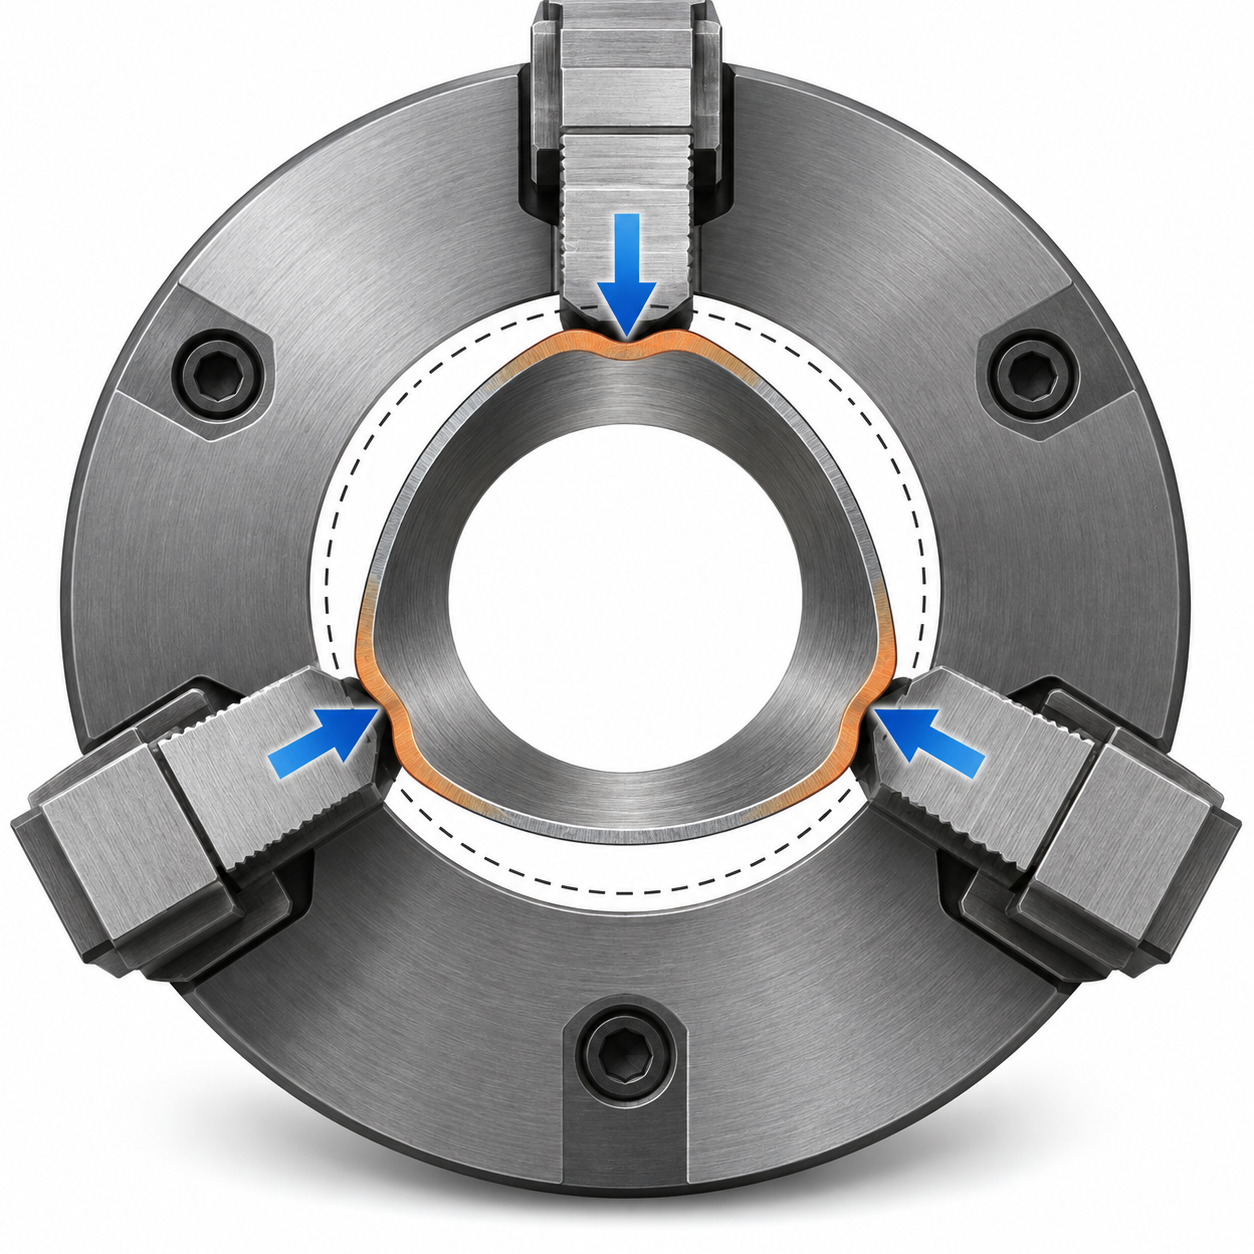
薄壁件还要反过来看:夹持力本身就会让工件变形,松开后回弹。这时轴向夹持、加大接触面积、分序轻夹,往往比一味加大夹紧力更有效。装夹方案定了,CNC 车削能不能稳定复现,基本就定了大半。
退刀槽、螺纹收尾与内孔底部:图纸不标就不可复现
外圆退刀槽:宽度与深度决定刀具能不能“走通”
螺纹收尾:不标就拧不到底
内孔底部:圆角半径与越程空间
端面倒角与越程槽:装配导向和刀具让位
材料、公差与表面粗糙度:CNC 车削可达性的三个约束
同一张图纸,换材料、换公差带、换粗糙度要求,报价和良率会明显分叉。这三项不是并列的参数,而是互相牵制的约束:材料决定切屑怎么断、刀具能切多久;公差带决定要不要上精车、要不要磨;粗糙度则常常是被顺手写严、又最容易被追问的一项。判断 CNC 车削能不能做、值不值得做,先把三者分开看。
材料决定切屑形态和刀具寿命
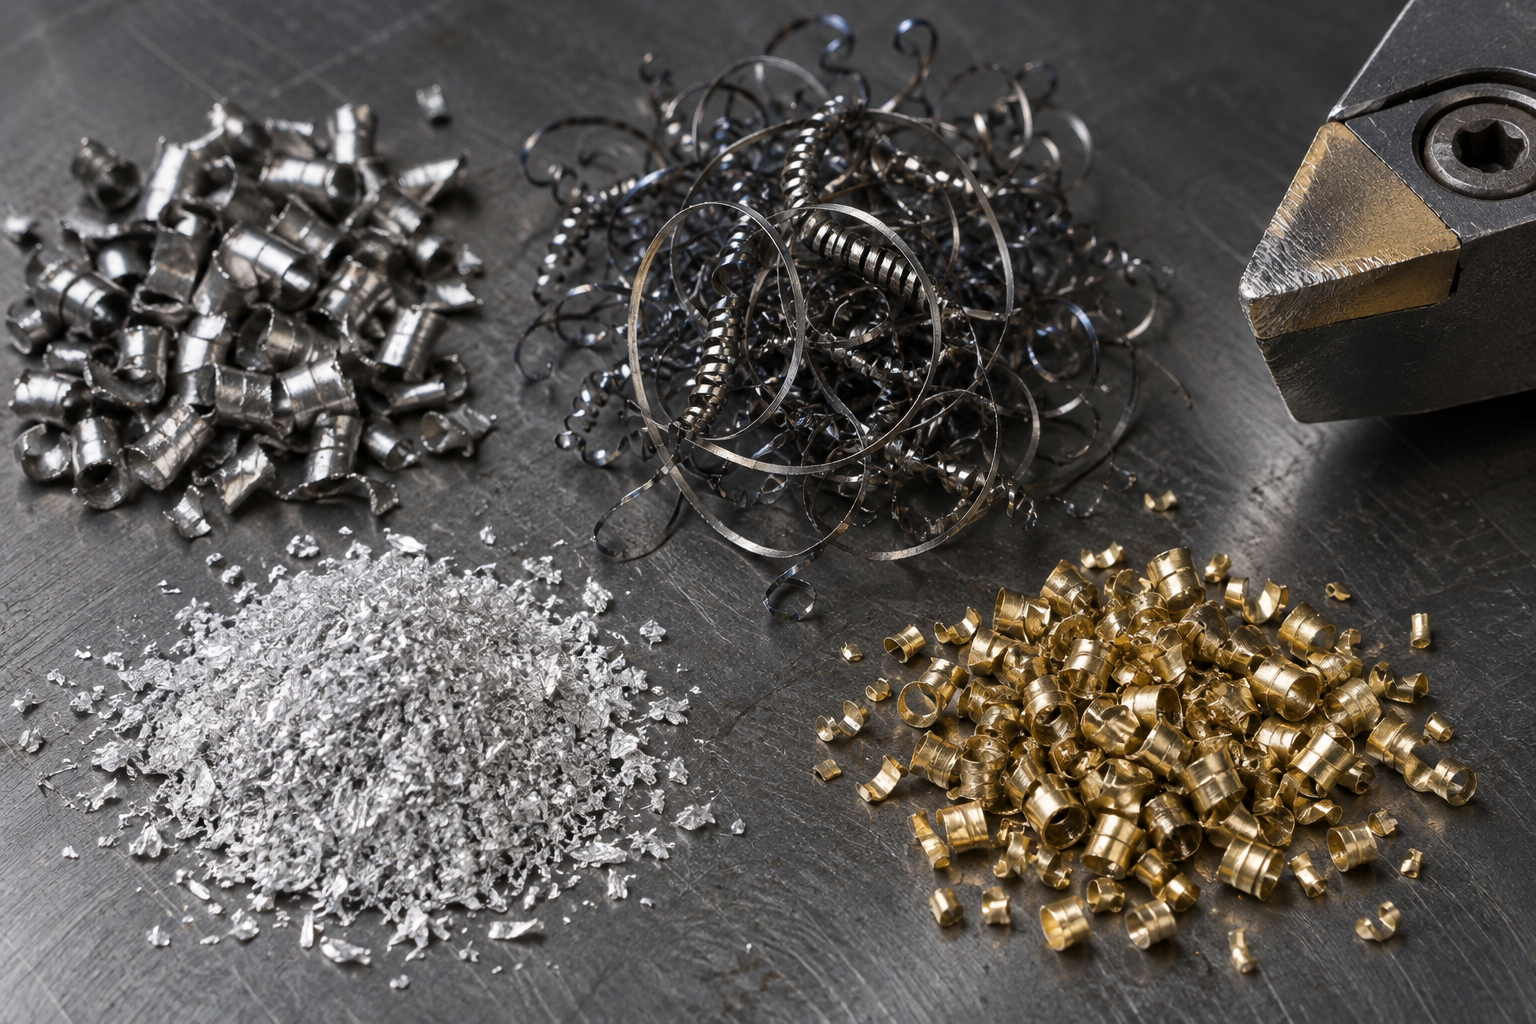
易切削钢(如 12L14、1215 一类)车削最顺,切屑短、易断,排屑不缠刀,表面容易做细;普通碳钢和合金钢稍黏,需要合适的转速与进给把切屑压断。不锈钢是另一类:304/316 冷作硬化明显,切深太小、刀具在硬化层上蹭,刀尖磨损快,表面发亮但尺寸开始飘;业内常见做法是保持足够每转进给,让刀尖切在硬化层下面,而不是轻轻蹭。
铝合金(6061、7075)车削轻快,但容易粘刀、产生积屑瘤,精车时表面反而变差,靠高转速、大前角和切削液压住。黄铜切屑碎、易断,是相对省心的材料。钛合金导热差,热量集中在刀尖,切削速度要显著压低,否则烧刀;工程塑料(POM、PEEK、尼龙)切削力小,但夹持力稍大就变形,且容易起毛刺、排屑成丝缠绕。这些差异直接反映在报价上——同样特征,换材料往往比换机床影响更大。
公差带与粗糙度是一件事的两面
尺寸公差和表面粗糙度在车削里高度耦合。常规外圆车削,业内常见可达 IT8–IT9 级;要稳定拿到 IT7 甚至更紧,通常需要精车、减小切深、控制刀尖圆弧半径,或者干脆留磨量。粗糙度同理:普通车削常见在 Ra3.2 附近,条件好时能到 Ra1.6;再往下的 Ra0.8、Ra0.4 往往要靠精车、磨削或滚压,成本和工艺路线都不一样。
所以图纸上把非配合面也标成 Ra1.6,常常只是习惯,不是功能需要。把外露但不接触的表面从 Ra1.6 放宽到 Ra3.2,往往省掉一道精车或抛光,对装配毫无影响。真正该收紧的是配合面、密封面、滑动面。判断方法很简单:问一句“这个面接触谁、靠什么保证配合”,答不上来的面,粗糙度多半可以放宽。
长径比、薄壁与断续切削:CNC 车削的三个典型失效入口
长径比过大:让刀、锥度与尺寸漂移
薄壁件:夹持变形与振纹从哪里来
断续切削:冲击载荷下的刀尖寿命与尺寸一致性
CNC 车削报价前,图纸上该先确认哪几件事
常见问题
下面这些问题都来自前文的具体判断点:装夹基准、退刀槽标注、公差与粗糙度的取舍、长径比与薄壁的失效入口。答案给的是可照着核对的判据,不是承诺值。
同一张回转体图纸,为什么换一种装夹方式报价差这么多?
因为装夹次数直接决定工时和检具。一次装夹能同时车出外圆、端面和内孔,同轴度靠机床本身保证;掉头车另一端就要重新找正,同轴度变成两个基准的叠加,往往还要加一道打表或车软爪的工序。报价差异主要来自装夹次数、是否需要芯轴或中心架、以及随之增加的检测动作,而不是单纯的材料费。
退刀槽和螺纹收尾不标,师傅能自己定吗?
能定,但定出来的是他的习惯值,不一定和你的配合件对得上。退刀槽宽度、深度和螺纹收尾长度决定螺纹能不能拧到底、装配时会不会顶死。建议在图纸上标出槽宽、槽底圆角、收尾形式(如按 GB/T 3 类收尾),并和配合件的干涉关系一起看。不标就等于把复现性交给运气。
把非配合面的表面粗糙度从 Ra1.6 放宽到 Ra3.2,真的能省成本吗?
通常能。更细的粗糙度往往意味着更小的进给、更轻的切深,有时还要换刀或加一道精车、磨削工序,工时和刀具消耗都会上去。前提是那个面确实不参与配合、密封或滑动。判断方法是看它有没有配合公差、有没有密封圈或 O 形圈接触、有没有外观要求。业内常见做法是配合面 Ra0.8–1.6、非配合面 Ra3.2–6.3,具体以图纸和实际加工确认为准。
长径比多大就该考虑跟刀架或中心架?
没有一刀切的数字,业内常见经验是长径比超过 4–5 倍后让刀和锥度开始明显,超过 8–10 倍通常需要跟刀架、中心架或尾座顶尖辅助。真正的判据是看零件刚性、材料切削力和你要求的公差带:同样的长径比,铝合金细长轴和不锈钢细长轴的表现完全不同。建议在图纸上标出关键段的公差与基准,让工艺方决定支撑方案。
薄壁筒形件车削后尺寸漂移,是机床问题还是工艺问题?
多数情况是夹持变形和切削热共同作用。三爪卡盘径向夹紧会让薄壁件在夹持状态下变圆、松开后回弹,测量时机不同结果就不同。常见对策是改用软爪、增大接触面积、降低夹持力,或改成轴向压紧;同时控制切削热,粗精加工分开。如果图纸允许,也可以先留余量、松开后再精车。这类问题需要和工艺方一起确认测量状态和基准。
核心要点
- CNC 车削的工艺天花板通常由装夹决定:一次装夹能覆盖的面越多,同轴度与端面垂直度越稳,二次装夹就是误差与成本的入口。
- 退刀槽、螺纹收尾、内孔底部圆角这些“非功能细节”决定刀具能否走通,图纸不标就得由师傅临场决定,结果不可复现。
- 长径比、薄壁、断续切削是车削三个典型失效入口;业内常见经验值只能当判据,具体尺寸要按图纸和实际机床确认。
- 表面粗糙度与公差不是越高越好:把非配合面从 Ra1.6 放到 Ra3.2,往往比换材料更省成本。
- 报价前的审图顺序:基准与装夹 → 关键公差带 → 退刀槽与螺纹 → 材料与热处理 → 表面处理与检测。



