一张图纸进车间,编程方式为什么会有分歧
同一张零件图发到车间,常出现三种处理方式:老师傅直接在机床面板上手写几段 G 代码,编程员用 CAM 软件生成刀路后处理输出,还有人拿到现成程序先改后处理再上机。分歧的根源在于“CNC 编程语言”并不是一种语言,而是一条分层的工具链——底层是机床能执行的 G 代码,中间是宏程序与参数化逻辑,上层是 CAM 的刀路与后处理配置。每一层解决的问题不同,选错层就会把简单活做复杂,或把复杂活做危险。
判断逻辑可以按三个维度走:零件复杂度决定是否需要 CAM 介入;批量与变体数量决定是否值得投入宏程序或参数化模板;可维护性决定代码要写给谁看——是当班操作员,还是三个月后接手的人。本文按这条线索逐层拆开,帮你在具体零件上做出可落地的选择,而不是笼统地说“手写还是软件”。
G 代码:机床真正执行的底层语言
无论前端用 CAM、宏程序还是手写,最终送到机床控制器的都是一段 G 代码。它由若干程序段组成,每段通常包含准备功能(G 指令)、辅助功能(M 指令)、坐标字(X/Y/Z 等)、进给(F)与主轴转速(S)等字段。控制器按段顺序解释并驱动伺服轴、主轴与冷却、换刀等动作。理解这一层,等于掌握了现场排障的通用语言。
坐标系与运动指令:定位的基准
G 代码里的坐标不是凭空出现的,它依赖机床坐标系、工件坐标系与刀具长度补偿共同定义。快速定位、直线插补、圆弧插补分别对应不同的运动方式,圆弧还需要平面选择与半径或圆心参数。工件零点设错、补偿号调用错误,都会让刀路整体偏移——这类问题在仿真里未必暴露,却会在首件上直接表现为过切或撞刀。
进给、主轴与辅助功能:切削条件的载体
进给速度、主轴转速、冷却液开关、换刀与程序停止等,分别由 F、S 与 M 指令控制。它们决定了切削是否稳定:进给与转速不匹配,轻则表面质量下降、刀具磨损加快,重则崩刃或振刀。M 指令还负责程序结束、主轴停止等安全动作,顺序写错可能让机床在错误状态下继续运动。
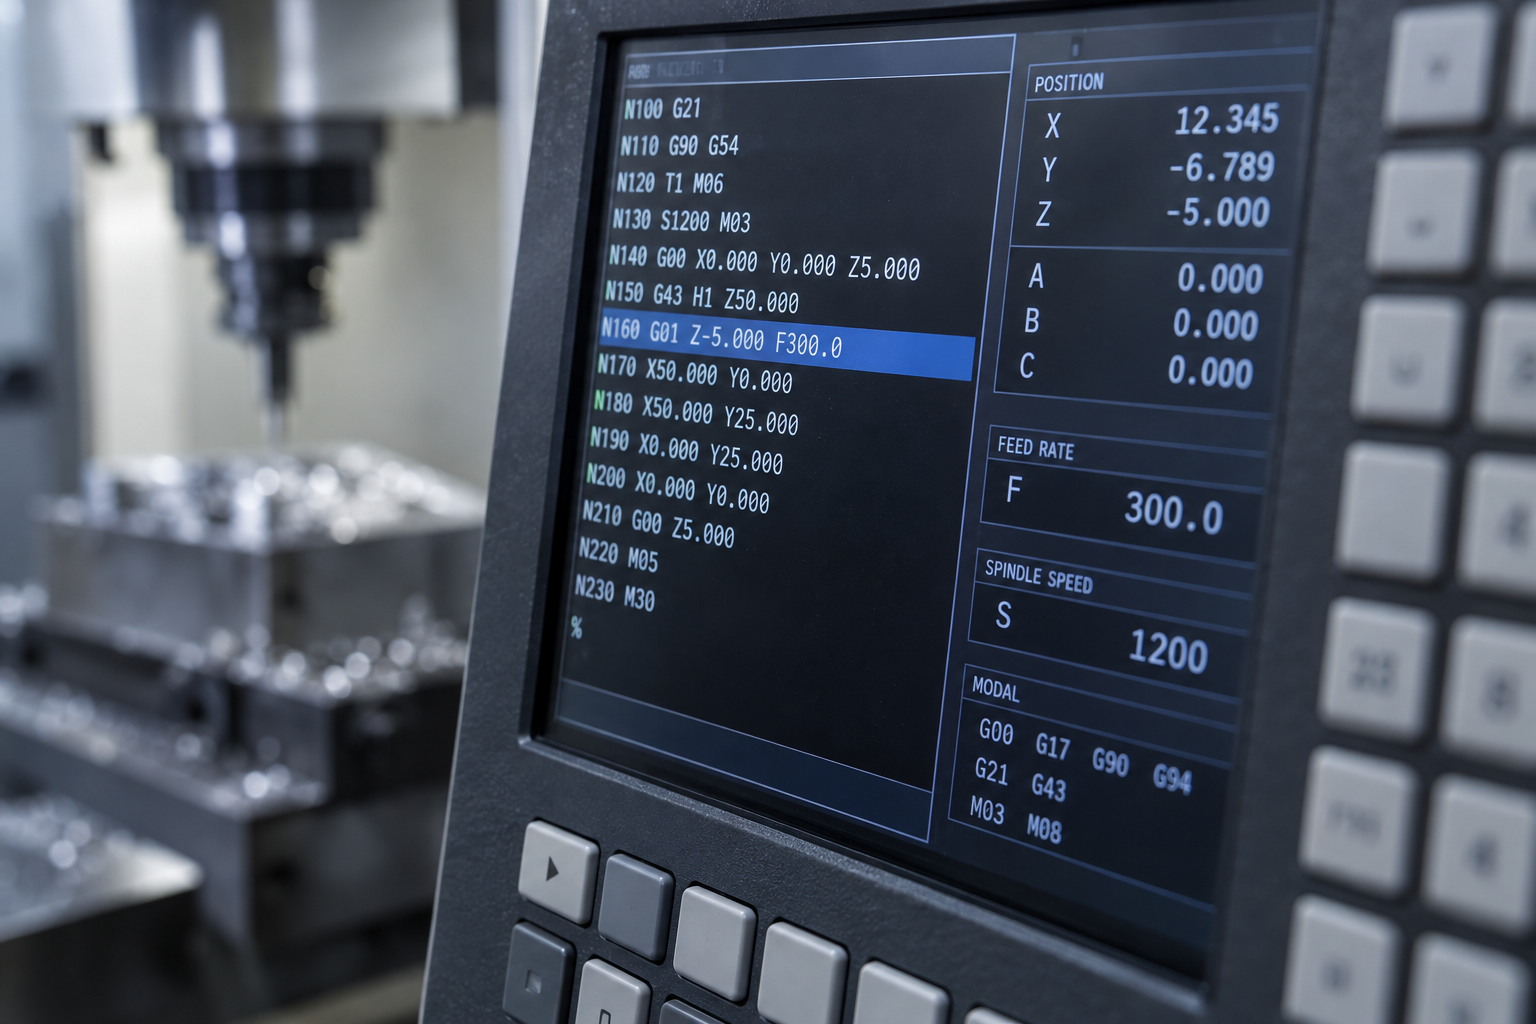
对工程师而言,能读懂 G 代码的价值在于三件事:现场报警时快速判断是程序段问题还是机床状态问题;在不重跑 CAM 的前提下微调安全高度、退刀路径或暂停点;以及在上机前用空运行、单段执行验证关键段落。这些动作不替代仿真,但能在最后一米拦住代价高昂的错误。需要确认具体加工能力边界时,可参考 CNC 加工能力。
宏程序与参数化编程:什么时候值得用
宏程序(变量编程)把尺寸、循环次数、刀补逻辑写成可赋值的变量,而不是把每一段坐标都写死。它解决的核心问题是同一类零件反复出现,但尺寸或特征数量在变。典型场景有三类:系列件(同一结构、不同长度/孔径)、固定循环(钻孔阵列、型腔分层)、族类零件(法兰、接头、支架)。
判断是否值得用宏程序,可以过一遍清单:
1)批量是否足够大,或变体是否足够多,让一次编写能覆盖多次调用;
2)零件是否共享几何逻辑,只是参数不同;
3)现场操作员是否具备读变量、改参数、做首件验证的能力;
4)是否有版本管理,避免“改一处、错一片”。
与手写 G 代码相比,宏程序前期投入更高,但可读性和维护性取决于命名与注释。变量名若用 #1、#2 这类裸编号,三个月后连作者都要重新推一遍;用带含义的注释和分组,才能让后来者敢改。出错风险也集中在参数边界:变量赋值错误、循环条件写反,往往不是报警,而是直接过切或撞刀。因此宏程序上线前,建议先在仿真或空运行中验证参数组合,再进入首件试切。批量小、变体少时,手写或 CAM 直接出程序通常更省事。
CAM 编程与后处理:刀路到机床的最后一步
CAM 解决的是“怎么走刀”,后处理解决的是“机床能不能听懂”。很多现场问题不是刀路算错,而是后处理把刀路翻译成了目标系统不认的指令格式。CAM 输出的是中性刀路数据,后处理器再把它转成特定数控系统可执行的 G 代码。换机床、换系统、升级控制器版本,都可能让原本能跑的程序出现报警或动作异常。
后处理不是一次配好就永久有效
后处理文件通常绑定机床的运动结构、控制系统和常用循环格式。同一台机床换了主轴附件、加装第四轴,或控制系统软件升级后,原有的圆弧输出方式、换刀指令、冷却指令都可能需要重新核对。建议把后处理变更纳入版本管理,记录每次修改对应的机床与系统,避免“上次能用这次不能用”却查不到原因。
仿真与首件试切不能省
软件仿真能发现刀路碰撞、过切和空行程,但它无法完全替代首件试切。仿真里的夹具模型、毛坯余量和实际装夹状态往往有偏差。稳妥的做法是:先仿真确认刀路逻辑,再用单段、降低进给或抬刀空跑的方式验证关键动作,最后才进入正常切削。首件确认后再批量执行,能显著降低撞刀和批量报废风险。
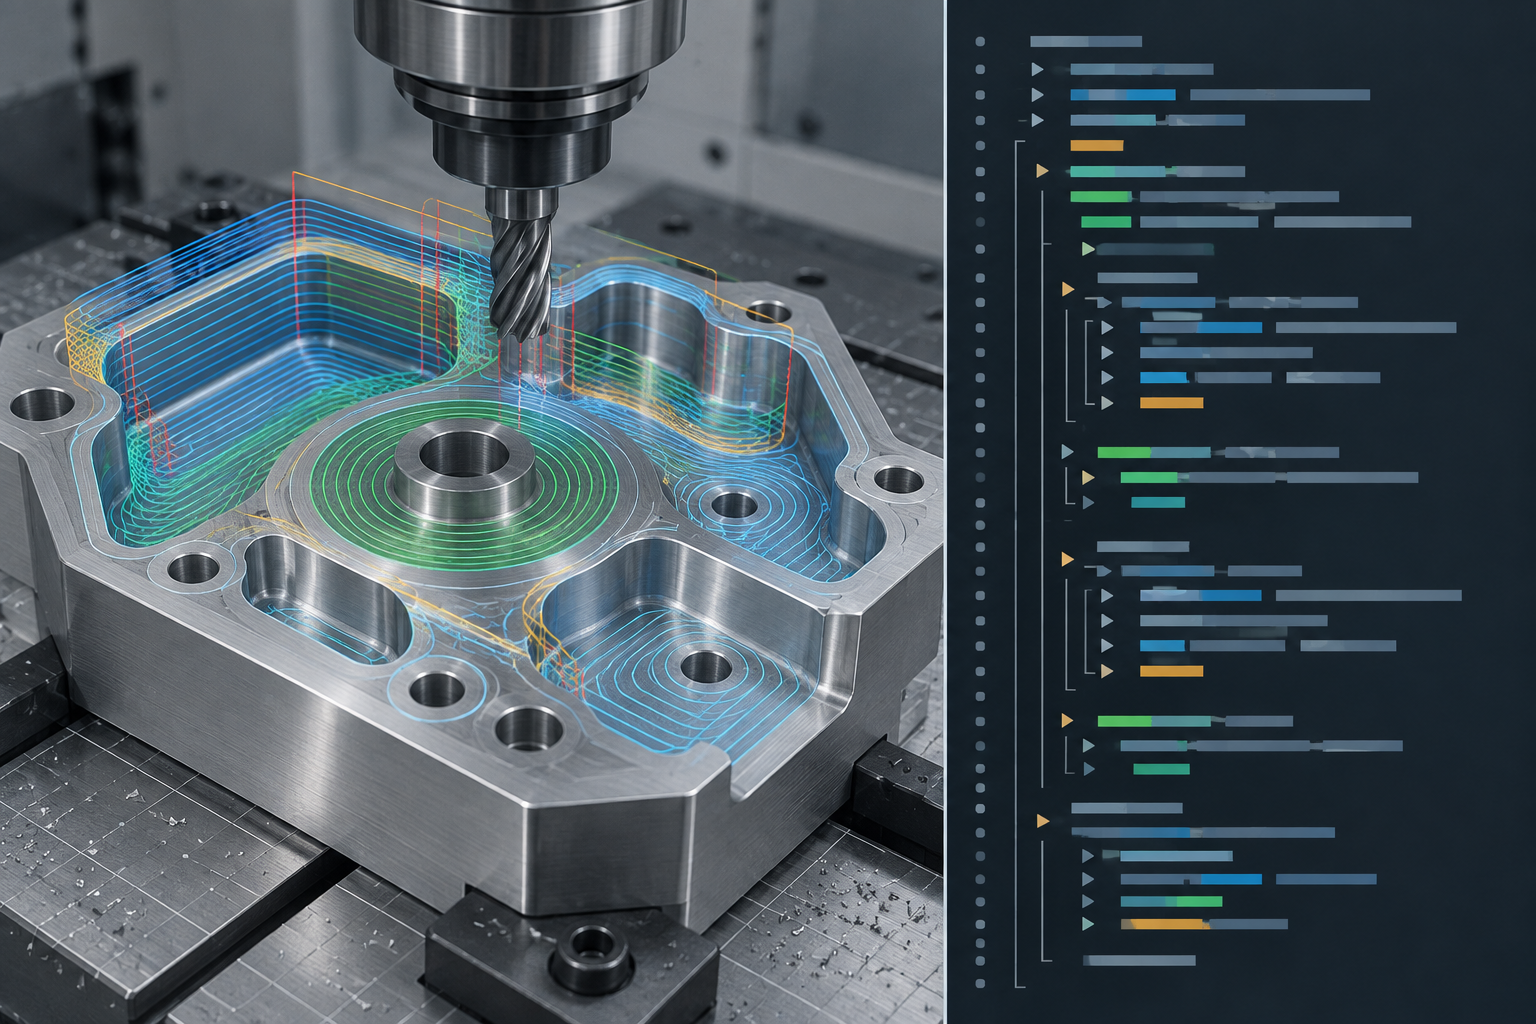
如果零件结构复杂、需要多轴联动或高表面质量,编程与后处理的能力边界会直接影响可制造性。可以结合 CNC 加工能力 了解铣削、车削的适用范围,再判断哪些特征需要调整刀路策略或拆分工序。
车削、铣削与多轴:编程语言的差异点
车削与铣削虽然共用 G 代码体系,但指令重心不同。车床以 G71/G70 等复合循环为核心,编程逻辑围绕回转体轮廓与端面展开,X 轴通常代表直径而非半径,这一点在手工修改时极易出错。铣削则依赖 G41/G42 刀具半径补偿与 G43 长度补偿,配合子程序与坐标系旋转,处理的是平面轮廓与型腔。
当零件进入四轴、五轴联动,差异就不再是“指令写法”,而是刀轴矢量与后处理能力。多轴刀路需要 CAM 计算刀尖点与刀轴方向,后处理必须正确输出 RTCP(刀尖跟随)或旋转轴角度。若后处理未针对具体机床运动结构定制,仿真通过但实际切削仍可能过切或碰撞。因此复杂曲面、叶轮、异形腔体类零件,几乎都依赖软件编程而非手写代码。
- 车削:复合循环、直径编程、螺纹与切槽循环是高频指令。
- 三轴铣削:半径补偿、子程序、坐标系变换决定编程效率。
- 多轴:刀轴控制与后处理定制是成败关键,手工编程基本不可行。
常见编程故障与排查逻辑
程序跑飞、尺寸超差、机床报警,现场往往先怀疑刀路。但按经验,问题根源常常不在 CAM 生成的轨迹本身,而在后处理翻译、机床参数或装夹状态。分层排查能避免反复重算刀路、浪费时间。
分层排查顺序
- 刀路层:检查余量、切入切出、过切/欠切是否来自策略设置,而非代码错误。
- 后处理层:确认圆弧输出格式、坐标模式、换刀与主轴指令是否匹配当前系统。
- 机床参数层:核对刀补、工件坐标系、进给倍率与主轴状态,排除操作面板误设。
- 装夹层:检查基准面、夹紧变形与刀具实际伸出长度,排除物理偏差。
| 现象 | 优先怀疑层 | 快速验证 |
|---|---|---|
| 局部过切 | 刀路 / 后处理 | 空运行或仿真对比余量设置 |
| 整件尺寸漂移 | 机床参数 / 装夹 | 复测基准与刀补值 |
| 换刀时碰撞 | 后处理 / 机床参数 | 检查换刀点与安全高度 |
| 系统报警 | 后处理 | 核对圆弧与坐标指令格式 |
排查时先固定变量:一次只改一层,改完做首件验证。若换机床后代码报错,优先怀疑后处理而非刀路,重新输出并仿真通常比逐行改代码更可靠。
常见问题(FAQ)
以下问题来自编程员、工艺工程师与采购在评审 CNC 编程方案时最常提出的疑问。回答只给判断逻辑,不承诺具体公差、认证或交期。
手写 G 代码和 CAM 编程,到底怎么选?
看零件复杂度与批量。简单回转体、单件修配、现场临时改刀,手写更快;曲面、多面、多轴或需要反复迭代的零件,CAM 的刀路生成与仿真更可控。多数车间是两者混用:CAM 出主体程序,现场用手写做微调。
后处理需要自己写吗?
不一定。常见系统通常有现成后处理可用,但换系统、换机床或用到特殊循环时,往往需要修改甚至重写。建议把后处理当作需要验证的资产:先在空运行或仿真中确认,再上首件试切。
宏程序难学吗?值得投入吗?
基础变量与条件判断不难,难在维护和交接。系列件、族类零件、固定循环收益明显;单件、变体少的活,宏程序反而增加调试成本。判断标准是批量、变体数量与操作员技能。
编程错误导致报废,责任怎么算?
取决于合同与流程约定。稳妥做法是明确编程、审核、首件确认各环节的责任,并保留程序版本与试切记录。批量投产前做首件确认,通常能显著降低整批报废风险。
换机床后,原来的代码能直接用吗?
通常不能直接沿用。控制系统、行程、刀库与坐标定义不同,需要重新后处理并验证。即使系统相同,也建议先空运行、再首件试切,确认无误后再批量。
核心要点
- G 代码是机床能直接执行的底层语言,CAM 只是生成它的工具,理解 G 代码有助于排查现场问题。
- 简单零件、修模、单件返修适合手写或宏程序;复杂曲面与多工序零件更适合 CAM 编程。
- 后处理决定 CAM 刀路能否安全上机,换机床或换系统时后处理必须重新验证。
- 宏程序适合参数化系列件与固定循环,但可读性和维护成本需要权衡。
- 编程问题往往表现为尺寸超差、过切或报警,排查时应先区分是刀路、后处理还是机床参数问题。



