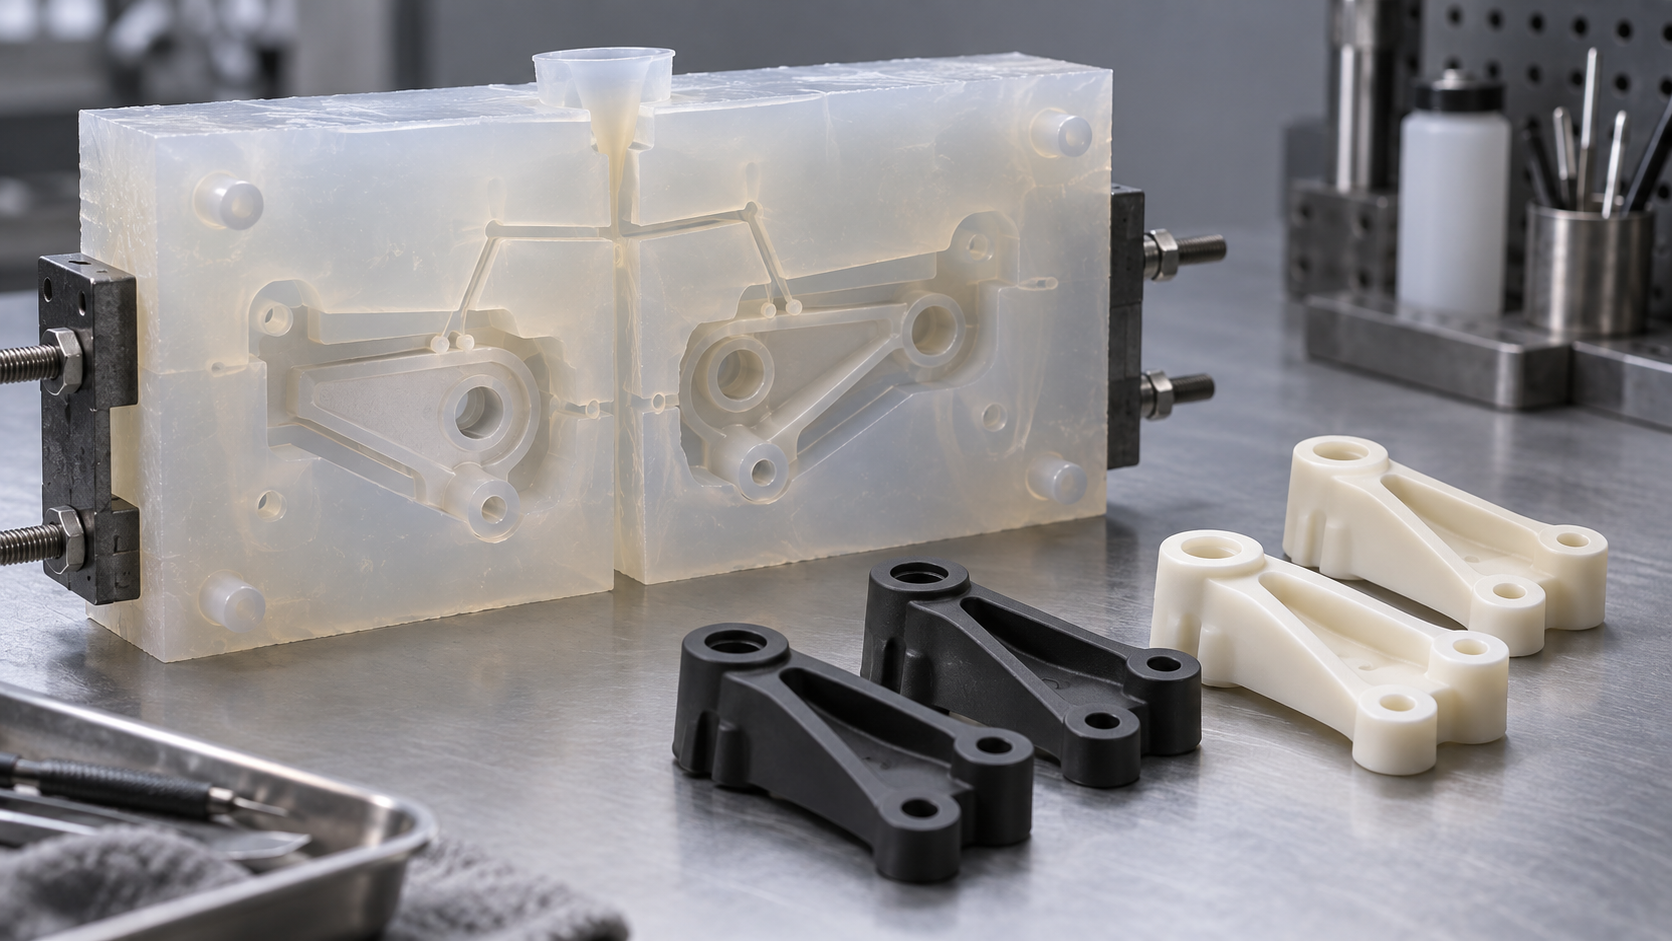
一件母模,为什么能复制出几十件外观件
客户手里已经有一件 CNC 加工或 3D 打印出来的母模,结构验证通过了,接下来要几十件外观和手感接近量产件的样件——用于装配验证、客户送样或小批量试销。这时候开注塑钢模不划算,直接 3D 打印又达不到表面与质感要求。真空铸造(手板复模)就落在这个区间:用硅胶模包住母模,再在真空条件下浇注聚氨酯或类似树脂,把母模的表面形貌、纹理和尺寸特征复制到每一件复制件上。
它复制的是母模的表面与形貌,而不是母模的材料。母模上有什么,复制件就有什么:抛光痕、刀纹、层纹、分型线,都会被硅胶模如实翻印。所以这个工艺的上限,几乎在母模做完的那一刻就已经定下来了。硅胶模本身有弹性,能容纳一定的倒扣和轻微拔模不足,但这不是免死金牌——拔模不够、分型选错,复制件照样撕裂或变形。
定位上,它介于快速原型与注塑之间:比 3D 打印更接近量产件的外观与手感,比注塑更灵活、更适合几十件量级的小批量试制。理解这一点,后面的工艺链条和缺陷逻辑才有落脚点。
工艺链条:从母模到复制件的六步
真空铸造(手板复模)的核心逻辑是用硅胶模复制母模。整条链条可以拆成六步,每一步都有对应的DFM判断点,任何一步偷工,缺陷都会在后续步骤被放大。
母模准备与表面处理
母模通常来自CNC加工件或3D打印件。先检查表面:抛光不足的刀纹、层纹会被硅胶忠实翻印到每一件复制件上。随后做清洁与脱模处理,并确认拔模方向——母模若存在倒扣或垂直壁,硅胶开模时容易撕裂,复制件也会被拉变形。这一步决定了复制件的表面上限。
分型与浇口设计
分型线要落在非外观面或棱线上,避免横穿大平面。浇口位置同理:朝向非外观面,能让流动前沿最后到达外观面,减少流痕与困气。浇口过小会限制补缩,过大则在后处理时留下明显痕迹。分型与浇口是硅胶模阶段最值得花时间推敲的两个决策。
硅胶模浇注、开模与真空浇注
硅胶按配比混合后浇注包裹母模,固化后切开取模,形成带分型面的软模腔。随后在真空环境下浇注树脂:真空脱泡把混料时卷入的气泡抽走,是减少气泡缺陷的关键动作。浇注完成后按材料要求固化,再脱模、去浇口、修边与表面处理。
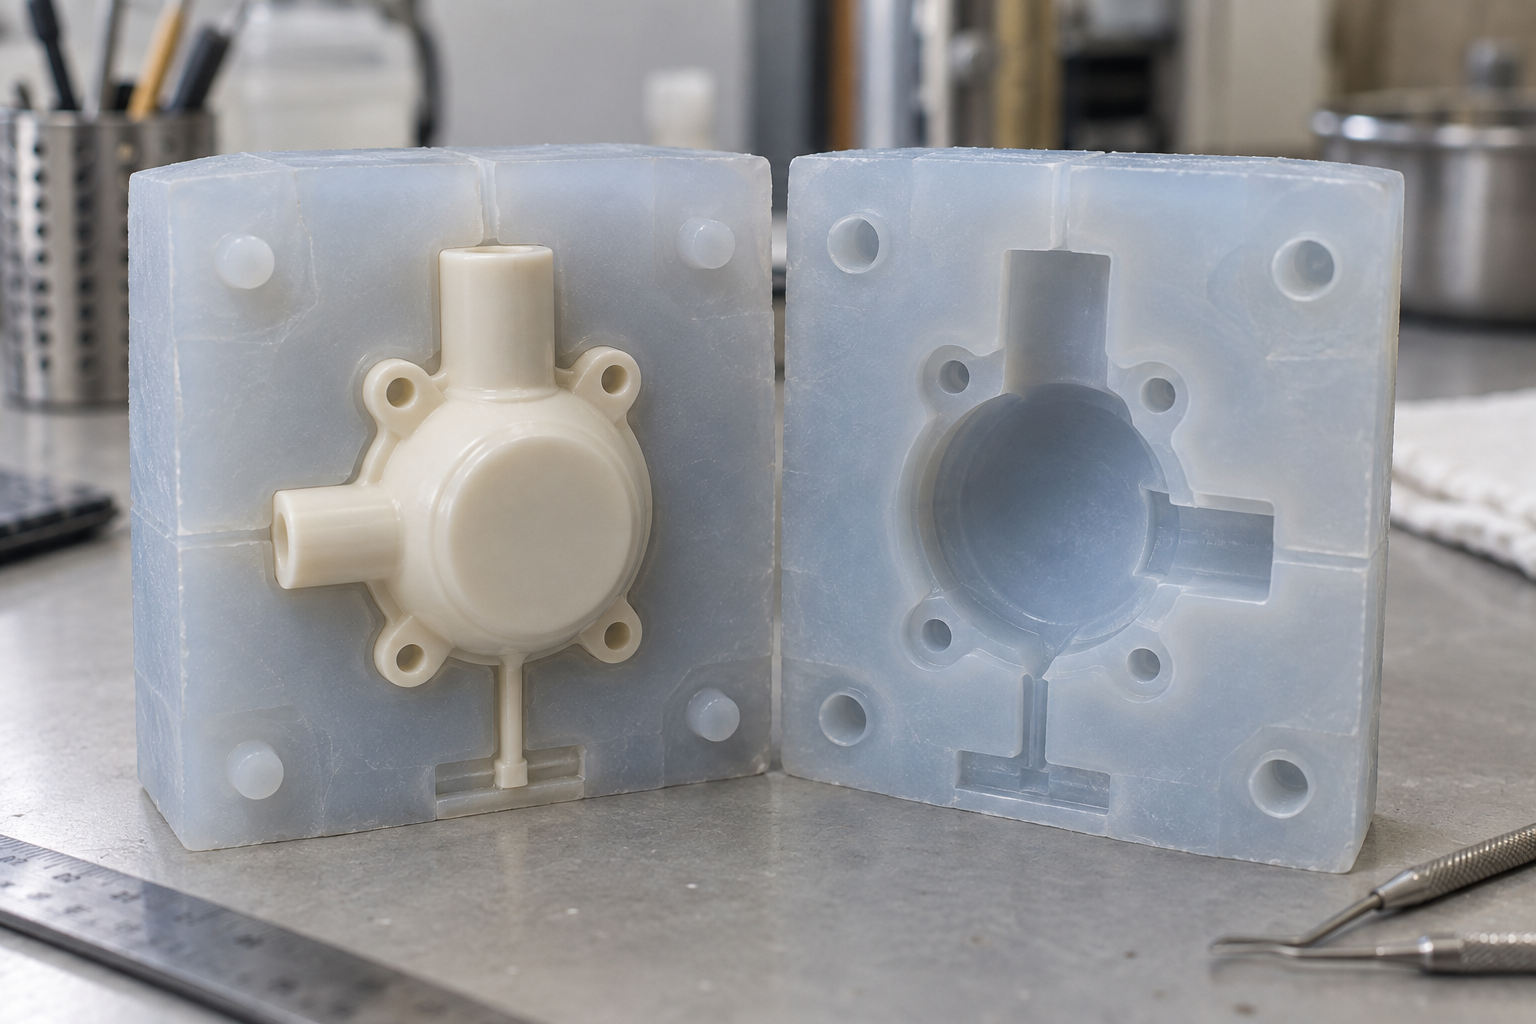
六步走完,一件复制件才成立。真正决定成败的不是设备,而是母模质量与分型、浇口这两个前置判断——它们一旦定错,后面所有工序都只能补救。
母模决定上限:表面、拔模与分型
真空铸造的复制件,本质上是硅胶模内腔的“翻版”。而硅胶模的内腔,又完全由母模决定。所以一个很朴素的结论:母模做得好,复制件才稳。母模上的每一道刀纹、每一处抛光痕迹、每一条分型线,都会原样(甚至被放大)出现在几十件复制件上。母模阶段省下的时间,通常会在后处理阶段加倍还回来。
表面纹理与抛光如何被复制
硅胶会贴合母模表面的微观起伏,因此母模的粗糙度基本就是复制件的粗糙度。想要哑光或皮纹效果,母模本身就要做出对应的纹理;想要高光面,母模需要抛光到足够细腻,否则复制件会呈现“雾面发花”。需要注意的是,硅胶对极细的抛光痕迹也有一定复刻能力,母模上肉眼难辨的划痕,在复制件上可能因为光线角度而变得明显。因此外观面通常建议母模抛光方向一致,避免交叉打磨留下杂乱纹路。
拔模不足的代价:撕裂与变形
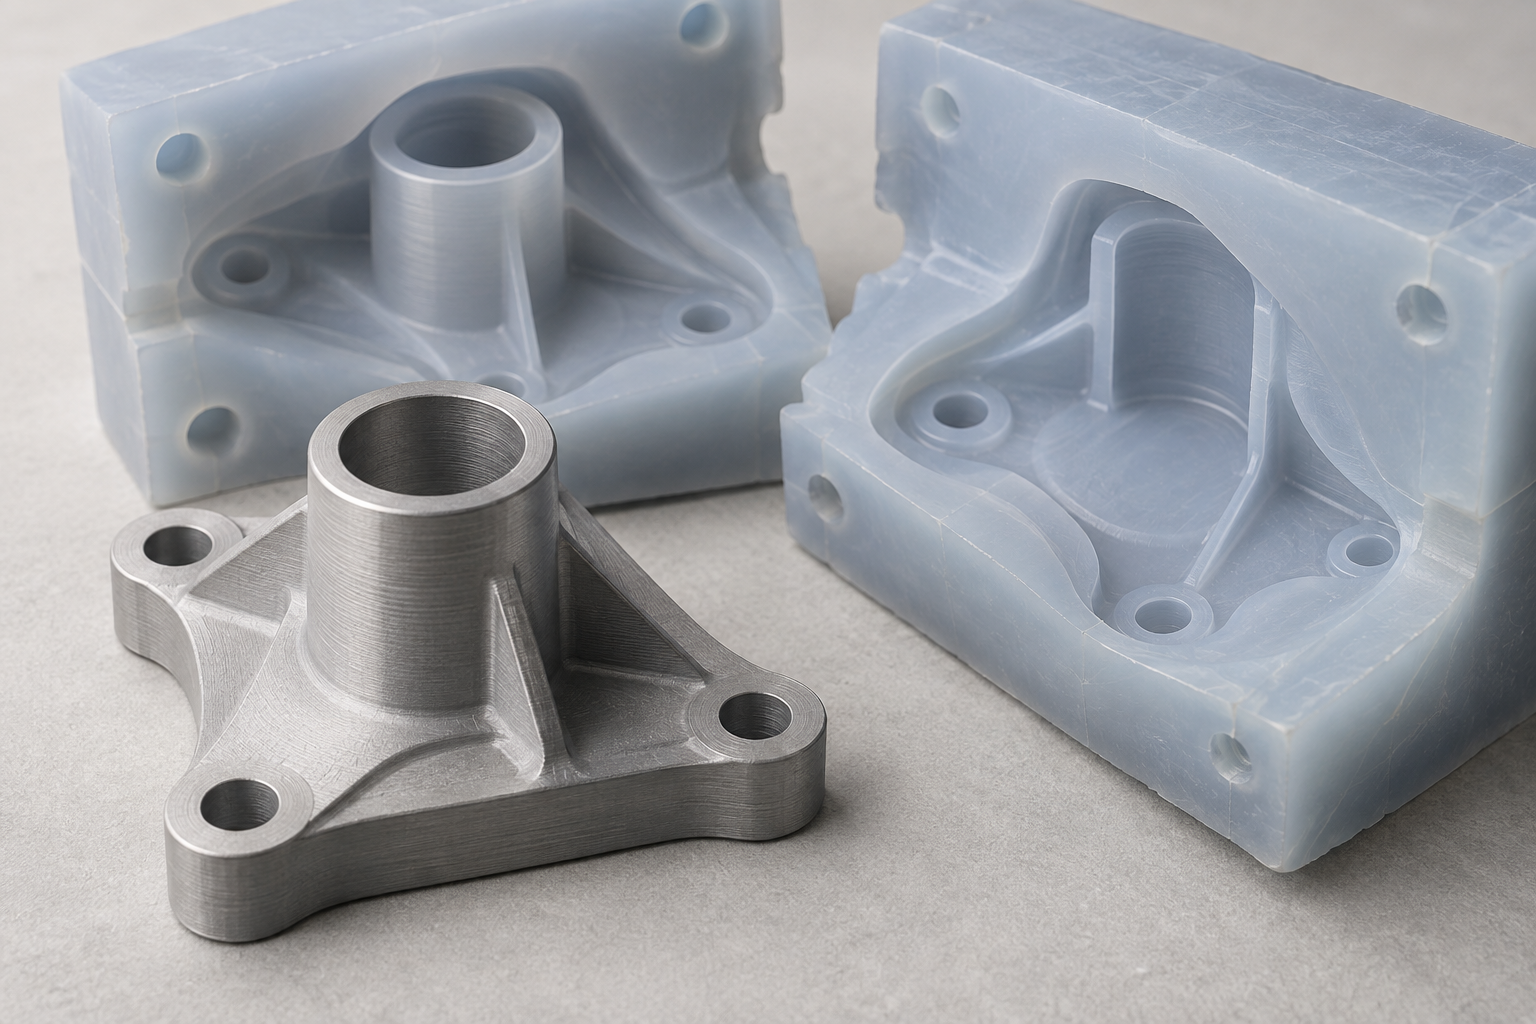
硅胶模是弹性体,脱模时靠拉伸让开倒扣,但这不等于可以随意做垂直壁。拔模不足时,脱模阻力集中在局部,容易造成硅胶模撕裂,或把复制件拉变形、拉白。深腔、细长柱、密集筋位尤其敏感。工程上通常要求母模在脱模方向上给出合理的拔模斜度,倒扣结构则要评估是否改为可拆镶件或调整分型。母模上的尖角也建议倒圆,既利于脱模,也减少复制件应力集中。
分型线落在哪里才不伤外观面
分型线是硅胶模合模的接缝,必然在复制件上留下痕迹。原则很简单:把分型线放在非外观面、棱边或结构分界处。如果外观面是连续曲面,分型线应尽量沿棱线或转角走,避免横穿大平面。母模设计阶段就要预判分型位置,必要时在母模上做出定位台阶或分型台阶,让合模更准确、飞边更少。分型一旦定错,后续只能靠人工修整,一致性会明显下降。
母模材料对复制件表面的影响
缺陷图谱:气泡、缩痕、分型线与色差
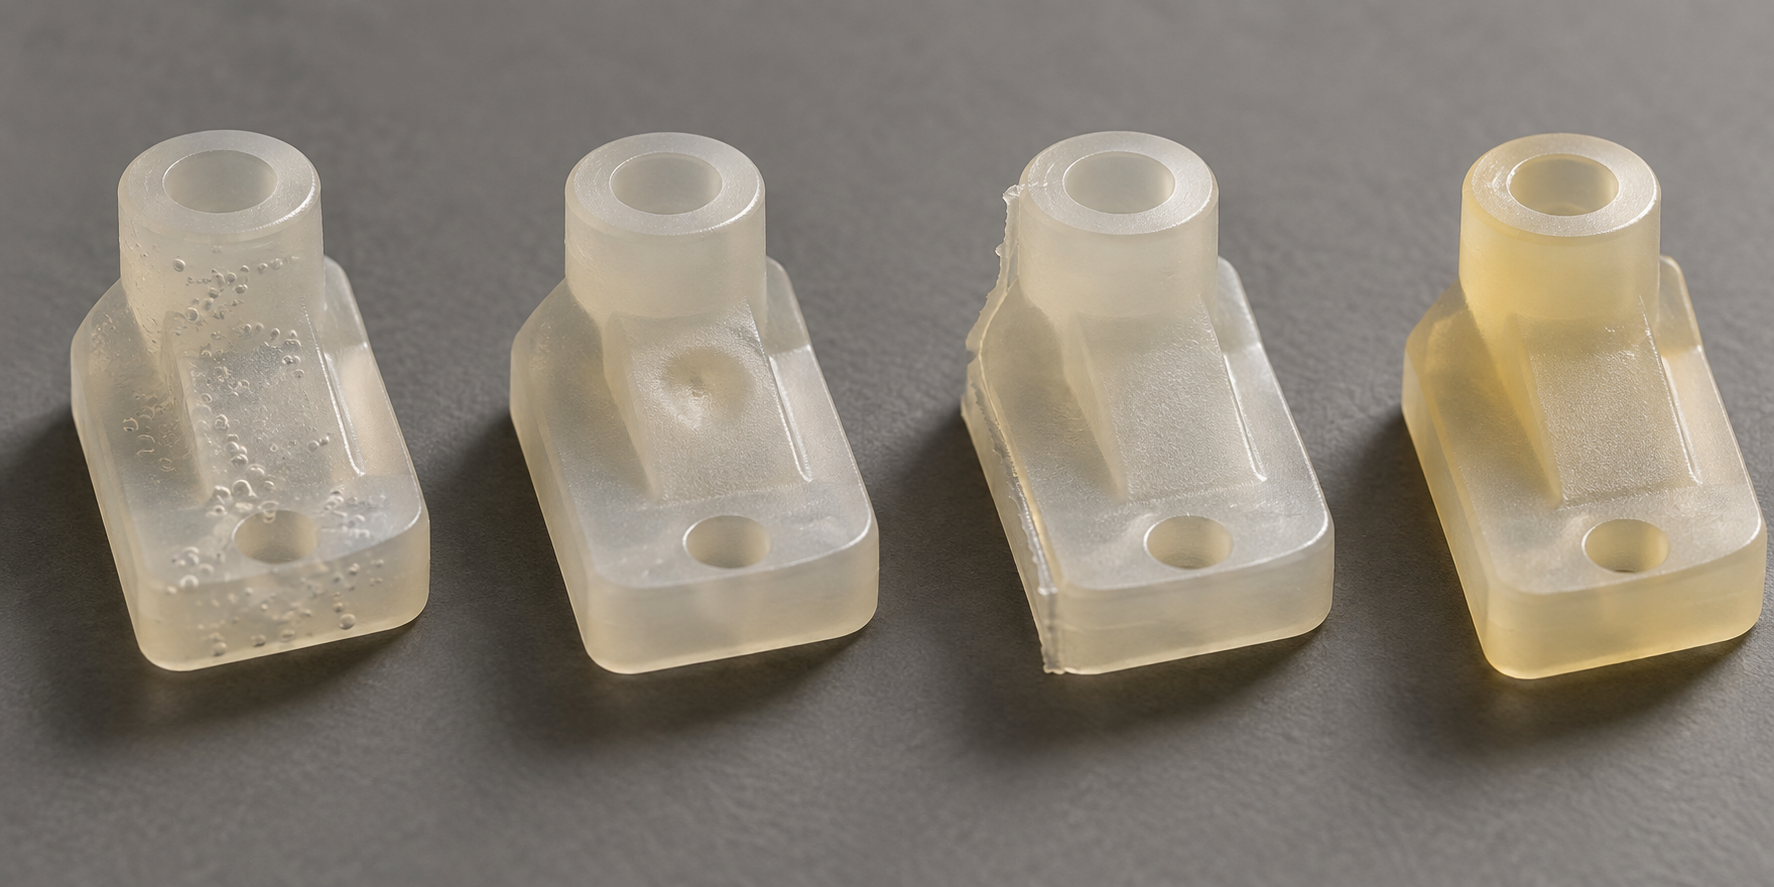
真空铸造的缺陷往往不是随机出现的,它们各自对应工艺链条上某个可追溯的环节。把高频问题按“现象—成因—对策”拆开,比笼统地说“注意质量”更有用。
气泡:脱泡与浇口朝向
气泡分两类:一类是树脂内部未排净的气泡,另一类是浇注时卷入的空气。前者取决于硅胶模浇注前的真空脱泡是否充分,以及树脂混合后静置时间是否足够;后者与浇口位置和浇注速度直接相关。浇口若正对外观面,气泡和流痕会直接留在可见区域,因此通常把浇口安排在非外观面或后续可修整的边缘。厚壁区域的排气通道设计不足时,气泡容易在死角聚集,需要在模具设计阶段就预留排气路径。
缩痕:壁厚与补缩
缩痕出现在壁厚突变处——厚区冷却收缩时,表层已经定型,内部收缩把表面拉出凹陷。真空铸造的复制件壁厚通常由母模决定,所以控制缩痕要从母模设计入手:尽量让壁厚均匀,厚区与薄区之间做渐变过渡,避免孤立的厚块。浇口位置也应让厚区靠近浇口,便于补缩。若母模本身壁厚不均,复制件几乎必然复现缩痕,这一点在母模评审阶段就要提出。
分型线与色差
分型线是硅胶模合模面的必然产物。它落在哪里,取决于分型方案:落在棱边或非外观面,后续修整量小;落在曲面中央,修整痕迹难以完全消除。合模面贴合不良还会产生飞边,需要在开模后逐一修边。色差则多来自批次差异与混料不均——同一批树脂、同一混料比例、同一固化条件,是控制色差的基本前提。多件复制时建议同批浇注,避免不同批次混用。若对颜色一致性要求高,应在下单时明确色板或色号,并与工艺方确认可复现的范围。
什么时候该选它:与CNC、3D打印、注塑的边界
真空铸造的甜点区很明确:几件到几十件、需要接近量产件的外观与手感、且希望用同一套母模快速切换多种材料。它比CNC单件更省后处理时间,比3D打印表面更接近注塑件,又比开钢模注塑的门槛低得多。判断时先问三个问题:数量落在哪个区间、外观面要求多高、材料是否需要多轮试配。
数量与结构复杂度决定优先级
外观、手感与多材料试制
当项目需要皮纹、哑光、软胶手感,或要在同一外形上比较几种树脂与色号时,真空铸造的硅胶模可以反复使用,换料成本低。若零件以承力、精密配合为主,则CNC的尺寸稳定性更直接。实际项目中常见组合:CNC做母模与关键配合件,真空铸造出外观样件,两者并行验证。
常见问题(FAQ)
以下是采购与工程在评估真空铸造(手板复模)时最常提出的问题。答案基于工艺逻辑,具体数值需结合零件与供应商能力确认。
真空铸造和注塑成型到底有什么区别?
真空铸造用硅胶模,适合几十件以内的小批量,模具成本低、周期短,但复制件性能通常低于注塑件;注塑用钢模,适合大批量,单件成本低、一致性好,但开模投入高。选择取决于批量与对外观、性能的要求。
一套硅胶模能做多少件?
硅胶模寿命受母模复杂度、材料与操作影响,通常可复制几十件,具体数量需与供应商确认。超过这个范围,模具可能磨损导致细节丢失,建议评估注塑。
复制件的性能等同于注塑件吗?
通常不等同。真空铸造材料在固化后力学性能一般低于同类型注塑材料,且批次间可能存在差异。若零件有结构承载或耐温要求,建议与工程讨论材料选择或改用注塑。
表面纹理和抛光效果能复制吗?
硅胶模能较好地复制母模的表面纹理与抛光,但细微纹理可能随复制次数增加而衰减。母模的表面处理质量直接决定复制件外观,建议母模按最终外观要求制作。
如何验收真空铸造件?
验收通常关注外观(气泡、缩痕、分型线、色差)、尺寸与装配。建议在订单前与供应商明确验收标准与抽样方式,必要时借助3D扫描进行比对。
核心要点
- 真空铸造的核心资产是硅胶模,母模的表面质量几乎被一比一复制到每一件复制件上。
- 它的经济区间通常落在几十件量级:太少不如3D打印,太多不如开钢模注塑。
- 气泡、缩痕、分型线、色差是四类高频缺陷,多数能在母模与浇口设计阶段预防。
- 复制件可以做到接近注塑件的外观与手感,但力学性能与长期一致性不等同于量产注塑件。
- 验收前先锁定外观面、装配基准与材料手感三项,再谈尺寸与批量一致性。



