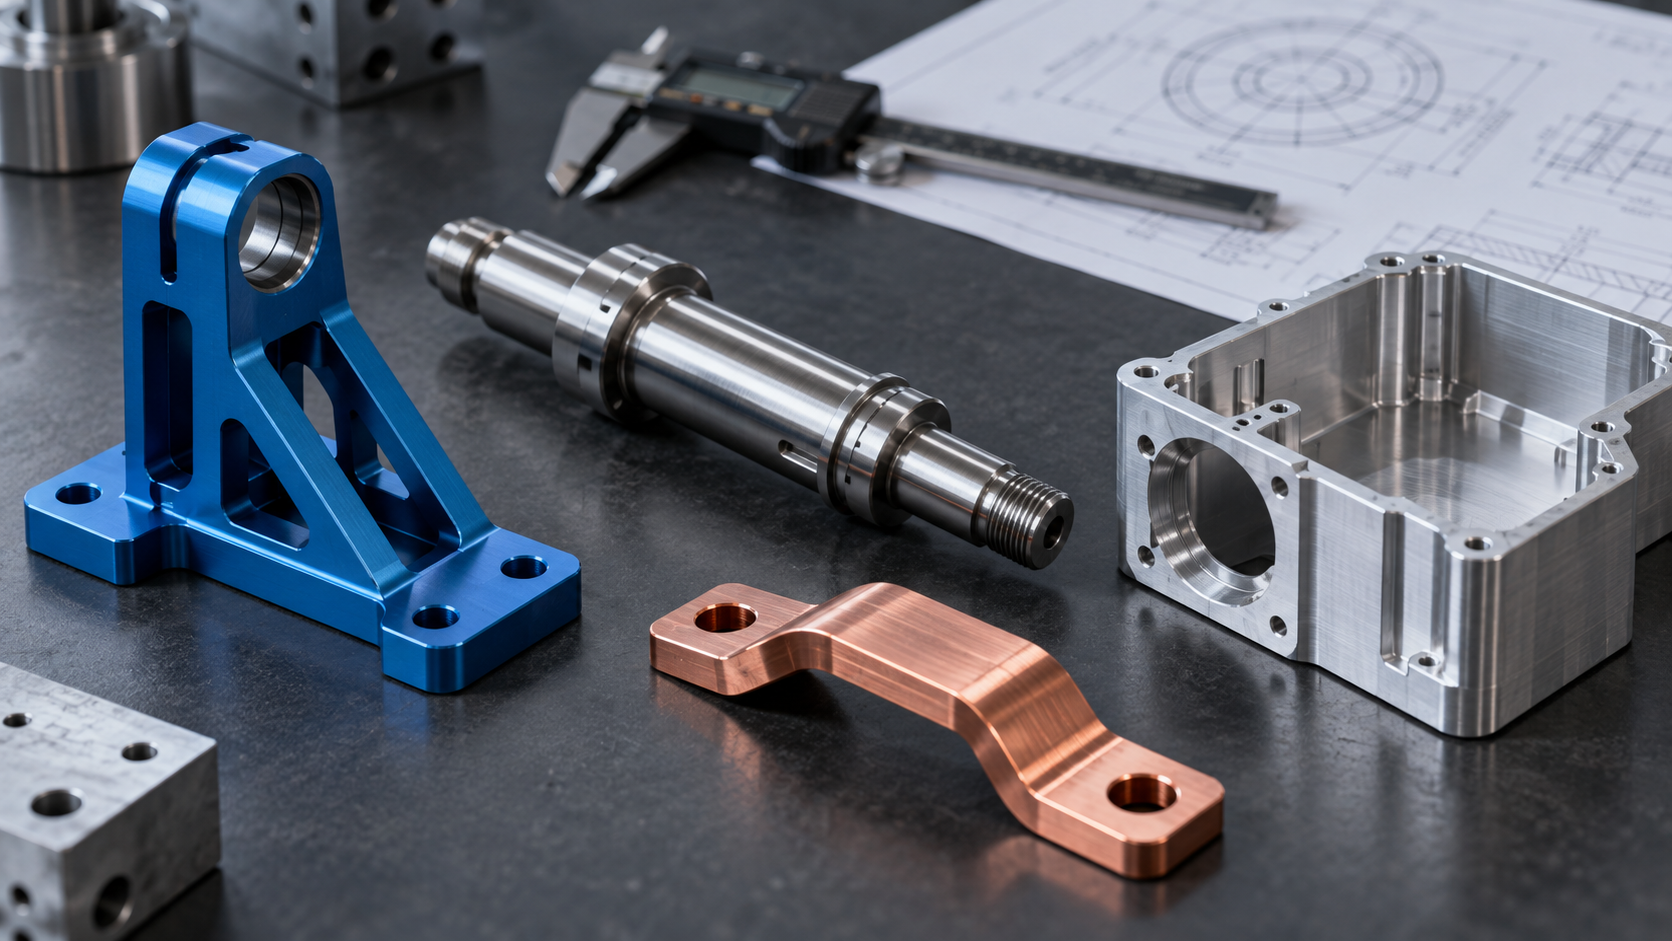
下单前先跑这三项检查:材料、公差、批量
新能源、机器人、自动化设备的零件,报价摩擦和返工,大多不是出在加工能力,而是出在下单前没把三件事定下来。先跑这三项检查,再选工艺、材料、公差,能省掉后面大半的来回。
这三项里任何一项含糊,供应商只能按自己的默认理解报价:默认牌号、默认公差、默认批量。等报价回来再发现理解不一致,改图、重报、返工,时间全耗在这上面。下面按七个常见误区,逐条给出替代判据。
误区一:材料越硬越强,不锈钢一定比铝好
选材最常见的错误,是把「强度」当成唯一指标,于是默认不锈钢最保险。实际上零件失效很少因为材料不够硬,更多来自刚度不足、螺纹滑牙、应力腐蚀、疲劳裂纹或加工变形。不锈钢抗拉强度确实高,但导热差、加工硬化快,CNC 切削时刀具磨损和让刀都更明显;薄壁件装夹稍重就弹变形,松夹后回弹超差。铝件导热好、易切削,但弹性模量约为钢的三分之一,悬臂结构容易颤振,反复拆装的螺纹也容易滑。
替代判据不是「哪种材料更强」,而是「这个零件在什么工况下失效」。先写清四件事:载荷类型(静载、冲击、循环振动)、工作温度、接触介质(盐雾、电解液、切削液)、以及是否需要导电或绝缘。新能源设备里的铜排连接件要导电,用不锈钢就南辕北辙;机器人关节处的结构件要刚度,用纯铝往往不如钢或加厚截面。工程塑料和玻纤增强尼龙在绝缘支架、轻载外壳上常比金属更合适,还能省掉表面处理。
| 导电/散热主体 | 纯铜、铝(6061、1060) | 不锈钢 | 导电面是否允许氧化层、接触电阻要求 |
| 高强度结构件、振动载荷 | 合金钢、不锈钢(304/316) | 纯铝 | 热处理状态、疲劳相关圆角与表面粗糙度 |
| 薄壁、易变形件 | 铝、易切削钢 | 不锈钢、钛 | 壁厚下限、允许变形量、装夹方式 |
| 绝缘、轻载外壳 | 玻纤增强尼龙、POM、PC | 金属(增加重量与处理成本) | 阻燃等级、使用温度、装配螺纹形式 |
| 盐雾/电解液环境 | 316 不锈钢、表面镀层件 | 碳钢、普通铝 | 镀层类型与膜厚、盐雾试验时长 |
一个常被忽略的细节:螺纹连接。铝件上直接攻 M3 以下的螺纹,多次拆装后滑牙概率不低,常见做法是加钢丝螺套或改用压铆螺母,但这要在图纸阶段定,后期加装会改变壁厚和装配空间。不锈钢攻小螺纹则容易断丝锥,深孔排屑差,设计时应尽量把螺纹孔改为通孔配螺母。
误区二:公差越紧越保险,全部标 ±0.01 总没错
图纸上所有尺寸都挂 ±0.01,看着像「严格要求」,实际是把加工路线、装夹次数和检具成本一起推高。公差带不是保险系数,它是工艺路线的指令:标多紧,供应商就得选对应的机床、刀具、装夹和检测手段。非功能尺寸收紧,只花钱,不增值。
先问一句:这个尺寸由谁保证
把图纸上的尺寸分三类,公差怎么标就清楚了。
- 机床精度保证:真正需要机床本体和刀具路径保证的配合尺寸,才值得收紧。这类尺寸通常决定装配间隙、轴承位、密封面,数量应该很少。
- 装配间隙保证:靠间隙吸收误差的孔位、盖板、线束过孔,公差可以按装配余量倒推,没必要跟配合面一个级别。
- 检具筛选保证:批量件上靠通止规、专用检具筛的尺寸,公差带要匹配检具能力,标得比检具还紧,检测本身就先卡住了。
公差带与工艺、成本的对应关系
| ±0.1 以上 | 普通 CNC 铣削、钣金折弯 | 单次装夹,卡尺/常规检具 | 基线 |
| ±0.02~±0.05 | 精铣、精车,稳定装夹 | 可能增加一次装夹,需千分尺/投影 | 明显上升 |
| ±0.01 及更紧 | 磨削、慢走丝、恒温环境 | 多次装夹、专用夹具、三坐标 | 成倍上升 |
表格不是承诺,是判断方向:把非配合尺寸从 ±0.02 挪到 ±0.1,加工路线可能从精铣回到普通铣,装夹和检测都跟着简化。真正需要 ±0.01 的,往往只有一两个配合位。
短例:连接器支架的非配合孔
某新能源设备上的连接器支架,材料为 6061 铝,板厚 4 mm,上面有 6 个过线孔和 2 个定位销孔。原图纸把所有孔位都标 ±0.02。实际装配时,过线孔只走线束,间隙充裕;真正影响装配的只有 2 个定位销孔。把 6 个过线孔放宽到 ±0.1 后,加工路线从精铣加多次装夹简化为普通铣削一次装夹,报价随之下降,而装配功能没有变化。定位销孔仍保持原公差,由机床精度保证。
这里的判断顺序是:先区分功能孔与非功能孔,再决定谁收紧、谁放宽,最后才谈报价。反过来先全标紧、再让供应商去猜哪些能松,报价必然偏高,也容易在验收时扯皮。
误区三:壁厚和筋位随便画,加工时总能想办法
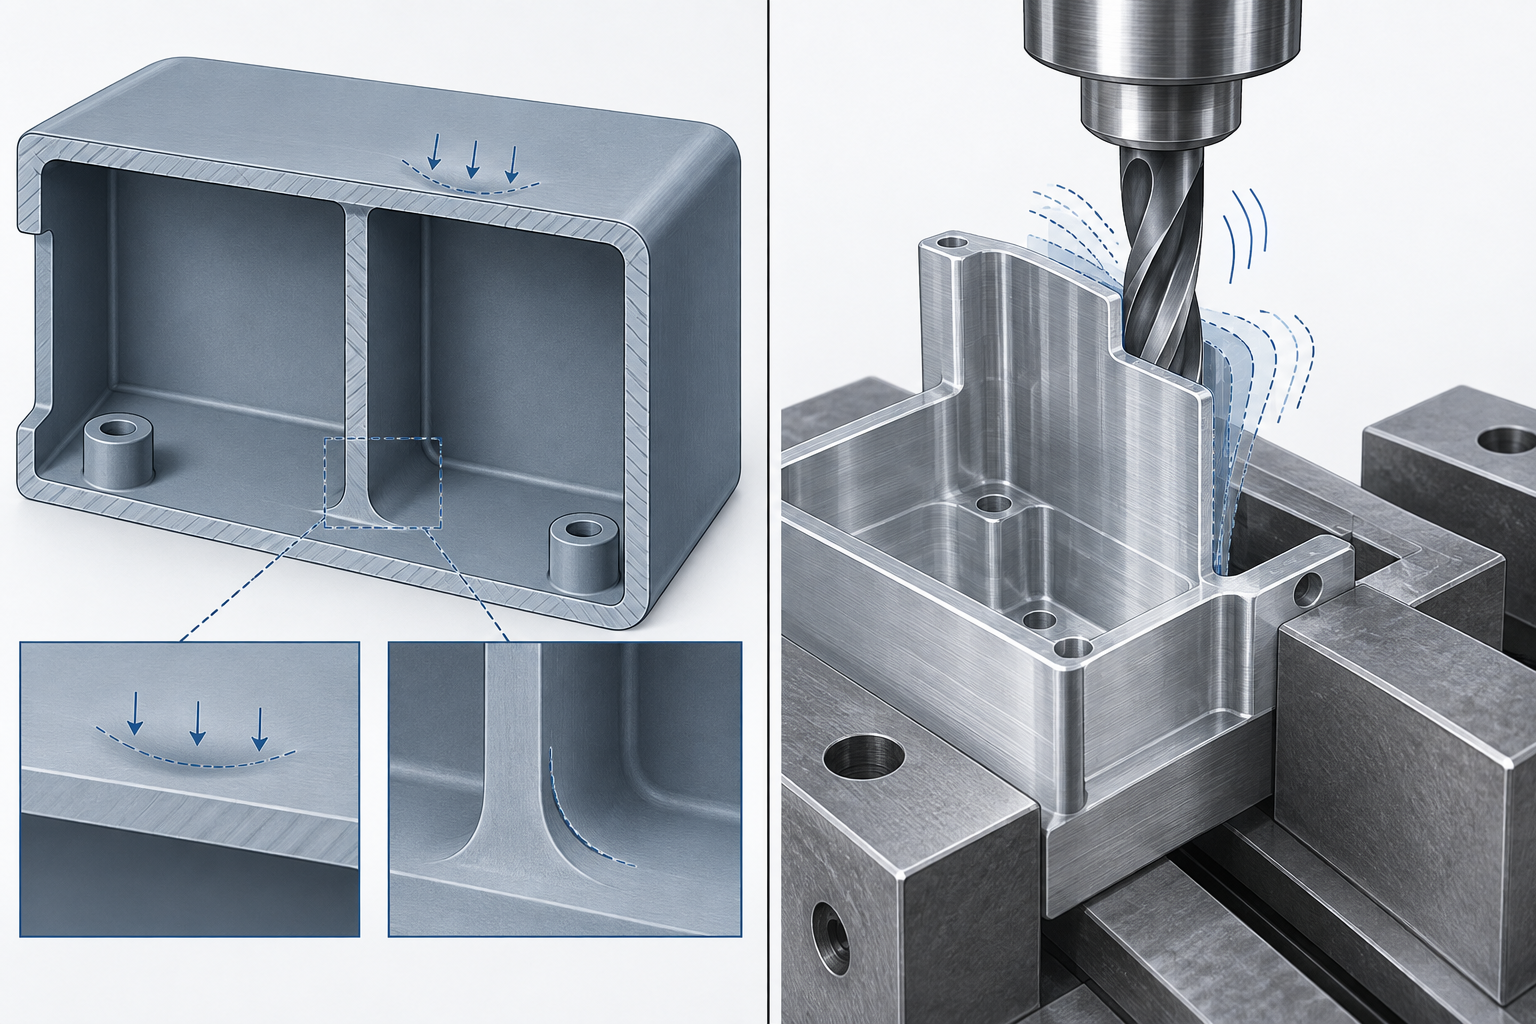
常见想法是:壁厚和筋位先按外观画,做不出来让工艺去调。真实情况是壁厚决定的不只是强度,还决定这条工艺路线能不能走通。薄壁在 CNC 上会因切削力颤振、让刀,尺寸越铣越飘;注塑件薄壁充填不足、厚壁缩痕,厚薄交界处翘曲;3D 打印薄壁在剥离支撑时撕裂,厚壁因收缩不均变形。壁厚不是后处理能补的,它写在图纸上就锁死了工艺窗口。
| CNC 铣削(铝) | 常见 0.8–1.5 mm,深腔更保守 | 不适用,用实体减重 | 薄壁颤振、让刀、装夹压变形 |
| CNC 铣削(不锈钢) | 常见 1.5–2.5 mm | 不适用 | 加工硬化、薄壁反弹、刀具磨损快 |
| 注塑(ABS/PC) | 常见 1.0–3.0 mm,随流动长度加厚 | 取主壁 0.5–0.6 倍 | 缩痕、翘曲、熔接痕强度低 |
| SLA/SLS 打印 | 常见 0.8–1.5 mm | 取主壁 0.6–1.0 倍 | 剥离撕裂、后固化变形 |
| FDM 打印 | 常见 1.2–2.0 mm(约 3 层线宽) | 取主壁等宽或略厚 | 层间强度低、翘边 |
加强筋和圆角该在图纸上怎么标
筋不是越厚越稳。注塑件筋厚接近主壁时,筋背面会缩出凹坑,外观面直接报废;常见做法是筋根取主壁的 0.5–0.6 倍,并加 0.5–1 mm 圆角过渡,减小应力集中和流动阻力。CNC 件的「筋」本质是留出的薄壁,标注时要写清筋厚与高度比——高厚比过大(业内常见超过 8:1 就要警惕)时,必须说明是否允许加临时支撑或分序加工。圆角不能只写「倒圆」,内圆角影响刀具半径可达性:内 R 小于刀具半径就铣不到底,图纸上应标出内 R 数值,或注明「内角 R 由刀具决定,最小可达 R 请供应商确认」。
拔模角是注塑和复模件的固定项,不是可选项。未标拔模角,模具厂会按默认 1°–2° 做,外观面和配合面可能因此偏移。正确做法是在图纸上对需要拔模的面单独标注角度与方向,并说明哪些面是外观面、哪些是配合面。
误区四:表面处理写工艺名就够了
图纸上写「阳极氧化」「镀锌」「喷砂」,供应商就按默认参数做——这是报价阶段最省事、量产阶段最容易出事的一类标注。默认厚度、默认色号、默认是否遮蔽,往往跟你脑子里的不一样。等到装配时发现接触面不导电、耐磨面掉膜、外观件色差,返工成本远高于当初多写两行字。
真实情况:工艺名只定了方法,没定判据
「阳极氧化」只说明表面转化处理,没说膜厚是 5 μm 还是 25 μm,也没说是否局部遮蔽。膜厚直接决定绝缘性和耐磨性:导电接触面一旦被氧化膜覆盖,导通就没了;而外观面若不定色号和纹理,两批件摆一起就是两种颜色。镀锌同理——钝化类型(蓝白、彩锌、黑锌)和膜厚区间不同,耐盐雾和导电性差别很大。
| 图纸常见写法 | 实际会发生什么 | 替代写法(用途+判据) |
|---|---|---|
| 阳极氧化 | 默认膜厚、默认本色,导电面也被覆盖 | 标注「导电接触区遮蔽、其余阳极氧化,膜厚区间按图纸」 |
| 镀锌 | 钝化类型不明,耐蚀与导电不一致 | 注明钝化类型与膜厚区间,导电面是否允许镀层 |
| 喷砂 | 粒度不明,粗糙度批次波动 | 给定砂粒目数或 Ra 参考区间,外观面注明纹理方向 |
替代写法就一条原则:写用途,再写可验收的判据。导电面写「此区域不处理或局部遮蔽」;耐磨面写膜厚区间或硬度要求;外观面写色号、纹理和允许色差范围。判据要能被检具或比对样验证,否则供应商只能凭经验猜。
误区五:装夹和检测是供应商的事,图纸不用管
一个常见想法是:我只把形状和尺寸画出来,怎么装夹、怎么测量是车间自己的本事。等零件回来装不上、或者两批件互配间隙差一截,才发现问题不在机床,而在图纸没写清基准。装夹方案直接决定形位公差能不能达到,基准不统一会一路带到装配。
真实情况:基准是设计给的,不是车间猜的
同一张图,车间按毛坯面找正、按外形找正、按孔系找正,量出来的位置度可能差出一个公差带。设计基准和工艺基准尽量统一,是让形位公差可达的前提。做不到统一时,应在图上标注转换后的基准,而不是留给现场自由发挥。位置度、同轴度、垂直度这类要求,如果不指定基准,供应商只能按自己的装夹逻辑理解,报价和成品都会漂。
检测方式要在图纸里说清验收口径
- 关键形位公差:优先用三坐标测量,图上注明基准与理论正确尺寸,避免只标一个带公差的线性尺寸。
- 大批量小件:可指定专用检具(通止规、位置度检具),但要在图上写明检具验收还是三坐标抽检。
- 逆向或首件比对:可用 3D 扫描做整体偏差比对,适合曲面和自由形状,不适合替代基准明确的尺寸验收。
- 何时该写检具要求:当尺寸靠装配间隙保证、且批量足以摊薄检具成本时,写明检具方案比事后扯皮便宜。
替代判据很简单:凡是影响装配的尺寸,都要有明确基准;凡是靠间隙保证的配合,都要有验收口径。图纸写清这两点,装夹和检测才不是供应商单方面的事。
误区六:原型工艺可以一直用到量产
最常见的做法是:手板用 CNC 或 3D 打印确认结构和装配,客户点头后直接按同一份图纸下量产单。到这一步,问题往往不是“能不能做出来”,而是单件成本降不下来,或者模具开出来才发现零件脱不了模。
真实情况是:CNC 和 3D 打印的强项是几十件以内的原型与小批量,不需要开模、改图即改件;注塑和钣金冲压的成本结构相反——模具费固定,单件成本随批量摊薄,通常要到几百到几千件,模具费才被摊到可接受的水平。批量没到,硬上模具,单件反而更贵。
批量—工艺决策阶梯
| 批量区间 | 通常优先路线 | 要确认的事 |
|---|---|---|
| 1–几十件(原型/验证) | CNC、3D 打印;外观件可走手板复模 | 结构是否最终版;迭代次数 |
| 几百件(小批量试产) | CNC 或真空浇注;钣金件可先激光切割+折弯 | 单件成本与交期是否可接受;是否接近开模临界点 |
| 几千件以上 | 注塑、钣金冲压、压铸等模具工艺 | 拔模、壁厚、浇口位置、分型面是否已按模具工艺改图 |
转量产前必须改的设计
- 拔模角:原型件可以直壁,注塑件没有拔模角会拉伤表面甚至顶白、粘模。常见做法是沿脱模方向给 1°–2°(纹理面需更大),图纸未注明时要向模具工程确认。
- 壁厚均匀:CNC 件局部厚薄无所谓,注塑件厚薄突变处会缩痕、翘曲。把厚壁掏空、用加强筋补刚度,比直接加厚更稳。
- 脱模与顶出:原型件靠铣削和打印成型,量产件要从模具里推出来。倒扣、深腔、内螺纹这些特征,在原型上不花钱,在模具上要么加滑块抽芯,要么改结构。
- 浇口位置:浇口留在哪,熔接痕和外观缺陷就出现在哪。外观面、密封面、受力面要提前和模具工程对齐。
反过来说,这批建议也有不适用的时候:如果零件结构还在改、批量又不确定,硬按量产工艺改图反而锁死了迭代空间。更稳的顺序是先用手板把功能和装配验证掉,结构冻结后再做模具工艺审查,而不是一开始就为量产做过度设计。
误区七:报价差异大就是有人在宰我
同一张图纸发三家,回来差价能到一倍。多数人的第一反应是「有黑店」。更常见的情况是:三家根本没在报同一个东西——一家按你标注的公差做,一家把非关键尺寸按自由公差做,还有一家把材料换成了同牌号但不同状态的板料。报价单上写的是「铝合金 CNC 件」,落地时却是三条不同的工艺路线。
| 表面差异 | 实际发生了什么 | 采购侧怎么对齐 |
|---|---|---|
| 价格低一截 | 材料降级、省略检测、放宽未告知的公差 | 要求写明材料牌号+状态、检测项、关键尺寸清单 |
| 价格高一截 | 按最高公差带报价、多装夹、全检 | 图纸区分关键/非关键尺寸,非关键给自由公差 |
| 交期差得多 | 有的排产按批、有的按插单 | 报价前说明批量与交期弹性,别只报单价 |
「便宜」本身不是问题,问题在便宜从哪来。如果降的是材料牌号、省的是关键尺寸检测、放的是你标了公差的配合面,那省下的钱会在装配线上还回去。判断方法很直接:让对方在报价单上写明材料、公差执行范围、检测方式——写得含糊的,低价多半有代价。
常见问题
下面几个问题,是新能源、机器人、自动化设备零件询价与图纸评审里出现频率最高的。回答按工程判断给,不承诺具体交期与价格,涉及数值的均为业内常见参考,最终以图纸标注和供应商确认为准。
同一张图纸,CNC 报价差两三倍,是有人在宰我吗?
多数情况不是。差价常来自对工艺路线、材料牌号、公差带和检测范围的理解不同:一家按三轴多次装夹做,另一家按五轴一次装夹做;一家报的是国产铝,另一家报的是进口预拉伸铝板;一家默认全尺寸三坐标检测,另一家只检关键尺寸。先把图纸版本、关键尺寸清单、验收标准、批量与交期弹性统一,再比价才有意义。明显偏低的报价要问清:材料是否替换、是否省略检测、公差是否被悄悄放宽。
新能源连接器支架、机器人关节件,材料到底选铝还是钢?
看服役工况,不看强度直觉。以减重和散热为主、载荷中等、无强腐蚀的,铝合金(如 6061-T6、7075)更常见;承受交变载荷、需要高刚度或耐磨的关节与紧固部位,合金钢或不锈钢更稳。不锈钢加工性差、易加工硬化,薄壁件变形风险高,报价和交期通常都更贵。若只是绝缘、轻载、外观件,玻纤增强尼龙等工程塑料往往够用。最终牌号与热处理状态要写进图纸,别只写「铝」「不锈钢」。
图纸上全部标 ±0.01 会不会更保险?
不会,只会更贵。公差带决定加工路线、装夹次数和检具,非功能尺寸收紧不增加价值。判断方法是问「谁保证这个尺寸」:靠机床精度保证的,标到工艺可达即可;靠装配间隙保证的,按配合性质标;靠检具筛选保证的,才需要收紧并注明检测方式。把非配合孔从 ±0.02 放宽到 ±0.1,功能不变而报价下降,是常见结果。关键配合尺寸该紧就紧,其余按功能给。
表面处理只写「阳极氧化」「镀锌」行不行?
不够。只写工艺名,供应商会按默认膜厚和颜色做,容易导致导电、耐磨、外观不一致。建议写成「用途+判据」:导电接触面注明需局部遮蔽、不处理;耐磨面注明膜厚或硬度区间;外观面注明色号和纹理(如喷砂、拉丝)。有装配配合的表面处理会改变尺寸,膜厚要计入公差链。具体膜厚与色号以供应商工艺能力确认,别在图纸上写死一个供应商做不到的值。
原型用 CNC 或 3D 打印做出来,能直接转注塑量产吗?
通常不能直接转,设计要改。CNC 和 3D 打印适合几十件以内的原型与小批量;注塑和钣金模具要到几百到几千件才摊薄成本。转量产前必须补上拔模角、壁厚均匀化、脱模与浇口位置、加强筋与圆角,否则缩痕、翘曲、脱模拉伤会集中出现。建议在原型阶段就按量产工艺的约束画图,减少二次改模。批量与工艺的对应关系是参考区间,具体以零件结构和模具方案评估为准。
- 基准面选择:优先选装配贴合面和大平面,避免用毛坯面或铸造面做基准;毛坯面本身有公差,挂上去等于把误差放大。
- 装夹次数:每多一次装夹,就多一次找正误差和累积误差。能用一次装夹做完的关键面,尽量在图纸上说明,别让工艺为了省事分序。
- 检测口径:写清关键尺寸用什么量——卡尺、三坐标、专用检具还是通止规。检测方式不同,判定结果可能不同,验收前先对齐口径比事后争论便宜。
- 薄壁与细长件:这类件夹紧力本身就会让零件变形,松开后回弹。图纸上标注「自由状态测量」还是「装夹状态测量」,直接决定合格与否。
下单前检查清单
- 材料:牌号+状态+工况(载荷、温度、介质、导电/绝缘)是否写清。
- 公差:每个紧公差能否说出由哪一类保证(机床、间隙、检具)。
- 壁厚:最薄处与最厚处是否标注,厚薄比是否在工艺可达范围内。
- 表面处理:是否写了用途和可验收判据,遮蔽区域是否明确。
- 基准与装夹:基准面、装夹次数、检测口径是否在图纸或技术要求中说明。
- 批量:当前数量与预期年用量是否同时给出,工艺路线是否匹配。
- 图纸完整性:数量、材料状态、关键特性、验收口径、包装标识是否补齐。
核心要点
- 公差不是越紧越好:先问「这个尺寸由谁保证」——靠机床精度、靠装配间隙、还是靠检具筛选;只有影响功能的尺寸才收紧,其余按工艺可达标注。
- 材料选择先看服役工况(温度、介质、疲劳、导电/绝缘),再谈加工性;不锈钢不等于耐蚀万能解,铝件也不等于轻量化万能解。
- 薄壁、深腔、细长件先排装夹方案再定公差;装夹次数每多一次,形位公差就多一层累积,报价也随之上升。
- 表面处理写「用途+判据」(如导电、耐磨、防指纹)比只写工艺名(阳极氧化、镀锌)更容易一次做对。
- 批量与工艺要匹配:几十件走 CNC/手板复模,几百到几千件再评估注塑或钣金模具,别用原型工艺硬撑量产。



