一批非标定位柱的三个症状:从装配现场往回查
设想一台非标自动化设备:图纸上有一批定位柱和导向销,材质是 6061 铝合金,配合面配孔使用。装到工位时出现三个症状——定位柱压入过盈、孔位对不上、阳极氧化后同批颜色一深一浅。这类问题很难靠“换一家加工厂”一次性解决,因为三个症状分别来自三个环节:图纸定义、工艺链、供应商响应方式。
本文按诊断顺序往回查:先看图纸有没有把事实标准写全,再看后处理链断在哪,最后看供应商在报价前是否给出 DFM 反馈。每个症状都给一个可执行的检查动作。
先分清标准件与非标件:事实标准就是你的图纸
装配现场吵起来的那根定位柱,往往不是加工厂做错了,而是图纸没把话说清。标准件有现成规格、现成价格,螺纹件、滚动轴承这类拿型号就能买;非标件没有统一分类,也没有国标替你兜底,尺寸、公差带、表面粗糙度、基准,全靠客户图纸定义。所以“非标”不等于没有标准,而是标准由图纸承担——图纸漏一行,批次就散一批。
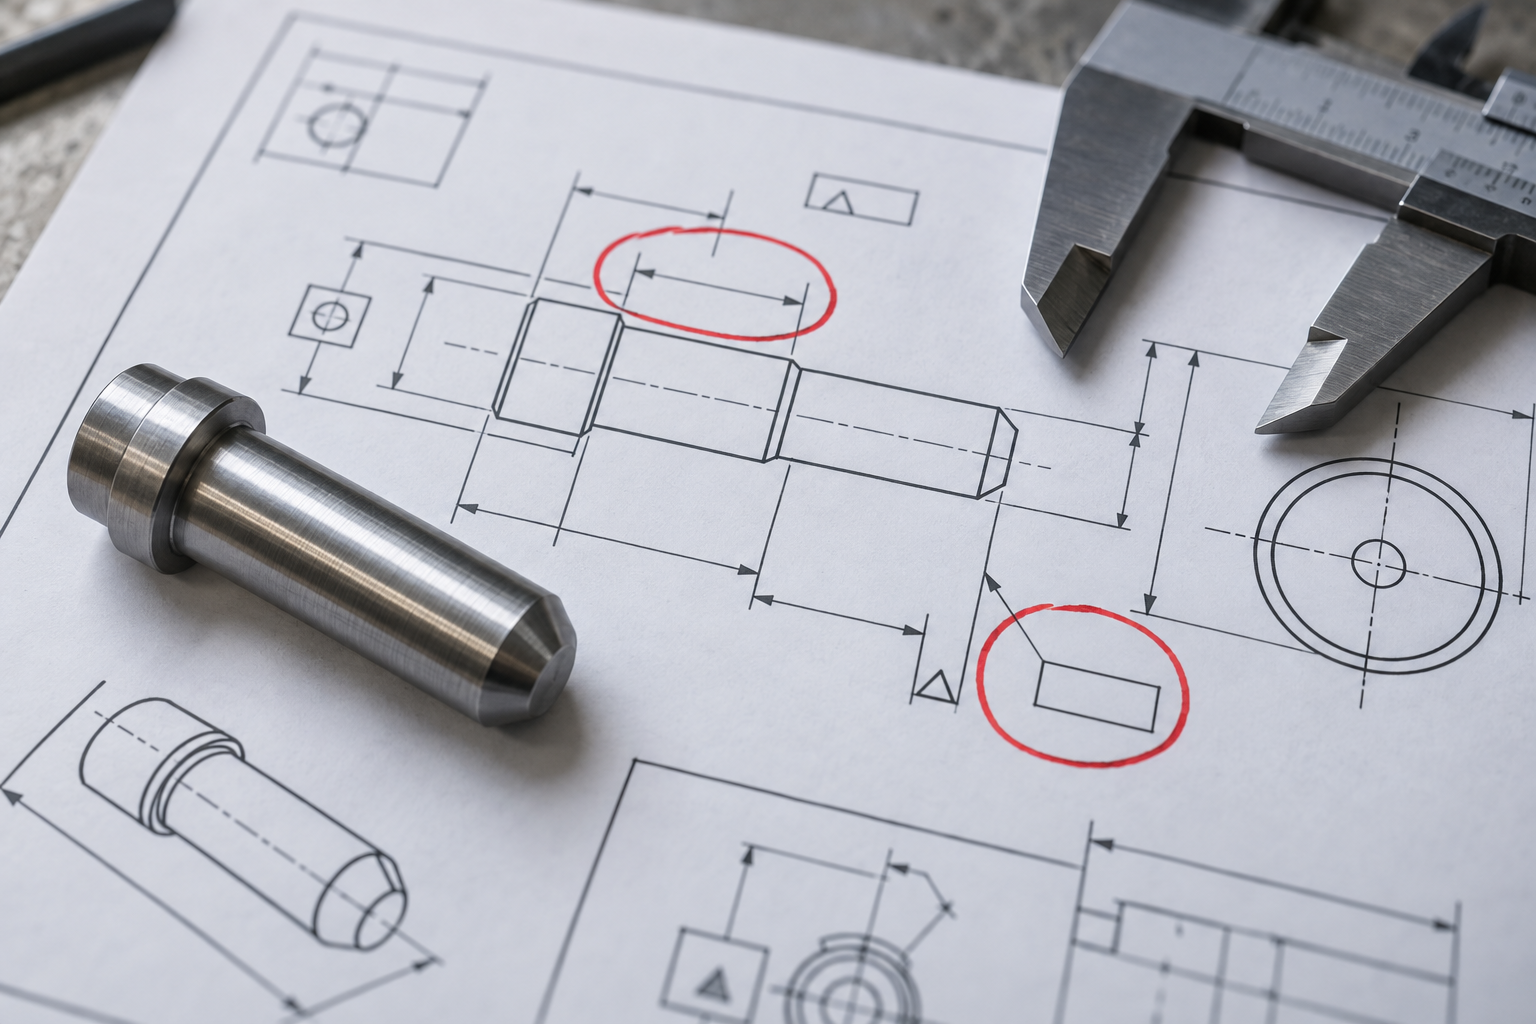
判断规则很简单:图纸只标基本尺寸、不标公差带与基准,批次不一致几乎必然。报价前把这三件事向工程确认——配合面公差带写没写、基准是否唯一、粗糙度是否标 Ra。确认不了,先别谈单价。
诊断一:公差与表面粗糙度定义缺失,是过盈和偏移的头号根因
检查清单:报价前先过这四项
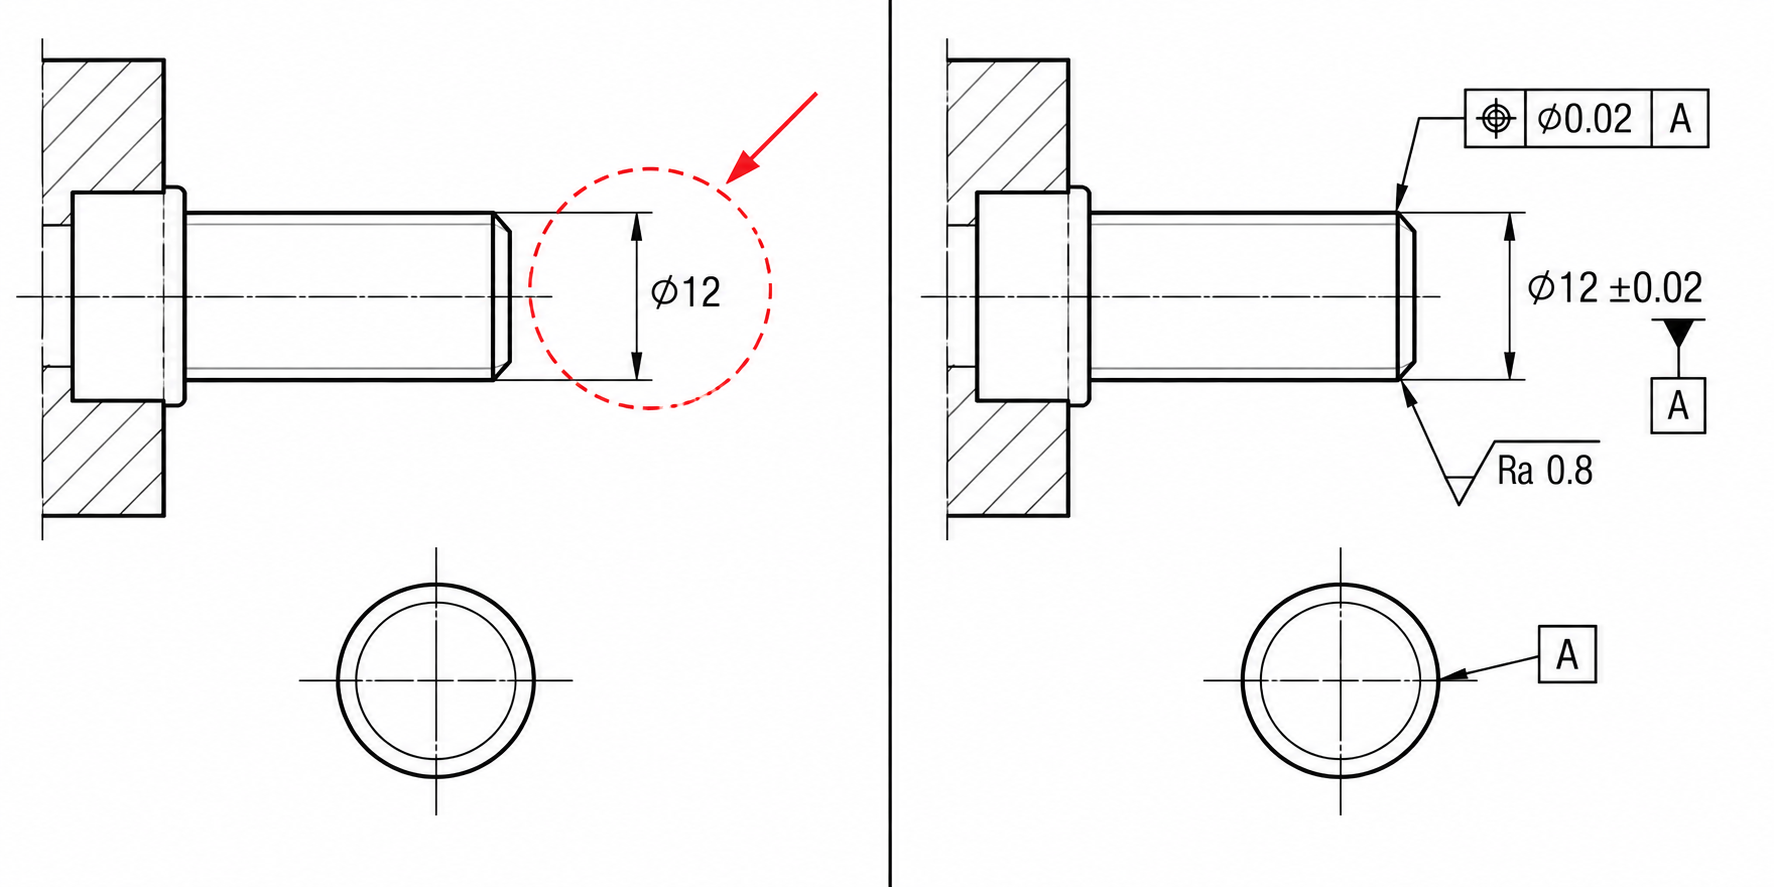
- 配合面是否标公差带:过盈配合如 H7/p6,间隙配合如 H7/g6,不能只写 φ12。
- 基准是否唯一:定位面、装配面指定一个主基准,避免基准链冲突导致孔位偏移。
- 粗糙度是否标 Ra:配合面通常 Ra 1.6–0.8,非配合面 Ra 3.2 可放宽;密封面另议。
- 是否标形位公差:同轴度、垂直度、位置度直接影响装配,缺失时供应商只能按经验留量。
if / then 阈值
诊断二:后处理链断在哪里——喷砂、氧化、电镀的顺序与色差
同一批铝合金导向销,阳极氧化后出现色差,装配时又发现外径涨了 0.02 mm 装不进孔。这不是氧化本身有问题,是后处理没写进技术协议。
| 症状 | 常见根因 | 检查动作 |
|---|---|---|
| 同批色差、发花 | 基材批次不同、喷砂粒度不一致、氧化槽液波动 | 要求首件色板确认;注明基材牌号与喷砂目数 |
| 膜厚不均、局部绝缘 | 阳极氧化膜厚未标,导电氧化与阳极氧化混用 | 图纸标膜厚范围;明确绝缘性要求,二选一不混用 |
| 氧化后装配干涉 | 膜厚占用了配合间隙,图纸未预留余量 | 配合尺寸标注时说明是否含膜层,必要时留余量 |
工艺链顺序不能反:金属件喷油前一般先喷砂,塑料件多用喷雾处理;铝合金改色常用氧化,导电氧化膜薄、可导电,阳极氧化膜厚、绝缘性好——两者选错,接地或绝缘就出问题。后处理必须在技术协议里写清工序、顺序和验收项,否则供应商按习惯做,批次之间就对不上。首件除了尺寸,还要确认色板和膜厚。
检查动作:后处理写进图纸的三项
- 注明基材牌号与状态,色差责任在基材还是工艺才分得清;
- 标注后处理类型、膜厚范围、是否影响配合尺寸;
- 要求首件色板与膜厚检测报告,作为批次验收基准。
诊断三:供应商评估——报价前有没有 DFM 反馈
同样一张非标定位柱图纸,发给三家供应商:A 只回单价和交期,B 回单价并附两处圆角建议,C 回单价、指出基准不唯一、建议把公差带收紧到配合面并问清后处理顺序。前两个症状的根因,往往就藏在这个响应差异里——只回单价,等于把图纸问题留到机台上解决。
| 评估维度 | 只回单价 | 报价前给 DFM 反馈 |
|---|---|---|
| DFM 前置 | 不审图,按图报价 | 先提几何简化与机床匹配建议 |
| 公差/光洁度 | 照抄图纸,缺失不追问 | 标出未定义处并确认基准 |
| 后处理 | 只报机加价,氧化另算 | 明确自持或稳定外协与顺序 |
| 难加工材料 | 不问牌号直接报 | 确认可加工性与刀具方案 |
| 质量控制 | 只给成品 | 覆盖毛坯到精加工全流程 |
DFM 的核心动作就三件:简化几何以匹配机床能力、材料兼顾可加工性与最终性能、公差与粗糙度按功能精确定义。报价前愿意做这三件事的供应商,通常也更愿意在首件阶段陪你改图。需要先看能覆盖铣削、车削与后处理衔接的加工能力,可参考 CNC 加工能力。
常见问题
以下问题来自非标件询价与验收现场,答案按“先查图纸、再查工艺链、最后查供应商”的顺序给,能直接拿去和工程或采购对齐。
非标件没有国标,怎么判断加工方做出来的算不算合格?
合格判据不在国标,在你的图纸。图纸上写清尺寸公差带、基准、形位公差和表面粗糙度 Ra,检具和检测报告就按这些项对。图纸只标基本尺寸、不标公差和基准时,批次不一致几乎必然——这不是加工方的问题,是验收依据缺失。报价前先让工程把关键配合面补全,再谈单价。
定位柱装配过盈,是加工超差还是图纸没定义配合?
先量三件:配合外径、配合孔径、同轴度。若尺寸都在图纸公差内却仍过盈,多半是图纸只给了单边公差、没给配合公差带,或基准不统一。常见做法是配合面、导向面按功能收紧到业内常见 ±0.01 mm 量级,非配合面放宽;是否要更严需按装配功能具体评估,不要一律加严,那只会推高成本。
铝合金件氧化后色差、膜厚不均,责任怎么划?
先确认技术协议里有没有写后处理。铝合金常用氧化改色,分导电氧化与阳极氧化,阳极氧化膜较厚、绝缘性好,两者外观和尺寸影响不同。协议没写清工艺类型、膜厚范围和色板,色差就很难追责。检查动作:要求首件色板与膜厚确认,并明确后处理是否改变配合尺寸——阳极氧化会吃尺寸,配合面要预留余量。
报价前供应商只回单价、不给 DFM 反馈,能下单吗?
简单件可以,复杂非标件风险高。DFM 的核心是简化几何以匹配机床能力、材料兼顾可加工性、公差与光洁度精确定义。若对方对锐角、深腔、薄壁、难加工材料(如高温合金、PEEK 类工程塑料)没有任何反馈,说明工艺评审没做,问题会留到首件才暴露。判断规则:报价单里带 DFM 意见或替代方案的,优先;只报数字的,先追问再定。
非标件一定比标准件贵吗?贵在哪?
一般高于同类标准件,幅度取决于材料、公差、批量和后处理复杂度,没有固定倍数。贵在单件编程与装夹、专用检具、后处理外协和废品风险。想压成本,先做几何简化与公差分级:把精度只加在真正配合的面,其余放宽;批量够大时再评估是否转注塑或复模,具体需按图纸与数量确认。
核心要点
- 非标件的事实标准就是客户图纸:关键配合尺寸必须标公差带、基准和表面粗糙度,缺一项就要在报价前向工程确认,别让车间自己猜。
- 评估供应商先看报价前是否给 DFM 反馈——只回单价不回工艺风险的,通常后处理链和首件确认也弱。
- 配合面、导向面按功能收紧到行业常见的 ±0.01 mm 量级即可;非配合面、外观面放宽,把省下的成本留给关键尺寸。
- 后处理(喷砂、氧化、电镀、丝印)要写进技术协议并做首件色板/膜厚确认,否则装配干涉和色差会在批量阶段集中爆发。
- 难加工材料只看性能不看可加工性,成本和交期会失控;先确认毛坯状态、刀具方案和热处理顺序再定材料。



