无氧铜材料是什么:氧含量、纯度与常见牌号怎么理解
连接器、母线、引线和散热部件需要稳定传导电流或热量时,无氧铜材料常被列入候选。部分高真空电子设备、发射管及玻璃—金属密封相关零件,也会关注铜材中的氧和杂质控制。它的价值不在于“强度最高”,而在于低氧、高纯度与导电、导热性能之间的组合。
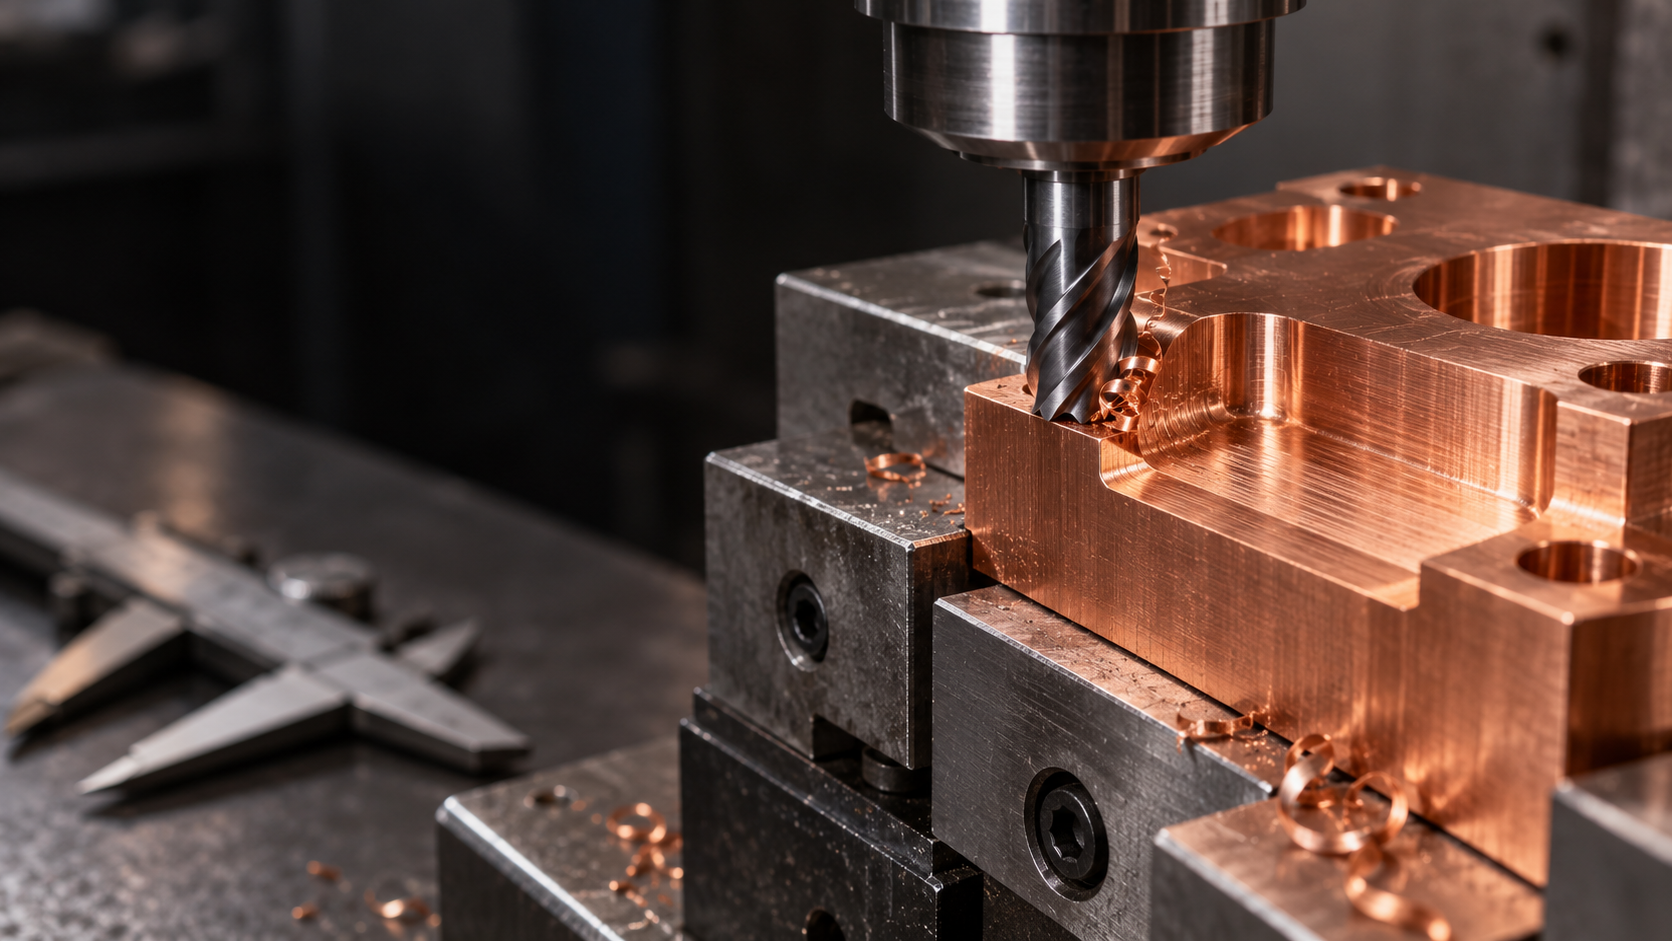
但适合功能零件,并不等于容易加工。无氧铜通常较软、延展性较高,CNC 加工时可能出现粘刀、切屑缠绕、孔口毛刺和表面拉伤。材料名称只是起点,牌号、供货状态和零件结构都会改变实际加工表现。
氧含量和纯度:先确认材料边界
相关资料常把无氧铜描述为氧含量不高于约 0.003%、铜纯度高于约 99.95% 的高纯铜类别。不过,这些数值不能直接当作所有无氧铜的统一指标;氧含量、杂质限值和导电率仍应按适用标准、具体牌号及材料证明书确认。“无氧”也不表示材料绝对不含氧,而是指氧含量受到严格控制。
C10100 与 C10200:作为识别入口而非简单同义词
工程资料中常见 C10100(OFE)和 C10200(OF)这类标识,可作为无氧铜材料选型的识别入口,但不能把它们与所有紫铜、纯铜或其他铜牌号直接等同。下单前至少核对以下信息:
- 牌号、适用标准及供应商材料证明书;
- 退火或冷作等供货状态,以及对应硬度;
- 导电率、导热要求与零件的实际功能;
- 板、棒、管或定制坯料形态,以及后续加工余量。
如果零件同时要求导电、导热、高真空兼容性或密封配合,应把材料证明、表面清洁度和验收项目一起写进图纸或采购要求,而不是只标注“无氧铜材料”。
无氧铜材料为什么适合零件加工:导电、导热与高真空需求
无氧铜材料的价值,首先体现在功能而不是强度上。低氧、高纯度特征有利于保持较高的导电性和良好的导热性,因此常被用于连接器、母线、引线类零件,以及散热器和热交换部件。部分高真空电子设备、发射管和玻璃—金属密封相关零件,也会关注无氧铜的材料纯净度、低氧特征和表面清洁。
无氧铜材料用于导电零件:先看电流路径和接触界面
对于连接器、母线和引线类零件,选用无氧铜材料通常是为了降低导电路径中的损耗,并满足端子、孔位或搭接面的接触要求。加工时不能只看外轮廓是否成形,还要检查孔口毛刺、槽边拉伤和接触面的平面状态。毛刺可能影响装配间隙,残留切屑或表面污染则可能改变接触界面。图纸应明确关键接触区域、尺寸公差、去毛刺和清洁要求,而不是只标注“无氧铜”。
无氧铜材料用于散热零件:导热路径比材料名称更重要
散热器和热交换部件关注的是热量如何从热源传到鳍片、底板或流体接触面。无氧铜材料可以满足较高导热需求,但薄壁、深槽和大面积平面也会带来翘曲、变形或接触不良风险。设计时应减少不必要的极薄结构,并为刀具进入、排屑和后续去毛刺留出空间;加工后还需核对平面度、槽形连续性以及与配合件的接触状态。导热性能好,不等于零件天然具备足够的刚度或耐磨性。
高真空相关无氧铜零件:纯净度和清洁度必须一起确认
在高真空电子设备、发射管或玻璃—金属密封相关零件中,材料牌号只是起点。加工油、残留切屑、表面拉伤和不当清洗都可能影响后续装配或使用环境,因此需要结合材料证明书、加工残留控制、清洁流程和包装方式确认。无氧铜材料适合这类场景,并不意味着普通加工件自动满足高真空或密封要求;最终判定仍应依据具体牌号、零件结构、表面状态和验收规范。
无氧铜 CNC 加工的难点:粘刀、排屑、毛刺与尺寸稳定性
无氧铜适合导电、导热和部分高真空相关零件,并不等于它容易切削。无氧铜材料通常较软、延展性高,切削时容易发生材料粘附。刀具刃口一旦形成积屑瘤,切屑就可能缠绕在刀具或工件上,造成排屑堵塞、表面拉伤和尺寸波动。加工前应保持刀具锋利,采用适合铜材的刀具几何,并根据牌号、供货状态、机床刚性和刀具条件验证切削参数,不宜直接套用统一速度或进给。
无氧铜材料的粘刀、排屑与表面质量
无氧铜的连续切屑容易在深槽、盲孔和狭窄腔体内堆积。冷却液供给、气流方向和刀具排屑槽都要与结构配合;必要时可将深槽分阶段加工,避免一次切入过深。若发现加工面出现拖痕、亮斑或局部撕裂,应先检查刀具锋利度、粘屑和装夹稳定性,而不是单纯提高进给。孔口、槽边和外轮廓还容易产生翻边毛刺,设计时应避免无必要的极小圆角,并为去毛刺保留可操作空间。
无氧铜加工的薄壁变形与尺寸稳定性
薄壁、细长件和大面积平面是无氧铜 CNC 加工中较敏感的结构。装夹力可能压出局部变形,切削热和材料热膨胀则会使尺寸在加工过程中漂移;工件松开后,还可能出现回弹或平面度变化。较稳妥的做法是减少悬伸,使用贴合工件的支撑和合理夹紧力,并将粗加工、半精加工与精加工分开。粗加工先去除主要余量,待工件温度和应力状态稳定后再完成关键尺寸。关键孔距、平面度和配合尺寸应安排分阶段检测,必要时在松开装夹后复测。
- [object Object]
- [object Object]
- [object Object]
- [object Object]
无氧铜零件适合哪些加工方式:铣削、车削与成型路线
无氧铜零件的加工路线,应先看结构和功能,再看批量。CNC 铣削适合连接器壳体、母线轮廓、散热槽和异形块体,可以在同一装夹中完成平面、孔位、槽形及局部轮廓。CNC 车削更适合轴对称接头、环件、套筒和带中心孔的零件。无氧铜材料柔软且延展性高,路线选得不合适时,问题通常不是“能不能切下来”,而是毛刺、变形、粘刀和关键尺寸能否稳定控制。
无氧铜材料的铣削与车削如何按结构选择
铣削无氧铜材料时,深槽、细小孔和窄肋会同时增加刀具伸出、排屑和去毛刺难度;车削薄壁套筒或环件时,夹紧力和切削热又可能造成圆度、壁厚或端面尺寸变化。严格外观面还要关注刀具锋利度、刀痕方向和切屑是否划伤已加工表面。因此,设计阶段应避免无法稳定支撑的薄片,减少不必要的极小圆角,并为刀具进入和二次去毛刺留出空间。
无氧铜零件何时考虑成型路线
冷挤压等成型路线通常更适合截面和形状较简单、批量相对稳定的零件。复杂孔槽、异形外轮廓或局部高精度结构,往往仍需后续 CNC 加工;如果模具分型、脱模或材料流动难以控制,也可能需要改用机加工或重新拆分工艺。成型并不意味着所有复杂结构都更经济。
- [object Object]
- [object Object]
- [object Object]
无氧铜材料在电子、电气与散热零件中的应用判断
无氧铜材料的应用判断,应从零件功能出发,而不是只看“纯铜”或“高导电”标签。连接器、母线和引线类零件通常关注电流传输、接触界面和装配稳定性。加工时要重点检查孔槽位置、接触面平面度,以及孔口和外轮廓是否残留毛刺;毛刺可能造成装配干涉,也可能改变接触状态。对于需要镀层或其他表面处理的接触件,还应预留处理后的尺寸和界面变化。
无氧铜材料用于散热器与热交换部件
散热器和热交换部件选择无氧铜,核心是建立连续、稳定的热流路径,而不是追求材料硬度。加工图纸应明确基准平面、槽形连续性、平面度和与配合件的接触区域。薄壁翅片、深槽和密集沟道容易因装夹力、切削热或刀具排屑不畅发生翘曲;工艺上可通过合理装夹、分阶段去除余量和装夹释放后的复测来控制风险。槽底拉伤或残留毛刺也会影响清洁、贴合和后续装配。
无氧铜材料用于高真空与密封相关零件
部分高真空电子设备、发射管及玻璃—金属密封相关零件会关注无氧铜的低氧特征和材料纯净度。但普通无氧铜零件并不自动等同于高真空合格件。此类零件还需确认材料证明书、加工残留、表面状态、清洁流程和包装方式,密封面则要单独核对划伤、毛刺和局部压痕。若零件承担高耐磨、高承载或长期摩擦功能,无氧铜的柔软性可能成为限制,应重新比较铜合金或其他材料。
无氧铜零件的表面处理与质量检查:从功能要求回到图纸
表面处理不是无氧铜零件的默认步骤。是否电镀、抛光、喷砂或化学处理,应由接触电阻、耐蚀性、密封、外观和装配要求决定。电气接触面可能需要控制氧化膜和界面状态;密封面更关注平面度、划伤与残留物;外观面则要避免处理后出现色差、麻点或尺寸变化。
处理工序会改变关键尺寸、表面粗糙度和界面性能。电镀层会影响孔径、配合间隙和接触尺寸,抛光可能改变边缘形状,喷砂或化学处理也可能带来颗粒和残留。因此,表面处理名称、覆盖区域、关键尺寸复测和验收状态应直接写入图纸或检验要求,不能只在采购备注中写“表面处理”。
无氧铜材料的加工后检查重点
- 核对牌号、供货状态及材料证明书;“无氧铜”不能替代 C10100、C10200 等具体材料要求。
- 检查关键尺寸、公差、平面度、孔槽状态和装配基准,重点查看孔口、槽边及外轮廓毛刺。
- 检查表面拉伤、压痕、变色、镀层缺陷和处理残留;导电或导热功能件还应按图纸确认相应性能。
- 薄壁无氧铜零件应在松开装夹、完成表面处理后复测,避免装夹变形或热状态造成的尺寸误判。
对高真空或密封相关零件,清洁度应与材料和尺寸同等明确。加工油、磨料、抛光膏、指纹和包装颗粒都可能影响后续使用。应确认清洗流程、干燥方式、接触材料、包装洁净要求及检验方法;普通无氧铜零件经过清洗,并不自动等同于高真空合格件。最终验收应把牌号、加工尺寸、表面状态、功能指标和清洁度连成闭环。
无氧铜材料加工常见问题
无氧铜材料的选用和加工,不能只看材料名称。牌号、供货状态、零件结构、功能要求与检测方案需要一起确认。
C10100 与 C10200 无氧铜应如何核对?
C10100(常见标识 OFE)和 C10200(常见标识 OF)可作为工程识别入口,但不能仅凭名称下单。应核对材料证明书、适用标准、氧含量或纯度边界、供货状态、硬度及导电率,并确认这些指标是否满足零件功能。
无氧铜材料为什么容易粘刀和起毛刺?
无氧铜通常较软且延展性高,切削时材料可能粘附刀具,切屑也容易缠绕;孔口、槽边和外轮廓因此更易产生毛刺。工艺上应保持刀具锋利,改善排屑和冷却,并结合零件结构调整切削参数,不能直接套用普通钢材的加工条件。
薄壁无氧铜散热件如何减少变形风险?
应先减少不必要的薄壁和过深槽结构,再从装夹力、刀具伸出、加工顺序和余量分配入手。粗加工后可安排稳定和复测,精加工时避免集中去除单侧余量;最终尺寸应以装夹释放后的检测结果为准。
表面处理和清洁度何时需要写入图纸?
当零件涉及电气接触、密封、耐蚀、外观或高真空相关用途时,表面处理、粗糙度、残留物和清洁度应明确写入图纸或验收要求。电镀、抛光、喷砂及化学处理可能改变尺寸和界面性能,处理前后都应复核关键尺寸。
核心要点
- 无氧铜材料的核心价值在于低氧、高纯度带来的导电、导热和部分高真空适配性,不是高强度或易切削。
- C10100/OFE、C10200/OF只能作为选材入口,最终应核对材料证明书、供货状态、硬度和导电率要求。
- CNC加工无氧铜时,应同时控制刀具锋利度、切屑排出、装夹刚性、薄壁结构和加工温度。
- 连接器、母线、散热器和高真空相关零件的设计重点不同,不能只按行业名称判断材料是否合适。
- 表面处理、清洁度和最终检测应根据接触电阻、密封、外观及装配要求单独定义。



