
PLA为什么适合FDM功能原型的早期验证?
一个PLA原型可能在室温下装配顺利,放到热源附近或持续受力后,孔位却逐渐变化。这个现象说明:PLA适合许多功能原型的早期验证,但不等于适合长期服役。如果验证目标是外观、装配间隙、低载荷操作或夹具概念,PLA通常是便于快速迭代的选择;如果零件需要长期承重、反复冲击或处于高温环境,则应重新评估材料。
PLA功能原型的材料画像:易打印,但柔韧性有限
从工程选型看,PLA的典型属性可以概括为:打印难度低、收缩和翘曲通常较小、强度中等、柔韧性较低。部分耗材指南给出的典型工艺窗口为喷嘴约190–230°C、热床约35–55°C,但实际温度应以具体线材数据表、颜色配方和设备参数为准。低翘曲有助于保持外形和装配基准,适合在设计迭代中快速打印多个版本;然而,低柔韧性也意味着卡扣、薄壁、螺纹和反复拆装结构更容易出现断裂或崩角。
PLA能验证什么,不能替代什么?
因此,PLA功能原型首先应服务于具体验证任务:确认外观比例、检查装配关系、观察低载荷操作手感,或验证一个夹具概念是否能够定位零件。它可以帮助发现干涉、孔位错误和操作空间不足,但不能自动证明最终零件具备长期承载能力。尤其是承力方向与打印方向不一致时,层间结合、壁厚和填充方式都会改变结果。提交打印前,最好在图纸或备注中写明载荷、使用温度、接触时间和关键尺寸,避免把“容易打印”误读成“适合所有工程场景”。
FDM打印PLA的成形机制如何影响功能原型性能?
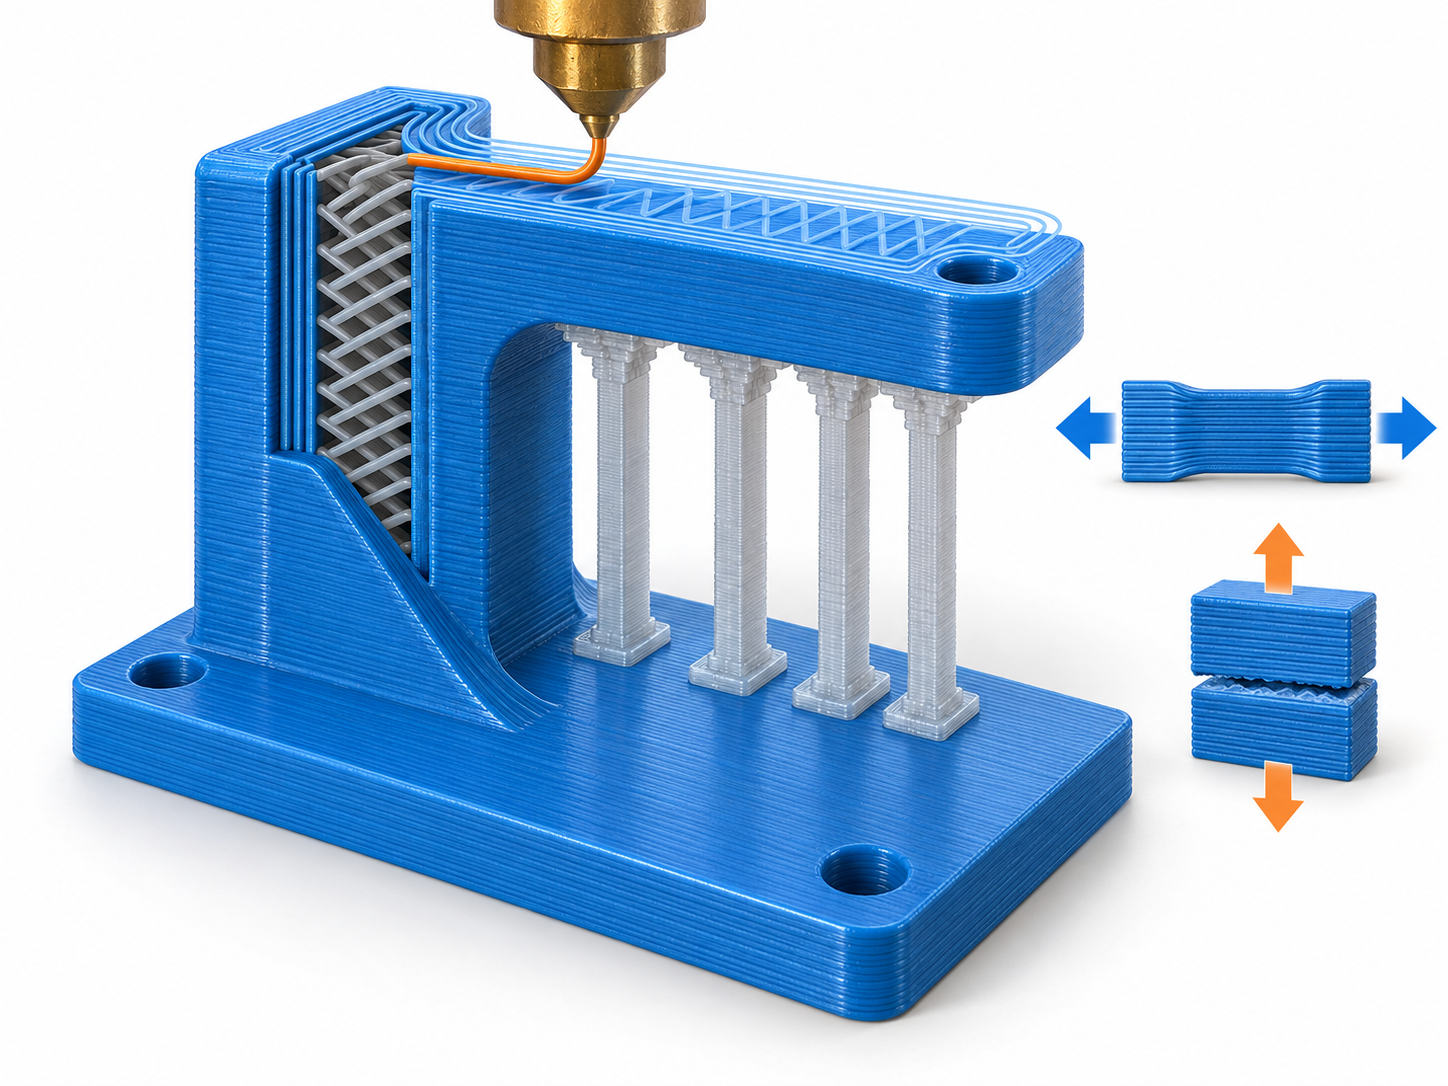
判断PLA功能原型能否使用,不能只看材料名称,还要看零件是怎样被打印出来的。FDM通常先将CAD模型切片,生成喷嘴的运动路径;线材在喷嘴中熔融后,沿路径沉积成一层,再逐层堆叠形成零件。悬垂、孔洞或复杂曲面下方如果缺少自支撑,就需要增加支撑结构。这个过程决定了FDM零件并不是均质的注塑体。
PLA功能原型的层间结合与受力方向
在同一层的XY平面内,熔融线材通常能够形成连续路径;而Z方向依赖相邻层之间的结合。因此,拉力、弯曲力或夹紧力若主要作用在层间,强度和断裂风险可能不同于XY方向。打印方向、层高、壁数、填充方式和冷却条件都会改变实际表现。薄壁件可能因壁数不足而变软,长悬臂容易下垂,承力孔在受力后可能出现变形,螺纹则可能因层间剥离或局部材料不足而失效。
从零件特征反推PLA打印方案
例如,同一个PLA支架,平放打印和竖立打印可能具有不同的弯曲表现;孔轴线平行于Z方向时,孔壁路径、支撑需求和层间结合也会影响装配结果。设计功能原型时,应先明确要验证的是外观、装配间隙、低载荷操作,还是承重和长期耐久,再决定打印方向与结构参数。层纹、支撑痕迹和局部尺寸偏差不是偶然缺陷,而是FDM逐层成形的工艺结果。材料易打印只能降低试制门槛,不能替代受力方向和验证任务的分析。
PLA功能原型的FDM尺寸精度受哪些因素影响?
PLA的低收缩和低翘曲有利于保持整体外形,但这不等于每个局部特征都能得到相同的尺寸结果。FDM先将CAD模型切片,再用喷嘴沿路径熔融挤出、逐层沉积;喷嘴直径、层高、挤出流量和冷却状态,都会改变材料在边缘、转角和薄壁处的实际堆积。
孔径是常见的偏差位置。内壁路径需要在有限空间内转向,熔融材料可能向孔内侧略微扩展;水平孔还会受到桥接、支撑和层纹影响。薄壁可能因无法容纳完整挤出线而变厚或变薄,悬垂和长悬臂则容易出现下垂、振纹或支撑拆除后的局部损伤。打印方向改变后,孔的圆度、长边的平面度和受力后的尺寸稳定性也可能随之变化。
| 特征 | 主要风险 | 建议验证方式 |
|---|---|---|
| 孔与轴孔配合 | 内壁路径、收缩、方向造成孔径偏小或失圆 | 首件测量孔径,并用实际轴或塞规试配 |
| 薄壁与卡槽 | 喷嘴宽度、流量和冷却导致壁厚偏差 | 测量壁厚,进行装配和拆装试验 |
| 悬垂与支撑面 | 下垂、层纹和拆撑损伤影响轮廓 | 检查关键面,必要时调整方向并复测 |
| 长边与基准面 | 翘曲、层间收缩或平台附着不均造成变形 | 测量平面度和端点距离,确认装配基准 |
因此,FDM尺寸精度应按特征管理,而不是只看材料名称或外观。图纸最好区分关键尺寸、装配尺寸和非关键外形:孔径、配合间隙、基准面应在打印前明确验收方法;普通曲面和非功能外观则可采用更宽的判断标准。表面看起来整齐,只能说明成形状态较好,不能替代卡尺、千分尺、塞规或专用检具的测量。
FDM打印PLA能达到什么尺寸精度?如何设定验收方法?
“PLA的尺寸稳定性较好”不等于所有特征都能达到同一公差。FDM零件由熔融线材逐层沉积而成,喷嘴直径、层高、挤出流量、打印方向、冷却、收缩和支撑拆除都会影响最终尺寸。行业资料中常见的约±0.2 mm只能作为粗略参考,实际结果还取决于设备、零件尺寸、几何形状和工艺设定,不能作为所有PLA零件的保证值。
先区分关键尺寸与非关键外形
打印前应在图纸或检验要求中标出关键孔径、轴孔配合、装配间隙、基准面和平面度。外观曲面或非装配区域可以采用相对宽松的要求;承载孔、定位销孔和螺钉锁入位置则应单独确认。孔径可能因内壁路径、转角处材料堆积和冷却收缩而偏小,薄壁、长边和悬垂区域也容易出现局部变形。调整切片参数前,先明确哪个尺寸真正决定装配结果。
用试件和首件建立PLA验收基准
对于有配合要求的PLA功能原型,建议先打印包含孔、轴、薄壁和基准面的试件,或直接以首件确认补偿方向。测量时可按特征选择卡尺、千分尺、塞规或专用检具,并记录孔径、轴孔配合、相邻件间隙、螺钉锁入状态和平面度。装配验证还应记录是否需要强行压入、是否发生干涉,以及经过几次拆装后配合是否变化。若关键尺寸始终无法稳定满足要求,应评估CNC加工等工艺,而不是只继续修改切片参数。
| 验收对象 | 建议方法 |
|---|---|
| 关键孔径与轴孔 | 用塞规、卡尺或千分尺测量,并完成实际配合试装 |
| 装配间隙 | 测量相邻件间隙,同时检查是否存在局部干涉 |
| 基准面与平面度 | 在稳定放置状态下测量,必要时使用专用检具 |
| 外观和非关键曲面 | 检查轮廓、层纹和支撑痕迹,不替代关键尺寸验收 |
PLA耐热边界如何由温度、载荷与时间共同决定?
PLA功能原型在室温下装配正常,并不代表它能长期靠近热源工作。资料显示,标准PLA在0.45 MPa载荷下的热变形温度约为50°C。这个数值来自特定测试条件,只能作为风险提示,不能视为所有PLA牌号、打印方向和载荷下的统一连续使用上限。
PLA的软化、热变形与熔融不是同一件事
零件不需要接近熔点才会失效。温度升高后,PLA的刚度可能下降;在持续静载下,还可能发生蠕变,使孔位逐渐偏移、夹紧力衰减或平面发生翘曲。无载、短时间接触热源,风险通常低于持续夹紧;室温短期装配可重点验证配合尺寸,而热源附近、汽车内暴晒或周期性高温环境,则必须同时考虑温度、载荷和暴露时间。
PLA功能原型的热边界应如何验证?
验证时不能只记录环境温度,还应注明具体线材牌号、填充率、壁厚、打印方向和受力位置。对持续夹紧件、承力支架或靠近发热部件的原型,可先按实际温度和载荷做短时试验,再检查孔径、平面度、配合间隙及夹紧力变化。若功能依赖长期承载、反复热循环或高温稳定性,标准PLA通常不应作为默认终选材料,应转入PETG、ABS、尼龙或PC等候选材料的对比测试。
哪些PLA功能原型场景应优先考虑换材?
PLA功能原型的换材节点,不应只看材料强度排名,而要看零件会怎样失效。若原型需要在持续高温、汽车内暴晒、冲击载荷、反复卡扣、长期夹紧、高摩擦磨损或化学介质接触下工作,标准PLA通常不宜作为第一选择。低翘曲和易打印能帮助快速验证结构,但不等于零件具备长期承载、耐冲击或耐环境能力。
从低冲击验证转向PETG功能原型
如果问题主要是卡扣容易断、装配拆卸次数增加,或零件需要承受更明显的碰撞,可以评估PETG作为PLA功能原型的下一步候选。PETG通常比PLA更重视冲击韧性和耐久性,但也更容易受潮,对干燥、挤出控制和表面成形的要求更高。换材后不能直接沿用原来的壁厚、打印方向和尺寸补偿,最好用实际装配件重新验证。
高温、户外与工程承载需要重新定义FDM材料选型
当功能原型面向户外使用,可评估ASA;当重点是韧性、耐化学性或长期受力,可进一步评估尼龙;需要更高温度稳定性时,则可考虑ABS或PC等方向。它们并不是PLA的简单“升级版”,而是伴随新的工艺条件:可能需要更严格的干燥、封闭的打印环境、翘曲控制和支撑策略。材料切换前,应同时确认温度、载荷持续时间、冲击频次、磨损方式和验收尺寸,再通过样件测试决定。
- [object Object]
- [object Object]
- [object Object]
PLA、PETG与工程级FDM材料如何做选型决策?
PLA功能原型的选材,不能只看“强度”一个指标。应先明确验证目标,再同时判断温度、载荷持续时间、冲击、耐久性、尺寸稳定性、打印难度和数量。低温、低冲击、短期外观或装配验证,通常可优先考虑PLA;需要更高冲击韧性和耐久性时,可评估PETG;涉及更高温度、户外暴露或长期工程承载,则应进一步评估ABS、ASA、尼龙或PC,并以具体牌号数据和样件测试为准。
| 验证条件 | 优先考虑 | 工程判断 |
|---|---|---|
| 室温、短期、低载荷,重点是外观或装配 | PLA | 尺寸稳定性和打印易用性通常较有利,但仍需检查孔径与配合间隙 |
| 有冲击、反复拆装或较长使用时间 | PETG或其他韧性材料 | 关注受潮、打印控制和层间结合,不能只按材料名称比较 |
| 高温、户外耐候、持续承载或耐磨 | ABS、ASA、尼龙、PC等 | 根据耐热、耐候、耐化学性和设备条件重新验证 |
PLA功能原型的打印前后检查
打印前,先确认线材技术数据表、干燥与储存状态,并锁定承力方向、壁厚、填充方式和关键尺寸。打印后,不要只观察表面是否完整,应测量孔径、基准面、配合间隙及必要的平面度,再进行实际装配、螺钉锁入或卡扣拆装试验。若零件会接触热源,还应按实际温度、载荷和持续时间做短时验证。测试中出现孔位变化、夹紧力衰减或层间开裂时,应先判断是结构和方向问题,还是PLA的温度与韧性边界已经不适用。
- 低温、低冲击、短期验证:优先评估PLA。
- 冲击和耐久性要求上升:评估PETG并检查线材状态。
- 高温、户外或长期承载:重新评估工程级FDM材料及打印设备条件。
- 关键尺寸无法通过首件测量稳定确认:不要仅靠切片补偿,应重新评估工艺。
PLA功能原型选型常见问题
PLA功能原型适合低温、低冲击和短期验证,但装配治具、精密孔位或热环境使用不能只看材料名称。应同时核对打印方向、壁厚、载荷、温度和持续时间,并对关键尺寸进行首件测量。
PLA能否用于装配治具?
可以用于室温、低载荷、短期定位或装配概念验证,但不宜直接用于长期夹紧、承重或反复冲击的治具。应让主要载荷落在连续外壁和较强的层间方向,并通过实际装配、夹紧时间和拆装次数验证。
PLA打印孔为什么可能比CAD尺寸小?
内孔会受到喷嘴直径、挤出流量、层高、打印方向、冷却和孔壁路径影响,低收缩不代表所有孔径都能自动复现。应在首件上测量孔径,必要时用试孔阵列确定尺寸补偿,而不是直接套用统一公差。
PLA原型能否放在汽车内?
不建议仅凭室温装配结果判断。汽车内暴晒会带来较高温度,若零件同时承受夹紧力或持续载荷,可能出现软化、蠕变、孔位变化和翘曲。无载短时展示与长期安装是不同工况,应按实际温度和载荷做验证。
PLA与PETG何时切换?
当功能原型开始需要更高冲击韧性、反复拆装能力或更长耐久性时,可评估PETG;若主要问题是高温、户外耐候或工程承载,则还应比较ABS、ASA、尼龙或PC。切换材料后需重新确认受潮、翘曲、打印方向和关键尺寸。
核心要点
- PLA的核心优势是低翘曲、易打印和迭代快,适合外观、装配及低风险功能验证。
- FDM尺寸精度不由材料单独决定,喷嘴、层高、打印方向、孔径、薄壁、支撑和后处理都会影响验收结果。
- PLA的热边界应同时看温度、载荷和时间;约50°C的热变形数据只能作为特定测试条件下的参考。
- 反复卡扣、冲击、长期夹紧、高温或户外使用场景,应重新评估PETG、ABS、ASA、尼龙或PC等材料。
- 在批量打印前,应先锁定关键尺寸、打印方向和实际使用条件,再用首件测量与装配、温度和载荷测试确认方案。



