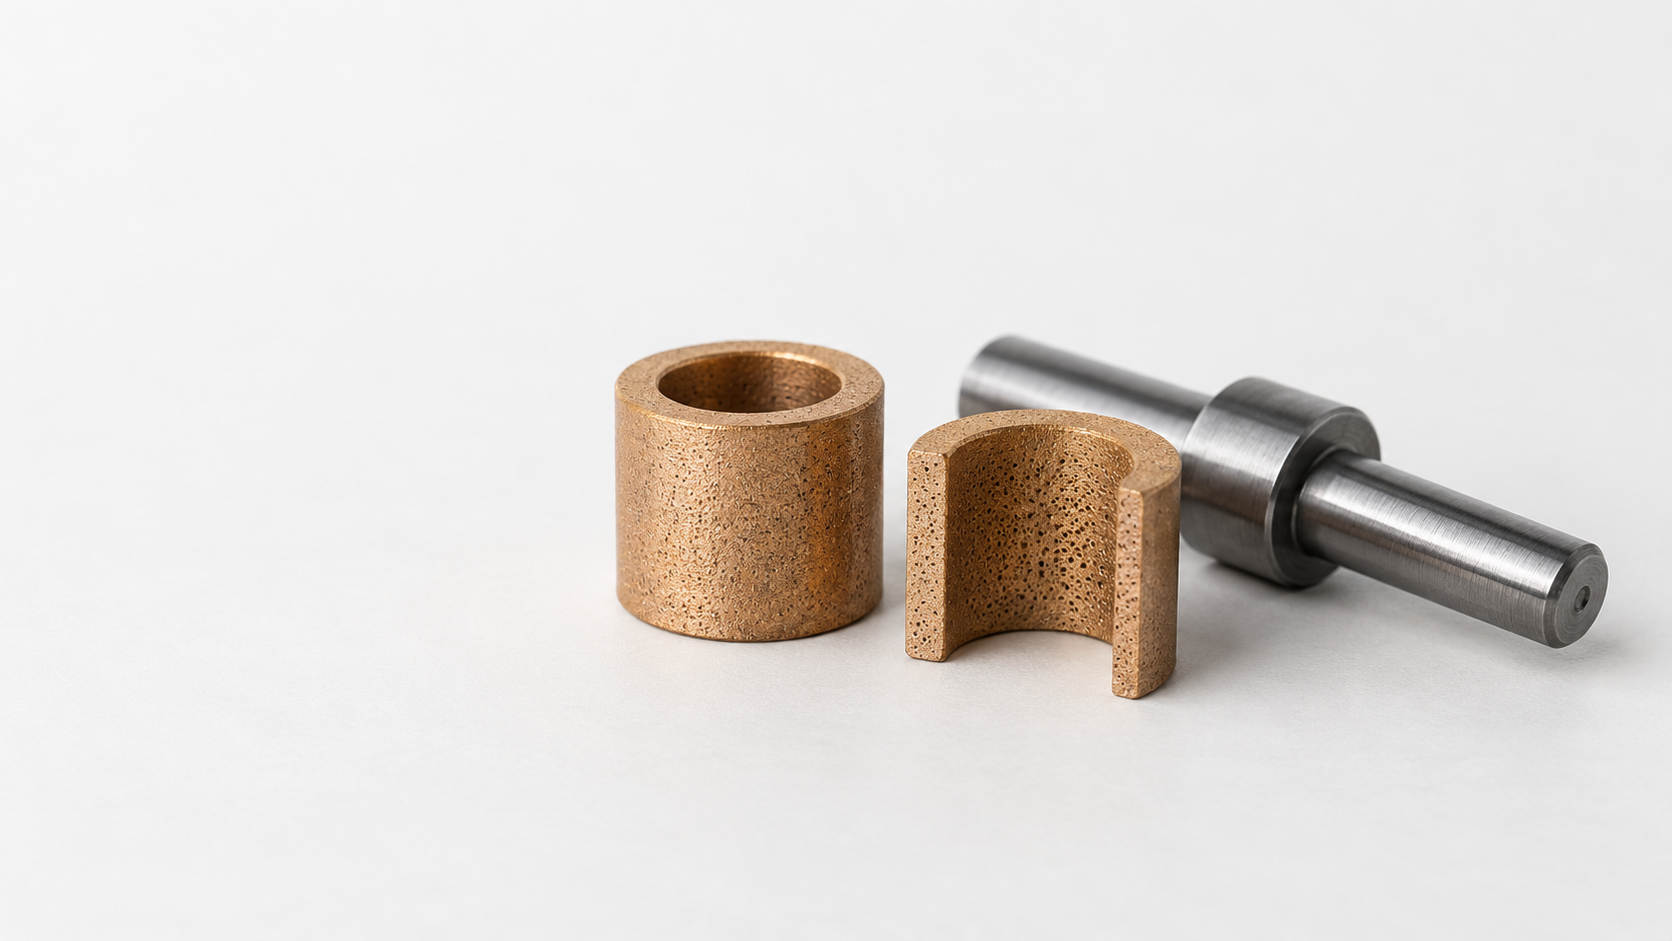
小型电机粉末冶金含油轴承为何会出现选型失配
一个常见的项目冲突是:轴承内外径检验合格,电机装配后却出现启动阻力偏大、运行噪声升高,或者寿命波动明显。此时问题未必来自单一尺寸,也不能简单归结为“材料牌号选错”。小型电机粉末冶金含油轴承不是装上后就永久免维护,其表现取决于材料体系、连通孔隙、浸油方案、轴与轴承的配合间隙,以及烧结后的尺寸稳定性。
含油轴承的工作状态是多个变量共同作用的结果。同样是小型电机,低噪声高速风扇、低速高负载执行机构和高温间歇运行设备,对承载、摩擦、启动转矩和润滑油保持能力的要求并不相同。铜基材料可能适合优先评估耐腐蚀和噪声要求,铁基或铜铁基体系则可能需要重点核对刚度、承载与冲击表现,但材料名称本身不能替代样件验证。
孔隙结构同样不是越多越好。连通孔隙能够储存润滑油,并在运行过程中为轴—轴承界面提供补油条件;但过度追求孔隙,可能削弱压环强度、耐磨表现或尺寸保持能力。烧结收缩不均、校准不足、内径去毛刺过度,以及压入壳体后的变形,也都可能改变实际间隙和运行噪声。因此,后文将围绕材料、孔隙率、浸油体系和尺寸控制逐项展开,并把每个决策对应到供应商应提供的数据和检验方法。
小型电机含油轴承的工作原理:孔隙如何储油并参与供油
粉末冶金含油轴承不是“装上就永远不用管”的零件。它的工作表现取决于压制和烧结形成的连通孔隙、浸入的润滑油、轴与轴承之间的间隙,以及实际转速、温度和载荷。尺寸合格只能说明几何条件达到要求,不能单独证明启动转矩、噪声或寿命满足电机要求。
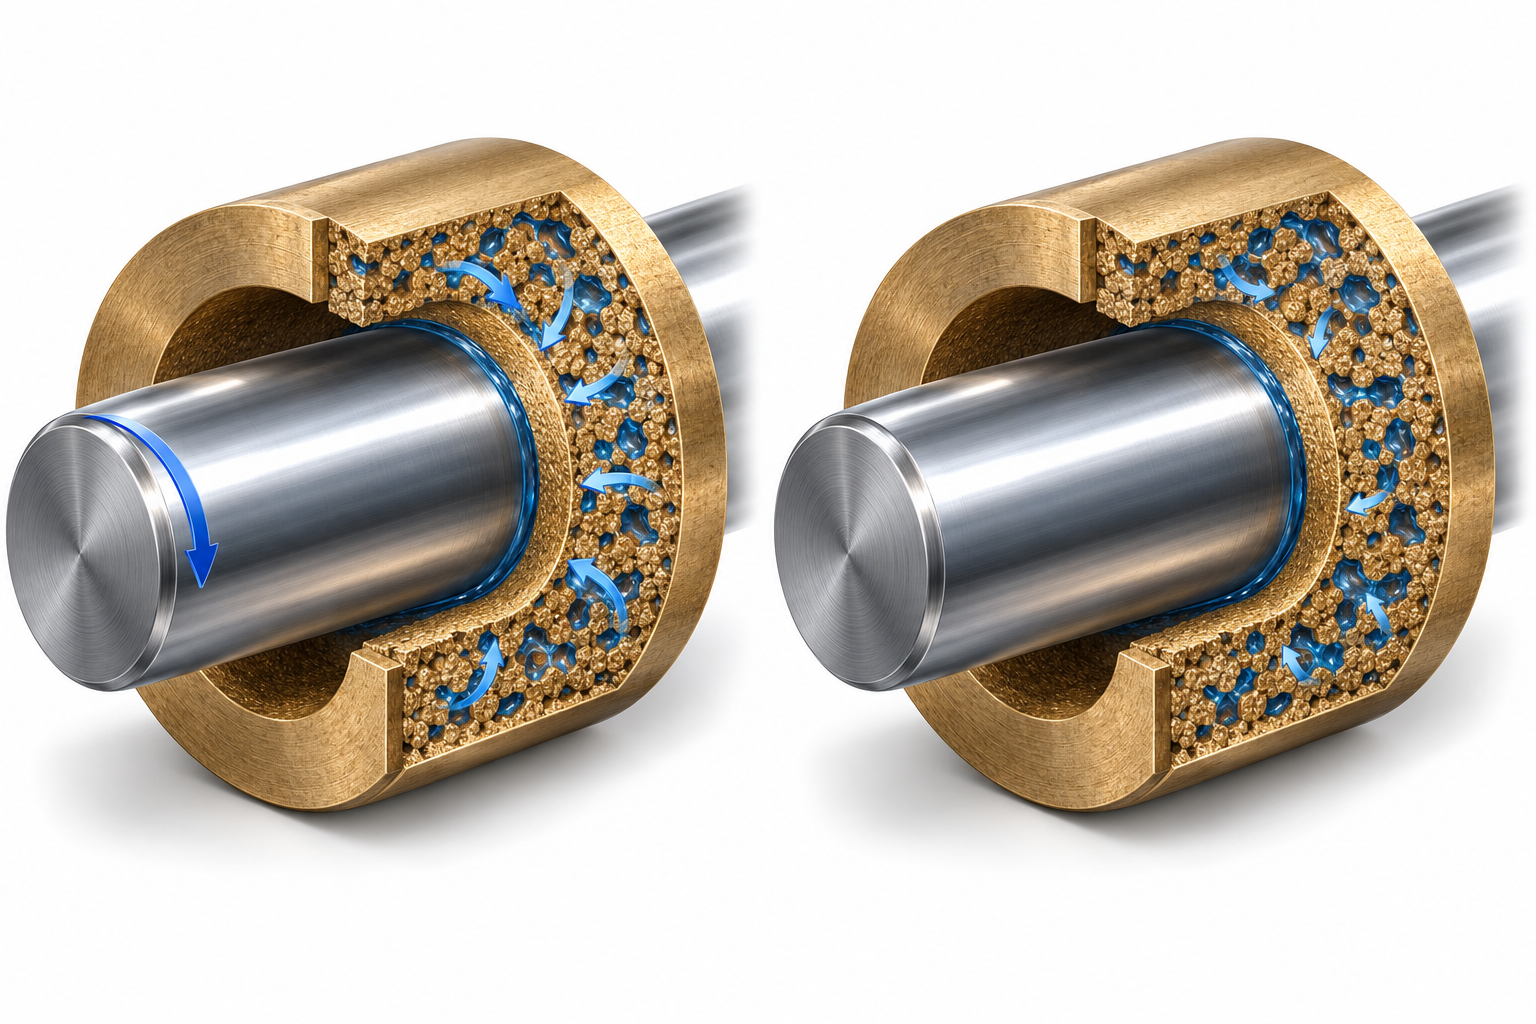
运行时:连通孔隙向滑动界面提供油液
制造时,金属粉末先在刚性模具中压制成形,再进行低于基体熔点的受控烧结。颗粒之间不会完全致密化,由此形成相互连接的微孔。浸油后,这些孔隙成为润滑油的储存空间。电机运行时,轴与轴承发生相对运动,界面温度、压力和毛细作用可能促使部分油液迁移到滑动表面,降低直接金属接触。
这里的“供油”不等于所有工况下都能形成完整、稳定的油膜。孔隙连通性、孔径分布、油的黏度、轴表面状态和配合间隙都会改变油液迁移速度。高速小电机可能更关注启动和连续运转时的补油能力;低速或高载荷机构则要同时防止孔隙过多导致承载能力和尺寸保持性下降。
停机时:油液可能回到孔隙,但不能据此承诺免维护
停机后,轴承温度和界面压力逐渐下降,部分润滑油可能在毛细作用和温度变化影响下回到孔隙中。这种“运行供油、停机回吸”的循环有助于延长浸油体系的使用周期,但实际效果仍受油品挥发与氧化稳定性、工作循环、环境温度和污染物影响。因此,供应商应说明孔隙率、开孔或连通孔隙、含油率的定义及测试方法,并提供含油状态下的验证数据,而不是只给出一个材料名称。
材料怎么选:铜基、铁基与铜铁基含油轴承的工况取舍
小型电机粉末冶金含油轴承不能只按材料名称选。应先锁定最高与常用转速、径向和轴向载荷、启动频率、连续或间歇工作、环境温度、湿气或腐蚀、噪声目标,再结合轴材质、轴表面状态、配合间隙和润滑油确认材料体系。同样是小型电机,低噪声高速风扇与低速高负载执行机构的材料取舍可能完全不同。
铜基含油轴承:优先评估噪声、速度与环境适应性
铜基体系通常可优先放入小型高速、对运行噪声较敏感,或存在湿气与腐蚀风险的方案中评估。它是否更安静,仍取决于孔隙结构、轴的表面状态、间隙、油品黏度和装配同轴度,不能把“铜基”直接等同于低噪声。询价时应要求供应商说明材料成分体系、烧结密度或孔隙率定义、推荐转速与载荷边界,并提供相同轴材和配合条件下的启动转矩、噪声或寿命验证方法。
铁基与铜铁基含油轴承:核对承载、刚度与冲击工况
铁基或铜铁基体系可重点评估径向载荷较高、需要更强支撑刚度,或存在周期性冲击的机构。但较高的承载潜力不代表在所有电机中都更耐用;密度分布、有效连通孔隙、轴与轴承的硬度配对、润滑油供给和工作温度都会改变结果。低速重载通常更重视承载与尺寸保持,高速轻载则要同时检查摩擦发热、补油能力和启动阻力。
| 材料体系 | 适合优先评估的工况 | 需要警惕的问题 | 供应商应提供的数据 |
|---|---|---|---|
| 铜基 | 高速、小型、低噪声或潮湿环境 | 不能仅凭材料名称判断噪声与寿命 | 成分体系、孔隙定义、油品、转速与噪声验证条件 |
| 铁基 | 较高径向载荷、刚度或冲击要求 | 孔隙、轴表面和润滑不足可能引起磨损 | 密度、载荷边界、配合间隙及寿命测试条件 |
| 铜铁基 | 需要在承载、摩擦和成本之间折中 | 不同配比和烧结状态差异较大 | 具体配比、烧结状态、尺寸变化和样件测试数据 |
因此,材料评审应与轴、壳体和润滑油一起进行,而不是先指定“铜基”或“铁基”再寻找能够配合的工况。图纸或询价单至少应写明转速、载荷、温度、轴材质与表面状态、配合方式及验证循环,要求供应商按同一边界比较材料方案。
烧结轴承孔隙率不是越高越好:储油与强度如何平衡
对小型电机粉末冶金含油轴承来说,孔隙率同时影响储油、补油、承载和尺寸保持。较多的连通孔隙有利于浸入润滑油,也便于运行时向轴—轴承滑动界面补油;但如果一味提高孔隙,又可能削弱压环强度、耐磨表现和烧结后的尺寸稳定性。工程目标不是“孔隙率越高越好”,而是让孔隙结构与转速、载荷、温度及寿命要求匹配。
小型电机含油轴承要区分孔隙率与含油率
询价时不要把总孔隙率、开孔孔隙率、连通孔隙、孔径分布、烧结密度和含油率当成同一个指标。总孔隙率描述材料内部的空隙比例,连通孔隙更接近润滑油能否迁移,含油率则取决于孔隙体积、孔径结构和浸油工艺。资料中可见约10%—40%的宽泛含油率说法,也有某些烧结青铜产品资料给出约18%—25%的连通孔隙率示例;这些数字受材料体系和测试定义影响,不能直接作为小型电机的默认规格。供应商应同时说明测量方法、试样状态和结果是体积比还是质量比。
孔隙结构要服从转速、载荷与尺寸稳定性
高速轻载风扇电机通常更关注低噪声、供油连续性和启动特性;低速重载或存在冲击的执行机构,则要优先核对压环强度、抗变形能力和耐磨寿命。最终目标应由实际PV工况、工作循环、环境温度和寿命试验确定,而不是套用固定孔隙率。孔隙过多还可能使压入壳体后更容易发生变形,导致内径缩小、间隙变化或运行噪声波动。
部分专利提出分区密度设计:外层承载区域采用较高密度、较低孔隙,内层摩擦区域采用较低密度、较高孔隙,以兼顾支撑和供油。这是一种可评估的设计思路,并不代表所有标准粉末冶金含油轴承都采用该结构。评审时应要求供应商提供孔隙分布、烧结密度、含油状态尺寸,以及在目标转速和载荷下的磨损、温升与启动测试条件。
从压制到浸油:粉末冶金含油轴承的尺寸稳定性控制
粉末冶金含油轴承的尺寸稳定性,不只是成品内径是否落在公差带内。压制时的密度分布、烧结收缩与变形、校准后的圆度,以及浸油和压入壳体后的内径变化,都可能改变电机轴的运行间隙。供应商应按工艺链提供数据,而不是只提交一份最终尺寸检验报告。
压制成形与烧结:先控制收缩的一致性
压制成形决定粉末在模腔中的密度分布。密度差异较大时,烧结后的收缩可能不均匀,表现为内外径变化、端面变形或圆度波动。询价时应确认压制方向、关键尺寸所在区域,以及供应商如何监控压坯一致性。烧结使压坯形成具有连通孔隙的结构,同时也会带来材料收缩。具体收缩量不能脱离材料体系、零件尺寸和烧结曲线预设,应通过样件或过程数据确认。
校准与去毛刺:获得内径,也要保留供油路径
尺寸校准通常用于修正烧结后的内外径、圆度或局部变形,使轴承达到目标配合尺寸。需要确认校准余量、校准方向和校准后的尺寸变化,而不能把校准理解为简单的切削加工。内径去毛刺或后加工同样要谨慎:过度加工可能堵塞或破坏内孔开放孔隙,改变润滑油向滑动界面的迁移路径。若必须补充加工,应把加工区域、毛刺限值和供油影响列入验证项目。
浸油与装配:复测含油状态下的尺寸
浸油完成后,轴承不应直接沿用干态尺寸作为唯一判定依据。油液状态、清洁残留和测量方法都可能影响结果;应复测内径、外径、圆度及必要的同轴度,并记录测量状态。装入电机壳体后,还要确认压入变形、轴承座孔公差和轴—轴承间隙。对小型电机而言,尺寸稳定性最终应与启动转矩、噪声、温升和寿命试验一起判断。供应商至少应说明压制—烧结—校准—浸油流程、关键检具和含油状态下的检验条件。
小型电机含油轴承的润滑油与图纸询价参数怎么确认
小型电机含油轴承的润滑油不能脱离工况单独选择。询价前应先整理工作温度、常用与最高转速、径向/轴向载荷、启动频率、连续或间歇循环、目标寿命,以及低温启动要求。油品的黏度和低温流动性会影响启动转矩;蒸发与氧化稳定性会影响温升、噪声和长期供油。若轴承靠近塑料件或弹性体,还要确认油品的相容性。
小型电机含油轴承的询价清单
图纸不应只写内径和外径。建议要求供应商逐项回复以下内容:
- 材料体系或牌号,以及烧结密度、总孔隙率和连通孔隙的定义与测试方法;
- 校准工序、内外径公差、圆度及同轴度的检验方法,说明是在干态还是含油状态下测量;
- 浸油类型、浸油工艺和含油状态下的尺寸变化,不能用含油率替代孔隙率说明;
- 配合方式、轴材质、轴表面粗糙度与硬度要求,并注明压入壳体后是否需要复测内径;
- 清洁度、包装防护,以及样件寿命试验的转速、载荷、温度、循环和判定标准。
下单前锁定六类输入
工程、质量和采购至少应在同一份文件中锁定六类输入:工况、材料体系、孔隙与浸油定义、轴—轴承配合、尺寸与几何检验、样件验证条件。其中,尺寸稳定性应覆盖烧结后、校准后、浸油后和压入装配后四个状态。若供应商只给出“标准含油轴承”或一个未经定义的孔隙率数字,应先补齐测试方法和边界,再决定是否放行图纸。
FAQ:小型电机粉末冶金含油轴承的常见疑问
小型电机粉末冶金含油轴承的判断,不能只看材料名称或一个尺寸公差。以下问题适合在图纸评审、样件验证和供应商询价时进一步确认。
含油率等于粉末冶金含油轴承的孔隙率吗?
不等于。孔隙率描述材料中孔隙所占比例,含油率描述浸油后油液的含量;总孔隙、开孔孔隙、连通孔隙和含油率还会受测试方法影响,供应商应同时说明定义与测量条件。
铜基含油轴承一定比铁基轴承更安静吗?
不一定。噪声还受转速、载荷、轴表面状态、配合间隙、孔隙结构和润滑油影响。铜基可优先评估低噪声或耐腐蚀场景,但应以样件运行测试和供应商数据确认。
粉末冶金含油轴承的内径可以再加工吗?
可以存在补充加工或去毛刺需求,但需谨慎评估。内径加工可能破坏开放孔隙、改变供油路径或影响圆度;若必须加工,应明确加工余量、刀具方式、清洁要求,并复测尺寸和运行性能。
浸油后还需要复测轴承尺寸吗?
建议复测关键尺寸。浸油状态、清洁处理、温度和后续压入壳体都可能影响实际内径、外径或配合关系。图纸或检验计划应明确含油状态下的尺寸要求和测量条件。
供应商没有提供孔隙率测试方法,还能直接定型吗?
不建议仅凭一个百分比定型。应要求说明总孔隙率或连通孔隙的定义、取样位置、测试方法、烧结密度、含油状态,并结合转速、载荷、温度和寿命试验结果评审。
核心要点
- 含油轴承应先按转速、载荷、温度、启动频率和轴材质定义工况,再选择铜基、铁基或铜铁基体系。
- 孔隙率不是越高越好,应同时确认连通孔隙、孔径分布、烧结密度和实际含油率。
- 压制、烧结、校准、去毛刺和浸油后的复测,都会影响内外径、圆度、间隙与压入装配稳定性。
- 润滑油选择不能只看黏度,还要核对低温启动、蒸发与氧化稳定性,以及对电机塑料件和弹性体的相容性。
- 询价文件应明确材料体系、关键公差、配合关系、轴表面状态、油品限制、检验方法和样件寿命测试条件。



