CNC 加工到底在做什么:减材、点位与轮廓的三类基本动作
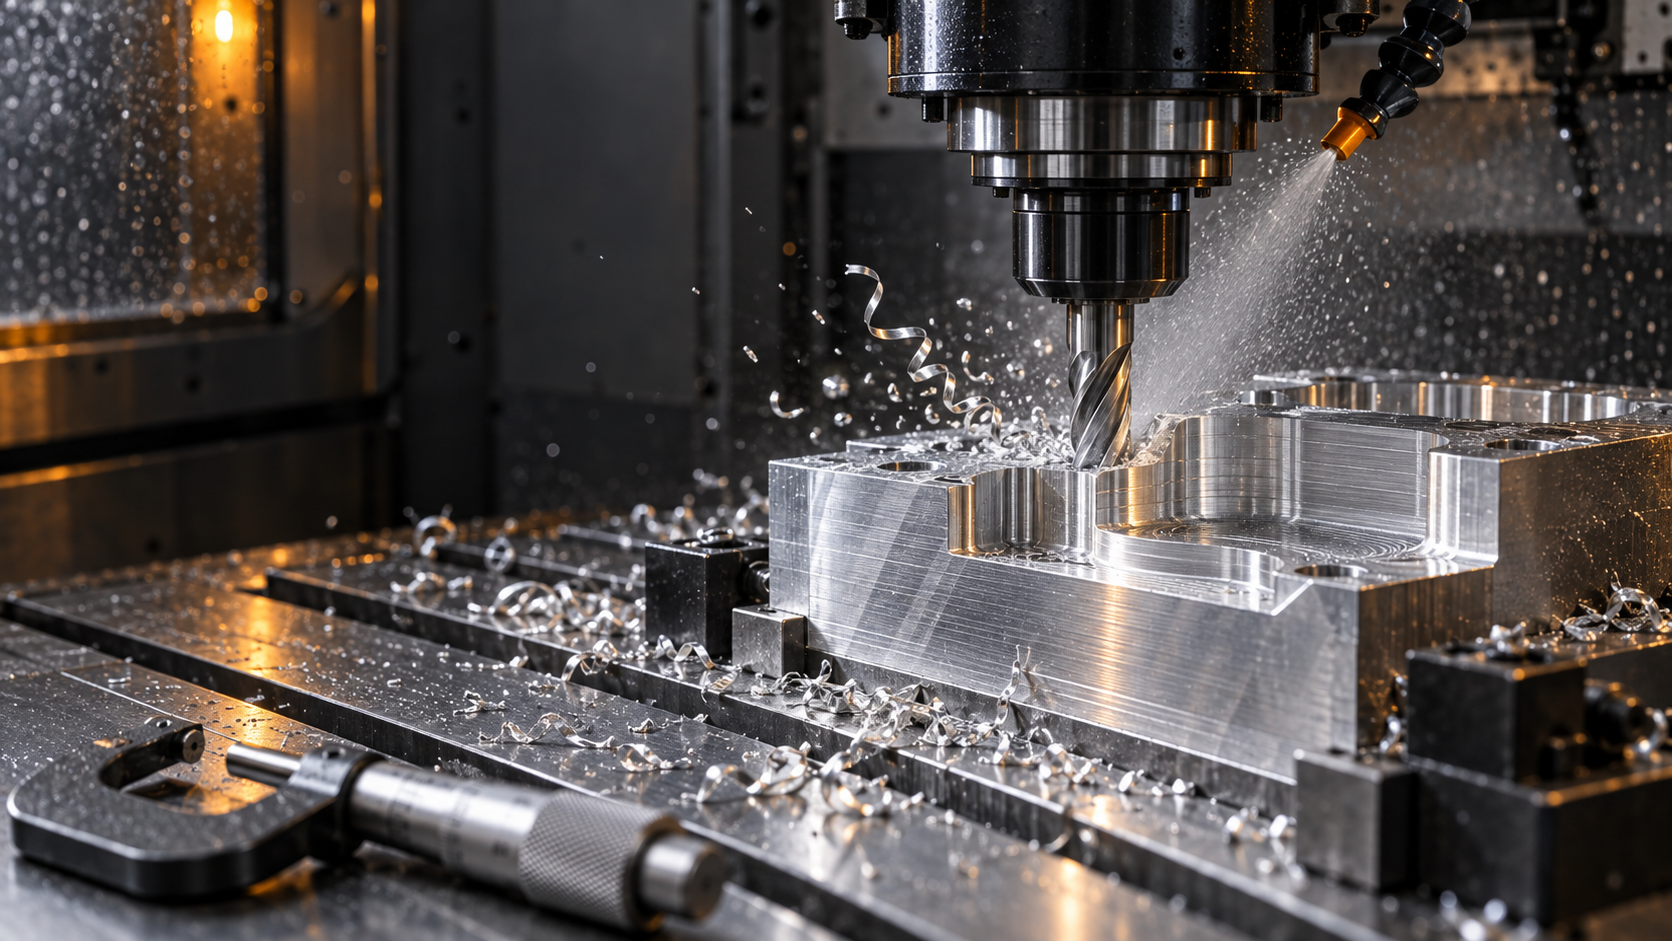
把一块 6061 铝板放到铣床工作台上,程序跑完,板上多了十几个孔、两条槽和一个台阶面。这就是 CNC 加工 最朴素的样子:刀具旋转,工件相对移动,按程序把材料一点一点减掉。要看懂它,先别背定义,先看刀具在零件上留下的三类基本动作。
点位动作:钻孔、攻丝、铰孔,解决的是孔位与孔径
点位动作只要求刀具到达某个坐标后沿轴向进给,不要求连续轮廓精度。钻孔给出粗孔,铰孔修光并收紧孔径,攻丝在孔壁切出螺纹。这类动作对应零件上的安装孔、螺纹孔、销孔。值得注意的是:钻头会引偏,长径比大的孔尤其明显,所以位置精度通常靠钻模、中心钻或后续镗孔来兜住,而不是靠钻头本身。
轮廓动作:铣槽、型腔、侧壁,刀具轨迹决定形状
轮廓动作里,刀具沿 XY 平面走出路径,Z 向分层下刀,切出槽、型腔、台阶和外形轮廓。这类动作对刀具半径、圆角半径和拐角处让刀比较敏感。零件内角的最小半径受限于可用铣刀直径——图纸上标 R2 的内角,实际要用 φ4 以下的刀,刀具刚性下降,进给和切深都得收着走。轮廓精度还取决于机床的插补与控制分辨率,不是光靠“高精度”三个字就能兑现。
回转动作:车外圆、端面、切槽、车螺纹,对应回转体零件
工件旋转、刀具直线进给,这就是车削。外圆、端面、切槽、倒角、车螺纹,都是回转动作。它天然适合轴、套、法兰、接头这类有中心轴线的零件。车削的圆度和圆柱度通常比铣削更容易做稳,因为主运动连续、切削力方向相对固定。但一旦零件上有偏心的孔系或非回转特征,就得转工序,或者上车铣复合。
三类动作合起来,覆盖了绝大多数金属与塑料零件的成形需求。真正让 CNC 加工 区别于手工加工的,不是哪一把刀更利,而是刀具轨迹由程序控制、同一段 G 代码可以重复执行。这意味着两件事:一是批量一致性来自程序而不是手感;二是任何一处尺寸改动,都要回到程序、刀具和装夹上去改,而不是在现场锉两下。
常见机床类型与它们各自解决的几何问题
按几何需求,常见的几类机床分工大致如下:
- 三轴立式铣床:X、Y、Z 三个直线轴。适合板类、箱体单面或少数几个面的加工,是大多数铣削零件的起点。
- 卧式铣床:主轴水平,排屑更顺,适合箱体多面加工,配回转工作台可减少装夹次数。
- 数控车床:两轴为主,专做回转体。带副主轴或动力刀塔的机型,可以在一次装夹里完成背面的钻孔和铣扁。
- 车铣复合:车削与铣削在同一台机床上完成,适合既有回转轮廓、又有偏心孔系或铣削特征的零件,减少基准转换。
- 五轴机床:两个旋转轴加三个直线轴,用于叶轮、复杂曲面、深腔侧壁或需要一次装夹完成多角度特征的零件。它解决的是可达性和基准统一,不等于所有零件都该上五轴。
选机床的判据不在“哪台更先进”,而在零件的面与孔分布在几个方向上、是否需要一次装夹保证相对位置。面少、孔系简单,三轴就够;面多、角度多、位置度要求高,才轮到五轴或车铣复合出场。
CNC 加工的结构分类:回转体、箱体、板类、薄壁,先分类再定工艺
选机床之前先看零件长什么样,比对着设备清单硬套要可靠得多。CNC 加工的结构分类不是学术问题,它直接决定你该找车削、铣削还是车铣复合,以及报价单上装夹次数为什么是两行而不是一行。业内常见的做法是按几何把零件分成四类:回转体、箱体/壳体、板类、薄壁与细长件。每类有各自的主要矛盾——回转体看圆度和同轴度,箱体看孔系位置和面与面的垂直度,板类看平面度和翘曲,薄壁件看刚性。分类错了,后面的公差、装夹、检测全是补救。
回转体:轴、套、法兰为什么优先上车床
轴、套、法兰、接头这类零件,主特征都是绕一条中心线回转的圆柱面或圆锥面。车削时工件旋转、刀具直线进给,天然生成回转面,圆度和同轴度由主轴精度和装夹方式决定,比铣削靠插补去逼近一圈要直接。粗加工通常先车外圆留余量,精加工再车到尺寸;有内孔和端面要求时,一次装夹车完外圆、端面、内孔能减少基准转换。带键槽、交叉孔的轴,车完再上铣床或车铣复合补特征。判断标准很简单:如果零件的主要功能面是回转面,先考虑车削,别一上来就排三轴铣。
箱体与壳体:多面多孔系,铣削或车铣复合的主场
箱体、壳体、阀体这类零件往往有多个加工面、多组孔系,孔与孔之间还有位置度要求。这类结构的核心矛盾不是单面精度,而是面与面、孔与孔之间的相对关系。三轴立式铣床加工多面件需要多次翻面,每次翻面都引入新的装夹误差;卧式加工中心或车铣复合能在更少装夹次数内完成多面加工,孔系位置度更容易守住。选择时先数加工面数量和孔系方向:如果三个以上方向都有精度孔,车铣复合或四轴、五轴往往比反复翻面更稳。业内常见做法是粗加工统一去量、精加工集中在一两次装夹内完成关键面。
板类零件:铣削与钣金的分界,以及去毛刺不可省
面板、支架、盖板这类板类零件,如果厚度足够、有台阶、沉孔、型腔,走 CNC 铣削更合适;如果只是等厚平板加折弯和冲孔,钣金加工在成本和效率上通常更有优势。分界不在厚度数字,而在结构:有三维型腔、需要严格平面度或安装面配合的,铣削更可控;纯二维轮廓加折弯的,钣金更划算。板类件容易被忽略的是去毛刺——铣削后边缘毛刺会影响装配和外观,也会在后续表面处理时暴露。把去毛刺写进工艺路线,比事后返工便宜。
薄壁与细长件:单独分类,因为难点在刚性
薄壁件和细长件不该混在普通箱体或回转体里报价。它们的几何可能很简单,但切削力、夹紧力、残余应力都会让工件在加工中或加工后变形。薄壁壳体需要用对称去料、分多次轻切、必要时留工艺凸台;细长轴要控制刀具径向力,车削时可能用中心架或跟刀架辅助支撑。这类零件的第一道决策不是选机床,而是判断刚性够不够、要不要改结构或分工序。把它单独列出来,报价时才不会按普通件估工时,也不会在交付时才发现尺寸超差。
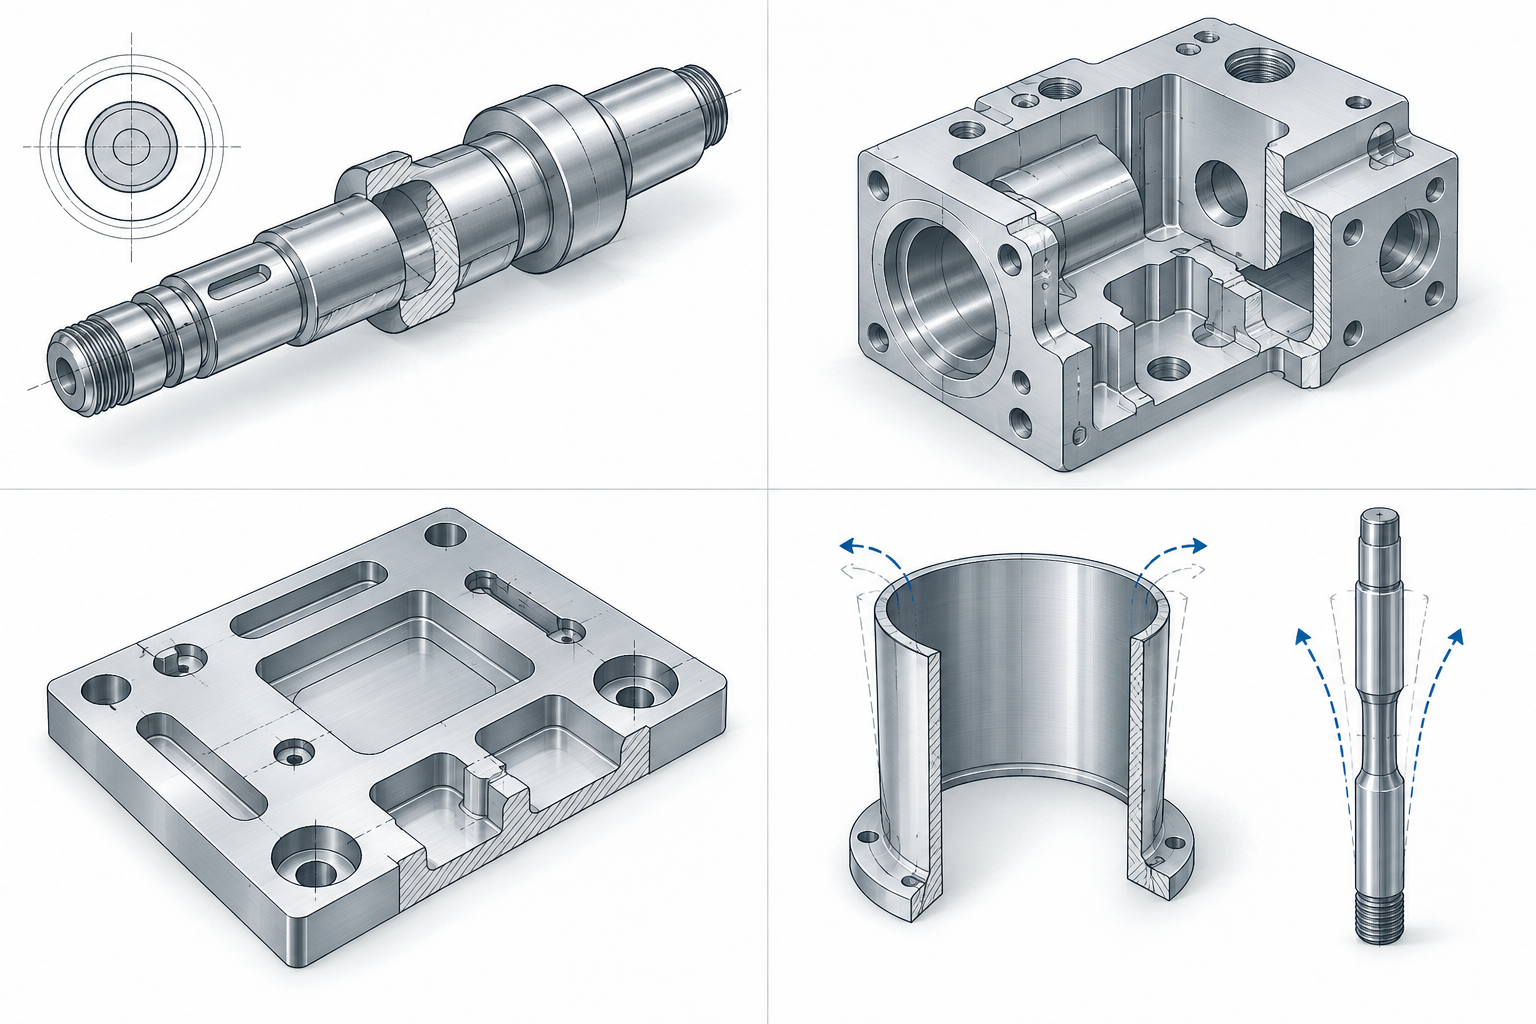
先分类再定工艺,好处是避免用错机床带来的隐性成本。把回转体交给铣床、把箱体交给三轴反复翻面,单件也许能做出来,但装夹次数、基准转换和检测项目都会上去,公差越紧越明显。分类之后再看材料、公差和批量,工艺路线才有讨论的基础。
铣、车、钻、磨怎么分工:CNC 加工工序取舍与车铣复合的边界
同一张图纸,交给三家工厂可能给出三条路线:有人先车后铣,有人车铣复合一次做完,有人干脆把件拆成两半再拼。路线差异很少来自机床好坏,多数来自对零件几何的判断。把 CNC 加工的工序分工想清楚,报价和交期才有可比性。
四类工序各管一段特征
铣削解决平面、台阶、槽、型腔和外形轮廓,刀具旋转、工件进给,适合非回转的开放或半开放特征。车削解决回转面——外圆、端面、内孔、锥面、螺纹,工件旋转、刀具直线走,效率高且尺寸稳定。钻孔与镗孔专管孔系:钻孔定位,镗孔修尺寸与同轴度,铰孔管小孔精修。磨削管两件事——高硬度材料(淬火钢、硬质合金)和更高表面质量与更紧尺寸,精铣达不到的 Ra 与圆柱度,往往要靠磨。
判据很简单:有回转特征且同轴要求高,先考虑车削;孔的位置度由基准面决定,先考虑铣削;孔本身精度高,加镗或铰;硬度与表面超精铣能力,排磨削。
一次装夹的价值,以及它的边界
多工序分机台做,每次重新装夹就重新建立基准,基准转换误差会叠加。同一零件上,两个面之间的垂直度、两组孔的位置度,往往就是被这种重复装夹吃掉的。一次装夹(车铣复合或带转台的多轴机)把车、铣、钻在一次定位里做完,误差只来自机床几何与刀具,不来自重夹。
但车铣复合不是万能。它的强项是回转体上带偏心孔、侧平面、螺旋槽这类“车的骨架 + 铣的细节”的零件,比如带径向孔的法兰轴、带侧铣口的接头。反过来说,纯板类件、大型箱体、需要多面同时高精度的大件,塞进车铣复合反而装夹受限、刀具干涉、成本上不划算,还是分机台或龙门铣更合适。业内常见做法是:外形接近回转且主要特征集中在少数几个方位,车铣复合优先;零件尺寸超过机床回转范围或刚性不足,拆开做。
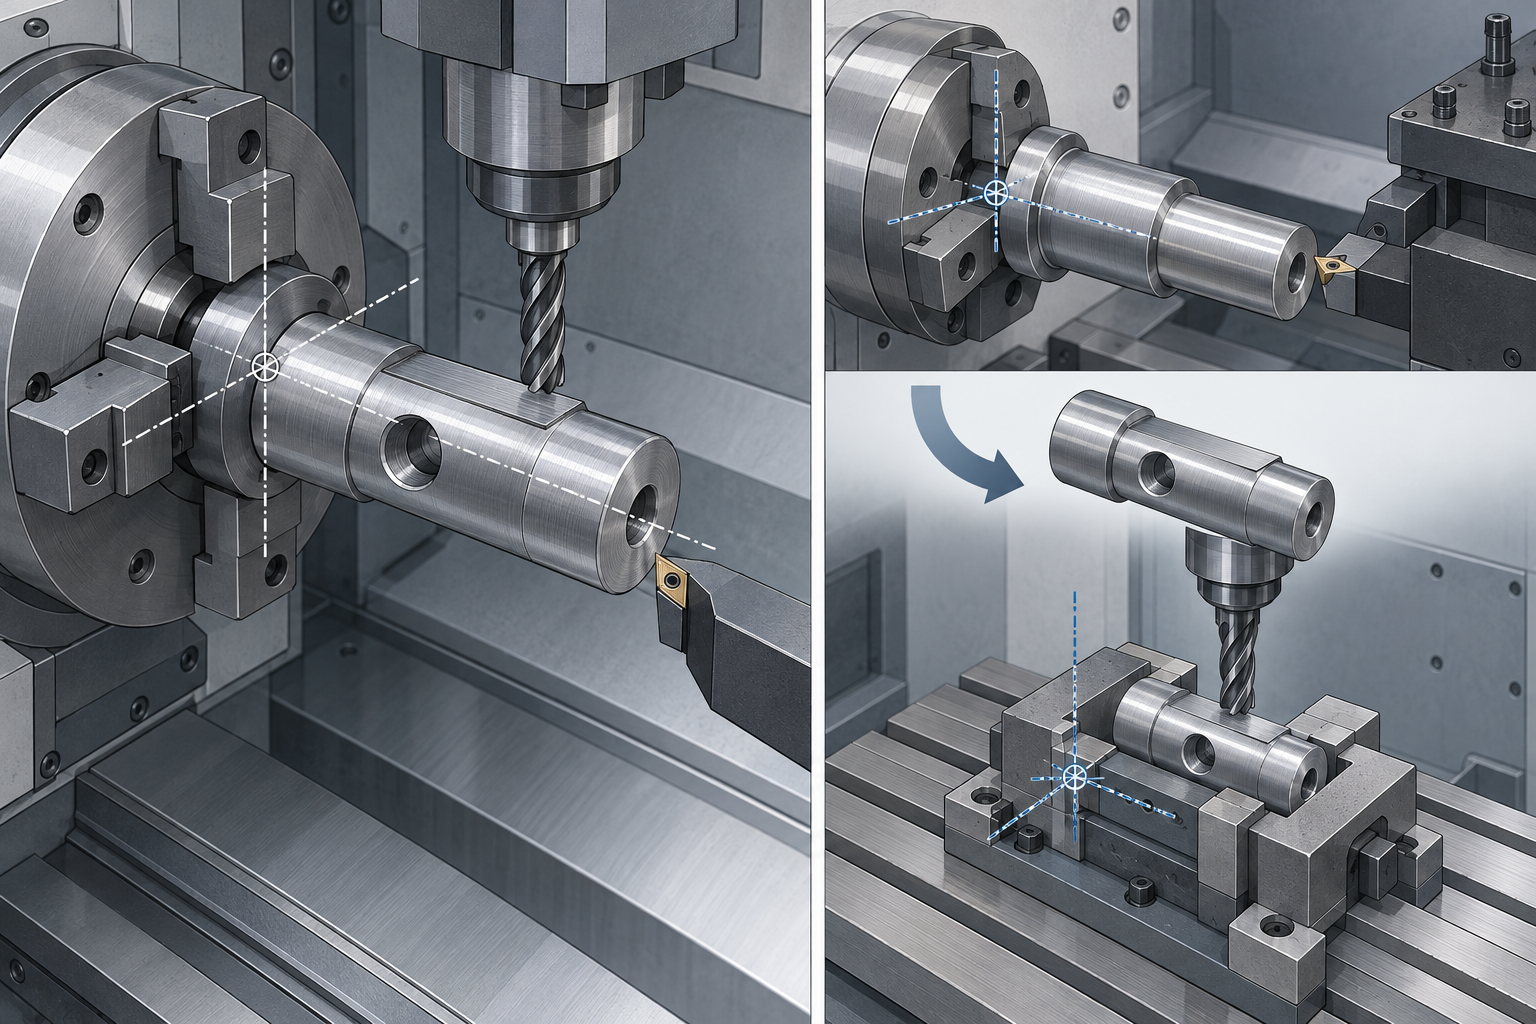
三条判据快速定路线
- 孔的位置度优先于孔的尺寸:孔相对基准面的位置公差由装夹和定位决定,先考虑铣削定位再钻铰;孔本身尺寸紧,再加镗或铰修。
- 面与面的垂直度、平行度:若靠一次装夹保证,走车铣复合或带转台机型;若靠分机台+精基准,则要预留精基准面和压紧点。
- 是否有回转特征:有且同轴度要求高,车削打底;没有,别为了省事硬上车床,回转夹具反而限制可达性。
工序分工定下来之后,材料切削性、公差分级、装夹方式才有讨论的意义——因为不同路线下,同一张图纸的公差可达性和检测方式是不一样的。下一步再谈材料与公差,顺序不要倒过来。
CNC 加工材料怎么选:铝、不锈钢、黄铜、工程塑料的切削性差异
材料选错,CNC 加工后面所有环节都在还债。同一张图纸换一个牌号,刀具寿命、切削参数、装夹方式、甚至要不要去应力,全都不一样。判断顺序建议是:先看功能(强度、耐蚀、绝缘、重量),再看切削性,最后看状态与后处理。
铝:6061 与 7075 的取舍,不只是强度差
6061-T6 是 CNC 加工里最省心的铝。切削阻力低、排屑顺、薄壁件不容易弹刀,阳极氧化后外观也稳定,适合外壳、支架、治具这类既要刚性又要快速迭代的零件。7075-T6 强度高出一截,但硬度和残余应力也更高,薄壁或大面积去料时更容易翘曲,精加工前往往需要留量、分次去料。业内常见做法是:受力件用 7075,一般结构件和外观件用 6061;具体牌号与状态按图纸确认,不要用“铝”一个字下单。
不锈钢:304 与 316 的加工硬化陷阱
304、316 的难点不在硬度,而在加工硬化。刀具在表面停留或反复摩擦,表层会越切越硬,下一刀就更难切,形成恶性循环。对策是低进给、大切深、锋利刀具、充足冷却,避免“蹭刀”。316 因含钼,耐蚀更好,但切削性通常比 304 再差一点。不锈钢件如果公差紧、表面要求高,粗精加工分开、刀具及时更换比调参数更有效。是否需要固溶或去应力,按图纸和用途确认。
黄铜与工程塑料:切削性好,但各有隐性约束
黄铜(如 HPb59-1 一类易切削黄铜)切削性极好,适合小零件、接头、电极,但重量和材料成本要权衡,且不同牌号含铅量差异会影响后续表面处理与合规。塑料件里,POM 尺寸稳定、易切削,适合齿轮、滑块;PEEK 耐温耐化学但价格高、切削时易产生应力;PA(尼龙)吸湿后尺寸会变,薄壁件夹紧力稍大就压变形。塑料件在 CNC 加工中要特别注意夹紧力与切削热,粗加工后放置一段时间再精加工,往往比一次成型更稳。
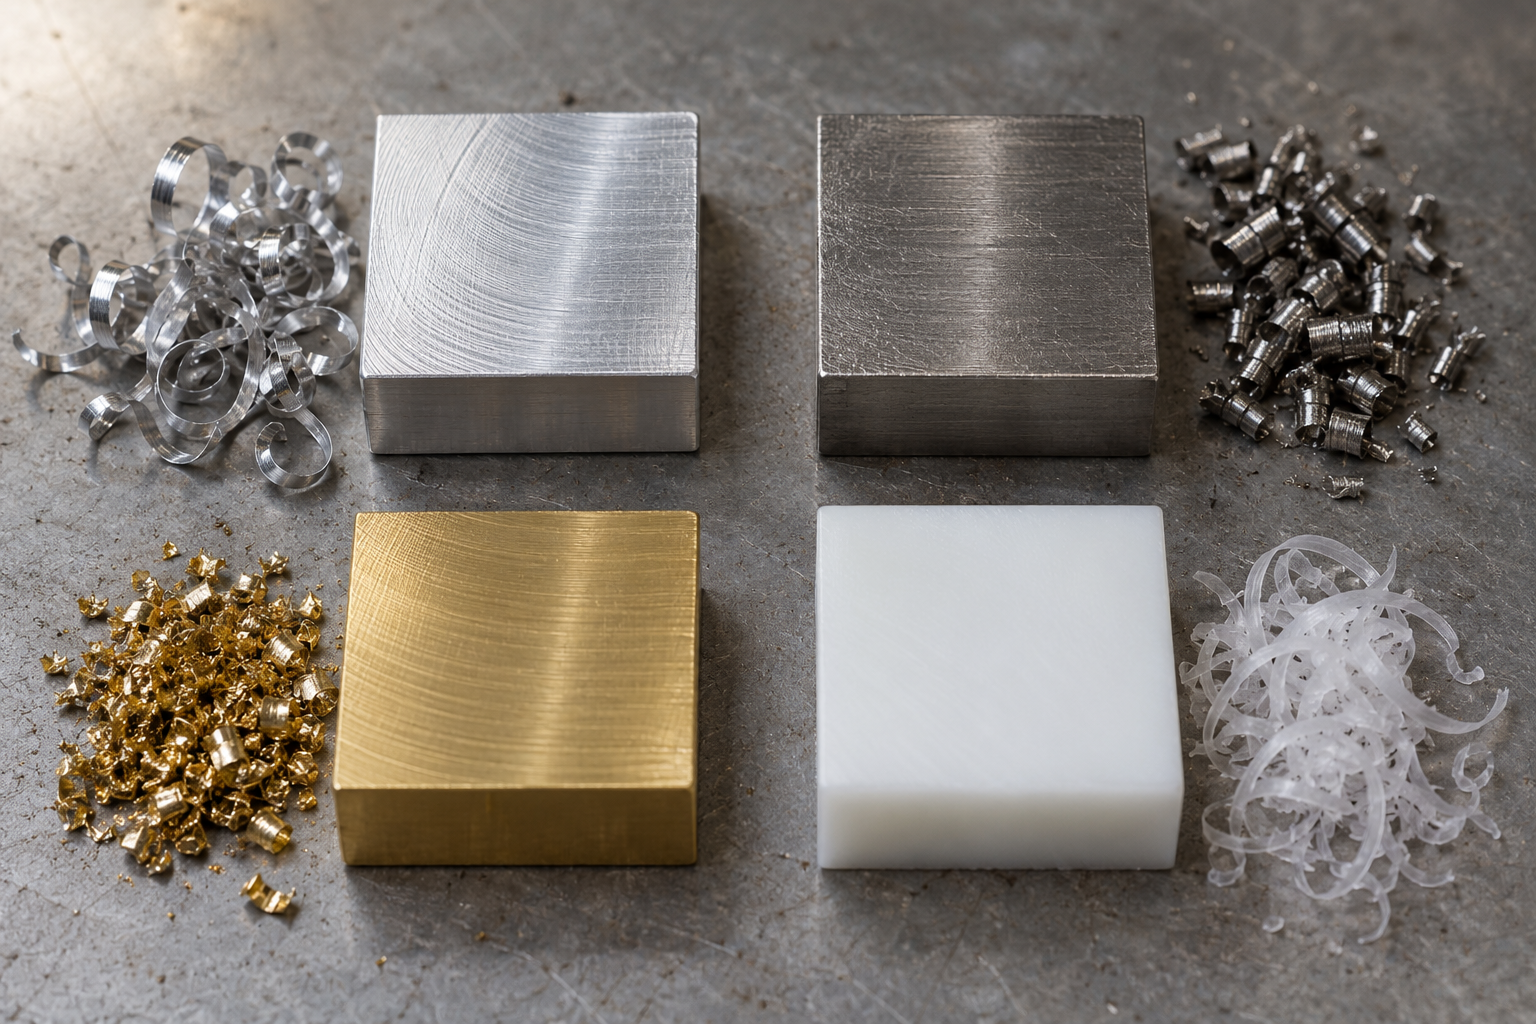
最后提醒一点:同牌号不同状态差别很大。6061 的 T6 与 O 态、不锈钢的固溶与退火、塑料的挤出与模压,都会改变切削性和变形倾向。图纸上写清牌号加状态,比只写“铝”“不锈钢”能省掉一轮返工。材料库和材料指南里可以对照常见牌号的用途,但最终仍以图纸标注为准。
CNC 加工公差带怎么定:功能面、配合面与非功能面的分级标注
图纸上最容易失控的不是尺寸数量,而是公差怎么给。CNC 加工的公差带本质上是“这个面干什么用”的翻译:配合面、导向面、密封面各自承担不同职责,一刀切地全标 ±0.01 或全走一般公差,都会在报价和落地时出问题。业内常见做法是——只对影响装配与功能的尺寸单独标注,其余交给未注公差表;但具体数值仍要看零件功能、配合性质和机床能力,按图纸确认,而不是照搬一个数字。公差也不是越紧越好。紧一档往往意味着多一次精加工、多一次装夹或改用磨削,成本抬升幅度通常是非线性的。
配合面、功能面、非功能面:CNC 加工公差的三档分法
把零件的每个尺寸先归到三档里,公差标注就有依据。配合面(轴承位、销孔、定位止口、密封槽)直接决定装配能否到位,通常给较严的尺寸公差与几何公差;功能面(导轨面、安装基面、受力接触面)影响使用性能,重点在平面度、平行度这类形状与方向公差,而不是单个尺寸;非功能面(外轮廓、非配合的沉台、装饰面、把手)只要求“不出干涉、不刮手”,走一般公差即可。分级的意义在于把加工资源集中到真正要紧的面上,其余面放开。
一个实用判据:如果某个尺寸超差会导致装配困难、功能失效或客户投诉,就单独标注;如果只是“看起来差一点”,就交给未注公差。很多图纸的问题恰恰相反——关键孔没标位置度,无关紧要的外形却标了很紧的线性公差。
线性公差与几何公差:位置度和垂直度为什么比尺寸更难做
线性公差(如 20±0.05)管的是一个尺寸的大小,几何公差管的是形状与相对关系。平行度、垂直度、同轴度、位置度这类要求,加工时受装夹、基准转换和刀具让刀影响更大,检测也更依赖基准平台与三坐标。位置度尤其常见:多个孔的相对位置用位置度带基准标注,比逐个标孔距更清晰,也更贴近装配需求。基准怎么选,直接决定检测能不能复现——基准应选装配中真正贴合的面或孔,而不是随手挑一个加工基准。
表面粗糙度 Ra 与加工方式:精铣和磨削各管哪一段
Ra 和公差是两个维度,不能互相替代。普通铣削面 Ra 常见在 1.6–3.2 μm 区间,精铣配合更细的进给和更高的转速可以做到 Ra 0.8 μm 左右;磨削用于更低的 Ra 与更高硬度材料,业内常见可到 Ra 0.4 μm 甚至更低,具体取决于材料与工艺组合。标注 Ra 时要问自己:这个面是密封面、滑动面,还是只是外观面?密封和滑动面值得单独标 Ra;外观面若只为好看,喷砂或阳极氧化后差异往往被覆盖,不必为它加一道精加工。
如果零件同时涉及车削回转面与铣削孔系,公差分级最好在报价前就理清,工艺路线会直接跟着走。涉及具体图纸的公差与表面要求,可以在CNC 加工能力页对照可加工范围,再决定哪些面留给一般公差、哪些面单独收紧。
CNC 加工装夹与变形控制:薄壁、细长件、深腔的常见处理
夹具怎么选:虎钳、软爪、真空吸盘、压板与专用夹具的适用场景
薄壁件与细长件:对称去料、分次轻切、留工艺凸台
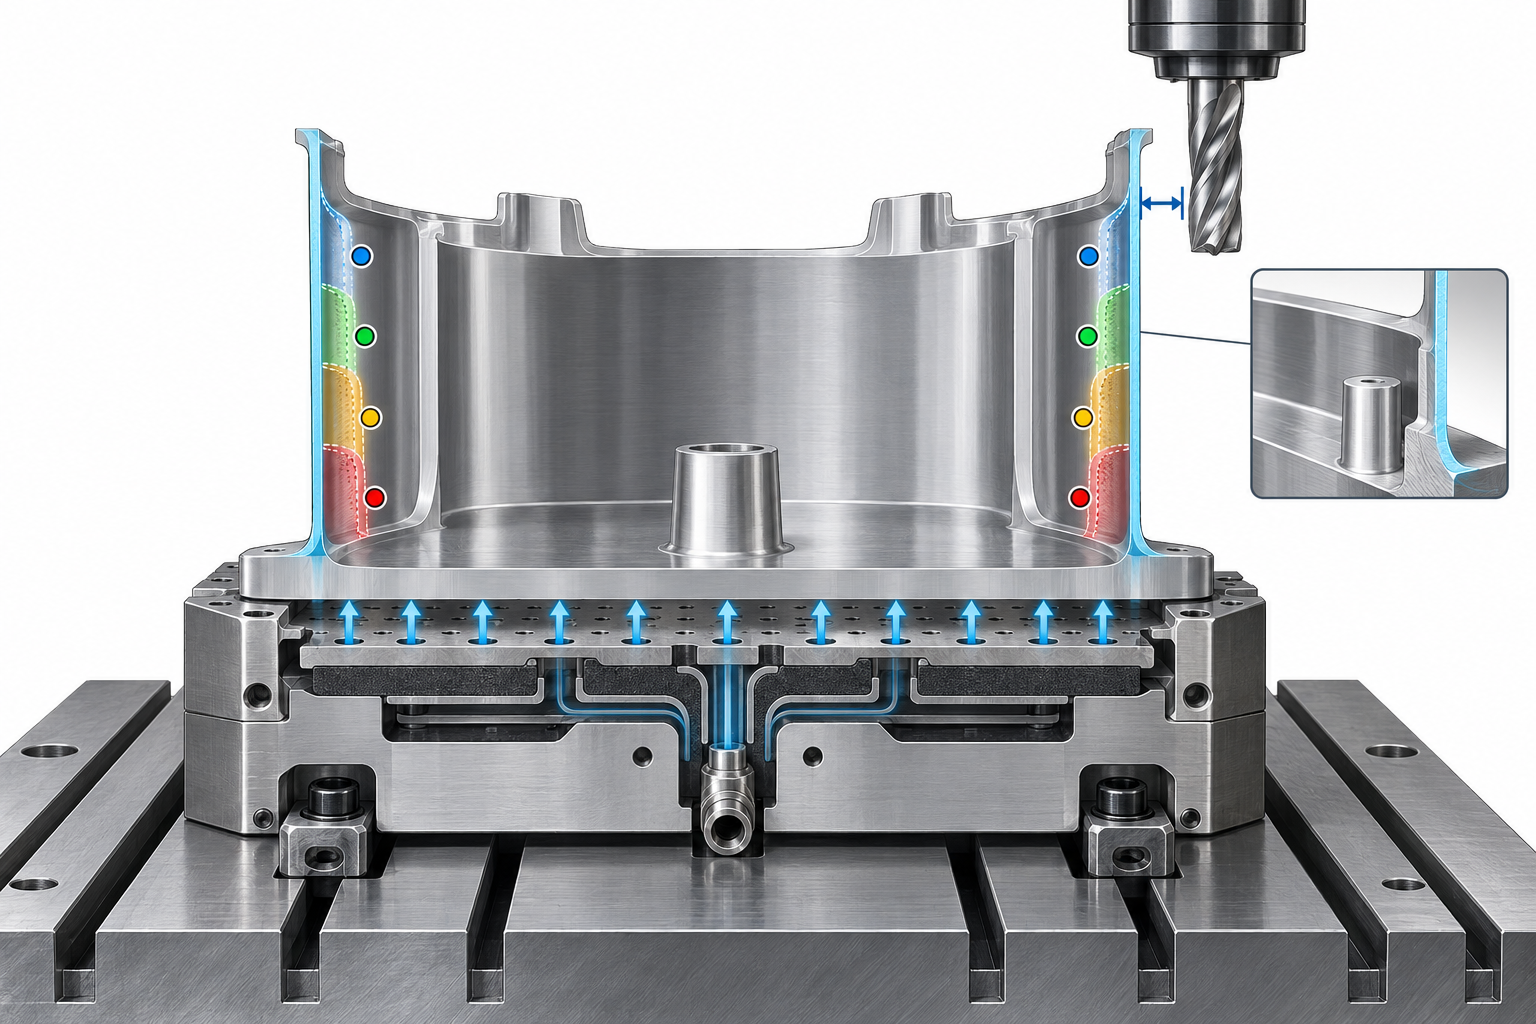
深腔加工:刀具悬伸、让刀与排屑
去应力与去除顺序:粗加工后该不该停下来
CNC 加工检测与报价前该确认的清单
零件做出来不等于交得了货,中间隔着一道检测;零件报得出价不等于报得对,中间隔着一份说清楚的需求。这两件事在 CNC 加工里是连着的:你怎么定义合格,直接决定厂家用什么量具、要不要上三坐标,而量具和时间都会进成本。所以把检测方式和报价所需信息放在一起讲,比分开讲更接近实际流程。
量具各管一段:CNC 加工尺寸用什么测、测到什么程度
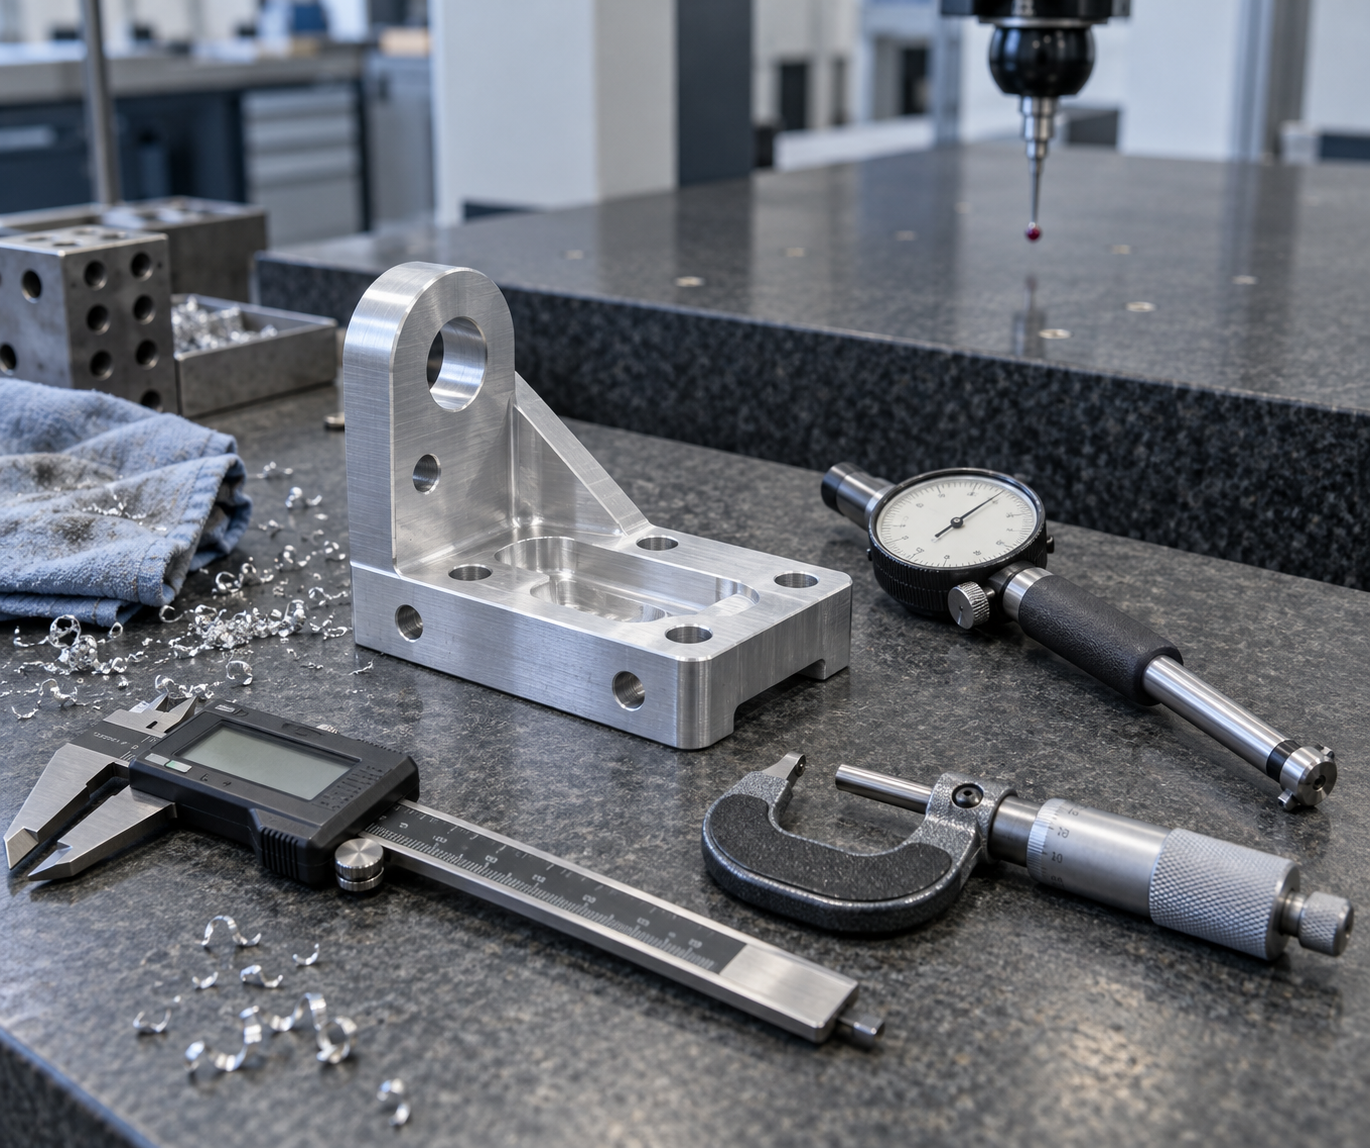
量具和被测特征要匹配,选错量具不是精度问题,是测不到的问题。
- 卡尺:外径、内径、台阶、深度,速度快,适合一般公差尺寸的现场抽检。测沟槽内径和窄槽时读数受卡爪影响,超差争议不要只靠卡尺。
- 千分尺:外径、板厚、壁厚这类单点尺寸,分辨率高,但只测一个方向,形状误差要靠多点测量拼出来。
- 内径量表(缸径规):孔的内径与圆柱度,适合配合孔。使用前要用环规或标准件对零,否则读数一致地偏。
- 三坐标测量机(CMM):位置度、垂直度、平行度、同轴度这类几何公差,以及孔系之间的相对关系。CMM 测的是坐标系里的点,所以基准怎么建直接决定结论。
- 影像测量:小件、薄片、轮廓边缘、冲切或蚀刻外形,非接触,不压变形,但测不了深度方向。
- 3D 扫描:整体轮廓比对、首件与 CAD 的偏差云图、逆向建模。适合看趋势和整体形态,不适合直接当单个尺寸的仲裁依据。
CNC 加工报价前要交底的信息:缺一项,价格偏差就可能是几倍
- 材料牌号与状态:6061-T6 和 6061-O 的切削手感、变形倾向不同,价格也不同;只写“铝”等于没写。
- 关键公差与基准:哪些尺寸是配合面、哪些走一般公差,几何公差标在哪些特征上。图纸上没标的尺寸,厂家按常规公差做,事后争议没有依据。
- 表面处理:阳极氧化、喷砂、电镀、钝化会影响尺寸余量和工序顺序,也会影响是否要留工艺夹持面。
- 数量与批次:单件、小批、量产的成本结构完全不同,调机费摊薄程度差别很大。
- 检测要求:要不要首件报告、要不要 CMM 尺寸报告、要不要材质证明,这些都会单独计工时。
- 交期期望:不是让厂家承诺,而是让厂家判断排产和工艺路线是否可行。
CNC 加工常见问题:从选型到落地的几个高频疑问
下面这些问题基本都出现在图纸评审和报价往返之间。答案按本文前面的判据给,涉及具体数值和交期的地方都留了余地——最终以图纸标注和加工方确认为准。
同一个零件,怎么判断该车还是该铣?
先看有没有回转特征。轴、套、法兰这类以外圆、端面、螺纹为主的零件,车削一次装夹就能出大部分面,基准转换少;箱体、壳体、板类这种多面多孔系的,铣削或车铣复合更合适。如果回转面和非回转面都占相当比例,再考虑车铣复合,但要看孔的位置度和面与面的垂直度是否值得为一次装夹付成本。判据是几何,不是习惯。
CNC 加工公差是不是标得越紧越好?
不是。公差按功能分级:轴承位、销孔这类配合面给紧公差,非配合面放宽走一般公差。全线收紧只会推高装夹、刀具和检测成本,还可能因为反复找正引入新的误差。另外要分清线性公差和几何公差——平行度、垂直度、位置度管的是方向和位置,光靠尺寸公差管不住。具体数值按图纸和功能确认,业内常见做法是只标关键尺寸。
薄壁件为什么容易变形,装夹上怎么处理?
变形主要来自两头:切削力和夹紧力。壁越薄,刚性越低,虎钳一夹就可能让工件让刀或弹回。常见做法是对称去料、分多次轻切、留工艺凸台,粗加工后放置或做去应力再精加工;夹紧改用软爪、真空吸盘或专用夹具,把力分散到刚性好的部位。深腔还要注意刀具悬伸,悬伸越长越容易让刀。
报价前最少要给哪些信息?
材料牌号与状态、关键公差、表面处理、数量、检测要求、交期期望,这六项缺一项报价就容易来回。装夹次数、刀具更换和检测方式对成本影响很大,而这些都取决于上面这些信息。图纸上把基准和关键尺寸标清楚,比事后解释省事。信息给全了,报价才接近真实加工路径。
CNC 加工和 3D 打印、钣金之间怎么取舍?
看形状、批量和材料。复杂内腔、轻量化结构、小批量试制,3D 打印迭代快;等厚板件、折弯成型的支架和机箱,钣金更省料也更适合批量;需要金属实体的配合面、螺纹、高刚性结构,CNC 加工更稳。三者不是替代关系,很多项目是先用 3D 打印或 CNC 出样,再转钣金或注塑。取舍时先问这个零件靠什么受力、靠什么定位。
核心要点
- 先定结构分类(回转体/箱体/板类/薄壁),再定机床与工序,比先报材料更省事。
- 公差带要按功能面逐项标注,非功能面放宽能给刀具和装夹留余量,成本往往差在装夹次数上。
- 薄壁与细长件的难点不是切削,而是让刀、装夹变形与去应力,业内常用多次轻切与对称去料来控。
- 报价前把材料牌号状态、关键公差、表面粗糙度、数量与检测方式一起给,减少来回。
- 任何精度与交期都需按图纸、材料和数量确认,本文数字仅为业内常见参考。



