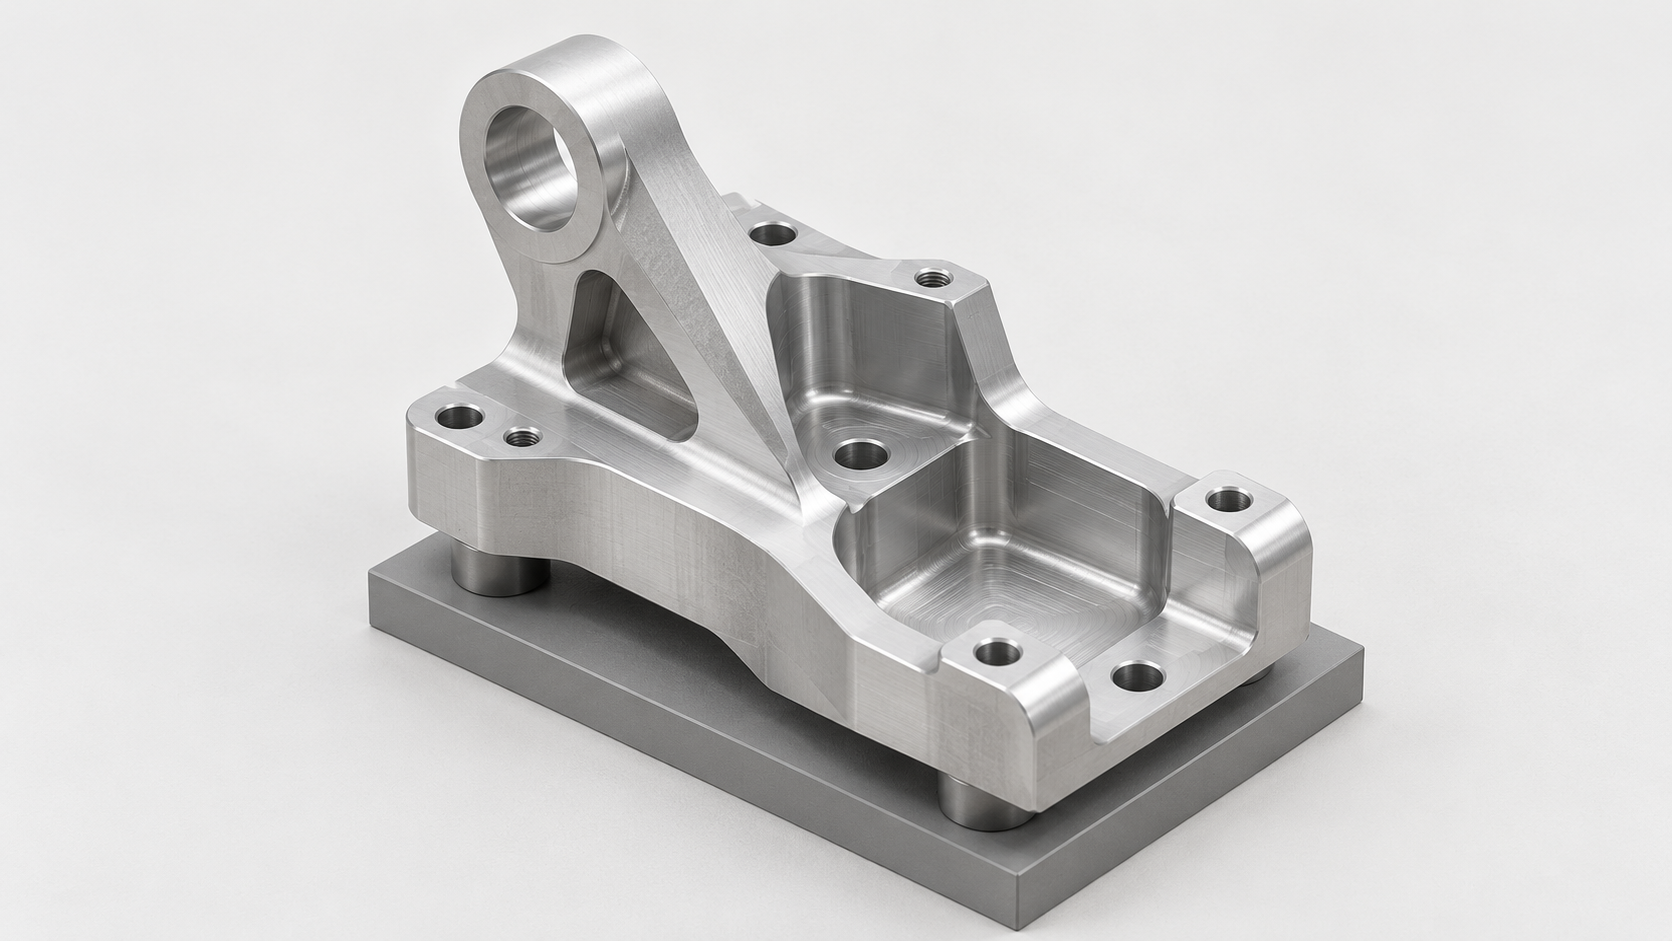
复杂异形工件 CNC 加工为什么难:基准、可达性与变形风险
异形工件的难点,通常不在于“能不能上五轴”,而在于能否在有限装夹次数内建立稳定基准,并让关键尺寸最终可以被重复测量。带有不规则曲面、斜孔、深腔和多个基准面的设备支架或机器人连接件,往往同时面临四类风险:几何特征不可达、装夹刚性不足、切削后局部变形,以及测量基准无法复现。
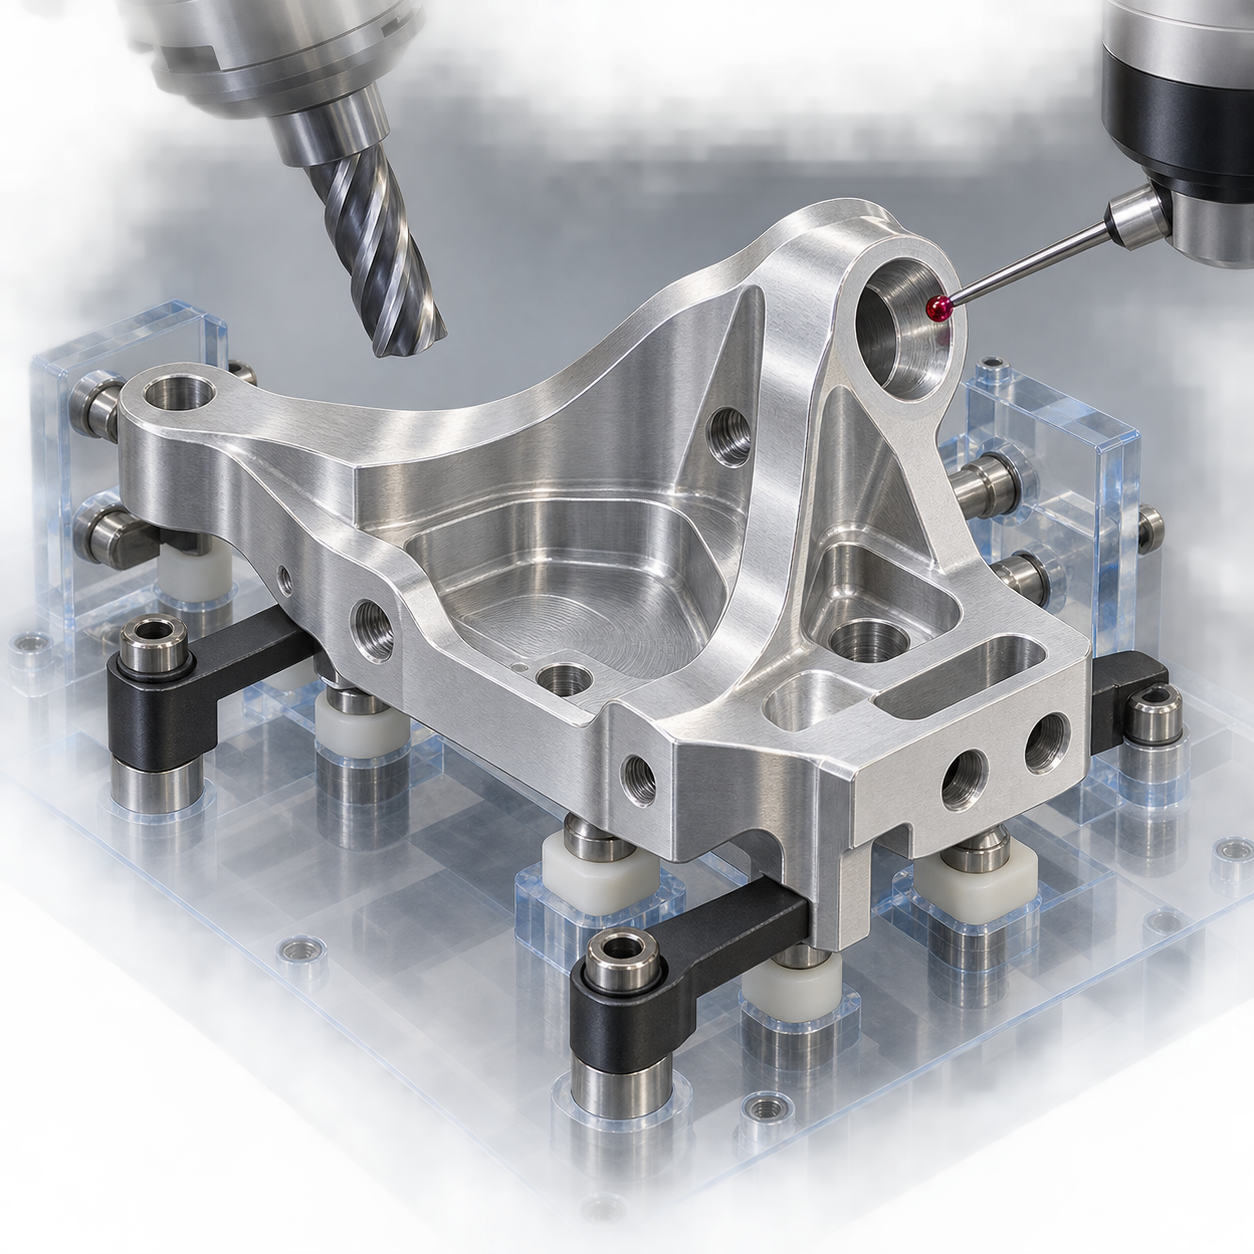
异形工件 CNC 加工先看四个风险
几何可达性决定刀具能否接近斜孔、腔底或底切区域;刀具“碰得到”并不代表刀柄、夹具和工件之间没有干涉。装夹刚性决定切削时是否振动,尤其要关注薄壁、曲面和悬空区域。切削变形可能来自夹紧力、残余应力、刀具悬伸或局部去除余量过快,零件下机后还可能回弹。测量可复现性则要求检测时沿用清晰的基准体系,否则即使量具读数正常,也难以判断孔位、曲面和相对位置是否真正合格。
因此,工艺顺序应是先稳基准,再稳刀路,最后用匹配的检测方法验证。先从 2D 图纸和 3D 模型中识别主基准、辅助基准、关键孔位及功能曲面,再检查装夹区域是否避开薄弱面和待加工面。随后评估刀具姿态、悬伸、排屑和局部干涉,最后为关键尺寸预先定义检测基准。五轴可能减少部分重复装夹,但不会自动消除机床、夹具、刀具和测量条件带来的误差。
先选三轴、3+2 还是五轴:按异形工件特征判断
异形工件 CNC 加工不应先问“是否必须上五轴”,而应先检查特征能否被稳定接近。判断顺序通常是:识别加工面和基准,检查刀具可达性,再评估装夹次数、刀具姿态、材料去除量和尺寸公差。五轴减少重复装夹的潜力,只有在零件结构确实需要多方向接近时才有意义;装夹次数减少,也不等于误差消失。
三轴、3+2 与五轴联动怎么选
| 工艺方式 | 更适合的特征 | 主要检查点 |
|---|---|---|
| 三轴 | 平面、台阶、单一方向孔位和较简单曲面 | 是否需要多次翻面,翻面后基准误差是否可接受 |
| 3+2 分度 | 斜面、多方向孔、需要固定刀具姿态的局部曲面 | 分度后的基准、旋转轴定位和夹具干涉 |
| 五轴联动 | 连续复杂曲面、底切、深腔和频繁换向区域 | 刀具姿态变化、局部干涉、机床刚性和后处理可靠性 |
平面较多、方向特征有限的异形工件,可优先评估三轴,通过合理分区和夹具设计完成加工。斜孔、复合角度或多个侧面需要重复定位时,3+2 分度往往比连续联动更直接:先调整 B/C 轴到固定角度,再用线性轴完成切削。只有当刀具需要沿曲面连续改变姿态,或三轴、3+2 会造成过多装夹和刀具悬伸时,才更有理由评估五轴联动。
设备配置会反过来影响装夹与可达性
五轴设备的结构也要纳入工艺判断。耳轴式或旋转工作台通常便于保持工件固定,并可能有利于刚性和重切削,但要核对工作台承重、回转空间和工件包络;摆头式则可能为较大或较重工件提供更灵活的接近方式,但刀具姿态变化、悬伸和机床刚性需要单独验证。最终选择仍取决于零件尺寸、材料、夹具、批量和图纸公差,而不是轴数本身。
异形工件定位装夹:基准、支撑点与夹紧力怎么规划
异形工件的定位装夹不能从“哪里方便夹”开始,而应先回到图纸和 3D 模型:确认主基准、辅助基准、关键孔位、关键曲面,以及哪些表面必须在同一基准体系下完成。带斜孔、曲面和深腔的设备支架,若每次换装都重新找正,孔位关系和曲面位置就可能叠加装夹误差。装夹方案的首要任务,是让工件在加工、测量和换面后仍能复现同一坐标关系。
异形工件定位装夹先确定基准和加工顺序
通常先选择面积稳定、刚性较好的基准面,再用孔、侧面或定位销建立辅助约束;定位点应尽量避开后续加工面、薄壁区和容易塌陷的边缘。加工顺序也要配合装夹设计:先加工可作为后续定位依据的基准,再处理关键孔位和主要外形,最后加工容易变形的薄壁或悬空区域。若工件没有足够的平面,可评估软爪、仿形支撑、辅助支撑或专用夹具,但具体选择取决于材料、壁厚、曲率和切削载荷。
异形工件夹紧力与支撑要同时考虑加工和下机状态
曲面件、薄壁件或铸件不能只追求“夹得紧”。局部夹紧力过大,可能造成压痕、截面变形或加工时的假尺寸;释放夹具后,弹性回弹又会使尺寸发生变化。支撑点应靠近切削力作用区域,并为刀具、测头和排屑预留空间,同时避免把压力施加在关键精加工面上。工艺评审时,应分别检查装夹状态和下机自由状态:必要时比较两种状态下的关键尺寸,确认检测基准、支撑方式和夹紧力不会掩盖真实变形。
- 定位:主基准、辅助基准和关键孔位是否能重复找正。
- 刚性:切削力、刀具悬伸和薄壁区域是否有足够支撑。
- 干涉:夹具、压板、定位件是否妨碍刀具、测头或排屑。
- 变形:夹紧状态与下机自由状态的尺寸差异是否已纳入检测方案。
从粗加工到曲面精加工:异形工件刀具路径与姿态安排
异形工件的刀具路径不能只按外形生成。带深腔、薄壁或连续曲面的零件,如果一开始就追求精加工,容易因余量不均、支撑不足或刀具悬伸过长而产生振动和变形。更稳妥的做法是按粗加工—半精加工—精加工分阶段安排,并让装夹方案、余量分配和刀具姿态保持一致。
粗加工与半精加工:先稳定去除余量
粗加工的任务是安全去除大部分材料,而不是一次得到最终轮廓。刀路应避免局部突然吃刀、长悬伸切削和薄壁过早失去支撑;深腔则要同时考虑排屑、刀柄干涉和切削热。半精加工应把余量整理得较为均匀,为后续曲面精加工建立可控的接触条件。若某一位置残料明显偏厚,精加工时就可能出现负载突变、刀纹加深或尺寸偏移。
曲面精加工:根据曲率和接触状态安排姿态
平缓曲面通常可评估平行、等高或 3D 偏移刀路;曲率变化较大的区域,则要检查刀具接触点是否稳定,以及相邻刀路之间是否形成明显刀纹。对于深腔、底切或复合角度,3+2 分度或五轴联动可能改善刀具姿态,但五轴并不是默认答案。增加轴数的价值在于让刀具以更合适的角度接近表面,并不意味着能够消除装夹误差、刀具偏摆或热变形。
行业资料常将较小径向切深、合适的切削速度和进给作为降低切削力、热积聚与毛刺风险的高速加工思路。不过,具体参数只能作为试切起点,必须结合材料、刀具直径、机床刚性和装夹状态验证。加工异形工件时,程序评审至少应检查刀具悬伸、局部过切、刀柄与夹具干涉、残料分布、振动、毛刺和最终表面纹理;仿真显示“能到达”,还要通过试切确认能够稳定切削。
- 粗加工:确认材料去除是否均匀,避免薄壁过早失去支撑。
- 半精加工:统一曲面和腔体余量,减少精加工时的负载突变。
- 精加工:核对刀具姿态、接触状态、残料、刀纹方向与关键曲面公差。
- 试切或首件:对照实际尺寸和表面状态,必要时修正刀路、支撑或刀具悬伸。
斜孔、深腔和底切特征:加工可达性与干涉检查
异形工件的局部特征,难点不只是刀具能否“碰到”加工区域,还包括刀具姿态是否稳定、切削力是否可控,以及刀柄和夹具是否会发生干涉。编程评审应把可达性、稳定加工和最终检测分开判断,不能仅凭三维模型中的视觉检查下结论。
异形工件斜孔:先确认孔轴线和入口基准
斜孔加工前,应明确孔轴线相对于主基准的方向、入口面的法向、孔底形式和孔位公差。若采用钻削或铣削,刀具轴线都要与设计方向建立对应关系;装夹方向不合适时,刀具可能能够接近孔口,却无法保持稳定姿态。孔位和倾角属于关系尺寸,终检通常更适合使用影像仪或 CMM,而不是只用卡尺测量孔口。
异形工件深腔与底切:检查悬伸、排屑和包络干涉
深腔加工要同时评估刀具悬伸、刀具偏摆、排屑空间、腔底圆角和残料分布。简单加长刀具虽然可能增加可达深度,却也会放大振动、刀具挠曲和尺寸偏差。底切或复合角度则应检查刀柄、刀具本体、夹具与工件的运动包络,确认换向时不会碰撞。
仿真通过后,还应核对残料、过切风险、刀纹和关键表面质量。若刀具姿态始终不理想,可优先重新定义装夹方向,或评估 3+2 分度、五轴联动等方案;五轴的价值在于改善可达性和姿态控制,并不等于自动消除装夹误差。试切或首件加工后,应将实际残料、振动和尺寸结果反馈到刀路修正中。
异形工件尺寸检测与交付资料:让结果可以复现
异形工件的检测不能只放在加工结束后。首件检测要先确认基准体系、装夹姿态和刀路是否与图纸一致;过程检测用于跟踪关键尺寸、孔位和薄壁区域的变形;终检则按公差和几何特征选择量具。这样才能区分是加工偏差、装夹回弹,还是测量基准不一致造成的结果差异。
异形工件尺寸检测应匹配特征和公差
普通外径、内径或长度尺寸,可先评估卡尺、高度尺等常规量具;行业中常把约 ±0.05 mm 及以上的尺寸作为卡尺评估范围。约 ±0.01–0.05 mm 的尺寸,通常更适合用千分尺或内径千分尺复核。更严的公差、孔位关系、斜孔轴线和复杂曲面,则应考虑影像仪或 CMM,并在报告中明确测量基准、装夹姿态和评价方式。这些范围只是工艺判断参考,不是通用验收标准,实际还受尺寸范围、量具分辨率、温度和操作者影响。
交付前把基准、关键特征和检测要求写清楚
委外加工时,不能只发送一个 CAD 文件并要求供应商自行保证尺寸。资料至少应包括:
- 2D 图纸与 3D 模型,以及主基准、辅助基准和关键特征标识;
- 尺寸公差、形位公差、材料状态、表面处理和关键曲面要求;
- 斜孔、深腔、薄壁等高风险特征的检测方法和测量基准;
- 首件确认节点、过程检验项目、终检报告格式及是否需要尺寸记录。
可以用“特征—风险—工艺—检测”建立评审表:斜孔对应刀具可达性和孔轴线偏差,重点核对分度或五轴定位与影像仪、CMM 结果;薄壁曲面对应夹紧变形,需比较装夹状态和自由状态尺寸;多面基准则重点检查重复装夹累积误差,并让终检沿用图纸基准体系。对异形工件而言,检测方案不是交付后的补救措施,而是装夹和加工决策的一部分。
复杂异形工件 CNC 加工常见问题
复杂异形工件 CNC 加工的判断重点,不是单看设备轴数,而是回到基准、刚性、刀具姿态、公差和测量条件。下面的问题集中回答三轴、3+2、五轴、装夹与检测之间最容易混淆的工程决策。
五轴加工是否一定比三轴更准确?
不一定。五轴或 3+2 可能减少某些重复装夹,改善斜面、斜孔和复杂曲面的刀具可达性,但实际尺寸结果仍受机床刚性、夹具、刀具偏摆、热变形和测量基准影响。若零件主要由平面和少量方向特征组成,经过合理装夹的三轴工艺也可能更合适。
一次装夹是否等于零误差?
不是。一次装夹只能减少重新定位带来的误差来源,不能消除刀具磨损、切削变形、夹紧变形、机床误差和测量误差。异形工件仍需确认定位面、支撑点、刀具干涉和下机后的自由状态尺寸。
复杂曲面是否必须使用五轴加工?
不必然。应先检查曲面可达性、刀具悬伸、表面纹理和装夹次数。部分曲面可用三轴或 3+2 完成;当存在连续曲面、底切、深腔或频繁换向,且固定刀具姿态难以保证时,五轴联动才更有工艺价值。
薄壁曲面为什么需要仿形支撑或辅助支撑?
薄壁或铸件在夹紧和切削时容易发生局部变形。仿形支撑、软爪或辅助支撑可在适当位置提高刚性,但支撑面不能压在关键表面或薄弱区域,也要验证取下夹具后是否回弹。具体方案需结合零件结构和加工顺序确认。
斜孔和复杂孔位应如何选择检测方式?
先明确孔轴线、孔径、位置度及其相对基准,再选择量具。一般尺寸可先评估卡尺;约 ±0.01–0.05 mm 的尺寸可考虑千分尺或内径千分尺;严格位置关系、斜孔轴线或复杂曲面通常更适合影像仪或 CMM。上述仅是行业常见判断,不能替代图纸验收要求。
核心要点
- 异形工件的首要问题是统一基准、控制夹紧变形并确保关键特征可测,而不是盲目提高机床轴数。
- 三轴、3+2 和五轴联动应根据斜孔、深腔、底切、曲面连续性、装夹次数和公差要求共同判断。
- 定位装夹要同时检查支撑刚性、压紧区域、刀具干涉、刀具悬伸以及下机后的自由状态变形。
- 刀具路径应分为粗加工、半精加工和精加工,并在曲面加工中验证残料、刀具姿态、振动和表面纹理。
- 尺寸检测必须匹配特征与公差:常规量具适合一般尺寸,孔位关系、复杂曲面和更严公差通常需要影像仪或 CMM 等方法。



