灵巧手配件加工为什么比普通精密件更难
先分部件再选工艺:手指关节、掌骨基座与传感器壳体
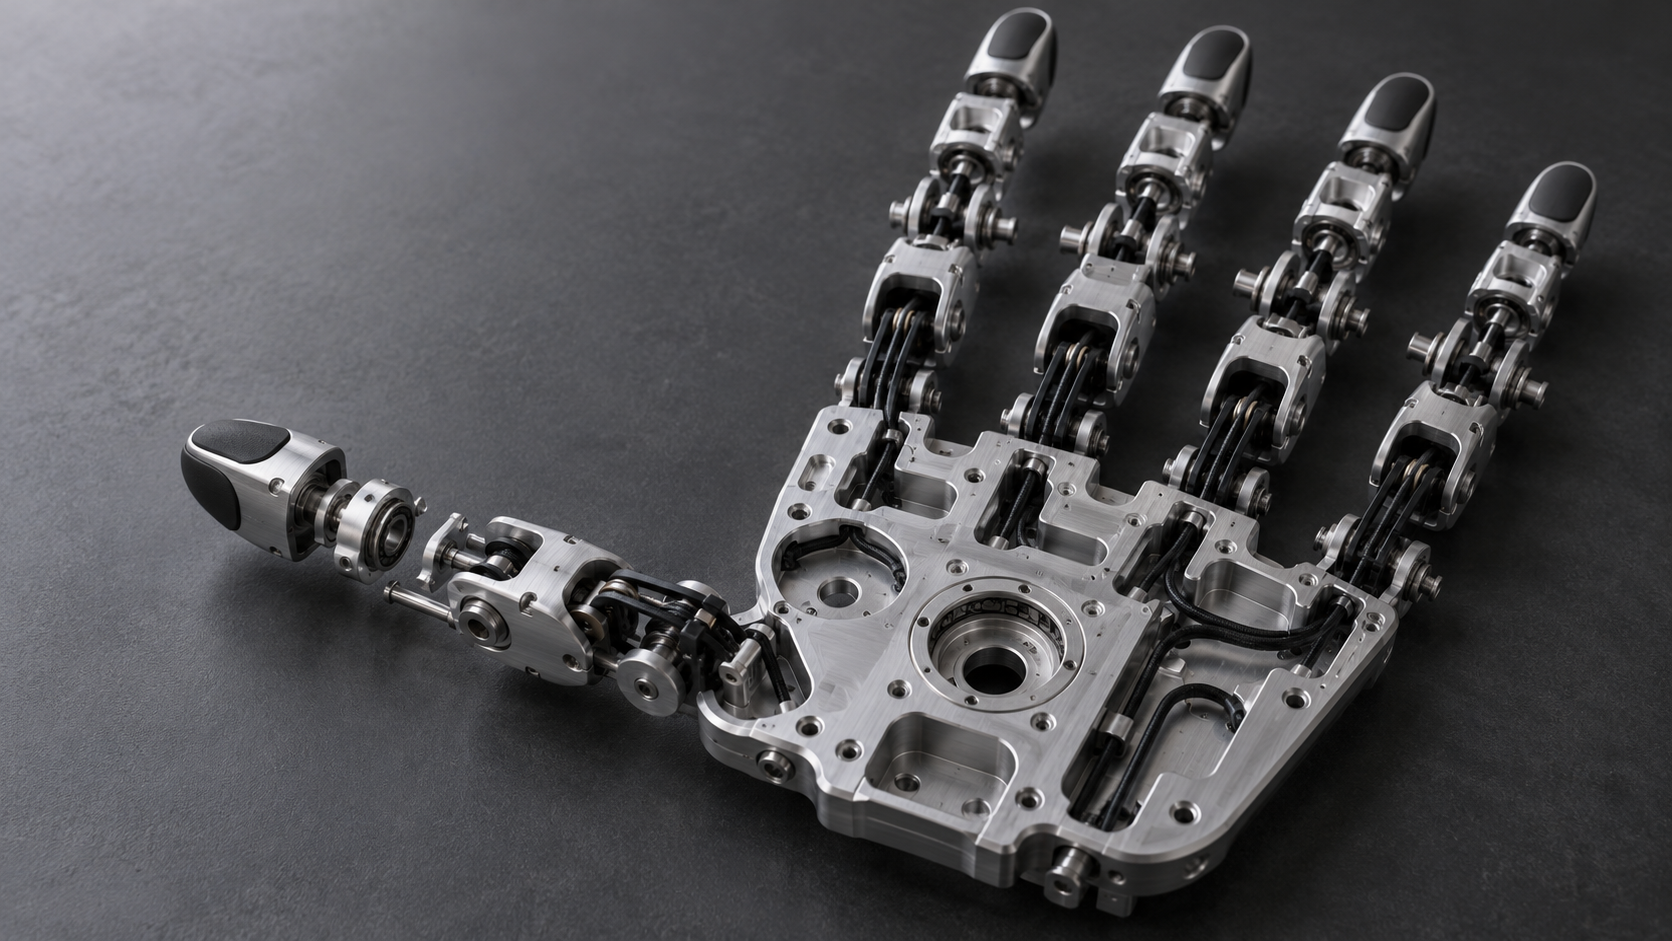
灵巧手配件加工最容易犯的错,是把整只手当成一个零件来定工艺。实际上同一只手里,各部件的工作方式差别很大:有的承力、有的只做导向、有的只包覆。把它们先分类,再逐个判断用 CNC、3D 打印、钣金还是复模,判断会清楚得多。行业里常见做法是:承力与配合面走 CNC,非承力与外形件走增材或复模,同一套设计里混用工艺并不奇怪。
手指关节:承力、有配合面、看同轴度
手指关节是整只手里结构密度最高的地方。它要同时承担转动副、走线通道、腱鞘孔和传感器安装位。这里的关键尺寸是轴承孔或销轴孔的同轴度、转动副的配合间隙,以及关节壁厚是否够刚性。这类件通常选 CNC 铣削或车削,因为需要尺寸一致性和可重复的配合面。材料上,铝合金轻但刚性一般,不锈钢刚性够但重,POM、PEEK 这类工程塑料在轻载关节里也常见。具体选哪个,取决于载荷和重量预算,图纸上的配合公差会直接决定加工难度。
掌骨基座与传感器壳体:基准面与薄壁的取舍
掌骨基座是整个手掌的安装基准,通常有多个孔位和一个大的安装平面,关键在平面度和孔位位置度。它适合 CNC 加工,因为基准面一次装夹就能把孔位关系做出来。传感器壳体则是另一回事:它往往薄壁、有屏蔽或密封要求,加工时容易变形,密封面又要求表面粗糙度。这类件不一定非得 CNC,薄壁壳体用 3D 打印做原型、再考虑后续工艺,是常见的过渡方式。外覆指腹和腱鞘属于非承力件,弹性和摩擦是主要指标,基本不走 CNC 路线。
把部件分类之后,一个实用的判断顺序是:先看这个件承不承力,再看有没有配合面和基准要求,最后看壁厚和批量。三者不同,工艺结论就可能不同。强求整只手统一用一种工艺,往往既不经济,也做不出该有的精度。下面几节就按这个顺序,分别展开各类部件的工艺与 DFM 判断。
CNC加工在灵巧手配件里的位置:承力件与配合面
哪些灵巧手配件该走CNC:关节、基座与传感器安装面
材料选择:铝合金、不锈钢、POM与PEEK的取舍
薄壁车削与铣削的变形风险怎么控
3D打印与复模:外覆件、腱鞘和早期验证
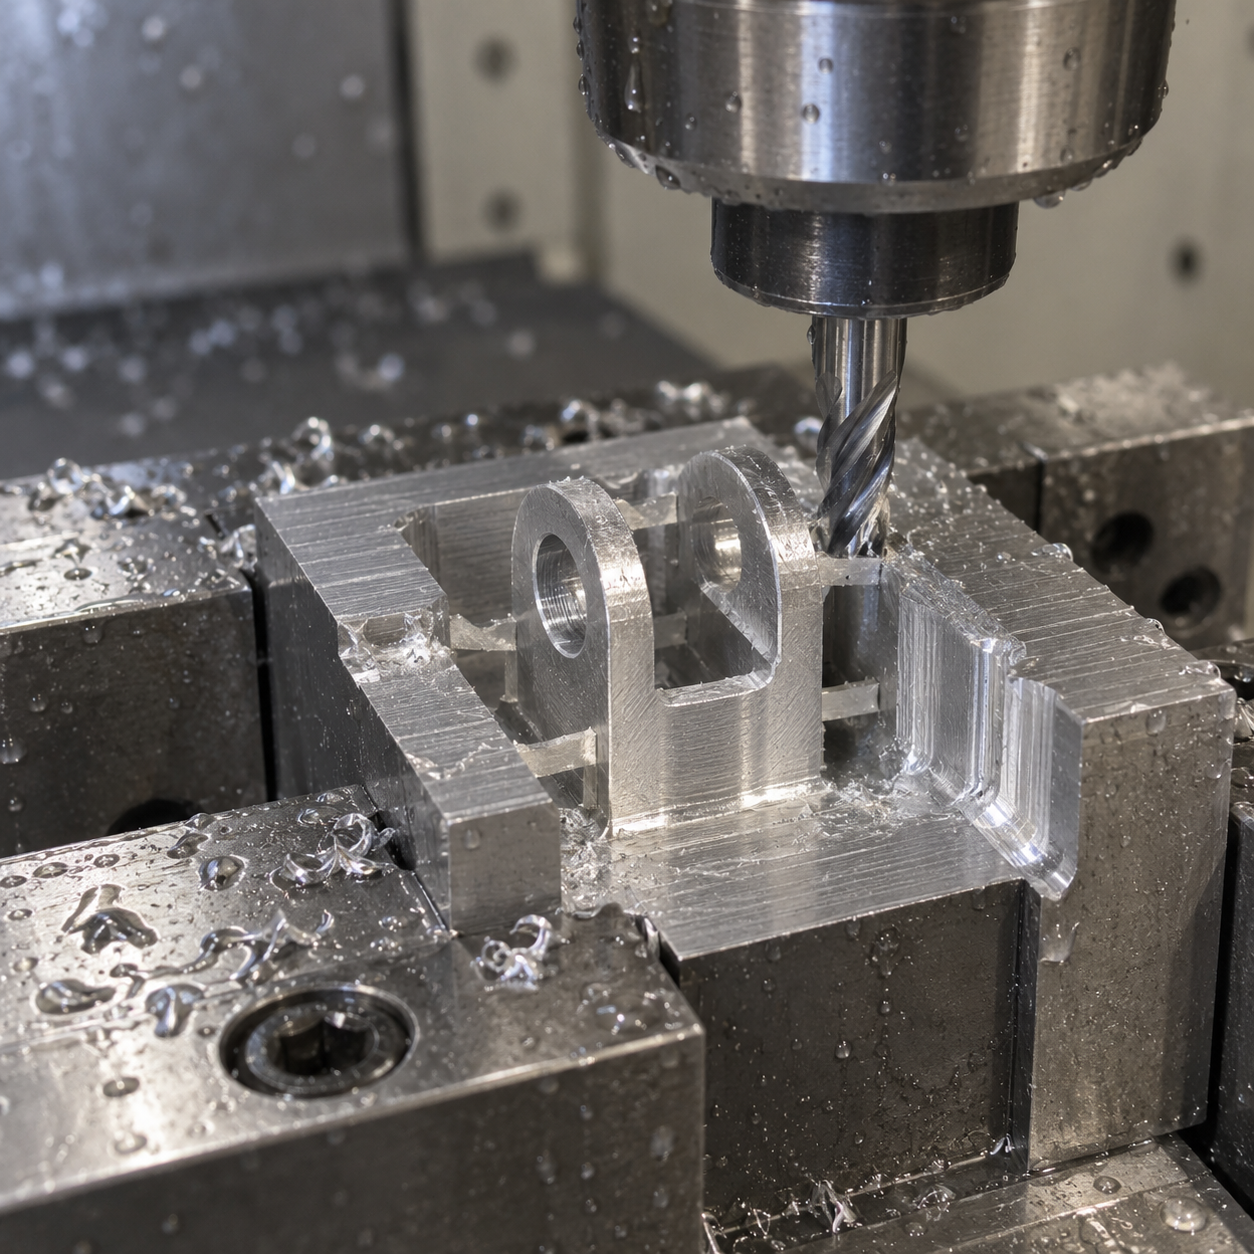
灵巧手配件加工里,承力件和配合面交给CNC已经比较清楚;真正容易走弯路的,反而是外覆指腹、腱鞘导管、走线支架这类非承力件。结构上它们往往更复杂——指腹要带纹路和摩擦特征,腱鞘要跑弯曲通道,支架要贴合整只手的内腔——但受力小、尺寸链短,用CNC硬抠成本高、改起来慢。这类件适合走增材制造或真空浇注,前提是先把“哪些面必须后加工”标清楚。
增材适用边界:SLA、MJF、SLS各自解决什么问题
SLA适合外覆指腹这类要表面质感和细节的件。光敏树脂能做出比较细的纹路,后期打磨、喷砂后触感接近目标,做几套试装件很快。局限是脆、耐冲击差,长期反复抓握容易在薄壁根部开裂,所以更适合装机和手感验证,不是最终量产材料。
MJF和SLS走尼龙系,韧性好、能做卡扣和弹性结构,腱鞘导管、走线支架、掌内骨架用这类工艺比较顺手。没有明显层纹方向上的强度断崖,但尼龙的各向异性仍在——沿堆叠方向的层间结合弱于层内,薄壁件在垂直于层向受力时最先出问题。铰链、卡扣这类反复弯折的细结构,打印排布时就要想好受力方向。
无论哪种增材,配合面都要留加工余量。打印件的尺寸一致性受热收缩、粉末清理、后固化影响,和CNC不在一个量级。轴承位、销孔、密封面这些有配合要求的地方,业内常见做法是打印留量再精加工,或者干脆把该部位拆成独立CNC件,用定位结构拼装。
真空浇注过渡:小批量外覆件的性价比区间
外覆指腹如果验证通过、需要几十套装机,继续用SLA打印单件成本偏高、材料性能也不一定对。这时候手板复模(真空浇注)是常见过渡手段:用打印或CNC做原型母模,翻硅胶模具,再浇注聚氨酯。聚氨酯的软硬度可选范围大,能调出接近目标指腹的邵氏硬度和摩擦特性,比光敏树脂更耐受反复抓握。
复模的边界也很清楚。硅胶模寿命有限,常见在几十件量级就会开始磨损,尺寸和表面逐渐漂移;超过这个量,单价优势消失,该考虑注塑。复模件同样有收缩,浇注后需要按材料牌号修正模具尺寸,薄壁和厚壁交界处容易缩痕,这些在开硅胶模前就要在DFM里标出来。
打印、复模、注塑怎么选:一个取舍框架
- 验证阶段、结构还会改:直接3D打印。改图当天就能重出,代价是材料和表面只能近似。
- 小批量、材料性能要接近最终件:真空浇注。母模做一次,硅胶模翻几套,适合几十件以内的装机验证。
- 结构冻结、批量稳定:转注塑。但拔模斜度、壁厚均匀性、浇口位置要在这一轮DFM里一次补齐,否则改模成本远高于前两种工艺。
公差与检测:灵巧手配件加工的公差预算怎么分
灵巧手配件加工最容易出问题的环节,不是单个尺寸做不出来,而是公差没分层。一只手上几十个尺寸,如果装配师傅按“图纸有公差就按最紧做”来收,成本会失控,交期被磨掉,最后还未必装得顺。公差预算的思路是:先分清哪些尺寸是配合尺寸,哪些是安装基准,哪些是自由面,再决定钱和检测工时往哪儿投。
配合尺寸、安装基准与自由面:三类尺寸的分配逻辑
配合尺寸承担运动或定位功能,比如轴承位、销孔、齿轮啮合中心距。这类尺寸的公差直接决定关节间隙和回差,业内常见做法是把轴孔配合按 H7/h6 一类的间隙配合带选取,再根据手感需求微调;具体选哪一档,要拿装配后的间隙要求反推,不能照抄。安装基准是掌骨基座和指节之间的贴合面、定位销孔的位置度,它们决定整只手的装配累积误差。自由面包括外覆件轮廓、走线槽内壁,通常按一般公差收即可。
一个实用的分配顺序是:先锁定装配基准的位置度,再分配配合尺寸,最后才收紧自由面。反过来的顺序会让前两类的公差被自由面挤占,装配时反而对不上。
同轴度、转动间隙与安装面平面度:几个典型尺寸怎么定
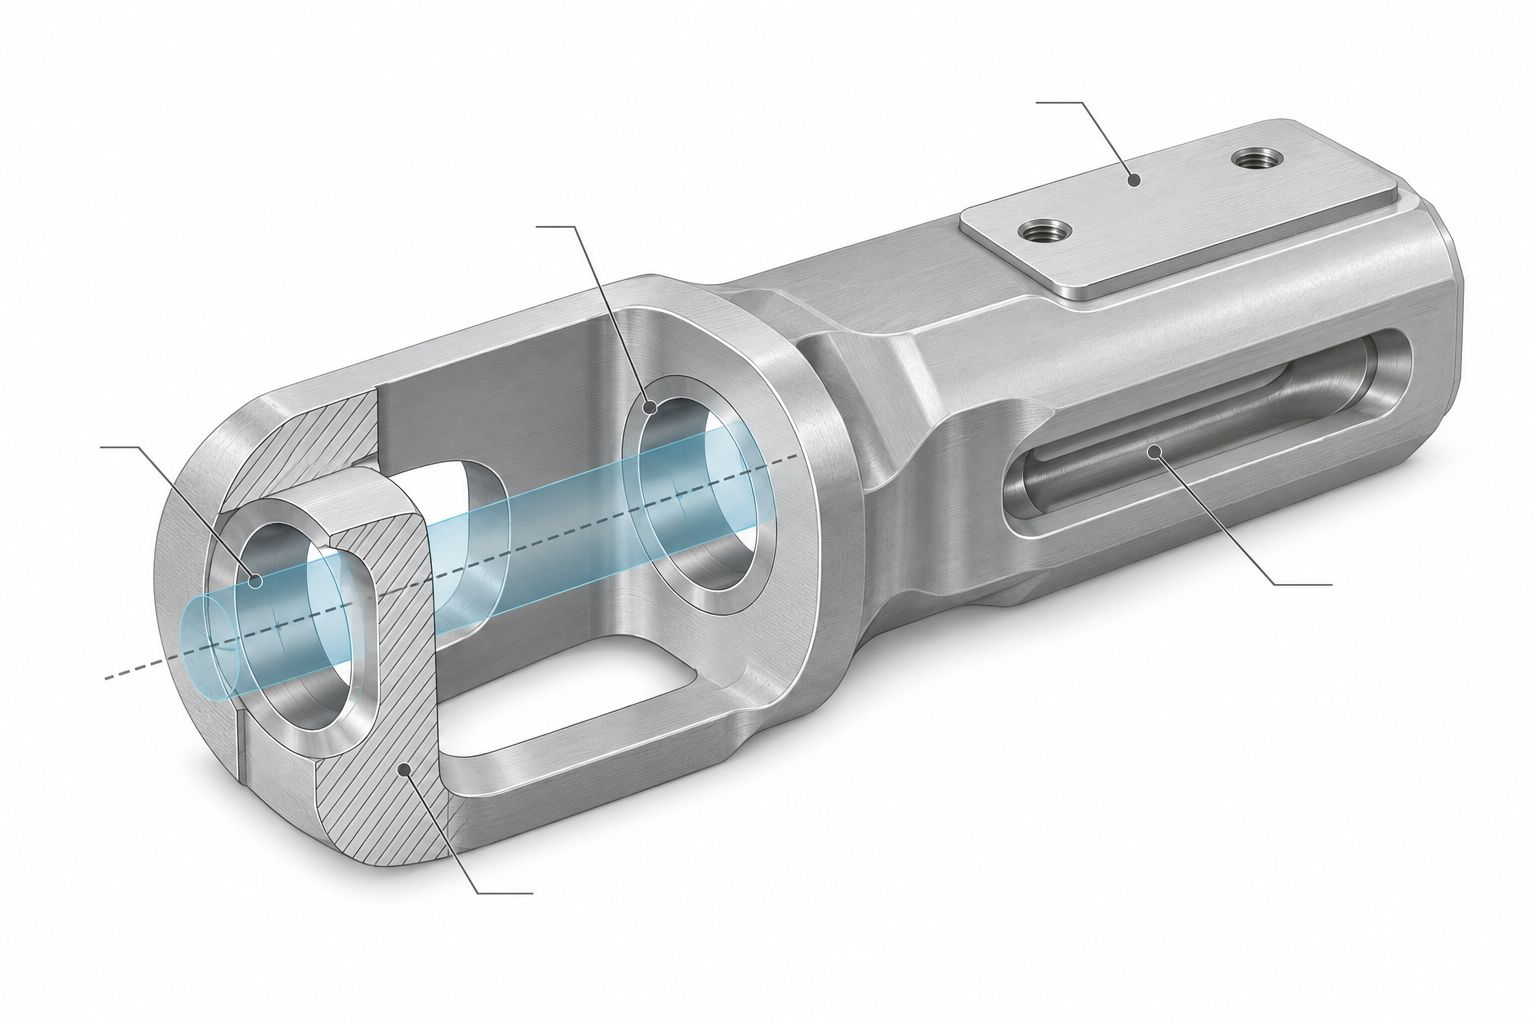
轴承位同轴度是灵巧手配件加工里最吃精度的一项。两个轴承孔如果不同轴,转动会有周期性卡滞,腱绳张力也跟着波动。常见做法是把同轴度控制在 0.01–0.02 mm 量级作为参考,但这取决于轴承等级和关节直径,直径越大允许值通常越宽;最终要按图纸和装配实测确认。关节转动间隙不是越小越好——太紧会让电机堵转、发热,太松则有回差,一般会留出 0.02–0.05 mm 的配合余量,具体靠样机手感标定。
传感器安装面的平面度容易被忽略。力传感器如果装在一个翘曲的面上,零点会漂,标定也白做。这类面通常要求平面度在 0.02–0.05 mm 范围内,且要与装配基准关联标注,而不是单独给一个平面度框了事。
成本驱动公差:不是所有尺寸都值得收紧
公差每收紧一档,CNC 加工的费用和废品率都会跳。把非配合面的公差从 ±0.1 mm 收到 ±0.02 mm,对功能几乎没有帮助,却要多花检测工时,还可能因为超差被判废。判断标准很简单:这个尺寸超差会不会影响装配或运动?会,就收紧;不会,就按一般公差放。
走线通道的孔位属于中间地带。孔位偏一点,组装时线能塞进去就行,但偏太多会让线在关节弯折处受挤压,长期可能磨破绝缘层。这类尺寸给一个中等公差带(如 ±0.05 mm)通常够用,不必上三坐标全检。
检测怎么配合公差:基准一致比设备精度更重要
首件检测用三坐标测配合尺寸和位置度,是常见做法;3D 扫描更适合看整体轮廓和自由面的偏差分布,尤其是外覆件和复杂曲面。两者不是替代关系。关键在于检测基准要和装配基准一致。如果图纸标的是 A-B 联合基准,检测时却只架在 A 面上,测出来的位置度跟实际装配对不上,首件合格也可能装不起来。
批量抽检的重点应放在配合尺寸和基准位置度上,自由面可以靠扫描快速比对。检测报告里最好把基准方案写清楚,方便和装配端对齐。关于扫描与逆向检测的具体能力,可以参考3D 扫描能力。
- 先锁基准:安装基准的位置度优先分配,再谈配合尺寸。
- 配合尺寸按功能定:同轴度、转动间隙、平面度各自对应运动或传感需求,别一刀切。
- 自由面放宽:非配合面按一般公差收,省下的钱投到关键尺寸上。
- 检测基准对齐:三坐标或扫描的基准方案必须与装配基准一致,否则数据没意义。
装夹与走线通道:容易被忽略的两个加工细节
灵巧手配件加工的绝大多数尺寸问题,根子不在机床精度,而在两件事:装夹把零件压变形了,或走线通道的位置度不够、孔口没处理干净。前者拆下夹具才暴露,后者装到最后一根腱绳时才暴露。这两个环节在报价单上通常看不见,却决定装配线顺不顺。
薄壁与细长关节的装夹变形
手指关节壁厚常在 1–2 mm 量级,外覆件更薄。三爪卡盘或平口钳直接夹持,夹紧力足以让圆孔变成椭圆;松开后尺寸回弹,但表面已经留下压痕,配合面精度也回不来了。业内常见的对策有三类:
- 工艺凸台——在非功能面留一块暂不切除的材料,专门用来夹持,精加工配合面之后再铣掉。
- 真空吸附或专用软爪——把夹紧力摊到更大面积,避免局部压溃。
- 分序加工——粗加工留余量后松夹,让应力释放,再精加工关键配合面。
判断一套装夹是否合理,有个很朴素的办法:精加工关键尺寸后拆下夹具,再复测一次。如果尺寸变化超出公差带的几分之一,说明夹紧力参与了成型,这批件的批次一致性就有风险。薄壁件尤其要做这个复测,别只看加工中的在线测量值。
走线通道与腱鞘孔的位置度
腱鞘孔、走线槽、传感器过线孔,单看每个尺寸都在普通公差范围内,但它们之间的相对位置决定了腱绳走线是否顺。相邻孔位偏差偏大时,腱绳在孔口形成折角,摩擦集中,寿命明显下降。装配线上表现为“能装上,但手感发涩”,很难追溯到具体哪个尺寸。
孔口处理是同一件事的另一面。去毛刺不彻底、倒圆半径不均匀,会在腱绳反复往复时变成切割刃。工程上通常要求孔口至少做倒圆或倒角,具体半径按腱绳直径和材料定,图纸上写清“孔口不得有毛刺、锐边倒钝”比只标一个直径更管用。加工端对这种要求往往需要用专门的去毛刺刀具或手工工序,报价时值得提前说明。
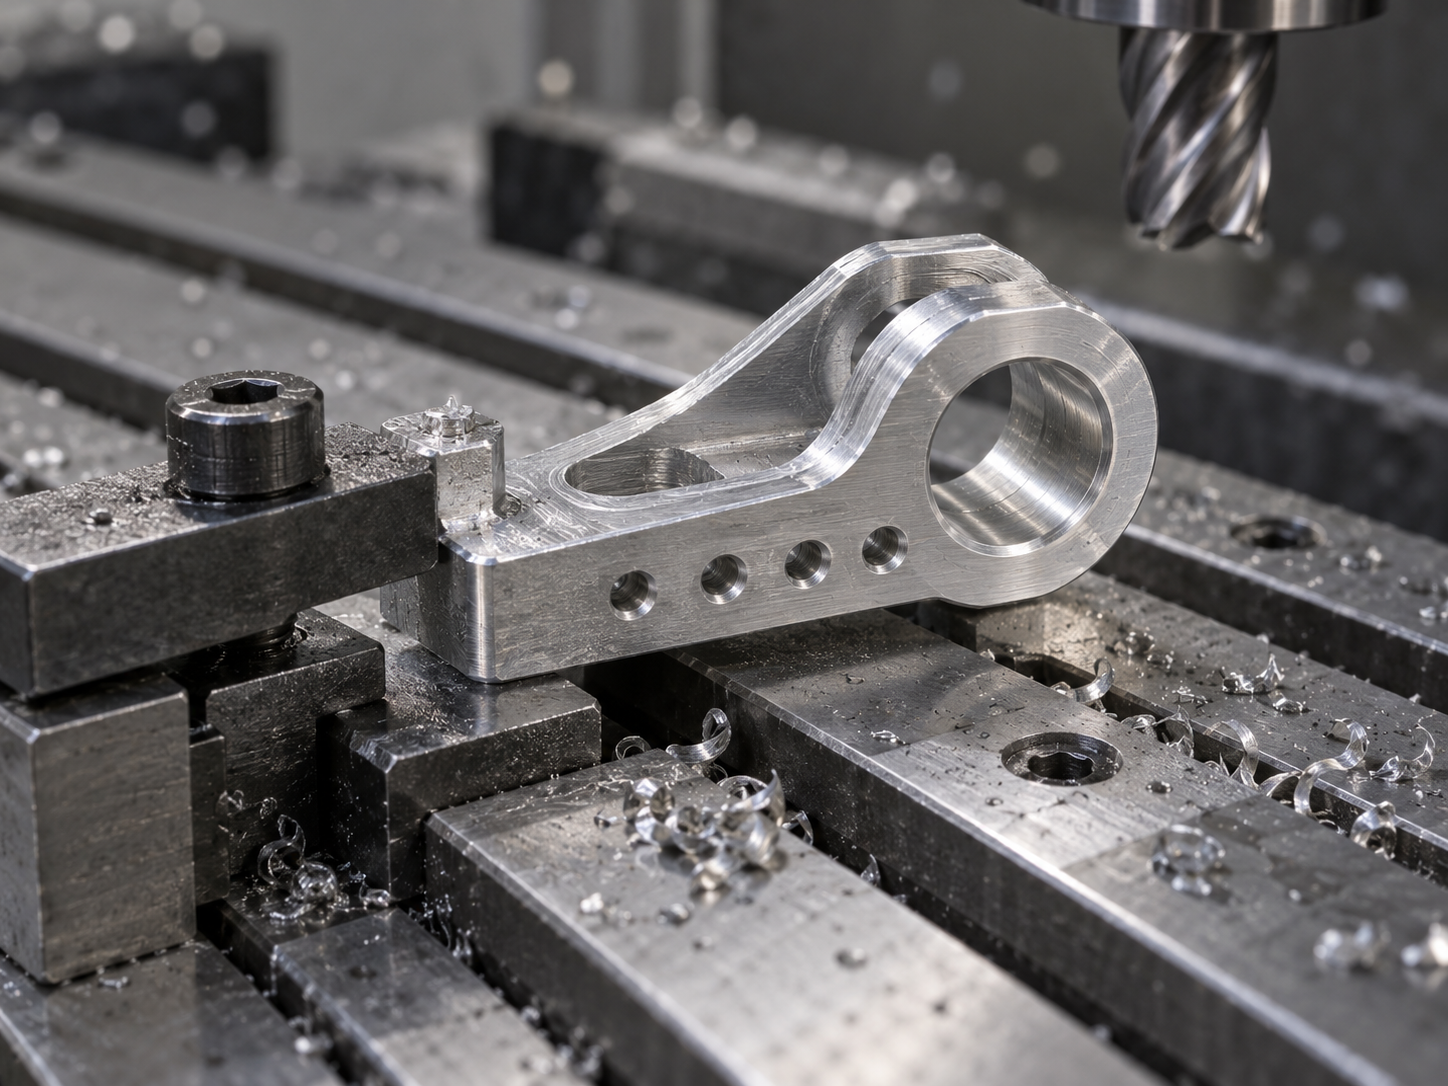
这两类细节通常在 DFM 评审阶段就该定下来。走线通道的位置度要求如果确实影响装配,可以直接在图纸上对相关孔组标位置度而非逐个线性尺寸;装夹方案则可以和加工方确认是否需要工艺凸台,以及凸台切除后会不会影响外观面。把这些前置沟通清楚,比事后靠打磨修配划算得多。
从原型到小批量:灵巧手配件加工的量产过渡
一只灵巧手从工程样机走到几十上百套的小批量,最常被问的一句话是:什么时候该从 CNC 切到注塑?没有统一答案,但有一条判断链:先看年用量,再看单个件的结构复杂度,最后看材料是否允许换。灵巧手配件加工的量产过渡,本质是把“能装出来”变成“每批都装得出来”。
手指关节和掌骨基座这类承力件,业内常见做法是长期保持 CNC 铣削或车削。原因不在单件成本,而在迭代速度:改一个轴承位孔径、加一个走线槽,CNC 改程序重装夹就行,注塑要改模。通常当某个塑料件年用量稳定在几百到几千件、结构不再大改时,才值得认真评估注塑。这个门槛和零件体积、模具穴数、表面要求强相关,具体要看图纸和模具方案,别按一个数字硬套。
哪些灵巧手配件适合保持 CNC,哪些适合转注塑
一个粗略的划分:承力、有配合面、需要后加工保证孔位的件,倾向留 CNC;非承力、薄壁、外形由曲面主导的外覆件,倾向转注塑。传感器壳体处在中间——如果密封面和安装孔位要求紧,壳体本身可能仍用 CNC,只把装饰性外盖转注塑。掌骨基座若是一整块多孔位板件,CNC 的平面度和孔距一致性通常更可控;一旦它变成带卡扣的薄壳,注塑的优势才显现。
注意灵巧手配件加工里一个常见误判:把“形状复杂”当成“必须注塑”。复杂不等于适合注塑。注塑真正划算的是批量足够大、结构允许脱模、材料能注。三者缺一,CNC 或复模反而更省事。
DFM 前置:把拔模斜度、壁厚与缩水补偿写进图纸
转注塑的件,DFM 不能等到开模前才补,最好在零件设计冻结前就进图纸。三个参数最关键:
这三项都属于“图纸上不写、开模后花大钱”的类别。建议在评估注塑前,先让供应商做一轮 DFM 反馈,把拔模、壁厚、浇口位置一次过清楚,而不是开模后改。如果拿不准材料收缩和结构可行性,先用 3D 打印或复模做几件实配,比直接开钢模稳。
浇口位置对薄壁灵巧手配件填充的影响
灵巧手外覆件和指腹护套往往又薄又长,浇口位置直接决定能不能打满。浇口开在厚区、让熔体朝薄端推进,比反过来更容易充满;多点浇口可以缩短流程,但会留下熔接痕,落在受力或密封面上就麻烦。薄壁件常见的失效是末端缺料、熔接痕强度不足、翘曲——这三样很多在开模前用模流分析能预判,值得花时间做。
常见问题:灵巧手配件加工的工艺与DFM追问
下面几个问题,基本是图纸评审和打样沟通里最常被追问的。答案给的是判断方向,具体数值仍以图纸标注和实际装配要求为准。
灵巧手手指关节这类承力件,材料一般怎么选?
看受力路径和配合方式,而不是先定牌号。铝合金(如 6061、7075)常用于需要轻量又要刚性的关节本体,减重收益明显,但耐磨面通常要加衬套或做硬质处理;不锈钢强度与耐磨更好,代价是重量和切削难度上升;POM、PEEK 这类工程塑料适合做低载荷的转动件或绝缘隔离件,PEEK 耐温和尺寸稳定性更好,但材料成本高、刀具磨损快。业内常见做法是承力主体用金属、摩擦副用塑料或衬套配对。最终选材要结合载荷、润滑方式、装配公差一起确认,单看材料牌号容易误判。
关节轴承位、传感器安装面的公差该给多少?
先分清尺寸类型再给公差。轴承位、销孔这类配合尺寸,业内常见会收到 IT7 左右甚至更紧,同轴度、位置度按装配基准标注;传感器安装面更关心平面度和贴合间隙,不一定需要极限尺寸公差;自由面和外观面可以放宽。关键是别把整张图都标成紧公差——成本会随公差收紧快速上升,而且很多尺寸对功能没有影响。建议在图纸上标出基准体系和关键配合尺寸,其余按一般公差处理,加工方才能把精力放在真正影响装配的地方。
3D打印的灵巧手配件能直接装机吗?
分部位看。外覆指腹、腱鞘导管、走线支架这类非承力件,SLA 或 MJF 打印后去支撑、打磨,通常可以直接用;但涉及配合面、轴承位、密封面的部位,打印件的层纹和各向异性会影响尺寸稳定性和耐磨性,一般需要留余量再后加工,或者干脆改用 CNC。另外打印件的孔口、薄壁边缘容易有毛刺和台阶,装配前要确认倒圆和去毛刺是否到位。能不能直接装机,取决于这个面是否参与精密配合,而不是取决于打印工艺本身。
怎么判断装夹方案会不会导致零件变形?
最直接的判断是拆下夹具后量一次。如果松开夹爪后关键尺寸回弹超差,说明装夹力或支撑方式有问题。薄壁件、细长关节尤其明显,业内常见做法是增加工艺凸台、改用真空吸附或软爪、分序对称去料,把切削力和夹紧力分散开。另一个信号是首件和抽检数据离散度大——同一程序同一批料,尺寸波动大往往不是刀具问题,而是装夹重复定位不稳。评审时可以直接问加工方:基准面怎么定、夹持点在哪、拆夹后怎么复检。
灵巧手配件什么时候该从CNC转到注塑?
主要看批量、迭代状态和结构复杂度。还在改结构、批量只有几十件时,CNC 或复模更划算,改图不用动模具;当结构冻结、年用量上到几千件以上,注塑的单件成本优势才明显。转注塑前要把拔模斜度、壁厚均匀性、缩水补偿、浇口位置提前放进 DFM,薄壁件尤其要确认填充和翘曲风险。也不是所有件都适合转——承力关节、精密配合面往往仍保留 CNC 或做嵌件。切换时机没有统一数字,建议按当前批量和预期迭代次数算一笔账再定。
核心要点
- 灵巧手配件加工的核心矛盾是薄壁刚性件与高密度走线通道的叠加,工艺选择先看部件功能,再看公差预算。
- 手指关节和掌骨基座这类承力件,业内常见做法是用CNC保证配合面;外覆指腹与腱鞘可用3D打印或复模过渡到小批量。
- 公差不是越紧越好。平面度、同轴度、位置度应按装配链分配,其余面给出通用公差即可,避免成本被无关尺寸吃掉。
- 装夹方案往往比机床选型更影响结果。薄壁件需要工艺凸台或真空吸附,检测基准要与装配基准一致。
- 从小批量到量产时,注塑的拔模、壁厚与缩水补偿必须提前进DFM,否则模具改一次的成本远超前期多花的设计时间。



