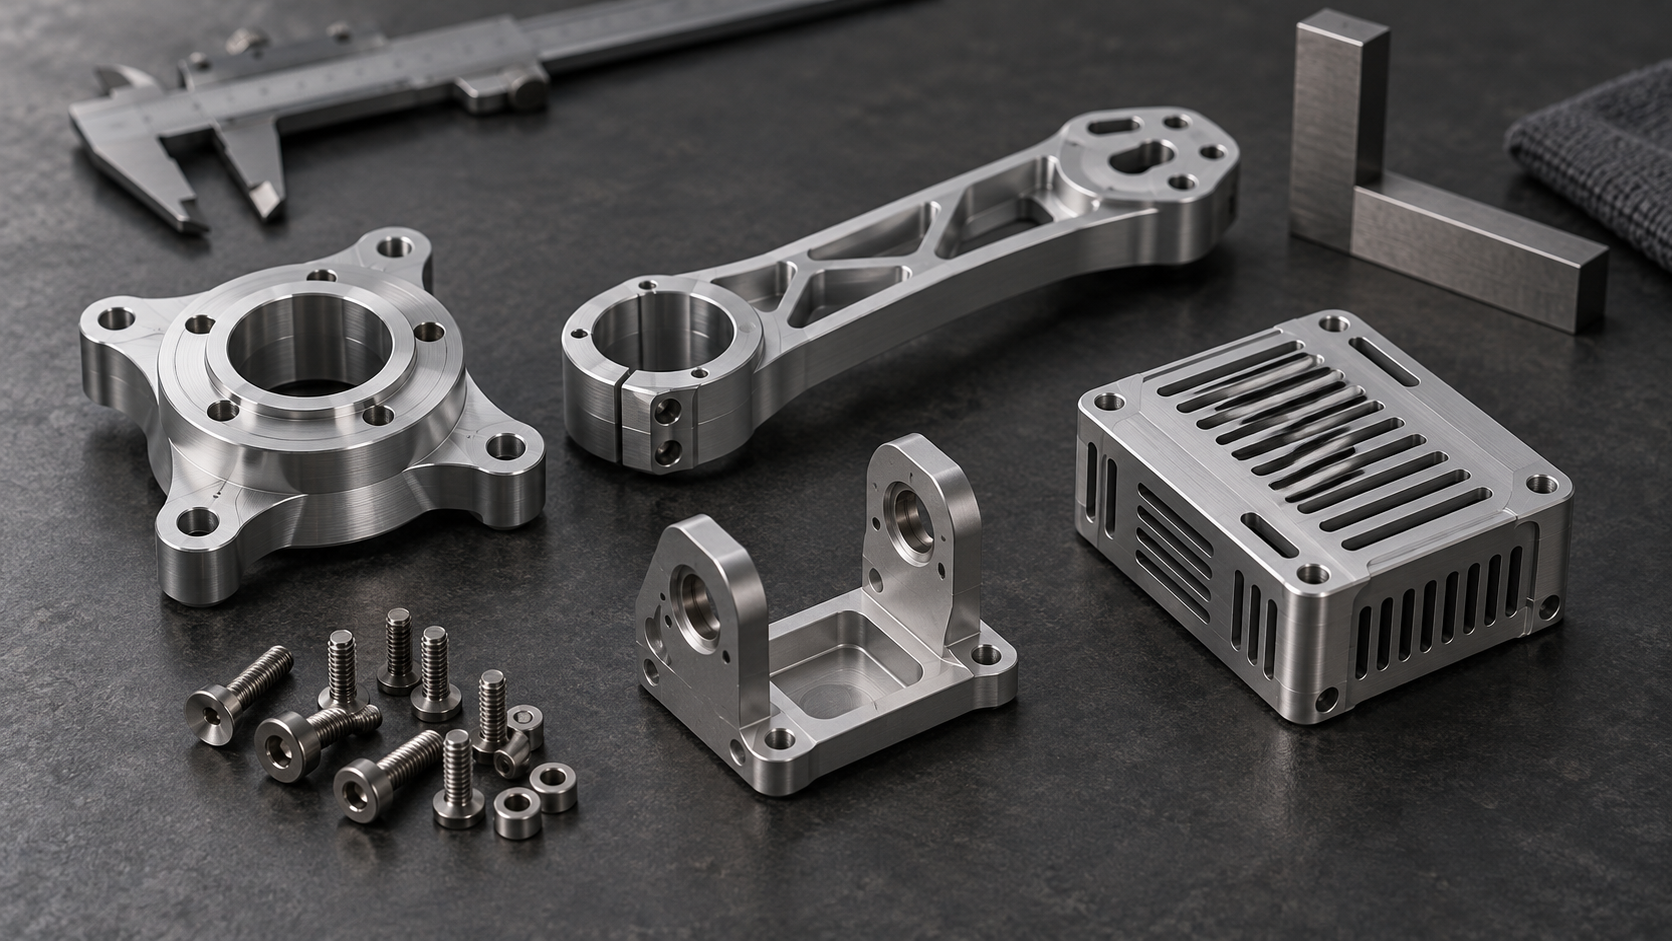
无人机零件加工为什么不能只看尺寸精度
无人机零件并非越薄越好,也不是所有尺寸都要做到极限精度。电机座、机臂接头和支架同时承受轻量化、刚度、振动、冲击、发热以及反复装配的约束。无人机零件加工的核心,是把公差分配给真正影响功能的部位,而不是在整张图纸上统一使用严公差。
功能基准决定无人机零件加工公差
以电机座为例,电机安装面需要稳定贴合,安装孔的位置关系会影响电机定位,轴承座则要关注孔径、同轴关系及其与安装基准的关联。如果这些特征存在偏差,装配后可能出现转子偏摆、局部受力或振动放大。机臂接头的重点则通常是孔位、连接面和受力截面,不能只看某一个外形尺寸。应先确定基准和载荷路径,再决定哪些尺寸需要位置度、平面度或相关配合要求。
许多常规 CNC 特征的尺寸公差可能处于约 ±0.02—±0.10 毫米的量级,但这只是判断工艺难度的参考,实际结果取决于零件尺寸、材料、刀具、装夹、加工顺序和检测方法。关键配合不能用通用范围替代图纸要求;非功能外观面也不宜无理由标注极严公差。这样既能避免加工成本和变形风险,也能把检测资源集中到轴承座、定位孔、密封面和安装面等真正影响飞行稳定性与装配可靠性的部位。
哪些无人机零件适合 CNC 加工
无人机零件加工常见于小批量、多品种和多安装接口的研发场景。CNC 适合处理金属或工程塑料中的平面、腔体、孔位、螺纹和曲面,但工艺选择要围绕受力与装配关系,而不是只追求更高精度。电机座要先确定电机安装面、轴承座和定位孔之间的基准关系;机臂接头则要同时检查孔位、截面刚度和疲劳载荷。
| 零件 | 主要风险 | 适合工艺 | 设计提醒 |
|---|---|---|---|
| 电机座 | 安装面不平、轴承座与电机孔系关系偏差 | 铣削、钻孔、精镗 | 明确基准、平面度和孔位要求,避免把非功能外观面标成极严公差 |
| 机臂连接件 | 孔位累积误差、薄壁变形、应力集中 | 三轴或多轴铣削、钻孔攻丝 | 保留连续受力截面,给夹具留平行支撑面,必要时减少装夹次数 |
| 云台支架 | 质量分布不均、刚度不足、转轴配合不稳 | 铣削、车削、精加工 | 镂空区域要兼顾壁厚、加强筋和动平衡,转轴孔及配合面单独定义要求 |
| 载荷舱壳体 | 密封面变形、散热不足、接口错位 | 铣削、钻孔攻丝、局部精加工 | 密封面、连接器接口和散热面应使用清晰基准,内腔需保证刀具可达 |
| 起落架 | 着陆冲击、局部裂纹和装配松动 | 铣削、车削或钣金成形 | 按载荷路径安排圆角和加强结构,不能简单依靠减薄来减重 |
| 连接器外壳 | 细孔堵塞、螺纹毛刺、插接定位偏差 | 精密铣削、钻孔、攻丝 | 优先标准化孔径和螺纹,检查有效长度、孔口倒角及插接基准 |
五轴加工在带斜面、复杂曲面或多面安装特征的机臂接头、云台支撑中可能减少翻面和基准转换,但并不自动解决刀具可达性、夹具稳定性或检测问题。最终方案仍取决于材料、数量、结构刚度和图纸要求。
无人机零件加工常用的 CNC 工艺怎么分工
无人机零件加工不应只按“精度越高越好”来选工艺。应先看零件的几何特征、受力方向、装配基准和可检测性,再决定铣削、车削或多轴加工方案。
| 工艺 | 主要解决的几何特征 | 典型零件 | 设计与工艺限制 |
|---|---|---|---|
| 三轴或多轴铣削 | 平面、腔体、筋板、台阶和安装面 | 电机座、机臂接头、云台支架 | 深腔、薄壁和内角要考虑刀具直径、长度与排屑空间 |
| 车削 | 轴、套、圆柱接口和回转面 | 转轴、轴套、圆形连接件 | 需要明确轴向基准、配合关系及夹持位置 |
| 钻孔与攻丝 | 连接孔、定位孔、螺纹孔 | 机臂连接件、壳体、连接器外壳 | 孔距、孔深、螺纹有效长度和孔口毛刺会直接影响装配 |
| 五轴加工 | 斜面、复杂曲面和多面安装特征 | 载荷安装座、复杂机臂接头 | 可能减少翻面和基准转换,但仍需核对刀具可达性、夹具和检测方式 |
五轴加工不是“自动获得更高精度”的标签。对于多方向孔位或连续曲面,它可能减少重新装夹和找正次数;如果零件本身能够用标准刀具和稳定基准加工,三轴或多轴铣削反而更容易规划、检测和复现。工艺选择还取决于材料、数量、壁厚和毛坯状态。
无人机零件加工的后处理不能掩盖前道缺陷
去毛刺应重点检查定位孔、螺纹孔、密封面和配合面,不能只处理外观可见边缘。表面处理前,应确认孔径、孔位、平面度和装配基准已经满足图纸要求;阳极氧化或其他处理可能改变表面状态,具体膜层、颜色和功能要求应以图纸及项目规范为准。无人机 CNC 零件的工艺链,最终要由尺寸检测和实际装配验证闭环。
无人机零件加工的 DFM 设计检查点
无人机零件加工的 DFM 审查,重点不是把每个尺寸都收紧,而是确认刀具、夹具和检测方法能否支持零件功能。审查应从壁厚、孔位、内角、基准和装夹顺序开始,再决定哪些表面需要严格公差。
先检查薄壁、内角和刀具可达性
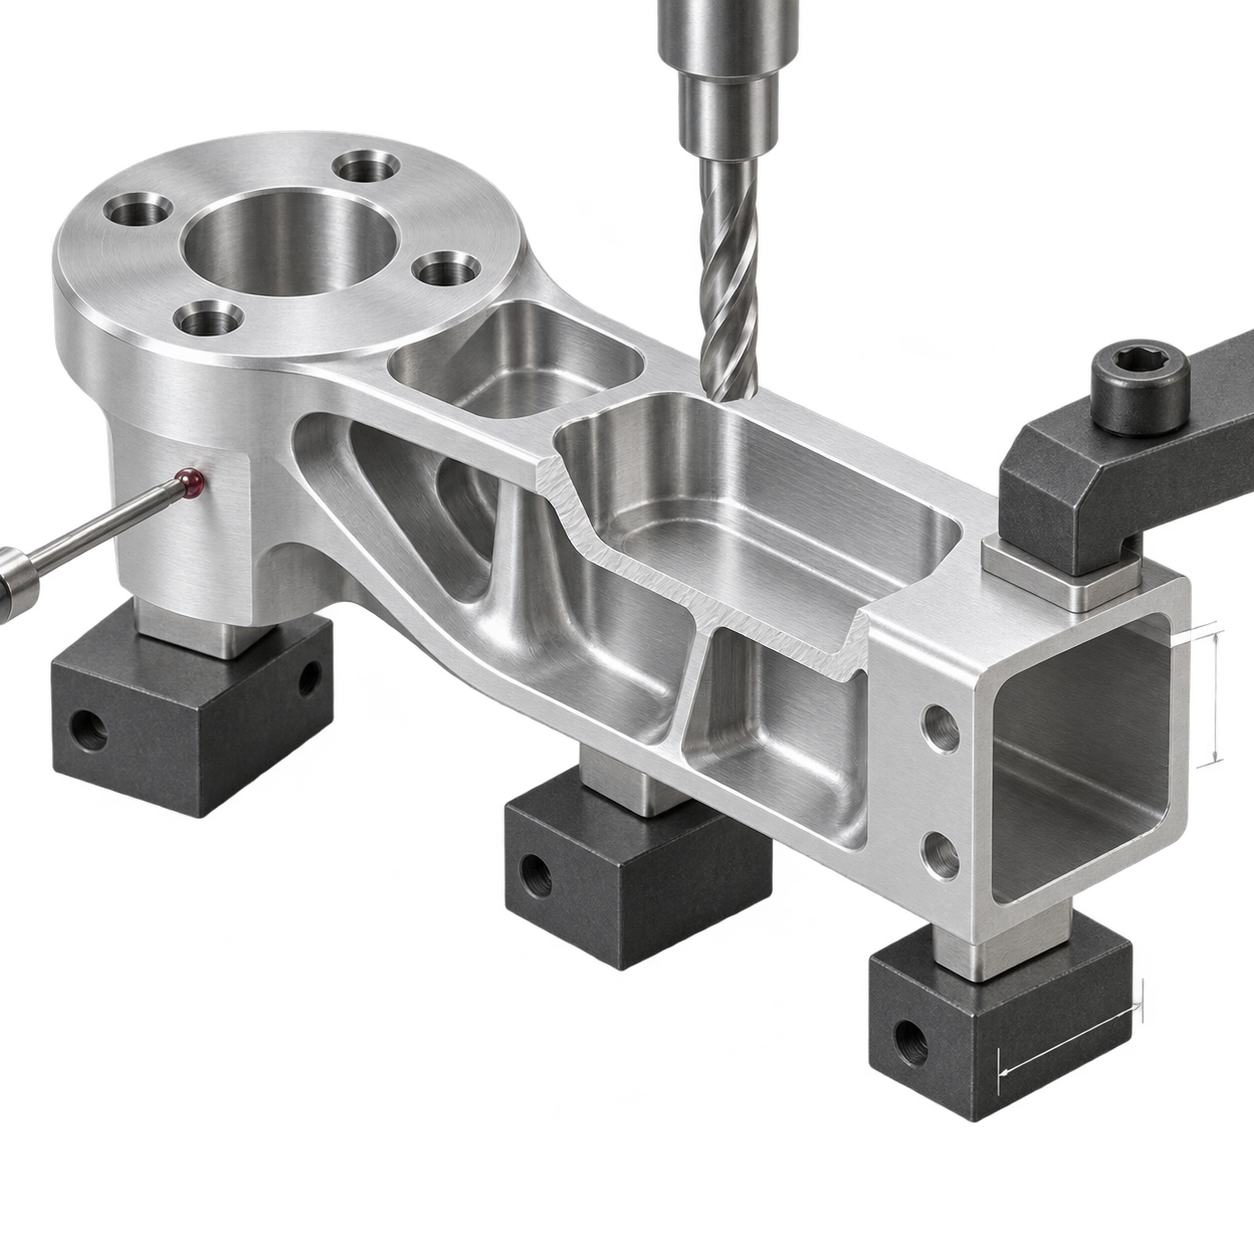
薄壁结构容易在夹紧力和切削力作用下变形。若电机座或机臂接头存在薄壁,应增加平行夹紧面、辅助支撑,或调整粗加工与精加工顺序,避免一次加工到最终壁厚。深孔还要确认刀具刚性、排屑和冷却条件。内腔的直角通常无法由圆柱刀具直接加工,应为刀具留出进入空间,或改用可制造的内角圆角;若结构不允许,应评估拆分或改为装配件。
把孔径、公差和基准写成可执行要求
连接孔、定位孔、螺纹孔和轴承座不应只标一个孤立尺寸。图纸需要说明孔距、位置关系、基准及螺纹有效长度;能采用标准孔径时,尽量避免非标小孔和过深细孔。密封面、安装面、轴承配合面应分别定义功能要求,非关键外观面则可采用一般公差,避免所有表面都使用极严公差,增加加工和检验负担。
| 常见错误 | 可能后果 | 改进动作 |
|---|---|---|
| 薄壁没有支撑面 | 夹紧后尺寸回弹,装配时出现间隙或干涉 | 增加夹持区域,采用软支撑,并把关键面留到后续精加工 |
| 内腔无刀具进出空间 | 刀具碰撞、残料无法清除,实际形状偏离模型 | 增大可加工圆角,开放刀具路径,或拆分结构 |
| 所有表面标极严公差 | 加工时间和检测项目增加,仍无法改善非功能面表现 | 将公差集中到定位孔、轴承座、密封面和安装面 |
最后检查装夹次数。平行夹紧面、明确的主基准和较少的翻面,有助于减少基准转换误差。复杂多面件可评估多轴加工,但仍需确认夹具遮挡、刀具可达性和后续检测方式。DFM 的结论应回写到 2D 图纸,而不是只停留在三维模型审查记录中。
无人机零件加工如何选择铝合金、钛合金和工程塑料
无人机零件加工选材,不能只看“航空级”或材料强度排名。应先确认零件是否承力、是否接触热源、是否需要绝缘,以及重量、刚度、耐腐蚀性和加工性之间的优先级。同一种材料用于电机座、云台支架和连接器外壳,结果可能完全不同。
铝合金适合轻量化结构,但要关注刚度和散热
铝合金常用于电机座、机臂连接件、支架和载荷舱壳体,原因是密度较低、切削加工性较好,并能通过结构镂空、筋板和局部加厚实现减重。选型时仍要检查安装面刚度、螺纹耐久性、腐蚀环境和表面处理要求。薄壁铝件若缺少支撑面,可能在夹紧或切削过程中变形;阳极氧化等处理还可能影响尺寸、孔口和配合关系,因此应把处理状态写入图纸。
钛合金与工程塑料要按功能取舍
钛合金可能适合高载荷连接件、耐腐蚀部件或空间受限的高强度结构,但其切削负荷、散热、刀具磨损和装夹稳定性需要单独评估,不能仅凭强度标签决定。工程塑料则适合绝缘件、轻量化壳体、护罩和非主要承力零件;选材前要核对温度、吸湿、蠕变、冲击性能及螺纹反复装配寿命。对于无人机零件加工,材料牌号、热处理状态和毛坯形式都应与实际载荷及检测要求一起确认。
轻量化无人机零件加工如何控制变形和振动
轻量化不是简单地把壁厚做薄或把材料挖空。镂空、薄壁和拓扑优化会降低局部刚度,使无人机零件在切削、夹紧和飞行振动中更容易变形;筋板转角过急、截面突然变化,还可能形成应力集中。设计时应保留连续的受力路径,合理安排壁厚和加强筋过渡,并为夹具预留平行、稳定的支撑面。
无人机零件加工中的材料、刀具与装夹联动
加工方案要把材料、刀具、切削参数、冷却排屑和夹具作为一条工艺链考虑。薄壁铝合金件需要控制切削力和夹紧力,深腔结构要确认刀具刚性、进刀空间与排屑路径;工程塑料则要关注热量积累和局部熔融。对于机臂接头或轻量化支架,可先粗加工释放大部分余量,再进行半精加工和精加工,避免一次切除过多材料导致残余应力释放或结构回弹。夹具既要固定零件,也不能压在加工后会失去支撑的薄弱区域。
刀具路径同样影响振动。应尽量保持切削负荷平稳,减少突然改变方向、长悬伸和无支撑区域的连续切削。加工完成后,不能只看零件重量是否下降,还要检查安装面平面度、孔位关系和关键基准;必要时在实际装配状态下验证电机座、连接件或支架是否出现干涉、松动和偏载。轻量化只有在不破坏刚度、装配和振动表现时,才是真正有效的无人机零件加工方案。
无人机 CNC 零件如何检测、交付和准备资料
无人机零件加工的交付,不应只看零件是否“做出来”,而要确认它能否按设计基准装配并稳定工作。建议按以下顺序形成闭环:图纸与 3D 模型审查→材料和毛坯确认→装夹与基准规划→粗加工→半精/精加工→去毛刺与表面处理→尺寸和装配检查。前端基准没有定义清楚,后续即使单个尺寸合格,也可能出现电机偏心、机臂孔位错位或壳体密封不良。
- [object Object]
- [object Object]
- [object Object]
询价或试制前,至少准备3D 模型、2D 图纸、材料及热处理要求、关键尺寸与基准、表面处理、数量、使用工况、装配关系和检测报告要求。若零件属于电机座、云台支架或机臂接头,还应标出与相邻部件的定位面、孔系和受力接口。这样加工工程师才能在报价前判断刀具可达性、装夹方案和检测方法,而不是仅依据外形估算工艺。
无人机零件加工常见问题
无人机零件加工的工艺、公差和材料选择,都应回到零件功能、受力方式、装配关系以及实际检测方法。下面回答四个常见的工程判断问题。
无人机零件加工是否都需要五轴加工?
不需要。平面、腔体、安装孔和常规筋板通常可根据结构采用三轴或其他适合的铣削工艺。五轴加工更适合斜面、复杂曲面和多面安装特征,在几何条件合适时可能减少翻面和基准转换,但仍需结合刀具可达性、夹具稳定性、零件尺寸和检测方式判断。
轻量化薄壁无人机零件如何避免加工变形?
不能只靠减薄壁厚。设计时应保留合理壁厚和加强筋过渡,避免突然截面变化,并为夹具预留支撑面。工艺上可通过合理安排粗加工、半精加工和精加工顺序,控制切削力、夹紧力、排屑和热量;加工后还要检查平面度、孔位及装配状态。实际方案取决于材料、结构和装夹方式。
普通 CNC 公差范围能否替代电机座或轴承座的配合公差?
不能。许多常规 CNC 特征的尺寸公差可能处于约 ±0.02—±0.10 毫米量级,但实际结果受尺寸、材料、刀具、装夹和检测方法影响。电机安装面、轴承座、定位孔、密封面等关键特征,应在图纸中明确基准、配合、位置关系及必要的形位公差,不能用通用范围替代。
提交无人机零件加工资料时最容易遗漏什么?
常见遗漏包括关键基准、功能尺寸、材料或热处理要求、表面处理、螺纹有效长度、装配关系和检测报告要求。提交前应同时准备 3D 模型与 2D 图纸,并注明数量、用途、关键孔位、密封或滑动面要求。若零件属于轻量化薄壁结构,还应说明夹持禁区或允许的支撑位置,便于加工方提前评估装夹和变形风险。
核心要点
- 无人机零件不是越薄越好,也不是所有尺寸都需要极限公差;功能基准和受力路径决定精度分配。
- 电机座关注安装面、轴承座和同轴关系,机臂接头关注孔位、基准转换和抗疲劳结构,壳体则更看重密封、散热与接口。
- 五轴加工适合多面特征和复杂曲面,在合适的几何条件下可能减少翻面和重新找正,但不等于自动保证精度。
- DFM 审查应落实到标准孔径、内角圆角、刀具可达性、夹持面、薄壁变形和关键公差,而不是停留在“优化结构”。
- 交付资料应包含 3D 模型、2D 图纸、材料与表面处理要求、关键基准、数量、用途和检测项目。



