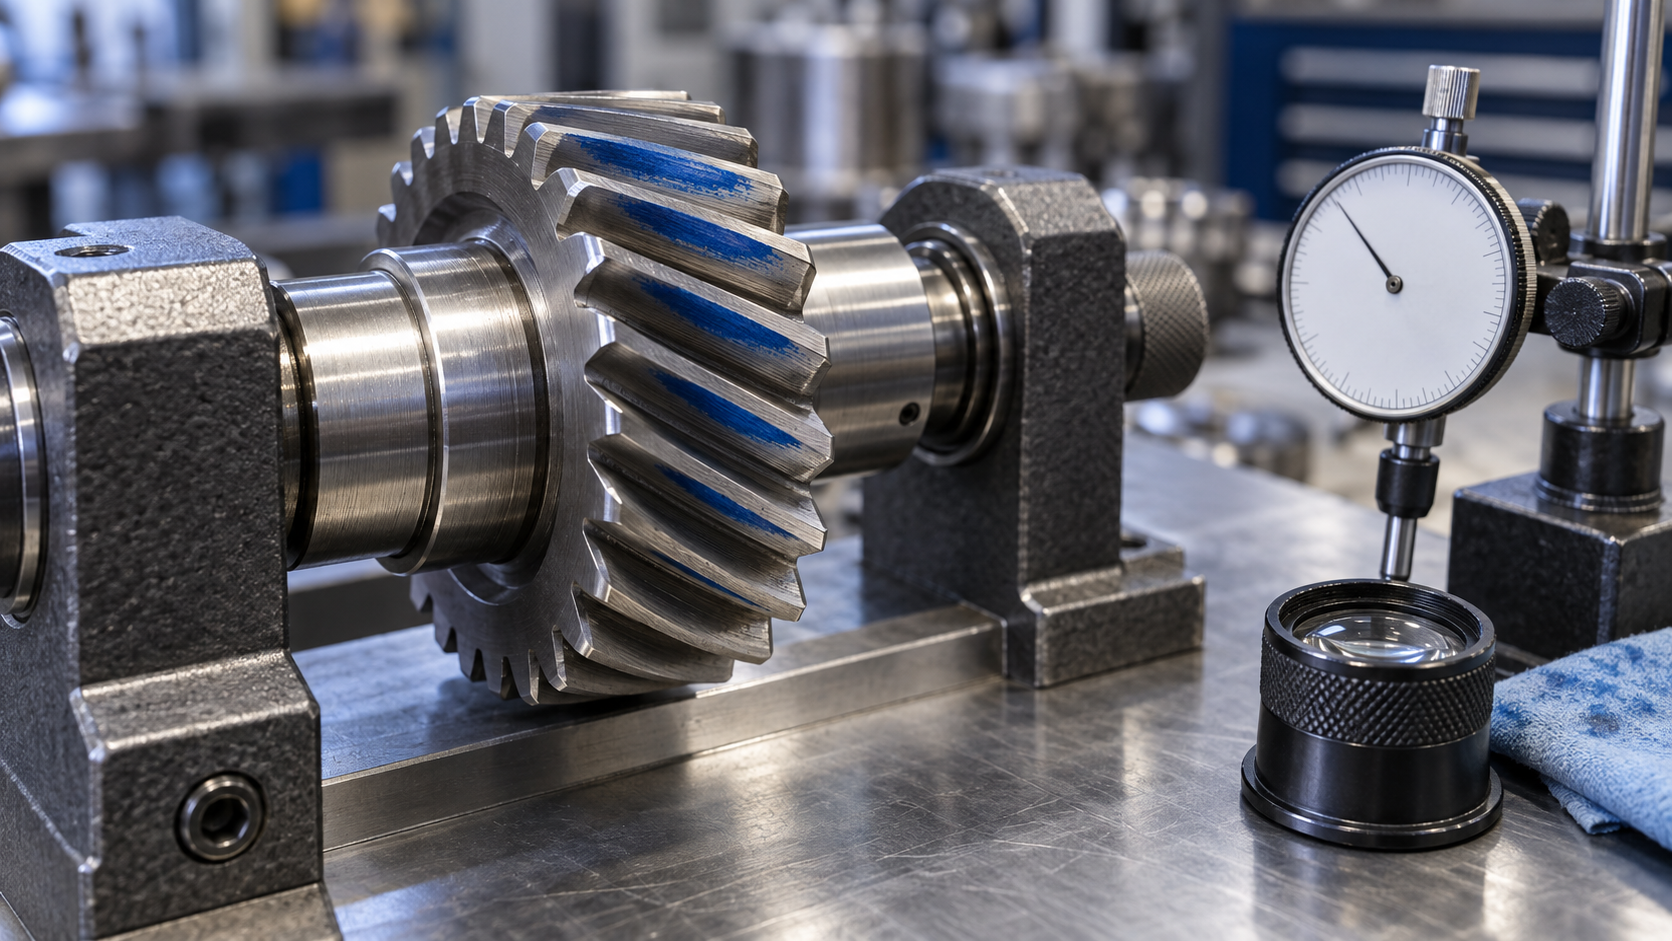
退货单只写“精度不达标”:先把症状拆成可查的项
一批齿轮装到减速箱上,噪声超标,整机被退回。退货单只写四个字:精度不达标。加工方要面对的是:返工还是报废、重新热处理还是重新切齿、交期怎么往后挪。钱和工期都压在“不达标”这三个字上,可这三个字本身查不出任何东西。
先把模糊症状拆成五个可测项,每一项都对应工艺链上的一段:齿形误差(切齿与刀具)、齿向误差(装夹与磨齿找正)、接触印痕偏移(齿向修形与箱体中心距)、表面粗糙度(精加工方式)、热处理变形(渗碳淬火与软加工余量)。哪一项超差,先定位到那一段,再谈改工艺,别一上来就怀疑机床精度。
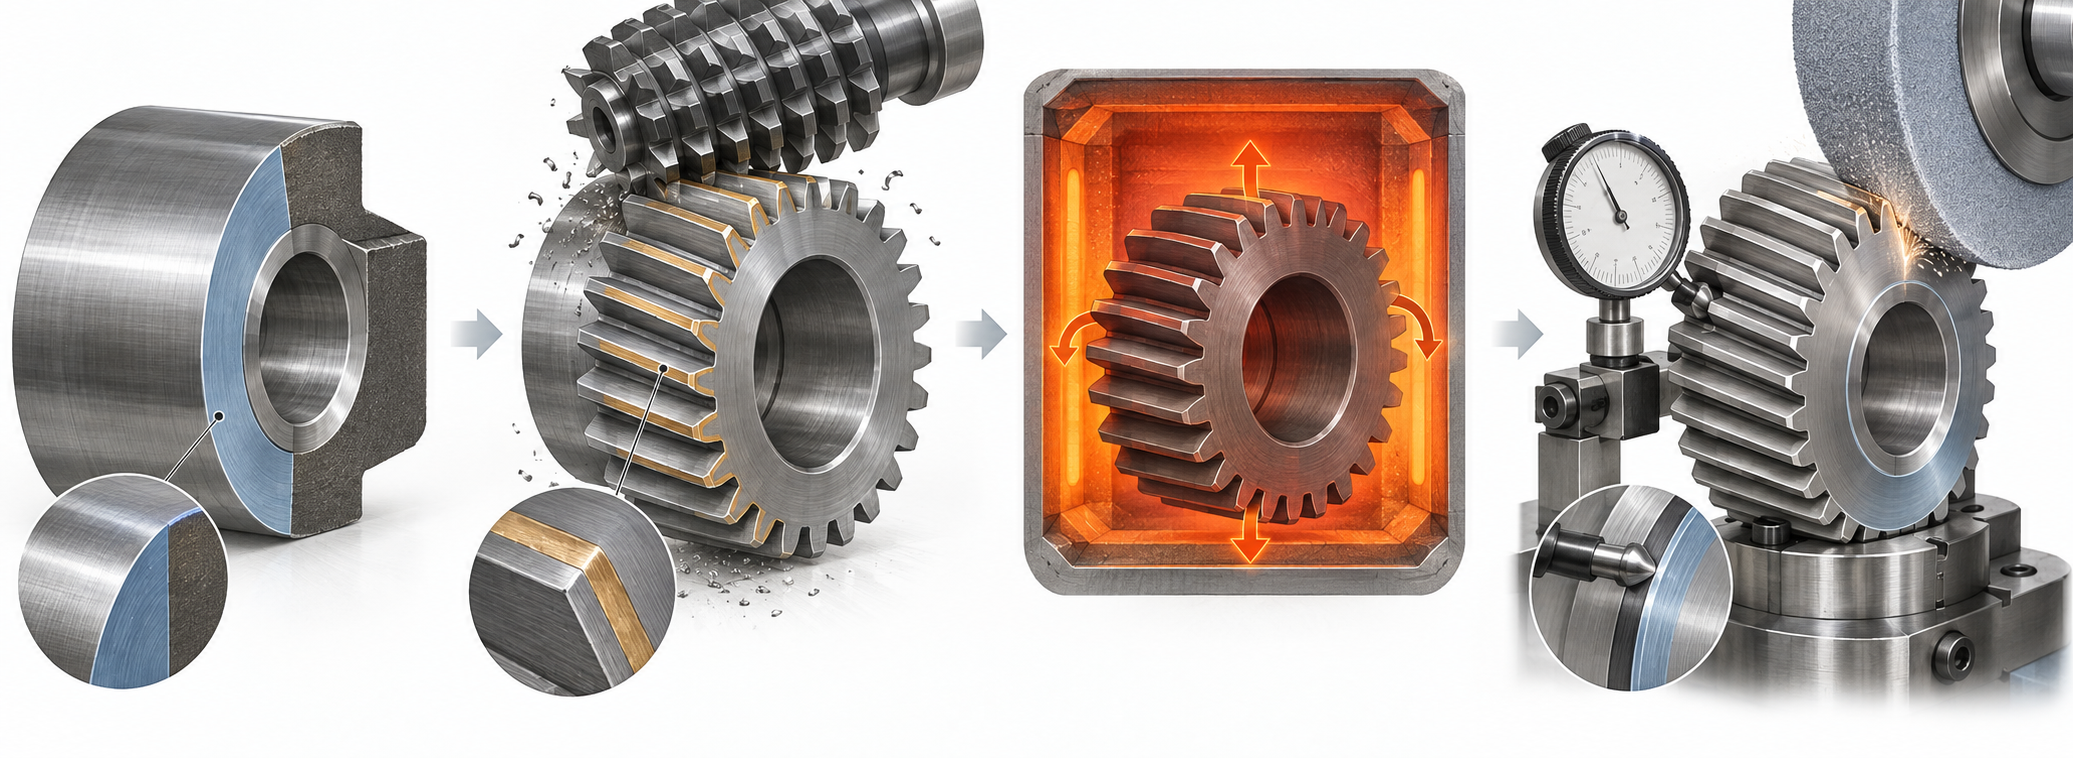
四步工序:每一步给下一步留什么
齿形误差超差,先别怀疑磨齿机的精度。多数现场返工,根因在软加工阶段没给热处理留余量,或者基准在换序时已经换掉了。工序链的顺序是毛坯成型→切齿→热处理→精加工,但设计输入要倒着写。先定精加工用什么找正,再决定切齿留多少磨量、基准面在哪。
- 毛坯成型:车或铣出基准端面与中心孔。这两个面是整条链的基准,热处理后磨齿、插齿都靠它们找正,粗加工阶段就要控制好平面度与垂直度。
- 切齿:滚齿或插齿。如果热处理后还要磨齿,齿厚要预留磨量——业内常见做法是单边留 0.1–0.3 mm,具体按模数和热处理变形预估,图纸没写就要向工程确认。
- 热处理:渗碳淬火等工艺会带来变形,变形方向和量级受装炉方式、冷却均匀性影响,无法用固定值承诺,只能在软加工阶段预留修正空间。
- 精加工:磨齿或珩磨。此时能修正的余量已经被前道锁死,找正基准也已被前道决定,这两项没留好,磨齿只能修形不能救尺寸。
判据很简单:如果热处理后还要磨齿,则切齿阶段必须留磨量、且磨齿找正基准与切齿基准统一;如果热处理后不磨齿,则切齿精度就是最终精度,热处理变形必须靠材料与工艺控制,而不是靠后续修正。图纸上要看到基准符号、磨量标注和热处理要求三者对齐,缺一项就是返工风险。
展成法、成形法、刮削:三种切齿方法的代价对照
退货单上的噪声和印痕偏移,最后往往落在切齿这一段。切齿方法大致分三类:展成法(滚齿、插齿、锥齿轮切齿)、成形法(铣、拉、车、磨、加工中心)、刮削(属展成法,刀具与工件轴线交叉同步旋转)。选哪类,先看批量与齿形,再看能接受的代价。
| 方法 | 适用场景 | 主要代价 | 精度表现 |
|---|---|---|---|
| 展成法(滚齿/插齿) | 大批量、齿形单一、外齿为主 | 依赖专用设备与专用刀具,初期投入高、换产慢 | 一次设定连续加工,精度均匀、效率高 |
| 成形法(铣/磨/加工中心) | 小批量、试制、大型齿轮、内齿 | 逐齿加工耗时,复杂齿形依赖经验,刀具磨损较快 | 可用通用机床,单件精度取决于刀具与补偿 |
| 刮削(Skiving) | 多品种小批量、内外齿都要、复合加工机可用 | 轴交角使有效前角变负、刀具负荷大、寿命短,须盯换刀时机 | 粗精加工可合并,无需退刀槽,利于轻量化 |
决策规则:批量大、齿形固定,走展成法;批量小、几何复杂或含内齿,走成形法或刮削。刮削的取舍最明显——把外齿内齿、粗精加工压到一台复合机上,省了装夹和退刀槽,但代价转移到了刀具寿命管理上,刀具累计切削时间必须记录,否则精度会缓慢衰减到退货单上才被发现。
专用机床还是通用机床:按批量与换产频率定
现场最常听到的一句抱怨是「换产太慢」。齿形一变,滚齿机就得换刀、换挂轮或改程序、重新对刀,一个班次就没了。反过来,通用加工中心换产快,但单件节拍往往拼不过专用机。这不是谁好谁坏,而是批量与换产频率的取舍。
- 大批量、齿形单一:走专用机床(滚齿机、齿轮磨床)。精度均匀、质量稳定,代价是初期投入高、柔性低,换产可能耗时。
- 多品种小批量、换产频繁:走通用加工中心(含五轴)。单机可完成多工序、初期投入相对低,但难度转移到工艺知识与刀具管理上,复杂齿形依赖操作经验,刀具磨损也更快。
- 试制件与复杂齿形:先按通用设备评估可加工性,再决定是否转专用线。
判断门槛不写死:如果一年内齿形种类多、每种批量小,就按通用设备排产;如果同一齿形连续数月跑量,再考虑专用机摊薄固定投入。刀具寿命记录和首件确认,是通用设备上最容易失守的两环。
失效模式与早期识别:噪声、点蚀、印痕偏移各查什么
装配后噪声超标、齿面出现麻点、印痕偏向齿端——这三类症状在退货单上常被笼统写成“精度不达标”,但根因分属不同工序,查错方向就会白返工。下面按症状拆开,给出早期识别动作。
| 症状 | 常见根因 | 早期识别动作 | 先查什么 |
|---|---|---|---|
| 运行噪声偏大 | 齿形/齿向误差、热处理变形、啮合侧隙不当 | 记录噪声频谱与转速的对应关系;对比首件与末件齿形报告 | 热处理前后齿形漂移量,而非直接怀疑磨齿机 |
| 齿面点蚀、早期疲劳 | 接触应力偏高、表面粗糙度不足、润滑油膜失效 | 蓝油印痕位置与面积;定期检查齿面麻点出现位置 | 印痕是否集中在齿顶或齿根,判断载荷分布 |
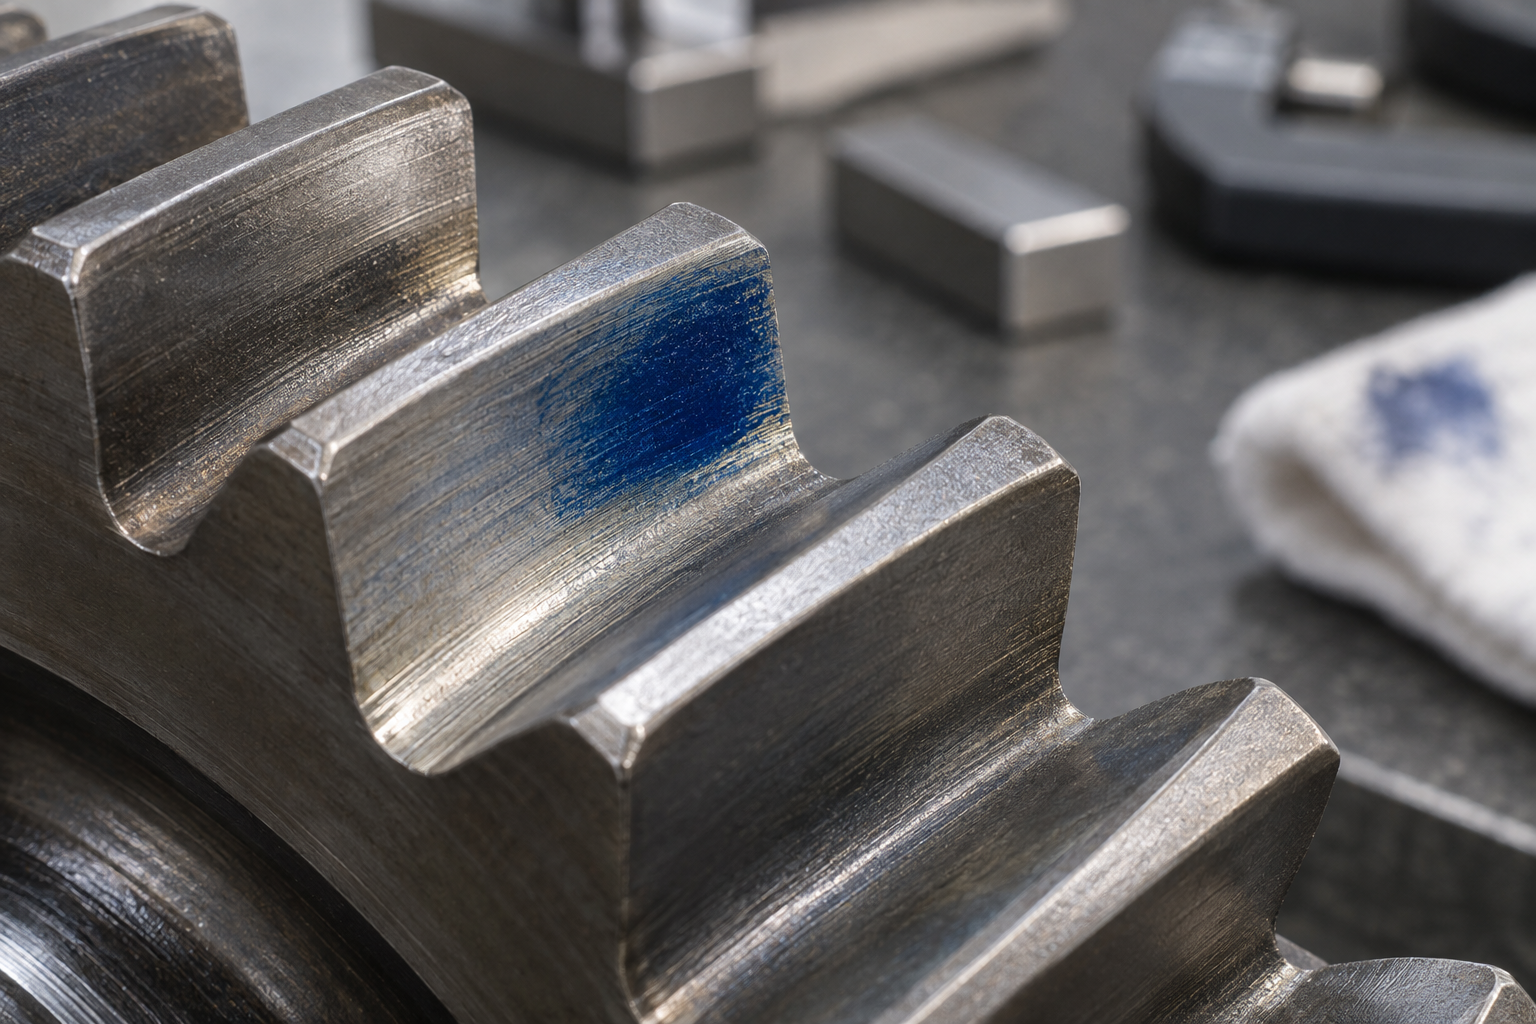
| 接触印痕偏移 | 装夹偏斜、齿向修形不当、齿坯基准面与加工基准不重合 | 蓝油对研,观察印痕沿齿宽方向的位置 | 装夹找正与齿向修形量,不要先调机床精度 |
| 精度缓慢衰减 | 刀具磨损、砂轮钝化、累计切削时间超限 | 首件与末件尺寸对比;记录刀具累计切削时长 | 换刀/修整周期是否与精度要求匹配 |
印痕偏移是最容易被误判的一项:现场常第一时间怀疑机床几何精度,但更常见的原因是装夹偏斜或齿向修形量给错。先复检装夹与修形参数,再决定是否动机床。刀具磨损导致的精度衰减则是渐进的,靠首件与末件对比、累计切削时间记录就能提前发现,不必等到整批超差。
常见问题
退货单上的“精度不达标”往往不是加工精度本身,而是图纸没写清、工艺链没对齐。下面几问是采购和设计在齿轮件上最常卡住的地方。
图纸只标了模数和齿数,没写精度等级,能直接报价吗?
不能直接按同一档报。精度等级决定切齿方法、是否要磨齿、以及热处理后是否留磨量,成本差可能很大。业内通常用 AGMA 等级或对应的齿形/齿向公差作为跨供应商沟通标尺,但具体等级取决于转速、载荷和噪声要求。建议在图纸上补一行:精度等级、齿面粗糙度上限、热处理方式与硬度范围。缺这些,报价只能按最宽松假设给,后面容易扯皮。
小批量试制,用加工中心铣齿还是上滚齿机?
小批量、齿形复杂或含内齿时,常见做法是用通用加工中心成形法加工,省去专用设备门槛,但逐齿加工耗时、精度均匀性依赖刀具与工艺经验。若批量上来、齿形单一,再转滚齿/插齿这类展成法更划算。判断点:换产频率高不高、单件节拍能不能接受、后续是否还要磨齿。
热处理后齿轮精度漂移,是热处理没做好吗?
不一定。渗碳淬火等工艺本身会带来变形,常见做法是在软加工阶段预留修正余量,或采用预测性补偿,再靠磨齿找正。如果切齿时没留磨量、基准面又不统一,热处理后磨齿就找不回精度。先查工艺链顺序,再查热处理参数,别一上来就怀疑炉子。
齿轮啮合噪声大,接触印痕偏一端,先查什么?
先查装夹和齿向修形,不要直接怀疑机床精度。印痕偏齿端通常是装夹刚性不足、齿向修形量不对或轴线平行度超差。用蓝油看印痕位置,再对比首件与末件尺寸,能区分是系统性偏差还是刀具磨损引起的缓慢漂移。刀具累计切削时间要有记录,否则很难判断。
塑料齿轮和钢齿轮的工艺选择差在哪?
塑料齿轮多用于低载荷、低噪声场景,常用注塑成型,成本随批量下降明显,但强度和耐温有限。钢齿轮用于高应力高精度场景,走锻造或棒料毛坯加切齿、热处理、精加工的链条。选材先看载荷类型和运行环境,再看精度要求,最后才谈工艺。具体材料与工艺匹配,建议连同图纸一起和加工方确认。
核心要点
- 先定精度等级与接触印痕要求,再定切齿方法;顺序颠倒会让热处理变形把前面的精度吃掉。
- 内齿、外齿都要加工且批量不大时,优先评估刮削复合加工;但要把刀具寿命和换刀节拍写进工艺方案,否则精度会随刀具磨损缓慢漂移。
- 大批量、齿形单一走展成法(滚齿/插齿)+专用机床;小批量、试制、大型或异形齿轮用成形法配合通用加工中心更划算。
- 图纸上必须写清热处理与精加工的先后、留磨量与基准面,否则磨齿阶段无余量可修,只能返工毛坯。
- 噪声与点蚀往往不是齿形误差,而是接触印痕偏移;先查装夹基准和齿向修形,再怀疑机床精度。



