切削振动有哪些表现:从表面波纹、异响到尺寸漂移
现场遇到切削振动时,通常不会只出现一个信号:表面留下周期性波纹,刀具发出尖锐啸叫,刀痕逐渐加深,连续加工后的尺寸也可能发生漂移。这里所说的“聚焦问题”,是指把注意力集中到振动根因的定位与处理,不是激光加工中的光学焦点偏移。两者属于不同工艺,不能混写。
先不要把“降低转速”当成切削振动的万能答案。相同程序下,波纹可能来自刀具悬伸过长,也可能来自工件夹持不稳、刀具磨损、刀尖高度错误或机床状态变化。应先记录现象,再按“缺陷表现—优先检查—首轮动作—验证方式”建立判断路径。
| 现象 | 优先检查 | 首轮动作 | 验证方式 |
|---|---|---|---|
| 周期性波纹或重复刀痕 | 刀具悬伸、工件伸出长度、夹具接触面 | 先缩短悬伸或增加支撑,确认装夹没有偏载 | 短距离试切,比较波纹间距和表面纹理 |
| 尖锐啸叫、声音随切入变化 | 刀具几何、刀柄夹紧、切削负荷 | 检查刀具是否松动或磨损,再尝试降低负荷 | 保持其他变量不变,比较声音与刀尖状态 |
| 连续加工中尺寸逐渐漂移 | 刀具磨损、零件温度、机床与测量状态 | 确认刀具刃口和测量基准,等待温度稳定后复测 | 对比首件、连续件和冷却后尺寸数据 |
初步判断的重点是:先确认系统是否稳定,再处理刀具状态,最后才调整切削参数。若结构柔性没有排除,单纯改变转速、进给或切深,往往只能暂时改变声音,不能消除根因。每次改动都应配合短距离试切、表面观察和尺寸测量。
先解决切削振动的系统刚度:检查刀具悬伸、刀柄和工件夹持
切削振动排故应先从系统刚度开始,而不是第一反应就降低转速。刀具、刀柄、工件、夹具和机床共同组成受力系统;其中任何一处过于柔性,都会在切削力作用下偏斜,并把周期性振动放大到表面和尺寸上。
先缩短刀具悬伸,再调整切削参数
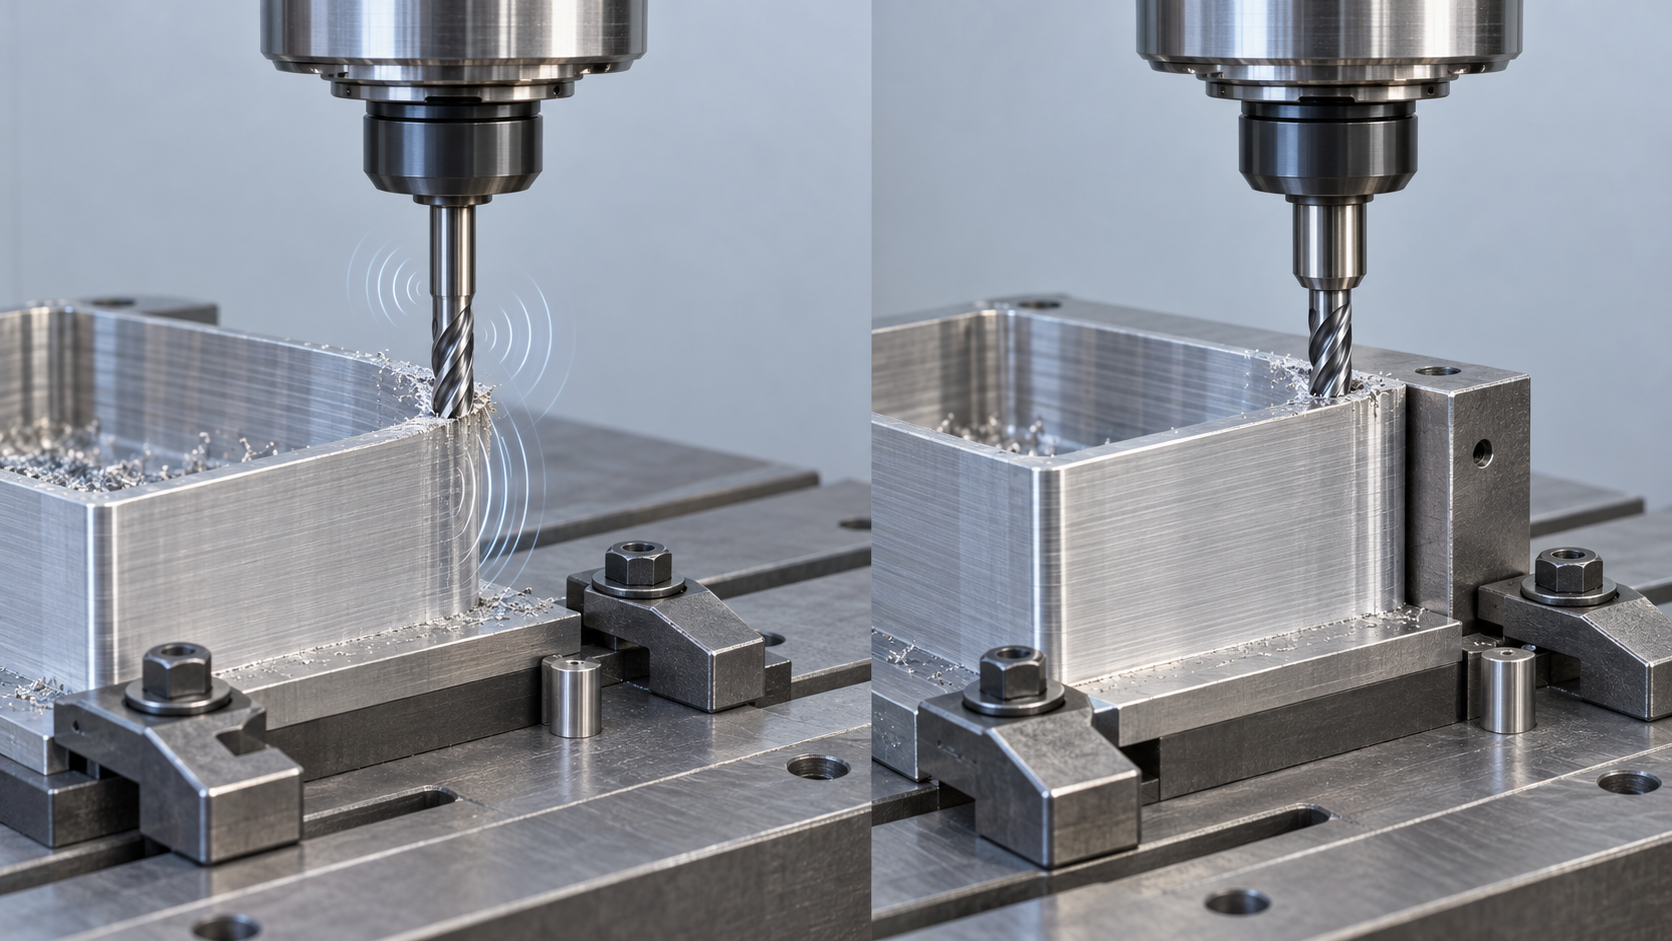
先看刀具有效伸出长度、刀具直径和刀柄夹紧状态。加工深腔时,若条件允许,可缩短悬伸、增大刀具直径,或改用刚度更高的锥形、模块化刀具,以降低刀具偏斜。检查刀柄锥面、夹头或热缩装夹是否清洁,确认刀具没有滑移、偏摆或夹紧不足。改动后不要立即同时改变转速和进给,应做一段短距离试切,比较啸叫声、波纹间距和刀具偏摆;若表面纹理明显变稳定,说明结构刚度是高概率根因。
减少工件伸出长度,确认夹具没有偏载
再检查工件伸出长度、支撑位置和装夹接触面。车削中应尽量缩短工件悬伸,并在条件允许时使用尾座或辅助支撑;铣削中要确认工件底面和侧面是否充分贴合,夹紧力是否使薄壁件发生变形。夹具偏载、支撑点过少、压板压在薄弱区域,都可能让零件在切削时弹动。薄壁件还应结合合理支撑和分层去除余量,不能只依赖增大夹紧力。
多次重新定位也会改变受力路径和基准稳定性。若同一程序在不同装夹后出现不同波纹,应优先复核定位面、夹紧顺序和夹具重复定位状态,而不是直接修改主轴转速。完成装夹调整后,用相同刀具和相同参数进行对照试切,测量加工区域的尺寸,并观察纹理是否由连续波纹变为均匀刀痕。只有确认系统稳定,再进入刀具几何和参数调整。
如何通过刀具几何减少切削振动:正角、刀尖半径与中心高
刀具几何会直接改变切削力的方向和大小。若装夹与刀具悬伸已经稳定,但仍出现啸叫、周期性波纹或刀具偏斜,可把刀片槽型、刀尖半径和中心高列为下一轮排查对象。这里的调整应采用对照试切,而不是直接认定某一种几何适用于所有材料和工序。
用正角和锋利刃口降低切削负荷
在材料强度、刃口强度和排屑条件允许时,可将当前刀片与更锋利的正角槽型进行比较。正角几何通常有助于减小切入阻力和被动切削力,从而降低刀具偏斜引起的切削振动。试切时只更换刀片,保持转速、进给、切深和装夹方式不变,再比较声音、表面纹理和刃口状态。
但刃口越锋利,抗冲击能力未必越强。断续切削、硬质夹杂或夹具刚度不足时,过于锋利的刃口可能崩裂。若出现崩刃、毛刺增加或断屑失控,应回到材料、刀片强度和切削方向重新判断,而不是继续提高锋利度。
检查刀尖半径与中心高对切削振动的影响
车削中可尝试较小的刀尖圆弧半径,以减少被动切削力和刀具偏斜。刀尖半径通常不宜大于有效切深,否则刀尖圆弧可能在材料中产生较大的挤压作用,反而放大切削负荷。这个关系仍需结合材料、切深和表面要求验证,不能把某个固定半径当成通用答案。
同时确认刀尖处于正确中心高度。中心高偏离会改变实际切削角度、受力方向和断屑状态,导致表面质量不稳定。刀片顶部角也可作为试验变量;较小顶部角有时能在轻快切削与刃口强度之间取得平衡,但应根据切削方向、工件支撑和材料逐步比较。每次只改变一个主要变量,完成短距离试切后,再用表面波纹、尺寸和刀具磨损共同确认切削振动是否真正减弱。
车削、铣削和钻孔中的切削振动:按工序选择首轮调整
车削、铣削和钻孔的切削振动,表面表现相似,根因却不相同。首轮调整应围绕刀具有效长度、工件支撑和切削接触方式展开,而不是直接套用一组转速或进给参数。
车削切削振动:先看工件伸出、刀尖半径和中心高
车削时,工件伸出过长、尾座或辅助支撑不足,常会放大径向振动。先缩短伸出长度,确认夹紧接触面没有偏载;条件允许时增加支撑,再检查刀尖是否处于正确中心高。刀尖圆弧半径过大,可能增加被动切削力;可在材料、刃口强度和有效切深允许时,试用较小半径或较小顶部角的刀片。验证时只加工一段短距离,比较波纹、声音和外径尺寸。
铣削切削振动:控制刀具悬伸、夹具支撑和切入方式
铣削优先检查刀具悬伸、刀柄夹紧和工件支撑。缩短有效长度通常有助于提高系统刚度;薄壁件或深腔件则要避免让切削力直接作用在无支撑区域。若刀路造成断续冲击,可检查切入、切出方向以及局部余量是否突然变化,并通过刀路模拟提前发现不稳定段。首轮试切应保持刀具和夹具不变,只调整一项切入动作或支撑方式,再对照表面纹理和刀具刃口。
钻孔切削振动:缩短钻头长度并保证排屑
钻孔振动通常与钻头过长、孔深与排屑条件不匹配有关。能用较短钻头完成孔深时,应减少有效长度;深孔则要重点确认排屑、冷却和退刀策略,避免切屑堵塞后反复擦伤孔壁。孔口出现毛刺、孔径不稳定或钻头发出间歇性异响时,不要只降低转速,还应检查夹持刚度和钻头磨损。通过短孔或首孔试切,测量孔径、圆柱度及孔壁纹理,确认调整是否有效。
切削参数如何调整:一次只改一个变量并用试切验证
切削振动排故进入参数阶段前,先确认刀具悬伸、夹具支撑、刀柄夹紧和刀具磨损没有明显问题。然后记录当前的转速、进给、切深、刀具使用状态、材料批次以及振动出现的位置。没有基准记录,后续即使表面改善,也很难判断究竟是哪项改动起了作用。
先降低切削负荷,再比较转速和进给
不要把降低转速当成解决切削振动的万能方案。转速、进给和切深相互影响,单独降速有时会改变切削状态,却不能消除薄壁件、长悬伸或夹具偏载造成的结构失稳。首轮试验可在不改变其他主要变量的前提下,适当减小切深或降低切削负荷,观察刀具受力和表面波纹是否减弱;如果仍有振动,再分别比较转速或进给的小幅变化。
用短距离试切验证切削振动变化
一次只改变一个主要变量,并采用短距离、可重复的试切。每次试切后记录四类结果:主轴和刀具的声音是否由尖锐啸叫变得平稳,表面波纹的间距和深度是否变化,关键尺寸是否稳定,以及刀尖是否出现崩刃、积屑或异常磨损。不要只凭听感判断,因为材料局部硬点、排屑不畅和热积累都可能短暂改变声音。
- 记录:保留每次试切的参数、刀具状态和材料批次。
- 比较:在相同测量位置检查表面纹理和尺寸,避免把不同区域直接作对照。
- 确认:参数稳定后再加工更长路径,并复核刀具刃口和连续件尺寸。
如果减小切削负荷后振动明显减弱,说明参数窗口或系统刚度仍需优化;如果声音改善但尺寸继续漂移,应转而检查热稳定、刀具磨损和测量方法。参数调整的目标不是找到一个通用数值,而是通过可追溯的试切,确认当前材料、刀具、装夹和机床组合下的稳定切削状态。
切削振动减弱后仍有尺寸误差:排除热、磨损、编程和校准
表面波纹和尖锐异响已经改善,但尺寸仍在连续加工中漂移时,不要继续把所有问题归因于切削振动。振动可能只是其中一个现象,刀具磨损、零件温度、刀补变化、程序路径或机床状态都可能造成相似结果。此时应把“振动排故”转为可记录的验证闭环:改动、试切、测量、记录、复核。
先确认零件温度,再判断尺寸漂移
金属零件切削后会因温升发生膨胀,冷却后又收缩。若刚完成加工就测量,所得尺寸未必代表稳定状态。对表面改善但尺寸仍漂移的零件,应在温度趋于稳定后,使用相同测量基准复测,并比较首件、连续件和冷却后的数据。若热稳定后尺寸回到公差带内,主要矛盾可能在测量时机或热控制,而不是残余振动。
检查刀具磨损、刀补与程序路径
如果尺寸沿加工数量逐步偏移,应检查切削刃是否磨损、刀补是否被修改,以及刀具是否在夹持中发生位置变化。刀具磨损会改变实际切削尺寸,也可能让局部纹理重新变差。若尺寸整体稳定、只有某一段表面纹理异常,则应回看程序路径、切入切出方式和局部余量,确认是否存在重复走刀、路径错误或局部切削负荷突变。
用首件数据复核机床与测量基准
当刀具和程序均无明显异常,仍需复核机床校准状态、坐标偏置、夹具基准和测量方法。不要只凭听感判断切削振动是否已经解决。建议保留改动前后的转速、进给、切深、刀具状态、零件温度、测量结果和表面照片;一次只改变一个主要变量,再用短距离试切确认。只有当声音、纹理、尺寸和连续件数据同时趋于稳定,才能认为本轮振动处理有效。
常见问题:切削振动现场排故怎么判断
切削振动排故不能只凭声音或表面纹理下结论。应结合刀具悬伸、工件夹持、刀具几何、切削参数、材料温度和测量结果逐项验证;每次只改变一个主要变量,并用短距离试切确认。
为什么解决切削振动时不能先直接降低转速?
降低转速有时能改变不稳定切削状态,但不是万能方案。振动也可能由刀具悬伸过长、刀柄夹紧不足、工件伸出过长、夹具偏载或刀具磨损引起。应先检查系统刚度和刀具状态,再结合材料、刀具直径、切深与机床刚度进行小幅参数试切。
如何判断切削振动主要来自刀具还是夹具?
可在不改变其他条件的情况下,先缩短刀具悬伸或更换刚性更好的夹持方式,再比较声音、表面波纹和尺寸变化;随后检查工件伸出长度、夹具接触面和支撑状态。如果改变刀具悬伸后振动明显减弱,刀具系统更可疑;若重新装夹或增加支撑后改善,则应重点复核夹具和工件刚度。
刀尖半径越小,切削振动就一定越容易解决吗?
不一定。较小刀尖圆弧半径在条件允许时可能减少被动切削力,但刀尖强度、材料、切深、排屑和装夹稳定性也会影响结果。刀尖半径通常应结合有效切深试验,不能脱离工序把更小半径当成固定答案。
切削振动减弱后,为什么零件尺寸仍会漂移?
尺寸漂移不一定由振动造成。材料加工后可能因热胀冷缩产生测量变化,还应检查刀具磨损、刀补、程序路径、机床校准状态和测量基准。建议在零件温度稳定后复测,并比较首件与连续件数据,区分热稳定问题、磨损问题和实际振动影响。
核心要点
- 切削振动排查应先检查刀具悬伸、刀柄夹紧、工件伸出长度和夹具支撑,再调整参数。
- 正角、锋利刃口和较小刀尖圆弧半径可作为降低切削负荷的试验方向,但必须结合材料和装夹刚度验证。
- 车削、铣削和钻孔的降振重点不同,不能用一套参数或检查表处理所有工序。
- 参数试切时一次只改变一个主要变量,并同时记录声音、表面纹理、尺寸和刀具刃口变化。
- 振动减弱后仍要排除热胀冷缩、刀具磨损、程序路径错误和机床校准问题。



