
液压剪板机如何影响钣金件尺寸精度、毛刺和变形
钣金件剪切后出现长度不一致、切边毛刺过大,或薄板轻微翘曲,问题通常不只是“机器精度不够”。液压剪板机的加工结果取决于一条完整链路:后挡料定位—压料固定—上下刀片剪切—工作台支撑—首件检验。其中任一环节不稳定,都可能把偏差带入后续折弯、焊接或装配。
工作时,后挡料先确定切割长度,板材必须充分贴靠定位面;压料装置抑制板材滑移;上、下刀片通过相对运动分离材料;工作台和辅助支撑则帮助薄板保持平稳。刀片间隙、刃口状态和剪切角度会影响断面质量,挡料平行度、机构间隙或板材贴靠不足则更容易造成尺寸漂移。
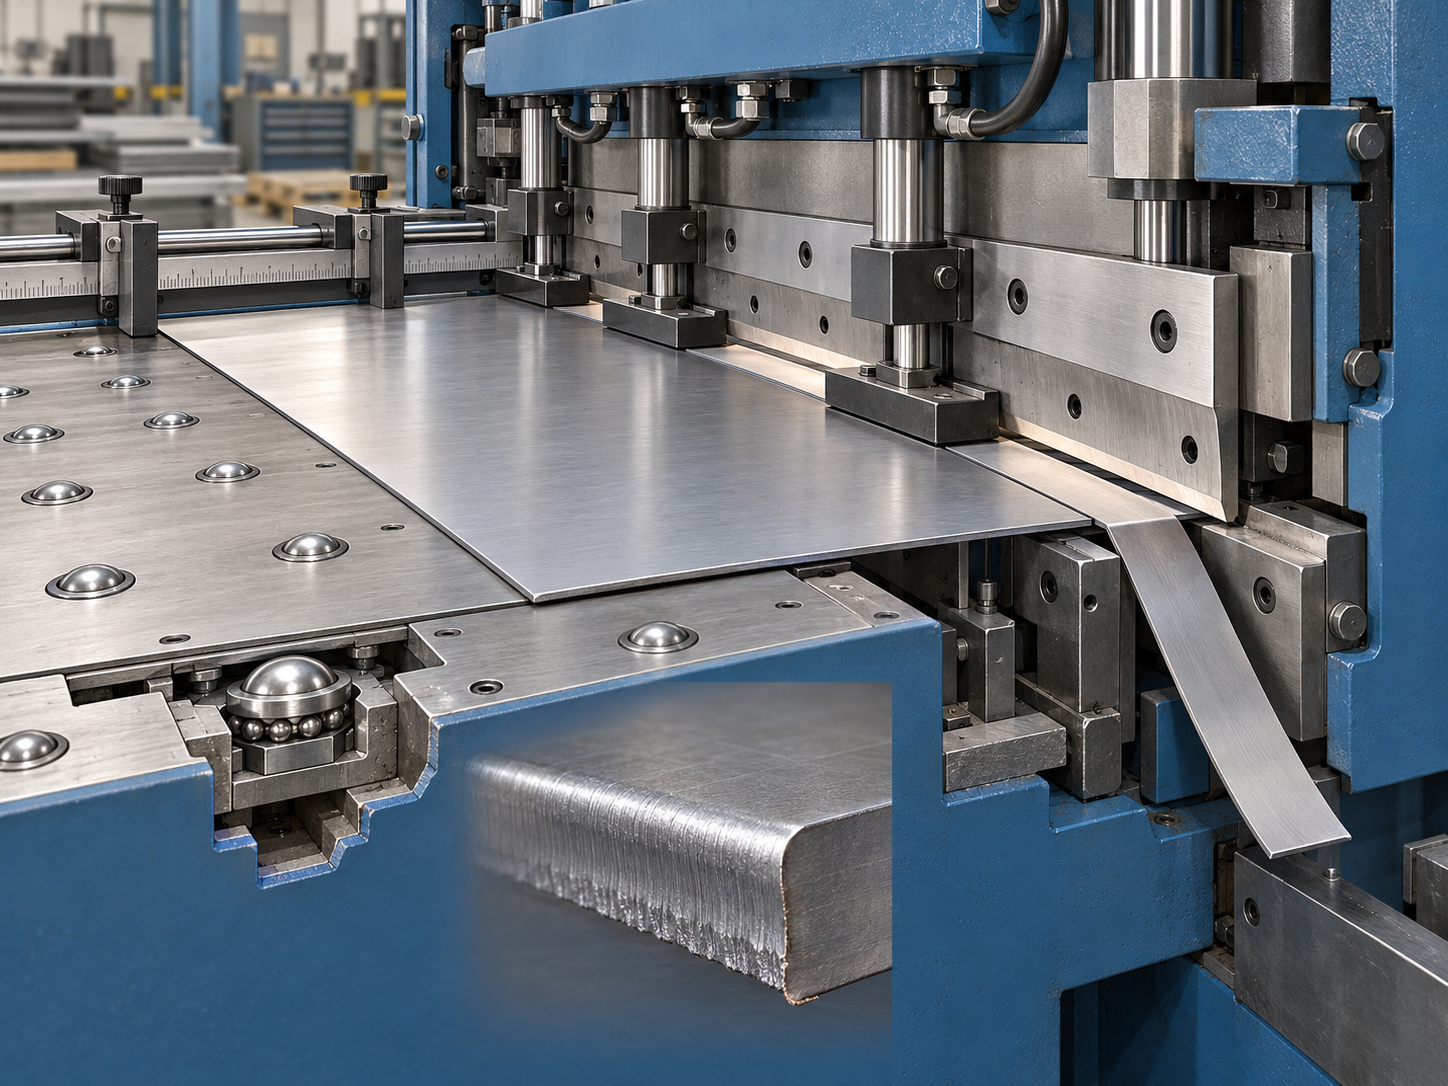
液压剪板机的质量排查应从结果反推参数
- 长度或宽度偏差:先检查后挡料设定、定位面清洁度、板材贴靠和平行度,不要只看控制器显示值。
- 毛刺、撕裂台阶:检查剪切间隙、刀片磨损、刃口崩裂及左右间隙是否一致。
- 薄板翘曲或扭曲:复核压料、支撑和板材平整度,再判断是否需要调整剪切角度。
- 切口差异突然扩大:暂停批量生产,保留试剪样件,确认设备与材料是否匹配。
因此,选用液压剪板机时不能只比较最大剪切厚度。应先确认材料、常用厚度、有效切割长度和后续工序要求,再用实际材料完成试剪。出现明显撕裂、尺寸持续漂移或板材失稳时,应暂停放行并保留参数记录,按“设备匹配—参数设置—定位状态—首件检验”的顺序复核。
液压剪板机设备选型:摆式还是闸式,先看哪些工艺条件
液压剪板机不能只按“最大剪切厚度”选。材料牌号和强度、常用厚度、有效切割长度、连续生产频率,以及切边后是否要折弯或焊接,都会影响设备负荷和切口稳定性。额定厚度通常还要结合对应的材料强度、刀片规格和切割宽度确认;同一台设备剪切窄料与满幅板材,受力状态并不相同。
液压剪板机的摆式与闸式,差异要放回工艺中判断
摆式剪板机通常适合常规板材切断和中小批量钣金加工;闸式剪板机采用更明确的直线运动和导向结构,在较长切割长度、较厚板材或对切边一致性要求较高的任务中,常被纳入比较范围。但这只是结构倾向,不是脱离型号的结论。实际适用范围仍需按材料、厚度、长度和设备额定能力试剪确认。
- 材料条件:提供材料牌号、抗拉强度或供应商材质信息,不能只写“钢板”或“铝板”。
- 尺寸与节拍:列出最大及常用厚度、单次切割长度、每日批量和期望节拍,核对有效切割长度与连续工作负荷。
- 后续工序:折弯件要关注切边毛刺、塌角和长度漂移;焊接件还应确认切边直线度及板材变形是否会影响装配。
- 定位需求:若零件尺寸分布集中,应重点核对后挡料行程、定位方式和重复定位验证方法,而不是只看控制器功能。
采购时应要求供应商使用实际材料和常用厚度完成试剪,并提交样件、参数记录和验收方法。公开型号中可见约20–600 mm或20–800 mm的后挡料行程,但这只是特定型号参数,不能直接代表所有液压剪板机。若试剪时出现切口毛刺明显、薄板翘曲或长度波动,应先复核材料条件、刀片和定位设置,再判断是否需要更换设备。
剪切间隙怎么影响液压剪板机的毛刺、撕裂和刀片寿命
液压剪板机的剪切间隙不是越大越好,也不是越小越精密。它应与材料种类、板厚、刀片状态和设备结构匹配。间隙设置不当时,切口往往会先出现毛刺、撕裂或断面粗糙,随后影响折弯贴合和焊接装配。
液压剪板机间隙过大或过小的切口特征
| 设置状态 | 常见切口现象 | 优先检查与处理 |
|---|---|---|
| 间隙偏大 | 撕裂台阶明显、边缘塌陷、毛刺增大,断面较粗糙 | 确认材料厚度和刀片状态,按设备手册逐步减小并试剪 |
| 间隙偏小 | 剪切阻力升高、出现二次剪切痕迹,刀片磨损或刃口崩裂加快 | 检查负载和刀片刃口,逐步增大间隙,避免直接连续生产 |
公开资料中常见的试剪起始参考是:软金属约为板厚的3%–5%,碳钢约为5%–8%。这不是统一标准,不能替代设备说明书。材料强度、实际厚度、有效剪切长度以及刀具磨损都会改变结果,应采用“设定—试剪—观察断面—微调—记录”的闭环。
液压剪板机局部毛刺的排查顺序
若只有一侧或局部毛刺增大,不要立即归因于整体间隙。先检查刀片是否磨损、崩刃或安装不平行,再比较左右间隙和刀片压紧状态;随后确认板材是否贴靠稳定。多处断面同时恶化,或调整后仍出现撕裂、刃口损伤时,应暂停生产,隔离试剪件,并向设备供应商确认刀片规格、安装基准和允许调节范围。
剪切角度、压料和支撑如何减少液压剪板机的板材变形
薄板剪完后出现翘曲、扭曲,或切口两侧状态不一致,不一定是剪切间隙造成的。剪切角度决定刀片切入板材时的瞬时受力和有效剪切长度;角度较大时,剪切过程可能更容易分散峰值负荷,但板材受到的弯曲和推移也需要结合设备结构、厚度与长度判断。公开型号中可见约30′–2°30′的角度示例,这只是特定设备参数,不能外推为所有液压剪板机的通用范围。
液压剪板机的压料与支撑先控制滑移
压料装置的作用是把板材压稳,减少剪切瞬间的滑移和局部抬起。若压料不足,可能出现切口偏斜、尺寸变化或一侧毛刺增大;但压料接触不均、压力过大,也可能留下压痕。工作台、支撑球或辅助支撑则负责托住长料和薄板,降低下垂、扭曲及搬运刮伤。操作时应先清洁支撑面,使板材平整贴靠并避免斜向推料,再确认压料动作同步、接触位置合理。
液压剪板机板材变形的检查顺序
- 先看板材状态:检查来料是否存在初始翘曲、残余应力、局部压伤或厚度不均,避免把材料问题误判为剪板机故障。
- 再看支撑与贴靠:确认工作台、支撑球和辅助支撑清洁且高度基本一致,长料和薄板应得到充分托举,板材不得斜向推入或悬空下垂。
- 检查压料动作:确认压料装置接触均匀、动作同步且压力不过大;压料不足会导致滑移和翘曲,接触不均或压力过大则可能产生压痕。
- 最后复核剪切参数:在板材固定稳定后,再按设备手册检查剪切角度、间隙、刀片刃口和平行度。使用同批材料试剪,比较切口状态与平面度,确认合格后再恢复批量生产。
后挡料控制液压剪板机尺寸精度:定位误差应如何排查
液压剪板机的后挡料不是简单的“尺寸显示器”,而是板材定位链中的一个控制环节。程序设定、挡料面清洁度、板材贴靠状态、机构平行度和重复定位稳定性,任何一项异常,都可能让切割长度出现系统性偏差。
液压剪板机后挡料的检查顺序
排查时应先核对程序中的目标尺寸和单位,再清理挡料面、工作台及板材接触区域,确认板材是否真正贴紧挡料。若板材存在毛刺、翘曲或斜向贴靠,控制器显示值正确,实际切割长度仍可能偏大或偏小。随后检查挡料平行度、丝杠和直线导轨是否有异常间隙、卡滞或碰撞痕迹;曾发生碰撞的设备,还要复核挡料支架是否变形。
| 现象 | 优先检查项 | 验证方法 |
|---|---|---|
| 所有工件长度同向偏差 | 程序设定、挡料面和贴靠状态 | 用量具复测首件,并核对实际接触位置 |
| 尺寸逐件漂移 | 丝杠、导轨、平行度和重复定位 | 同一材料连续定位测量多件,比较尺寸趋势 |
| 左右尺寸差异明显 | 挡料平行度、板材姿态和机构变形 | 分别测量两侧定位尺寸,检查碰撞记录 |
公开型号中可见约20–600 mm或20–800 mm的后挡料行程,但这只是特定设备参数,采购时应按零件尺寸分布确认。验收不能只看控制器读数或显示分辨率,应使用实际材料连续试剪,比较设定值与成品长度,并记录重复定位结果。若尺寸呈趋势性漂移,或碰撞后无法稳定复现定位,应暂停放行,先复核后挡料机构和测量方法。
从首件到批量:液压剪板机加工钣金件的检验清单
液压剪板机首件检验应记录什么
液压剪板机批量抽检与放行判断
- 首件确认:首件合格后锁定后挡料位置、剪切间隙、刀片使用状态和检验方法。
- 过程抽检:按批量和质量计划复测关键长度、对角线、毛刺及翘曲,重点观察后挡料定位是否逐渐漂移。
- 异常处理:若偏差持续增大、毛刺突然恶化、左右切口明显不同,或首件与后续件不一致,应暂停放行,隔离可疑件并复核刀片、间隙、压料、支撑和后挡料状态。
常见剪切缺陷与处理顺序:先查什么,何时停机
液压剪板机出现毛刺、撕裂、尺寸漂移或薄板翘曲时,不宜先凭经验大幅调整剪切间隙。应按“刀片与安装—剪切间隙—压料—后挡料—支撑”的顺序排查,并保留试剪样件。单一现象可能由多个因素叠加造成,以下检查项是定位线索,不是确定诊断。
液压剪板机缺陷现象与优先检查项
| 缺陷现象 | 优先检查项 | 验证动作 |
|---|---|---|
| 一侧毛刺增大、断面粗糙或出现双亮带 | 刀片刃口、安装平行度和左右剪切间隙 | 清洁并检查刀片,低速试剪同批材料,比较两侧断面 |
| 撕裂台阶、塌角明显 | 间隙是否过大、刀片是否磨损 | 按设备手册重新设定后试剪;不要直接套用通用比例 |
| 切割长度逐渐漂移 | 后挡料贴靠、平行度、丝杠/导轨和重复定位 | 连续测量多件首样,比较实际尺寸与控制器显示值 |
| 薄板翘曲或表面划伤 | 压料、支撑、板材平整度及搬运姿态 | 确认板材充分贴靠,检查支撑球、工作台和辅助支撑 |
例如,同批碳钢板同时出现一侧毛刺增大、长度逐渐漂移和轻微翘曲,应先检查刀片刃口与平行度,再复核间隙、压料状态、后挡料重复定位和支撑方式,而不是立即更换设备。若发现刃口崩裂、后挡料疑似碰撞变形、尺寸趋势性失控,或毛刺和塌角已经影响后续折弯、焊接,应停机并隔离在制品,待参数、机构状态和验收方法复核后再放行。
液压剪板机常见问题:选型、调试与检验的问答
液压剪板机的加工结果不能只看设备标称的最大剪切厚度。材料牌号、厚度、切割长度、刀片状态、剪切间隙、后挡料定位和检验方法,都可能影响钣金件的尺寸、毛刺与变形。以下问答对应设备选型、现场调试和批量放行中的常见判断。
液压剪板机选型是不是只要看最大剪切厚度?
不是。还应核对材料种类与强度、常用厚度、有效切割长度、批量和生产节拍,以及后续折弯或焊接对切边质量的要求。额定厚度必须结合具体型号、刀片规格和实际试剪确认。
剪切间隙可以直接按板厚比例套用吗?
不能直接套用。公开资料中的软金属约3%–5%、碳钢约5%–8%板厚只能作为试剪起始参考。最终设置应以设备手册、材料状态、刀片磨损和试剪断面为准,并观察毛刺、撕裂和二次剪切痕迹。
为什么后挡料显示的尺寸与实际剪切长度不一致?
可能是挡料面有异物、板材未充分贴靠、挡料平行度异常、丝杠或导轨存在间隙,也可能是机构受碰撞后变形。应使用同一材料连续定位测量首件,不能把控制器显示值或分辨率直接当作成品精度。
薄板出现翘曲时,应先调整剪切间隙吗?
不一定。应先检查压料是否稳定、工作台或辅助支撑是否充分、板材是否平整贴靠、搬运时是否产生斜向受力,再复核剪切角度和间隙。若切口同时出现撕裂或明显毛刺,才将刀片与间隙纳入重点排查。
采购液压剪板机时,应要求供应商提供哪些验证?
建议提供与实际材料牌号、厚度和切割长度对应的试剪样件,记录剪切间隙、角度和刀片规格,并验证后挡料的重复定位、压料和支撑状态。具体尺寸公差、毛刺限值及验收方法应提前写入图纸或采购验收条件。
核心要点
- 液压剪板机不能只按最大剪切厚度选型,还要匹配材料强度、常用厚度、有效切割长度、批量和后续折弯焊接要求。
- 剪切间隙应按设备手册和实际材料设定,再通过试剪断面验证;间隙过大或过小都会引起不同的切口缺陷。
- 后挡料显示目标尺寸不等于实际定位准确,必须检查挡料面、平行度、导向机构、板材贴靠和重复定位状态。
- 首件应检查尺寸、对角线、切边直线度、毛刺、断面撕裂、翘曲和表面划伤;批量生产还要监控刀片磨损和尺寸趋势。



