
为什么手机壳注塑材料选型不能只看软壳还是硬壳
智能手机壳用什么材质比较好,不能只用“软壳”或“硬壳”回答。注塑项目通常同时面对三组矛盾:跌落时需要韧性和缓冲,装配时需要卡扣、按键和边框保持稳定,外观上又要求透明、少熔接痕、低缩水并具备足够的耐刮表现。PC、TPU 与 PC+ABS 只是材料候选,不能单独决定最终结果。
- 优先 PC:产品需要透明硬壳、刚性支撑、稳定卡扣和较好的尺寸保持时,重点验证透明度、熔接痕、耐刮性与跌落结构。
- 优先 TPU:产品需要柔性包边、按键覆盖、耐磨和局部缓冲时,重点验证硬度、回弹、压缩永久变形、黄变与长期贴合。
- 评估 PC+ABS:产品需要刚性、韧性、流动性和外观之间折中时,应锁定具体牌号与改性体系,并通过同模具、同结构试样比较尺寸、外观和跌落表现。
因此,手机壳材料选型应从产品目标倒推注塑方案:先确定透明外观、刚性支撑、柔性包边或耐磨等优先级,再结合结构、模具和注塑窗口验证。薄壁件尤其要在开模前评估充填平衡、浇口位置、保压、冷却和脱模,不能仅凭样品手感下结论。
PC 注塑手机壳:刚性、透明度与尺寸稳定性的取舍
如果产品目标是透明硬壳、精确轮廓和稳定卡扣,PC 通常是优先评估的材料。它具有较好的冲击强度、刚性、韧性、透明度和尺寸稳定性,适合支撑摄像头开孔、按键窗口及屏幕边缘。但这不等于 PC 手机壳天然更抗跌落;壁厚、圆角、筋位、装配间隙和跌落姿态同样会改变结果。
PC 注塑手机壳的主要风险集中在薄壁充填和外观控制。浇口位置或排气不足,可能造成熔接痕、流痕、银丝、黑点或局部充填不满;保压和冷却不均,则可能引起缩水、翘曲或脱模变形。透明件还要关注原料干燥、熔体剪切、模具表面清洁度与污染控制。PC 表面相对容易刮花,若采用喷涂、UV 光油或其他后处理,还需单独验证涂层附着力、耐刮和边缘耐久性。
PC 注塑手机壳应验证哪些指标
- 关键外形尺寸、卡扣配合、按键回弹和装机后的贴合间隙;
- 透明度、雾度、熔接痕、流痕、银丝、黑点及表面刮伤;
- 翘曲、边缘变形和跌落测试结果,并将测试条件与样件结构一并记录。
TPU 注塑手机壳:柔性包边、耐磨与缓冲性能如何影响贴合
选型结论:TPU 注塑手机壳更适合柔性包边、按键覆盖和需要缓冲、耐磨的区域。它的弹性和回弹有助于吸收局部冲击,但不能直接等同于某个跌落高度或寿命等级。实际表现还取决于硬度牌号、壁厚、圆角、包边截面和装配间隙。
TPU 手机壳的贴合与回弹需要长期验证
TPU 的柔性适合包住手机边缘,也能改善按键触感和局部缓冲。不过,硬度、回弹速度和压缩永久变形会影响边缘是否松脱、按键是否迟滞,以及长期使用后的贴合状态。温湿度变化、反复装拆和汗液接触也可能改变手感或尺寸。验收时应检查装配间隙、按键回弹、边缘翘起和多次装拆后的保持力,而不是只凭手感判断。
TPU 注塑的外观与成型风险
薄壁 TPU 还需关注粘模、缩痕、雾度、黄变和纹理复制不完整等潜在问题。原料干燥、模具排气、脱模斜度、模温和冷却条件都会影响结果;透明或半透明外观尤其要控制污染、流痕与表面缺陷。材料选定后,应通过试模样件测量边缘变形、关键尺寸和表面状态,再决定是否调整硬度、结构或注塑窗口。
PC+ABS 手机壳:刚韧性与加工性的折中候选
PC+ABS 手机壳适合需要刚性、抗冲击表现、加工流动性和外观之间折中的项目。但它不是性能固定的单一材料。PC/ABS 配比、具体牌号,以及阻燃、耐候或着色改性,都会改变刚性、韧性、收缩和表面效果,因此不能直接断言它一定优于 PC。
PC+ABS 手机壳的结构与外观取舍
对于带卡扣、按键孔和薄壁轮廓的手机壳,PC+ABS 可作为刚韧性与成型流动性的候选方案。实际试模时应关注充填平衡、流动纹、光泽差异、色差和缩水变形;喷涂版本还要单独验证涂层附着力、耐刮性与边缘覆盖。外观等级越高,模具表面、排气、原料干燥和注塑窗口越不能只凭经验设定。
采购 PC+ABS 手机壳材料时要索取什么
- 具体牌号及 PC/ABS 配比,确认阻燃、耐候和颜色改性要求。
- 供应商 TDS、推荐干燥条件、收缩数据和目标表面等级。
- 用同一模具、相同壁厚和相同测试条件比较卡扣配合、翘曲、外观与跌落表现。
手机壳注塑的尺寸稳定性:收缩不均、翘曲与浇口位置
手机壳注塑出现卡扣难装、边框贴合不均或装配后回弹,原因往往不只是材料本身。薄壁结构的充填平衡、浇口位置、保压传递、冷却温差和脱模受力,都会改变最终尺寸。PC 通常较适合刚性外形,但若局部流动距离过长,仍可能出现熔接痕、缩水或翘曲;TPU 的柔性和回弹则会让测量基准与装配状态更加敏感。
先定位变形来源,再调整浇口和工艺
工程上应先用模流分析比较浇口数量、位置和流动前沿,观察充填是否均衡、熔接线是否落在外观或受力区域,再评估保压与冷却方案。浇口并非越多越好,数量和布局不当可能带来流痕、熔接线增加及收缩差异。某手机壳论文案例中,特定模型优化浇口后熔接线约减少一半,但其 52.5℃模温、241℃熔体温度、0.3984 s 注射时间和 0.5846 mm 变形量,仅适用于该几何、材料和仿真条件,不能直接作为通用窗口。
用关键尺寸和装配状态验证手机壳注塑
试模后应同时测量外轮廓、卡扣位置、按键孔、镜头孔和边框平面度,并在装配到手机或检具后复核间隙、翘曲和顶白。若单点尺寸合格但装配仍偏斜,通常要回查收缩不均、冷却不均或脱模变形,而不是只修改局部尺寸。
表面质量与复合结构:从透明外观到硬壳加软边验证
手机壳注塑的树脂外观与后加工外观要分开验收
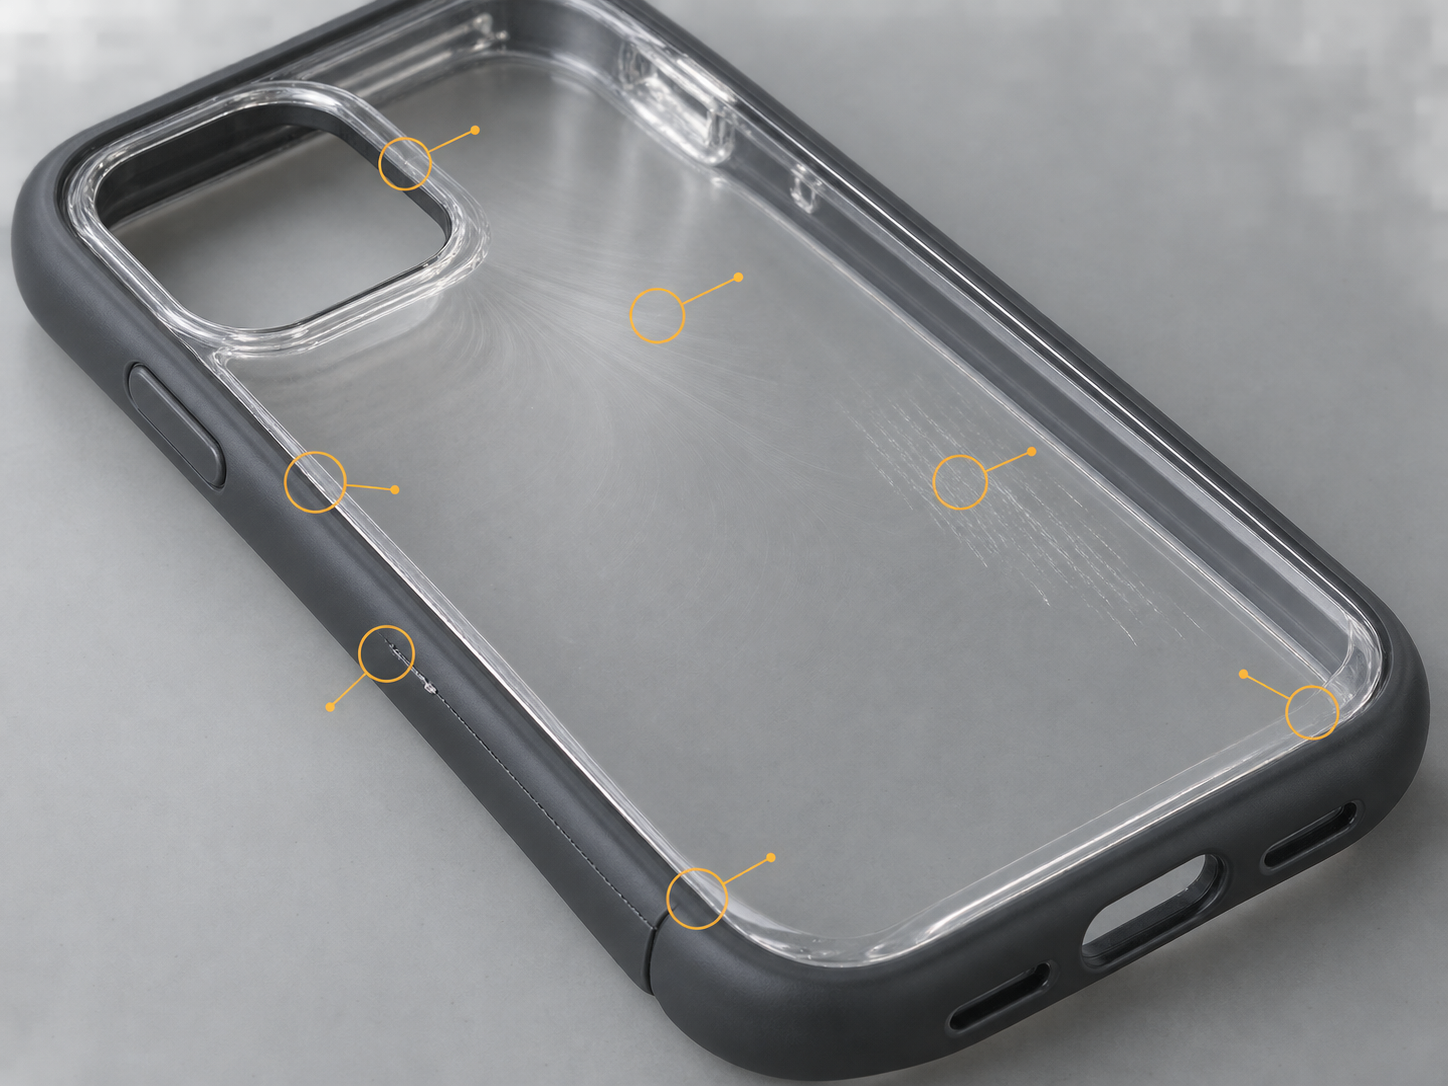
手机壳注塑的表面质量不只由材料决定。透明 PC 需要关注流痕、银丝、熔接痕、黑点、雾度和刮伤,原料干燥、剪切、排气、模具表面与洁净度都可能改变结果。TPU 则应验证粘模、缩痕、纹理复制、雾度和黄变。PC+ABS 需要留意流动纹、光泽差异、色差,以及喷涂后的附着力和耐刮性。喷涂、真空电镀、转印或 UV 光油属于独立的后处理体系,不能用树脂本体性能替代涂层耐久测试。
硬壳加软边的包覆成型要验证界面和收缩差
PC 基体加 TPU 或 TPE 包边时,不能只看“硬背板加软边”的概念。应先确认两种材料的相容性、界面结合和二次成型温度,再检查收缩差、翘曲、边缘溢胶、分型线与按键区域的贴合。样件完成后,还要观察弯折、汗液或清洁剂接触后的界面变化,以及长期使用中的剥离风险。若界面结合不足,外观合格并不代表结构可靠。
手机壳材料选型与打样验收:如何把判断落到测试数据
手机壳材料选型不应以“哪种材料最抗摔”收尾,而应按产品目标做条件式决策:需要透明硬壳、刚性支撑和稳定卡扣时,优先评估 PC;需要柔性包边、耐磨和缓冲时,评估 TPU;需要刚韧性、流动性与外观表现折中时,评估具体牌号的 PC+ABS。若采用硬背板加软边结构,还要增加界面结合和二次成型验证。
打样前先锁定材料与关键输入
- 几何资料:提供 3D 模型、壁厚要求、卡扣和按键配合尺寸、镜头及屏幕边框避让条件。
- 材料资料:明确 PC、TPU 或 PC+ABS 的具体牌号、颜色、表面等级,并索取供应商 TDS、推荐干燥条件和收缩数据。
- 验收条件:提前定义外观缺陷限值、翘曲基准、装配对象、跌落姿态与测试次数;若有喷涂、UV 光油或电镀,还应单独规定附着力、耐刮和边缘耐久性。
首件和小批量怎样形成闭环
首件应同时检查外形尺寸、卡扣贴合、按键回弹、翘曲、顶白、熔接痕、流痕、银丝、雾度、色差和表面刮伤;不要只凭手感判断。小批量阶段再观察尺寸漂移、长期贴合、涂层耐久性和跌落结果。最终结论应绑定材料牌号、结构、注塑窗口和测试条件,而不是把 PC、TPU、PC+ABS 排成固定名次。
手机壳注塑材料选型常见问题 FAQ
手机壳材料选型不能只凭软硬或手感判断。PC、TPU 与 PC+ABS 的抗跌落、贴合、外观和成型表现,都需要结合牌号、结构、壁厚、模具和测试条件确认。
PC、TPU 和 PC+ABS 是否存在绝对的抗跌落排名?
没有统一排名。PC 通常适合提供刚性支撑,TPU 的弹性和缓冲特征有利于柔性包边,PC+ABS 则需根据具体共混牌号评估。最终结果还取决于壁厚、圆角、边框高度、装配间隙、跌落姿态和测试方法。
透明手机壳为什么仍可能出现熔接痕和雾度?
透明度不只由 PC 树脂决定。浇口位置、充填汇合、排气、剪切、原料干燥、模具表面和污染控制都会影响熔接痕、银丝、流痕与雾度。应通过模流、试模和外观检验确认。
TPU 包边为什么需要验证回弹与长期贴合?
TPU 的柔性和回弹有助于包边缓冲,但不同硬度、结构和工艺会影响压缩永久变形、按键回弹及边缘保持力。温湿度、长期装配和反复拆装也可能改变贴合状态,因此应进行尺寸、配合和耐久验证。
PC+TPU 复合手机壳与 PC+ABS 共混料有什么区别?
PC+ABS 是一种共混材料,重点在具体牌号、配比和改性体系;PC+TPU 通常指硬质基体与柔性材料的复合或包覆结构,需额外验证界面结合、收缩差、溢胶、分型线和长期剥离。两者不能按同一材料逻辑比较。
核心要点
- PC 适合需要刚性支撑、透明外观和卡扣稳定性的手机壳结构,但耐刮和涂层耐久性要单独验证。
- TPU 适合柔性包边、耐磨和缓冲区域,但回弹、压缩永久变形、粘模和黄变需要结合牌号与工艺确认。
- PC+ABS 是刚韧性、加工性和外观之间的折中候选,不能把所有 PC+ABS 牌号视为统一性能。
- 抗跌落和尺寸稳定性不仅由材料决定,壁厚、圆角、浇口、保压、冷却和装配间隙同样关键。
- 硬壳加软边的复合结构必须验证材料相容性、界面结合、收缩差异、溢胶和长期剥离。



