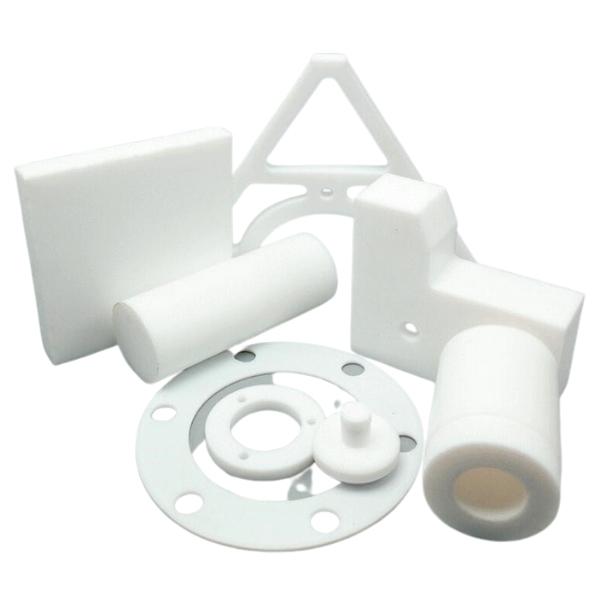
特氟龙(PTFE)是什么材料?
PTFE 在 CNC 加工中既常用又棘手:它耐腐蚀、摩擦小,却也柔软、容易变形。PTFE 的化学名称是聚四氟乙烯,属于含氟热塑性工程塑料。“特氟龙”原本是商品名称,如今在日常交流中常被用来泛指 PTFE,但工程图纸和采购文件仍应写清材料类型与具体牌号。
PTFE 的碳链外围被氟原子包围,碳—氟键较稳定。这种分子结构使它不易与多数化学介质反应,同时形成较低的表面能和摩擦系数。换成机械设计语言,就是零件不容易粘附介质,适合滑动、密封、绝缘和腐蚀环境;代价则是粘接困难,刚性与承载能力也不能直接按照金属材料理解。
- 纯 PTFE:优先保留耐化学性、低摩擦和电绝缘等基础性能,但抗蠕变与尺寸稳定性有限。
- 改性 PTFE:通过材料配方调整部分性能,不能仅凭“改性”二字判断用途,应核对牌号数据。
- 填充 PTFE:加入玻璃、碳或 PEEK 等填料,可改善耐磨、抗压或尺寸稳定性,但摩擦、电气及耐化学表现可能随之改变。
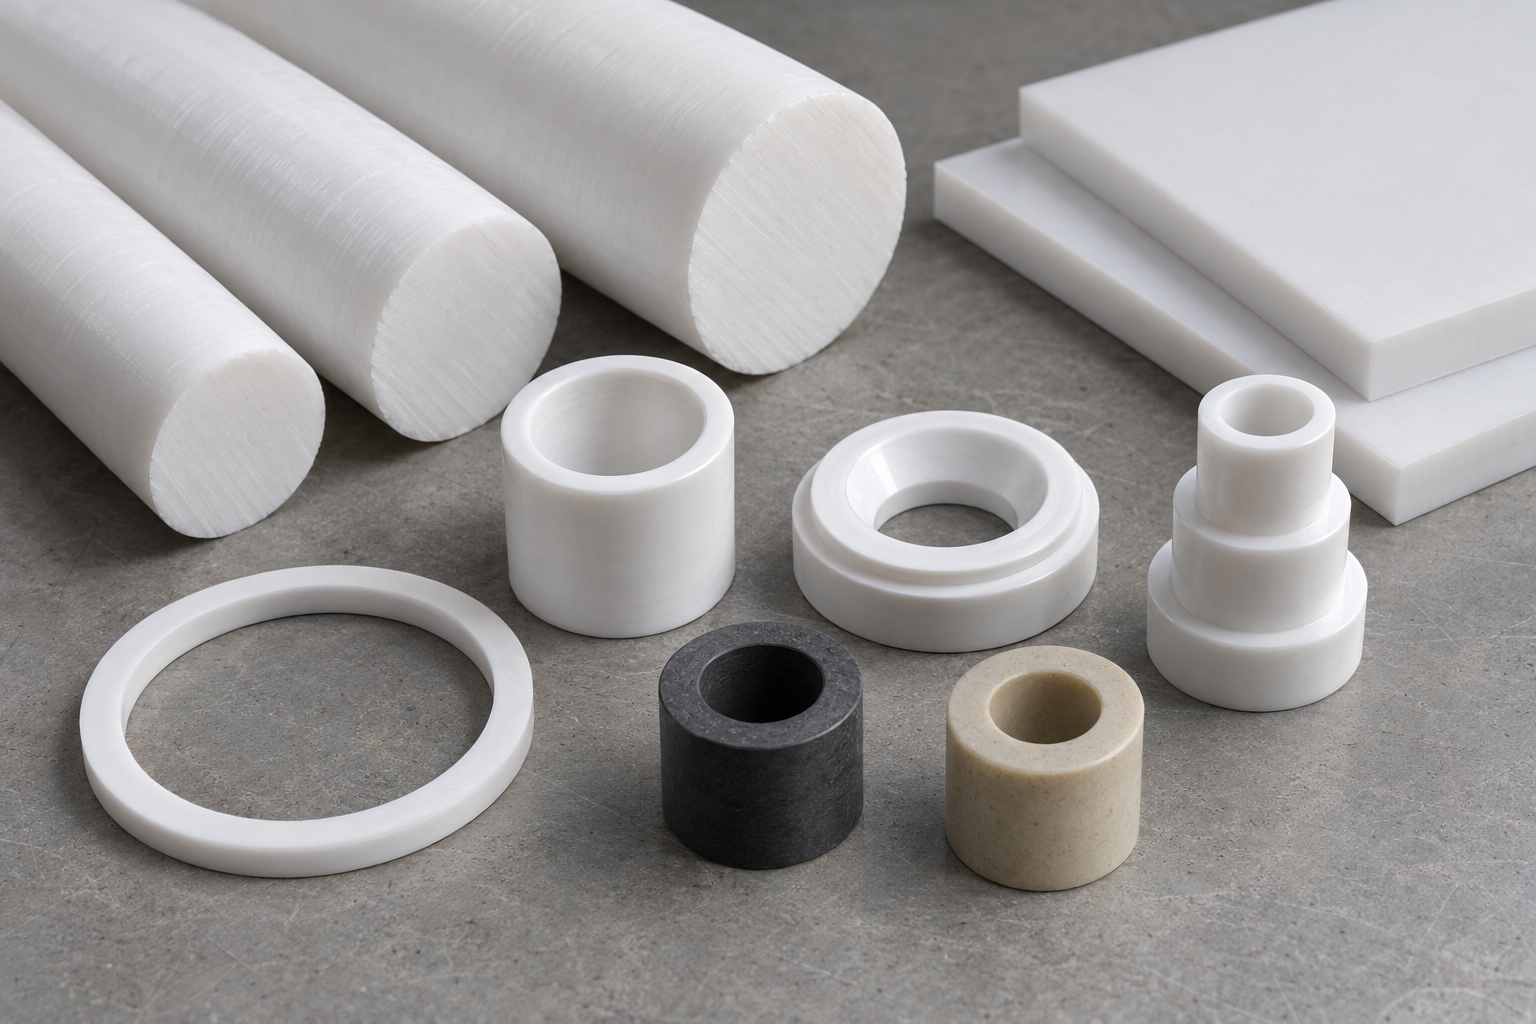
机械加工使用的 PTFE 通常以棒材、管材、板材或模压毛坯供料。即使外观同为白色,不同牌号在密度、填料、残余应力和尺寸稳定性上也可能不同。因此,“用特氟龙加工”并不是完整的选材要求。设计密封环、衬套或绝缘件时,应同时确认纯料还是填充料、使用温度、持续载荷、接触介质及检验条件,再确定毛坯和 CNC 加工方案。
特氟龙在机械加工中的核心特性
特氟龙(PTFE)的优势并不是简单的“耐腐蚀、很光滑”。每项性能都会影响零件结构、配合方式和使用边界:
- 耐化学介质:PTFE 对强酸、强碱及多种有机溶剂具有很高的稳定性,适合制作化工设备中的密封件、垫圈和衬里;选材时仍要核对介质浓度、温度与填料成分。
- 摩擦系数低:材料具有明显的自润滑倾向,可用于轴承、衬套和滑动导向件,减少润滑剂依赖;但低摩擦不等于高耐磨,持续载荷下还要评估磨损与蠕变。
- 使用温度范围宽:常见资料给出的连续使用温度约为 -200℃ 至 260℃,适合冷热环境中的隔离和密封零件;实际上限取决于材料牌号、载荷、介质及寿命要求。
- 电绝缘性良好:PTFE 常用于绝缘座、隔离套和电子电气零件。不过,绝缘间距、壁厚、工作频率和环境温度仍需按产品要求确定。
- 表面能低、不易粘附:这一特性有利于脱料、防污和降低介质残留,却也使胶粘连接变得困难。需要粘接时,通常要验证表面处理、底涂与胶黏剂体系,或改用机械锁固。
- 耐候与耐老化:PTFE 在户外和长期暴露环境中通常较稳定,适合长期工作的隔离件与密封件;但辐射、机械疲劳和高载荷并不能仅凭“耐老化”一项判断。
这些性能也有代价:纯 PTFE 的机械强度和刚性偏低,尺寸容易受载荷、温度及测量力影响。设计特氟龙机械加工零件时,应把低摩擦、耐化学性与蠕变、变形、粘接困难放在一起权衡,而不能把它当作金属材料直接替换。
为什么特氟龙 CNC 加工难度高?
特氟龙 CNC 加工的难点并非材料太硬,而是它太软,容易随压力和温度改变形状。蠕变、积热、低刚性与切削涂抹还会互相放大,因此不能直接套用铝合金等金属的切削参数和检验习惯。
PTFE 蠕变:尺寸会随载荷缓慢变化
问题:零件加工后尺寸合格,持续受压后却可能变形。原因:PTFE 在夹紧力、测量力或工作载荷下容易发生蠕变。应对:避免长时间重夹,控制量具测力,并按零件实际温度、载荷和装配状态评估尺寸。
PTFE 导热差:切削热集中在局部
问题:加工区域可能软化、膨胀,冷却后尺寸又发生回缩。原因:PTFE 导热较慢,刀具摩擦产生的热量不易快速散出。应对:限制连续切削产生的热输入,及时排屑并辅助冷却;精加工后应待零件温度稳定再检验。
PTFE 刚性低:薄壁容易让刀和夹扁
问题:薄壁、长悬伸和细小特征容易振动、让刀或失圆。原因:材料刚性较低,切削力与夹紧力都可能使工件偏离理论位置。应对:缩短工件和刀具悬伸,扩大夹持面积,并在薄壁或孔腔附近增加贴合支撑。
切削易涂抹:翻边和毛刺不易避免
问题:边缘可能出现翻边、拉丝和孔口毛刺。原因:钝刀容易推挤PTFE,而不是将材料干净切断。应对:保持刃口锋利并采用合理进给,避免反复擦削;设计时还要为密封唇口、配合边和深孔预留可操作的去毛刺空间。

这些问题通常不是单独出现:夹紧变形会改变切削余量,积热又会加重让刀和涂抹。稳定的特氟龙 CNC 加工需要把材料状态、装夹、刀具、热量和测量方法作为同一套工艺系统处理。
特氟龙机械加工的装夹、刀具与参数技巧
特氟龙加工刀具:刃口锋利比硬度更重要
特氟龙机械加工通常优先采用锋利的硬质合金刀具,并配合正前角和充足的排屑空间。钝刃容易推挤材料,留下拉丝、翻边和涂抹状表面。车削轮廓时可根据表面要求选用较大刀尖半径,但半径越大,径向切削力通常也越高;加工薄壁环或细长衬套时,反而可能加剧让刀和变形。
特氟龙 CNC 加工参数:控制热量,保持有效切削
资料中常见“相对低速、积极进给”的思路:降低不必要的摩擦发热,同时让刀刃切入材料,而不是在表面反复摩擦。它不是固定配方,转速与进给仍要根据工件直径、壁厚、刀具刃数和悬伸量试切。冷却液或压缩空气可帮助带走热量和切屑,但应确认介质不会污染零件,并与后续清洗及使用环境兼容。
特氟龙机械加工装夹:扩大受力面积并就近支撑
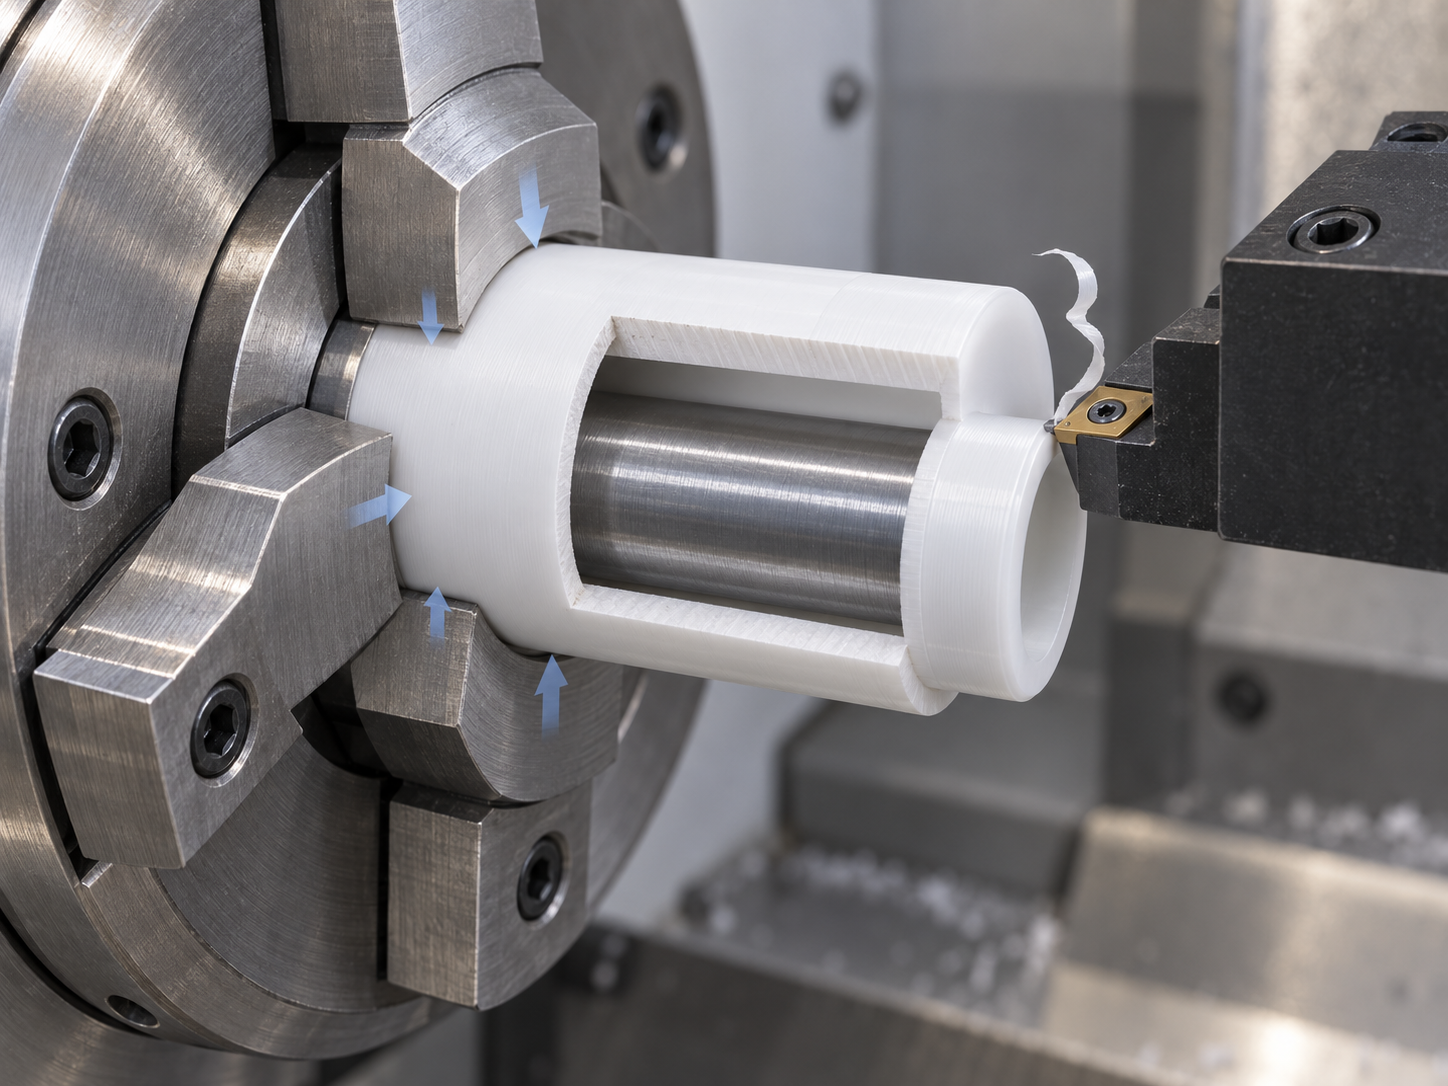
装夹力过大可能留下夹痕,使圆件变成椭圆,或让薄壁结构暂时塌陷。可使用软爪、包覆式夹紧口或定制夹具扩大接触面积,并在切削位置附近增加局部支撑;夹紧力以能够稳定定位且不发生滑移为准,不宜照搬金属件设置。尺寸要求也应留出材料回弹、蠕变和温度变化的余量。作为前期判断,业内常从约 ±0.1 mm 至 ±0.2 mm 量级评估特氟龙加工公差,但这不是统一能力值,必须结合零件结构、基准、使用温度和检验方法验证。
特氟龙常用加工工艺:车削、铣削与钻孔
特氟龙车削:防止薄壁变形与切屑缠绕
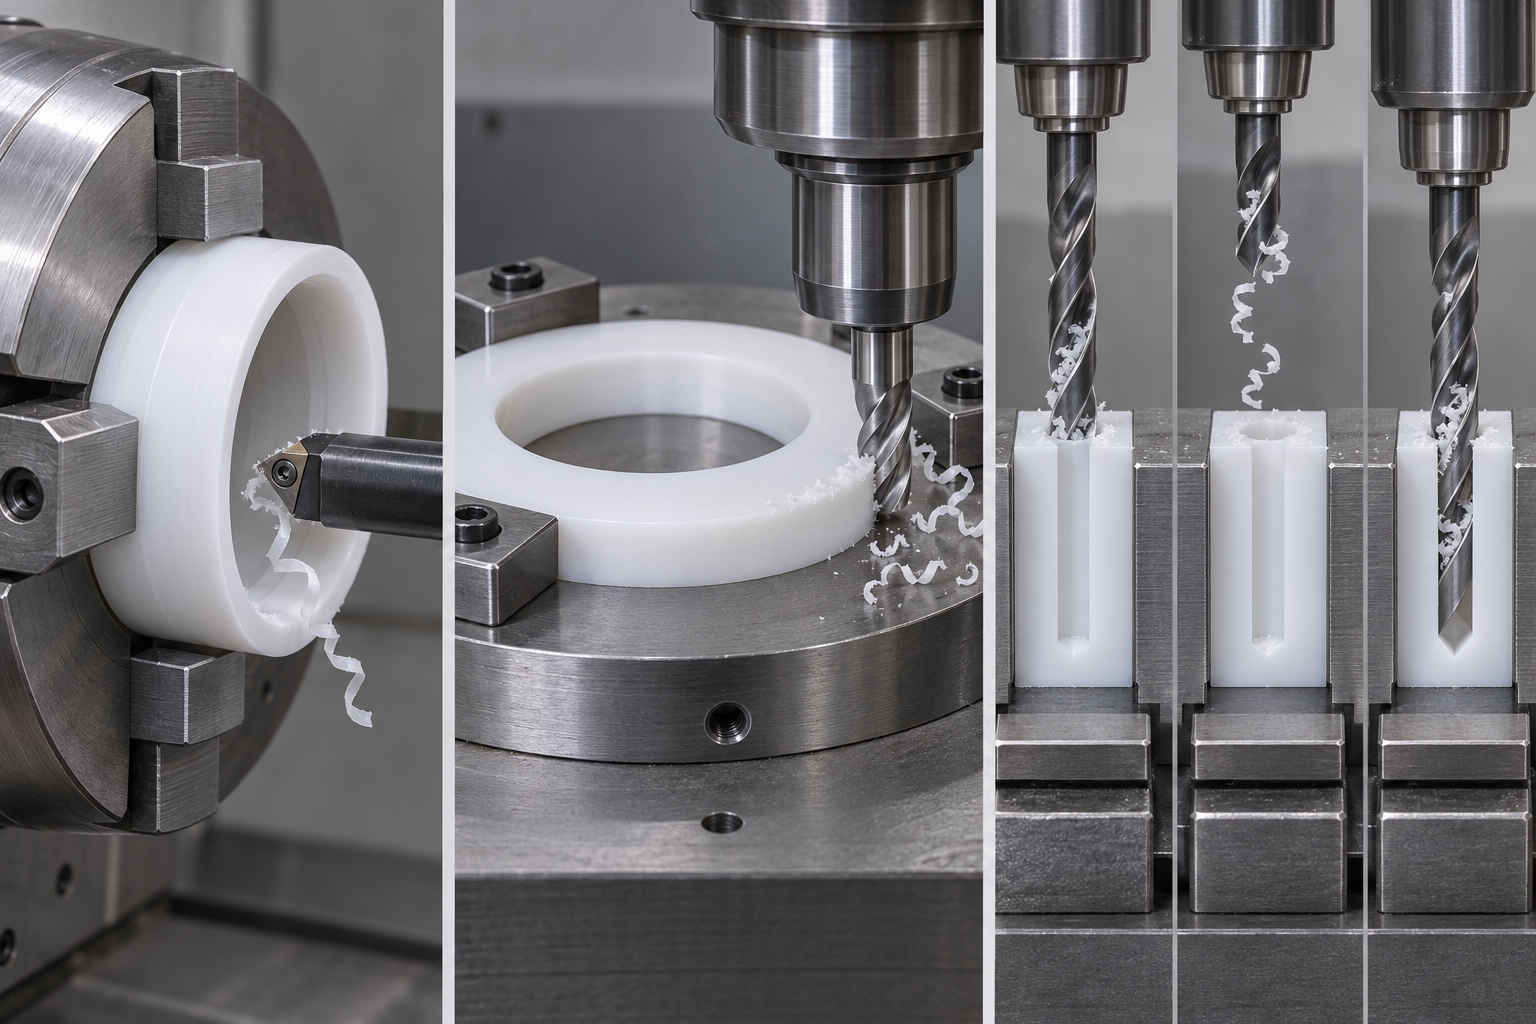
车削适合加工密封环、垫圈、轴套以及回转类阀门零件。PTFE 刚性较低,薄壁工件容易被卡盘夹成椭圆,也可能在切削力作用下让刀,因此应扩大夹持面积、控制夹紧力,并尽量缩短工件悬伸。锋利刀刃有助于切断材料,避免表面被挤压、涂抹。连续带状切屑还可能缠绕工件或刀具,需要通过合理进给、断屑方式和及时清屑处理。切断工序常在端面留下翻边,尺寸检验前应仔细修除,但不能损伤密封唇口。
特氟龙铣削:支撑比单纯调参数更重要
铣削常用于绝缘板、滑块、阀座和异形轮廓。板材或长条零件若支撑不足,切削时会向下弯曲,松开夹具后又发生回弹,导致平面度和轮廓尺寸偏离预期。加工时宜采用平整垫板、软爪或定制夹具提供连续支撑,同时缩短刀具悬伸。内角、窄槽及薄壁转角处尤其容易让刀,不宜仅靠增加切深提高效率;可采用分层切削,并为精加工保留均匀余量。
特氟龙钻孔:控制翻边、回弹与孔内积热
钻孔的主要问题是孔口翻边、孔径回弹和排屑不畅。钝钻头容易把材料向孔边推挤,而不是形成干净切口;深孔中的切屑若不能排出,还会摩擦孔壁并积聚热量。通常可使用锋利钻头和分步退刀排屑,必要时配合兼容的冷却介质或压缩空气。通孔出口应设置可靠背衬,以减轻破口和毛刺。孔径不宜在工件仍发热或受夹紧力影响时立即定案。
工序安排同样会影响结果:先加工稳定基准和主要轮廓,再处理薄壁、窄槽、小孔等易变形特征;最后为手工修边和检验保留可接近空间。这样比在成形后反复夹持柔软零件更容易控制累积变形。
特氟龙加工后的尺寸检验与去毛刺
PTFE 零件刚离开机床时,可能仍带有切削热和装夹应力。材料冷却、回弹或应力释放后,直径、平面度和孔径都可能发生轻微变化。因此,即时读数适合监控工序,不宜直接作为最终验收结论。
PTFE 加工尺寸应在稳定状态下测量
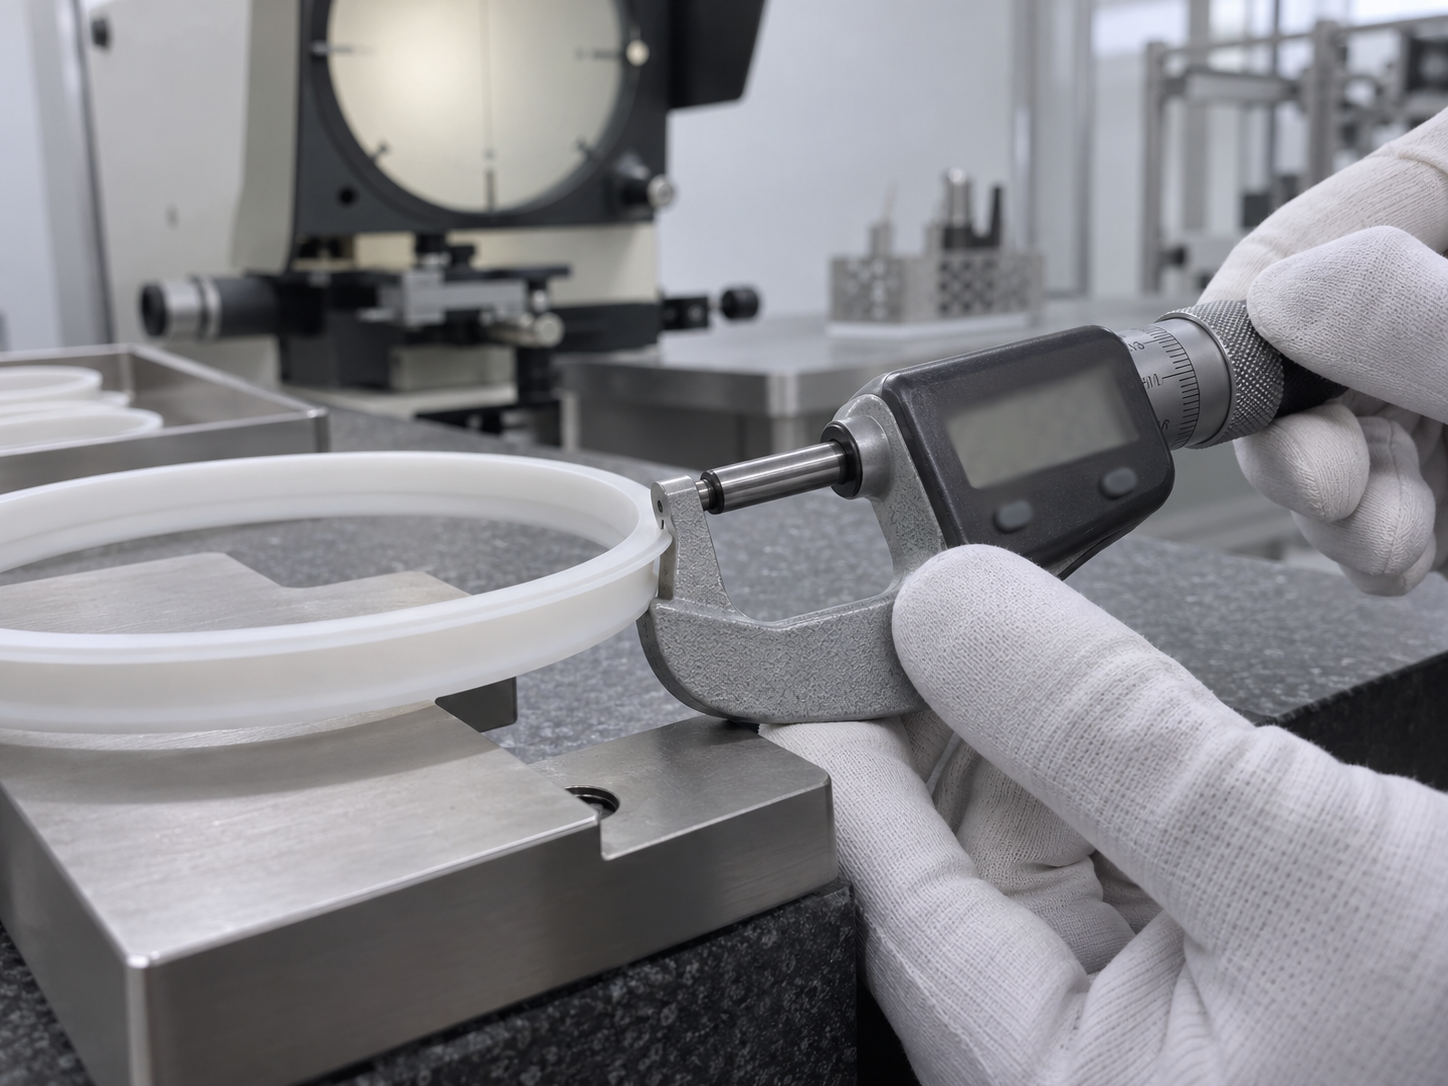
检验前应按图纸或检验规范约定测量温度、静置时间和支撑方式,并保持工件与量具处于相近温度。使用卡尺或千分尺时还要控制测力:压力过大可能压扁薄壁、密封唇或软质圆环,得到“合格”但失真的尺寸。对薄壁环、柔性垫片和关键轮廓,可采用限位检具、低测力量具、影像测量或其他非接触方法;报告中宜记录温度、测点和测量方法,便于复核。
特氟龙零件去毛刺不能损伤功能边
特氟龙加工产生的翻边和拉丝通常较软,常用手工刮除、精细修边或在放大条件下局部处理。刀具应沿毛刺根部轻切,避免把材料向外拉长;孔口可逐孔检查,不能用过大的倒角掩盖毛刺。密封唇口、配合边、阀座接触线和绝缘间距属于功能特征,去毛刺后应再次检查轮廓与尺寸。
化学去毛刺、珠光处理以及冷冻后精修并非所有 PTFE 零件都适用。采用前要通过样件验证材料牌号、壁厚、洁净度、表面粗糙度及残留物风险;医疗、食品接触或高纯流体零件还应核对相应使用规范。验收标准最好明确毛刺允许状态、锐边处理方式和禁触区域,而不是笼统写成“去除全部毛刺”。
特氟龙加工零件的典型应用与替代材料
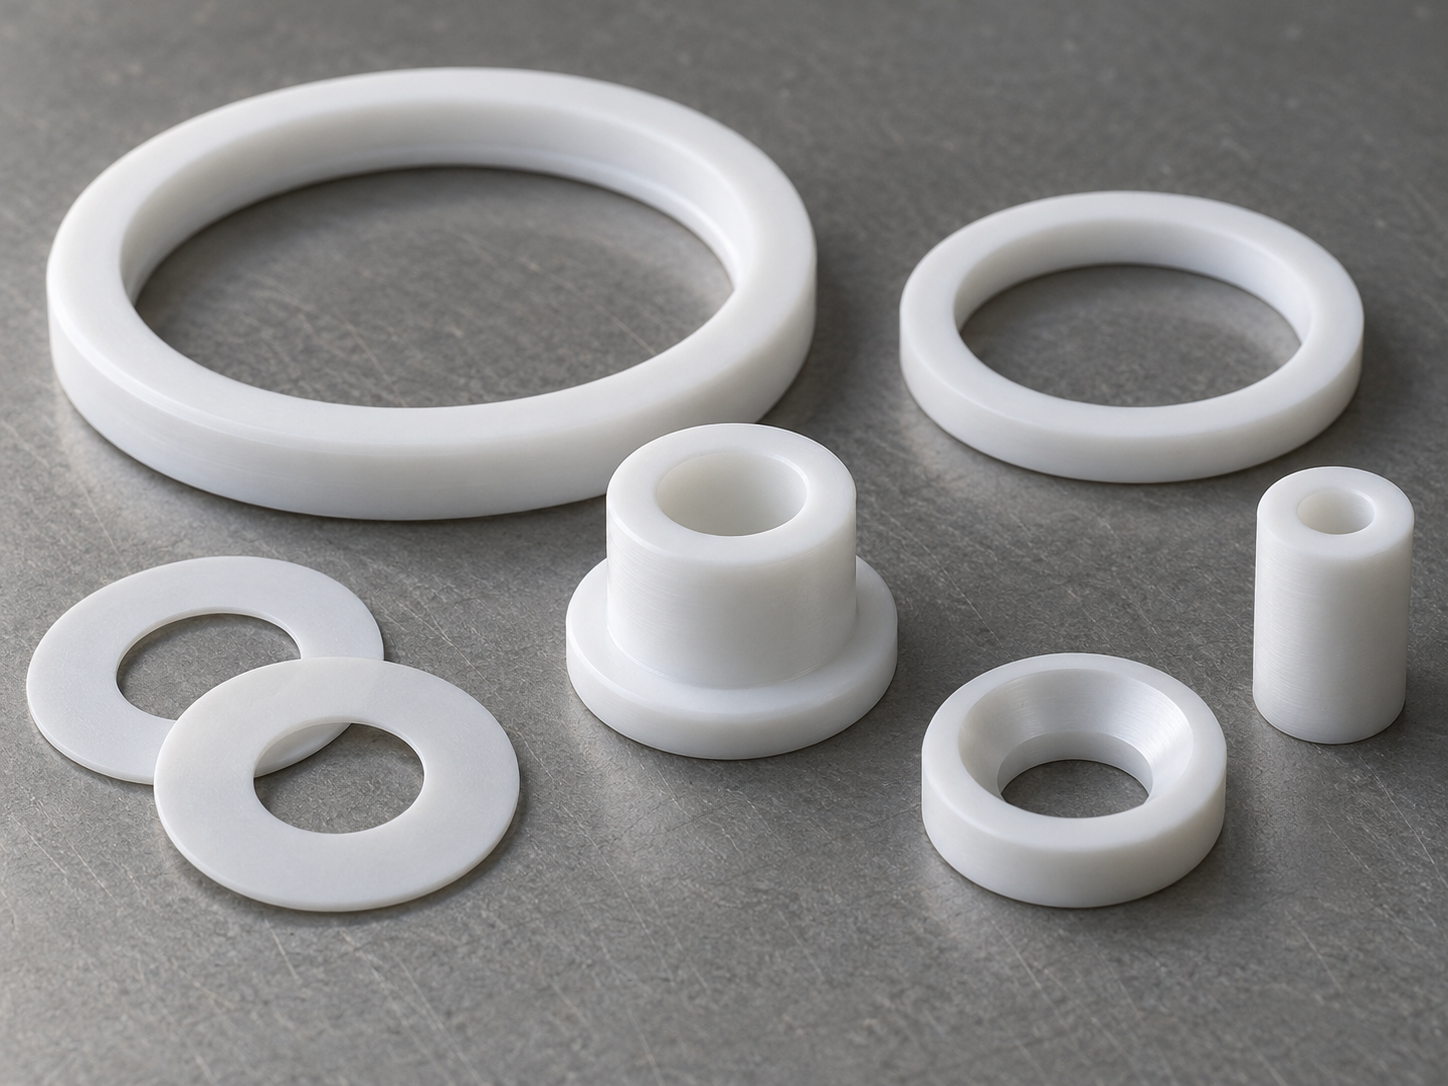
特氟龙加工零件的价值,通常不在于承受很大的结构载荷,而在于同时解决摩擦、腐蚀、粘附或绝缘问题。常见应用包括:
- 汽车及通用机械:用于低摩擦衬套、低载齿轮和阀门部件,可减少润滑依赖,但应校核载荷与蠕变。
- 化工设备:用于密封件、垫圈和耐腐蚀衬里,适合接触多种酸、碱及有机溶剂的环境。
- 医疗设备:用于阀门、针壳和绝缘组件;具体牌号、洁净度及生物相容性仍须满足相应使用规范。
- 食品加工设备:低表面能有利于减少物料粘附,常见于滑动件、导向件和密封件,但需核实材料的食品接触要求。
- 电子电气:用于绝缘座、隔离件及部分高频相关零件,设计时还要评估温度、介电性能和尺寸稳定性。
纯 PTFE 与填充 PTFE 怎么选
纯 PTFE 更适合优先考虑化学惰性、低摩擦和电绝缘的场景。加入玻璃、碳或 PEEK 等填料后,材料的耐磨性、抗压能力或尺寸稳定性通常可以改善,更适合承载衬套和耐磨零件。不过,填料也可能改变摩擦特性、电气性能、表面状态及耐化学性,不能把填充 PTFE 简单理解为“全面升级”。选型时应核对填料种类、比例、接触介质与工作载荷。
特氟龙替代材料的判断边界
PCTFE、ECTFE 和 PFA 等含氟材料可作为候选,但性能侧重点不同:有的更重视刚性或低渗透性,有的更适合熔融加工。比较时应同时查看工作温度、介质、渗透要求、刚性、加工方式和成本,而不是只看材料是否“含氟”。PTFE 的低摩擦和耐化学性突出,但其加工难度、蠕变风险和材料成本也较高,需要在设计与制造中权衡。
特氟龙机械加工常见问题
特氟龙机械加工的公差、尺寸变化和连接效果,不能只看机床精度。材料牌号、环境温度、装夹方式、测量力与使用载荷都会影响结果。下面四个问题可用于图纸评审和工艺沟通。
特氟龙零件能像铝合金零件一样标注紧公差吗?
通常不宜直接照搬铝合金零件的公差。PTFE 刚性较低且容易蠕变,薄壁、长悬伸和大尺寸结构还会受夹紧力与切削热影响。业内评估时常从约 ±0.1 mm 至 ±0.2 mm 量级考虑,但这不是统一能力值;关键配合尺寸应结合零件结构、材料牌号、测量温度和装夹方案试切验证。
为什么特氟龙 CNC 加工后测得的尺寸会变化?
常见原因包括切削热尚未散去、装夹应力释放、材料蠕变以及量具测力使零件局部压缩。刚下机时合格的尺寸,冷却或静置后可能出现回缩;薄壁环件还可能由夹紧状态下的圆形恢复成椭圆。检验条件应统一,包括静置时间、环境温度、支撑方式和测量力,必要时使用专用检具或非接触测量。
纯 PTFE 与填充 PTFE 应该怎样选择?
重视化学惰性、低摩擦和电绝缘时,可优先评估纯 PTFE;承受持续压力、摩擦磨损或要求较高尺寸稳定性时,可比较玻璃、碳或 PEEK 填充 PTFE。填料可能改善抗压、耐磨和抗蠕变性能,但也会改变摩擦特性、电气性能、表面状态及耐化学性。最终应按具体牌号数据和实际介质、温度、载荷确认。
特氟龙加工零件能否使用胶粘连接?
可以尝试,但不能把普通胶粘视为可靠的默认方案。PTFE 表面能低,未经处理时多数胶黏剂难以充分润湿和附着,通常需要专用表面处理、底涂剂或适配胶黏剂。处理效果还受材料牌号、表面洁净度、接头结构、温度和介质影响。承载或密封连接应制作试样验证;条件允许时,也可比较机械紧固、压配或结构锁合。
核心要点
- PTFE 的低摩擦、耐化学和电绝缘性能适合密封件、衬套、阀门组件及绝缘零件。
- 蠕变、低刚性、导热差和切削时易涂抹,是特氟龙 CNC 加工的主要难点。
- 锋利刀具、稳定支撑、较轻夹紧和充分冷却,通常比单纯追求高切削速度更重要。
- PTFE 尺寸会受温度、载荷和测量时机影响,公差必须结合结构与使用状态确定。
- 填充 PTFE 能改善耐磨、抗压或尺寸稳定性,但可能改变摩擦、绝缘和耐化学表现。



