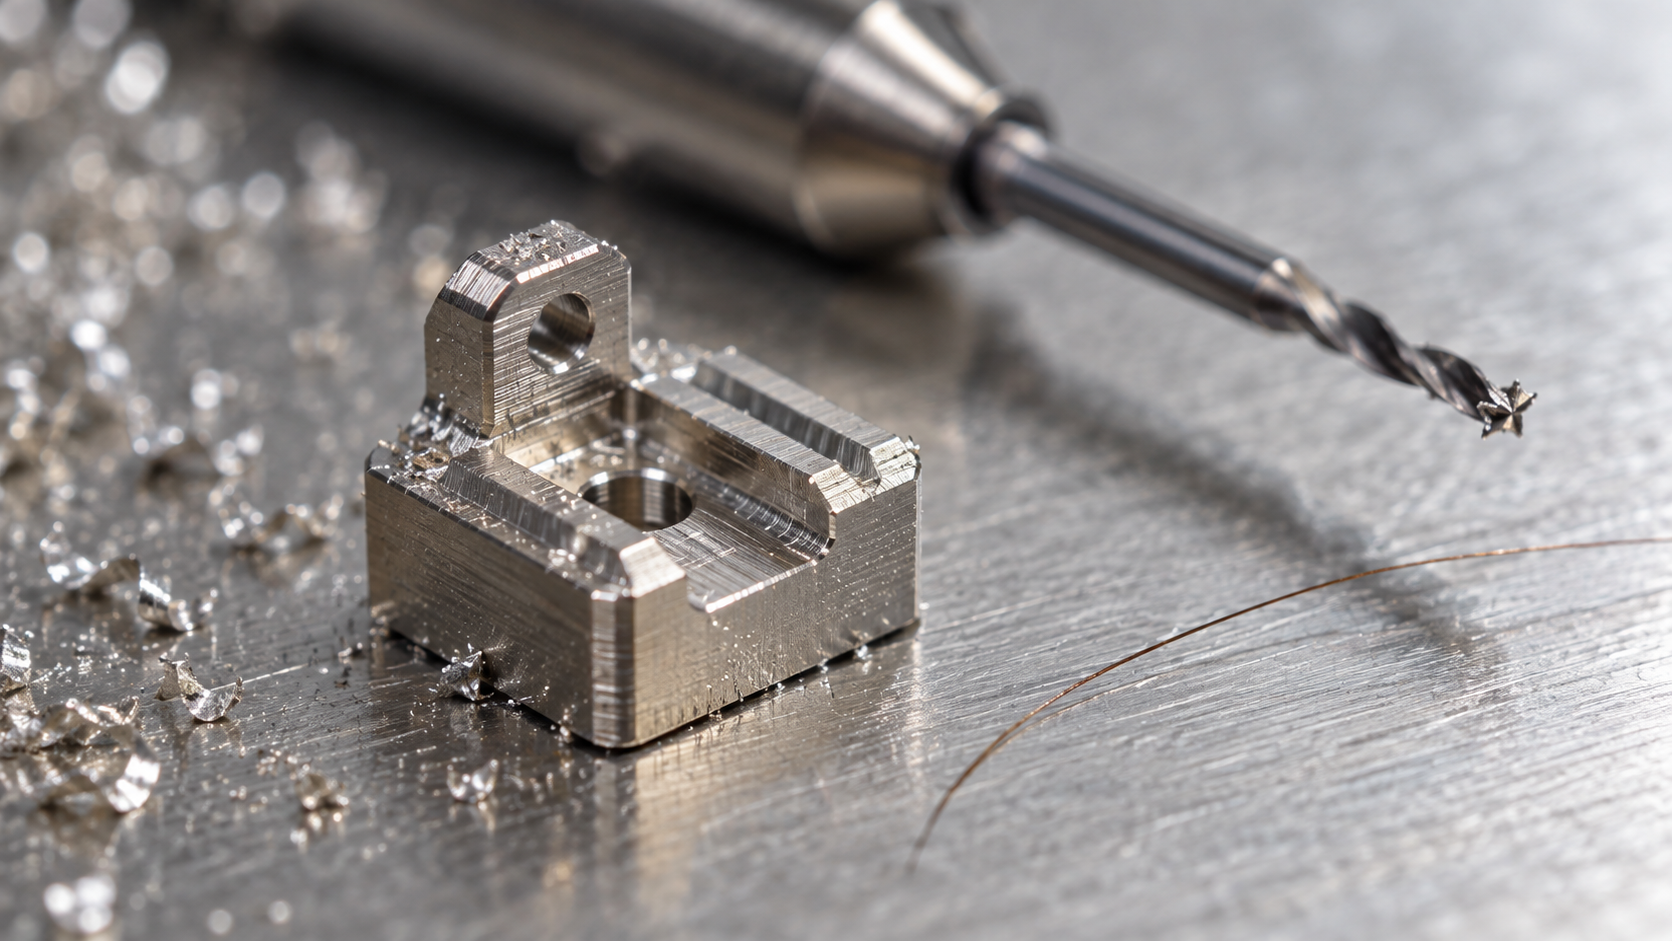
微小零件加工到底「小」在哪:为什么大件工艺不能等比缩小
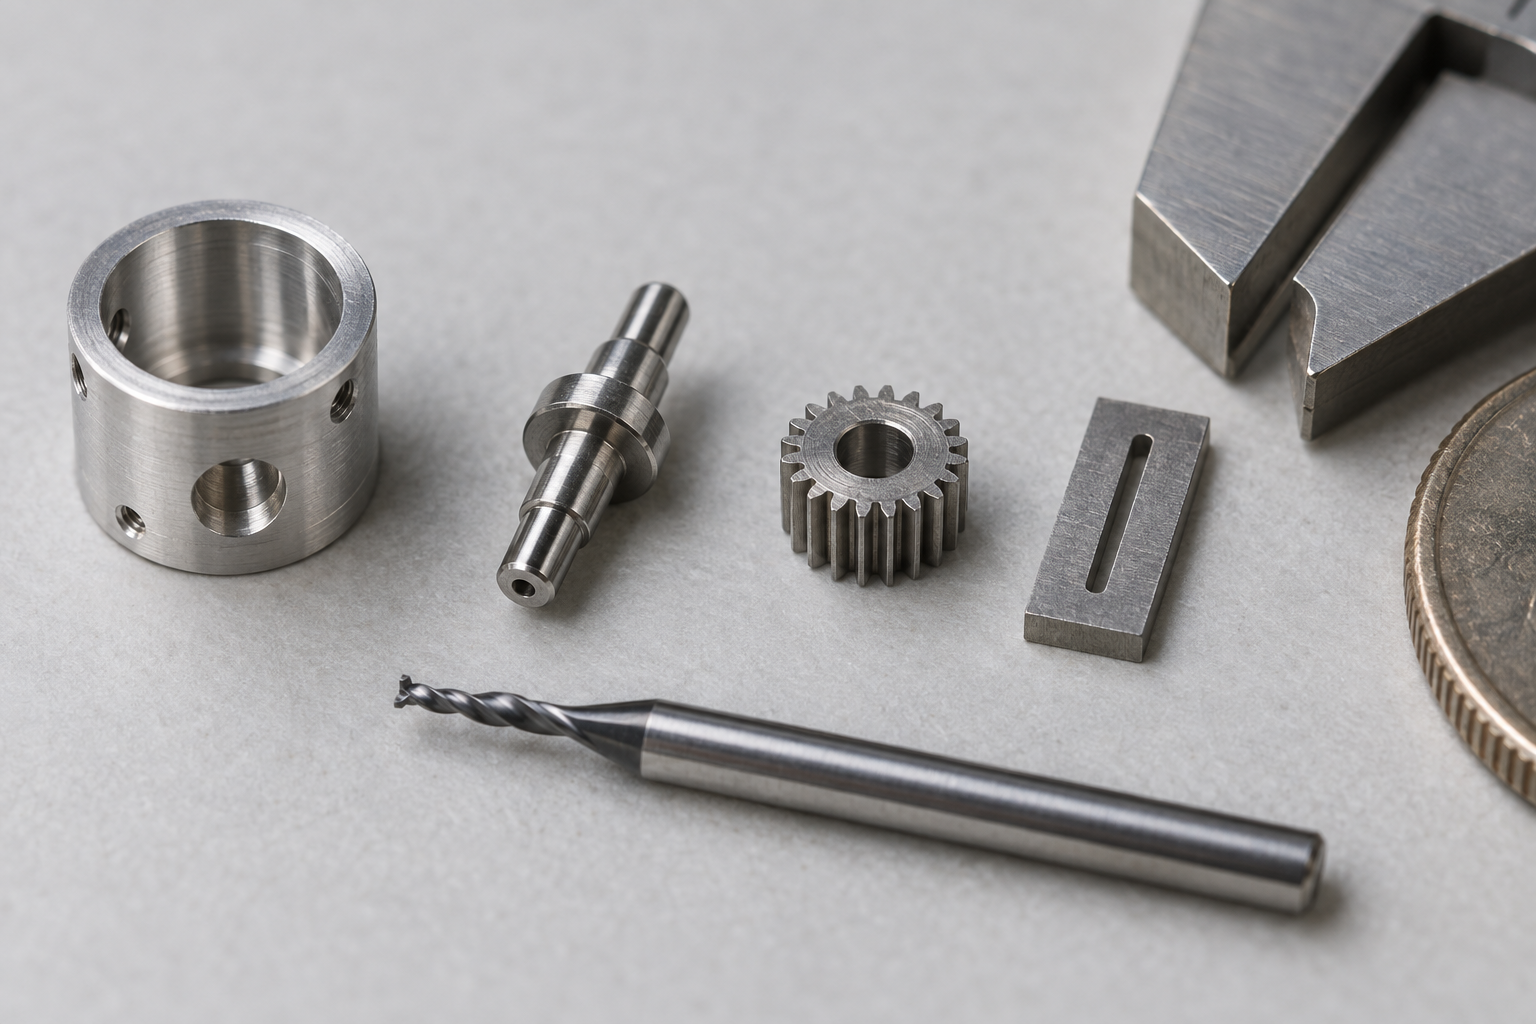
精密微小零件加工工艺分工表:微铣、微车/瑞士车、微细EDM、线切割、激光各管什么特征
反常识的地方在这里:决定微小零件加工路线的不是机床品牌,也不是“几轴”,而是四件事——特征类型、材料、公差带、批量。同一张图上,外壳走微铣,轴销走微车,硬材料的尖角内槽走电火花,薄箔走激光。把工艺按特征分工,而不是按设备名分工,报价和良率才会稳。
一张表看清:特征决定工艺,而不是机床决定工艺
| 特征 / 部位 | 常用工艺 | 典型零件 | 批量注意点 |
|---|---|---|---|
| 外形轮廓、浅腔、支架 | 微铣(小径立铣刀) | 外壳、连接器基座、微型支架 | 刀具直径小,进给与切深要降;薄壁易偏摆 |
| 轴、衬套、销、圆柱面 | 微车 / 瑞士车 | 微型轴、销钉、套筒 | 瑞士车适合细长件;批量靠送料重复定位 |
| 孔、螺纹、定位销孔 | 钻孔、镗孔、攻丝、铰孔 | 定位孔、微型螺纹件 | 关键孔与非关键孔分开标注,检测力度不同 |
| 硬材料、尖锐内角、深窄槽 | 微细 EDM / 沉入式电火花 | 微型齿轮、硬质模具镶件 | 电极损耗需补偿;批量看电极一致性 |
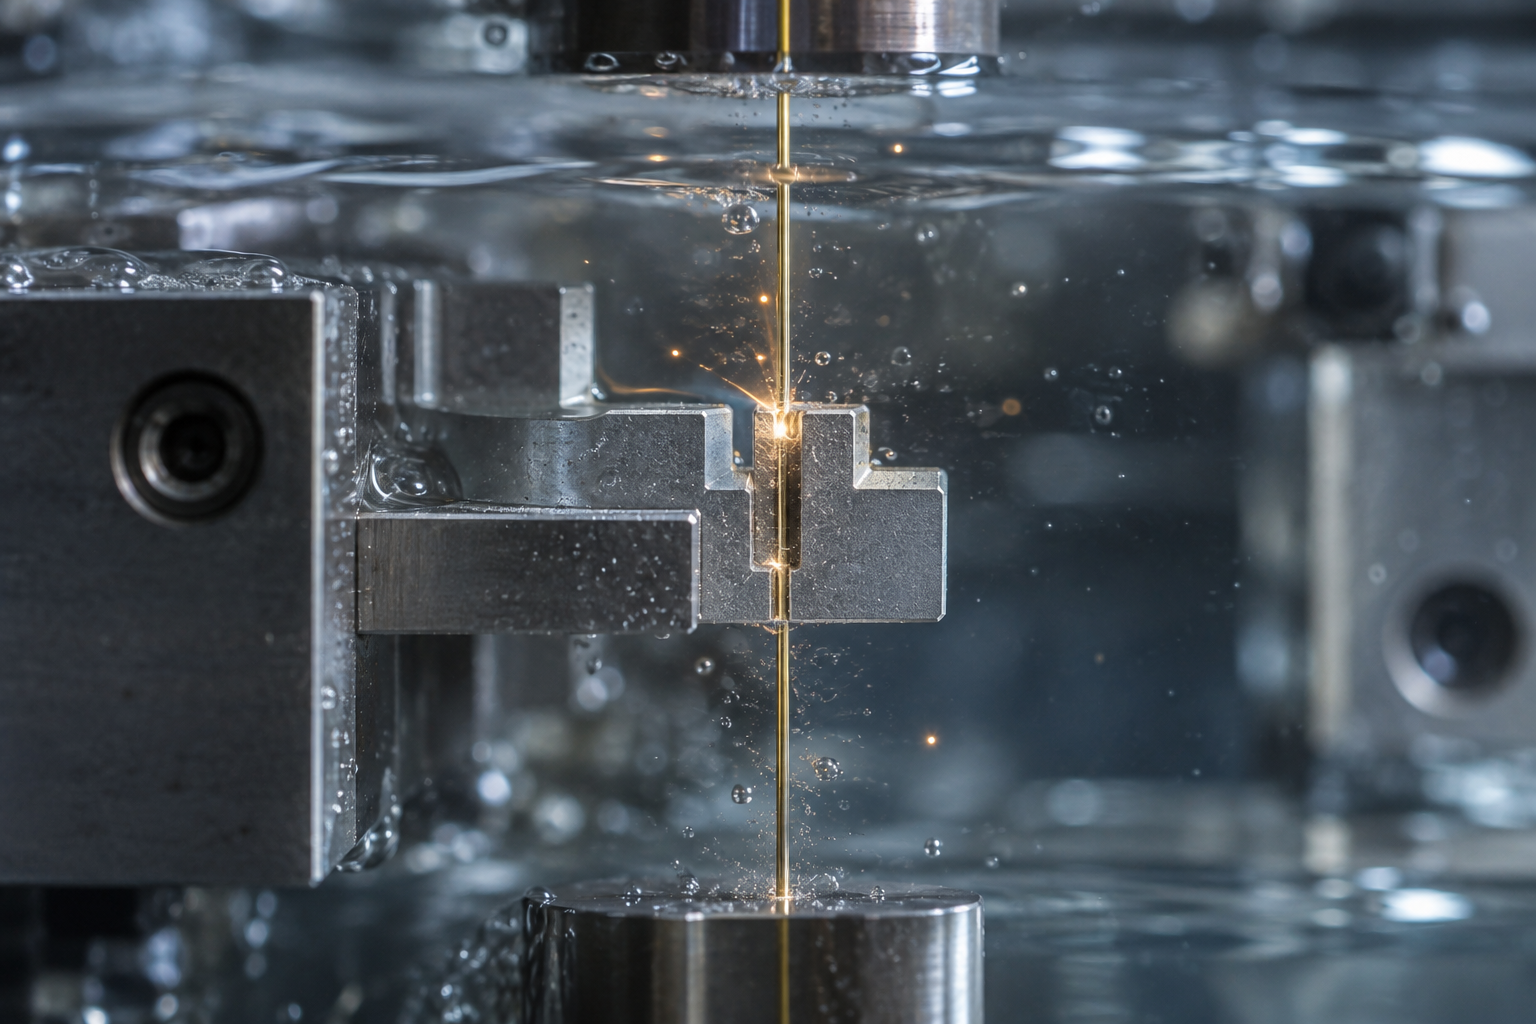
| 贯通窄缝、硬材料轮廓 | 微细线切割 | 冲模刀口、窄缝件 | 切割线细,走丝与定位精度决定尺寸稳定 |
| 薄箔、玻璃、部分塑料 | 激光微加工 | 薄片、微孔阵列、脆性件 | 热影响区与边缘质量需按用途评估 |
用数字锚定一下“小”的量级:业内常见微加工刀具直径可小于约 0.015 英寸,小至约 0.001 英寸级别(约头发丝的三分之一);精密公差带常落在 ±0.001~0.01mm,中等公差约 ±0.01~0.05mm。这些是判断用的常见范围,不是承诺值——能不能做到,要看特征、材料和批量,最终以图纸和工厂确认为准。批量微小零件加工尤其如此:单件能做,不代表一千件每件都一样。工艺路线一旦确定,剩下的难点就从“做不做得出来”转到“每一件是否一致”。
什么时候必须上微细电火花或线切割,而不是硬铣
接着上表说一类最容易被误判的特征。反常识的地方在于:越是“看起来像铣出来的内角落”,越可能铣不出来。硬铣的失效不是精度不够,而是工具根本进不去——深窄凹槽、尖锐内 R、深腔底部的直角清根,微铣刀直径一旦缩到 0.5 mm 以下,刚性急剧下降,偏摆和崩刃会让尺寸和表面一起失控。
硬铣先失效的四种情况
- 硬材料:淬硬钢、硬质合金、陶瓷,微铣刀具磨损速度远超经济性,加工到一半换刀就丢基准。
- 深窄凹槽与薄壁:长径比大,刀具让刀,薄壁被切削力顶变形,越夹越偏。
- 尖锐内角:铣刀永远是回转体,内 R 受刀具半径限制,图纸标 R0.05 就等于宣告铣不到。
- 刀具可达性差:特征藏在腔体内部或与主轴成角度,五轴也未必够得着。
这四类里,微细电火花(沉入式/插入式)负责微米级、形状特殊的零件,比如小模数齿轮、异形微孔、硬质合金镶件;微细线切割负责贯通轮廓和窄缝,业内常见切割线直径可到约 0.001 英寸级别,配合高分辨率定位尺做轮廓补偿,公差带通常落在微米级——具体能到多少,要看材料、厚度和机床状态,图纸上先标清关键尺寸再谈。
限定条件必须说清楚:上 EDM 或线切割不等于更优,也不自动降本。它们慢、需要电极或穿丝准备,只有在几何、公差、刀具可达性三者都证明硬铣走不通时才合理。批量微小零件加工里,如果特征能用微铣稳定做出,硬铣仍然比放电更划算。
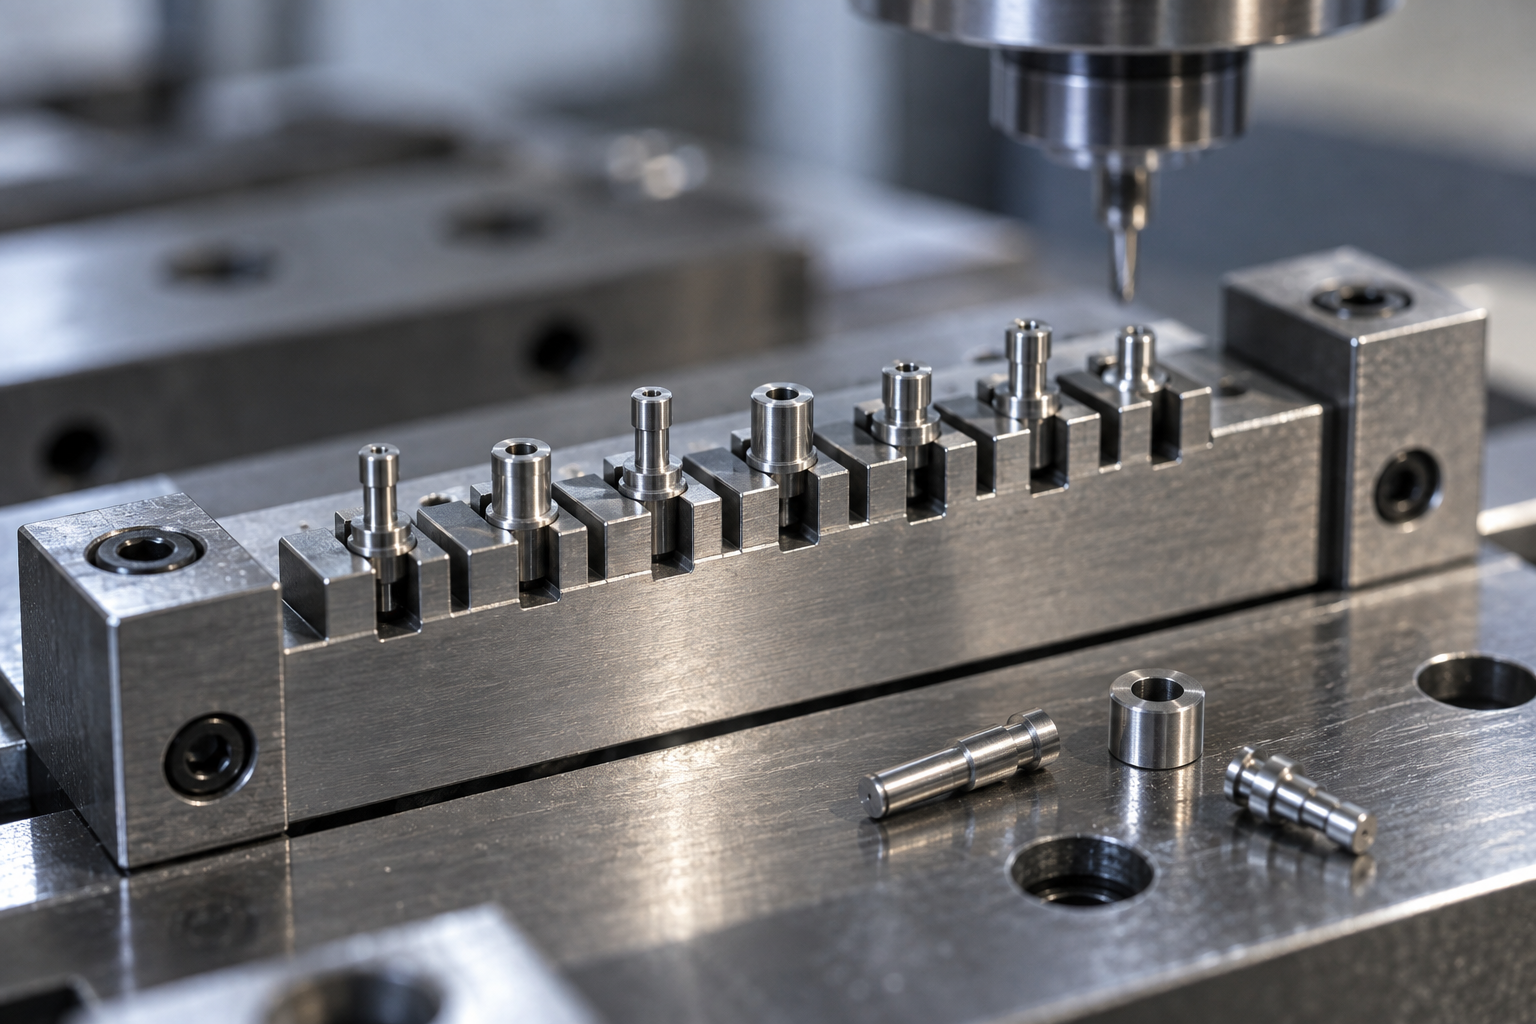
批量微小零件加工:单件试作能过,量产为什么还会崩
很多人以为批量微小零件加工的风险在“能不能做出来”。其实单件试作常常顺利过关——师傅可以手动找正、凭手感降进给、一件一件挑。真正崩的是可重复性:第一百件和第一件不再是同一个零件。
尺寸缩小会把物理效应放大。装夹力在毫米级零件上可能直接压出弹性变形甚至塑性凹陷;切削热来不及散走,主轴热伸长和工件热膨胀叠在微米级公差上;刀具磨损几个微米,在几十毫米的轴上是小事,在 2mm 的销上就是尺寸漂移。深窄凹槽和薄壁还会加剧刀具偏摆,加工时间随之拉长——批量一旦按单件节奏排程,成本和一致性同时失控。
批量崩点通常出现在哪三处
- 装夹重复定位:软爪、专用夹具或真空吸附若基准面不稳,换件后位置度就散。批量微小零件加工必须让夹具本身先被验证。
- 热变形累积:连续加工没有让机床与工件回到热平衡,尺寸随时间单向漂移,而不是随机波动。
- 刀具磨损后尺寸漂移:微型刀具寿命短、磨损曲线陡,需要设定换刀或补偿周期,而不是用到断为止。
材料与热处理顺序会一起吃掉公差和成本
顺序定错,比选错工艺更贵。需要淬硬的钢件,可以先用车削/铣削加工到接近尺寸,再热处理,最后用微细 EDM 或磨削收尾——把变形留在热处理之后处理。另一种思路是直接选预硬化钢,省掉后续热处理这一步,也省掉随之而来的变形风险和二次装夹。POM、PEEK 这类工程塑料常用于绝缘、耐磨或低摩擦件,切削力小、易加工,但热膨胀系数大,批量时更依赖冷却与测量节奏的控制。
检测闭环与询价准备:微小特征怎么验,图纸该怎么给
一个反常识的点:微小零件加工里,检测往往比加工更早决定工艺。加工只做到刀具能到的地方,检测只承认探针能到的地方——探针直径、测头可达性、基准面大小,会直接否掉一条本来能走的路线。
所以精密微小零件加工的验收,通常不是靠一把卡尺:CMM 测形位,光学投影仪与显微镜看微细轮廓和毛刺、边缘崩缺,表面粗糙度仪量功能面。关键孔与非关键孔要在图纸上分开标注——前者全检或加严,后者抽检即可,业内常见做法是按功能分级,而不是一律全检,具体按图纸和用途确认。
询价时把「关键尺寸」挑出来,比报数量更有用
常见问题
以下是读完本文后最常被追问的几个问题,围绕微小零件加工、精密微小零件加工与批量微小零件加工的实际判断展开。
微小零件加工真的只是把大零件按比例缩小吗?
不是。尺寸缩小后,装夹力、切削热、刀具偏摆和振动会被放大,材料去除的物理规则随之改变。所以工艺选择不是等比缩放,而是按特征类型、材料、公差和批量重新分工。
精密微小零件加工里,微铣和微细电火花到底怎么选?
先看特征。外壳、支架、浅槽等开放特征优先微铣;硬材料、深窄凹槽、尖锐内角或刀具难以到达的位置,才考虑微细电火花或线切割。多轴或特种工艺并不自动降本,只有几何、公差和刀具可达性证明合理时才值得上。
为什么单件试作能过,批量微小零件加工却容易崩?
单件试作靠弹性,批量靠可重复性。批量崩点通常不在“做不出来”,而在装夹重复定位、热变形累积和刀具磨损后的尺寸漂移。深窄凹槽与薄壁会进一步增加偏摆和加工时间,放大这些误差。
材料与热处理顺序会影响微小零件加工吗?
会。预硬化钢可以避免后续热处理带来的变形,POM、PEEK 等工程塑料适合绝缘耐磨件。顺序定错,公差和成本会一起失控。具体选材需结合图纸和用途确认。
微小特征怎么验,关键孔和非关键孔要分开吗?
建议分开。CMM、光学投影仪、显微镜和表面粗糙度仪用于微细结构与边缘精度,关键孔与非关键孔的检测力度不同。在图纸上分开标注,才能让检测闭环真正对应加工要求。
核心要点
- 微小零件加工选工艺看四件事:特征类型、材料、公差带、批量,不是看机床型号或轴数。
- 微铣/微车负责成形,微细EDM与线切割管硬材料和尖锐内特征,激光管薄箔、脆性与塑料,彼此按特征分工而非互相替代。
- 尺寸缩小会放大装夹力、切削热、刀具偏摆和振动,微小件常见的报废原因是变形而不是刀具崩断。
- 批量微小零件加工的核心风险从「能不能做出来」变成「每一件是否一样」,靠自动化、可重复装夹和检测闭环,而不是靠单件试作的手感。
- 预硬化钢、POM/PEEK 等材料与热处理顺序,会直接影响微小件的变形和成本,越早定越省事。



