
什么是零件热处理?为什么不只是把零件变硬
零件热处理是对金属进行受控的加热、保温和冷却,借此改变内部组织与性能。它通常不以改变零件宏观形状为目的,而是调整硬度、强度、韧性、耐磨性、切削加工性和尺寸稳定性。外观看起来仍是同一个零件,内部的组织状态却可能已经不同。
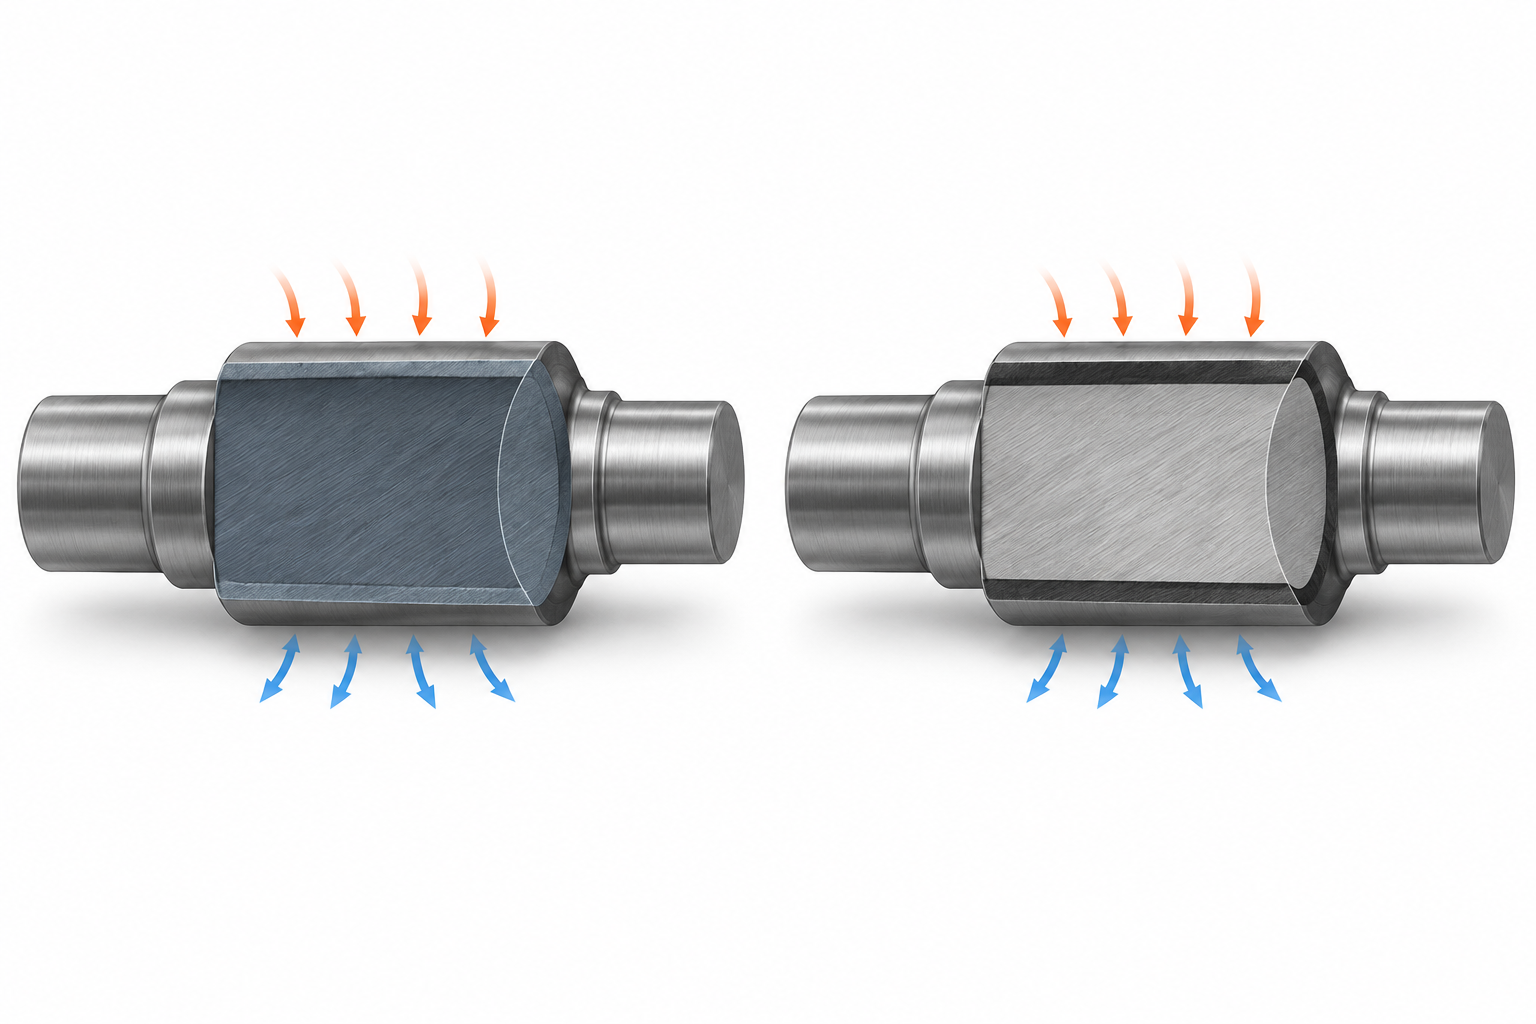
这种变化来自冷却路径和温度循环,而不是单纯把温度升高。较快冷却在特定材料和条件下可能形成马氏体,使硬度和强度提高;较慢冷却则可能得到更适合切削或承受冲击的组织,例如珠光体,或在特定工艺窗口内形成贝氏体。组织变化带来性能收益,也会带来新的风险:硬度提高往往伴随韧性下降,冷却过快可能增加残余应力、变形和开裂倾向。
因此,零件热处理的目标不能只写成“提高硬度”。齿轮可能需要耐磨表面和稳定的齿形,轴类零件需要强度、疲劳性能与尺寸稳定性,后续还要考虑磨削或精加工是否容易进行。对需要承受冲击的零件,过高硬度未必是优点;对薄壁件或厚薄不均件,性能目标还必须与允许变形范围同时确定。
同一材料牌号也不能直接套用同一套零件热处理参数。有效厚度、截面变化、尖角、孔槽、装炉方式以及受力和磨损区域,都会改变零件内部的温度梯度与冷却响应。选择工艺时,应先明确目标组织和性能,再把材料、几何形状、后续加工及尺寸要求放进同一个工艺判断中。热处理追求的不是某个单项指标最大,而是在性能收益与变形、开裂风险之间取得可验证的平衡。
零件热处理循环的三个控制点:加热、保温与冷却
零件热处理不是把零件送进炉子再快速冷却,而是一条由加热、保温和冷却组成的控制链。三个阶段分别决定温度梯度是否可控、组织转变是否充分,以及最终性能与变形风险能否满足要求。加热温度只是其中一个参数,升温速率、炉内温差和装炉方式同样重要。
加热:先控制温差和热应力
零件表面先热、芯部后热时,厚薄差、尖角和孔槽附近容易形成温度梯度。升温过快可能使热应力集中,带来翘曲、局部开裂或后续尺寸漂移。轴类、薄壁件和厚薄不均件通常不能采用同一套升温逻辑;装炉量、零件间距和炉内气氛也会影响实际受热状态。
保温:由有效厚度和装炉条件决定
保温的任务不是简单等待,而是让零件截面温度趋于均匀,并使预期组织转变有足够时间完成。保温时间通常受材料成分、有效厚度、装炉方式、炉型和加热介质影响,不能为所有零件设定一个固定值。保温不足可能造成表里组织不一致;时间过长则可能增加晶粒长大、氧化脱碳或尺寸变化风险。
冷却:速度决定组织,也决定风险
冷却速度改变相变路径:在具体材料和温度条件下,快速冷却可能形成马氏体,较慢冷却则可能形成珠光体或贝氏体。前者通常有利于提高硬度和强度,但也会增加残余应力、变形和开裂风险;后者可能改善韧性或尺寸稳定性,却未必满足耐磨要求。水、油、聚合物和盐浴的冷却强度不同,介质选择应结合材料、截面和几何形状。
例如,某些42CrMo轴件工艺示例采用约850℃的淬火加热,并通过阶梯升温或较低升温速率降低热应力;其中的温度、保温时间和计算系数只对应特定材料、结构与设备,不能外推为所有轴类零件的通用标准。
退火、正火、淬火和回火:零件热处理工艺怎么区分
零件热处理没有绝对“最好”的工艺,关键是把材料、截面尺寸、受力方式和性能目标对应起来。判断时可先问三个问题:怎么做,主要改变什么组织或性能,以及它解决什么制造问题。
| 工艺 | 怎么做 | 主要作用 | 典型用途与边界 |
|---|---|---|---|
| 退火 | 加热后缓慢冷却,常见方式是随炉冷却 | 降低硬度,释放残余应力,改善延展性和切削加工性 | 适合改善加工状态或为后续热处理准备;冷却慢,通常不以获得高硬度为目标 |
| 正火 | 加热后出炉空冷 | 细化并均匀化组织,取得比退火更高的强度与硬度 | 冷却速度通常介于炉冷退火和快速淬火之间;结果受材料和零件尺寸影响 |
| 淬火 | 加热到适当温度后快速冷却 | 促进形成较高硬度和强度的组织,常涉及马氏体转变 | 适合耐磨和承载需求;冷却过快会增加残余应力、变形和开裂风险 |
| 回火 | 通常在淬火后再次加热并控制冷却 | 降低淬火脆性,恢复部分韧性,并调整硬度与强度平衡 | 不能简单省略;常见行业尺度约为150–650℃,具体温度须服从材料、组织目标和工艺卡 |
退火和正火:先解决加工性与组织均匀性
退火采用较慢冷却,使组织更接近平衡状态,常用于降低硬度、消除部分加工或铸造应力,并改善后续切削加工性。正火采用空冷,冷却更快,通常有利于细化晶粒、改善组织不均和提高强韧性平衡。两者都不能脱离材料牌号与有效厚度判断;厚薄差较大的零件,实际冷却速度和组织可能并不一致。
淬火与回火:零件热处理中的性能取舍
淬火通过快速冷却提高硬度和强度,但硬度提升往往伴随韧性下降、热应力增大和尺寸变化。水淬通常比油淬冷却更剧烈,变形和开裂风险也往往更高;介质选择不能只看“硬度越高越好”。回火通常紧接淬火安排,用于降低脆性、释放部分残余应力并恢复韧性。最终验收不应只看一个硬度点,还要结合零件用途检查硬度分布、关键尺寸和必要的组织状态。
淬火介质如何改变零件热处理的硬度与变形
淬火介质不是单纯用来追求更快冷却。它决定零件从高温进入低温时的冷却强度、温差和组织转变速度,进而影响硬度、韧性、残余应力、变形与开裂风险。零件热处理应先明确目标硬度和受力工况,再结合材料、截面尺寸与几何形状选择介质。
水淬、油淬与聚合物淬火的差别
水淬通常比油淬冷却更剧烈,更容易获得较高的硬度,但热应力和组织应力也往往更大。轴类零件若截面变化明显,可能出现弯曲、椭圆或局部开裂;带尖角、键槽和孔边的零件则容易在应力集中处先产生缺陷。油淬的冷却相对缓和,常用于需要降低变形风险的场景,但实际结果仍取决于材料淬透性、油温、搅拌和装炉状态。
聚合物淬火的冷却能力可通过浓度、温度和流动状态调整,因此不能只凭“聚合物”这一名称判断效果。浓度变化、液体老化或循环不充分,都可能改变零件表面的冷却条件。工艺验证时应关注不同区域的硬度和尺寸变化,而不是只记录槽液类型。
盐浴如何控制温差与转变风险
盐浴可用于缩小零件表面与芯部的温差,并在特定工艺中控制冷却和组织转变过程。它并不意味着所有零件都能获得更小的变形;材料成分、有效厚度、盐浴温度、转移时间和零件装载方式仍需验证。薄壁件可能因快速失热而变形,厚薄不均件则可能因不同部位冷却响应不同而产生残余应力。
因此,淬火介质的选择应看“硬度是否达到目标、变形是否处于允许范围、组织是否均匀”这三个结果。水、油、聚合物或盐浴都没有绝对更优的顺序。对于关键轴类、薄壁件和尖角件,热处理方案应同时规定装夹或装炉方式、冷却条件、关键尺寸复测和必要的裂纹检查,避免把硬度最高误认为工艺最合适。
表面硬化与整体热处理:零件形状决定工艺匹配
零件热处理不一定要让整个截面都达到高硬度。若零件同时需要耐磨表面和抗冲击的韧性芯部,表面硬化往往比整体淬硬更合适;若零件各处都要获得一致的强度和组织,则应从整体热处理路线考虑。选择依据不是工艺名称,而是受力区域、磨损位置、有效厚度、几何形状和允许变形范围。
感应热处理:局部硬化与整体热影响的平衡
感应热处理通过感应器对表面或指定区域快速加热,随后配合淬火形成局部硬化层。它适合齿面、轴颈、凸轮工作面等需要耐磨的位置,也适合希望减少整体热循环的零件。实际结果取决于感应器轮廓、频率、加热时间、扫描速度、零件曲率以及淬火液的供给方式。孔、尖角、台阶和厚薄突变会改变电磁耦合与散热条件,不能只凭材料牌号推定硬化深度或变形量。
渗碳与渗氮:先定义渗层,再看基体和尺寸稳定性
渗碳通常用于获得较深的高碳表层,随后通过淬火和回火形成硬表面、韧芯部;渗氮则在较低温度下形成氮化层,常用于耐磨、抗疲劳或尺寸变化要求较严的表面。行业资料中,渗碳常见工艺温度约为850–950℃,氮化约为480–580℃,这些只能作为尺度参考,不能替代材料标准和工艺验证。实际方案还要核对渗层深度、基体强度、尖角与薄壁区域,以及热处理后的尺寸复测要求。表面硬化并非“硬度越高越好”:渗层过深、梯度不合适或局部冷却不均,都可能带来剥落、开裂或配合尺寸变化。
零件热处理后的检查:硬度之外还要看什么
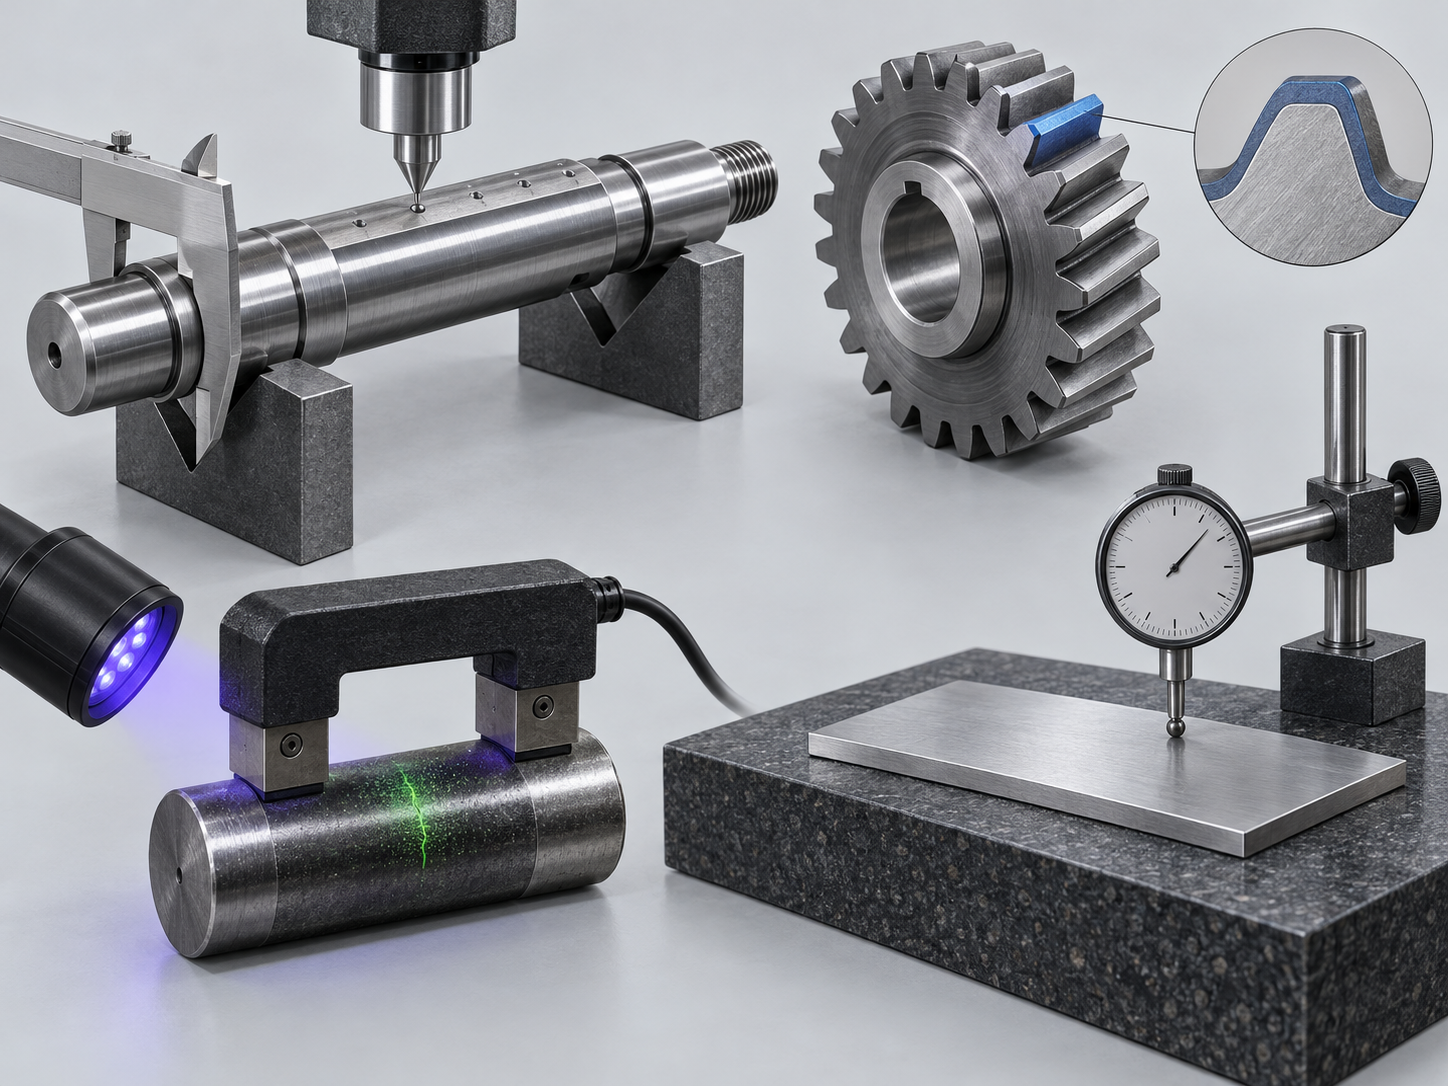
零件热处理的验收不能只看一个硬度数值。硬度应结合图纸、材料牌号和使用部位确定测点,记录测量位置、表面状态与硬度分布。相同零件的边缘、中心、齿面或轴颈,冷却响应可能不同;测点过少,容易掩盖局部软点、过热或硬度梯度异常。
需要时,应把硬度检查与金相组织、裂纹检测和关键尺寸复测结合起来。金相用于确认组织是否符合目标,表面或内部裂纹检查用于识别淬火应力、尖角效应及材料缺陷带来的风险。热处理后的尺寸检查则应关注直径、长度、平面度、圆跳动、同轴度等图纸特征,不能只复测一个外形尺寸。
- 轴类零件:重点关注轴颈尺寸、圆跳动、同轴度、弯曲和硬度沿长度方向的分布。
- 齿轮零件:除齿面硬度外,还要确认齿形、齿向、有效硬化层或渗层深度,以及热处理后的变形。
- 薄壁件与尖角件:优先检查翘曲、局部过硬、裂纹和装夹接触区域;尖角、孔边和厚薄过渡处通常更敏感。
- 厚薄不均件:应比较不同截面和关键区域的组织、硬度与尺寸变化,必要时增加代表性测点。
验收标准应预先写进图纸或工艺文件:目标硬度或硬度范围、测点位置、组织要求、允许变形量,以及是否需要裂纹、金相或硬化层检查。若热处理后还要精加工,也要区分热处理前留量与最终尺寸,避免把加工余量不足误判为热处理变形。
讨论零件热处理方案时,建议同时提供材料牌号、零件图纸、有效厚度、装配与受力区域、磨损区域、目标硬度或组织,以及允许的变形范围。资料越完整,越容易在性能目标、检测项目和变形风险之间建立可验证的工艺闭环。
零件热处理常见问题 FAQ
零件热处理不能脱离材料牌号、截面尺寸、装炉方式和目标性能单独判断。以下问题集中回应淬火、冷却介质与验收中的常见工艺边界。
为什么零件淬火后通常还要回火?
淬火可提高硬度和强度,但快速冷却也可能形成较脆的组织,并引入残余应力、变形甚至开裂风险。回火通常安排在淬火后,通过再次受控加热调整硬度、韧性和尺寸稳定性。回火温度应依据材料、目标组织和使用载荷确定,不能直接套用统一数值。
同一种材料能否直接套用相同的零件热处理参数?
不能简单套用。同一材料牌号的轴、齿轮、薄壁件和厚薄不均件,其有效厚度、尖角、装夹和散热条件不同,升温、保温及冷却响应也会不同。热处理参数还应结合炉型、装炉量、目标硬度或组织,以及允许的变形范围确认。
水淬是否一定优于油淬?
不一定。水淬通常比油淬冷却更剧烈,可能获得较高的冷却强度,但变形、残余应力和开裂风险也往往更高。油、聚合物或其他介质应根据材料淬透性、零件截面和几何形状选择;“硬度越高越好”不是完整的工艺判断标准。
零件热处理验收是否只需要测硬度?
通常不应只看一个硬度点。应按图纸和用途确认测点位置、硬度分布,必要时检查金相组织、裂纹、关键尺寸、圆跳动、平面度、同轴度及热处理后的变形。对表面硬化件,还要明确硬化层或渗层相关要求;具体检查组合取决于零件功能和质量标准。
核心要点
- 零件热处理改变的主要是内部组织和性能,不是简单把零件“加热后变硬”。
- 加热速率、有效厚度、保温充分性、装炉方式和冷却曲线共同决定热处理结果。
- 退火偏向改善加工性和释放应力,正火偏向组织均匀化,淬火建立硬度,回火降低淬火脆性。
- 水淬、油淬、聚合物和盐浴的冷却强度不同,硬度目标必须与变形、残余应力和开裂风险一起评估。
- 热处理验收不能只看一个硬度点,还应结合硬度分布、组织、裂纹、变形和关键尺寸复测。



