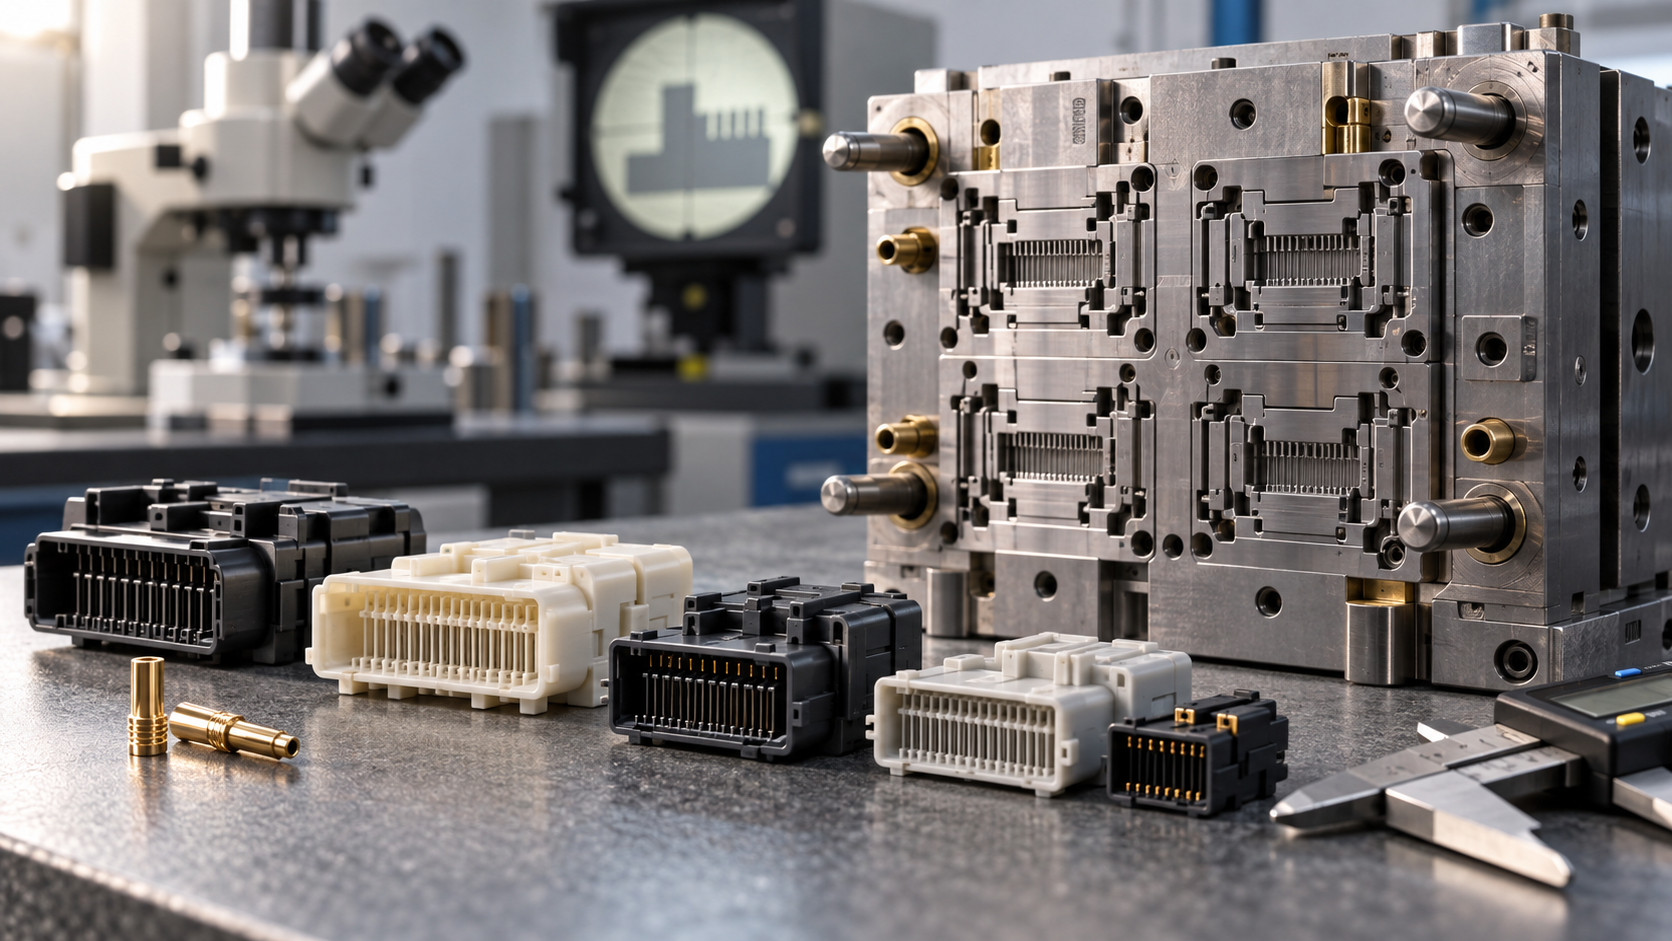
先定这三件事:精密连接器注塑的批量边界
这份备忘写给下单前的人。精密连接器注塑的批量生产,不是把一套样件模具开出来、按图纸报个单价就能走完的事。真正决定项目顺不顺的,是三条边界:
- 端子间距与壁厚。0.5 mm pitch 以下的细间距连接器,端子间塑壁常落到 0.15–0.25 mm 量级,胶位薄、流程长,既影响填充,也影响熔接线强度。间距越小,模具和注塑的容错空间越窄。
- 年用量与批量节奏。年用量几万件和几百万件,模具排腔、流道平衡、是否上热流道、要不要自动埋入嵌件,是两套完全不同的方案。采购要有明确的年用量和月度波动范围,再谈模具。
- 材料与公差的组合。LCP、PA9T、PA46、PBT 这些高温工程塑料,收缩率、各向异性、吸湿性差别不小;同一张图纸换材料,关键尺寸的模具补偿值要重新算。公差不是单独定的,是跟材料、浇口位置、模温绑在一起定的。
下单前先问自己三句:端子的最小塑壁是多少?年用量和峰值月用量是多少?关键尺寸公差里,哪几项是真正功能相关的?这三问答不齐,后面的模具方案和报价都是浮的。
这份备忘按跟单顺序走:先讲材料和公差的取舍顺序,再看模具方案替你提前解决什么,然后是验收要拿哪几张数据、批量阶段守什么信号、报价前必须问清什么。行业常见的量级会标出来,但都只是判断参考,最终以图纸和供应商确认为准。
材料先选,还是公差先定:精密连接器注塑的取舍顺序
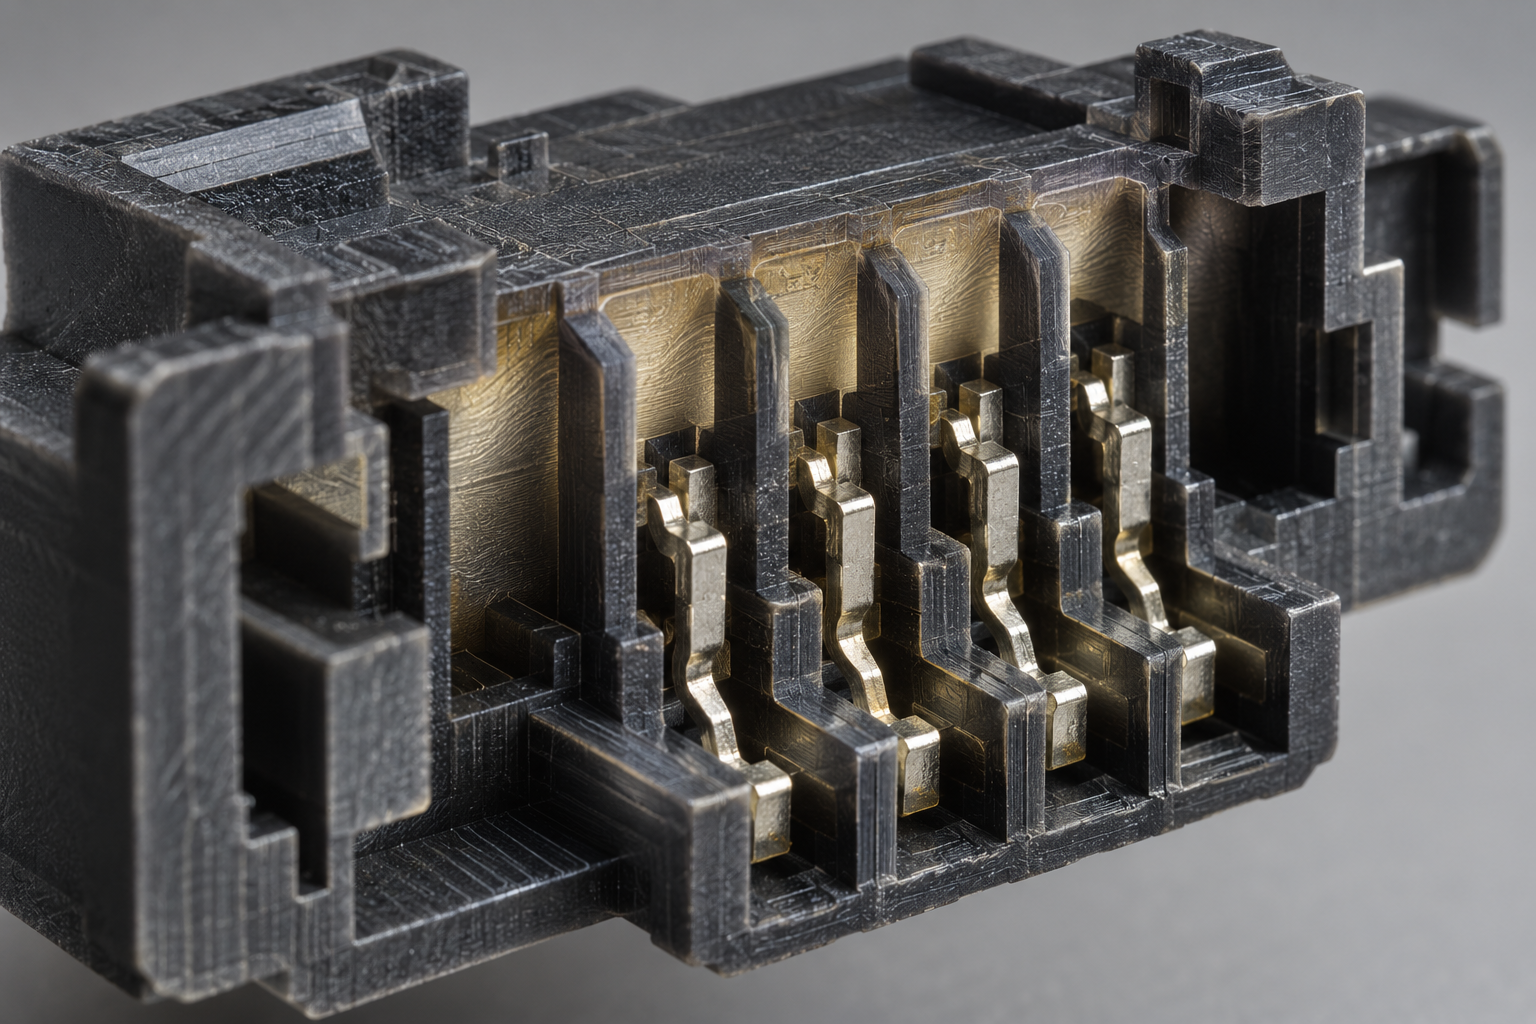
跟单里最常见的返工,不是模具做坏了,而是公差还没分配完,材料就签了;或者反过来,材料按耐温选了,公差却照抄上一款连接器。精密连接器注塑的批量生产,材料与公差是一对绑定决策,顺序错了,后面注塑侧再努力也补不回来。
材料:收缩率、各向异性、吸湿,三件事先摆到桌面
连接器常用的是高温工程塑料:LCP、PA9T、PA46、PBT(含玻纤/矿物填充)等。选它多半是为了过回流焊——但同一条属性会牵出三条采购要盯的后果。
- 收缩率:填充料的收缩率通常是各向异性的,流动方向与垂直方向差得不小。模腔尺寸只能按材料+浇口方案一起算,不能照材料数据表上的单点值套。
- 各向异性:细间距(0.4 mm 及更细)连接器的端子定位柱、薄壁隔栏,方向差异直接体现为孔位偏移和翘曲。
- 吸湿:PA 类吸湿后尺寸与刚性会变。批量件若涉及长期存放或湿热环境,尺寸判定要在约定状态(干态/调湿态)下进行,否则收货和出货各说各话。
公差先分配:模具保证 + 注塑保证,别都压给注塑
业内常见做法是把关键尺寸公差拆成两段:模具能保证的一段(型腔尺寸、嵌件定位、分型面配合),和注塑工艺能保证的一段(收缩波动、保压、模温引起的尺寸漂移)。如果图纸上关键尺寸公差定到 ±0.05 mm 以内,却把整段都写在注塑侧,试模时就会反复调机也压不进去。
采购备忘里最实用的一条:先确认哪几个尺寸是真正影响端子保持力和插拔的。这些是“控制尺寸”,其它按一般公差即可。业内常规连接器塑件的关键尺寸公差常落在 ±0.05–±0.10 mm 区间,细间距、高精度件会更紧。这个区间只是判断参考,不是承诺——具体按图纸、用途和供应商能力逐项确认,并写进技术协议。
浇口、嵌件与分型面:模具方案会替你把哪些问题提前解决
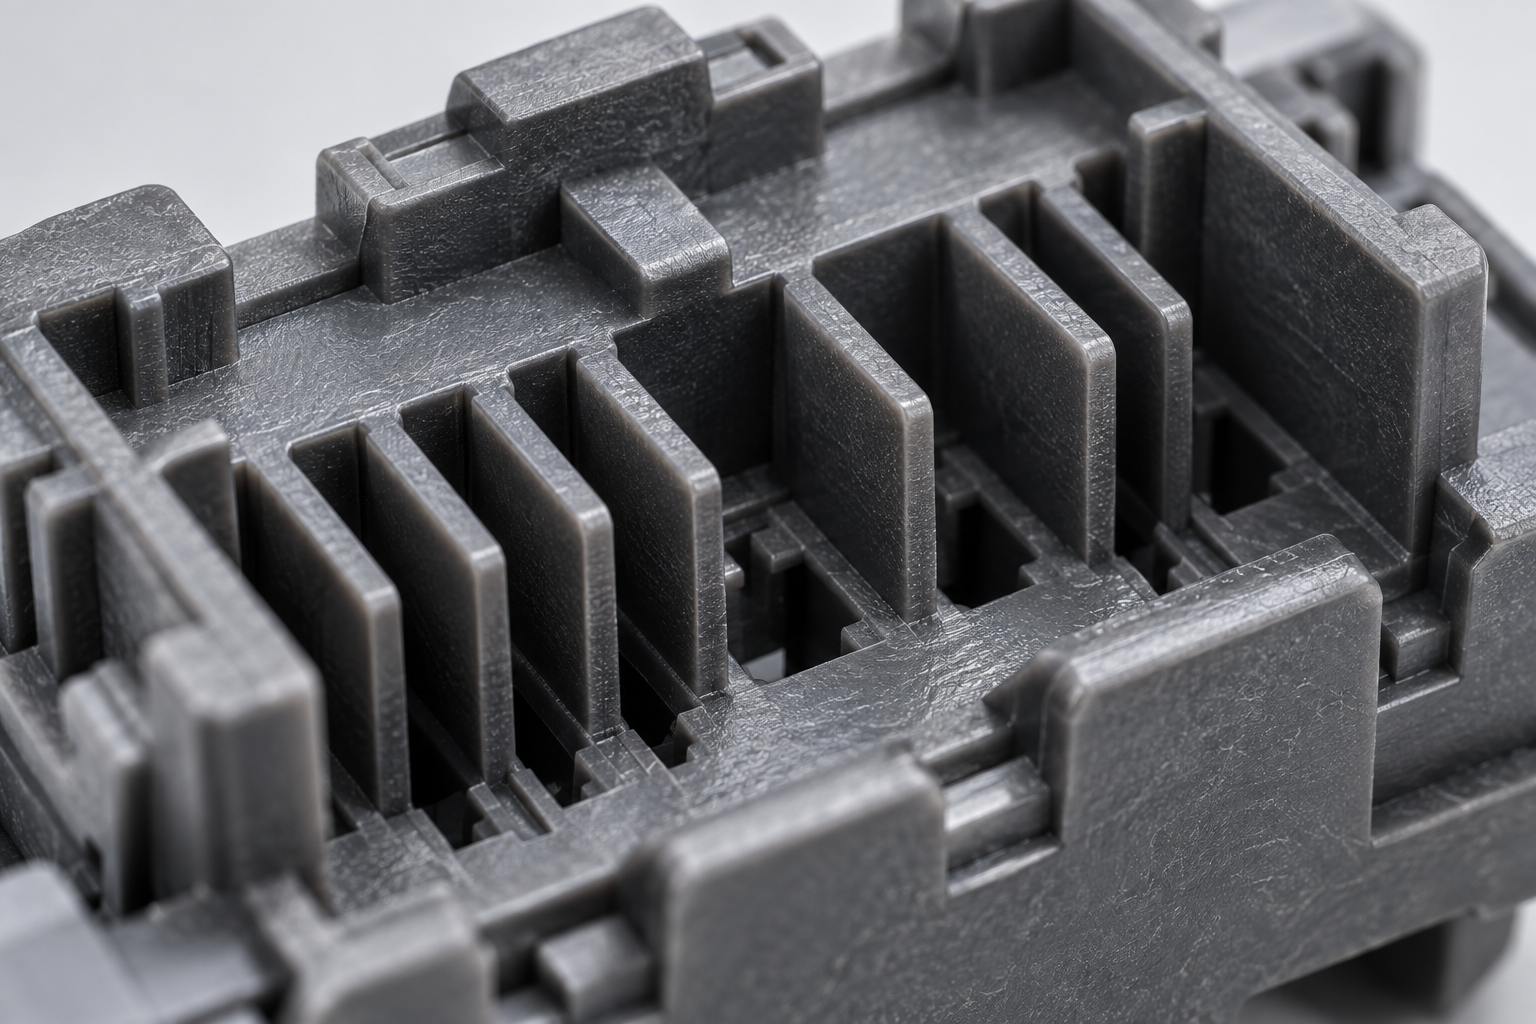
做采购备忘,模具方案这一段最容易被跳过——因为图纸上看不出浇口在哪、分型面怎么走。但连接器批量出问题时,七成以上跟这三件事有关。签模具合同前把下面几条问清楚,比事后追着供应商调机省事得多。
浇口位置决定熔接线落在哪:细间距连接器最怕这条线
精密连接器注塑的塑件通常薄、长、端子间距小。熔体从浇口走到末端,遇到孔、镶针、端子槽就会分流再汇合,汇合处形成熔接线。熔接线的强度和外观都低于本体,如果它正好压在卡扣根部或细间距壁中间,装配时一掰就裂。
所以浇口位置不是模具师傅的私事。合理的做法是把熔接线赶到非受力、非外观面,必要时加溢流井或调模温让熔接线更不明显。业内常见的做法是:细间距连接器优先选侧浇口或点浇口,位置按端子排布定,而不是按模具加工方便定。这条在 DFM 评审时要看到浇口示意图,不能只口头确认。
嵌件定位重复性:嵌件连接器的额外一道风险
带金属端子或屏蔽片的连接器属于嵌件成型(insert molding)。金属件的定位靠模内镶针或夹具,注塑时高压熔体会推挤金属件,如果支撑不够,端子会偏、会翘。这一段的验收重点不是单个样件好不好,而是重复定位精度——连续打 50 模,端子的位置度波动有多大。
参考业内嵌件成型的常见做法:金属件先冲压成型再入模包覆,模具上要留出金属件的公差吸收量。采购备忘上记一笔:索要嵌件定位的连续抽样数据,而不是只看一枚漂亮的首件。

分型面、拔模与多腔平衡:一致性与外观的隐形门槛
分型面在哪,决定了毛边出现在哪个面。连接器的插接面、卡扣面一般不允许毛边,分型面就要避开这些区域,或者把毛边赶到非配合面再修。拔模斜度同理:没有斜度,脱模会拉伤,外观面会出现拖白。业内常见参考是外观面拔模 0.5°–1°,功能面可更小,实际按图纸和材料收缩率确认。
多腔模具还要看流道平衡。腔数越多,各腔填充越难一致,尺寸分散就越大。采购备忘里记一条:要求供应商提供多腔一致性抽样(例如取首件、中间模次、末件对比关键尺寸),不能只给最好的那一腔数据。
这三条合起来是一句话:模具方案不是供应商内部的事,它直接决定你后面批量跟单要不要天天救火。签模前把浇口示意图、嵌件定位方式、分型面与腔数排布要到手,比事后争论谁的责任有用得多。涉及注塑能力的细节,可在注塑能力页面核对工艺范围后再往下谈。
模具验收:采购该拿到哪几张数据,而不是只看样件
精密连接器注塑的模具验收,最常见的坑是:供应商寄来一把样件,装配手感不错,采购就签了。等到批量爬坡,端子间距开始飘,嵌件高低不一,再去追责已经晚了。样件只能证明「这套模具当天能打出来」,不能证明「半年后换个模次还能打出来」。采购在验收环节要拿的是数据,不是手感。
首件全尺寸报告:先对基准,再对尺寸
首件全尺寸报告(FAI)是验收的底线文件。要点不在「全」,在于尺寸基准必须和图纸一致。连接器塑件常以端子孔中心、卡扣面或分型面做基准,如果供应商用了自己的装夹基准去测,数字再漂亮也不能用。看报告第一眼:基准符号是否与图纸标注对应;第二眼:关键尺寸是否被漏掉。业内常见做法是把关键尺寸(端子间距、插拔面配合尺寸、嵌件露出高度)单独列一张关键尺寸表,附上实测值和公差带余量。具体项目按下发图纸和用途确认,别接受「全部合格」这种笼统结论。
能力数据与多腔一致性:别用单腔样件糊弄多腔模
如果模具是一模四腔、八腔,验收必须看到腔与腔之间的差异数据。做法通常是每个腔取若干件,测同一组关键尺寸,比较各腔的均值与极差。业内常见的验收判据是:关键尺寸的过程能力指数 Cpk 达到 1.33 以上算比较稳,1.0–1.33 属于要盯的状态,低于 1.0 基本不能放行批量。这个数值是判断门槛,不是承诺,实际按图纸公差带宽度和用途定。腔间极差如果超过公差带的四分之一,就要追问流道平衡和模温均匀性,而不是靠后道挑选。
嵌件定位重复性与工艺窗口记录
带金属端子或屏蔽片的嵌件连接器,验收要多一张嵌件定位重复性数据:连续抽 20–30 模,测嵌件露出高度和位置偏移,看波动范围。嵌件没压到位、模内被熔体冲偏,这类问题在样件阶段往往看不出来,批量时集中爆发。同时要拿到试模的工艺窗口记录——料筒温度、模温、保压压力与时间、注射速度的上下限。这张记录是将来批量出问题时排查的起点,也是判断这套模具「窗口宽不宽」的依据。窗口窄的模具,换一批料、换一个模次就可能出废品,采购要提前知道。
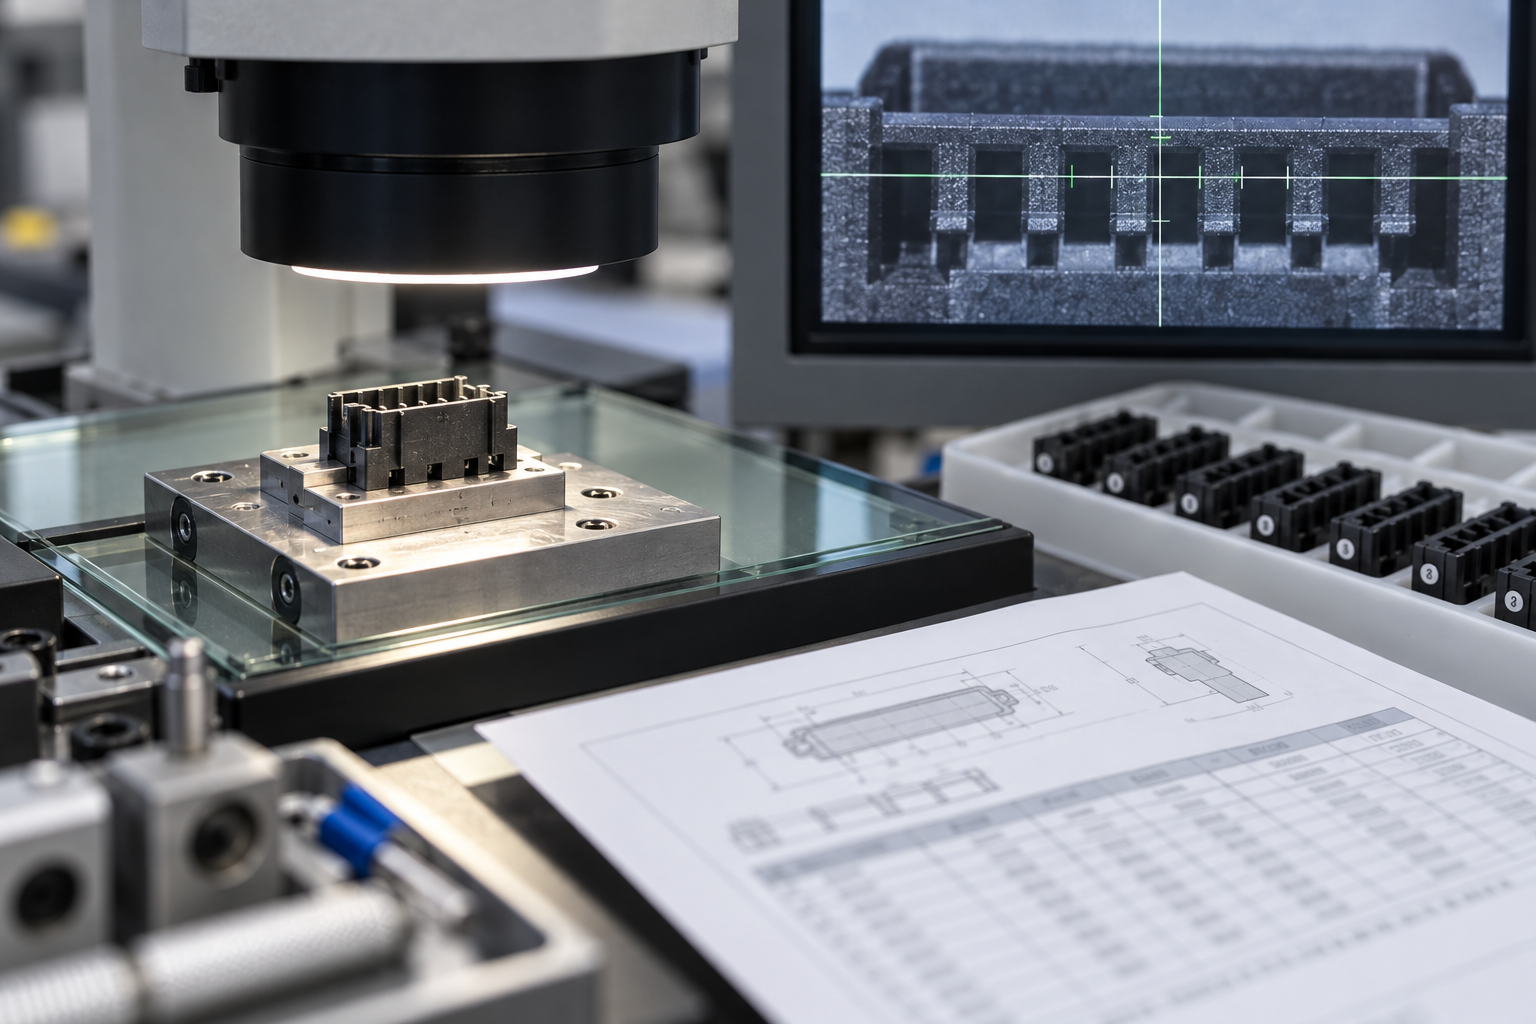
验收通过不等于可以松手。采购把这几张数据留档:FAI 报告、关键尺寸能力数据、多腔一致性抽样、嵌件定位重复性、试模工艺窗口。它们同时也是后续批量抽检的比对基线——没有基线,产线上出现尺寸漂移时,谁都没法判断是模具磨损、材料换批,还是工艺跑偏。
批量生产阶段:稳定性靠什么守住,哪些信号说明要停线
精密连接器注塑的批量生产,真正的风险不在第一批,而在第三百批。首件合格只能证明模具方案说得通;批量阶段要证明的是同一套参数在材料批次、模温波动、设备磨损下还能重复。采购要盯的不是“今天合格”,而是“明天还会不会合格”。
工艺窗口要固化,不是每次重新调
试模阶段定下的料筒温度、模温、保压压力与保压时间、注射速度和冷却时间,是批量生产的基准。批量阶段允许的调整应该限定在窗口内的小幅微调,而不是每次换料或换班就重新摸索。要求供应方把这些参数写进工艺卡并留档,换料批次时做首件确认。材料干燥常被忽略——LCP、PA9T 这类材料吸湿后,短射、银纹、尺寸漂移会一起出现,干燥温度和时长要固定并记录。
失效模式的现场判据:短射、飞边、翘曲、缩痕
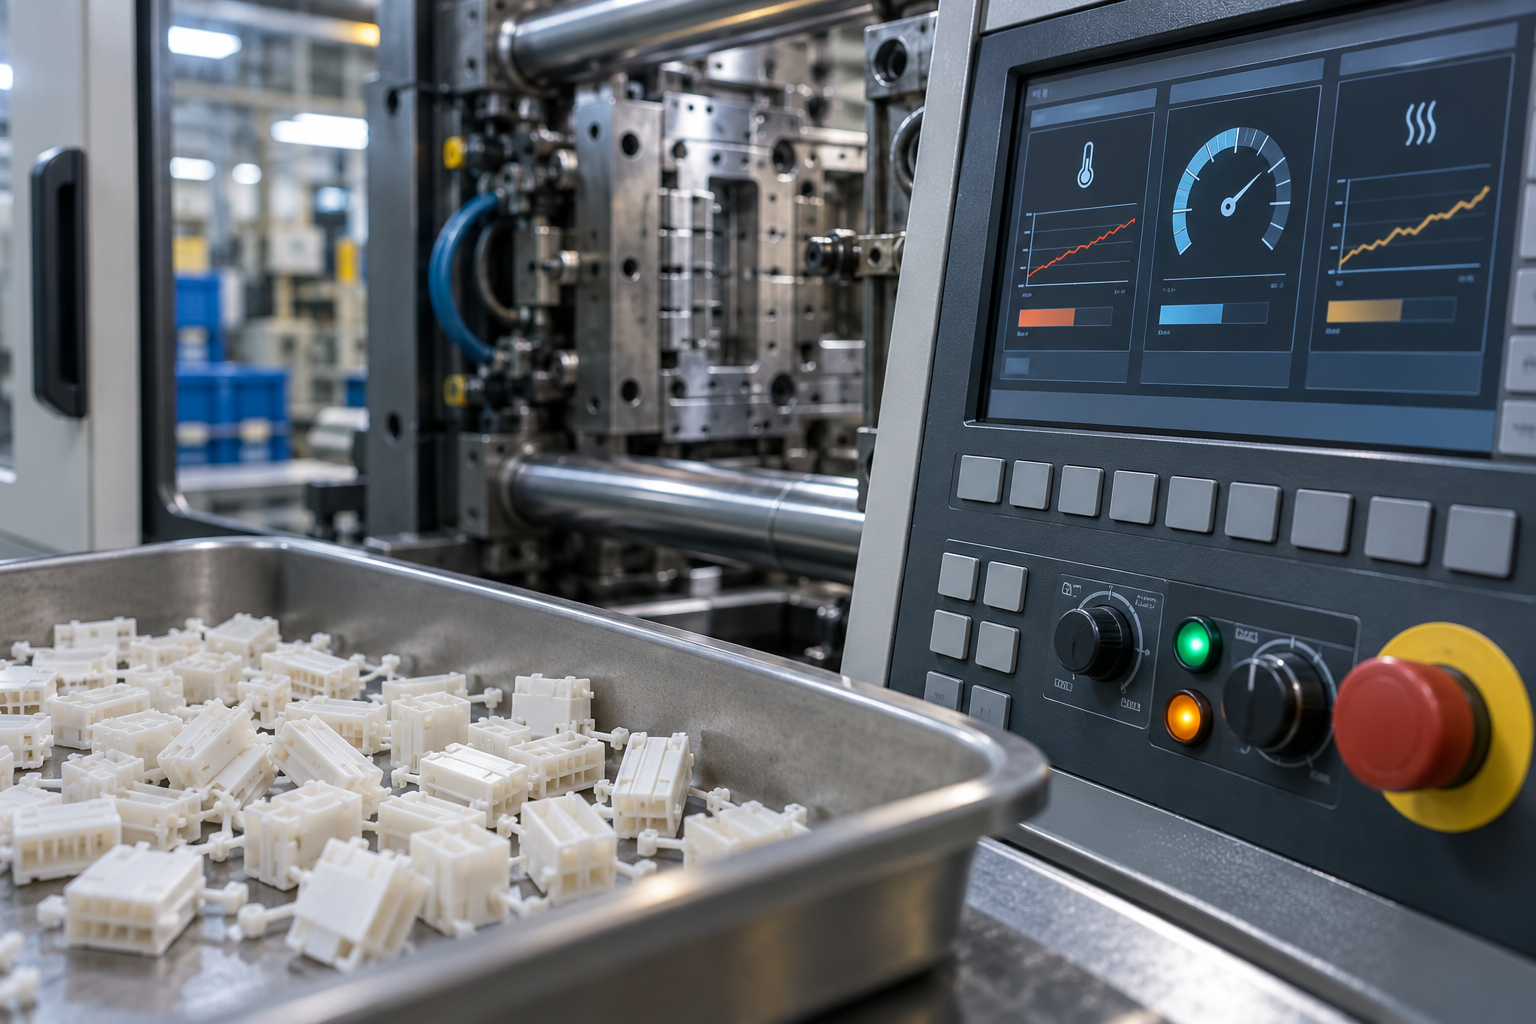
批量时看出问题要快。短射通常指向注射不足、料温偏低或排气不良;飞边多与锁模力不足、分型面磨损或保压过高有关;翘曲往往是模温不均、冷却不平衡或浇口位置导致的取向应力;缩痕则集中在厚壁区或保压补缩不到位。这些判断是方向性的,现场还要结合具体结构核对。
- 关键尺寸连续偏移:同一模腔连续数模次趋向同一方向超差,先查模温与保压是否漂移,不要直接改模具。
- 嵌件定位重复性变差:端子或屏蔽片在塑件中的位置分布开始散开,多半是嵌件定位销磨损或机械手放置偏差。
- 批次外观差异:不同批次的色差、光泽或熔接线明显,通常指向材料批次或干燥状态变化,而非模具本身。
- 多腔一致性下降:不同模腔之间尺寸差扩大,指向流道平衡或局部冷却异常。
出现以上信号,合理的做法是先停线确认工艺参数与检具基准是否一致,再判断是材料、设备还是模具的问题。带着样件和工艺记录去追,比事后争论有效。抽检频率通常按批量节奏和关键尺寸数量确定,关键尺寸应配专用检具,避免用卡尺量基准本身就不稳的尺寸。
抽检与检具:基准对了,数据才有意义
批量控制里最常见的失误,是抽检报告和图纸基准对不上。连接器塑件的关键尺寸常以端子基准面或安装面为基准,检具如果按外形定位,量出来的偏移可能只是夹具误差。采购在下单前确认检具方案,批量阶段要求供应方按同一基准出数据。3D 扫描适合做首件与异常件的复核,不替代日常抽检,但能快速判断是尺寸问题还是基准问题。
成本、周期与报价前必问清单
采购最常踩的坑,是在图纸还不完整的时候先把单价压到最低。精密连接器注塑的报价,本质是把一堆边界条件折成一个数:模具结构、腔数、嵌件方式、材料牌号、公差带、检验手段、包装形态。你只对其中一项施压,供应商就会在别处找回来——缩腔数、换牌号、免检、简化检具。后面批量时,代价以返工、停线、挑选的方式出现,往往比当初省下的单价高。
所以报价前该做的不是砍价,是把条件说清。下面这份清单可以直接贴进询价邮件里,逐条填。
报价前必问清单:七项填完再谈价
- 年用量与批次节奏:年用多少、分几批、每批多少。这一项直接决定腔数取舍——10 万件/年的节奏和 5 千件试产的模具方案不是一回事。
- 关键尺寸与公差带:图纸上哪些是关键尺寸、公差多少、基准怎么标。别只给一个总公差,模具保证段和注塑保证段要分开谈。
- 外观标准:熔接线位置是否允许、可见面在哪、缩痕和流痕的判据是什么。外观标准没写清,样件永远“还能再改改”。
- 材料牌号与等级:不要写“耐高温塑料”,写具体牌号。牌号一换,收缩率、模温、干燥条件全变,模具尺寸跟着变。
- 嵌件形式:端子是预埋、后插还是包覆成型;嵌件公差谁保证。嵌件连接器的定位重复性要单独立项。
- 认证与追溯要求:需不需要材质证明、批次追溯、首件报告留档。有追溯要求的产线,检验工时和记录成本要算进报价。
- 检具与交付形态:要不要专用检具、谁出资;散装、编带还是托盘。交付形态影响后道工序和包装成本。
成本到底由什么驱动
按影响大小排:模具复杂度(分型面、滑块、嵌件定位机构)>腔数与流道平衡>材料等级(玻纤/矿物填充的高温工程塑料比通用料贵,且对模具磨损更大)>公差与检验密度>交付形态。腔数是双刃剑:腔数上去,单件材料与机时成本下降,但流道平衡、多腔一致性、模具维护的难度同步上升。精密连接器注塑里,多腔一致性没守住,省下的机时会在挑选和报废上还回去。
业内常见的报价结构是“模具费 + 单件价 + 检具/首件费”,有的把试模和工艺窗口记录单列。拿到报价时,先看这几项是否拆开,再看单件价里包含几次抽检、是否含包装。含糊的报价单,后面多半有追加。
常见问题(FAQ)
下面几条是跟单时最常被问到、也最容易在报价阶段被含糊带过的点。答案按本文前面的判断给出,具体数值一律以图纸和供应商确认结果为准。
精密连接器注塑的公差和材料,应该先定哪个?
先定公差带的分配,再定材料。因为公差是「模具保证 + 注塑保证」两段之和,材料收缩率、各向异性和吸湿会直接吃掉其中一段。业内常见做法是:先按图纸用途把关键尺寸公差拆成模具侧和注塑侧,再选能满足收缩与回流焊耐受的工程塑料(如 LCP、PA9T、PBT、PA46 一类),最后用试模数据回填。常规连接器塑件关键尺寸常在 ±0.05–±0.10 mm 区间,细间距件会更紧——这是判断参考,不是承诺,务必按图纸与用途确认。
模具验收时,采购应该拿到哪几张数据,而不是只看样件?
至少四类:首件全尺寸报告(含基准说明,且基准要和检具对齐)、关键尺寸的能力数据(不是单点合格,而是分布与波动)、多腔一致性抽样(多腔模必看,确认腔与腔之间是否偏移)、以及试模的工艺窗口记录(模温、保压、射速的可用区间)。做嵌件连接器还要加一份嵌件定位重复性数据。样件合格只说明那一刻合格,这几张数据才说明批量能不能守住。
批量生产后尺寸开始漂,先查哪里?
按影响面从大到小排:先查材料批次与干燥状态(换料、回料比例变化、干燥不足都会改收缩),再查模温与保压窗口是否被现场为赶产量动过,然后查嵌件定位与模具磨损。现场判据上,短射、飞边、翘曲、缩痕往往先于尺寸超差出现。如果关键尺寸连续几模单向偏移、或嵌件定位超差,应当停线复核,而不是靠加严抽检硬扛。
带金属端子的嵌件连接器,为什么报价通常更高?
贵在定位与节拍,不在塑料本身。嵌件要在合模前准确放入并保持重复定位,模具上常需专门定位结构,放件与取出往往影响节拍,废品风险也集中在嵌件偏移和包覆不良上。所以嵌件连接器要单独评估定位重复性,报价时也应把嵌件来料公差、上料方式和检验要求一并说明,否则单价压下来了,后期返工成本会补回去。
核心要点
- 精密连接器注塑的成败多半在开模前定死:材料收缩率、公差带分配、浇口与嵌件方式比后期调机更能决定批量一致性。
- 端子间距越小,公差分配越要向模具和嵌件精度倾斜,而不是一味收紧模腔尺寸——先分清哪些尺寸是模具保证、哪些是注塑保证。
- 模具验收别只看样件全尺寸:要拿到首件报告、关键尺寸 Cpk/能力数据、嵌件定位重复性和多模腔一致性数据。
- 批量稳定性靠三件事:材料批次与干燥记录、模温与保压窗口固化、抽检方案与检具对齐图纸基准。
- 报价前把年用量、公差关键项、外观判定标准、认证与追溯要求一次讲清,可省掉后面两轮返工。



