金属半固态成型与液态压铸:薄壁铝合金件为什么可能受益
对精密薄壁铝合金件而言,金属半固态成型的价值不只是“更容易流动”。半固态浆料含有一定体积分数的球状初生固相,流动状态不同于完全液态金属:充型通常更平稳,喷溅和卷气倾向有望降低;较低的充型温度也可能减轻模具热冲击。凝固过程中,液相收缩减少、组织较细小且较均匀时,尺寸稳定性和近净成形潜力也可能改善。
但这不是零缺陷工艺。浆料制备后的温度、固相形态、保持与转移方式,会直接影响定量浇注和薄壁末端的充填;模具排气不足,仍可能造成气孔或充型不良;汇流位置可能出现焊合,厚薄突变和局部热节仍可能引发缩松、缩孔。因此,半固态成型的优势必须与制浆、输送、排气、压射及凝固控制一起评价,不能只看零件是否“薄”。
现有研究支持半固态浆料在流动平稳性、部分卷气风险、补缩行为和模具热负荷方面的工程潜力,但不足以推出所有精密薄壁件通用的最小壁厚、尺寸公差、孔隙率或量产良率。项目判断应回到零件结构、内部质量要求、后续机加工或热处理、生产批量,以及浆料能否稳定制备和转移。后续应通过充型凝固仿真与试模,重点核查薄壁末端、汇流处和局部厚大区。
流变成型与触变成型怎么选:浆料制备、保持与输送
金属半固态成型的工艺选择,不能只看零件是否薄壁,还要看浆料从制备到入模能否保持稳定。流变成形通常是在金属浆料制备后直接完成转移和成形,流程较短,但对浆料保持、输送距离、温度一致性和定量浇注要求较高。浆料一旦在转移过程中发生温降、固相偏聚或流动状态变化,薄壁末端就可能出现充型不足。
触变成形则更多围绕预制坯料或半固态坯料的再加热与成形展开。它减少了高温浆料长距离输送的依赖,但需要确认再加热后的组织、固相分布、流动状态和批次稳定性。对于带有长薄壁、多个分支或关键密封面的铝合金件,工程评审应分别比较两条路线的装料、加热、转移和充型窗口,而不是把“薄壁”直接等同于半固态成型。
TBR与FCR制浆设备:文献实例如何影响工程判断
文献中的TBR锥桶式设备通过连续冷却和机械剪切,使初生枝晶逐步破碎并趋向较圆整、细小的形态;FCR强制对流设备则利用螺旋搅拌形成循环流动,并通过桨叶形貌、转速和搅拌时间调整剪切状态。密封环境和保护气氛有助于降低吸气与氧化倾向。这里的关键不是设备名称本身,而是冷却、剪切和气氛如何共同影响浆料黏度及输送稳定性。
TBR制浆时间小于8秒等数据属于特定文献设备实例,不能作为所有半固态设备的通用指标。实际选型还应验证浆料保持时间、转移路径、定量误差、入模温度和连续生产中的批次波动。若这些条件无法稳定控制,触变路线或其他成形工艺可能更容易建立可重复的制造窗口。
半固态浆料如何影响薄壁充型、卷气与凝固补缩
金属半固态成型的关键,不是简单地让铝合金“更容易流动”,而是改变金属在充型和凝固阶段的流变行为。浆料中含有一定比例的球状初生固相,表观黏度通常高于液态金属,流动更平稳,剧烈喷溅和液面翻卷倾向可能降低。因此,薄壁长流程、转角和汇流位置的卷气与氧化膜卷入风险有望得到控制,但这并不等于不会出现气孔或充型不良。
薄壁末端与汇流处仍是半固态充型风险点
薄壁末端首先面临温降和早凝;若浆料温度、固相形态或压射条件不匹配,仍可能产生欠铸、冷隔或焊合不良。多股金属在孔位、筋位或封闭腔体前汇合时,气体排出路径不足,也可能形成内部气孔。半固态浆料的较高黏度有助于稳定流动,却会提高对流道截面、排气通道和浇注连续性的要求。
在凝固阶段,半固态金属的液相收缩相对减少,细小而较均匀的组织有望改善补缩条件,降低局部缩孔、缩松倾向。但局部厚大区、孤立凸台和厚薄突变仍可能成为晚凝热节;如果补缩路径被提前封闭,缺陷仍会保留。最终结果取决于固相率、浆料温度、浇注方式、模具排气、充型速度和凝固顺序,不能只凭“半固态”这一工艺名称判断。
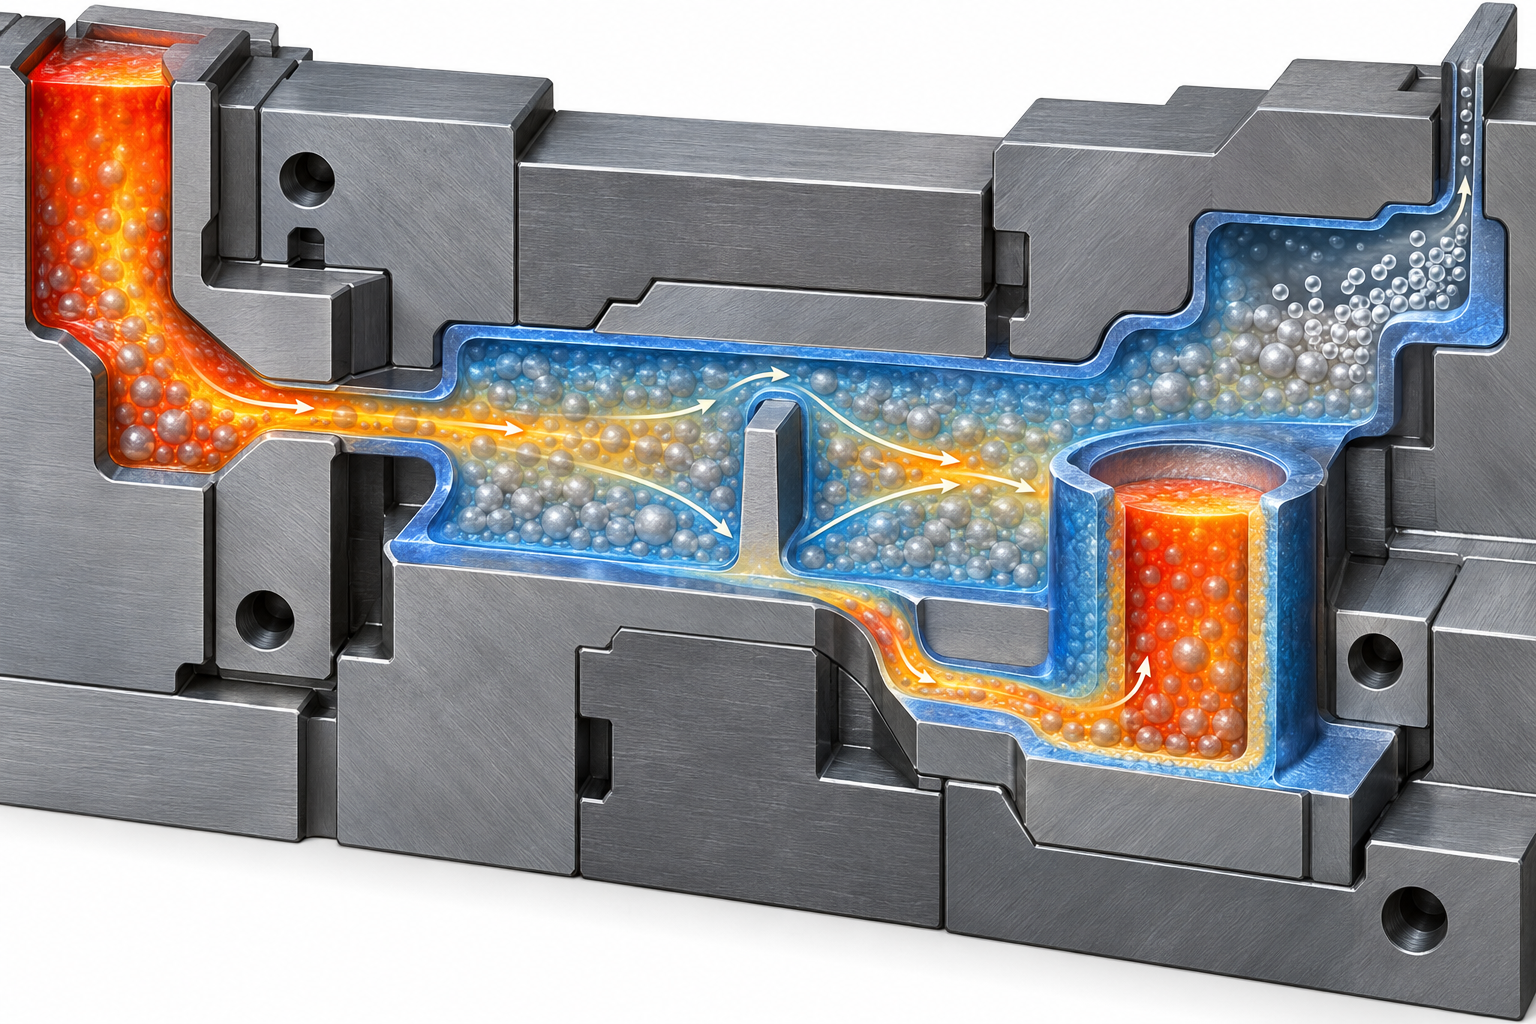
因此,验证时应同时查看薄壁末端的充填时间、汇流位置的焊合风险、封闭腔体的气体聚集、厚大节点的凝固顺序和补缩路径。充型凝固仿真只能提供风险判断,仍需通过试模后的尺寸检测及适用的内部缺陷检测确认;单独比较名义工艺,或只调整一个压射参数,通常不足以解释最终质量。
铝合金半固态成型常见缺陷:从制浆到凝固的控制链
半固态成型的缺陷控制不能只看压射阶段。制浆时的冷却、剪切和保护气氛会改变初生固相形态,也会影响氧化膜和吸气风险。球状、细小且分布稳定的固相有利于浆料平稳转移;若温度、剪切或保温状态波动,浆料黏度和流动连续性就可能变化,后续薄壁充型窗口也会随之缩小。
保持与转移阶段要控制时间、温度和固相分布,避免局部早凝或定量浇注不稳定。流道连续性、溢流位置和排气通道不足,可能导致充型不良、气孔或汇流处焊合;封闭腔体和薄壁末端尤其需要检查气体聚集与末端欠充。凝固阶段则应关注厚大节点、孤立热节和补缩距离。液相收缩减少并不等于不会产生缩松、缩孔,局部凝固顺序不合理时仍可能形成内部缺陷。
因此,单独提高压射速度或改变某一个温度参数,通常不能解决跨阶段问题。工程验证应把制浆记录、转移状态、充型仿真和试模结果对应起来,重点复核薄壁末端、汇流处及厚大区。验收时不要只看外观,应结合关键尺寸检测,并根据零件要求选择断面、CT或其他适用的内部质量检测方法;具体缺陷等级和判定标准需在图纸及质量协议中确认。
薄壁铝合金件DFM设计:壁厚过渡、圆角与排气空间
金属半固态成型的DFM审查,不能只看零件能否“做薄”,还要判断浆料能否连续充填、气体能否排出、局部热量能否顺利释放。设计初审应先检查壁厚分布,尽量减少突然变薄、突然增厚和孤立厚大节点。若薄壁与凸台、筋位或安装座直接相连,应采用渐变过渡,并用圆角削弱应力集中和局部滞流。具体最小壁厚不能脱离合金、零件尺寸、模具结构与成形参数套用,应通过仿真和试模确认。
金属半固态成型中的壁厚与加强结构
加强筋不应简单堆叠在薄壁表面。过厚的筋根、封闭凸台和深腔容易形成局部热节,增加缩松、缩孔或充型不连续的风险。筋位应配合受力方向布置,并为脱模、排气和后续机加工保留空间。孔位、密封面及基准面也要提前标出,避免焊合线或内部缺陷最终落在功能区域。
为流道、溢流、排气和脱模留出空间
追求外形薄壁时,不能压缩流道、溢流槽和排气通道的布置空间。薄壁末端、汇流处和封闭腔体应作为重点排气区域,并在充型仿真中检查气体聚集与早凝位置。脱模方向、分型线和顶出位置还会影响孔位、筋位及外观面。若后续需要CNC加工,应同步定义加工基准和余量,避免加工后暴露缩松、气孔或尺寸失稳。壁厚、公差和加工余量最终应以图纸评审、试模数据及尺寸和内部质量检测结果确认。
充型凝固仿真与试模验证:怎样确认半固态成型可行性
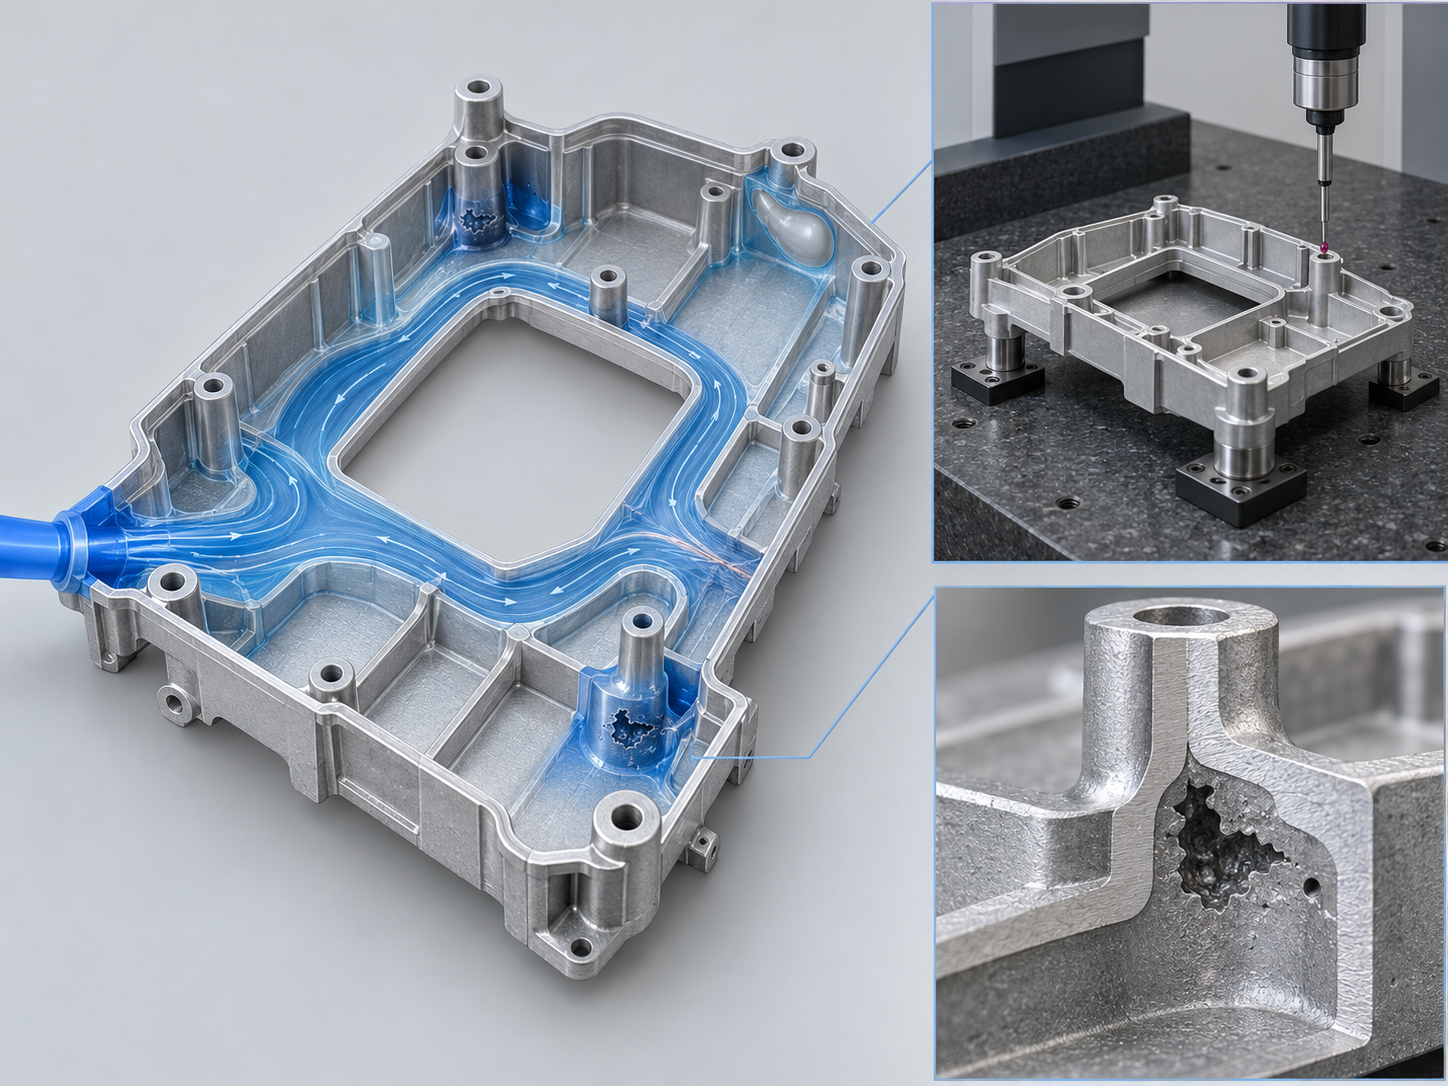
半固态成型是否适合某个薄壁铝合金件,不能只看浆料名称或零件外观。应先把三维模型、浇注系统和模具排气方案带入充型凝固仿真,重点观察薄壁末端是否出现充填不足,多个流股汇合处是否形成不利焊合,以及局部厚大区是否晚凝并缺少有效补缩。封闭腔体、深筋根部和孤立凸台通常也应列入高风险区域。
半固态成型仿真应验证哪些过程变量
仿真不应只比较最终是否充满,还要比较浆料制备、保持和转移条件变化对连续性的影响。浆料温度、固相分布、浇注位置、流道截面、溢流与排气位置,都会改变充型顺序和气体聚集位置。仿真结果应与实际模具结构结合判断,不能把软件预测直接当作尺寸、公差或孔隙等级承诺。
半固态成型试模不能只看外观
试模阶段应按图纸建立检验顺序:先确认基准关系、关键孔位、平面度、密封面和机加工余量,再检查薄壁区域及汇流位置的内部质量。气孔、缩松等缺陷需结合适用的断面检查、CT或其他内部检测方法判断;验收等级应由零件功能和项目要求确定。若零件还要热处理、焊接或CNC精加工,验证样件也应按最终状态评估。
A356研究案例中曾出现约285 g、325 g的零件,以及约2 kg浆料供应和1分钟以内成形周期,但这些数据属于特定实验条件,不能作为通用产能或项目节拍。最终应依据仿真、试模尺寸、内部缺陷和功能结果,将项目判定为可导入、需优化,或改用其他成形路线。
金属半固态成型项目导入前的工程评估清单
金属半固态成型不应仅因零件“薄”就直接确定。项目启动时,先判断零件是否真正需要近净成形,以及液态压铸、CNC加工或其他铝合金成形路线是否能以更简单的工艺满足要求。半固态路线的价值通常与内部孔隙、尺寸稳定性、后续加工量和结构复杂度共同相关。
- [object Object]
- [object Object]
- [object Object]
- [object Object]
最终决策应来自仿真、试模和检测数据:重点观察薄壁末端是否充填不足、汇流处是否形成不利焊合、厚大节点是否存在缩松缩孔风险,并结合尺寸检测和适用的内部质量检测确认结果。若浆料制备、转移或排气条件无法稳定满足要求,改用液态压铸、CNC加工或其他路线可能更稳妥。具体壁厚、公差、孔隙等级和批量边界需结合零件与设备条件确认,不能套用通用门槛。
关于金属半固态成型与铝合金薄壁件的常见问题
金属半固态成型是否适合某个薄壁铝合金件,不能只看壁厚。还要结合浆料制备与转移条件、模具排气、内部质量要求、后续机加工或热处理,以及批量和检测方案共同判断。以下问题可作为项目评审时的快速检查。
半固态成型是否适合所有薄壁铝合金件?
不适合一概而论。长流程薄壁、复杂汇流、封闭腔体或内部孔隙要求较高的零件,可能从较平稳的充型和较小液相收缩中受益,但仍需通过充型凝固仿真、试模和内部质量检测确认。
流变成型与触变成型的主要区别是什么?
流变成型通常在制浆后直接保持、转移并定量浇注,流程较短,但对浆料温度、固相分布和输送稳定性要求更严。触变成型通常涉及预制坯料或浆料再加热,工艺组织方式不同,需单独验证再加热后的流动和批次一致性。
半固态成型能否完全避免气孔和缩孔?
不能。半固态浆料有望降低部分卷气、氧化和收缩缺陷风险,但制浆保护、转移吸气、模具排气、局部厚大区和凝固补缩控制不当时,仍可能出现气孔、充型不良、焊合、缩松或缩孔。
DFM阶段最先应提供哪些资料?
建议先提供3D模型、材料牌号、关键壁厚和公差、密封面及孔位要求、内部质量等级、年需求、后续CNC加工或热处理要求,以及可接受的检测方法。这些资料有助于比较半固态成型与其他铝合金制造路线。
核心要点
- 半固态浆料含有球状或近球状初生固相,充型通常较平稳、液相收缩相对减少,但制浆、转移和定量浇注的控制要求更高。
- 流变成形流程较短,却更依赖浆料制备后的保持、输送和快速定量浇注;触变成形则需要重点评估预制坯料或再加热后的组织与温度一致性。
- 气孔、充型不良、焊合、缩松和缩孔仍可能发生,缺陷控制必须覆盖制浆保护、模具排气、充型路径、凝固补缩及局部热节。
- 薄壁、厚薄突变、孤立凸台和不合理汇流会放大工艺风险,DFM阶段应同步审查壁厚过渡、圆角、流道、溢流、排气、脱模和机加工基准。
- 现有资料不足以支持通用的最小壁厚、公差、固相率或孔隙率门槛,最终判断应依靠充型凝固仿真、试模、尺寸检测和内部质量验证。



