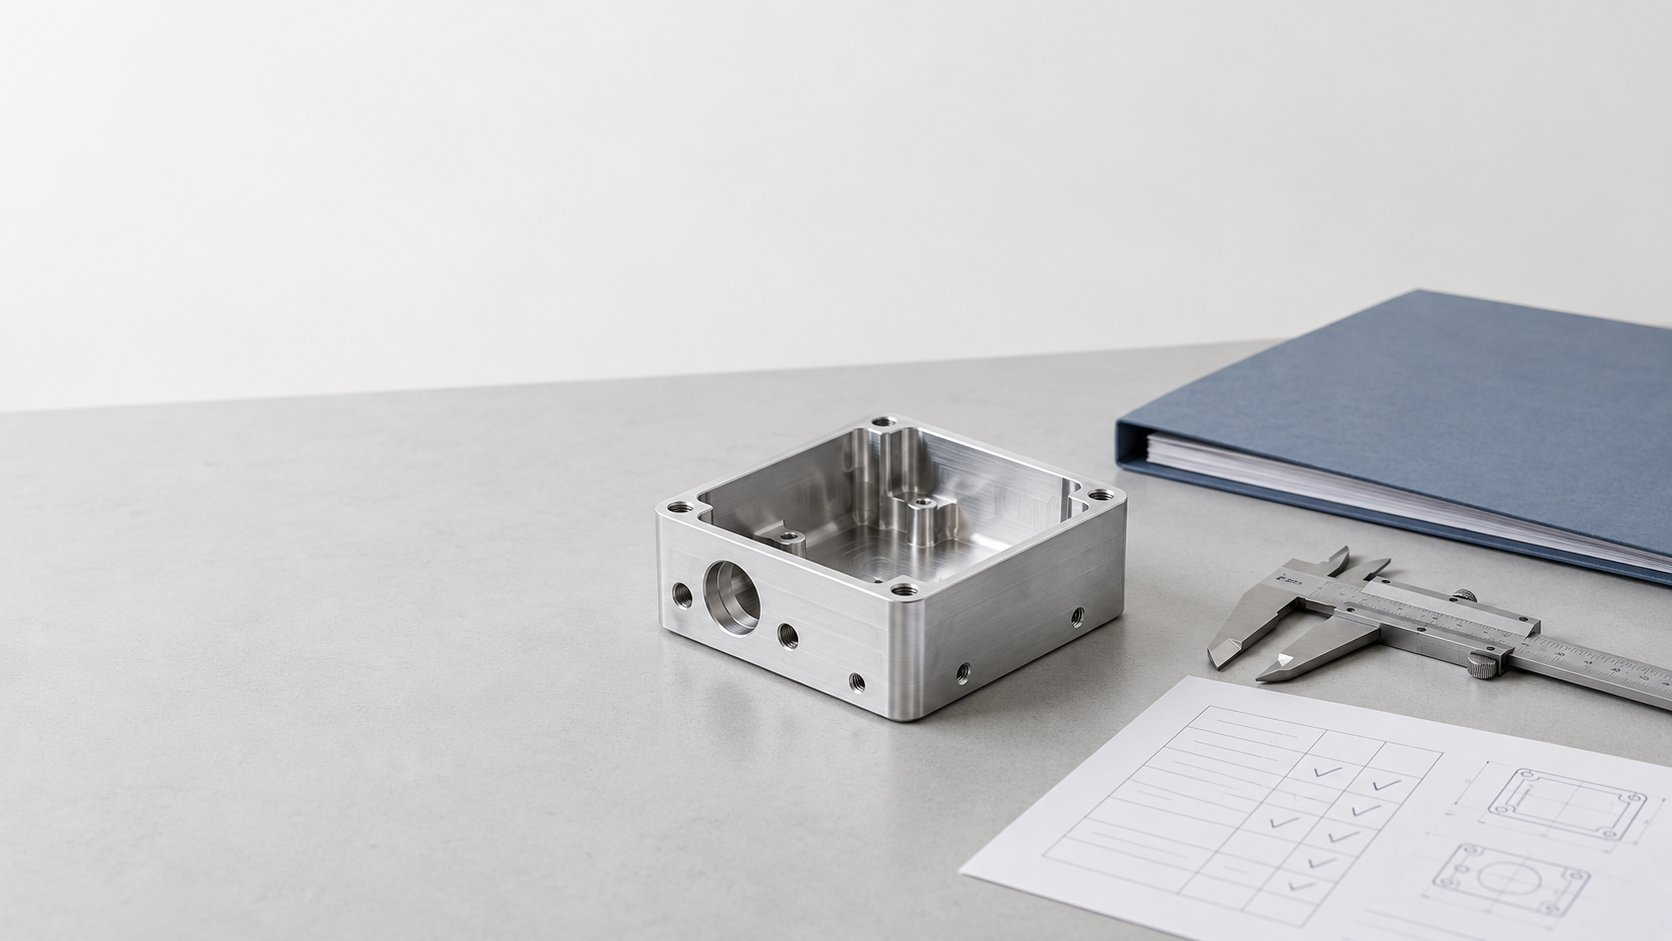
小批量精密零件为什么更需要精密制造加工厂的前置质量控制?
小批量并不意味着可以减少质量控制。数量少时,工装和编程成本难以摊薄,每个零件又可能直接用于装配验证;一个孔位、基准面或螺纹偏差,都可能让整批零件返工。对于精密制造加工厂而言,质量风险往往在切削开始前就已经形成:图纸版本、材料、表面处理、公差或验收文件没有确认,问题通常会在首件或出货时集中暴露。
因此,检验不应从末端 CMM 或出货检查才开始。更稳妥的交付链路是:订单与图纸审核 → DFM → 材料和过程确认 → 首件检验 → 过程检验 → 最终检验与质量文件。每一关都应明确检查对象、执行动作和输出记录,而不是只描述“严格控制质量”。
精密制造加工厂应先确认什么?
- 检查对象:RFQ、采购订单、二维图纸、3D CAD、数量、材料、关键尺寸、公差、表面处理和文件要求。
- 执行动作:逐项核对图纸编号与版本,确认基准、螺纹、配合和验收标准;发现冲突或缺失时,在生产前提出。
- 输出记录:订单/图纸评审结果、待确认问题清单、拟定的 DFM 重点和检验范围。
这套前置质量控制并不等于供应商可以擅自修改设计。精密制造加工厂的职责,是把设计意图转化为可加工、可测量的方案,并将风险和替代做法交给客户确认。客户在询价阶段也应明确:首件是否需要批准、关键尺寸报告覆盖哪些特征,以及不合格品是否必须先通知。这样,后续 DFM、首件检验和质量文件才有共同的验收依据。
精密制造加工厂如何从 RFQ 和采购订单审核锁定质量要求?
对小批量精密零件而言,质量风险往往在开机前就已经形成。数量少并不代表要求可以简化:图纸版本、材料牌号、关键公差或验收文件一旦含糊,问题通常会在首件或出货时集中暴露。精密制造加工厂应从 RFQ 和采购订单审核开始,把订单要求与图纸逐项对应,而不是默认按经验加工。
RFQ 与图纸评审应先核对哪些项目?
- 确认图纸编号、版本、3D CAD 文件是否一致,避免使用过期模型或标注。
- 核对数量、材料牌号及状态、表面处理、交付批次和包装标识要求。
- 识别关键尺寸、公差、基准体系、螺纹、孔径、配合关系及必要的几何公差。
- 明确尺寸报告覆盖范围、首件是否需要客户批准,以及材料、表面处理或符合性文件是否需要随货提供。
- 检查订单、图纸和项目规范之间是否存在冲突;验收标准不清时,应在生产前形成书面问题清单。
这一步的重点不是增加文档,而是建立后续检验的依据。例如,图纸要求某安装孔与基准面的相对位置,但没有说明测量基准,供应商就难以确定检测方法;材料只写“铝合金”而未注明牌号和状态,也无法建立有效的来料追溯。
DFM 如何把精密制造加工厂的图纸要求转化为可制造方案?
对小批量精密零件而言,DFM 不是一句“优化设计”,而是精密制造加工厂在生产前完成的一次工程审查。目标是确认图纸要求能够被稳定加工、重复装夹并有效测量;任何修改建议都应先说明影响,再由客户确认,不能擅自改变设计意图。
精密制造加工厂应检查哪些加工风险?
- 检查深腔、窄槽和深孔的刀具可达性。若需要加长刀具,可能增加刀具偏摆、振动和工序数量。
- 检查薄壁、薄底和尖角。铝合金薄壁在切削或装夹中可能翘曲,尖角通常需要特殊刀具或后续处理。
- 检查内角半径、基准和装夹方案。若关键孔与基准平面需要多次装夹完成,可能影响位置关系和批内一致性。
- 检查关键特征是否可测量。图纸中的位置度、轮廓度或复杂曲面,应在加工前确定基准、测量方法和报告范围。
这些问题应分别对应工艺、成本、一致性或验收风险,而不是笼统标注“建议修改”。例如,假设订单为 10–30 件铝合金壳体,零件包含多个安装孔、一个关键平面和局部薄壁区域,DFM 可能发现薄壁需要调整装夹顺序,安装孔应尽量使用统一基准加工,关键平面则需安排稳定的支撑和测量定位。这样,设计要求、加工路线与检验方案才能在首件前对齐。
来料检验与材料追溯如何支撑小批量精密零件交付?
精密制造加工厂来料检验应核对哪些项目?
- 材料身份:核对牌号、状态、规格和订单要求,例如铝合金的具体牌号与供应状态,不能只记录“铝材”。
- 批次与标识:记录原材料批号、毛坯来源和入料日期,并确认标识能在切割、CNC 加工及后续流转中保留或转移。
- 外观与尺寸:检查毛坯是否存在明显划伤、腐蚀、变形或余量不足;涉及板材、棒材或预加工毛坯时,还应核对来料尺寸。
- 文件对应关系:如合同、图纸、行业规范或客户质量条款要求材料证明、检测报告或符合性文件,应核对文件中的牌号、批次与实际来料一致。
首件检验与过程检验如何决定精密制造加工厂能否继续生产?
小批量零件数量少,但每件都可能用于装配验证。首件出现偏差,返工影响的不只是一个零件,还可能打断后续装配或测试。因此,精密制造加工厂不能把首件样品简单当作出货前抽查,而应把首件检验作为验证装夹、刀路和工艺设置的生产关口。
首件检验先确认工艺设置,而不只是看外观
首件应按图纸和订单要求逐项核对,至少覆盖材料、表面处理、关键尺寸、螺纹、配合关系,以及适用的平面度、位置度或轮廓度。检测前应明确基准、测量方法和记录格式。若首件不合格,应隔离问题,分析刀具、装夹、基准或程序原因,修正后重新确认,不能直接继续加工。
过程检验控制批内波动
首件合格不等于整批自动合格。过程检验应根据公差、批量、特征风险和制造复杂度确定范围,关注刀具磨损、装夹重复性、热变形,以及表面处理前后的尺寸变化。
- 普通外径:可用千分尺检查,并记录测量结果与零件批次。
- 孔径和螺纹:可按图纸要求使用针规或螺纹通止规确认配合。
- 复杂轮廓和 GD&T:必要时使用 CMM 与 CAD 或工程图对比,形成可追溯报告。
最终检验与质量文件:采购方应向精密制造加工厂确认什么?
小批量零件的最终检验,不应只是出货前测几个尺寸。精密制造加工厂应将零件编号与图纸版本、实际测量结果、检验方法、材料批次和出货批次对应起来,形成可追溯记录。文件范围则应以合同、图纸、行业规范和客户质量条款为准。
精密制造加工厂应按项目准备哪些质量文件?
- 尺寸检验报告:列出图纸特征、名义尺寸、公差、实测值和判定结果;复杂轮廓、位置度或轮廓度可根据要求提供 CMM 报告或 CAD 对比记录。
- 材料证明:用于核对材料牌号、状态和批次,并与零件或生产批次建立对应关系。是否必须提供材料证明,取决于订单要求。
- 表面或热处理记录:当图纸规定阳极氧化、镀层、热处理等要求时,应确认处理状态、批次及相关记录是否纳入交付文件。
- 符合性、首件和不合格品记录:可按项目提供符合性声明、首件检验记录,以及不合格品隔离、处置和客户批准记录。
采购小批量精密零件时的确认清单
- DFM 何时完成?发现公差、基准或可测量性问题时,如何取得客户确认?
- 首件是否需要客户批准?关键尺寸、螺纹、配合和几何公差分别采用什么测量方法?
- 材料批次、表面处理批次和出货批次如何追溯?
- 不合格品如何隔离,返工或让步接收是否需要事先通知?
- 最终提供哪些检验报告、材料证明和符合性文件?
好的精密制造加工厂不只是展示设备名称,而是能把设计意图、加工方法、测量计划和质量证据连成一条可核验的记录链。采购方在询价阶段锁定这些要求,通常比出货后再补文件更容易避免验收争议。
关于小批量精密零件质量控制的常见问题
小批量精密零件的验收范围,应在询价和图纸评审阶段确认。首件、过程检验、CMM 使用和质量文件都不是脱离项目要求的固定套餐,而应与关键特征、批量、合同和供应商检验能力对应。
首件检验合格后,还需要过程检验吗?
需要,通常仍应按关键特征、刀具磨损、装夹重复性和批量风险安排过程检验。首件主要验证工艺设置和基准,不能代表后续零件必然全部合格。
小批量精密零件是否所有尺寸都必须使用 CMM?
不一定。普通外径、厚度或孔径可根据公差使用千分尺、卡尺或量规;复杂轮廓、位置度、轮廓度或需要与 CAD 对比的特征,可能更适合使用 CMM。最终方法应考虑图纸要求、特征可达性和测量不确定度。
小批量订单是否必须提供材料证明?
没有统一要求。是否提供材料证明、材料检测报告或批次记录,取决于合同、图纸、行业规范和客户质量条款。采购方应在询价阶段明确材料牌号、状态、批次追溯和文件格式。
采购方应在询价阶段提出哪些质量文件要求?
应明确是否需要 DFM 反馈、首件记录、尺寸检验报告、CMM 报告、材料证明、表面或热处理记录、符合性声明,以及不合格品通知和处置记录。文件范围应与零件风险和验收标准匹配。
核心要点
- 小批量零件的质量风险常在加工前形成,图纸版本、基准、材料和验收文件应在 RFQ 阶段锁定。
- DFM 应具体识别深腔、薄壁、尖角、刀具可达性、装夹变形和不可测量特征,并将建议提交客户确认。
- 首件检验用于验证工艺设置和关键特征,首件合格不等于后续零件可以免除过程检验或最终检验。
- 测量工具应匹配零件特征和公差:常规尺寸可使用卡尺、千分尺或量规,复杂几何和严格 GD&T 可能需要 CMM。
- 质量文件应串起零件版本、材料批次、检验记录、不合格品处置和出货批次,便于验收与后续问题定位。



