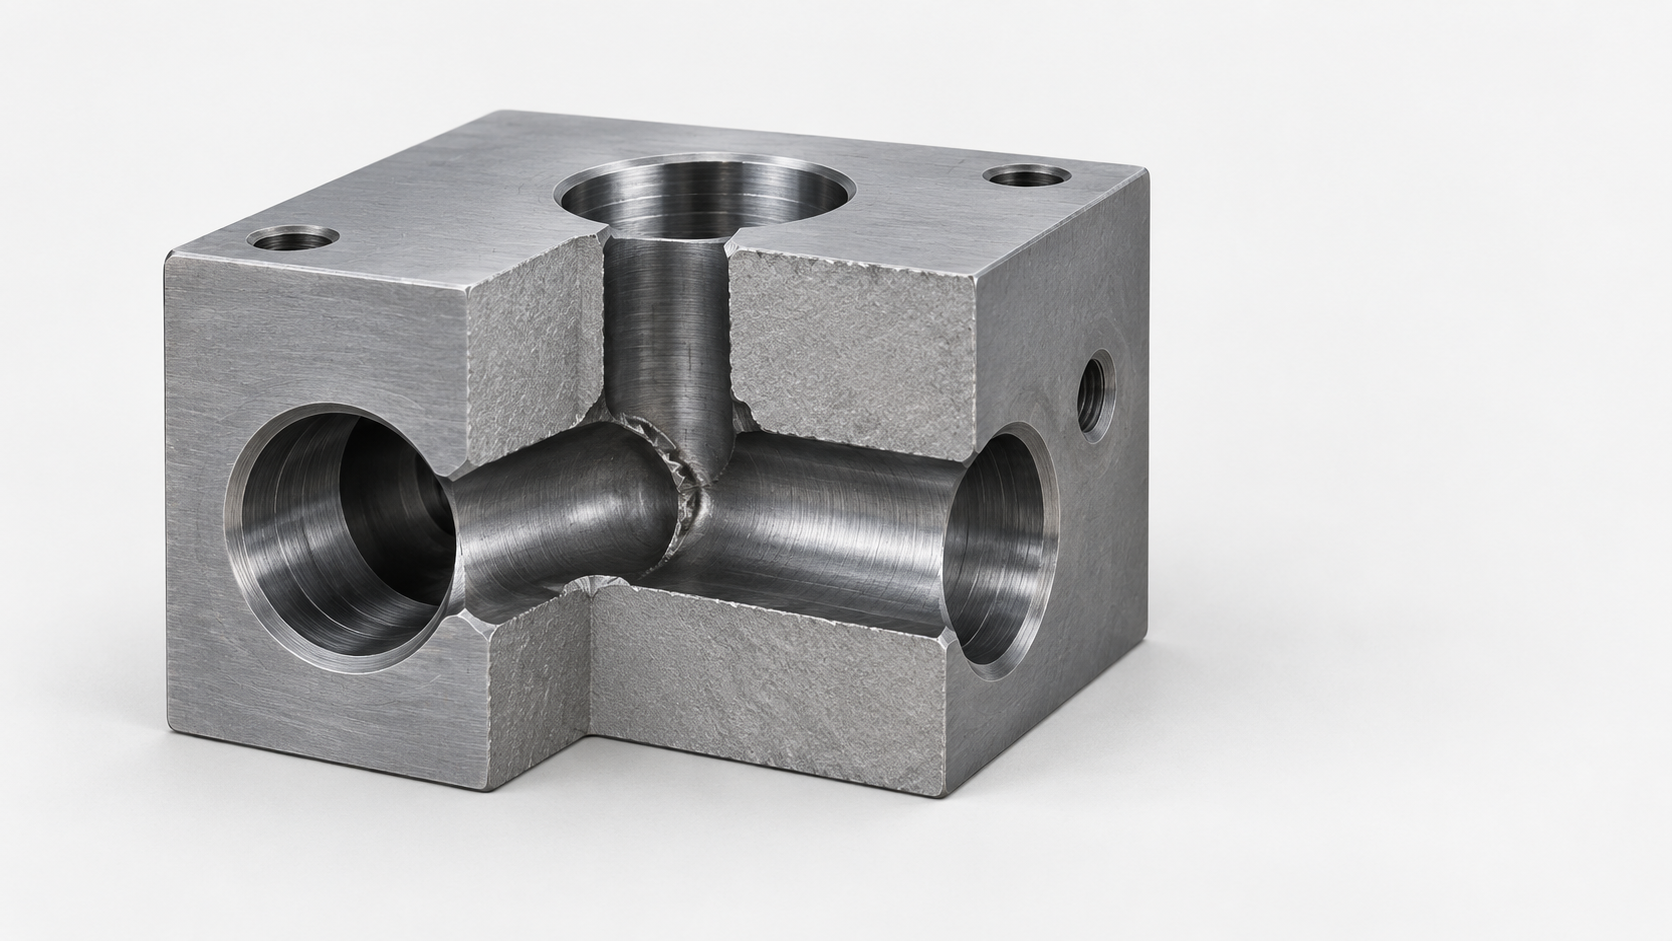
为什么钢制零件交叉孔加工必须单独定义破孔毛刺要求
以一只钢制液压阀体为例:支孔钻入主流道后,交界处可能留下薄薄的翻边。装配时,密封件经过这段边缘,便可能被划伤;即使从外部孔口看不到异常,内部破孔仍可能残留松动金属。交叉孔加工不是“再倒一次角”就能解决的普通孔口问题。
风险取决于零件功能。液压阀体通常关注密封件是否受损、流道是否被毛刺缩窄;燃油通道更在意颗粒脱落、尖锐边缘和粗糙表面对流量的影响;气动歧管则可能同时涉及泄漏、清洁度和装配插入。不同要求对应的边缘状态并不相同,不能都用“无毛刺”三个字概括。
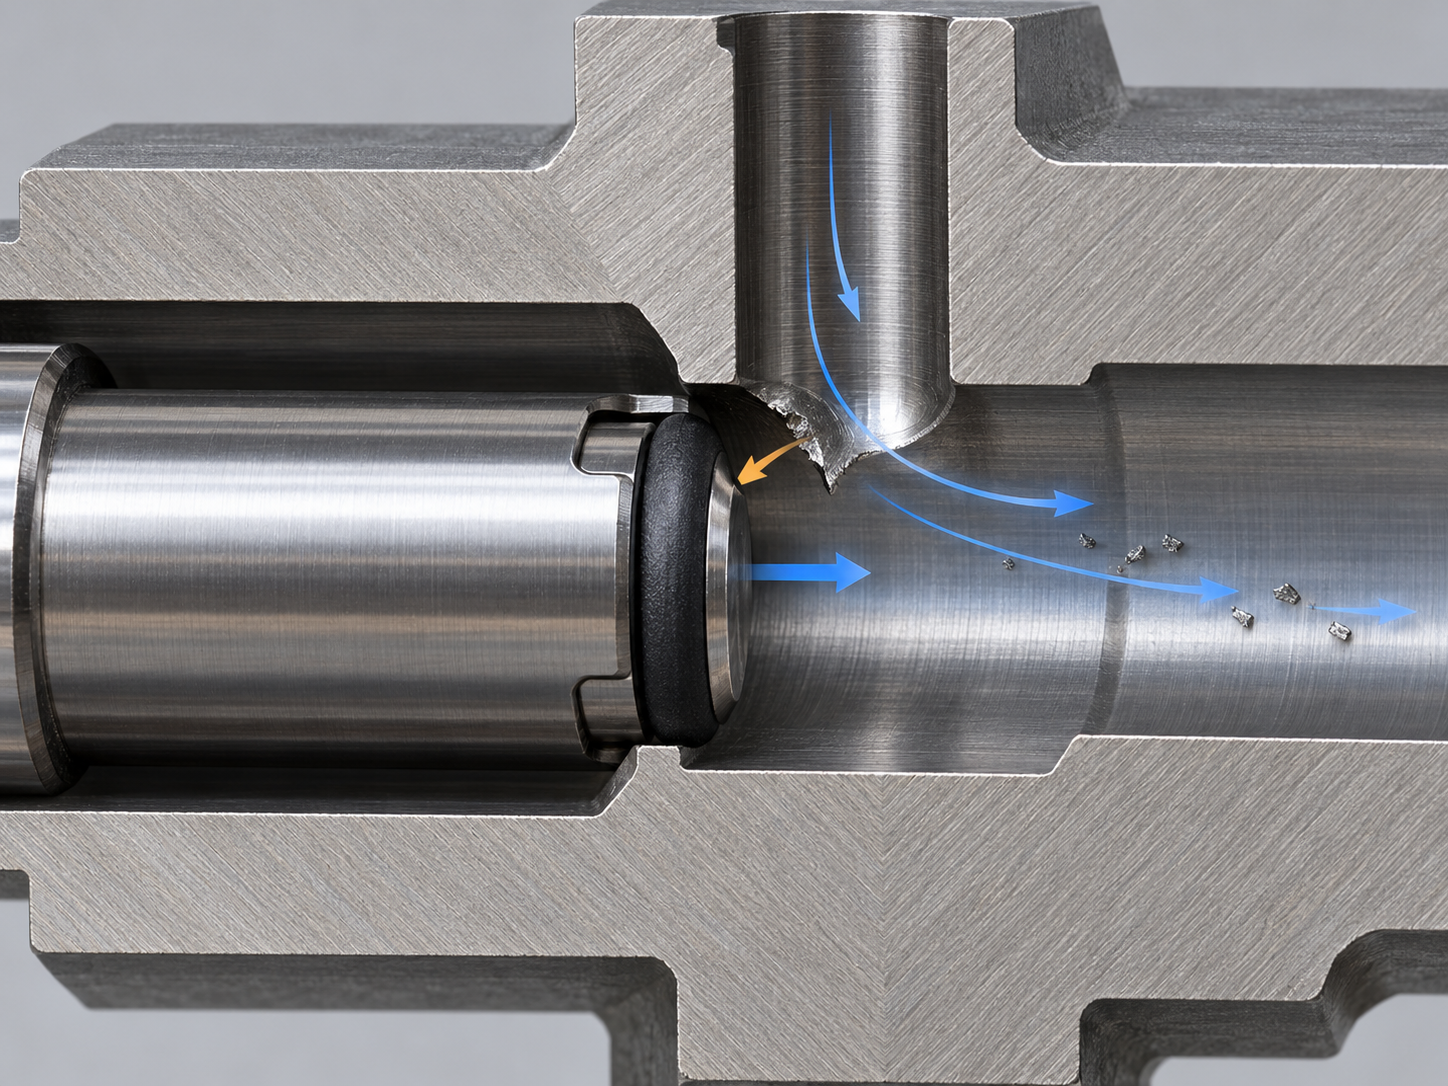
因此,图纸或采购要求应单独说明交叉孔交界处不得存在的状态:锐利唇边、松动颗粒或附着毛刺;同时写清允许的倒钝或圆角状态,以及不得损伤的孔径、密封面、螺纹和流道区域。若边缘尺寸没有明确数值,应在加工前由工程和供应商结合截面、功能与检验方式共同定义,而不是事后凭目视判断。
钢制零件交叉孔加工前,先识别每个破孔交点
在液压阀体或钢制缸体的截面上,主孔与支孔贯通后,交点可能留下薄翻边、撕裂边或松动金属。外部孔口即使已经倒角,深处的破孔交界仍可能划伤密封件、干扰装配,或把颗粒带入流道。因此,钢制零件交叉孔加工不能只看“孔已打通”,而应先建立每个交点的工艺识别记录。
交叉孔加工要记录哪些几何信息
首先区分主孔与支孔,标出两者的孔径、方向、深度和交点位置,再检查交点附近的壁厚是否均匀。孔径差较大时,破孔处的支撑状态与翻边方向可能不同;局部薄壁则更容易发生变形或形成不易折断的连接唇。还要确认交点是否位于螺纹后方、密封面附近、盲孔底部或其他结构遮挡区域,并判断刀具、去毛刺工具、内窥镜或检具能否到达。
先把交叉孔的功能风险写清楚
液压阀体重点关注密封件划伤、泄漏和流道截面;气动歧管还要关注流动阻力与残留颗粒;带内置密封件的缸体则需避免装配插入时被尖锐边缘刮伤。工程评审和采购文件中,应同时列出关键孔径与孔深、交点位置、禁止损伤区域、可接受的边缘倒钝状态,以及清洁度和功能检验要求。只有先明确这些风险,后续才能合理安排孔的加工顺序、破孔方向和去毛刺方法;不能用笼统的“无毛刺”替代交叉孔内部质量要求。
如何通过加工顺序和破孔位置控制交叉孔毛刺
交叉孔加工不应只考虑“最后怎样去毛刺”,还要先决定毛刺被安排在哪里。同一组孔,从不同方向进刀,破孔处形成的翻边位置和可达性可能不同。若截面允许,可让毛刺落入后续容易接近、容易清洗的通道,而不是藏在螺纹后方、密封面附近或无法观察的深孔交界处。
先比较孔的加工顺序和进刀方向
主孔先加工还是支孔先加工,没有适用于所有钢制零件的固定答案。孔径、壁厚、刀具刚性和交点功能都会改变结果。在孔径、壁厚和刀具条件允许时,先加工小孔、再加工大孔有时能把交界处的毛刺推向较容易处理的一侧;但如果小孔是精密流道或已完成的配合孔,后续加工可能损伤其孔壁,就不能机械套用这一顺序。
工艺评审时,应在截面图上标出每个破孔交点,并比较从哪一侧钻孔能减少薄连接唇、避开密封面和螺纹,同时为长柄工具、内窥镜或清洗介质保留路径。加工顺序还应与精加工安排联动:容易产生断屑的粗加工通常先完成,密封面、螺纹和关键孔径则应在不会再被碰伤的阶段加工。最终方案需要通过试切检查交界形态,而不是仅凭孔口外观判断。
钻头破出交叉孔时,为什么要提前调整进给
钢制零件交叉孔加工时,钻头刀尖接近另一条孔道,局部支撑会突然减少。原本由完整材料承受的切削力,可能转而作用在交点周围的薄壁或薄连接唇上,导致翻边、撕裂或不规则断屑。此时若仍按稳定钻削阶段的进给推进,破孔处的毛刺形态往往更难控制。提前调整进给的目的,不是套用一个固定参数,而是让刀具以更温和、可控的方式穿过支撑变化区域。
交叉孔破孔前的进给策略要靠试切确认
在刀具直径、交叉孔孔径、壁厚、钢材硬度、机床刚性和装夹条件允许时,可在预计破孔前降低进给,观察切削声音、负载、断屑和出口状态。枪钻或深孔钻同样需要关注破孔区域的切削力与排屑,不应因为孔道较深就沿用整段孔深的同一切削条件。实际开始调整的距离、进给值和保持时间,必须通过截面判断与试切确定,不能把某一钢种或某一孔径的经验直接复制到其他零件。
断屑、冷却与出口状态也影响交叉孔质量
进给调整只能降低破孔瞬间的风险,不能代替排屑和清洗控制。若断屑过长,碎屑可能挂在交界处,冷却液也可能把松动金属带入主孔、螺纹后方或密封通道。加工后应检查出口是否留下尖锐唇边、附着毛刺或松动颗粒,并确认后续去毛刺工具能够到达该位置。压缩空气可以带走部分松散碎屑,却不能证明交叉孔内部没有附着毛刺;最终仍需结合可达性和功能要求安排检验。
钢制交叉孔去毛刺方法怎么选:从手工到自动化
钢制交叉孔去毛刺,先看交点是否可达,再看批量和一致性要求。浅孔、外露交点或低批量简单件,可以采用受控的手工刮刀、旋转刮刀等方法。但操作方向、接触区域和用力方式应写入作业要求,避免刮刀扩大主孔或支孔,损伤密封边、螺纹和流道截面。去除后还应进行放大观察,确认没有残留尖锐翻边或松动金属。
深孔与不可视交界:先解决可达性
当交叉孔位于深孔底部、螺纹后方或多通道内部时,手工工具可能只能“碰到”交点,却无法稳定控制去除量。此时可评估长柄或柔性磨料、专用交叉孔刀具,或利用 CNC 路径进行机械化处理。选择时要确认刀具能否进入目标区域,并通过截面试件或首件检查验证边缘状态;不能仅凭工具伸入孔内,就认定内部毛刺已经清除。
批量钢制交叉孔加工:关注重复性与残留物
批量零件更需要关注每个交点的重复性。CNC 驱动的专用刀具、机器人路径或其他自动化方法,通常比完全依赖人工更容易固定动作,但仍需检查是否造成过度倒圆、孔径变化或局部流道扩大。微孔、多通道或污染风险敏感的零件,可谨慎比较磨料流、热能、电化学等专用路线;它们并非普遍最优,还要评估钢材、交点尺寸、边缘功能以及磨料或反应残留。无论采用哪种方法,压缩空气和清洗都只是后续步骤,不能替代内部边缘检查与清洁度验证。
交叉孔加工后的质量检验:内部边缘、尺寸、清洁度与功能
钢制零件交叉孔加工后,不能用一句“已去毛刺”结束验收。破孔交界可能藏在深孔、螺纹后方或流道内部,外部孔口看起来整齐,并不代表内部没有尖锐翻边、附着毛刺或松动金属。检验应至少拆成内部边缘、尺寸几何、清洁度和功能四项。
先确认交叉孔内部边缘是否安全
可视交点可用放大观察,较深或被遮挡的交点可评估内窥镜、专用检具或首件剖切。检查重点不是追求没有任何圆钝痕迹,而是确认没有会脱落的颗粒、锐利唇边和可能划伤密封件的翻边。对批量件,还要明确抽检位置、放大条件和记录方式;单件看似合格,不能自动证明过程稳定。
尺寸、清洁度与功能必须分别验证
随后复核主孔、支孔的孔径、孔深和相交位置,并确认螺纹、密封面及流道截面没有被过度刮削或倒圆。清洁度是另一项独立要求:压缩空气只能带走部分松散碎屑,不能证明交叉孔内没有附着毛刺。应结合清洗后的颗粒检查或其他约定方法验证。液压、气动和燃油通道还可按风险安排流量、泄漏或装配检查,但具体方法需由功能要求决定。
因此,图纸或采购文件应写清交叉孔位置、关键孔径与深度、禁止损伤区域、允许的边缘倒钝状态、清洁度要求、检验方法及记录要求,而不要只标注“无毛刺”。若尺寸或边缘状态尚未定义,应在试切前由工程、采购和加工方共同确认。
FAQ:钢制零件交叉孔破孔加工与验收常见问题
钢制零件交叉孔的验收不能只看外部孔口是否整齐。还应结合交点可达性、密封或流道功能、内部边缘状态、关键尺寸和清洁度,事先约定检验方法与记录内容。
外部倒角能否代替钢制零件交叉孔的内部去毛刺?
通常不能。外部倒角主要处理入口边缘,无法保证深孔或遮挡位置的交叉孔交界处没有薄翻边、附着毛刺和松动颗粒。液压阀体、缸体等零件应单独规定交点的边缘状态,并根据可达性安排内部去毛刺和检验。
压缩空气能否证明交叉孔内部已经清洁?
不能。压缩空气有助于带走部分松散碎屑,但不一定能去除附着在交界处的毛刺,也不能替代清洁度验证。需要根据零件风险结合冲洗、颗粒残留检查、内窥镜观察或功能测试等方法。
每个钢制交叉孔零件都需要内窥镜或剖切检查吗?
不一定。可视、浅孔和风险较低的交点可采用放大观察或专用检具;深孔、不可视交界或涉及密封和流量的关键部位,可能需要内窥镜、首件剖切或其他针对性验证。方法应由图纸要求和失效风险决定。
先加工小孔、再加工大孔,是否一定能减少交叉孔毛刺?
不一定。这种顺序在部分孔径、壁厚和刀具条件下可能改变毛刺的落向,但不是通用规则。加工方还应考虑孔的功能、刀具可达性、螺纹和密封面,并通过截面评估或试切确认。
图纸只写“无毛刺”,没有数值时,采购方应如何验收?
应在加工前共同定义可执行的边缘状态,例如不得有松动金属和锐利翻边,哪些区域允许倒钝或形成圆角,哪些孔径、密封面和流道不得被改变,同时写明观察、尺寸、清洁度和功能检验方法。不要把“零毛刺”作为没有检验依据的笼统结论。
核心要点
- 交叉孔的关键风险在隐藏交界处的翻边、断屑和松动颗粒,外部倒角不能替代内部去毛刺。
- 孔径、方向、深度、加工顺序和刀具可达性应在工艺设计阶段联动安排。
- 钻头即将破入另一孔前,可在刀具、壁厚和钢材条件允许时调整进给;实际参数必须通过试切确认。
- 去毛刺既要去除锐利唇边和松动金属,也要避免改变孔径、密封面、螺纹和流道截面。
- 内部边缘、尺寸几何、清洁度和功能测试应分开定义,不能用压缩空气或单一目视检查代替全部验收。



