走心机加工是什么:一句话说清「走心」和「走刀」的区别
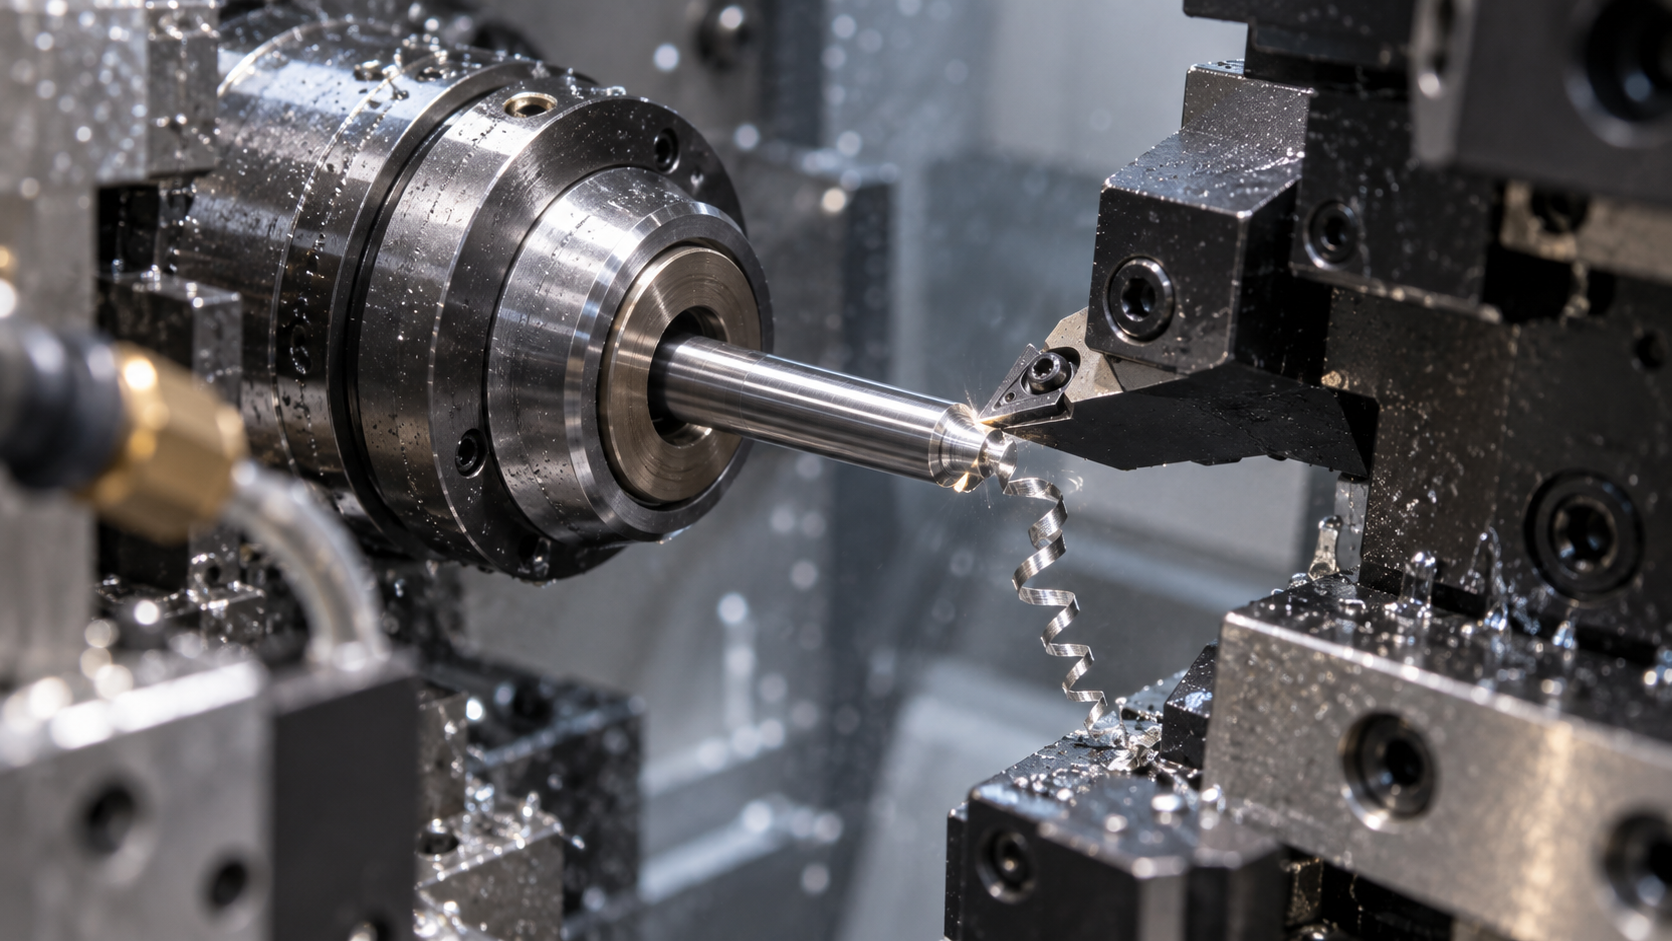
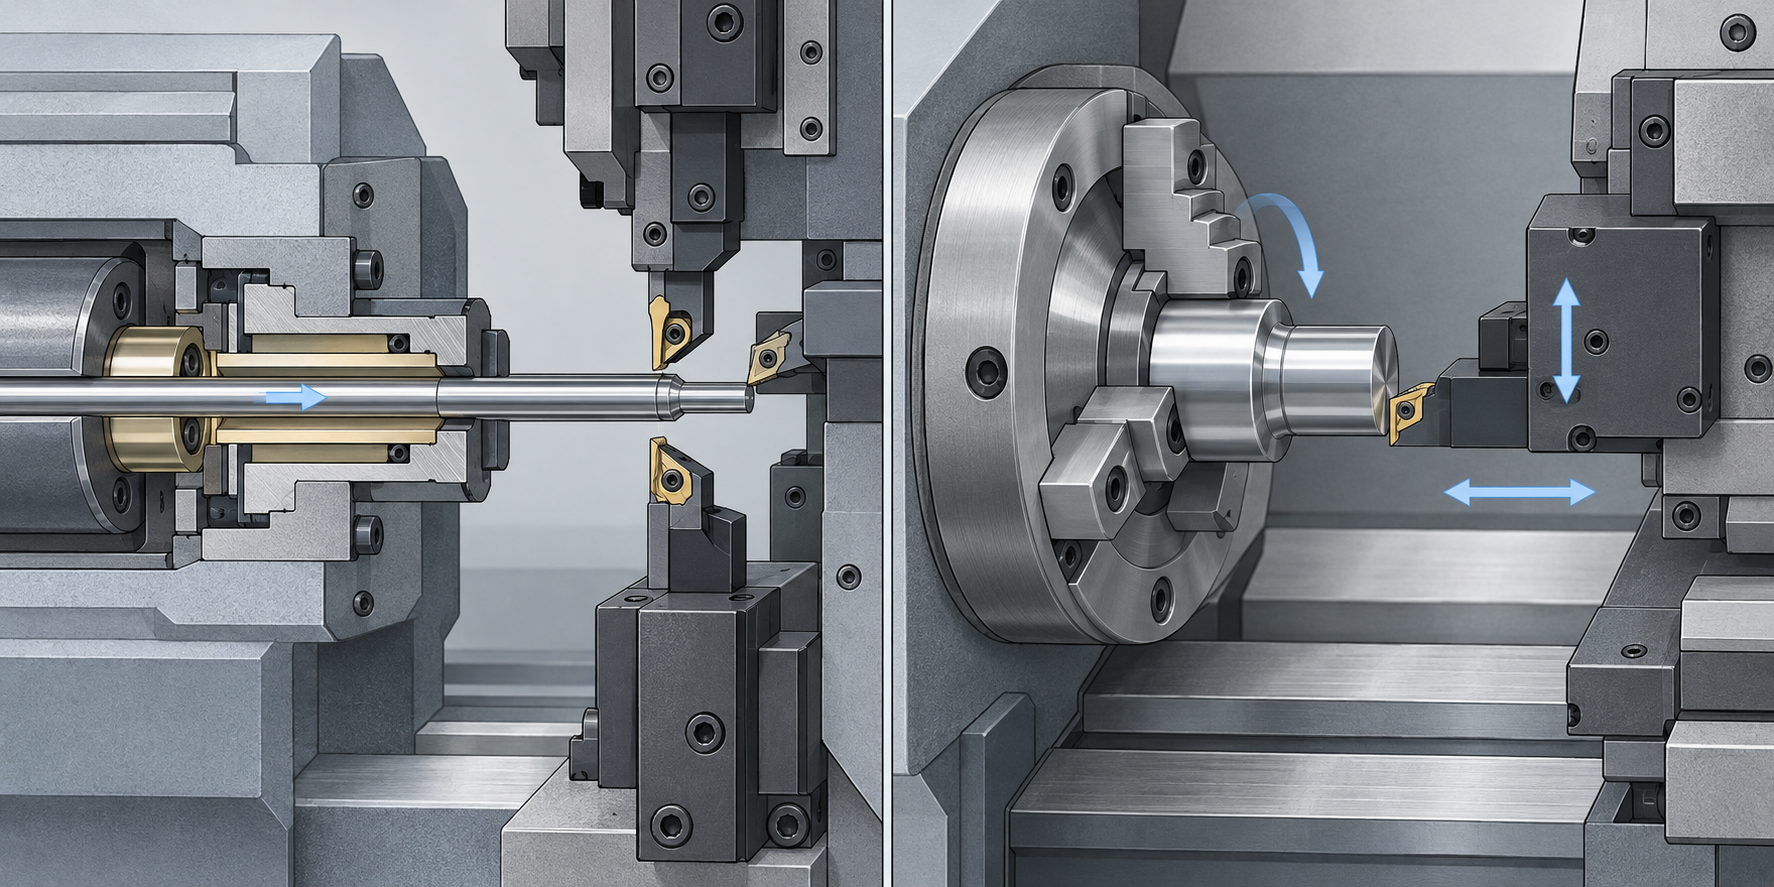
要理解走心机加工是什么,其实不用先背历史。抓住一句话就够了:走心机是材料在动,刀具基本不动;普通车床(走刀机)是材料在原地转,刀具动。这个差别决定了后面所有的优势、短板和适用范围。
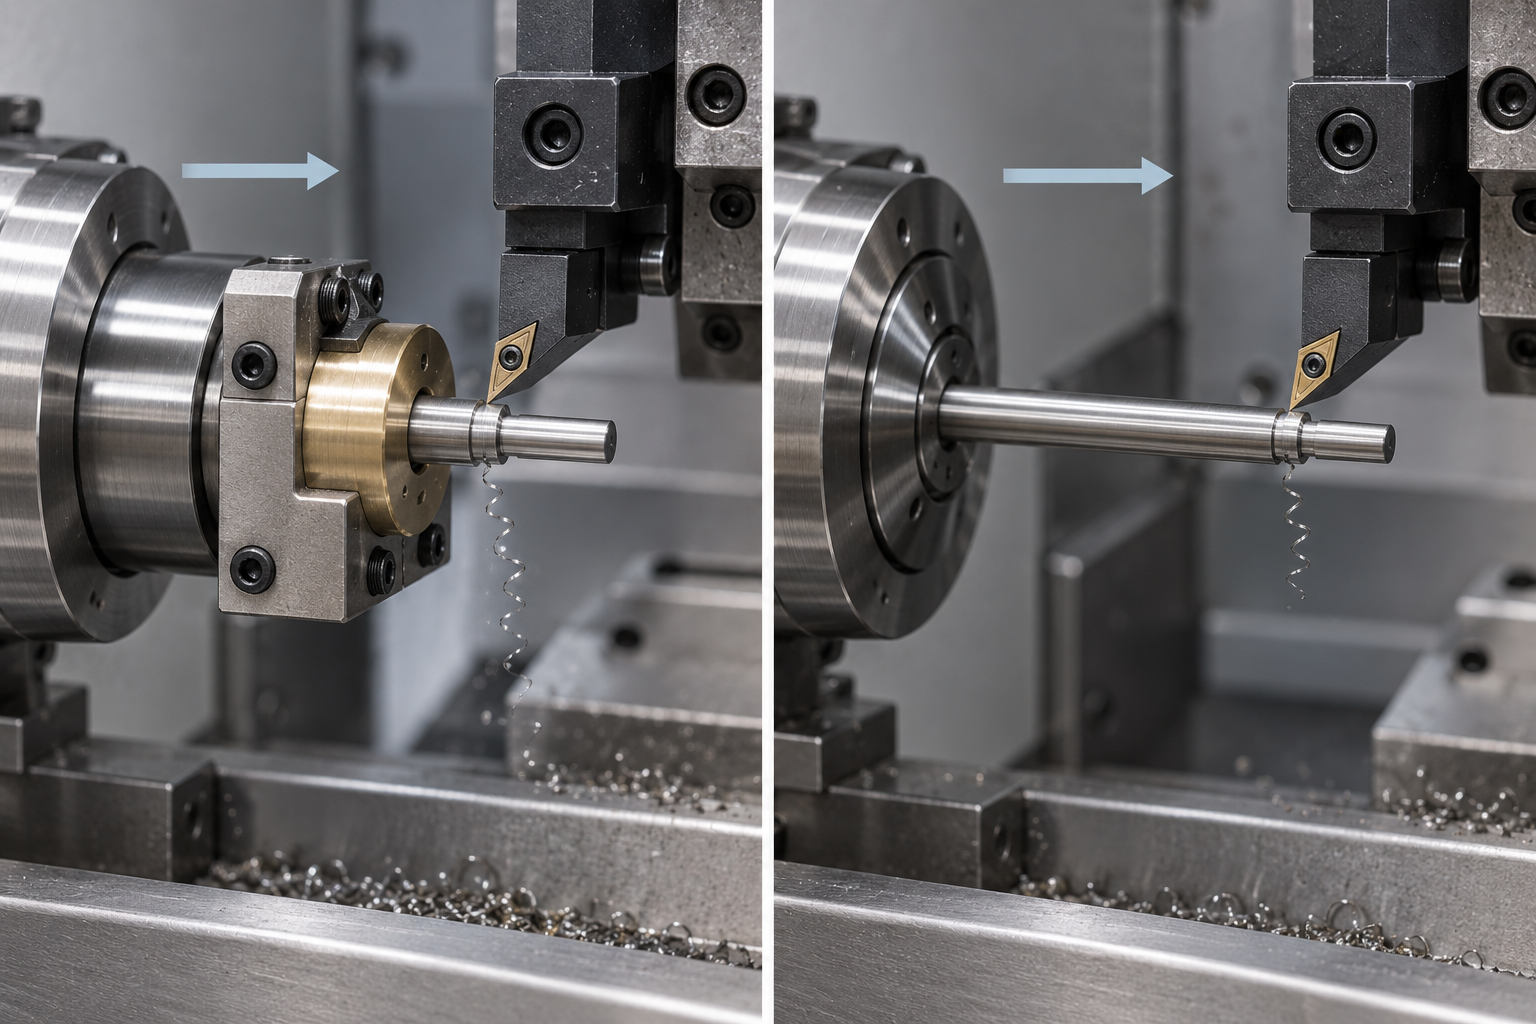
走心机的全称是走心式数控车床,英文常叫 Swiss-type automatic lathe 或 CNC Swiss machine。它的主轴夹住一根长棒料,沿 Z 轴方向做轴向进给——这就是「走心」两个字的来源,棒料像被推着往前走,一路走到切削区。刀具则装在 X、Y 方向的刀排和动力刀座上,负责切削。而走刀机(我们平时说的普通数控车)恰好相反:工件被卡盘夹住原地旋转,刀具沿 X、Z 移动去切它。
| 对比项 | 走心机(Swiss 型) | 走刀机(普通数控车) |
|---|---|---|
| 材料状态 | 夹持棒料沿 Z 轴轴向进给 | 卡盘夹持原地旋转 |
| 刀具状态 | 在 X/Y 方向切削,基本不沿轴向走 | 沿 X/Z 移动切削 |
| 支撑方式 | 导套紧贴切削点支撑棒料 | 悬伸部分无贴身支撑 |
| 强项零件 | 微小型、细长轴类、批量小件 | 盘套、短粗件、大直径件 |
| 典型直径 | 业内常见上限约 20–38 mm 量级 | 可达更大直径,视机型 |
为什么会演化出这种「材料动」的结构?因为它天生就是为微小型、细长轴类零件设计的。走心机的加工直径上限业内常见在 20–38 mm 这个量级,不同机型差异很大;做微加工时,直径可以小到 1 mm 量级。换句话说,走心机的主战场不是「大件」,而是那些在普通车床上很容易被切削力顶弯、颤刀、车不圆的小东西——连接器插针、摄像头装饰圈、钟表芯轴、医疗探杆,都是它的常客。
所以当有人问「走心机加工是什么」,最实用的回答不是背定义,而是记住这个画面:一根细长的金属棒料,被主轴推着穿过一个贴身的小套筒,刀就在套筒出口处下刀——材料在动,刀几乎站定。弄懂这个画面,导套、尾料、双主轴这些概念就都有了落脚点。下面几节,我们就顺着这个画面往下拆。
走心机加工的工作原理:导套为什么是灵魂
导套在什么位置,它到底在支撑什么
主轴沿轴向进给,刀具只负责切——这个分工很关键
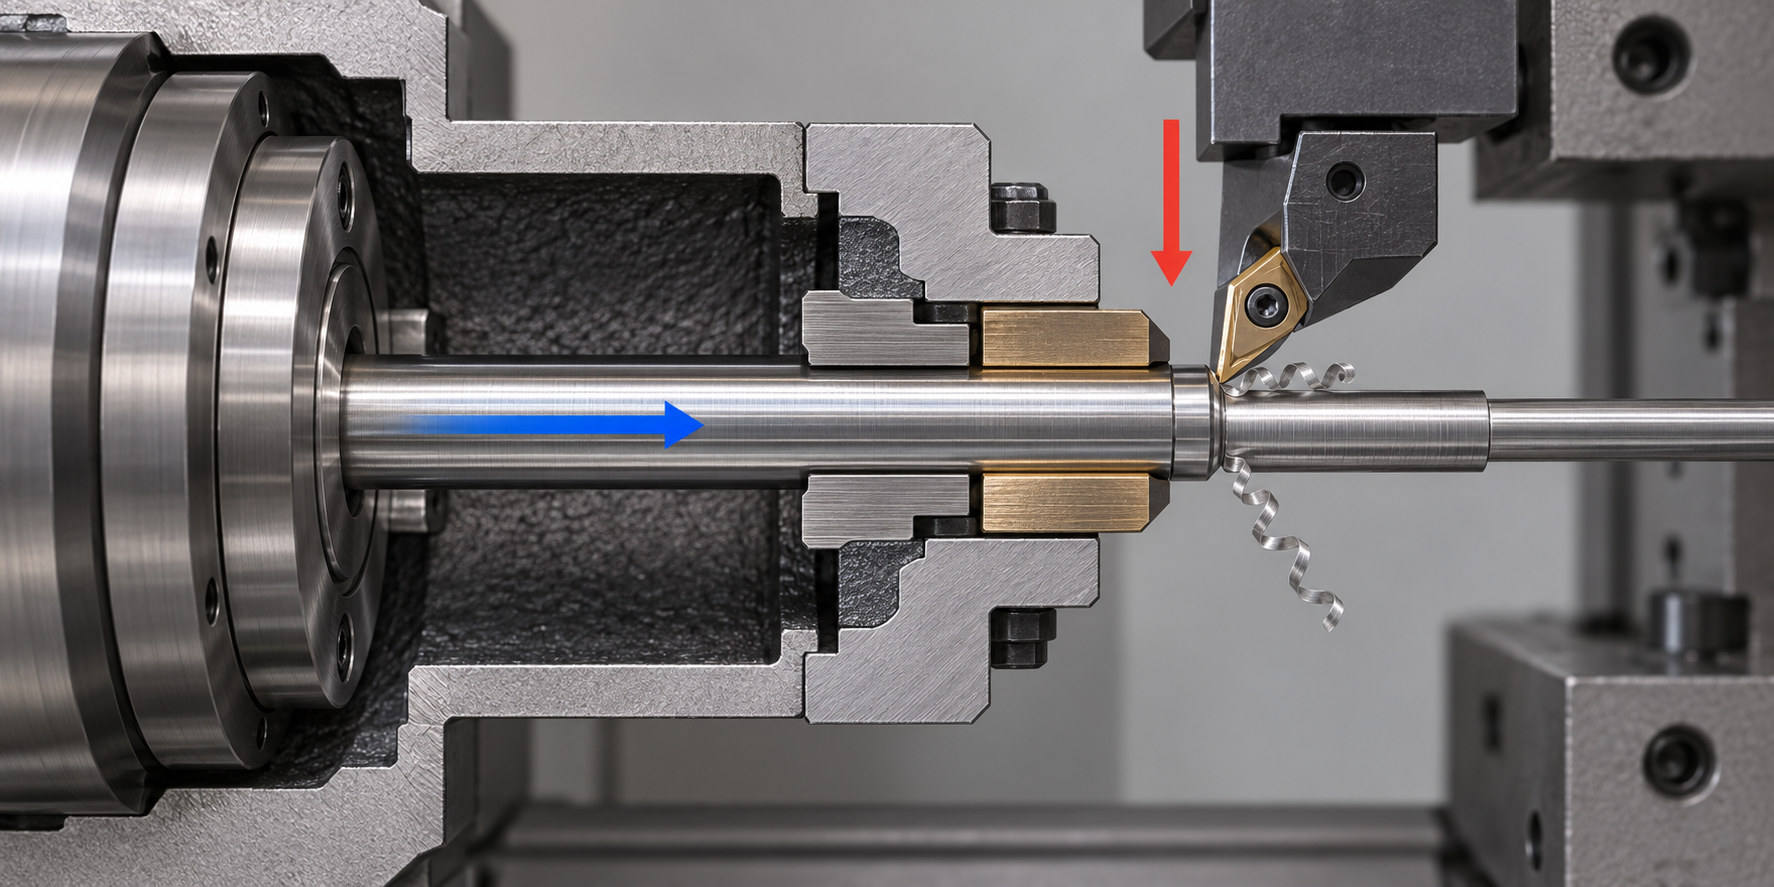
料本身不直,导套也救不回来
走心机加工怎么做:从送料、导套到一次装夹完成两端
前面讲了「材料在动、刀具基本不动」和导套支撑,这两件事落到实际加工上,就是一条很顺的流程:送料机把长棒料推进主轴,料穿过导套,主主轴夹着料做轴向进给,刀具在靠近导套的位置切削;需要铣削、钻孔、攻丝、开槽时,动力刀具介入;零件一端做完,副主轴接过去做另一端,全程不松夹。所以「走心机加工怎么做」这个问题,答案其实就是这条流程加上「一次装夹完成两端」这个结果。
第一步:送料与过导套,把长棒料变成可切削的料头
棒料先由送料机沿主轴轴线推入,前端穿过导套,露出一小段——这段就是接下来被切掉的部分。导套内径与棒料外径是配合关系,间隙很小,业内常见按料径分级配导套,所以同一台走心机换料径往往要换导套。这一步也解释了为什么走心机对棒料本身要求高:料的直线度和椭圆度如果不合格,穿导套时就会别劲,切削时导套也撑不住——料本身不直,导套救不回来。棒料端部一般还要做倒角或缩颈,方便穿过导套,这也是准备工序的一部分。
第二步:主主轴进给,车外圆、切槽、车螺纹
主主轴夹持棒料,沿 Z 轴向前做轴向进给,刀具在 X/Y 方向切入。因为切削点始终紧贴导套,这一段可以车得很细很长而不让刀、不振动。外圆车削、切槽、车螺纹、倒角这些常规车削工序,就在这里完成。业内常见做法是把多个刀具装在刀排或刀塔上,按程序顺序进给,简单小件的节拍可以做到约 10 秒量级——当然这取决于零件复杂度和材料,不是所有件都这么快。这里也是走心机加工精度最容易体现的环节:尺寸一致性靠的是导套支撑加稳定的进给,而不是操作工手感。
第三步:动力刀具做铣扁、钻孔、攻丝、开槽
如果零件侧面要铣扁、端面要钻孔、孔里要攻丝、外圆要开槽,主主轴可以停下来或做分度定位,动力刀具(自带旋转动力)从侧面或端面切入。这一步是走心机从「车床」变成「车铣复合」的关键。业内常见配置是多个动力刀位,能在一台设备上把车、铣、钻、攻、镗串起来,工序收敛的效果就在这里——原本要在铣床上二次装夹做的特征,现在在同一台机器、同一次装夹里完成。
第四步:副主轴接过零件,一次装夹做完两端
主主轴把零件一端做完,副主轴(业内也叫对主轴)过来夹住零件,主主轴松夹、退回,副主轴把零件接走,加工原本夹持的那一端。这一步的价值在于:两端的相关特征是在同一次装夹基准下做出来的。两端的同轴度、端面与轴线的垂直度,不会因为「掉头二次装夹」而引入新的定位误差——二次装夹时零件重新找正,基准一变,同轴度就容易超差。走心机加工把这个问题在原理上绕开了,这是它做细长轴类、带两端特征小件时最实在的优势。
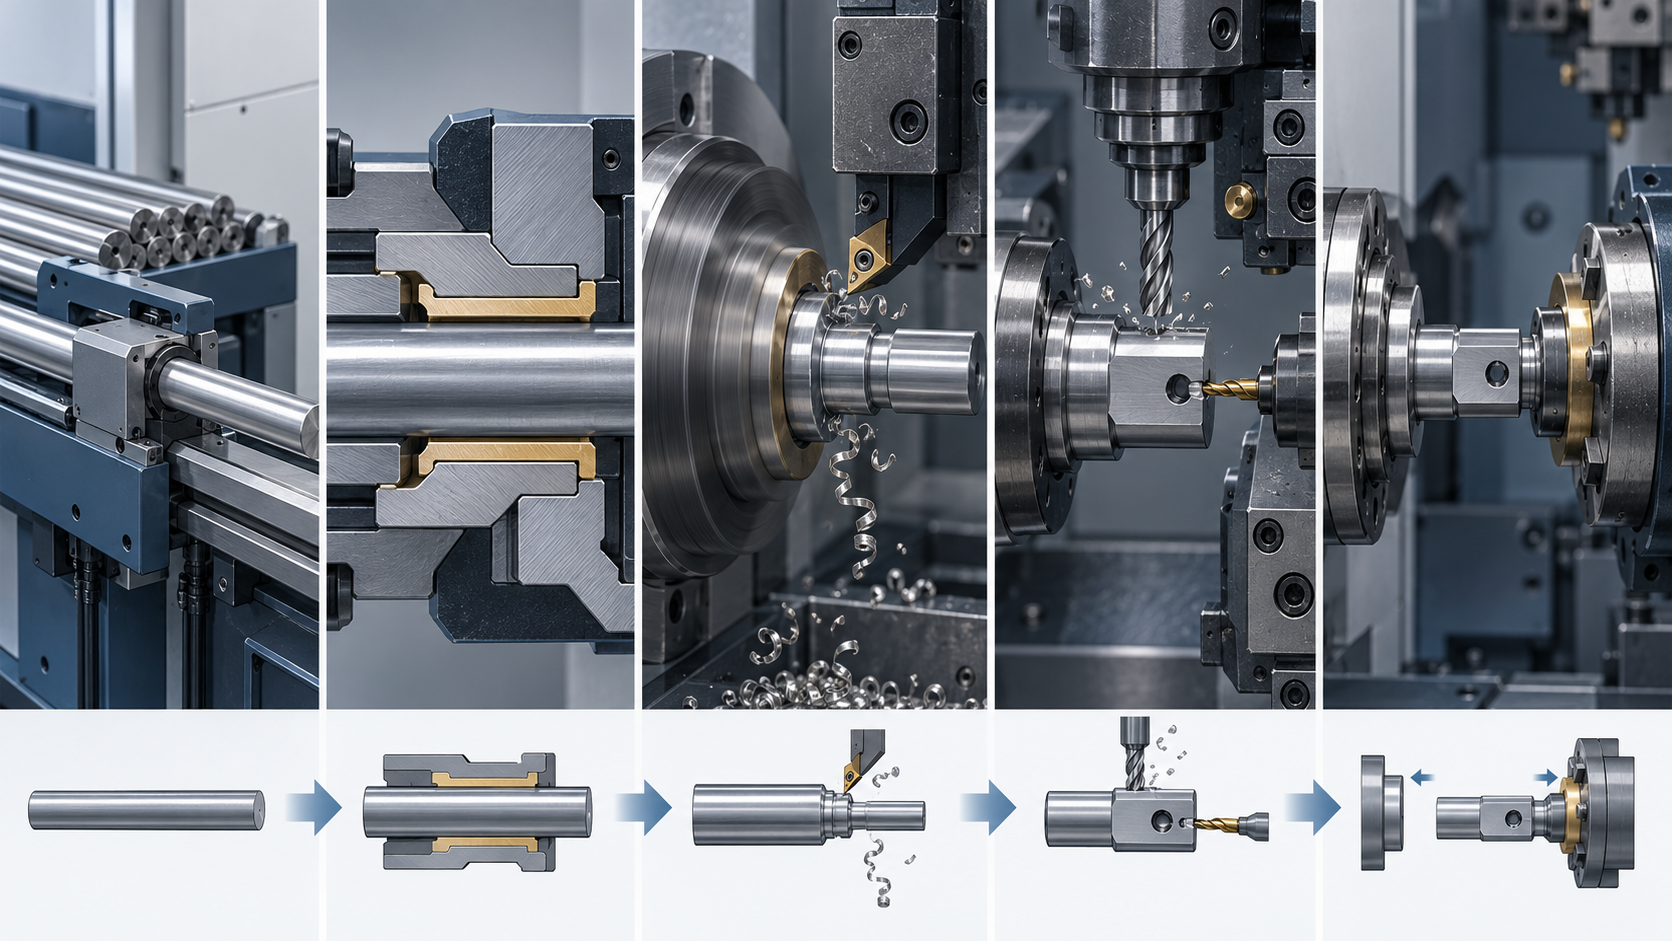
把四步连起来看,走心机加工「怎么做」的答案不是某一道工序的技巧,而是流程设计本身:送料—过导套—主主轴车削—动力刀具复合—副主轴接料做另一端,全程不松夹。工序收敛、转序少、累计误差小,是这条流程自然带来的结果,而不是靠额外检验补回来的。具体某个零件能不能这么排,还是要结合图纸、批量、材料和设备一起评估,走心机不是所有零件都划算。
有导套还是无导套:走心机加工里一个真实的取舍
聊走心机加工,绕不开一个问题:这台机器是有导套还是无导套?很多人把它当成“高配和低配”的区别,其实不是。它更像选鞋——跑马拉松穿跑鞋,去海边穿拖鞋,没有谁更高级,只有谁更合适。导套(导向衬套)有还是没有,决定了这台走心机擅长什么、不擅长什么,也直接决定你的料费和零件能不能干。
先把结论放前面:有导套刚性好、精度稳,但尾料长;无导套省料、尾料短,但对棒料和零件形状有挑剔。下面拆开讲。
有导套:刚性好,代价是尾料
有导套的走心机,棒料穿过导套后被主主轴夹持,导套紧贴切削点支撑材料。切削力刚施加到料上,导套就把它“托住”,细长料不容易弯、不容易振。所以细长轴、硬材料、精度要求高的零件,基本都走有导套这条路。
但导套本身占了一段长度。主轴行程走完,导套里总会剩一截料推不出去,这段就是尾料。业内常见的有导套走心机尾料在 120–180 mm 量级,不同机型差异不小。如果一根棒料 3 米,尾料 150 mm,看着不多;可要是材料贵——比如钛合金、某些医疗用不锈钢——每根料都扔一截,批量大了就是真金白银。而且尾料没法完全消灭,只能尽量缩短或回收,这一点得提前算进成本。
无导套:省料,但要挑料挑活
无导套的走心机,取消了导套,棒料直接由主轴夹持进给。最直接的好处是尾料短——有些机型尾料能压到几十毫米甚至更短,材料利用率明显上去。对铜、铝这类相对好切、料又便宜的材料,或者批量大到材料成本占大头的情况,这个优势很实在。
代价是刚性不如有导套。没有导套在切削点贴身支撑,棒料悬伸出去的部分全靠主轴和自身刚性扛。所以无导套对棒料的直线度、椭圆度要求更高——料本身不直,切出来就偏;对零件长径比也有限制,太细太长容易振刀;硬材料、高精度件也容易吃亏。另外,无导套机型主轴和轴承承受的切削力更直接,长期干重活对寿命有影响,这也是选型时要问清楚的点。
怎么选:四个问题问完就有答案
不用背参数,问自己四个问题就能定方向:
- 料贵不贵?钛合金、高温合金、贵金属,尾料每根都心疼,优先考虑无导套或想办法缩短尾料;普通碳钢、黄铜,尾料影响小,有导套更稳。
- 批量大不大?批量小,尾料和调机摊到单件上占比高,得算清楚;批量大,尾料被摊薄,但有导套的刚性优势也更容易体现。
- 零件长径比多大?长径比大、又细又长的轴,有导套几乎必需;短粗件、长径比小的盘套类,无导套完全够用。
- 精度要求多高?要求稳定到微米量级、表面粗糙度要求严,有导套的刚性支撑更容易守住;一般精度、形状简单,无导套更经济。
这里没有标准答案。同一张图纸,换一家厂、换一批料、换一个批量,可能就换一种选择。所以别直接问“你们家是有导套还是无导套”,更有效的问法是:“我这个零件、这个材料、这个批量,用哪种更合适,尾料和精度你怎么评估?”——把取舍摆到桌面上,比听一句“我们都行”靠谱得多。
最后提醒一句:有导套和无导套不是升级关系,是两条不同的能力路线。走心机加工的核心价值在于把微小型、细长轴类零件做得又准又稳,选哪种导套配置,是围绕这个目标做的工程判断,不是比谁更“高级”。具体到你的零件,最终还是要结合图纸、批量、材料与设备一起评估。
走心机加工适合什么零件,不适合什么零件
聊到走心机加工,很多人会下意识觉得「精密件就该上走心机」。这个判断只对了一半。走心机不是更高级的车床,它是为某一类零件专门长出来的工具。理解了它的强项和短板,选型才不会跑偏。
适合走心机加工的零件:小、细、长、两端都要做
走心机加工的舒适区可以用四个特征来框:直径小、长径比大、两端都有特征、批量成规模。导套的支撑让细长轴类零件刚性大增,副主轴让另一端的孔、槽、螺纹不用二次装夹。这两条能力叠在一起,决定了下面的零件类型特别对口。
- 连接器插针与端子:直径常在毫米级,长径比大,两端可能有倒角、台阶、压接区,批量往往上万件。走心机送料、车削、切断一气呵成,节拍可以压得很短。
- 摄像头装饰圈、微型转轴、铰链小件:外形小但要求同轴度和端面精度,金属外观件还需要好的表面粗糙度。动力刀具能直接铣扁、钻孔,减少转序。
- 钟表芯轴、医疗探杆类零件:细、长、精度要求高,材料可能是不锈钢或钛合金。有导套走心机在加工这类零件时有明显优势。
- 需要车铣钻攻一次完成的成批小件:两端都有特征、多次装夹会累积误差的零件,副主轴的价值最大。
不适合走心机加工的零件:短粗、大直径、批量太小
反过来,下面几类零件硬上走心机加工,往往效果不好甚至不划算。
- 短粗料单件:零件长度很短,长径比很小,走心机的导套优势发挥不出来,反而要承担尾料损失和调机时间。这种情况普通数控车床更直接。
- 大直径件:走心机行业常见的最大加工直径约在 20–38 mm 量级,不同机型差异大。超过机型上限的零件根本进不去,需要按具体设备确认。
- 长径比很小的盘套件、法兰件:这类零件走刀机(材料旋转、刀具移动)的刚性和排屑条件往往更好,走心机反而别扭。
- 批量太小的件:走心机的效率优势建立在批量上。批量太小,调机时间和有导套机型较长的尾料(业内常见约 120–180 mm 量级)摊不平,单件成本可能高于普通车床。
这里要强调一句:不适合不是「做不了」,而是「不划算」。走心机能车的零件种类很宽,但它的设计初衷是高效批量加工微小型细长件,偏离这个场景,优势就会被抵消。
一句可操作判断:拿图纸先看四个数
如果你手上有一张图纸,不确定该不该走心机加工,按这个顺序过一遍:
四步走完,适不适合走心机加工基本就有方向了。当然,最终判断还要结合材料切削性、公差要求和表面质量一起看——这些在下一节展开。
走心机加工的常见材料与典型应用场景
走心机加工的零件清单,其实就是一张被尺寸筛过的清单。直径不大、细长、成批、两端都有特征——满足这几条的零件,大多能在走心机上一次做完。材料则决定另一件事:这根棒料能不能稳定穿过导套、被抱紧着切。
哪些材料常上走心机:先看切削性,再看能不能过导套
棒料在走心机上是被夹持着沿轴向推进导套的,所以材料本身的「规矩程度」和「切削性」直接决定加工顺不顺。业内常见的选择大致分几类:
- 易切削钢(如 12L14 类):最常见的入门材料,断屑好、表面质量容易做,适合大批量插针、轴类件。
- 不锈钢(303、304、316 类):303 是走心机上的常客,切削性相对友好;304/316 偏粘、容易加工硬化,对刀具、转速和冷却要求更高,细长件上尤其要留意让刀和振动。
- 黄铜、铜合金:切削性好,常用于连接器、端子、小轴,节拍可以压得很短。
- 铝合金:轻、易切,适合摄像头圈、结构小件,但料软、细长时容易被夹伤或变形。
- 钛合金小件:切削性差、导热低、刀具磨损快,走心机的刚性和一次装夹能力在这里反而是优势,但材料成本与刀具成本都要预先算进去。
一个常被忽略的点:材料切削性会影响能不能用导套。切削力大、容易加工硬化的材料,在有导套的机床上反而更稳;而太软、太粘的料,容易在导套里拉伤或堵屑。所以选材不是孤立的,要和导套、刀具、冷却一起看。
走心机加工的典型应用场景:从医疗探杆到摄像头圈
走心机加工的主战场,是那些「小、细、批量、两端有活」的零件。常见的应用场景集中在几个行业:
- 医疗器械:探杆、内窥镜相关的小轴、手术器械上的细长件,对表面质量和同轴度要求高,一次装夹做完两端是刚需。
- 电子连接器与插针:直径常在 1–5 mm 量级,批量大、节拍短,黄铜和易切削不锈钢是常见材料。
- 消费电子:手机摄像头装饰圈、转轴铰链小件、穿戴设备上的细轴,尺寸小但端面、台阶、倒角都不能含糊。
- 钟表与精密仪器:芯轴、齿轮轴类零件,长径比大,正好是走心机的强项。
- 航空航天小件:一些小型紧固件、传感器零件,材料偏难切,但批量不一定大,是否上走心机要看批量能否摊平调机成本。
这些场景有一个共同点:零件如果换到普通车床上做,要么夹不住、要么夹了会弯,要么两端要分两次装夹、同轴度保不住。走心机加工解决的正是这类问题。
公差与节拍:业内常见的量级,但要按实际评估
说到走心机加工的能力,经常被提到两个数字:公差可达微米(μm)量级,简单小件节拍可见约 10 秒量级。这两个数字业内确实常见,但它们是判断量级,不是承诺。
公差能不能做到微米级,取决于零件几何、材料、刀具状态、机床本身的精度和热稳定性;同一台机床,切黄铜插针和切钛合金细轴,结果会差很远。节拍同理:一个只有外圆和倒角的插针,可能几秒一件;一旦加上铣扁、钻孔、攻丝、副主轴背面加工,节拍会成倍上去。如果图纸上写着「精密」两个字就默认走心机一定达标,这是常见的误判。具体零件能不能满足公差和节拍,需要结合图纸、材料、批量和设备一起评估。
材料与场景之外,别忘了表面与后处理
走心机出来的零件,表面粗糙度通常比较可控,因为导套支撑下切削稳定、振动小。但材料本身会给出上限:不锈钢 304 想要镜面级的表面,往往还要靠后续抛光或研磨;铝合金容易出现刀纹和毛刺,去毛刺工序要提前排进去。
怎么判断一个零件要不要走心机加工:给采购和工程师的实用路径
关于走心机加工的常见问题
下面几个问题,基本是读完前面内容后最容易接着追问的:精度到底高在哪、导套怎么取舍、尾料能不能省、直径上限在哪、小批量值不值得上走心机。答案都按工程实际给,不做承诺。
走心机加工一定比走刀机(普通数控车)精度更高吗?
不能一概而论,但方向上走心机在细长轴类零件上更容易稳住精度。原因是导套紧贴切削点支撑棒料,切削力作用点离支撑很近,细长料不容易让刀和振动。反过来说,如果零件是短粗的盘套件、长径比很小,走刀机装夹刚性本来就够,走心机未必更占优势,还要额外承担尾料和调机成本。所以判断依据是零件形状和长径比,不是「走心」两个字本身。行业里走心机常见能稳定做到微米(μm)量级的尺寸公差,但具体到某个零件、某种材料,仍要按图纸和设备实测确认。
有导套和无导套到底怎么选?
把它当成一道取舍题:有导套刚性好,适合细长轴、硬材料、精度要求较高的件,代价是尾料较长,业内常见约 120–180 mm 量级;无导套尾料短、省料,适合长径比不大、硬度不高、长度较短的棒料,但对主轴和轴承的负担更重。实际选型时先看料贵不贵、批量大不大、零件长径比多大,再看精度要求。没有谁更高级,只有谁更合适。最终以设备厂商的机型参数和实际试切为准。
走心机加工的尾料能完全避免吗?
很难完全避免。有导套机型因为导套本身要占一段长度,尾料天然偏长;无导套机型尾料短一些,但也不是零。尾料本质上是夹持和送料机构留下的安全余量,能压缩,不能归零。对贵金属或大批量件,尾料占比会直接影响成本,所以报价和工艺评估时通常要把尾料算进去。具体能压到多少,取决于机型、棒料直径和送料方式,需要按实际设备和零件确认。
走心机加工能做多大直径的零件?
走心机的主战场是微小型零件。行业常见最大加工直径约在 20–38 mm 量级,不同机型差异很大;微加工方向可以做到 1 mm 量级。超过机型上限的零件,一般要换走刀机或车铣复合中心。所以拿到图纸第一步就是看最大外径是否落在目标机型范围内,再谈长径比和批量。具体上限以设备规格书为准,不要凭「走心机很精密」就默认它什么尺寸都能做。
批量很小,值不值得用走心机加工?
要看小到什么程度。走心机的优势在成批、连续生产:送料、一次装夹完成两端、节拍快,简单小件行业可见约 10 秒量级的节拍。但调机、编程、尾料这些固定成本摊到很少的件数上,单件成本会明显偏高。如果只是几件、十几件的短料单件,普通数控车或车铣复合往往更划算。判断方法很简单:把批量、材料单价、尾料长度和调机时间放在一起估一下,再决定走不走心。最终仍要结合图纸和批量做实际评估。
核心要点
- 走心机加工的「走心」指主轴夹持棒料沿轴向进给,刀具基本不动;走刀机则是材料旋转、刀具移动去切。
- 导套(导向衬套)紧贴切削点支撑棒料,是细长轴不易弯曲振动、能保持较高精度的直接原因。
- 双主轴加动力刀具,可让零件在一台机上完成车、铣、钻、攻、开槽,副主轴接手后减少二次装夹误差。
- 有导套刚性好但尾料较长,无导套省料但受长径比与材料硬度限制,这是取舍不是升级关系。
- 走心机擅长微小型、细长、成批的轴类小件;短料单件、大直径、低长径比零件通常不是它的主场。



