
一张「打不出来」的图纸:3D打印到底解决了什么问题
上周评审一张支架图纸:壁厚1.2 mm,内部有封闭流道,两个配合孔标注±0.05。客户在备注里写了一句「3D打印一下」。这句话背后其实藏着一个没想清楚的问题——不是所有形状都适合逐层堆积,也不是所有精度都能靠打印保证。
3D打印的本质是逐层堆积:把三维模型切片成二维轮廓,一层层叠起来。这个原理决定了它擅长什么、不擅长什么。擅长的是传统减材做不出来的东西——封闭内腔、随形冷却流道、拓扑优化后的异形结构,以及从图纸到实物的快速迭代。不擅长的是大批量复制、各向同性强度、镜面级配合面。层与层之间的结合强度通常低于材料本体,Z向拉伸强度可能只有XY向的六七成,具体比例随工艺和材料变化,需按实测数据判断。
那什么时候3D打印是正确选择?给三条判据:第一,零件形状复杂到CNC装夹困难或刀具伸不进去;第二,数量少、改版频繁,开模不划算;第三,需要内部流道或点阵结构等传统工艺无法成形的特征。反过来,如果零件是简单回转体、要求镜面配合、或者批量已经上百件,先别急着打印——CNC或注塑可能更省钱也更稳。图纸上那句「3D打印一下」,正确的回应是:先看形状和数量,再定工艺。
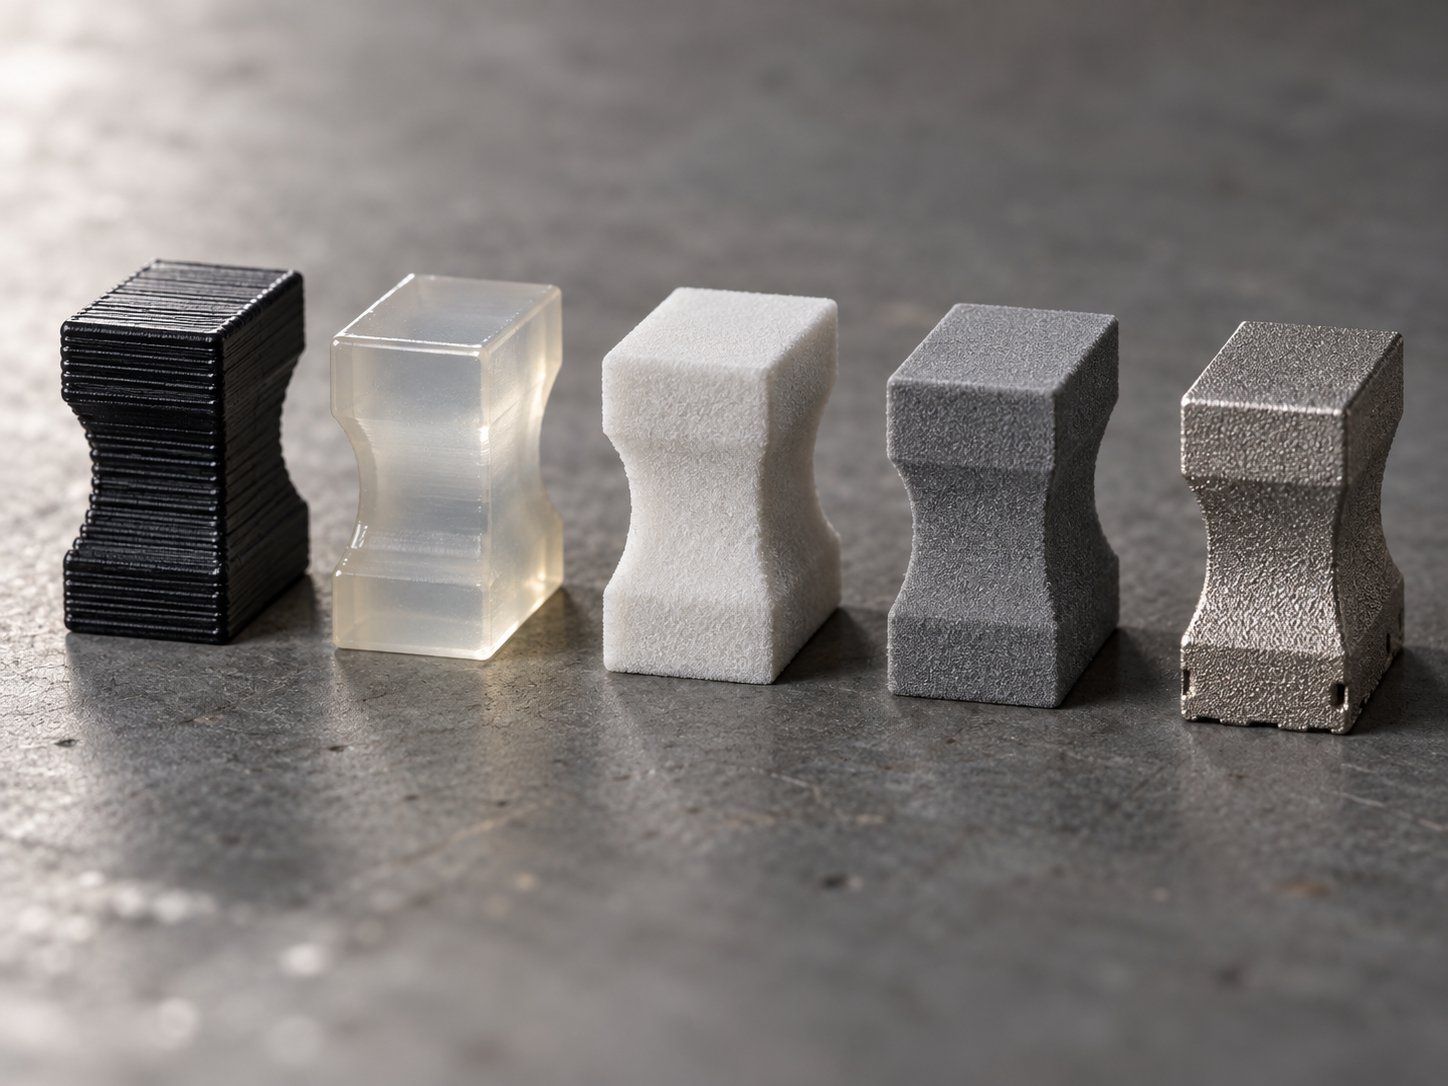
主流3D打印工艺对比:FDM、SLA、SLS、MJF、DMLS怎么选
选型顺序常被搞反。正确顺序是:先定材料,再定工艺,最后谈精度。图纸标了PA12,就别在FDM上纠结层厚;标了316L,只能走DMLS。反过来,先挑工艺再找材料,最后往往卡在强度或耐温上返工。
| FDM | PLA、ABS、PETG、PC、尼龙 | 层厚常见0.1–0.3mm;尺寸公差较宽 | 层纹明显;Z向强度明显低于XY向 | 外形验证、工装夹具、大件粗样 | 体积、支撑量、打印时长 |
| SLA | 光敏树脂(类ABS、类PP、耐温树脂) | 层厚常见0.05–0.1mm;细节好 | 表面细腻;树脂脆、耐候差 | 外观件、精细结构、手板 | 体积、支撑、后处理工时 |
| SLS | PA12、PA11、玻纤/碳纤增强尼龙 | 层厚常见0.08–0.12mm | 各向异性较FDM小;表面偏粉感 | 小批量功能件、装配件、卡扣 | 粉末利用率、成型高度 |
| MJF | PA12、PA12+玻珠、TPU | 层厚常见0.08mm | 表面均匀;XY/Z向差异较SLS略小 | 中小批量功能件、外观要求中等的装配件 | 体积填充率、批量 |
| DMLS | 316L、17-4PH、AlSi10Mg、Ti64 | 层厚常见0.02–0.05mm;需热处理与去支撑 | 致密度高;表面需喷砂或机加 | 金属承力件、随形冷却、轻量化结构 | 金属粉末、支撑、热处理与后加工 |
三条快速判据
- 只做外形与装配干涉验证:FDM 或 SLA。SLA 表面更好,但树脂件别拿去承力或长期户外用。
- 要装配强度、批量几十到几百件:SLS 或 MJF。两者都适合尼龙类功能件,MJF 批量一致性通常更稳,SLS 材料体系更成熟。
- 金属承力、耐温、随形冷却:DMLS。但要提前接受后处理成本:去支撑、热处理、配合面机加,常占报价的一半以上。
一个常见误区:拿 SLA 树脂件当结构件,装两次就崩。另一个:拿 FDM 打密封面,层纹直接漏。判据只有一条——材料决定工艺,不是工艺决定材料。图纸没标材料时,先问用途:承力、密封、耐温还是仅外观,再回推工艺。
图纸上必须写清的六件事:壁厚、公差、配合面、螺纹、支撑、后处理
3D打印报价低、交期快,很多项目就栽在图纸信息不全上。模型是实体,但工艺信息不在模型里。下面六项,缺一项就可能返工。
壁厚与公差:按工艺给区间,别按机加工习惯标
最小壁厚随工艺变。FDM常见0.8–1.2 mm,SLA可以更薄,SLS/MJF常见1.0 mm上下;这些是业内常见参考,实际以设备、材料和图纸确认。图纸只写“薄壁”等于没写。公差要分向:XY向通常好于Z向,层厚决定Z向分辨率。若配合面标±0.05而模型是曲面,先问工艺能不能稳定达到,再决定是否改标或改工艺。
配合面、螺纹与支撑:装配基准决定成败
配合面尽量放在XY平面,Z向层纹会让滑动配合发涩。螺纹别指望直接打印,常见做法是预留底孔后攻牙,或设计嵌件孔;直接打印的螺纹强度低、牙型不完整。支撑接触面会留粗糙痕,图纸要注明该面是否允许,不允许就改摆放或加余量后加工。后处理(去支撑、打磨、喷砂、染色)会改变尺寸和外观,也影响交期,必须在图纸或询价单里写明。
摆放方向决定成败:层间强度、翘曲与支撑的失效模式
同一份模型,换个摆放方向,拉伸强度能差三成以上,配合孔可能从通规过变成塞不进。FDM、SLA、SLS、MJF 都是逐层堆积,层与层之间的结合面永远弱于层内。别把打印件当成各向同性材料来设计。
承力件:让主应力落在 XY 平面
如果零件要承力——卡扣、夹具压板、受力支架——先看主应力方向。把零件“躺平”,让拉应力沿 XY 平面走,Z 向只承受压应力或不受力。竖着打印的立柱,一掰就从层间裂开;躺平打印的同一根梁,能扛住明显更大的弯矩。这条判据比调填充率更管用。
密封件与配合面:别让层纹横穿密封线
如果零件要密封或要配合——O 圈槽、端面密封、滑动配合——摆放要让密封面或配合面成为层内平面,而不是层间台阶。层纹本身就是微观沟槽,横穿密封线就是漏点。配合孔尽量让轴线水平(孔沿 XY 方向成形),避免孔轴线沿 Z 向时出现椭圆度和层间台阶,导致销轴卡滞。
翘曲与支撑:大平面和悬垂的代价
大平面朝下,冷却收缩不均,四角翘起是常见失效,加底边(brim)或改朝向通常能压住。悬垂角超过约 45°(业内常见参考,需按具体工艺和材料确认)一般就要支撑;支撑接触面会留粗糙痕,装配面、外观面别朝下放。支撑不是免费的:多一处支撑,多一道去支撑工时,也多一处尺寸不确定。
判断顺序:先定装配基准和受力方向,再定摆放;摆放定不下来,公差和后处理都是空谈。图纸上没写摆放要求时,报价前就要和工程确认,别等打出来才发现装不上。
一个真实案例:从「打出来装不上」到改图纸再打
去年一批检测夹具,零件不大:一块 80×60×12 mm 的定位块,上面两个 φ6H7 销孔,孔轴线原本垂直于大平面。客户急着验证装配,直接按模型丢给 FDM 打印。件到手,销子敲不进去——孔实测小 0.15 mm 左右,勉强压入后拆不出来,Z 向层纹在孔壁上像细螺纹,一拧就咬死。
复盘三个问题叠在一起:摆放把孔轴线放到了 Z 向,层间结合弱、孔径收缩也沿层高累积;公差照搬了机加工的 H7,没给打印留量;工艺选了 FDM 做配合件。改法很直接:孔轴线转到 XY 平面,孔径单边留 0.1 mm 再铰;配合面改 SLA 保证表面;销孔改用嵌件而非直接打印。第二版一次装到位。
这个案例的教训不是「FDM 不行」,而是顺序错了:先定装配基准,再定打印方向,最后才挑工艺。基准定了,孔怎么摆、留多少量、要不要后加工,才有判据。反过来先选工艺,后面全是被动补锅。
检测与验收:3D打印件怎么量、量什么、哪些尺寸别较真
3D打印件的验收单上最容易吵架的一条,是拿卡尺量层纹面,然后问“为什么不是Ra1.6”。层纹、支撑痕、台阶纹是逐层堆积的工艺特征,不是加工缺陷;把它按机加工表面粗糙度卡,供应商只能返工或者拒单。真正该卡死的是配合尺寸和功能面,外观面按“目视无明显缺陷”验收即可。
分尺寸定验收标准,而不是一刀切
| 尺寸类型 | 量具选择 | 验收判据(作业内常见参考,需按图纸确认) |
|---|---|---|
| 配合孔/轴(H7、h6) | 塞规、内径千分尺、三坐标 | 必须卡死;FDM/SLA常见单边留0.1–0.2mm余量后铰孔或攻牙,直接打印孔常偏小 |
| 安装孔中心距 | 卡尺、三坐标 | 按图纸公差;Z向孔距受层间收缩影响,常见偏差大于XY向 |
| 外观面、非配合面 | 目视、样板 | 不按Ra数值卡;层纹和支撑痕属工艺特征,只判有无缺料、分层、翘边 |
| 薄壁、悬垂根部 | 目视、卡尺 | 允许轻微变形,但不得贯穿开裂;若影响装配则判不合格 |
量具不是越贵越好。配合孔用塞规通止最快,三坐标留给首件和争议件;卡尺量层纹面本身就有几丝的不确定度,量出来的数不能当仲裁依据。如果零件有密封面或滑动配合面,首件必须上三坐标,批量件抽检用塞规加目视。
采购侧最容易错位的一句话:“按模型报价,按机加工验收”
询价时只丢一个STP文件,供应商按体积和摆放估工时;到货后质检拿机加工公差表逐项量,结果层纹面、Z向孔距全部“超差”。避免错位的做法是询价阶段就写清三件事:摆放方向要求(哪些面必须朝下或朝上)、后处理要求(去支撑、打磨、喷砂、染色、攻牙)、验收标准(哪些尺寸卡死、哪些只做功能检查)。这三条写进询价单,报价和验收才对得上。需要按图纸快速核价时,可走 3D 打印报价入口 把要求一并提交。
最后一条判据:能装、能转、能密封的尺寸卡死;只是看起来不够光的尺寸放宽。把检测资源花在功能面上,比花在层纹上划算得多。
什么时候不该用3D打印:边界条件与小批量经济性
3D打印不是万能钥匙。批量是第一条硬边界:当同一零件需求超过几十到几百件(具体阈值随零件尺寸、材料、后处理量浮动,需按件核算),注塑或手板复模的单件成本会反超。注塑前期要摊模具费,但一旦摊薄,单件可能只有打印的几分之一;真空浇注的硅胶模寿命通常几十次,适合中低批量。
第二条边界是性能要求。逐层堆积决定了Z向结合弱于XY向,若零件要求各向同性强度、镜面配合、长期耐候或食品接触认证,3D打印可能不适用——这类需求应转向CNC、注塑或钣金。大尺寸实心件也不划算:打印时间随体积和高度陡增,材料与机时成本同步上涨。
常见问题FAQ
下面几个问题,是询价和图纸评审时最常被问到的。答案都带边界条件,具体到你的零件,还是要看图纸和实际工况。
3D打印能替代CNC加工吗?
不能一概而论。3D打印适合复杂内腔、拓扑优化结构、快速迭代验证;CNC适合各向同性强度、镜面配合面、高尺寸精度的承力件。很多项目是组合用:3D打印做手板验证装配,CNC做最终功能件。判断标准是——如果零件靠层间结合承力,或配合面要求镜面,优先考虑CNC。
3D打印的精度能到多少?
不同工艺差别很大。FDM常见尺寸偏差在±0.3mm或±0.5%取大值,SLA/MJF通常更紧,DMLS金属件又不同。业内常见参考区间只能当判断起点,实际精度受摆放方向、收缩补偿、后处理影响。图纸上要分XY向和Z向标注,别只写一个总公差。
小批量多少件以内用3D打印划算?
没有固定数字,常见经验是几十件以内3D打印更划算,超过几百件注塑或复模的单件成本会明显下降。但要看零件大小、材料、后处理量。建议把模具费摊到批量里算总成本,再决定工艺,别只看单件报价。
图纸要给什么格式?
优先给STEP或IGES等实体格式,STL也可以但会丢失曲面精度信息。同时附上2D图纸或标注文件,写清配合尺寸、公差带、后处理要求和验收标准。只给一个STL、没有公差说明,工厂只能按默认工艺做,装不上再改就费时间了。
后处理会不会影响尺寸?
会。去支撑、打磨、喷砂、染色、热处理都可能改变尺寸或表面状态。去支撑会在接触面留痕,打磨会去掉材料,热处理可能引起变形。如果配合面靠近支撑接触区,要在图纸上注明允许的打磨量和验收基准,否则检测时容易扯皮。
核心要点
- 先定「这个零件要验证什么」再选工艺:只验装配选FDM/SLA,要承力或耐温再考虑SLS/MJF/DMLS,别用原型工艺去顶功能件。
- 图纸上没标的关键项——受力方向、配合面、螺纹、密封面——必须在询价时说明,否则默认按「外观件」理解,尺寸和方向都可能不对。
- 3D打印的公差要分方向看:XY向通常好于Z向(层间),配合面尽量放在XY平面,Z向尽量只承担非配合尺寸。
- 薄壁、深槽、封闭内腔、悬垂是四大失效源:能改结构就改结构,改不了就在报价前把风险写清楚。
- 小批量(几十件以内)用3D打印往往比开模划算;一旦上到几百件且材料固定,就该重新算注塑或复模的账。



