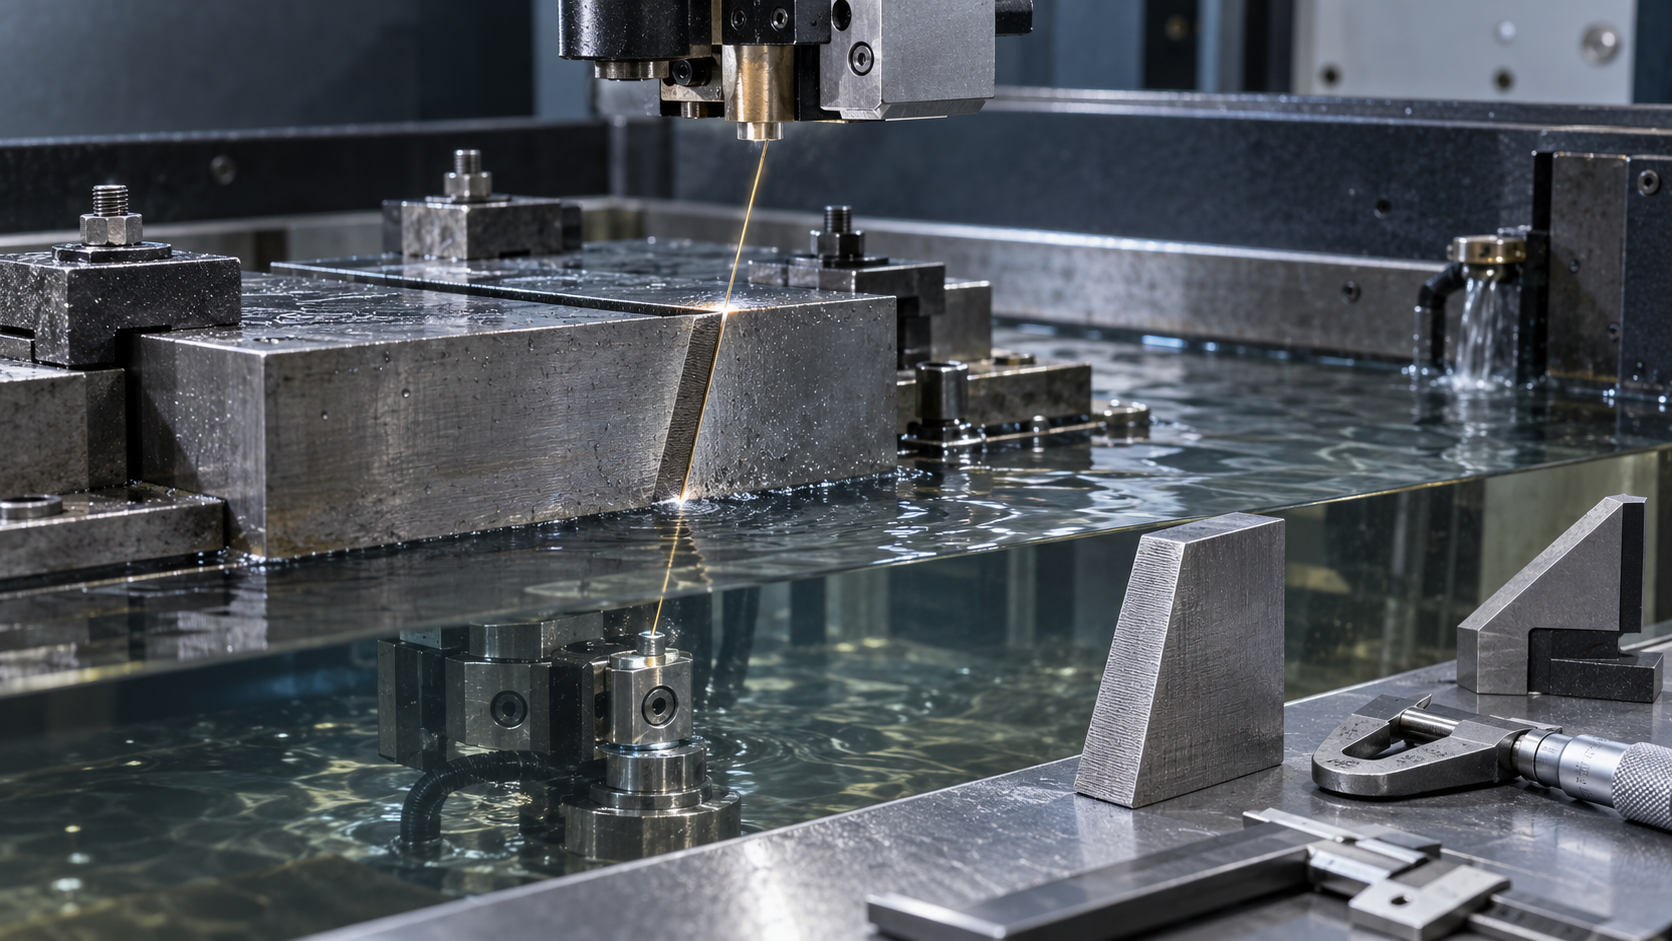
线切割锥度加工的几何原理:上、下导丝嘴与程序轨迹面分别做什么
设定单边锥度为 4°,试切后却测得 3.95°,这类偏差并不一定是程序角度输入错误。先要分清三个位置:程序轨迹面、下导丝嘴平面和上导丝嘴平面。直身切割时,三者的高度差容易被忽略;在线切割锥度加工中,它们却共同决定电极丝的实际路径。
可以把电极丝想象成连接上下两个导丝嘴的斜线。下导丝嘴通常作为 X、Y 方向的参考,上导丝嘴则通过 U、V 轴产生横向偏移,使电极丝相对工件发生倾斜。一般来说,U/V 移动量越大,形成的锥度也越大;但偏移量对应哪个坐标面、正负方向如何定义,必须以具体机床控制系统为准。
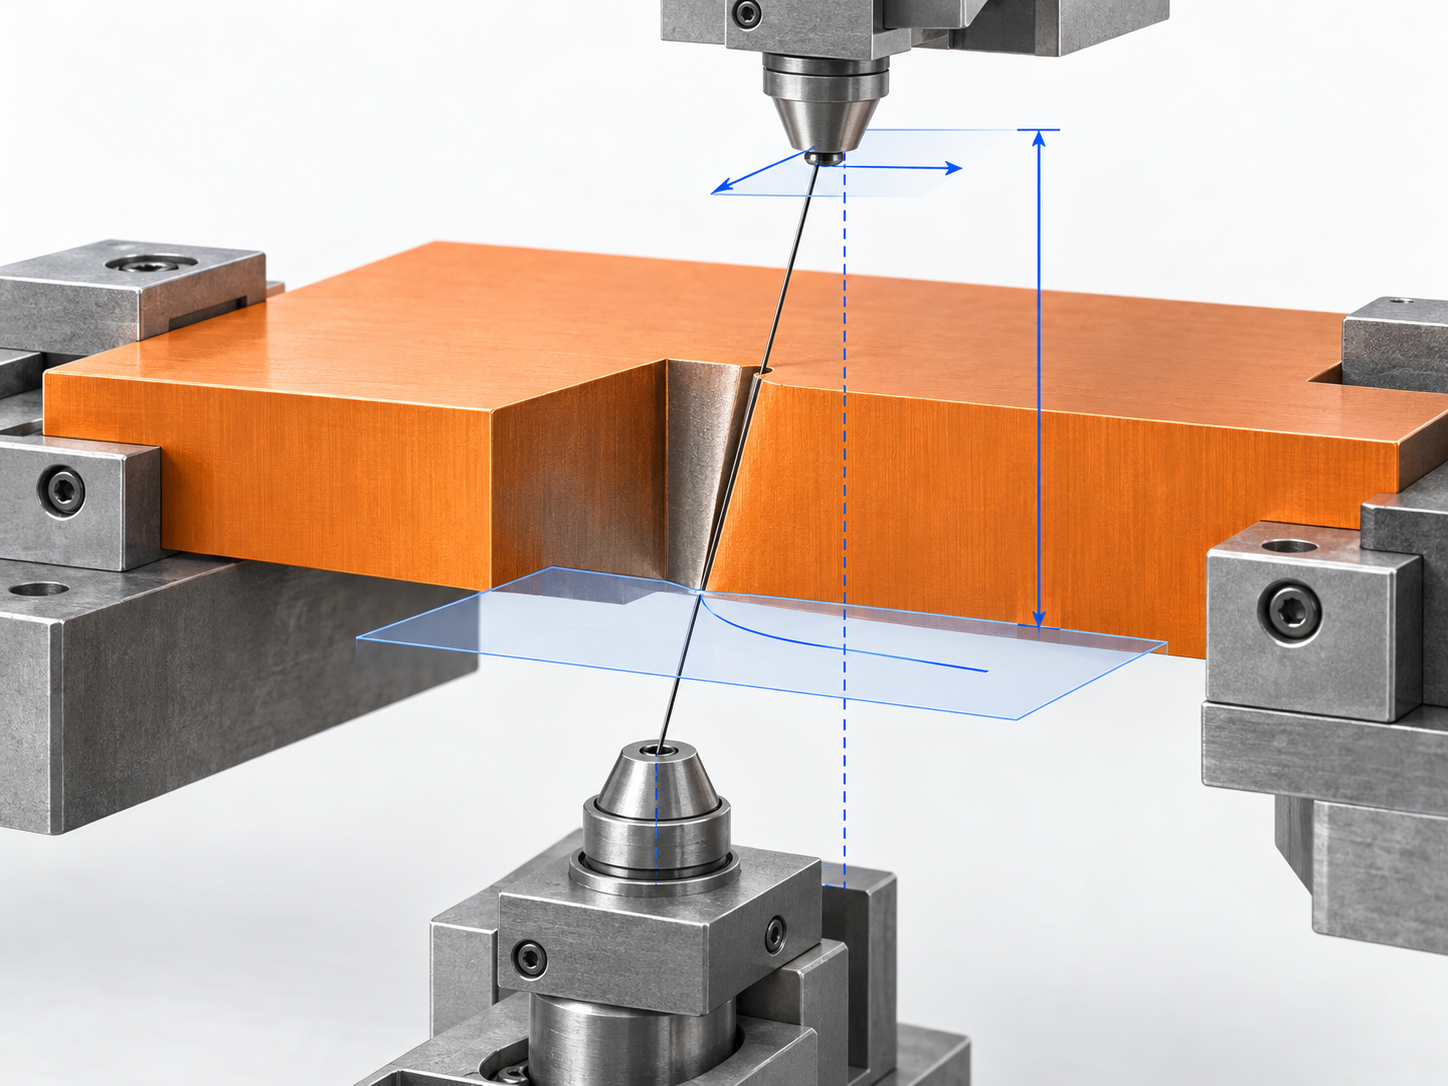
因此,锥度加工的难点不是简单输入一个角度,而是把不同高度平面之间的坐标补偿对应起来。后续试切时,应先测量实际锥度,再处理程序面尺寸:通常先用 ZSD 修正角度,再用 ZID 修正尺寸。参数名称和算法并非所有线切割设备通用,不能脱离机床手册直接照抄数值。
线切割锥度为什么会出现角度偏差和尺寸偏差
设定单边锥度 4°,试切后却测得 3.95°;与此同时,程序面要求尺寸为 6.000 mm,实测只有 5.978 mm。这类偏差不一定是程序算错,常见原因是角度定义、测量基准、坐标高度和设备状态没有被分开确认。线切割锥度加工至少要区分三个对象:程序轨迹面、下导丝嘴平面和上导丝嘴平面。不同平面之间的高度差,会直接影响电极丝的横向偏移和工件轮廓。
先确认单边锥度角和测量面
图纸中的 4°必须先确认是单边锥度角还是上下两侧夹角;测量时还要注明是凸模还是凹模、测量工件的哪一侧,以及尺寸属于上表面、下表面还是程序轨迹面。若把总锥度当成单边角,或者测量高度与编程高度不同,即使三角函数计算正确,修正方向也可能相反。
ZSD、ZID 与设备状态会共同影响结果
在部分数控慢走丝控制系统中,ZSD可用于描述或修正锥度相关的高度、偏移关系,ZID则可能参与程序面尺寸或高度差计算,Z0常与坐标基准有关。但这些名称、正负方向和算法不能脱离具体控制器照抄。工件实际厚度、导丝嘴到工作台面的高度、丝的垂直度、张力、冲洗和放电稳定性,都会让设定角度与实测角度产生差异。
因此,排查时不要一看到 3.95° 就立即修改 ZSD。先判断偏差是否稳定、上下高度的轮廓是否一致,并检查导丝系统与电极丝状态。确认设备基本稳定后,再把问题拆成两个任务:先修正实际锥度,再修正程序面尺寸。这样才能分辨误差来自几何参数,还是来自机械与放电条件。
线切割锥度加工前的准备:找基准、校正垂直度与检查导丝系统
线切割锥度加工的试切数据,只有在设备状态稳定时才有修正价值。开始前先确认工件装夹可靠,基准面与工作台贴合,检查工件是否翘曲、倾斜或因夹紧力产生变形。随后找基准,核对程序零点、穿丝位置和实际加工面,避免把零点或测量面误差误判成锥度参数错误。
线切割锥度加工先校正电极丝垂直度
按照设备已有的校正方法检查电极丝垂直度。直丝本身若已偏斜,即使程序设定的 U/V 偏移正确,上下轮廓也可能出现不同方向的尺寸误差。再检查上下导丝器或导丝嘴是否对中,观察磨损、污染、松动和安装状态;必要时清洁或更换异常部件,但不要在导丝系统状态不明时急着修改 ZSD、ZID。
电极丝选择也要与结构匹配。较细电极丝通常有利于小内圆角或窄槽,但切割稳定性、速度和工件厚度适应性需要折中,不能只按最小槽宽选丝。完成装夹、找基准、垂直度和导丝系统检查后,再切一个便于测量的标准凸模,所得角度与程序面尺寸才适合用于后续参数修正。
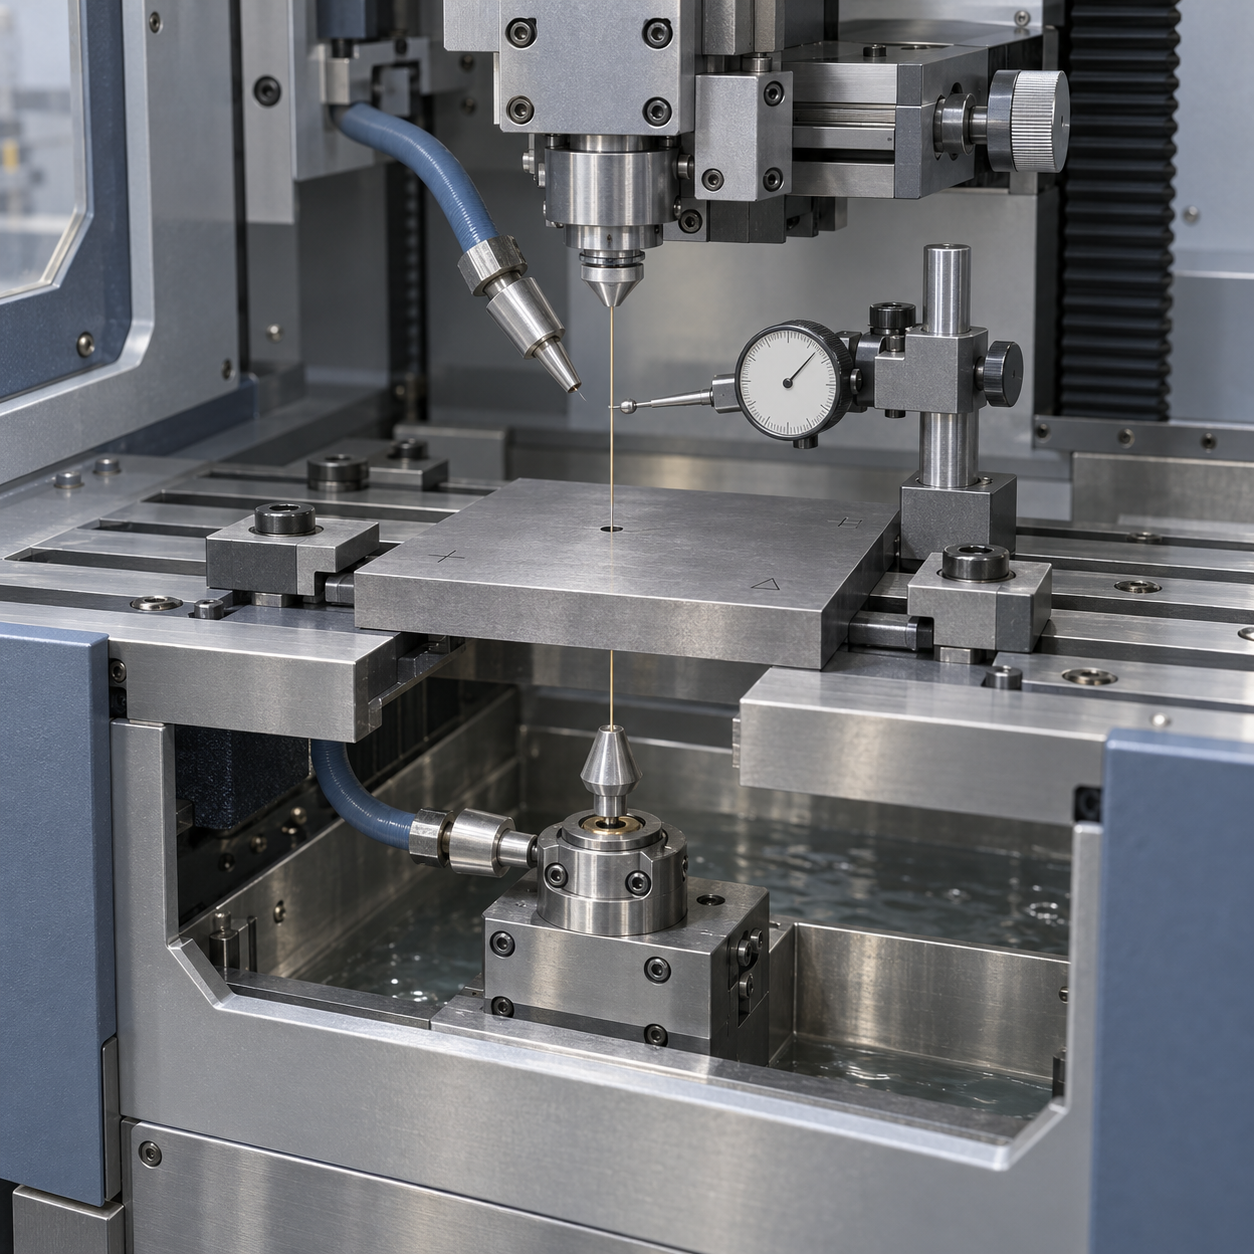
线切割锥度修正的核心顺序:先用 ZSD 修角度,再用 ZID 修程序面尺寸
线切割锥度修正不要一开始同时改多个参数。更稳妥的做法是:先试切一个形状简单、测量基准明确的标准凸模,再分别记录理论单边锥度、实测锥度、理论程序面尺寸和实测尺寸。这样才能判断偏差来自角度,还是来自程序面尺寸。
先用 ZSD 修正实际锥度
如果实测锥度与目标值不符,第一步优先调整 ZSD,使电极丝的倾斜程度回到目标范围。设定角度与实测角度之间的差值,应结合当前锥度方向、测量面和控制系统的正负定义判断,不能仅凭“增大”或“减小”参数名称猜测。每次只作小幅调整,复切后再测角度。
再用 ZID 修正程序面尺寸
当实测角度已经接近目标,再检查程序轨迹面上的尺寸。如果角度合格但尺寸仍有偏差,再用 ZID 修正程序面尺寸。需要注意,ZID 可能参与系统的高度关系计算;调整后,上下坐标条件可能随之变化。若控制系统要求保持总高度不变,通常还要对 ZSD 作反向补偿,具体关系必须按机床手册确认。
线切割锥度修正公式与计算示例:从实测值反推调整量
计算线切割锥度前,先确认角度定义。下文的 β 指单边锥度角,不是上下轮廓夹角;测量时还要确认凸模或凹模方向、测量高度,以及尺寸属于哪个程序轨迹面。若某一高度差用 c = ZID × tanβ 表示,β应按角度单位输入,c与ZID必须使用同一长度单位。但ZID在不同控制系统中可能对应不同的有效高度或坐标关系,ZSD、ZID、Z0的名称和正负方向不能脱离机床手册直接套用。
线切割锥度修正先看角度,再看程序面尺寸
例如,工件厚度约30.08 mm,理论单边锥度为4°,程序面尺寸为6.000 mm。试切后测得锥度约3.95°,程序面尺寸约5.978 mm。此时不要同时大幅修改两个参数:先比较理论角度与实测角度,用ZSD修正锥度。实测角度偏小,通常意味着有效横向偏移不足,但具体增减方向必须结合当前锥度方向和控制器定义确认。公式在机床上的意义,是把高度差与导丝系统的横向偏移联系起来,而不是直接给出所有设备通用的输入值。
线切割锥度修正后的复切验证
调整后必须在相同装夹、穿丝方向和测量基准下复测。若角度改善但程序面尺寸又偏离,优先检查ZID与ZSD的耦合关系;若复切结果波动明显,则先排查电极丝垂直度、导丝器对中、张力和冲洗状态。以上数据只是演示“测量—计算—修正—复切”的方法,不是通用设定值。
上下异形和天圆地方的线切割锥度加工:先确认轮廓与干涉
普通单锥度通常可以用一个连续角度描述,但上下异形、天圆地方或上表面编程的零件并非如此。此时,线切割锥度加工的对象不只是“倾斜一根电极丝”,而是同时控制上轮廓、下轮廓和不同高度处的轨迹。不能把普通单锥度公式直接套用到所有异形零件。
线切割锥度加工先确认上下轮廓与编程面
编程前先回到图纸:确认上轮廓、下轮廓、工件厚度,以及尺寸标注对应的程序面。还要明确角度是单边锥度还是总锥度,零件属于凸模还是凹模;否则测量方向和修正方向可能相反。若控制系统支持上下异形编程,应按其定义分别输入轮廓、基准高度和穿丝路径,不能仅修改一个锥度角。
模拟空走,检查线切割锥度路径干涉
正式放电前执行模拟空走,核对上下轮廓的投影关系,观察电极丝在转角、窄槽和内圆角处是否连续。重点检查电极丝与工件、夹具、上下导丝部件之间的干涉,并确认穿丝位置和退丝路径。若路径在上、下表面看似都正确,却在中间高度发生穿碰,通常说明高度基准、轮廓对应关系或控制系统的插补定义仍需复核。确认无误后再试切,测量时也要记录实际测量面,避免把几何误差误判为 ZSD/ZID 参数误差。
线切割锥度加工不准、断丝或表面不稳时,先查哪些工艺因素
线切割锥度加工出现角度偏差时,不要马上修改 ZSD 或 ZID。若同一程序每次测得的角度不同,或锥度沿工件高度发生变化,问题可能来自导丝系统、垂直度或放电状态,而不是几何参数本身。正确顺序应是先排查设备状态,再用稳定的试切数据修正参数。
线切割锥度加工先查导丝系统和电极丝垂直度
线切割锥度加工要把放电因素与参数误差分开
较高放电能量通常有利于提高去除率,但可能带来更粗糙的表面和不稳定放电;较低能量通常有利于表面质量,却可能牺牲切割速度。具体设定必须结合材料、厚度和机型验证,不能把其他设备的参数直接照搬。排除明显故障后,再做一次标准试切,并记录理论角度、实测角度、理论程序面尺寸、实测尺寸、原 ZSD、原 ZID、修正方向和复切结果。若复切后误差收敛,才说明修正方向有效;若角度和尺寸同时漂移,应继续检查机械与放电状态,而不是一次大幅修改多个参数。
线切割锥度加工常见问题
线切割锥度加工的修正不能脱离具体机床、控制系统和测量基准。下面集中回答 ZSD、ZID、试切修正及上下异形加工中的常见疑问。
ZSD 和 ZID 适用于所有线切割设备吗?
不一定。ZSD、ZID 是本文用于解释锥度与高度关系的参数名称,具体含义、正负方向和计算方式可能因机床及控制系统而异。实际编程前应核对设备手册,不要直接照搬其他机型的数值。
角度修正和程序面尺寸修正可以同时进行吗?
不建议一次同时大幅修改。通常先通过试切和 ZSD 使实测锥度接近目标,再用 ZID 修正程序面尺寸。若调整 ZID 改变了高度关系,还要依据控制系统定义对 ZSD 做反向补偿,最后复切确认。
设定单边锥度 4°,实测只有 3.95°,应先检查什么?
先确认测量的是单边角还是总锥度,并核对测量高度、程序面和凸模或凹模方向。随后检查电极丝垂直度、上下导丝器对中、张力、冲洗和放电稳定性。设备状态正常后,再按单变量原则修正 ZSD。
上下异形或天圆地方能直接套用普通锥度公式吗?
通常不能直接套用。应先确认上、下轮廓、编程面、工件厚度、穿丝路径以及控制系统支持的编程方式,再模拟空走并检查与工件、夹具和导丝部件的干涉。普通单锥度公式只能作为特定几何关系下的参考。
核心要点
- 线切割锥度本质上是电极丝在上下导丝嘴之间产生横向偏移,U/V 运动与有效高度共同决定倾斜程度。
- 程序轨迹面、下导丝嘴平面和上导丝嘴平面必须分开理解,不能把直身切割的坐标关系直接套到锥度加工。
- 现场修正宜遵循“先修实际锥度,再修程序面尺寸”的顺序,并注意 ZSD 与 ZID 之间的耦合。
- 调整参数前应先检查电极丝垂直度、导丝器对中、张力、冲洗和放电稳定性,避免把设备状态问题误判为几何参数错误。



