
汽车脚踏板由哪些部件组成?材质为什么不能一刀切
一场 100–0 km/h 的紧急制动测试里,三辆车的踏板支架全部断裂,断裂瞬间踏板力约 1612N。新闻出来后,讨论迅速滑向一句判断题:塑料还是金属?这个问题本身问错了。真实的总成里,塑料和金属同时存在,而且分工明确。
把踏板总成拆开,至少有三类承力部件,各自的载荷路径完全不同:
- 踏板臂:直接承受脚踩的力和位移,形状复杂、带弧度,量产车常用玻纤增强工程塑料注塑一体成型,也有用钢板冲压焊接的。
- 固定支架:把踏板臂的载荷传到车身前围或防火墙上。这是断裂新闻里出问题的位置——断的不是踏板,是支架。支架用 PP+GF40(聚丙烯加 40% 玻纤)还是钢、铝合金,直接决定失效模式。
- 枢轴与连杆:负责转动,同时承担侧向踩踏带来的弯矩和扭矩。这里多数仍是金属件,因为需要耐磨、耐反复转动。
所以正确的问法不是“汽车脚踏板什么材质”,而是“哪个部件、在什么工况下、用哪种工艺做”。同一块支架,正向踩和侧向踩的应力分布就不一样;同一款材料,-35℃ 和常温的韧性表现也不一样。材质之争背后,其实是工艺路线、批量、成本和验证工况的综合取舍——这也是后面几节要拆开讲的东西。

塑料踏板和金属踏板怎么选?注塑、冲压、压铸、CNC 加工各适合什么批量
先把结论放前面:踏板选材不是“塑料先进还是钢材可靠”的立场之争,而是批量、结构复杂度、成本与重量四个变量的联立解。同一副汽车脚踏板里,踏板臂可能用玻纤增强塑料注塑,固定支架用钢材冲压,枢轴用铝合金压铸或车削——三种工艺同时存在,并不矛盾。真正要问的是:这个部件年产量多少、结构多复杂、失效模式是什么。
注塑:大批量复杂结构件的首选
量产乘用车踏板臂和部分支架常用玻纤增强工程塑料,主流是 PP+GF30/GF40 或 PA(尼龙)加玻纤,不是普通民用塑料。原因是注塑能把加强筋、卡扣、安装孔一次成型,省掉多道装配,单件成本随产量快速摊薄。代价是模具前置投入高——业内常见注塑模具约 10 万–25 万元,结构越复杂、抽芯越多越贵。所以注塑的适用边界是年产量够大、结构够复杂;产量上不去,模具费摊不进单件。行业典型 PP+GF40 支架量产单件约 10–28 元(视结构复杂度),此区间未计模具费,不同供应商差异很大。
冲压:钢材薄板、大批量、结构件小的支架类
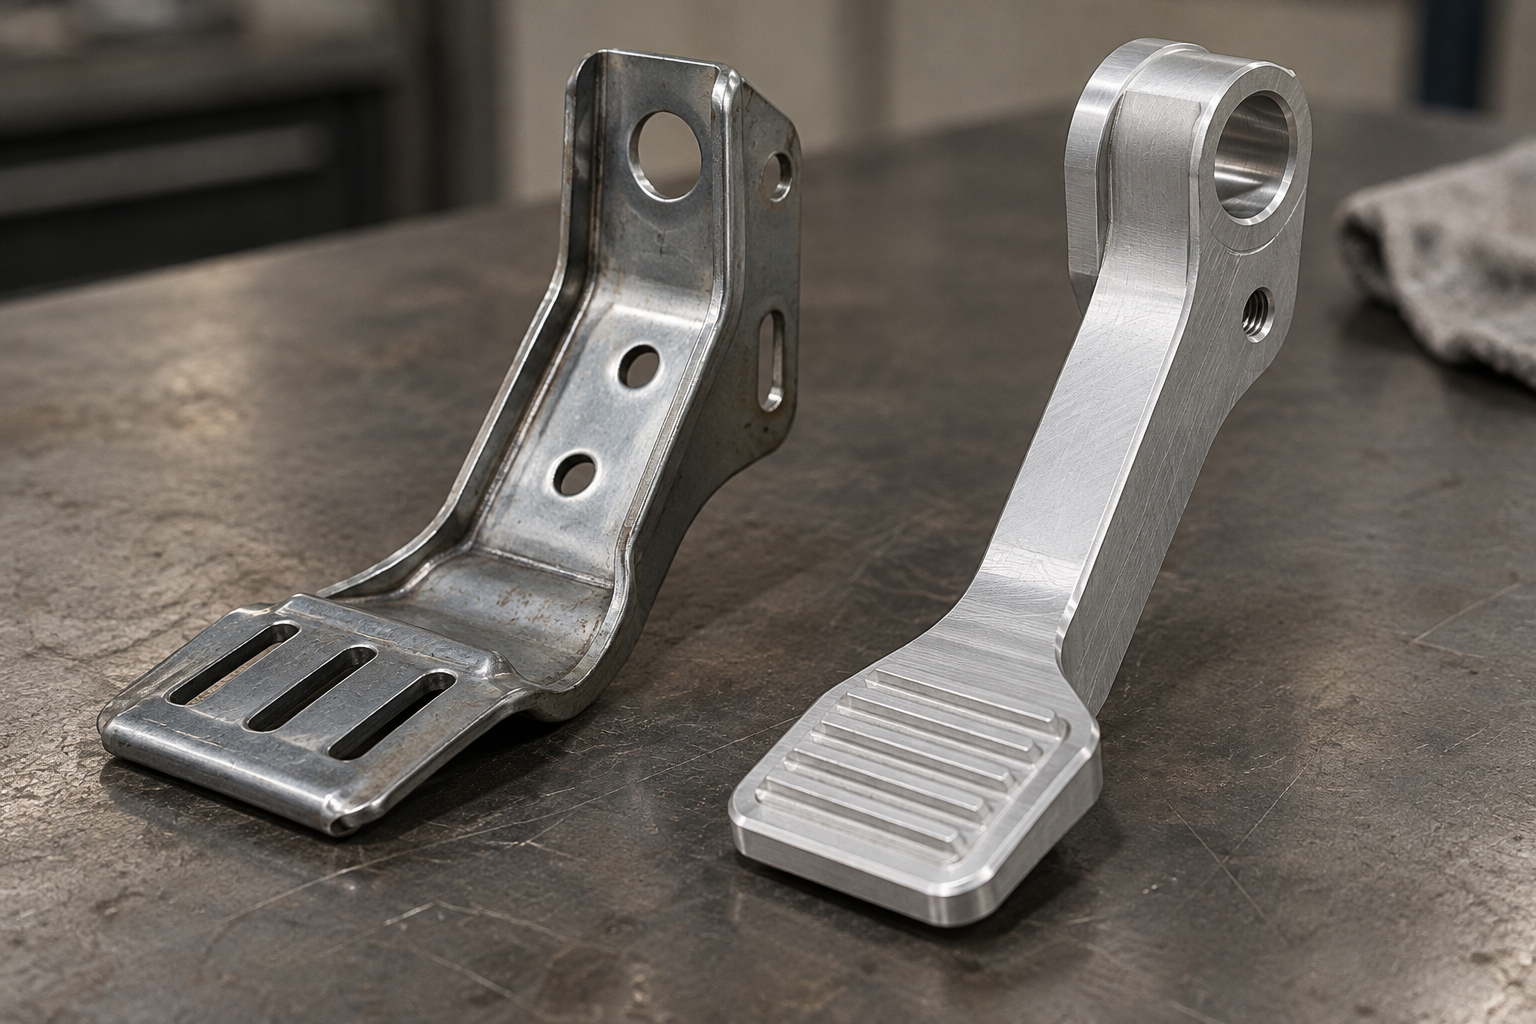
钣金冲压是金属薄板的综合冷变形,剪、冲、折、焊接、铆接、成型都算在内。踏板总成里的固定支架、加强板、连接片是它的典型件:品种单一、产量大、结构件较小,正好落在冲压的效率区间。钢板支架的承载能力通常很强,公开报道中提到某车型钢制踏板可承受 3000N 以上压力,这个量级仅作参照,具体数值以整车厂规范和图纸为准。冲压件的失效风险多在折弯圆角与冲裁边缘的应力集中,设计时要盯住圆角半径和料厚过渡,而不是只看材料牌号。
压铸与 CNC 加工:轻量化中大批量 vs 小批量试制
铝合金压铸适合中大批量、要减重又要一体成型的支架,模具费比注塑更高,业内常见压铸模具约 15 万–40 万元,行业典型铝压铸支架单件约 25–50 元(未计模具费)。它比钢轻,但壁厚和内部气孔控制是难点,热处理与去毛刺工序不能省。

钣金冲压和 CNC 加工在踏板制造中分别扮演什么角色
把这两个工艺放在一起讲,是因为它们最容易被混为一谈:都能出金属件,都和“钢材”沾边,但它们在踏板项目里的位置完全不同。一句话先给判断——钣金冲压是量产踏板金属件的主力成形方式,CNC 加工则是样件、工装和小批量件的补位手段。
钣金冲压:量产支架与加强板的成形主力
钣金加工是金属薄板的综合冷变形工艺,包含剪、冲/切、折、焊接、铆接、成型等,冲压钣金尤其适合品种单一、产量大、结构件较小的产品。踏板总成里的固定支架、加强板、连接片、安装底板,正是这类零件。它的优点是节拍快、单件成本低、批次一致性好;代价是模具投入高、改结构等于改模具。
冲压件的失效模式也有自己的规律:断裂多出现在折弯圆角与冲裁边缘。折弯外侧受拉减薄,圆角过小时应力集中;冲裁边缘的毛刺和微裂纹则是疲劳起裂点。所以图纸上折弯半径、孔边距、去毛刺要求,不是外观问题,而是寿命边界。钢板支架在公开报道中有“可承受 3000N 以上压力”的说法,仅作量级参照,具体数值以整车厂规范和图纸为准。
CNC 加工:样件、工装夹具与小批量金属踏板臂
CNC 加工的角色是“不用开模就能拿到金属件”。铝、钢、不锈钢、钛都是常用材料,表面处理可选阳极氧化、抛光、粉末喷涂、电镀。做踏板样件、检具、焊接夹具、改装用金属踏板臂,改图即改件,迭代节奏快,这对前期验证装配关系和人机尺寸很有价值。
局限要讲清楚:单件工时高,小批量金属件单件成本明显高于冲压或压铸的量产件;更关键的是,CNC 加工件的纤维取向、残余应力和表面状态与量产注塑件或压铸件不同,疲劳表现不能直接外推。样件验证的是装配和刚度,不是量产安全结论。
刹车踏板的安全指标看什么:踏板力、疲劳、温度、侧向工况
先给一句判断:踏板的安全性不是靠一个力值数字撑起来的,它是一组工况的组合。静态踏板力只是入门项,真正决定支架会不会在几年后断在圆角上的,是疲劳、温度和侧向踩踏。
静态踏板力:先看量级,再看部件
整车厂和法规会给踏板总成规定一个不得失效的力值门槛。公开报道里出现过两个量级:某车型紧急制动测试中支架断裂瞬间踏板力约 1612N,而另一家车企公布其踏板可承受 3000N 以上。这两个数不能直接互相比——一个是断裂时的实测载荷,一个是设计承受能力,车型、部件、工况都不同。具体限值以图纸和整车厂规范为准,不要拿新闻数字当验收标准。
疲劳与温度:玻纤增强塑料和金属的失效路径不一样
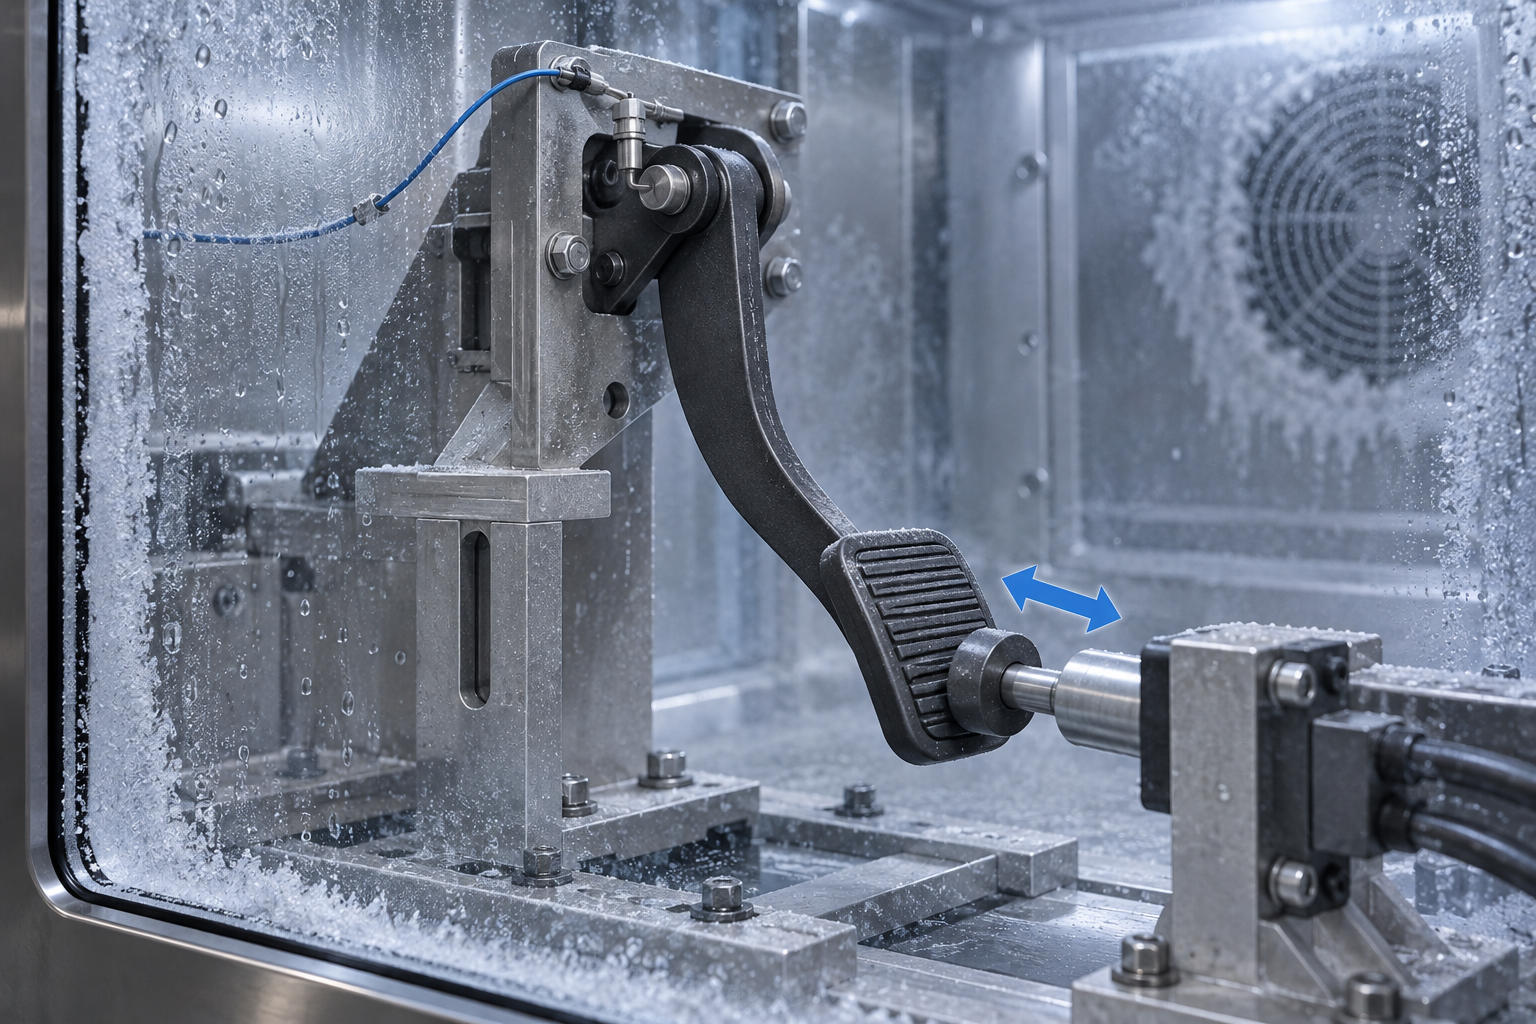
踏板是高频动作件,一天踩几十次,十年就是十几万次。疲劳寿命由循环次数和载荷谱决定,支架根部圆角、枢轴孔壁是常见起裂位置。温度要单独看:验证常覆盖 -35℃、常温、80℃ 等工况,因为玻纤增强 PP 或 PA 的低温韧性下降比钢材明显,低温脆化风险不能靠常温数据外推。金属件低温表现更稳,但要注意焊接热影响区和铸件气孔。
侧向工况:断裂高发项,必须和正向一起验
脚偏踩、斜踩,或者碰撞中脚位偏移,都会把载荷从轴向变成侧向。此时枢轴附近同时承受弯矩和扭矩,支架根部与枢轴孔成为应力集中点。设计上靠加大圆角、加加强筋、提高玻纤含量或局部改金属嵌件来应对,但这些手段都要在正向和侧向两种工况下同时验证,且重复到最恶劣温度点。单看静态正向力值,会漏掉真实失效模式。
正向踩和侧向踩,为什么测试结果差很多
同样一块支架,正向踩能过,侧向踩可能就断——这不是测试做假,而是两种工况的受力路径根本不同。正向踩时,力沿踏板臂大致轴向传递,固定支架主要受压和单向弯曲,截面上的应力分布相对均匀。侧向踩时,脚位偏到踏板边缘、斜踩,或者碰撞中身体带动脚位偏移,载荷方向偏离设计路径,在枢轴附近同时产生弯矩和扭矩。
这两种内力的叠加会改变危险截面。支架根部、枢轴孔周边的圆角过渡区,本来就是几何突变处,侧向工况下应力集中系数会明显上升。玻纤增强塑料的各向异性还会放大这个问题:注塑时玻纤沿流动方向取向,垂直于取向的方向强度偏低,如果侧向载荷恰好落在弱取向方向,失效会来得更突然。金属件没有纤维取向问题,但焊接或铸态缺陷在扭矩下同样容易起裂。
设计上怎么对付侧向工况
常见的做法有几条:把支架根部的过渡圆角加大,降低应力集中;在侧向受力的方向补加强筋,让截面惯性矩提上去;提高玻纤含量,或者在最危险的局部改成金属嵌件;优化枢轴与孔的配合间隙,减少附加弯矩。这些手段都有代价——圆角加大占空间,加强筋影响注塑流动和翘曲,嵌件增加装配工序。选哪套,取决于侧向载荷在整车工况里到底占多大权重。
验证时,正向和侧向必须分别做,不能只测一个方向就下结论。更稳妥的方式是在多个温度点重复侧向加载——低温下塑料韧性下降,侧向工况的失效风险最高。行业内常见的验证温度覆盖 -35℃、常温、80℃ 等工况;具体测哪几点、加载多大、循环多少次,以整车厂规范和图纸要求为准,不同车型差异很大。把侧向工况和温度组合起来测,才算真正碰到了这个部件的失效边界。
小批量试制用 CNC 加工或 3D 打印踏板,能直接替代量产验证吗
那 CNC 加工和 3D 打印的踏板样件,能验证什么
样件阶段和量产阶段,分别该锁死什么
- 样件阶段:写清这一轮验证什么(装配、人机、刚度),别把样件结果写进安全报告;材料牌号可以先近似,但要在图纸上标注“非量产工艺”。
- 过渡阶段:量产前要小批量真实件,可以走手板复模/真空浇注或小批量注塑,让材料体系和成型方式尽量靠近量产,但仍要标明与最终注塑件的差异。
- 量产阶段:锁死工艺路线、材料牌号与玻纤含量、模具状态和浇口位置。换料、换模、改浇口,都算工艺变更,疲劳数据要重新评估。

常见问题
下面几个问题,是读完前面材质、工艺与安全指标拆解后最容易被追问的点。
汽车脚踏板到底该用塑料还是金属?
不能一刀切。踏板总成里,踏板臂、固定支架、枢轴/连杆是三类部件,工况不同。量产乘用车的踏板臂和部分支架常用玻纤增强 PP 或 PA 注塑件,承力的枢轴和部分金属支架仍用钢或铝合金。选材看的是批量、结构复杂度、成本与重量的综合解,不是先进与落后之争。
注塑、冲压、压铸、CNC 加工分别适合什么批量?
注塑适合大批量复杂一体结构,模具费高但单件摊薄;冲压适合品种单一、产量大的薄板支架类;压铸适合铝合金中大批量,轻但模具费高;CNC 加工适合小批量、试制与改装,无需开模、改图即改件,但单件工时高。业内典型的注塑模具约 10 万–25 万元、压铸模具约 15 万–40 万元,具体视结构与供应商而定。
刹车踏板的安全指标主要看哪几项?
至少四项:静态踏板力、疲劳寿命、温度循环、正向与侧向踩踏工况。公开报道中出现过 1612N 与 3000N 以上两个量级,说明不同车型、不同部件差异大,具体数值以图纸和整车厂规范为准。这几项必须组合验证,单看静态力值会漏掉真实失效模式。
为什么侧向踩踏比正向踩踏更容易出问题?
正向踩时载荷沿踏板臂轴向传递,支架主要受压受弯;侧向踩(脚偏踩、斜踩或碰撞中脚位偏移)会在枢轴附近造成弯矩与扭矩叠加,支架根部与枢轴孔成为应力集中点。设计上通常靠加大圆角、加加强筋、提高玻纤含量或局部改金属嵌件来应对,验证时要在最恶劣温度点重复正向与侧向两种工况。
小批量试制用 CNC 加工或 3D 打印的踏板,能直接替代量产验证吗?
不能。CNC 加工件与 3D 打印件的纤维取向、内部致密度、残余应力和表面状态都与量产注塑件或压铸件不同,疲劳表现尤其不等价。样件可以验证装配、人机和初步刚度,但要外推到量产安全结论,必须用与量产一致的工艺和材料做验证件,并锁死材料牌号、玻纤含量与模具状态。
核心要点
- 踏板总成不是单一材质:踏板臂、固定支架、枢轴/连杆往往分属塑料、钢材、铝合金三条路线。
- 量产塑料支架主流是玻纤增强 PP 或 PA(尼龙),玻纤含量常见 30%–40% 量级,不是普通民用塑料。
- 批量决定工艺:注塑适合大批量复杂结构,冲压适合大批量简单件,压铸适合铝合金中大批量,CNC 加工适合小批量试制与改装。
- 安全指标至少四项:静态踏板力、疲劳寿命、温度循环(如 -35℃/常温/80℃)、正向与侧向踩踏工况。
- 验证样件的工艺必须与量产工艺一致——CNC 或 3D 打印样件的疲劳结果不能直接外推到量产注塑件。



