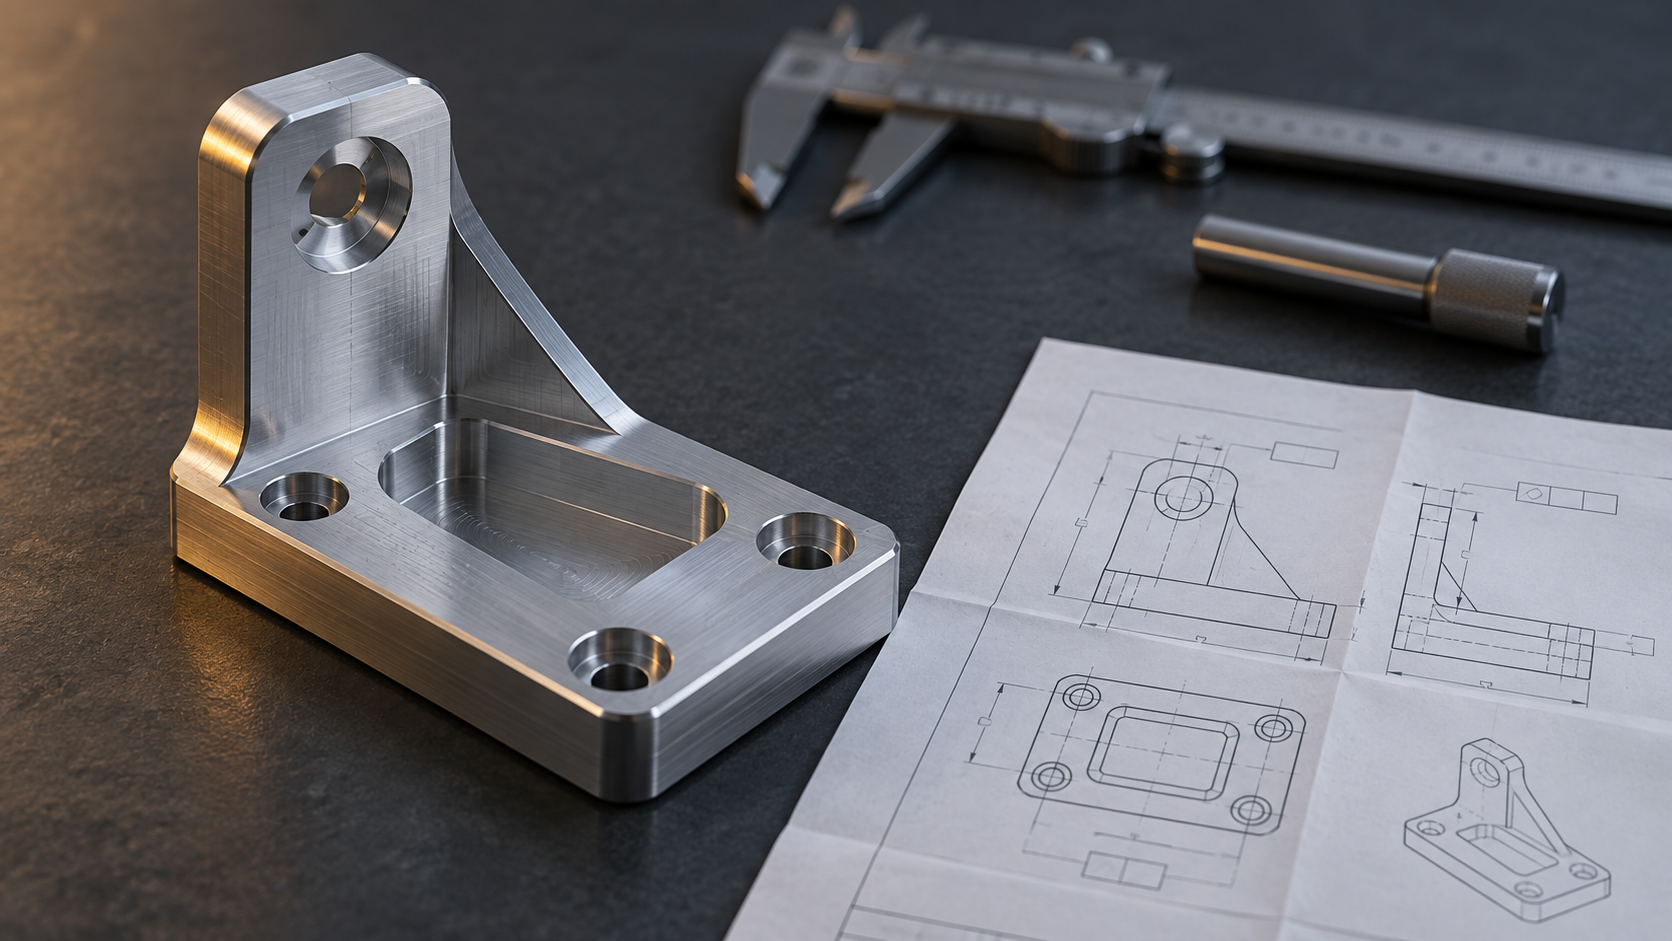
先看一张支架图:同一零件,三种标注,三种结果
假设有一张 6061-T6 铝合金安装支架图,批量 200 件,外形约 120×80×25 mm,特征不算复杂:底面是安装面,两个沉头孔,一处深 12 mm 的铣削型腔,型腔底面与电机座贴合。同一几何形状,画法不同,车间和质检的动作就不同。
方案 A:只标外形基本尺寸,标题栏写「未注公差按 GB/T 1804-m」。方案 B:在 A 基础上加一句「关键尺寸 ±0.05」。方案 C:底面定为基准 A,两个沉头孔为基准 B、C,安装面标平面度,孔位标位置度,型腔底面标平行度,配合孔标 H7。
三种画法的几何形状完全一样,报价和风险却不同。A 最省事,但车间不知道哪里该保、哪里能放,只能整体按偏严的工艺做,装夹次数和检测工时会往上走;B 看似折中,问题在于「关键尺寸」没有定义——车间按自己理解挑,质检按自己理解判,返工争议往往出在这里;C 前期确认多花时间,但加工、检测、验收有同一套基准,后续扯皮少。
本文只讲图纸要求本身:基准、公差、材料状态、粗糙度、检测口径。不承诺任何具体价格或交期——那些取决于数量、排产和实际加工路线,需要按图确认。
基准与基准体系:图纸要求的第一顺位
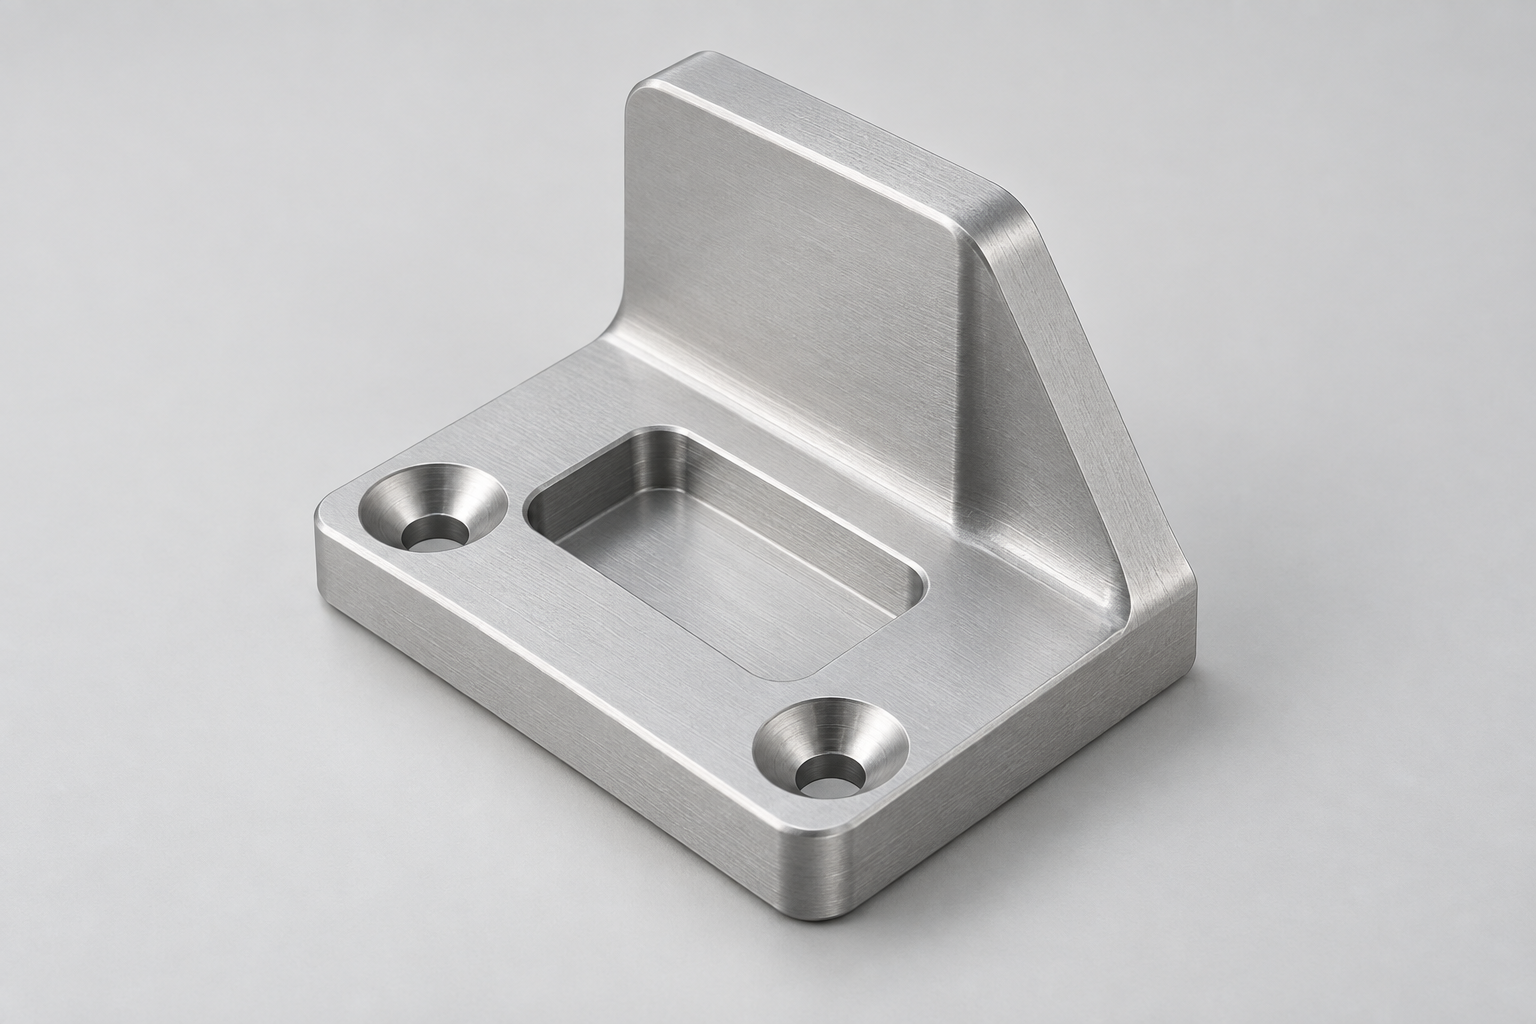
回到那张 6061-T6 支架。方案 A 只标外形尺寸和总公差,车间按毛坯外形找正,铣完型腔后两个沉头孔随手一钻。质检拿卡尺量孔距,量出来 0.08 mm 偏差,判合格——但装到电机座上,孔位对不上。争议不在公差大小,在于双方用的基准根本不是同一个。
这就是基准要排在第一顺位的原因:基准没定死,公差数字再漂亮也只是各说各话。设计基准是功能上零件靠哪个面定位;工艺基准是车间装夹时靠哪个面找正;检测基准是质检把零件放在哪里测量。三者不一致时,同一批零件会出现两种判定,返工和扯皮的成本比多标几行公差高得多。
支架图的基准怎么落
常见做法是:底面作为主基准 A(它同时是与电机座贴合的功能面、铣削时的装夹面、三坐标的放置面,三者统一);两个销孔分别作第二基准 B、第三基准 C,用来约束孔距和角度。这样标注后,位置度、平行度、垂直度都挂在同一套基准上,车间和质检读的是同一句话。
- 基准要选功能面,不是随便挑一个大平面。非功能面作基准,装配时才发现基准本身就偏,等于白标。
- 基准不能重复约束。同一方向用两个基准同时锁死,会制造过定位,实际加工无法同时满足。
- 基准要和装夹面尽量重合。设计基准和工艺基准差得越远,找正误差越大,越依赖工装补偿。
- 基准改了要同步改检测方案。图纸版本升级但检具没跟上,是首件判废的常见原因。
最容易出事的是第二、第三条同时踩:把外形侧面当基准,而车间实际靠底面和两个工艺孔装夹。这种图纸在报价阶段看不出问题,到首件才暴露——供应商要么加做专用工装,要么按自己的基准加工,再让质检按图纸基准复测,结果必然对不上。图纸上把基准体系写清,是报价差异收敛的第一步,也是CNC 加工能否一次做对的前提。
尺寸公差与形位公差:哪些该收紧,哪些收紧只是加成本
支架图最容易犯的错,是把整张图统一标成 ±0.05。这个数字看着稳妥,实际是把所有成本压在刀尖上:车间为了保非配合外形的 ±0.05,要降切削参数、增加走刀、频繁对刀;质检为了判合格,每个尺寸都得用三坐标打点,检测工时可能比加工还长。但真正需要 ±0.05 的,往往只有两个配合孔和一个安装面。
判断逻辑很简单:先问这个尺寸约束的是功能还是外形。约束配合、导向、密封、装配互换性的,收紧有理由;只约束外观轮廓或非接触面的,收紧只是把加工难度转成成本,功能上一分钱好处没有。另一条更关键:能用形位公差说清的关系,不要用一串线性尺寸链去堆。孔距用位置度标注,加工和检测都能直接按基准算偏差;用 ±0.05 分别标两个孔的坐标,同一个孔位偏差在两条链上会叠加,判定口径反而更模糊。位置度如果按 MMC(最大实体要求)标注,还能给孔和销留出配合余量,车间和检具都松一口气。
| 配合孔 / 轴承位 | H7 配合孔常见 IT7 级;轴承位常按轴径选配合 | 需铰孔或精镗,检测改用塞规/内径千分表,单件工时上升 | 非旋转、非导向的过孔可放到 IT9–IT10 甚至更大 |
| 安装面平面度 | 中小件常见 0.02–0.05 mm;精铣可更紧 | 需精铣或磨削,装夹要防变形,检测用平台加塞尺或三坐标 | 有弹性垫片或密封胶补偿时,可放到 0.1 mm 量级 |
| 孔距位置度 | 常见 φ0.1–φ0.2 mm(相对基准) | 需一次装夹或专用夹具保证,检测用位置度检具或三坐标 | 装配有间隙配合、可调结构时,可放到 φ0.3 mm 以上 |
| 非配合外形 | 一般 ±0.2–±0.5 mm 即可 | 收紧到 ±0.05 只增加走刀与检测,无功能收益 | 外形不参与装配、不贴合的,直接放宽 |
| 螺纹底孔 | 按螺纹规格查表,位置度常放宽 | 底孔位置收紧会与螺纹中径干涉,得不偿失 | 螺纹仅作紧固、非定位时,底孔位置度可明显放宽 |
| 倒角 / 去毛刺 | 常标 0.5×45° 或「去锐边」 | 过度标注倒角尺寸会逼车间用成形刀,增加换刀 | 非装配导入角可只写「去毛刺」,不标具体尺寸 |
回到支架图:把两个沉头孔的位置度收到 φ0.1、安装面平面度标 0.03,是合理的;把型腔外形和底板轮廓也压到 ±0.05,就属于典型的「一刀切」。如果装配那边确实有间隙、可调,把孔距放到 φ0.3 反而更稳——余量给了检具,也给了车间一次装夹就能保证的空间。哪一步该退回?当图纸只写「关键尺寸 ±0.05」却不说哪个是关键、基准在哪、怎么测,报价只能按最保守的路径估,最终买单的还是设计方。
材料、状态与热处理:写不清就会换料或改工艺
回到那张支架图。图纸材料栏只写了一个词:铝合金。就这一个词,采购可能下 6061-T6,也可能下 6063 或 7075;车间按最坏情况排工艺,把切削参数压保守,报价自然上浮。等零件回来做阳极氧化,才发现材料状态不对,颜色发花,整批返工。
牌号和状态必须一起写。6061-T6 与 6061-O 是两种切削性能、两种变形行为、两种后续处理结果。状态写不清,等于把选料权交给供应商,而供应商只会选最容易买到、最不容易出事的那一种,未必是你要的那一种。
材料栏至少要回答的四个问题
- 牌号与状态:写全 6061-T6、304、17-4PH(固溶+时效)这类完整标识,不写「不锈钢」「铝合金」。
- 是否允许替代:若允许等效替代,注明替代牌号和替代后需重新确认的项目;不允许就写死。
- 热处理要求:硬度范围、时效温度、去应力工序,以及热处理在粗加工前还是后。
- 去应力需求:型腔件、长悬臂、薄壁件若不注明,粗加工后变形会直接吃掉精加工余量。
热处理与精加工的顺序,是这张支架图最容易漏的一行。如果图纸只写「调质处理」而不写工序位置,车间可能先精加工再热处理,硬度上去了,尺寸也漂了。常见做法是粗加工留量→去应力/热处理→半精→精加工;但具体留多少、什么时候做,图纸未注明时要向工程确认,不能默认。
| 「铝合金」 | 按库存选 6061 或 6063 | 阳极氧化色差、硬度不足、切削参数失配 |
| 「6061」无状态 | 可能来 T4 或 O 态 | 精加工后变形,平面度超差 |
| 「不锈钢」 | 可能来 304 或 303 | 303 含硫,焊接与耐蚀性不同,配合面寿命差异 |
| 「热处理:调质」无工序位置 | 车间自行决定先后 | 热处理后尺寸漂移,精加工余量不够 |
材料状态还影响后续表面处理能否落地。6061-T6 阳极氧化后颜色相对稳定,含铜量高的 7075 氧化后偏暗;304 与 303 的耐蚀表现不同。图纸若把材料、状态、表面处理串成一条链写清楚,供应商就不必在报价阶段替你做这些决定。
表面粗糙度、去毛刺与外观要求:最容易被漏写的三行
回到支架图。型腔底面是与电机座贴合的安装面,两个沉头孔用于 M5 螺钉,外轮廓是非功能面。设计者整图只写了一句「Ra1.6」。车间按最保守理解,把所有面都按 Ra1.6 走刀——包括外轮廓。结果:切削时间被拉长,刀具消耗增加,而外轮廓的粗糙度对外观和装配没有任何贡献。这就是典型的「一行粗糙度标注,换来整件成本上浮」。
粗糙度必须按功能面分档写,不能整图一个值。业内常见做法是:密封面、滑动配合面控制在 Ra0.8–Ra1.6;一般安装贴合面 Ra1.6–Ra3.2;非配合外形、非功能面 Ra6.3–Ra12.5 即可。这些是参考区间,具体按图纸功能要求和车间实际能力确认。图纸未标注时,加工方通常按经济粗糙度执行,但这个「默认值」各家理解不同,容易在验收时扯皮。
去毛刺与倒角:不写就等于默认「不管」
图纸上没写去毛刺,不等于不需要去毛刺——但加工方可能按「未要求」处理。后果很具体:沉头孔边缘的毛刺在装配时划伤配合面;螺纹口毛刺影响拧入;后续电镀时毛刺处形成针孔。支架图至少应标注:所有锐边去毛刺(可用「锐边倒钝」或注明倒角 C0.3–C0.5),螺纹入口倒角,型腔转角处不允许残留翻边。
外观要求:区分功能缺陷与外观缺陷
「无划痕」这类措辞无法检测,也不可执行。应区分:影响功能的缺陷(裂纹、缺料、配合面压伤)——不允许;纯外观缺陷(非功能面的轻微刀痕、色差)——可接受或按限度样板判定。支架图的外轮廓如果外露,可注明「非功能面允许加工纹路,不允许深度超过 0.2mm 的磕碰」。这样质检有据可依,车间也不会因为一个看不见的刀痕整件报废。
| 部位 | 建议标注 | 漏写后果 |
|---|---|---|
| 电机座安装面 | Ra1.6,平面度另注 | 贴合不良、振动、装配间隙 |
| 沉头孔锥面 | Ra3.2,去毛刺 | 螺钉沉头不贴合、划伤 |
| 外轮廓非功能面 | Ra6.3 或不注 | 整图 Ra1.6 导致无谓加工工时 |
| 螺纹入口 | 倒角 C0.5,去毛刺 | 拧入困难、镀层针孔 |
检测口径与首件:图纸要能回答「怎么判合格」
回到支架图。质检把零件架在三坐标上,按图纸的 A 基准(底面)建立坐标系,测出孔距位置度 0.12;车间按销孔找正装夹,自测是 0.06。两边都没说谎,标准不一样。这类争议不是加工精度问题,是图纸没写清「按哪个基准、用什么方法判」。
关键尺寸要指定测量方式
图纸只标公差、不标测量口径,等于把判定权留给供应商。常见做法是按尺寸类型分工:配合孔、销孔这类功能性尺寸,标注用销规/塞规或三坐标;安装面的平面度用三坐标扫描或平台打表;螺纹用螺纹规;外形轮廓用投影仪或扫描比对。业内常见做法是把关键尺寸在图纸上单列「检验项目」栏,但具体到哪几个尺寸、用什么量具,图纸未注明时要向工程确认,不要默认车间会挑最严的方式测。
全检、抽检、首件,三档要分开写
200 件的支架,如果全部尺寸全检,检测工时可能超过加工工时,这部分成本最终会进报价。合理分档:配合尺寸与形位公差全检或高比例抽检;非功能外形、倒角、去毛刺按首件加抽检;材料状态与热处理看质保书。首件报告应包含:三坐标实测值对照图纸名义值与公差、基准建立说明、关键尺寸量具清单、外观与去毛刺确认、材料/热处理证明。首件没通过就批量加工,返工成本远高于停线确认。
| 基准建立 | A 基准(底面)找正方式、销孔定位 | 与图纸基准一致 |
| 位置度 | 两销孔相对 A/B/C 实测值 | 对照图纸公差带 |
| 平面度 | 安装面扫描或打表数据 | 对照图纸要求 |
| 配合孔 | 销规/塞规通止 | 通规过、止规不过 |
| 外观与去毛刺 | 棱边、孔口、螺纹口 | 无锐边、无镀层针孔风险 |
| 材料与热处理 | 牌号、状态、质保书 | 与图纸标注一致 |
这一节也是供应商报价差异的主要来源。同一张图,A 家按三坐标全检报,B 家按卡尺抽检报,价差可能来自检测口径而非加工能力。报价前把检测要求写明,比事后争论「你当时没说」有用得多。
回到那张支架图:三种标注方案的结果对比与决策
把前五节的判据套回那张 6061-T6 支架图。A 方案只给外形总尺寸和一个笼统公差框;B 方案挑了几个「关键尺寸」标 ±0.05;C 方案做了基准体系、位置度、平面度和粗糙度分面标注。同一几何形状,三种画法在报价、报废、检测、沟通四个维度上的差别,比几何本身大得多。下面按同一批量 200 件、同一装夹条件做定性对比,数值只作判断方向,不作承诺。
| 报价不确定性 | 高:供应商按最坏情况留余量,报价离散大 | 中:关键尺寸被猜,非关键面仍含糊 | 低:按图可估工时与检具,报价口径统一 |
| 报废与返工风险 | 高:加工放行后才发现配合面不合格 | 中:装夹面与测量基准不一致,判定反复 | 低:基准统一,超差可追溯到工序 |
| 检测工时 | 表面低、实际高:争议时需补测全尺寸 | 中:关键尺寸需三坐标,非关键面仍要吵 | 前期高、总体低:检具一次到位,抽检即可 |
| 沟通轮次 | 多:材料状态、粗糙度、去毛刺都要回问 | 中:位置度与平面度口径易反复 | 少:图纸自答大部分问题 |
| 适用场景 | 单件、非配合、内部试装 | 原型、功能验证前 | 批量生产、有配合与装配要求 |
推荐的收束方案不是无脑选 C,而是「以 C 为骨架、删掉非功能面的过度标注」。具体做法:底面 A、两销孔 B/C 保留;电机座配合面给平面度与位置度;型腔底面与侧面只给轮廓尺寸和放宽的公差带;非配合外形给一般公差并注明「按 GB/T 1804-m 或同等级未注公差」。这样关键尺寸完整、非关键面明确放宽,检测资源集中在真正影响装配的几处。
图纸审查清单:报价前自己先过一遍
把前六节的内容压成一张能勾选的清单。用法很直接:报价前自己走一遍,缺哪条补哪条。补不出来的,就是车间一定会来问你的那几条。
- 基准:主基准是否对应实际装夹面?检测基准与设计基准是否一致?
- 公差分配:每个配合尺寸是否写明配合类型(间隙/过盈/过渡)?是否避免了一刀切公差?
- 材料状态:牌号+状态是否完整(如 6061-T6、304、17-4PH 固溶时效)?是否允许替代?
- 热处理与去应力:工序顺序是否注明(粗加工→去应力→精加工)?
- 粗糙度:功能面是否分面标注 Ra?未标注面的默认值是否说明?
- 去毛刺与倒角:锐边是否明确要求倒钝或去毛刺?
- 螺纹:螺纹规格、深度、底孔要求是否清楚?
- 检测口径:关键尺寸的测量方式或引用标准是否写明?
- 版本与变更:图号、版本号、变更记录是否完整?
- 单位与投影角:mm/inch 是否统一?第一角还是第三角投影是否标明?
- 隐藏线歧义:剖视图是否足够表达内部结构?有无自相矛盾的视图?
- 非功能面放宽:非配合面是否明确标注了可放宽的公差或粗糙度?
这份清单针对 CNC 铣削/车削零件。钣金件还要看展开系数、折弯半径与 K 因子、毛刺方向;3D 打印件要看壁厚、支撑面、层向与各向异性;注塑件要看拔模角、壁厚均匀性、浇口位置与缩痕风险。不要把 CNC 的清单直接套到其他工艺上。
常见退回原因按出现频率排:材料状态缺失、关键配合尺寸无公差、基准与装夹面矛盾、粗糙度只写整图一个值、去毛刺要求空白、版本号与文件名对不上。前三条几乎占退回量的一半。
常见问题
下面几个问题,是报价前最常被追问、也最容易在图纸上留坑的地方。答案按支架图这类 CNC 零件给,换工艺要重新判断。
图纸上没标公差,车间按什么做?
多数车间会按未注公差表执行,业内常见做法是线性尺寸取中等精度等级(如 GB/T 1804-m 一类),但具体取哪一档、是否随尺寸分段,各家默认值并不统一。所以「没标」不等于「随便做」,而是等于「由供应商替你决定」。功能面、配合孔、安装面这些位置,宁可自己标清楚,也不要留给对方猜。报价前若发现关键尺寸无公差,通常会被退回确认。
位置度用 MMC 标注,对加工和检测有什么实际影响?
最大实体要求(MMC)允许在孔实际尺寸偏离最大实体时获得额外公差,本质是把加工余量让给位置误差。对车间来说,孔径做在公差带偏大一侧,位置度就更容易满足;对质检来说,可以用功能检具(销规、位置度检具)替代逐点三坐标测量,检测工时明显下降。前提是图纸明确写出 MMC 符号,且功能上确实允许这种补偿。装配关系严格、不允许补偿的场合不要用。
只写「铝合金」或「不锈钢」能报价吗?
能报,但报出来的价格和交期不确定性很大。牌号、状态、热处理、是否允许替代,直接决定切削参数、刀具选择、变形控制和是否需要去应力。6061-T6 和 6061-O 的加工表现差别明显;304 和 17-4PH 的刀具磨损与热处理顺序也完全不同。图纸缺这些信息时,供应商要么按最保守的假设报价,要么先来问。建议在标题栏或技术要求里写全牌号加状态,并注明替代规则。
表面粗糙度整图写一个 Ra1.6 行不行?
技术上可行,但代价偏高。密封面、滑动配合面可能需要 Ra0.8 甚至更细,而大部分非功能外形面 Ra3.2 或更粗就够用。整图统一到 Ra1.6,等于让所有面都按较细要求走刀,加工时间上去,成本跟着涨。常见做法是按功能面分档标注,非功能面明确放宽或写「未注 Ra3.2」。具体分档要按图纸功能和车间能力确认,不要照搬别人的数值。
首件报告应该包含哪些项目?
至少覆盖:图纸上所有带公差的尺寸和形位公差项、关键配合尺寸、材料牌号与状态证明、热处理记录(如有)、表面处理与粗糙度抽测结果、以及测量所用的基准和量具说明。测量基准必须与图纸基准一致,不一致时要在报告里说明转换方式。哪些尺寸全检、哪些抽检,最好在图纸或订单上先约定,否则首件通过了、批量出问题时容易扯皮。
核心要点
- 先定基准再标尺寸:设计基准、工艺基准、检测基准尽量统一,否则同一张图在车间和质检手里会变成两套零件。
- 公差不是越紧越好:能靠刀具和装夹自然保证的尺寸不要单独收紧;只有装配或功能真正依赖的尺寸才值得收紧并配检具。
- 图纸必须回答三件事:材料与状态、关键尺寸的检测口径、非关键面的处理方式(去毛刺、倒角、表面状态)。缺一项就会在报价或首件阶段来回确认。
- 形位公差优先于等效的尺寸链堆叠:同轴、垂直、位置度用 GD&T 表达,比用多个线性尺寸加注释更不容易产生歧义。
- 写清「不要求」同样重要:非配合面、非密封面、非外观面明确放宽容差,能直接降低加工与检测成本。



