一句话结论:这波订单转移,先卡在图纸审查这一关
能不能接住高端精密件订单,判据不在设备清单上写了几台五轴,而在询价前有没有把图纸读懂、把不确定项标出来。图纸审查不到位的报价,本质是一张不确定的赌注——赌薄壁不变形、赌深腔刀具够长、赌注释里那句粗糙度没人当真。赌输了,交期、返工、检测口径全要重谈。
这条规则有成立边界。图纸信息完整、材料常规、批量稳定、公差标注与功能对得上时,直接报价更高效,逐项澄清反而拖节奏。它失效的场景很集中:薄壁低于约 0.8 mm、特征小于约 2.5 mm、深腔深宽比偏大、严公差与非功能面混标、注释缺失或含糊——这些情况下先澄清再报价,省下的是后面整条链的返工成本。
把这件事放到行业背景下看更清楚。据公开行业报告口径(智研咨询、中商情报网,2024–2025),全球精密零部件制造市场约 1800–2000 亿美元量级,中国精密仪器市场 2024 年约 8988 亿元、2025 年预测约 9437.4 亿元;消费电子精密结构件及模组约 660–700 亿美元量级,其中智能手机应用占比约 64%。这些是报告口径的统计与预测,不是任何一家工厂的产能承诺。它们说明的是:订单体量在,但订单正从只看单价,转向看可验证的工程能力——而工程能力的第一道闸门,就是图纸审查。
下面按「标注—后果—改法」的节奏走,逐类拆开看。先从不显眼但最贵的那类标注说起。
一张图里最贵的往往不是尺寸,是那句注释
报价单上出现价差,采购第一反应是「这家贵」。但把两张报价拆开看,主尺寸公差完全一样,差的是标题栏那句「所有锐边倒钝去毛刺」,或者某个配合面旁边写的「Ra0.4」。这两行字不改零件功能,却直接改装夹次数、刀具路径、手工修整工时和检测项目。业内常见情况是:同一张图,注释理解不同,报价能差出一档,交期也会跟着变。所以审图第一步不是量尺寸,是把注释逐条读出来,问一句「这句到底要求到什么程度」。
注释怎么从一行字变成一笔成本
「倒钝去毛刺」听着无害,落到加工上要分情况:若只是去除拉手毛刺,普通去毛刺刀或振动光饰即可;若要求棱边圆角一致、不允许手工痕迹,就得走成型刀或专门工序,检测还要看圆角半径。同样,「配合面 Ra0.4」意味着更小的进给、更锋利的刀具、可能追加精铣或磨削,装夹刚性不够还会振刀,反过来又要降参数、加工时更长。这些都不是主尺寸变化,却都进成本。
判断规则很简单:凡是描述「状态」而不是「尺寸」的注释,都要在报价前落到可测量的口径上。写不清,就写清;写清了做不做得到,让工程和工厂一起确认。
| 所有锐边倒钝去毛刺 | 增加手工/光饰工序;圆角一致性难控;检测看外观判据 | 去毛刺范围、是否允许手工痕迹、圆角是否给半径 |
| 配合面 Ra0.4 / Ra0.8 | 需精铣或磨削,进给降低、刀具要求高、可能增加工序 | 哪些面是配合面、粗糙度用何种方法评定、是否可放宽 |
| 未注公差按 GB/T 1804-m | 一般轮廓公差带较宽,通常不影响成本 | 确认未注公差等级,避免与关键尺寸混淆 |
| 热处理后精加工 | 硬态切削或磨削,刀具损耗大、装夹要求高 | 硬度范围、热处理与加工的先后顺序 |
| 表面阳极氧化/发黑 | 增加外协工序与周转,颜色与膜厚有批次差 | 膜厚、颜色样板、是否遮蔽特定面 |
这张表的作用不是背下来,而是当模板用:拿到图,先把注释栏和标题栏扫一遍,凡是能对上表的,逐条写进询价澄清清单。主尺寸通常一眼能看懂,真正让报价来回改的,往往是这些没人细看的句子。
公差标注:按功能分级,别让一个 ±0.005 拉高整件成本
图纸上最容易多花钱的地方,不是主尺寸,是那串没有功能依据的紧公差。同一块铝件,把配合面标 ±0.01 mm、其余轮廓标 ±0.1 mm,与全图统一标 ±0.005 mm,在工艺上是两个活:前者一次装夹、常规刀路就能覆盖;后者往往要增加装夹基准、降低进给、留精修余量,检测也从卡规升级到三坐标。业内常见做法是按功能分三档标注,而不是全图一刀切。
三档公差带怎么分
| 部位/功能 | 常见公差带 | 工艺含义 | 标注建议 |
|---|---|---|---|
| 配合面、定位孔、轴承位 | ±0.005–±0.02 mm | 需控制装夹基准与刀具磨损,可能需精修或磨削 | 保留,但注明配合对象与基准 |
| 一般轮廓、外形、台阶 | ±0.01–0.05 mm(常规精密 CNC 常见区间) | 一次装夹可覆盖,属常规能力 | 按装配需要给,不必收紧 |
| 非功能面、让位槽、内腔底面 | ±0.1–±0.3 mm 或未注公差 | 不进入配合链,放宽可省装夹与检测 | 用未注公差统一说明,避免逐处标注 |
标严了会怎样,什么时候严也保不住
把非功能面收紧到 ±0.005 mm,直接后果是:装夹次数增加、切削参数被迫保守、检测频次上升。报价差异常来自这三项,而不是材料单价。反过来,即便标得严,薄壁件(壁厚低于约 0.8 mm)、长悬伸结构、热处理后精加工的件,也未必能稳定压进严公差带——变形和残余应力会吃掉余量。这类情况要在报价前与工厂确认:是放宽公差、改结构,还是增加去应力或分序加工。
具体动作:先划出功能面,只对配合链上的尺寸给严公差;非功能面统一用未注公差;对薄壁和深腔单独标注并注明允许的工艺处理。图纸没写清基准时,主动问工程,不要默认工厂会猜。
薄壁、微小特征、深腔:三个先做 DFM 再报价的特征
报价单上单价差异大,往往不是设备差价,而是这三类特征在图纸上没被识别出来。业内常见做法是:只要命中其中任意一项,先出 DFM 报告,再给价。据行业口径,薄壁低于约 0.8 mm、特征尺寸小于约 2.5 mm 通常需要评审;具体阈值随材料和结构变化,确认以图纸和工厂工艺判断为准。
报价前 DFM 检查清单(按顺序走)
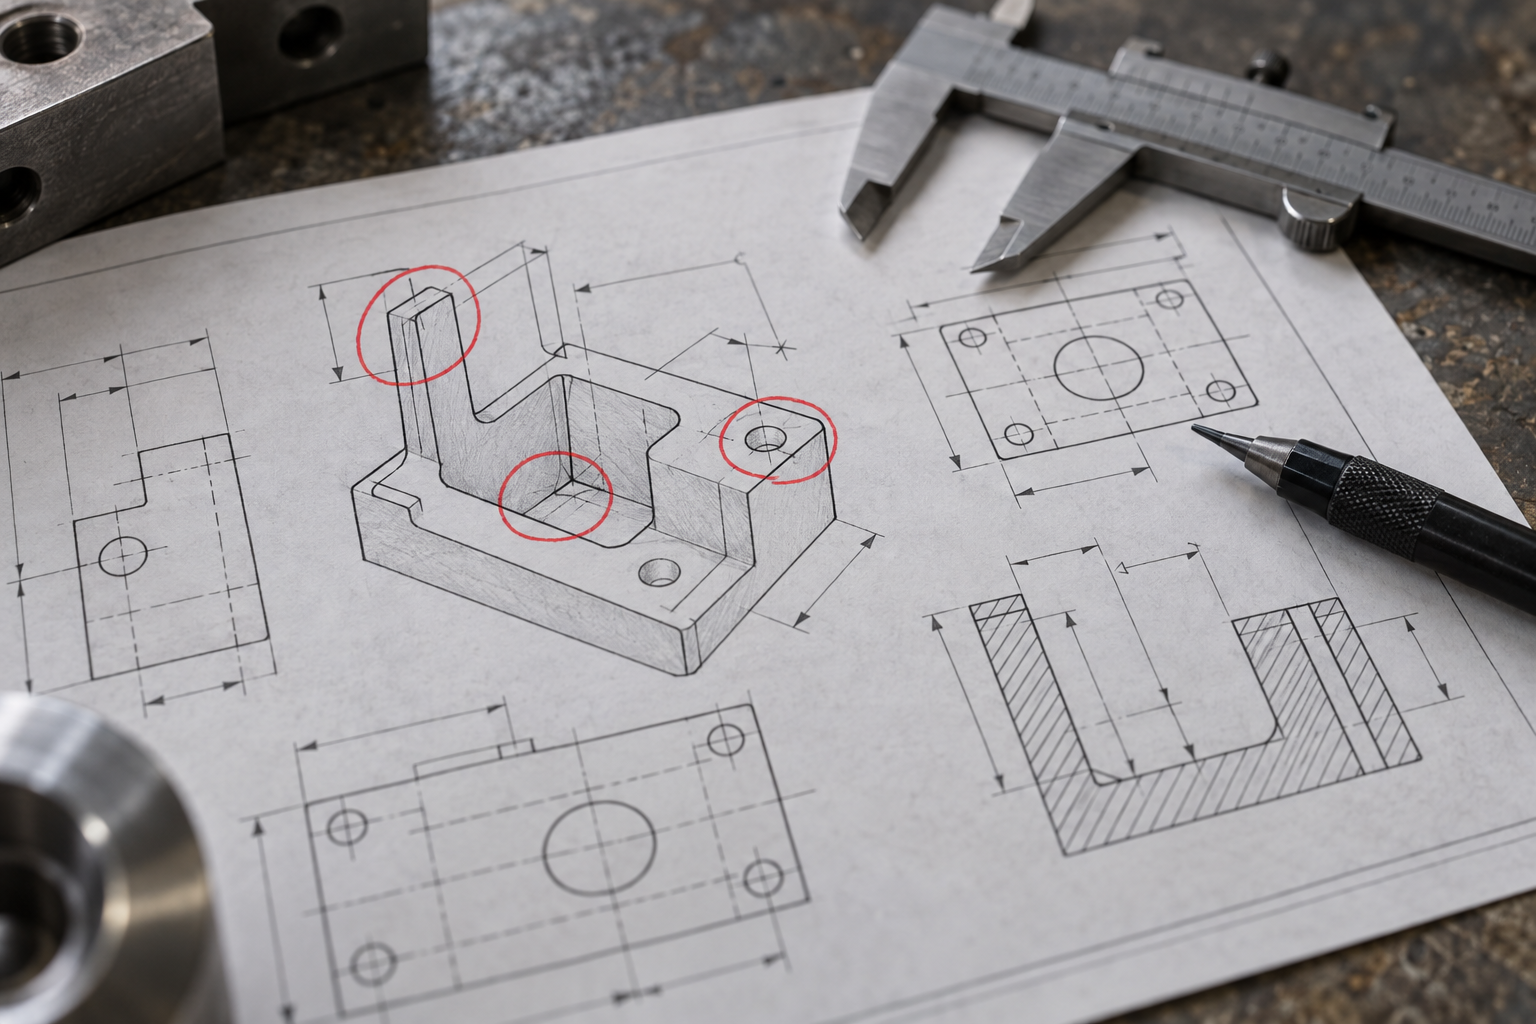
DFM 前置已经从「报价附件」变成「可制造性闸门」:不少订单是先看 DFM 结论再决定是否报价。但要注意——DFM 能力必须可验证,不能只看对方说自己能做。可以要求对方在报告里写清刀具方案、装夹次数和检测方法,而不是一句「没问题」。
一个支架件的走查:从询价到验收口径对齐
拿一张真实的自动化设备支架图走一遍,比讲十条原则有用。图纸要点:两个定位孔标 ±0.01,侧壁厚 0.6 mm,一处内腔深宽比约 3:1,配合面标 Ra0.8,材料 6061-T6,批量 200 件。这张图直接发出去询价,回来的报价能差一倍——差在装夹次数和检测口径,不在主尺寸。
报价前要澄清的四件事
- ±0.01 定位孔:是装配定位还是仅做工艺基准?若是定位,检测用三坐标还是通止规,孔径公差带与位置度分开标,别只给一个尺寸公差。
- 0.6 mm 薄壁:精铣时夹持力会压变形,需确认是否留工艺凸台或改分序加工,否则松夹后回弹超差。
- 3:1 深腔:常规立铣刀长径比到这个量级会振刀,需确认供应商有无加长刀具或可否改圆角、分层下刀。
- Ra0.8 配合面:是密封面还是普通贴合面?前者不能省,后者可放宽到 Ra1.6 甚至 Ra3.2,省一道精铣工时。
改了哪几处、装夹从几次降到几次
澄清后改三处标注:非功能面公差由 ±0.05 放宽到 ±0.1;深腔拐角加 R2 并注明刀具可达方向;标题栏补一句「配合面 Ra0.8,其余 Ra3.2,锐边倒钝 0.3」。改动后装夹从 4 次降到 2 次(正面一次、翻面一次),单件工时下降,检测项从全尺寸改为关键尺寸清单加首件三坐标。检测口径同步约定:定位孔与配合面用三坐标,其余用卡规。
验收与检测口径:图纸没写清,返工就是双方扯皮
同一个孔,三坐标测出来是 φ10.012,通止规塞过去是「通端过、止端不进」,卡规卡一下又说「紧」。三种方法三种结论,谁对?都对——前提是图纸写清了用哪种。图纸不写检测口径,等于把判定权交给运气,批量一上来就是扯皮。
尺寸怎么测,决定它算不算合格
常规做法:配合孔、定位孔、基准面用三坐标或影像仪测,出首件报告;螺纹、通孔用通止规;批量外径用卡规抽检。但同一尺寸换方法,结果可能差几微米到十几微米——三坐标测的是单点坐标,通止规测的是作用尺寸,含形状误差。所以图纸上要标:关键尺寸清单 + 检测方法 + 抽样还是全检。没标,工厂按自己习惯测,采购按自己习惯验,验收单上两个数对不上,返工费算谁的?
| 特征 | 常用方法 | 报价前要约定 |
|---|---|---|
| 定位孔 / 配合孔 | 三坐标、影像仪 | 是否出首件报告、测几个点 |
| 螺纹 | 通止规 | 规的等级、抽检比例 |
| 批量外径 | 卡规 / 千分尺 | 抽样数、判定上下限 |
| 薄壁轮廓 | 影像仪 + 三坐标组合 | 测点位置、是否含变形量 |
| 粗糙度配合面 | 粗糙度仪抽检 | Ra 值、测哪几处 |
采购侧最容易踩的坑:只比单价,不比装夹方案和检测口径。A 厂报 80 元用两次装夹、三坐标全检;B 厂报 65 元用四次装夹、卡规抽检——B 的单价低,但批量一致性风险全转嫁到装配线上。真正可比的总成本 = 单价 + 装夹次数带来的工时 + 检测工时 + 潜在返工。
报价前澄清清单:一张表交给工程就能用
把前面几节的散点收成一张表,采购发给工程、工程回给工厂,一轮就能对齐。它不是客套建议,而是把「报价差异」和「验收扯皮」提前消掉的工具。下面这张表按六个维度列,每项都写明「不澄清会怎样」。
| 维度 | 要澄清什么 | 不澄清的后果 |
|---|---|---|
| 尺寸/公差 | 哪些面是配合面、哪些是非功能面;严公差是否可放宽 | 整件按最严档报价,成本虚高;或工厂按经验加工,验收判不合格 |
| 材料与状态 | 牌号、热处理/去应力、来料状态(板/棒/锻件) | 材料替代后硬度、切削性、变形量都变,尺寸漂移 |
| 表面与注释 | 粗糙度具体面、去毛刺范围、是否要阳极/钝化/喷砂 | 注释一句话可能多一次装夹或手工修整,报价和交期都变 |
| 检测方法 | 关键尺寸用三坐标、影像仪还是卡规;首件报告要不要 | 同一件不同量具判定不同,返工责任说不清 |
| 批量与包装 | 单件、小批、量产;是否要防刮包装、分箱标识 | 批量一致性要求没提,首件合格不代表批量合格 |
| 是否允许改设计 | 薄壁、深腔、内尖角处能否微调圆角或加厚 | 工厂不敢改,只能多次装夹硬做,成本和风险都上去 |
用法很简单:采购填左两列,工程确认第三列,工厂在报价单里逐项回应。表里任何一行写「待确认」,报价就应视为预估值,不是承诺价。
常见问题
下面几条是询价阶段最常被问到、也最容易答错的问题。答案里没有交期承诺,也没有精度包票,只有判断路径和需要向工程确认的项。
图纸标 ±0.005 mm,一定做得出来吗?
不能一概而论。业内一般精密 CNC 的常见公差带约 ±0.01–0.05 mm,具体取决于特征、材料和装夹;±0.005 mm 属于更严的一档,能否稳定保证要看尺寸所在位置、基准是否统一、是否需要多次装夹,以及工厂的检测手段能否复现。正确做法是:把该尺寸的功能要求写清,让工厂评估后给出可承诺的公差带,而不是先标死再要求兑现。
薄壁 0.6 mm 能不能加工?
薄壁低于约 0.8 mm 通常需要先做 DFM 评审(业内常见口径)。0.6 mm 不是不能做,而是要看壁高、材料、是否悬空、有无加强筋、装夹时会不会被夹变形。建议在图纸上注明允许的加强结构或工艺凸台,并接受工厂提出的临时支撑方案。最终能不能稳定做,要打样验证,不能凭图纸直接下结论。
配合面标 Ra0.4,要不要加钱?
通常会影响成本,因为它往往意味着更慢的进给、更细的刀具或额外的精加工工序,检测也可能从卡规升级到粗糙度仪或影像仪。先确认这个面是否真的需要 Ra0.4:如果只是外观面,Ra1.6 或 Ra3.2 往往够用;如果是密封或滑动配合面,才值得保留。把功能说清楚,比直接标一个数字更省成本。
报价要多久?能不能先做一件验证?
报价时间取决于图纸完整度和澄清轮次:信息完整、材料常规时通常较快;涉及薄壁、深腔、严公差叠加或非标螺纹时,需要先做 DFM 评审,时间会拉长。单件验证在 CNC 和 3D 打印上都是常见做法,适合用来确认装夹方案和关键尺寸,但单件合格不等于批量一致,批量前仍要确认抽样与检测口径。具体时间请以实际询价回复为准。
图纸没写检测方法,验收时按什么算?
这是返工扯皮的高发点。同一件用三坐标、影像仪、卡规测,结果可能不同。询价阶段就要约定:哪些是关键尺寸、用什么设备测、抽样还是全检、是否要首件报告。图纸上没写的,建议在订单确认时补一份检测口径说明,双方签字,避免验收时各说各话。
核心要点
- 公差按功能分级标注:只有配合面、定位面写严公差,其余走一般公差,否则成本按最严那一处计价。
- 薄壁低于约 0.8 mm、特征小于约 2.5 mm 时,先做 DFM 评审再报价,否则变形和断刀会变成返工而不是加工问题。
- 深腔、内尖角、非标螺纹这类特征,先在图纸上标出刀具可达方向;标不出来,说明设计还没定,报价只能带条件。
- 粗糙度、去毛刺、倒角、热处理后加工这些注释,决定检测工时和装夹次数,比单价更能拉开总成本差距。
- 询价时把关键尺寸的检测方法(三坐标、影像仪、卡规、通止规)写进图纸或随附说明,避免验收口径不一致。



