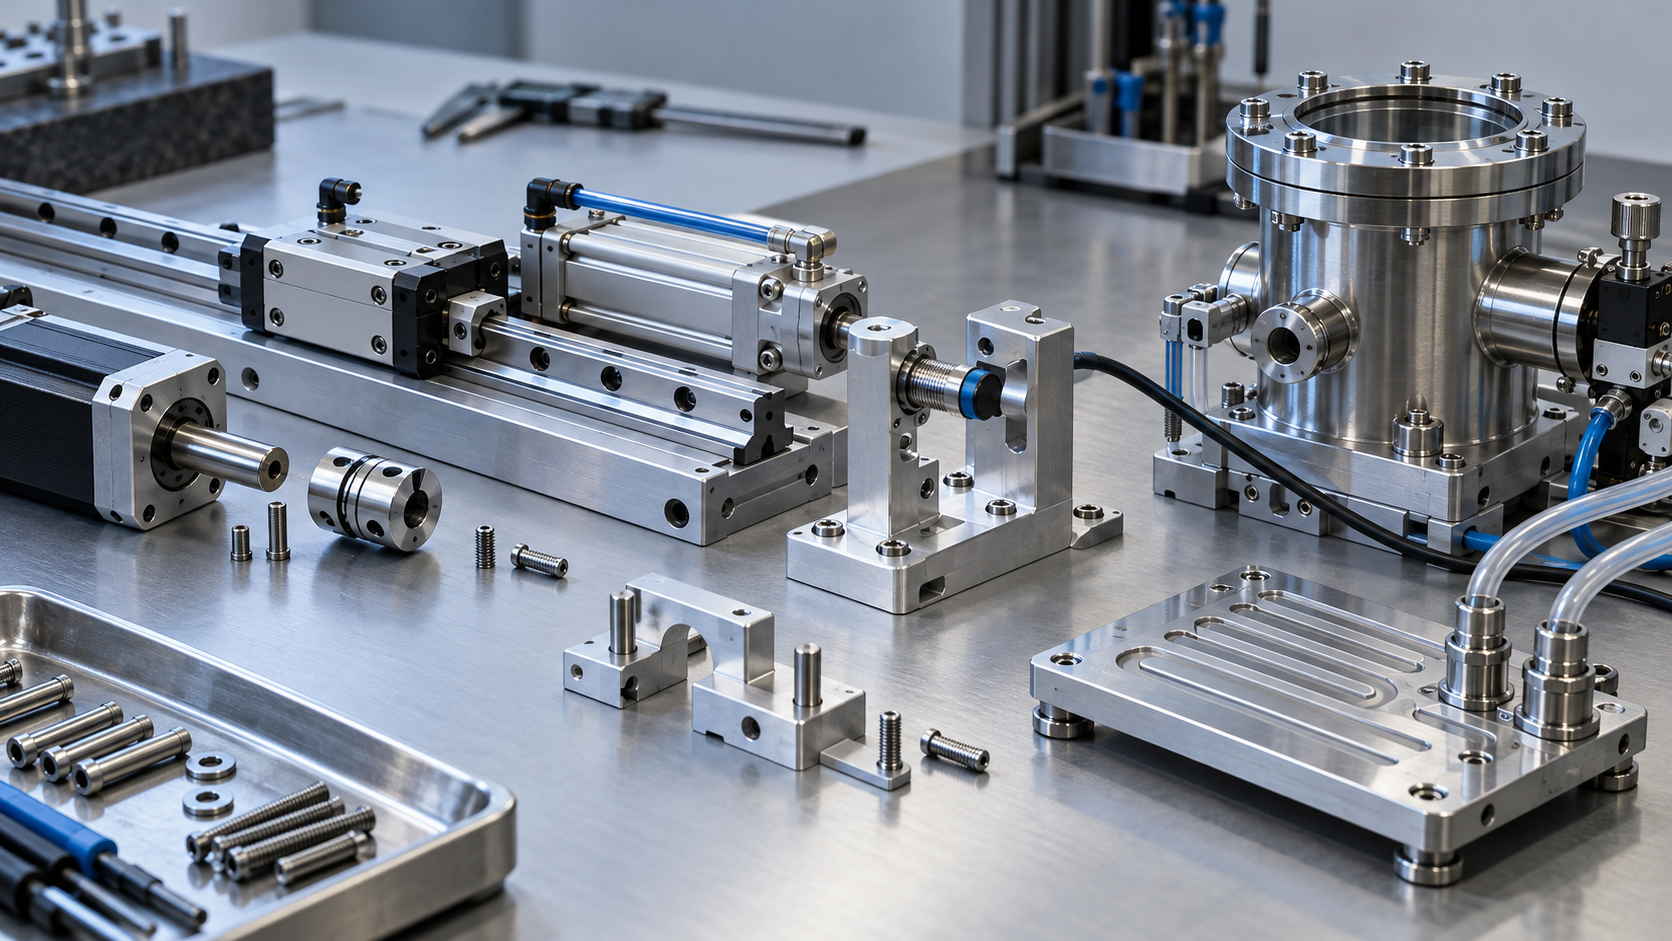
设备零件是什么:零件、部件与零部件如何区分
设备停机时,问题未必出在整机,也可能只是导轨安装基准偏移、密封件与介质不匹配,或传感器、阀的接口没有对上。理解设备零件,不能只按外形或材料列清单,更要看它在设备功能链中承担什么任务。
在工程语境中,“零件”通常指单个、不可再拆分或不宜继续拆分的组成件,例如定位销、轴、法兰或支撑板;“部件”则是多个零件组合后,能够独立完成某项动作或功能的组合体,例如由导轨、滑块、安装板组成的直线运动部件,或由气缸、接头和安装座组成的执行部件。“零部件”是更宽的统称,既可指单个零件,也可指具有装配关系的部件。上述区分属于基础工程用语,具体企业的BOM和图纸命名可能不同。
还要区分层级概念与制造方法。铸造件、锻压件、机加工件、钣金件描述的是成形或加工路线,不是另一种零部件层级。同一块设备底座可以先由铸造获得毛坯,再经过CNC加工形成基准面和安装孔;一套支撑部件也可能同时包含机加工板件、紧固件和标准型材。后续分类因此应回到设备功能:它负责运动、定位、检测、流体控制,还是承载与支撑。这样才能继续判断接口、公差、材料、环境和检验要求。
设备零件有哪些:按设备功能划分的六类零件
- 运动与传动:直线导轨、滚珠丝杠、联轴器和同步带轮分别承担直线移动、旋转传递或速度转换。导轨与丝杠要结合负载、行程、刚度、安装基准和润滑条件判断,不能只看额定尺寸。
- 定位与夹紧:定位销、定位块、肘夹和定制夹具用于重复建立位置、限制工件移动或保持装配姿态。关键在于定位基准、受力方向、装卸空间,以及夹紧力是否会使薄壁件变形。
- 检测与控制:光电、接近、压力和温度传感器将位置、存在状态或工艺参数反馈给控制系统。检测距离、安装空间、信号接口、响应条件和现场环境共同决定是否适用。
- 气动、液压与真空:气缸负责直线执行,电磁阀负责切换介质,真空阀和密封件则维持抽气、隔离或吸附功能。介质、压力、温度、泄漏要求和维护方式必须一起核对。
- 输送与支撑:输送辊、滚轮、铝型材支架和安装板解决物料转移、设备承载及模块固定问题。支架看刚度、连接方式和空间;输送件还要考虑负载、摩擦、节拍与清洁要求。
- 温度与配管:加热器、冷却板、管接头和流道件用于加热、散热及介质输送。温度稳定性之外,还要确认流道、密封槽、壁厚、接口方向和后续清洁是否可实现。
自动化设备中的常见设备零件:导轨、联轴器、传感器和气缸
自动化设备零件不能只按外形或规格替换。应先看设备要完成什么动作,再核对负载、基准、安装接口、工作环境和维护空间。导轨负责稳定运动,联轴器传递扭矩,传感器确认位置或状态,气缸则完成直线推拉;它们的接口失配,可能分别表现为运动卡滞、振动、误检或动作不到位。
- 直线导轨:承载与导向。重点核对负载方向、刚度、运动精度、导轨间平行度、安装基准和润滑条件。若安装面不共面,滑块可能出现异常阻力;图纸阶段应明确基准面和安装孔位,而不是只标注导轨型号。
- 联轴器:连接电机与执行机构。轴径、键槽或夹紧接口、同轴度、允许偏差和传递扭矩共同决定是否适用。联轴器虽能补偿部分装配误差,但不能替代轴系校准;补偿能力不足时,电机振动和轴承负荷会增加。
- 传感器:检测位置、距离或状态。应确认检测距离、目标材料、安装空间、信号接口、响应要求以及油雾、粉尘或冷却液等环境。相同外壳尺寸的传感器,输出方式和检测条件可能不同,不能仅凭安装螺纹采购。
- 气缸:执行推、拉、夹紧或定位动作。行程、推力、安装方式、速度调节、缓冲结构和工作介质都要与机构匹配。气缸行程足够,并不代表动作可靠;若负载偏心、导向不足或维护空间过小,活塞杆仍可能磨损或卡滞。
因此,设备零件选型应把“动作—接口—失控后果”连起来检查:导轨看运动基准,联轴器看轴系关系,传感器看检测条件,气缸看负载与安装。采购或外协时,除型号和数量外,还应提供安装孔位、配合尺寸、负载方向、行程、信号或气路接口,以及拆装和润滑所需空间。
精密设备零件为什么难加工:真空腔体、冷却板与喷淋盘
半导体等特殊设备中的设备零件,常见特征是多品种、小批量、特殊尺寸,以及对真空、洁净、耐腐蚀和热稳定性的组合要求。难点不只是把三维模型加工出来,而是要让材料、结构、基准、密封和检验方法同时成立。
真空腔体:密封面、泄漏与加工变形
真空腔体首先要保证法兰、密封槽和连接孔之间的相对位置。密封面出现刀纹、局部变形或毛刺,可能影响密封;腔体壁厚不均、深腔切削和多次装夹,则可能造成残余应力释放后的变形。图纸应明确关键基准、密封区域的表面要求、清洁或禁油要求,并规定泄漏、尺寸和外观如何检验,而不是只写“高精度”。
冷却板与喷淋盘:内部结构和微孔带来的瓶颈
冷却板的核心约束通常是流道布局、封闭结构、壁厚和温度均匀性。加工时要关注深孔、薄壁以及封板后的平面度,检验不能只测外形尺寸,还要确认流道是否贯通、接口是否匹配。
喷淋盘则可能采用脆性材料,并分布数百至数千个微孔。孔径、位置误差和孔口缺陷会影响气体分布,也增加断裂、崩边和清洁控制难度。某行业文章介绍过特定设备方案中的微孔与微米级加工数据,但这些属于单一方案案例,不能当作所有设备零件的统一指标。实际制造应根据材料、孔径、长径比和功能分布制定工艺与检验方案。
这类设备零件的控制重点,是统一加工基准,减少不必要的装夹转换,并在图纸阶段预留测量面、定位孔或专用检具接口。对密封面、流道、微孔和洁净区域,应分别定义过程检查、终检和清洁要求。
CNC加工设备零件的DFM检查:从CAD几何到可制造、可检验
设备零件能在CAD中画出来,不代表刀具、夹具和量具能稳定实现。CNC加工前,应把图纸逐项转换成三个问题:刀具能否到达,工件能否可靠装夹,关键特征能否被测量。
设备零件的刀具可达性:先查深腔、内角与退刀空间
深腔、小开口和过深内角会限制刀具直径与伸出长度,锐角也通常会受实际刀具圆角影响。图纸审查时,应确认刀具是否能从合理方向进入,并为退刀、排屑和测量预留空间。非功能性的尖角可改为明确圆角,深腔则可增加避空或调整分型结构。
设备零件的装夹与基准:减少重复定位带来的误差
同一设备零件若需要多次装夹,每次重新找正都会增加基准转换风险。设计时应优先统一加工基准,安排连续加工的功能面,并检查夹具是否有足够的支承和压紧位置。薄壁件还要考虑切削力与热量引起的变形,必要时增加工艺余量、支撑区域或分阶段去除材料。
设备零件的公差与检验:只把精度放在功能面
所有尺寸都设为严公差,往往会增加加工和检验难度,却未必改善设备性能。应优先控制影响配合、密封、对准和运动的特征,其余尺寸采用能够支持功能的公差带。对关键孔位、平面度、同轴度或位置度,要在图纸阶段指定三坐标、量规、深度量具或专用检具等测量方式,并预留检验面。材料强度或硬度较高时,还应复核刀具磨损、发热和变形风险,而不是只看名义材料强度。
设备零件如何确定技术要求:让功能、公差、材料和环境对应起来
设备零件的技术要求不能从“精度越高越好”开始,而应从失效后果倒推。影响配合、密封、对准和运动的功能面,需要优先分配公差;与功能无关的外形尺寸,则不宜全部设为严公差。材料、表面处理和检验方法也必须与使用环境及维护方式匹配。
导轨、密封槽与真空腔体的约束不同
| 设备零件 | 优先关注的技术要求 | 图纸与制造检查重点 |
|---|---|---|
| 直线导轨及安装面 | 负载、刚度、运动精度、平行度、润滑 | 统一安装基准,核对安装面平面度和相互位置,预留维护空间 |
| O型圈及密封槽 | 介质、温度、压缩量、槽尺寸、表面状态 | 确认密封材料与介质相容,检查槽宽、槽深、倒角及密封面粗糙度 |
| 真空腔体 | 耐腐蚀性、密封面、泄漏、洁净度、表面粗糙度 | 评估壁厚和加工变形,明确焊接或机加工后的清洁、检漏和验收方法 |
导轨的关键问题是运动副能否在负载下保持相对位置;O型圈的关键问题是压缩和介质环境是否形成稳定密封;真空腔体则还要面对内壁清洁、微小泄漏和多面加工变形。三者都属于设备零件,但不能套用同一套公差、材料或表面要求。
设备零件的材料选择要连着工艺和环境判断
材料强度、硬度、耐腐蚀性和热稳定性会直接影响刀具磨损、发热、变形及后续表面处理。选材时应同时确认工作介质、温度、载荷、清洁要求和维护方式,再判断CNC加工、钣金加工或其他制造路线是否适合。最终技术要求应写清功能基准、关键公差、材料状态、表面处理、清洁要求与检验项目,而不是只注明“高精度”或“高强度”。
设备零件外协前要准备哪些资料:从图纸到检验清单
设备零件外协前,先把“要做什么、在什么环境中工作、如何验收”写清楚。基础资料包括二维图纸、三维模型、材料牌号及状态、数量,以及关键基准、螺纹、配合和装配接口。
- 功能要求:标出影响运动、定位、密封、承载或对准的特征,避免把所有尺寸都设置为严公差。
- 制造要求:注明表面处理、粗糙度、倒角、去毛刺、清洁或禁油要求,并说明使用介质和温度。
- 检验要求:列出需测量的尺寸、形位公差、螺纹、密封面和外观项目,必要时指定检验记录或专用检具。
- 装配信息:提供相邻零件接口、安装方向、维护空间和互换性要求,减少供应商仅凭单个零件猜测功能。
通用标准件重点核对规格、负载、接口和互换性;定制设备零件还要确认加工路线、装夹方案、基准转移和测量方法。比较制造方案时,不要只看名义精度,应确认关键功能面能否稳定加工,并能提供与图纸要求对应的测量结果。
设备零件常见问题 FAQ
设备零件的判断不能只看外形或名义精度,还要回到设备功能、安装接口、使用环境和检验方法。下面的问题集中回答分类、精度、CNC可制造性以及真空零件检验中的几个关键区别。
设备零件应按什么逻辑分类?
优先按设备功能分类,例如运动与传动、定位与夹紧、检测与控制、气动/液压/真空、输送与支撑、温度与配管。这样能把零件与负载、行程、密封、检测或承载任务对应起来,而不是只按材料或外形列目录。
所有设备零件都需要高精度吗?
不需要。公差应优先分配给影响配合、密封、对准和运动的功能面。支撑件可能更关注刚度、接口和装配基准;导轨关注平行度与运动精度;密封槽则要结合介质、温度和压缩量判断。
CNC加工设备零件前,为什么要检查深腔、薄壁和装夹?
这些特征会直接影响刀具可达性、切削刚度、变形控制和基准重复建立。图纸审查时应确认刀具能否进入深腔、薄壁是否有足够支撑、锐角是否符合实际刀具形状,并提前确定装夹与测量方案。
真空腔体与普通支撑件的检验要求有何不同?
普通支撑件通常重点检查外形、孔位、安装接口和承载相关尺寸。真空腔体还需关注密封面、泄漏控制、表面状态、洁净要求、材料耐腐蚀性及加工或焊接变形。具体检验项目应由使用环境和验收要求确定,不能套用同一张尺寸清单。
核心要点
- 设备零件应按设备功能链分类,而不是只按材料或外形罗列。
- 通用零件重视规格、负载、接口和互换性,特殊精密件还要控制密封、洁净、变形与环境适配。
- CAD能够表达几何,不代表刀具、夹具和量具能够稳定实现;深腔、薄壁、锐角和无必要严公差都应在图纸阶段检查。
- 公差应优先分配给影响配合、密封、定位和运动的功能特征,并同时定义基准与检验方法。
- 外协前应准备完整的图纸、三维模型、材料状态、关键基准、表面处理、清洁要求和检验项目。



