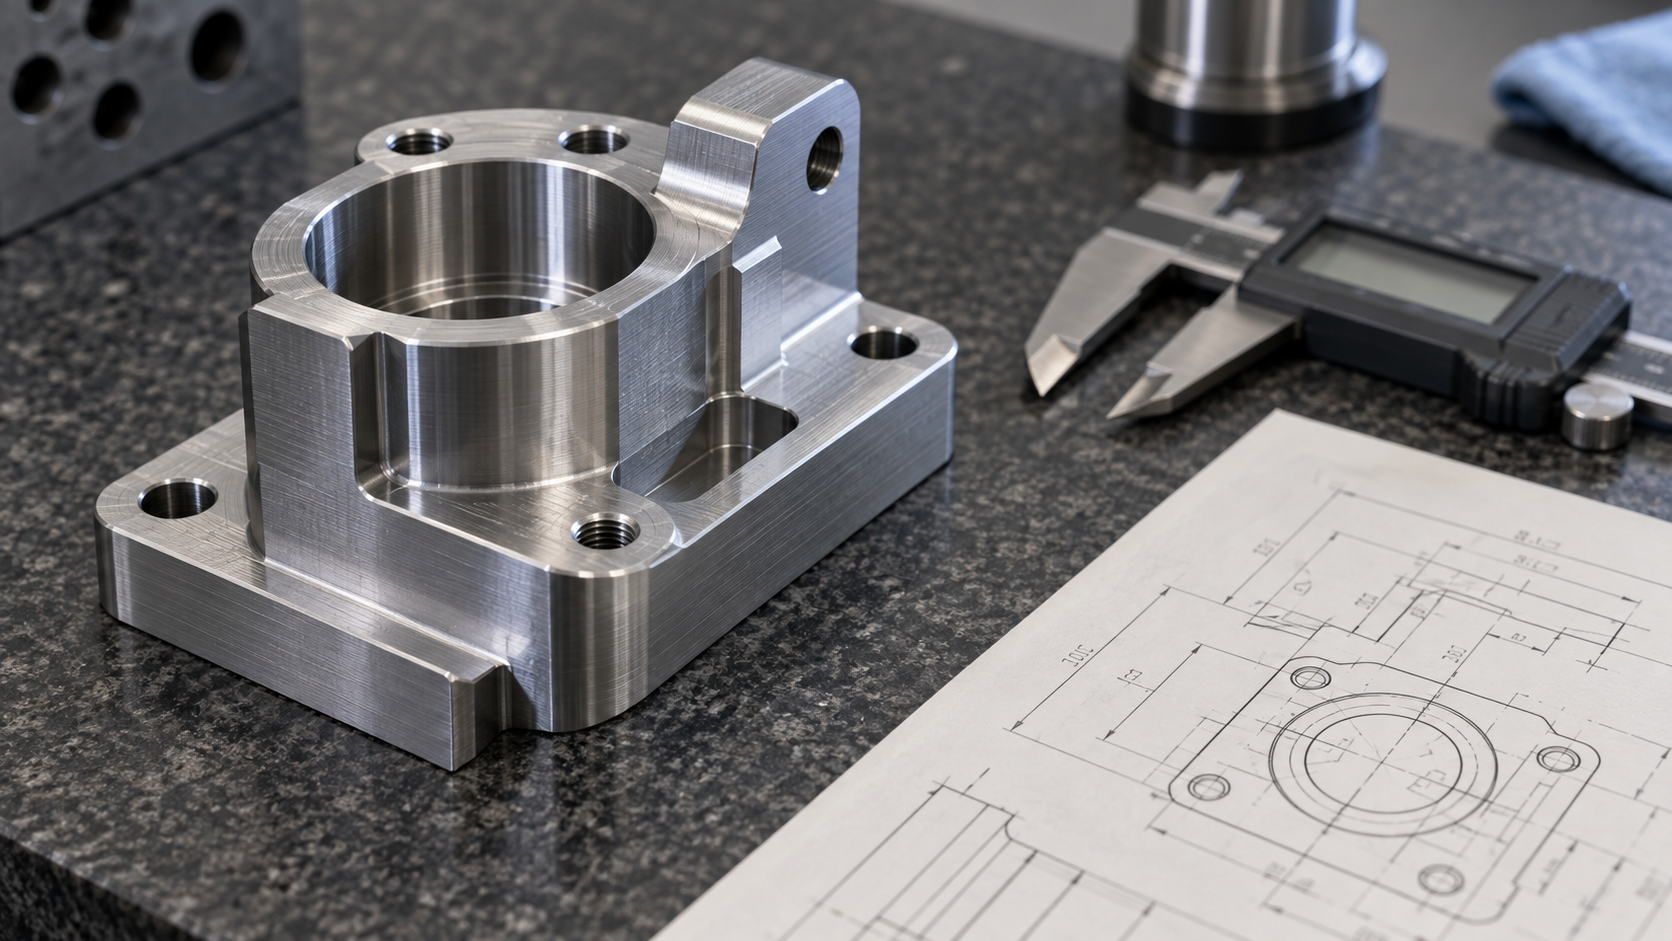
德国精密加工零件的图纸,先看什么
材料与热处理备注决定了后续加工顺序
表面粗糙度标注对应的是加工方式,不只是手感
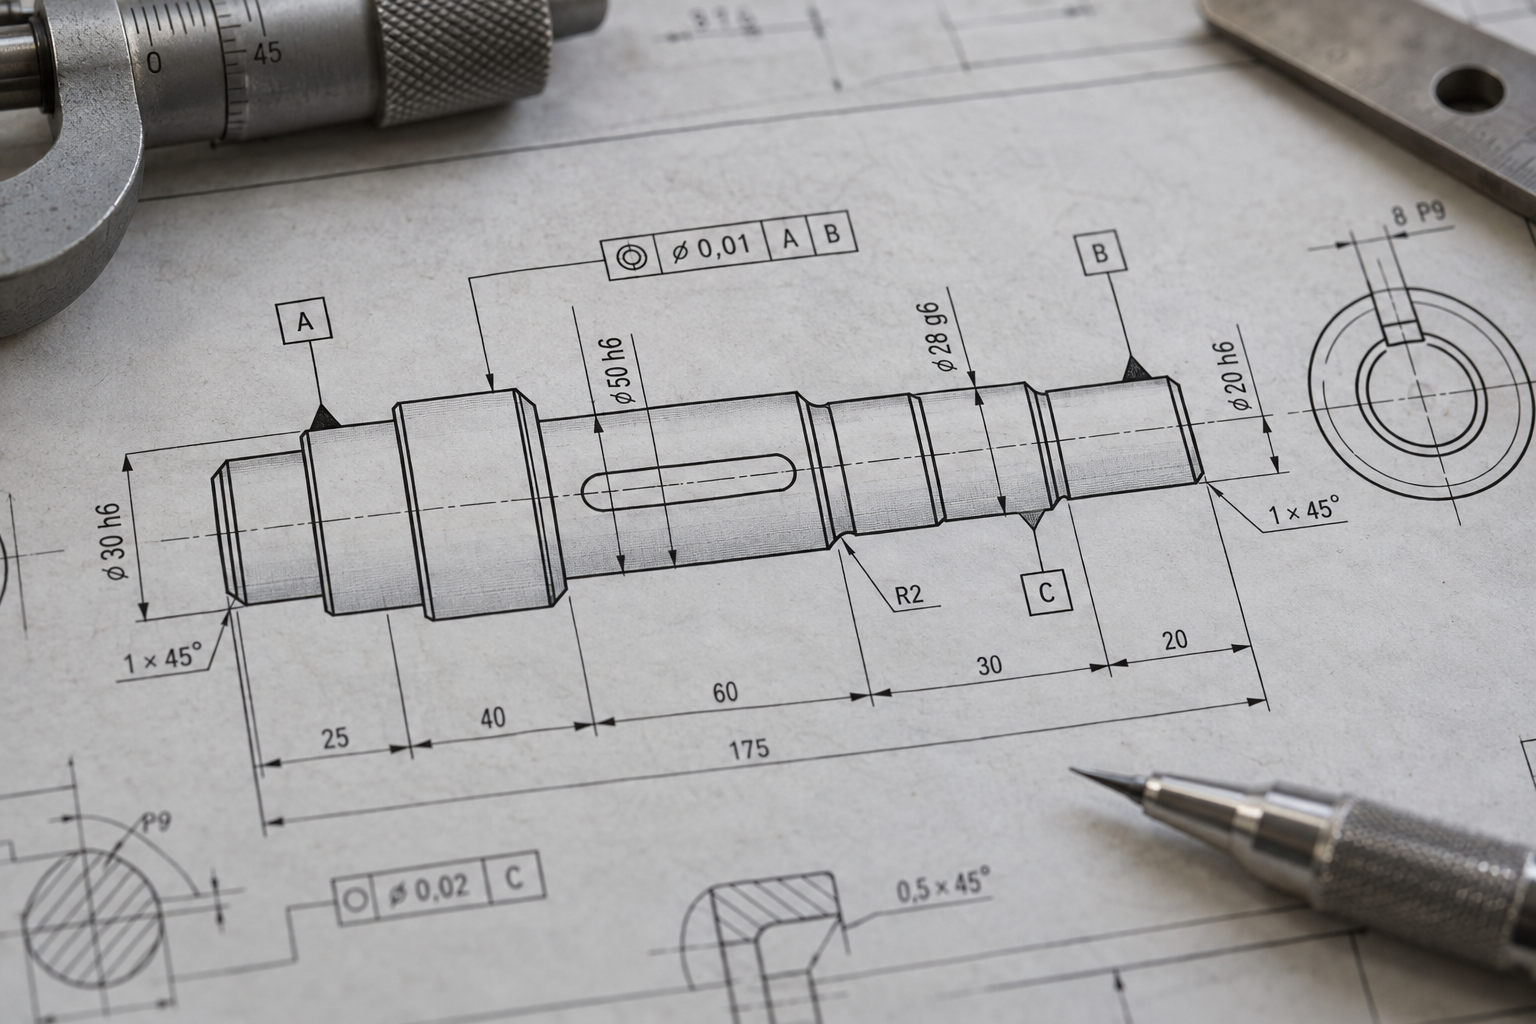
材料牌号怎么影响德国精密加工零件的工艺路线
同一张德国图纸,把材料从 6061 换成 7075,或者从不锈钢 304 换成 17-4PH,切削参数、装夹力、毛刺形态、检测节奏都会变。材料牌号不是备注栏里的一行字,它是决定工艺路线的第一个分叉。德国精密加工零件的材料备注常写得很细:状态、热处理、甚至棒料还是板料的供货形态——这些都会直接改变刀具磨损速率和热变形量,进而影响你能稳定守住哪一档公差。
铝合金:6061 与 7075 的切削性差在哪
6061-T6 是德国精密加工零件里最常见的铝牌号,切削性稳,排屑顺,薄壁件相对好控制,精铣后 Ra 做到 1.6 以下通常不难。7075-T6 强度高,但更硬更脆,刀具磨损快,进给稍大就容易在薄壁上留下振纹;同一几何形状,换 7075 后往往要降进给、提转速,甚至换更锋利的多刃铣刀。
业内常见的做法是:6061 薄壁件用软爪或真空吸附,装夹力控制在中低水平;7075 则更依赖辅助支撑和对称去料,避免应力释放后翘曲。可达公差方面,业内常见精铣配合面能进到 ±0.02 mm 一带,但这不是承诺——图纸上标了 ±0.01 mm 时,得先看结构厚薄和基准,再和车间确认。
不锈钢与黄铜:热变形和毛刺形态反过来定刀具
304 加工硬化明显,切削区热量集中,连续走刀比停顿走刀更安全;316 含钼,黏刀倾向更强,冷却方式往往要从不锈钢专用的高压内冷入手,否则孔壁粗糙度不稳。17-4PH 在固溶态和时效态下切削性差别很大,图纸若只写“17-4PH”而不写状态,报价阶段就得先问清楚,因为时效后硬度上来,刀具和参数要重排。
黄铜切削性极好,但毛刺软而韧,去毛刺反而比切削更费工;小孔、窄槽边缘容易翻边,检测时卡尺一夹就压变形。工程塑料又是另一套逻辑:POM 尺寸稳定、切削面光洁,但装夹力稍大就留下压痕;PEEK 韧性好、耐温,可切削时排屑差、易缠刀;PA 吸湿后尺寸会漂,来料状态和加工后放置时间都要在图纸阶段对齐。
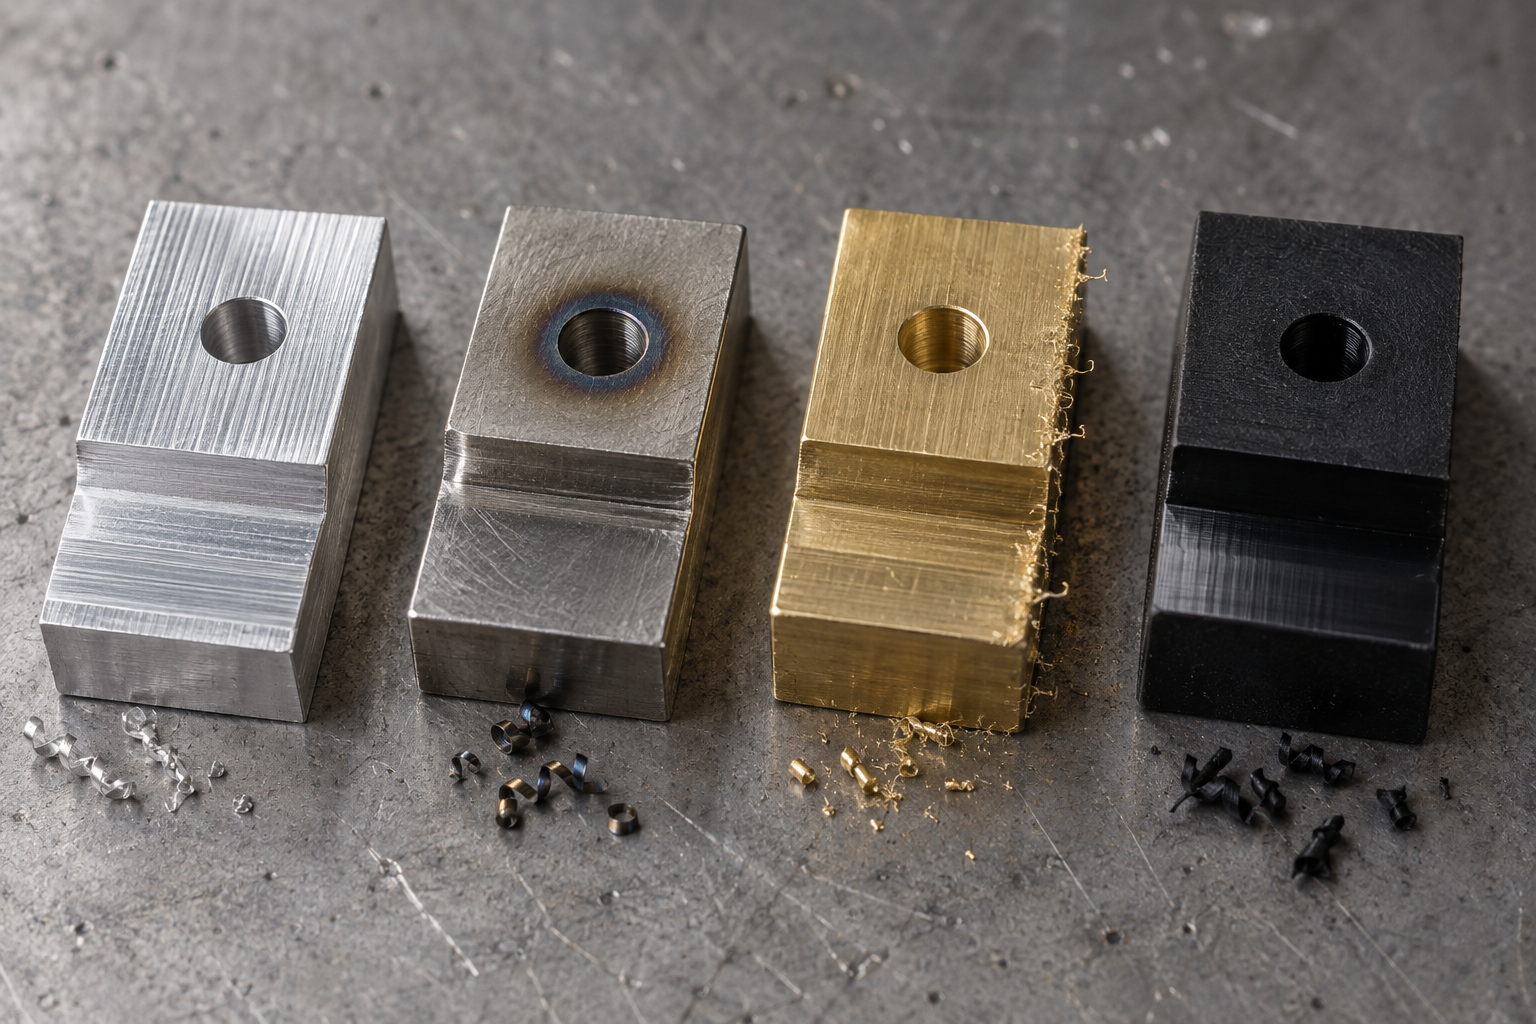
换材料后必须重估的三件事
第一是装夹力。铝件怕压伤,不锈钢件怕让刀,塑料件怕蠕变——同一副软爪在不同材料上的夹紧力矩不能照搬。第二是进给与冷却。塑料和部分不锈钢在高速下需要更充分排屑,否则二次切削会拉花已加工面。第三是检测方式。黄铜和铝的薄壁件用接触式量具容易变形,业内常改用影像仪或三坐标轻触测头;塑料件则要考虑测量时的环境温湿度,放置一段时间再测更接近真实尺寸。
这些调整看起来琐碎,但德国精密加工零件的返工大多不是机床精度不够,而是材料换了、工艺路线没跟着换。报价前把材料牌号、状态、供货形态三件事确认清楚,后面的装夹和检测方案才有依据。具体可达公差和表面等级,建议对着图纸逐项和车间核对,不要直接套用上一单的参数。
工艺选择:德国精密加工零件从 CNC 到复模、注塑的分界
德国客户询价时,图纸上很少写“用 CNC 做”,但供应商如果只按“精度越高越该上 CNC”的直觉报价,往往第一批就踩坑。真正决定工艺的,是批量、几何可达性与单件成本曲线三者的交叉点,而不是精度高低的排序。同样一个铝壳,单件 CNC 铣出来可能比开模注塑更快也更便宜;到了年用量几万件,CNC 的单件工时和刀具损耗会把成本顶上去,注塑的模具摊销反而被摊薄。德国精密加工零件的选型,第一步是问“这个件打算做多少”,而不是“公差多紧”。
单件到小批量:CNC 铣车是默认起点
单件、几件到几十件,CNC 铣削和车削通常是最稳的选择。它不需要开模,装夹方案可以逐件调,材料从铝、不锈钢到工程塑料都能直接换。复杂内腔、深槽、多面加工可以在五轴或多次装夹中完成。业内常见的判断是:当批量在数十件以内、几何复杂且材料多变时,CNC 的等待时间和单件成本通常低于开模路线。但要注意,CNC 的单件成本几乎不随批量下降,第二十件和第一件的工时差别很小——这是它和注塑、复模的根本分界。
复杂内腔与轻量化:3D 打印的取舍
当零件有内部流道、点阵轻量化结构,或者传统刀具根本进不去的封闭腔体,3D 打印(FDM、SLA、SLS、MJF、DMLS)可以绕开装夹和刀具可达性的限制。但德国客户对金属打印件常追问方向性:SLS/MJF 的层间强度、DMLS 的支撑去除与后处理,都会影响最终尺寸和表面。打印件的公差带通常比 CNC 宽,需要配合的面往往还要留余量再做一次精加工。所以 3D 打印在德国精密加工零件里更多扮演“让几何可行”的角色,而不是替代 CNC 的精度角色。
外观件小批量:手板复模的位置
如果零件是外壳、面板这类外观件,批量在几十到几百件,且客户要看颜色、纹理、装配手感,手板复模(真空浇注)常比 CNC 更划算。硅胶模可以复制母模的表面细节,聚氨酯材料能调色、调软硬。它的边界在于:复模件的尺寸稳定性不如注塑,长期使用可能收缩或老化;模具寿命有限,浇注几十到上百件后硅胶模会磨损。所以它是“小批量验证外观和装配”的过渡工艺,不是批量生产的终点。
进入批量:注塑与模具的评估门槛
年用量上到几千、几万件,注塑的单价优势才真正显现。但开模是一次性投入,模具结构、拔模斜度、壁厚均匀性、浇口位置都会锁死后续的修改空间。德国客户的图纸如果没标拔模、壁厚差异大,注塑前必须做 DFM 反馈,否则试模阶段改模的成本会吞掉批量节省。业内常见的门槛是:当塑料件年用量达到数千件以上、且几何允许拔模与均匀壁厚时,注塑才比 CNC 或复模更经济;具体数字要按零件尺寸、模具复杂度和材料确认,不能一概而论。
钣金外壳与支架:折弯和焊接对精度的影响
外壳、支架、安装板这类件,钣金(激光切割、折弯、焊接)常比 CNC 整体铣削更快。但钣金的精度逻辑不同:折弯回弹、折弯半径与板厚的关系、焊接热变形,都会让孔位和平面度偏离图纸。德国图纸上如果标了位置度或平面度,钣金件往往需要折弯后二次加工孔,或者用焊接工装控制变形。把钣金件当“低成本 CNC 件”来报价,是德国精密加工零件里常见的误判。
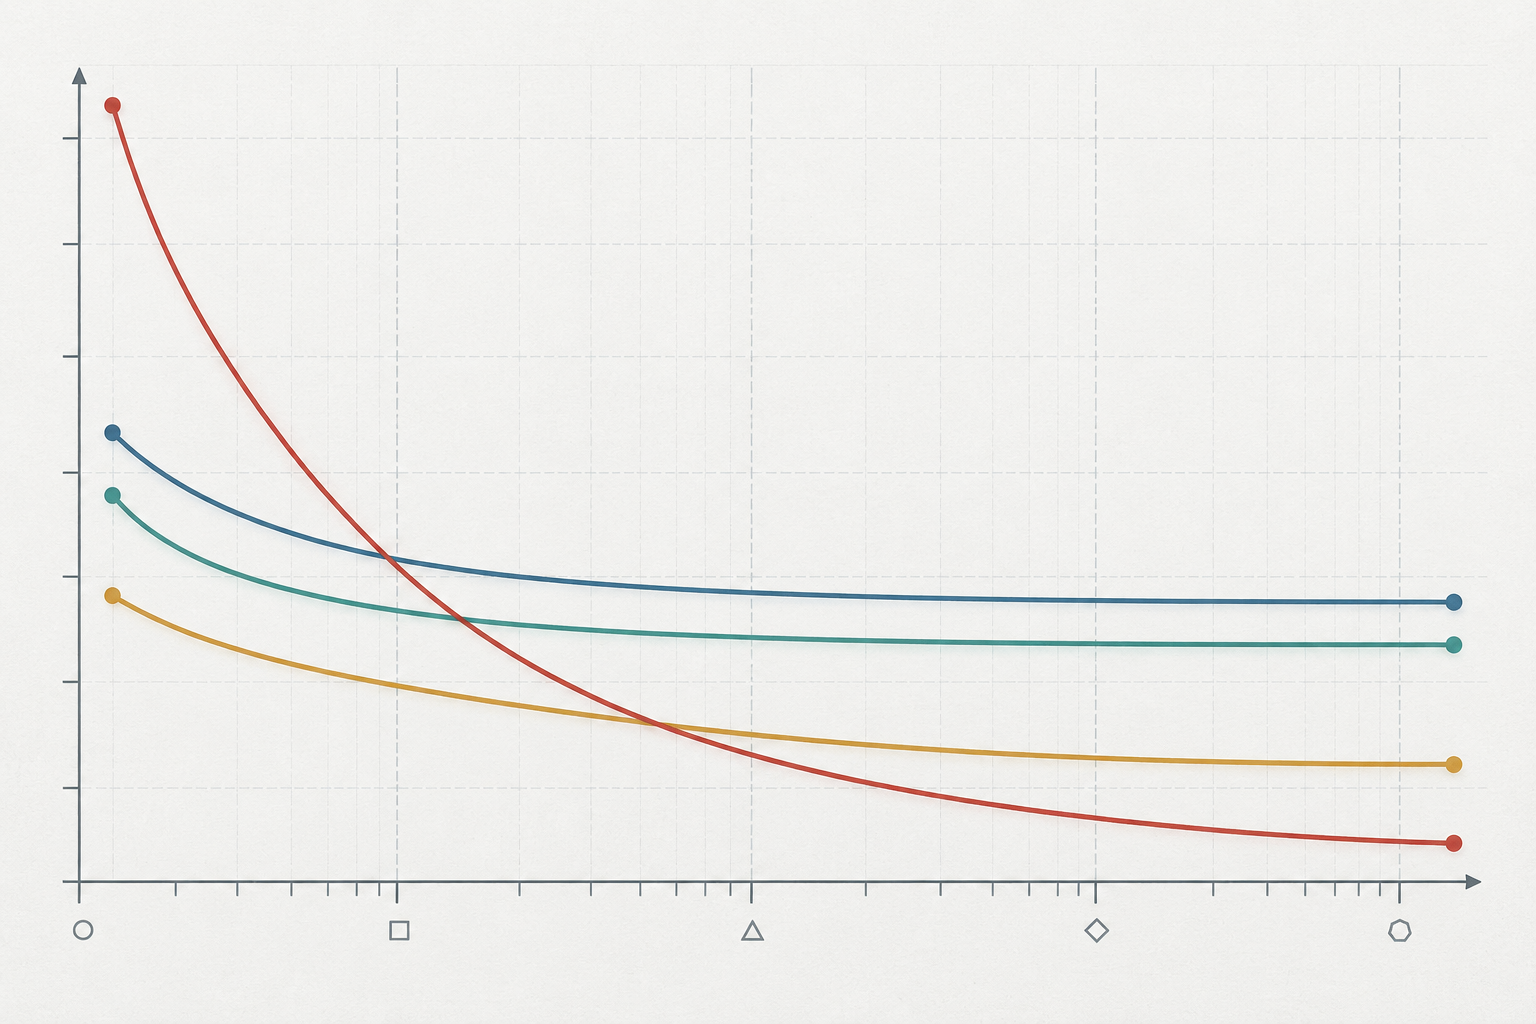
把这几条路线放在一起看,选型不是“哪个精度高”,而是“哪个在目标批量下综合成本最低、几何最可行”。德国精密加工零件的工艺分界,通常就落在批量从个位数往千位数爬升的那一段:CNC 守单件和小批量,复模守外观验证,注塑接批量,钣金处理板类结构,3D 打印补几何死角。图纸确认后,可以用 AI 对话报价 把批量、材料和关键公差一次说清,让工艺判断有依据。
装夹、基准与公差链:德国精密加工零件的精度从哪来
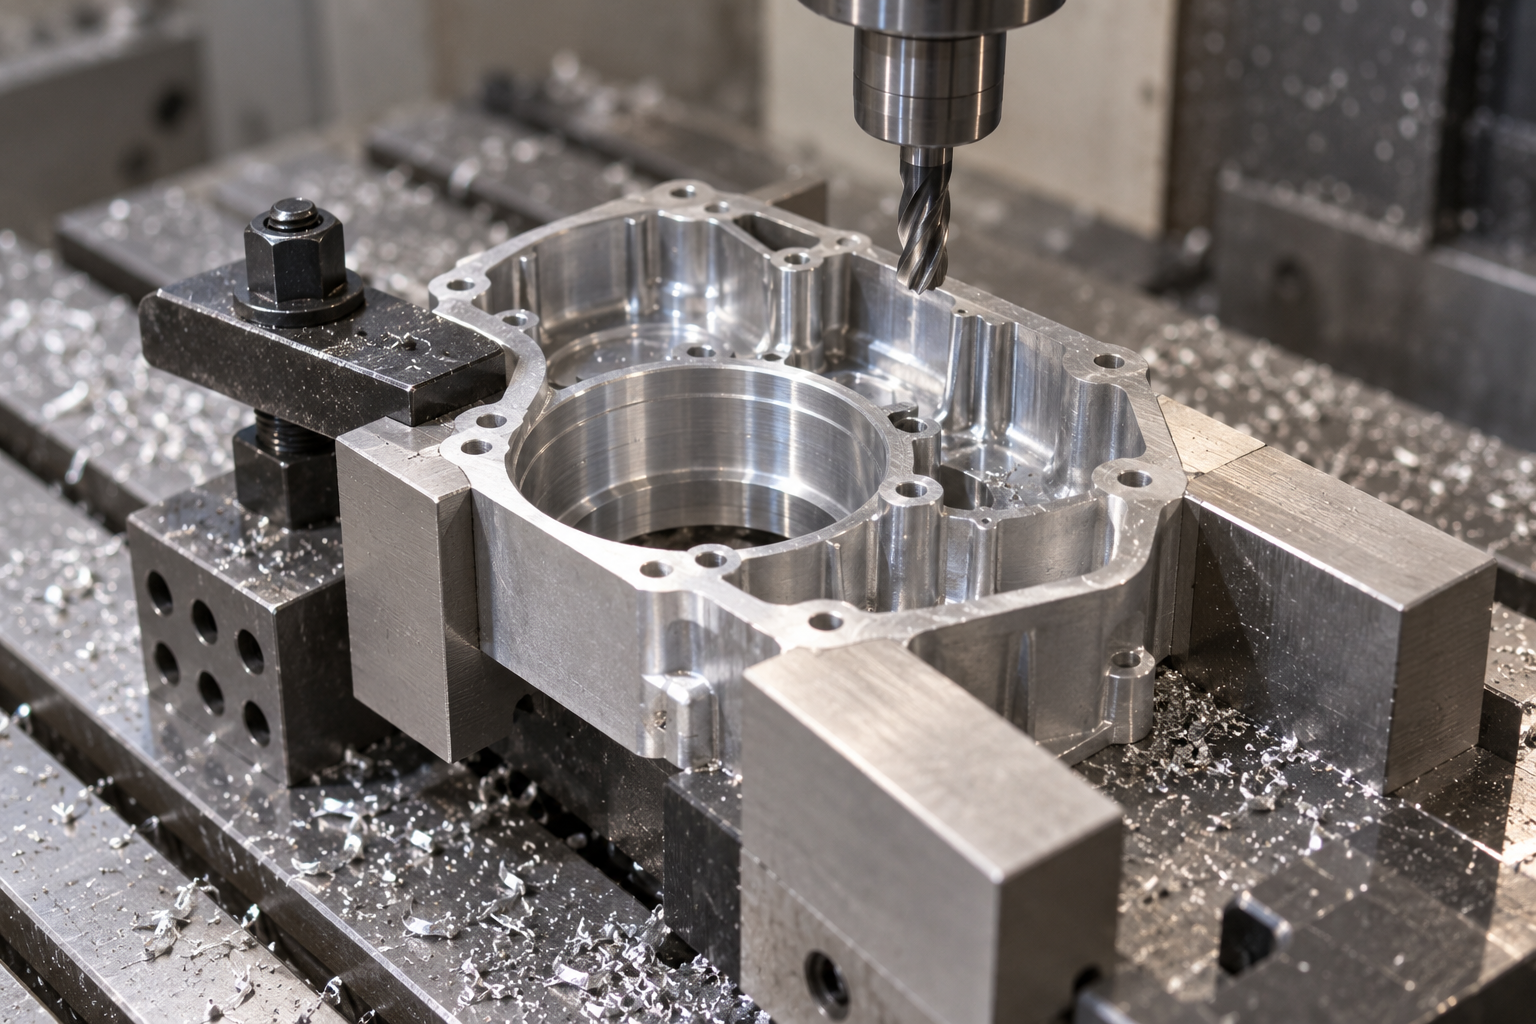
图纸上的公差是结果,装夹和基准才是原因。同一台机床、同一把刀,换一套装夹方案,实测结果差出一个公差等级并不罕见。德国精密加工零件的精度争议,多数不在机床精度,而在“怎么夹、以什么为基准、公差怎么串”。
一次装夹与多次装夹:误差怎么累积
每增加一次装夹,就引入一次定位误差。零件翻面后,第二面的尺寸是相对第二套基准测出来的,两次基准之间的微小偏差会直接叠到总尺寸上。这就是为什么德国图纸常要求“同一基准加工”,图纸上的基准符号不是装饰,而是在约束工序顺序。
可执行的判据很简单:先数关键尺寸跨了几次装夹。如果某个配合尺寸从 A 面贯穿到 B 面,就要评估是否改用一次装夹完成,或设计工艺凸台、工艺孔作为统一基准。业内常见做法是,把关键配合面尽量放在一次装夹内完成;其余非配合面允许分序,公差适当放宽。多面体零件常用六面体基准转换,但每转换一次就要重新核算累积误差。
薄壁件与辅助支撑:防变形比提精度更实际
薄壁件的尺寸漂移多半不来自切削,而来自夹紧力。三爪卡盘用力夹圆筒,松开后回弹成椭圆;虎钳夹薄板,铣完松夹就翘。德国精密加工零件里大量壳体、盖板、支架都属这一类。
对策是分层降力:粗加工时用软爪或专用夹具承担大切削力,精加工前换轻夹,必要时用真空吸附替代机械夹紧,让夹紧力均匀分布。内腔加工可用蜡、低熔点合金或可拆支撑填充,减少让刀和颤振。判据是:如果零件去掉夹紧后测出来的尺寸与夹紧状态差得多,装夹方案就需要重做,而不是继续调刀补。
公差链叠加:单件合格不等于装配合格
多个零件串联或并联装配时,各件公差会叠加。三个零件各标 ±0.05 mm,装配后总偏差可能接近 ±0.15 mm——每个单件都合格,装到一起却超差。这是德国精密加工零件交付后最常被追问的问题之一。
处理顺序是:先识别功能配合面(真正决定装配与运动的表面),再按功能分级公差带。配合面收紧,定位面次之,非配合面按加工能力放宽。能用基准统一解决的,不要靠收紧尺寸公差硬扛。必要时把封闭环尺寸改成可调结构,或指定选配、分组装配。
| 功能配合面(轴孔、导轨) | 收紧,按配合性质定 | 一次装夹完成,基准统一,三坐标或塞规验证 |
| 定位面、安装面 | 中等 | 允许分序,注意基准转换误差 |
| 非配合外形、减重腔 | 放宽 | 可用软爪、真空吸附,卡尺抽检 |
| 薄壁连续轮廓 | 按功能定,先控变形 | 轻夹加辅助支撑,松夹后复测 |
装夹方案和公差分级最好在报价前就确认。把关键配合面、基准符号和串联尺寸标出来,工艺和检测才有共同语言。如果图纸上只有笼统的“高精度”,先要求客户指明功能面——这一步省下来的沟通,往往比后面调机省得多。
德国精密加工零件的检测与量具对齐
德国精密加工零件的检测问题,通常不是「用不用三坐标」,而是「图纸上的公差框格在量具上怎么落地」。很多返工单的根因不是机床没做到,而是验收时双方拿不同的量具、不同的基准在说同一件事。检测方案要在读图阶段就定下来,不能等到首件出来再决定测什么。
不同特征配什么量具
选量具的基本原则是:量具要能真实复现图纸的基准与公差定义,而不是「能读出数字就行」。外径、厚度、深度这类简单尺寸,卡尺和千分尺够用,但前提是量具的读数分辨率明显优于被测公差带。业内常见做法是量具分辨率控制在公差带的十分之一上下,实测能力往往还受温度、操作手法和工件刚性影响,具体倍数要按图纸和车间条件确认。孔径、螺纹则优先用塞规、环规或螺纹规,因为它们判的是「通/止」,比读数更接近功能装配的结果。
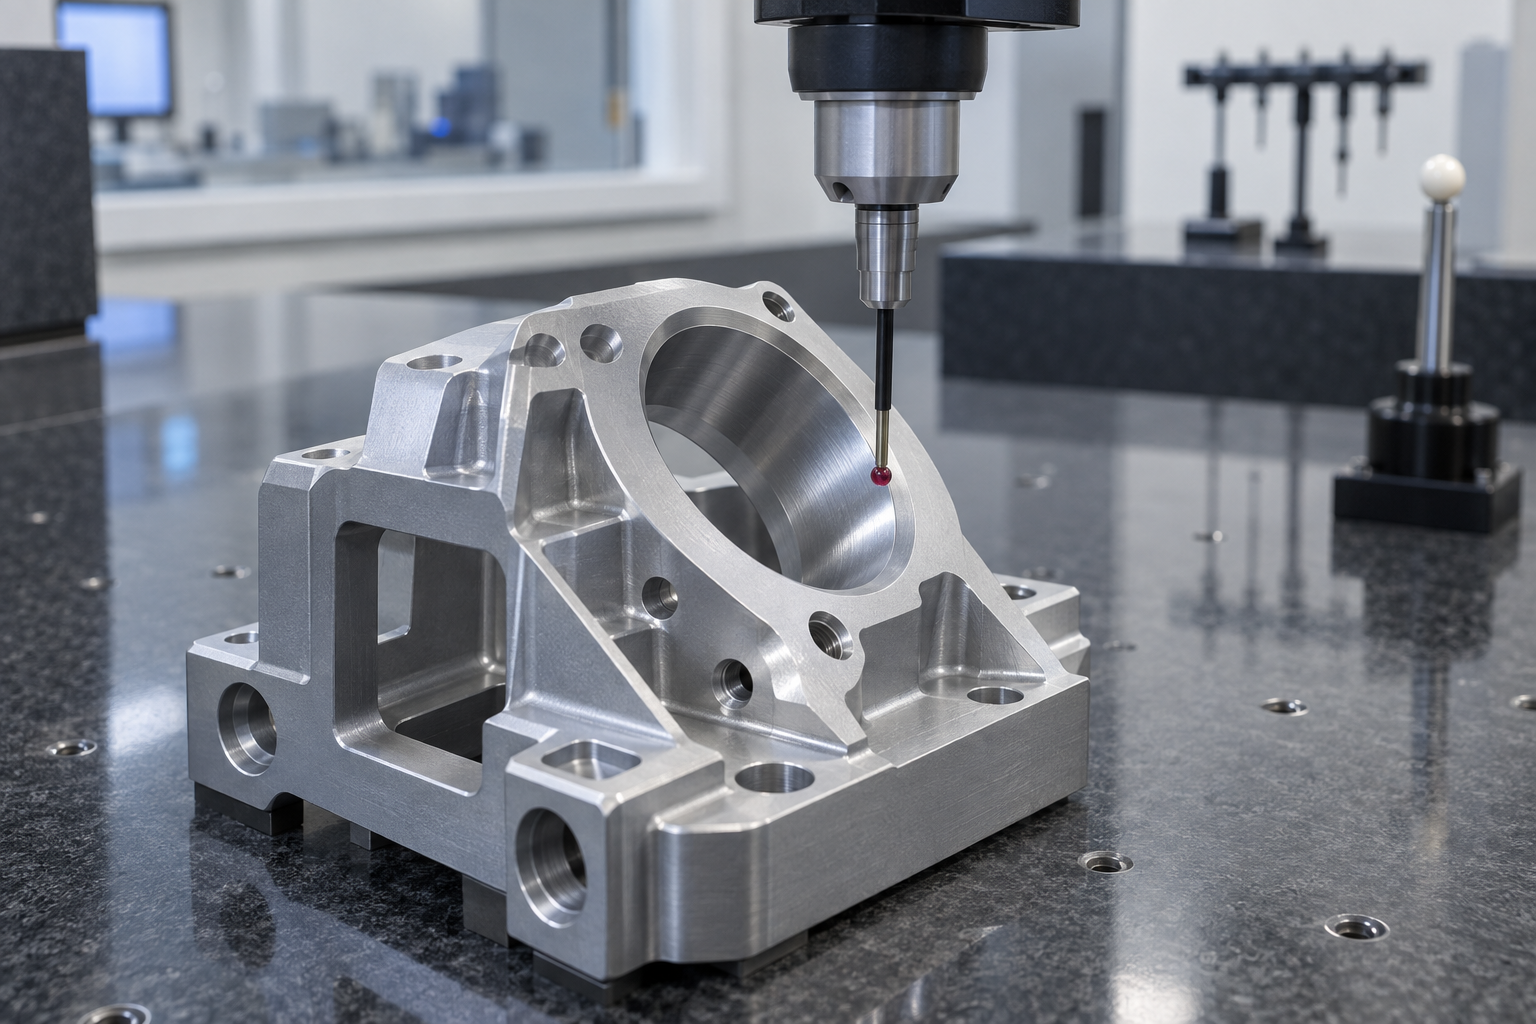
形位公差要用三坐标或影像仪。同轴度、位置度、平行度不能靠卡尺量,必须建立基准坐标系后再评。位置度尤其要注意:图纸标的如果是最大实体要求(MMC),三坐标软件要按对应补偿方式计算,否则算出来的偏差可能偏保守,也可能偏松。这类标注在德国图纸里很常见,来图时值得先确认用的是哪种原则。
首件、抽检与 3D 扫描的分工
首件检验(FAI)要覆盖图纸上所有关键特性,包括基准和形位公差,不只是尺寸。首件合格之后,过程抽检盯的是漂移——刀具磨损、热变形、装夹重复性,这些在单件上不一定暴露,批量走起来才显现。抽检频次没有通用答案,取决于公差带宽度、材料稳定性和批量,通常由工艺和客户约定。
自由曲面、复杂轮廓、或者只有实物没有完整图纸的德国精密加工零件,3D 扫描更合适。扫描的价值在于做色差比对——把实测点云和 CAD 叠起来看偏差分布,比逐点测量更快定位变形区域。但扫描的精度受表面反光、喷粉厚度和拼接误差影响,做最终验收判定时通常还是回到三坐标或专用检具。检测方案如果能在报价前就和客户对齐,后续争议会少很多,3D 扫描能力和常规量具的组合使用可以在图纸评审阶段一并讨论。
表面粗糙度、热处理与去应力:收尾工序的顺序
德国精密加工零件的尺寸漂移,多数不是切削时算错,而是收尾工序的先后顺序排错了。粗加工留量、去应力、精加工、热处理、再修整——这几步一旦交叉,前面测合格的尺寸在最后一道工序后就可能超差。判断图纸要求,先分清哪些是最终尺寸,哪些只是中间状态。
去应力放在粗加工之后、精加工之前
铸件、锻件、棒料内部残余应力在去除大量材料后会重新分布。粗加工切掉大部分余量、零件被“掏空”之后安排一次去应力(自然时效或去应力退火),再进入精加工,能把后续变形量压到最小。反过来,先精加工再补去应力,等于把已经成形的尺寸送进炉子重新洗牌。
细长轴、薄壁环、大平面板这类刚性差的件,对顺序尤其敏感。留量分配上,精加工余量不宜过大——余量大,切削力大,去应力后又要再切一遍,反而多一次装夹误差。
热处理后往往要一次精加工修正
淬火、时效、渗氮会带来尺寸与形状变化:淬火后硬度上升、切削困难,同时伴随体积变化和翘曲;渗氮层薄而硬,通常只做微量修磨或研磨。因此常见做法是热处理前留出修正余量,热处理后再用磨削、研磨或慢走丝等工艺把关键面修回图纸公差带。
若客户要求“热处理即最终状态”,需要在图纸上明确热处理后不再加工的面,并接受该面尺寸以热处理结果为准。两者混在一张图上,最容易在验收时扯皮。
Ra 标注与加工方式的对应
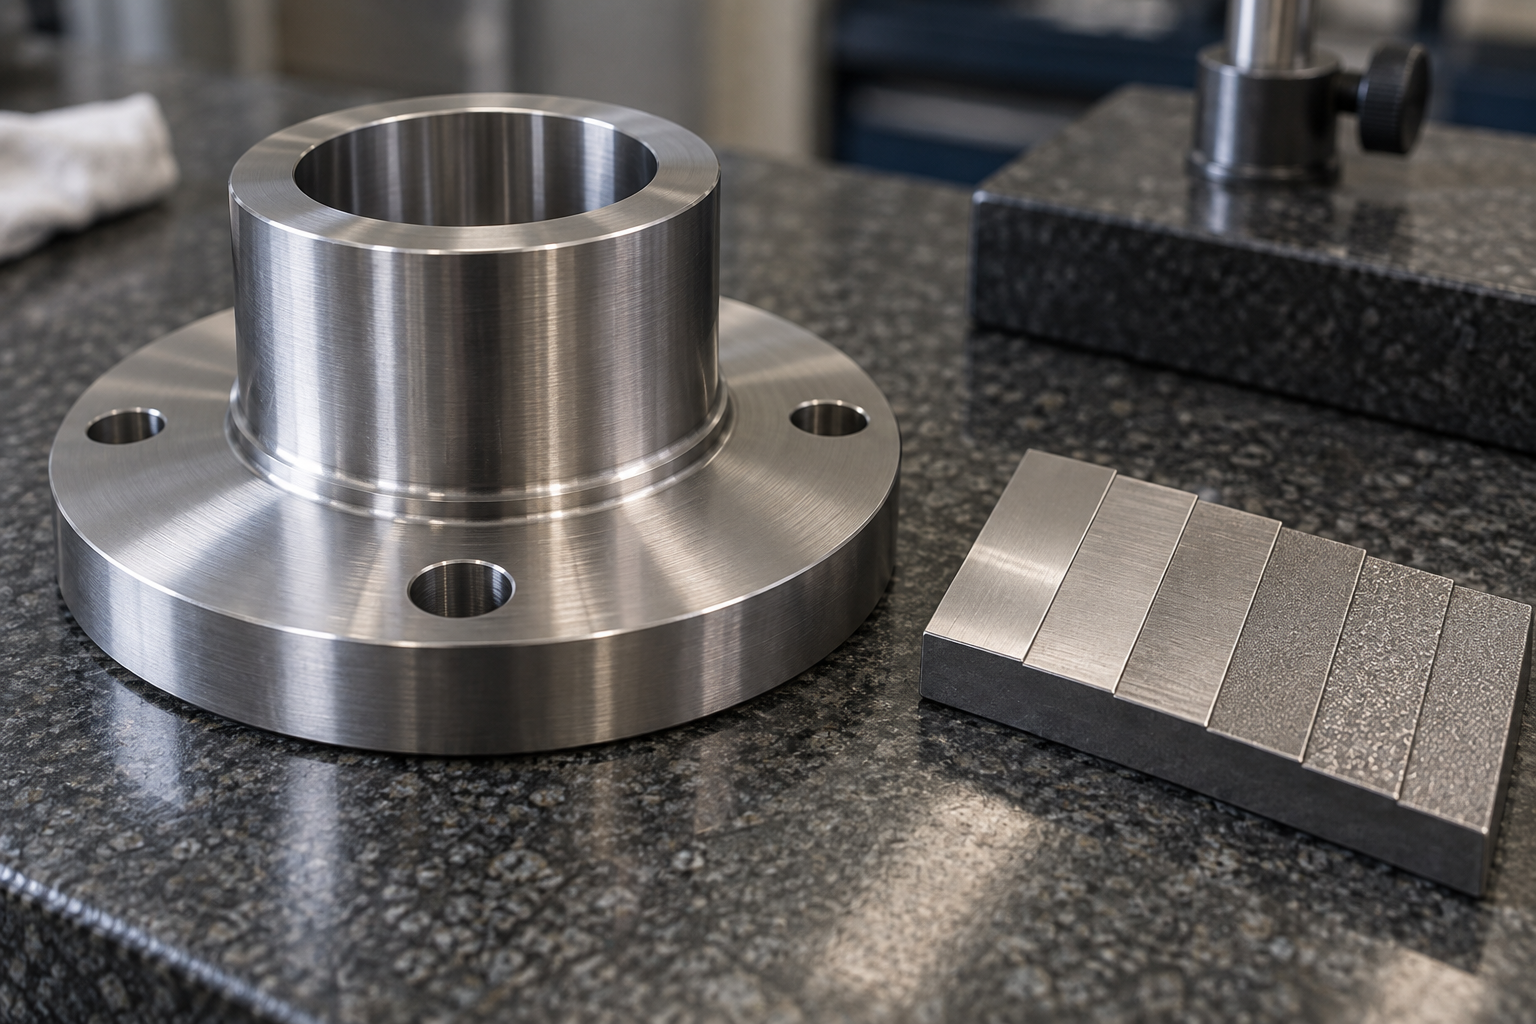
表面粗糙度不是越光越好,而是和功能挂钩。业内常见对应关系可作参考:普通铣削约 Ra 3.2–1.6,精铣约 Ra 1.6–0.8,磨削约 Ra 0.8–0.4,研磨/抛光可到 Ra 0.2 以下。数值需按图纸与车间实际确认,不同材料、刀具和机床能达到的上限并不相同。
还有两个容易忽略的点:一是阳极氧化、发黑、电镀前的表面状态会直接影响外观,前处理不够细,处理后会放大刀纹;二是密封面、滑动配合面对纹理方向有要求,光看 Ra 值不够,需注明加工纹理方向。
把顺序固定成一条主线:粗加工 → 去应力 → 半精加工 → 热处理 → 精加工/磨削 → 表面处理。每一步都为下一步留出可控的余量与基准,德国精密加工零件的返工率会明显下降。
报价前该确认的图纸指标与常见返工点
材料与状态:没有状态,就没有工艺路线
关键公差与基准:功能面先分级,非功能面别硬扛
表面、热处理与检测方式:写清验收标准
数量与批次:批量决定工艺分界
常见返工点:大多出在收尾和细节上
- 薄壁变形:壁厚接近刀具直径时,切削力和装夹力都会让零件让刀,精加工后尺寸回弹。需要辅助支撑或调整走刀策略。
- 深腔排屑:深腔里切屑排不出去,会划伤已加工面或造成刀具崩刃。要确认是否有高压冷却或分层排屑方案。
- 螺纹与孔位偏:多工序装夹后孔位累积偏差,螺纹底孔与牙型对不上。基准不统一是主因。
- 氧化后尺寸变化:阳极氧化会吃尺寸,薄壁件尤其明显。有配合要求的表面要预留余量或在氧化后加工。
德国精密加工零件常见问题
下面这些问题,基本都出现在读完图纸、定完工艺之后。答案给的是判断边界,不是承诺值——具体到某一枚德国精密加工零件,仍以图纸、公差框格和车间实际能力为准。
德国图纸的标注习惯和国内常见画法差在哪?
差异通常不在符号本身,而在信息密度和默认约定。德国图纸常把基准符号、形位公差框格、材料状态(如调质、时效)和热处理硬度写得很全,尺寸链也倾向按功能面标注,而不是按加工顺序标注。国内一些图纸会把关键配合尺寸留给口头沟通,德国图纸更倾向“图纸即验收依据”。
落地时要先确认三件事:基准是否唯一且可装夹实现;形位公差框格里的基准是不是加工基准(不一致就得换算);材料状态和热处理是否写在标题栏还是备注里。这三项读错,后面装夹和检测都会跟着偏。
把材料换成更易切削的牌号,验收会受影响吗?
会,而且往往不是尺寸问题,是性能问题。换成易切削牌号(例如含铅或高硫的易切削钢、某些加切削剂的铝)通常能改善排屑、降低刀具磨损、让表面粗糙度更稳,但强度、耐蚀性、焊接性和后续表面处理(阳极氧化色泽、镀层结合力)可能变化。
如果图纸指定了牌号与状态,替换属于偏离,需要客户书面确认。若只是内部试制,可以换,但验收仍按原图纸的力学与表面要求走,别用“加工更容易”当成验收放宽的理由。
小批量德国精密加工零件,值不值得直接开注塑模?
看批量和几何。几十件到几百件,CNC 铣/车或手板复模通常更划算,因为省掉模具费与试模周期;几何上有复杂内腔、轻量化网格或随形冷却需求时,3D 打印在试制阶段也常比开模快。
只有当批量稳定、单件成本对模具摊销敏感、且塑料件外观与尺寸一致性要求明确时,注塑才划算。判断点是:模具费除以预计总量,是否明显低于单件加工成本的差额。这个数要按实际报价算,不能凭感觉。
客户把公差标得比功能需要更严,怎么沟通?
先分清哪些是功能配合面、哪些只是外形尺寸。把公差链拆开,指出哪几个尺寸串联后决定了装配间隙,其余可以放宽。用具体代价说话:更严的公差通常意味着更多装夹次数、更慢的进给、更高的检测比例,成本和周期都会上去。
沟通时给替代方案,而不是只说“做不到”。例如把整体公差放宽、只收紧关键配合处,或增加一道磨削/精铣工序专门保那几个尺寸。最终以客户确认的版本为准,别自行改图。
检测报告一般包含哪些内容?
常见的是首件检验报告加关键尺寸实测值:标注编号、图纸名义值、上下偏差、实测值、所用检具(三坐标、影像仪、千分尺、塞规等)。形位公差项会写明基准建立方式和测量结果。自由曲面或逆向比对场景,可能附 3D 扫描的色差图。
报告范围要和图纸验收标准对齐——图纸没要求的项,报告里通常不会全测。如果客户需要特定格式或特定项,应在报价前说明,而不是出货后补。具体检测能力与报告格式,按项目确认。
核心要点
- 德国精密加工零件的难点多不在单一公差数值,而在基准、装夹与公差链的整体安排。
- 材料可达性决定工艺路线:同一图纸换材料,刀具、切削参数与检测方式都要跟着变。
- 把公差带按功能分级,只对配合面收紧,往往比全图收紧更省成本也更稳。
- 检测方式要在图纸阶段就对齐;量具能力不足时,标注再严也无法验收。
- 表面粗糙度、热处理与去应力工序有先后顺序,顺序错了尺寸会漂。



