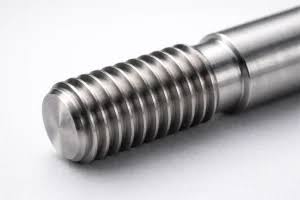
螺纹加工方法有哪些?先按切削与成形区分
螺纹加工方法没有脱离条件的“最佳答案”。选型前先确认是内螺纹还是外螺纹,再核对牙型、螺距、旋向、头数和螺纹公差。随后判断零件是否围绕中心旋转、材料是否易断屑、结构是否薄壁或长悬伸,以及装夹、排屑和机床能力是否匹配。
从加工原理看,常见方法可分为两组。车削、铣削、攻丝、套丝、磨削和旋风铣属于切削加工,通过刀具或磨具去除材料形成牙型;滚压与挤压属于塑性成形,依靠滚轮或模具使坯料发生变形。攻丝通常面向内螺纹孔,套丝通常面向外螺纹,但外螺纹也可以采用车削、铣削等工艺。
| 方法 | 典型对象 | 主要优势 | 主要限制 |
|---|---|---|---|
| 螺纹车削 | 旋转轴类、套类件 | 牙型适应范围较广 | 需要稳定回转与同步进给 |
| 螺纹铣削 | 非回转件、薄壁件、大直径螺纹 | 切削力较低,便于断屑 | 依赖铣削设备与编程 |
| 攻丝 / 套丝 | 内螺纹孔 / 外螺纹 | 工艺直接,常用于常见规格 | 需控制扭矩、排屑和卡屑 |
| 滚压 / 挤压 | 适合塑性成形的批量零件 | 不以切除余量形成牙型 | 受材料、坯料和设备限制 |
| 磨削 / 旋风铣 | 精加工件 / 细长螺钉 | 对应特殊精加工或细长件场景 | 需要专用设备与工艺条件 |
因此,回答“螺纹加工方法有哪些”只是起点。真正的工艺判断要把螺纹对象、零件形状、材料、批量和检验要求放在一起比较:旋转轴类件可先评估车削,非回转或薄壁结构可评估铣削,常见内螺纹孔可评估攻丝,而滚压与挤压必须先确认材料塑性和成形设备是否适用。
螺纹车削:适合旋转工件的常用螺纹加工方法
螺纹车削是以工件旋转为基础的螺纹加工方法。轴、套、法兰等回转件装夹在车床上后,工件围绕主轴中心旋转,刀具按螺距与主轴转速保持同步,并沿轴向逐步进给,切出规定的牙型。通过更换刀具、调整进给和切削路径,通常可加工外螺纹,也可加工内螺纹及不同牙型的螺纹。
螺纹车削的适用场景
当零件能够稳定围绕旋转中心定位,且螺纹轴线与主轴方向一致时,螺纹车削通常较容易规划。它适合单件或小批量回转件,也便于根据图纸调整螺距、旋向、头数和牙型。加工内螺纹时,还要确认内孔直径、孔深以及刀具进入和退出的空间;外螺纹则应检查端部是否有足够的退刀槽或安全退出位置。
螺纹车削的装夹与限制
螺纹车削的结果不仅取决于刀具,也受装夹刚性、主轴同步、材料断屑性、刀尖状态和切削参数影响。长悬伸或薄壁零件容易在切削力作用下振动、变形;深孔内螺纹则可能出现排屑和冷却困难。遇到这类结构,应重新评估夹紧方式、刀具悬伸、退刀槽和加工顺序。最终工艺仍需结合螺纹公差、表面要求及螺纹量规或其他检验方式确认,不能仅凭“车削”这一方法名称推断固定精度。
螺纹铣削:薄壁、长悬伸和非回转件的选择
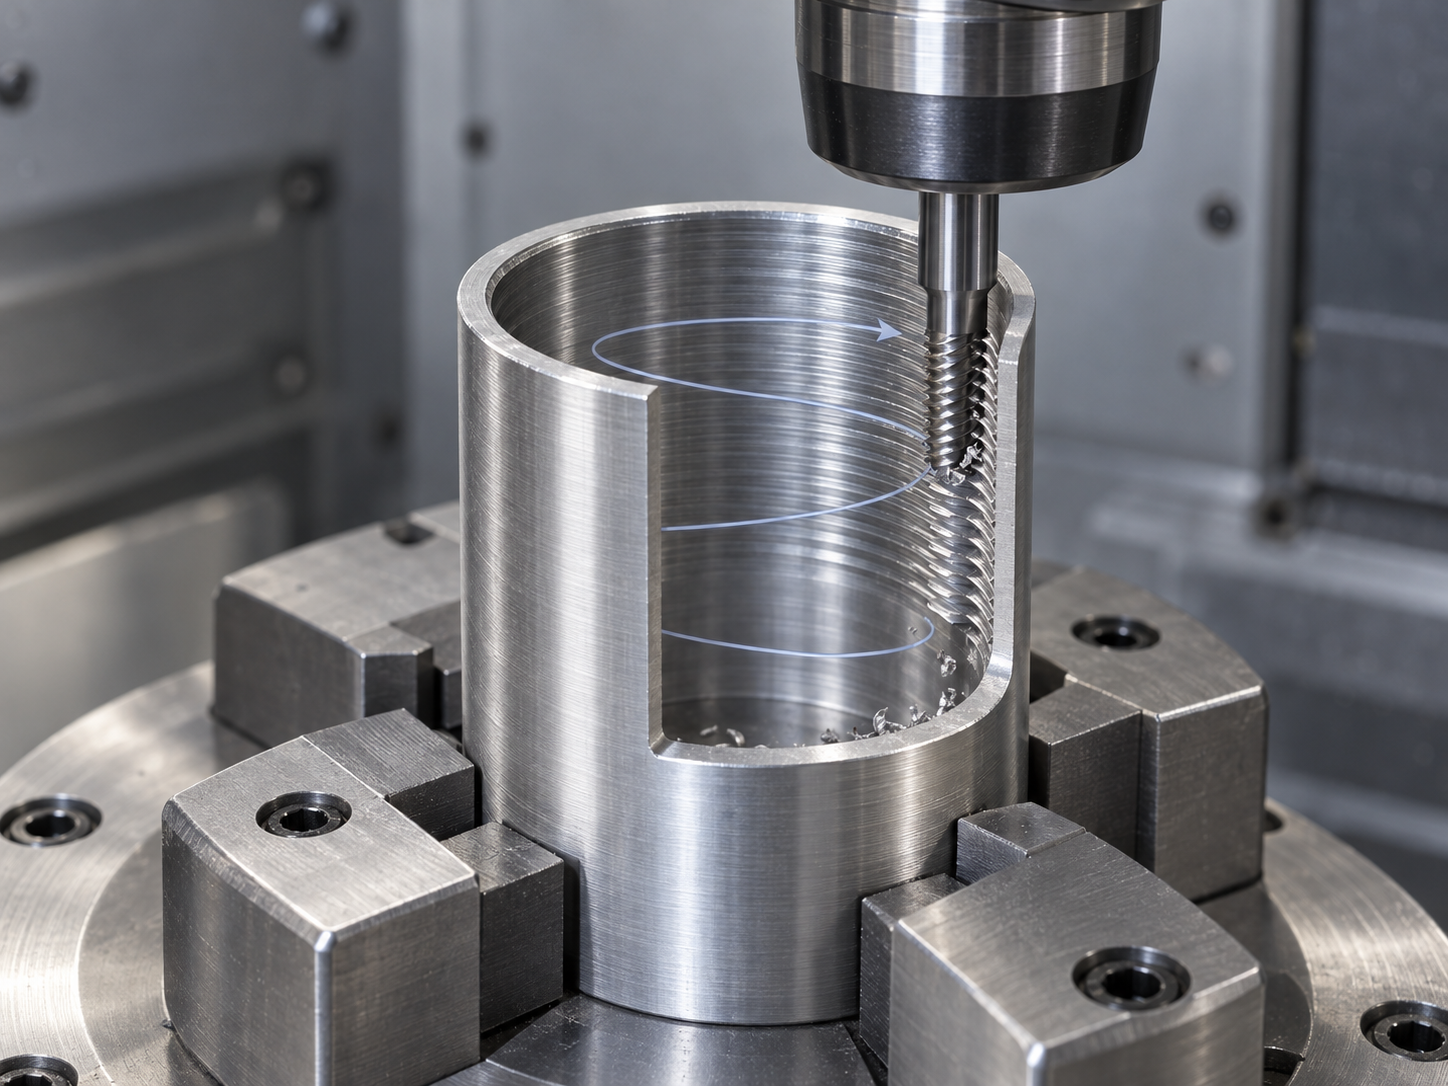
螺纹铣削通过铣刀的螺旋插补运动逐步形成牙型。刀具沿圆周方向移动,同时按螺距轴向进给,因此既能加工内螺纹,也能加工外螺纹。它不要求工件必须围绕自身中心旋转,适合非回转零件;对于回转件,也可在偏离旋转中心的位置加工螺纹。
螺纹铣削适合哪些零件?
当零件存在薄壁、长悬伸、大直径螺纹,或难以稳定装夹到车床时,螺纹铣削通常值得评估。铣刀的切削过程具有断续特征,切削力可能较低,排屑和变形控制往往比连续切削更容易处理。对于长悬伸结构,这一点尤其重要,但实际效果仍取决于材料、刀具、参数和装夹刚性。
螺纹铣削的设备与编程限制
螺纹铣削需要具备相应插补能力的铣削设备,以及与螺纹尺寸匹配的刀具直径和有效切削长度。程序中的螺旋轨迹、进退刀路径和刀具补偿必须可靠,装夹也要避免工件在切削力下移动。不能仅凭“铣削”二字承诺固定精度或效率,最终应依据图纸公差、刀具配置和检验要求确认工艺。
攻丝和套丝:内螺纹与外螺纹的常见加工方式
在螺纹加工方法中,攻丝通常用于加工内螺纹,套丝通常用于加工外螺纹。攻丝时,丝锥进入预先加工的底孔,切削刃逐步切除材料并形成牙型;套丝则使用板牙或专用套丝工具,沿圆柱外表面切出螺纹。两者都属于切削加工,但加工对象、排屑路径和失效风险不同。
螺纹加工方法中的攻丝选择
攻丝适合许多小规格、常见的内螺纹孔,零件可以是回转件,也可以是非回转件。工艺确认不能只看螺纹标称尺寸,还要核对底孔直径、螺距、孔深和螺纹形式。通孔通常比盲孔更容易排屑;盲孔则需要关注丝锥有效长度、切屑容纳空间和退屑路径。材料的断屑性、润滑条件、丝锥类型及设备的扭矩控制,都会影响卡屑、乱牙和丝锥折断风险。
螺纹加工方法中的套丝边界
套丝常用于外圆上的外螺纹,适合结构简单、便于工具进入和定位的零件。加工前应保证外圆直径、端部倒角和装夹状态合适,否则板牙可能难以导入,或在起始位置产生乱扣。套丝并不是外螺纹的唯一方法:轴类回转件还可以采用螺纹车削,非回转件或特殊结构则可评估螺纹铣削等工艺。最终选择仍应结合螺纹公差、材料、批量、机床能力和检验要求。
滚压与挤压:不切除材料的螺纹成形方法
滚压与挤压和螺纹车削、螺纹铣削、攻丝不同。它们不是用刀刃切除余量,而是借助滚轮、模具或成形工具,使坯料在压力作用下发生塑性变形,逐步形成螺纹牙型。因此,螺纹加工方法在这里应理解为“成形”,而不是“切削”。
滚压与挤压的适用条件
这类螺纹加工方法首先要求材料具有合适的塑性。坯料直径或底孔尺寸、表面状态、牙型、螺距和成形余量必须与滚轮或模具匹配;设备刚性、导向和装夹也会影响牙型是否完整。对于连续生产、零件规格稳定的场景,滚压或挤压可以作为批量化成形思路评估,但具体结果仍需通过样件和螺纹检验确认。
成形工艺并不适合所有材料和结构。脆性材料、复杂内螺纹、特殊牙型或严格公差的零件,可能更需要回到车削、铣削、攻丝或专用精加工方案。也不能仅凭“没有切屑”就断言滚压或挤压一定更快、更便宜,或一定带来更高强度和更长寿命;这些判断取决于材料、坯料、模具、设备、批量及检验要求。
磨削和螺纹旋风铣适合什么场景?
螺纹磨削用于精加工和特殊公差
螺纹磨削通常放在螺纹精加工或特殊精度要求的场景中。砂轮沿螺旋轨迹去除少量材料,可用于控制牙型、螺距和表面质量。但它不是脱离条件就能替代车削或铣削的通用方法。实际适用性取决于工件材料、砂轮类型、修整状态、机床刚性、装夹方式以及图纸公差。内外螺纹的结构、退刀空间和检测要求,也会影响工艺安排。若螺纹属于配合面,不能只看表面是否光滑,还应结合螺纹量规或图纸规定的检验方法确认结果。
螺纹旋风铣适合细长螺钉类零件
螺纹旋风铣常用于细长零件,例如螺钉类工件。刀具围绕工件进行专门的切削运动,在合适条件下可通过一次走刀去除较多余量,减少反复切削引起的弯曲风险。它尤其适合普通车削中容易发生挠曲、振动或排屑不顺的结构。
旋风铣需要相应的专用机床或刀具布置,工件支撑、装夹刚性、刀具位置和排屑路径都要提前确认。它不是普通螺纹铣削的别称,也不能仅凭“一次走刀”推断固定的加工效率或精度。选择螺纹加工方法时,应把细长件变形风险与设备条件一起评估。
如何选择螺纹加工方法?按六个条件逐项判断
螺纹加工方法没有脱离条件的“最佳答案”。实际选型可以按六个问题推进:先确认是内螺纹还是外螺纹,再判断零件是否围绕中心旋转;随后核对牙型、螺距、旋向、头数、尺寸和螺纹公差,最后结合材料、批量、装夹和设备能力筛选工艺。这样能避免只按“车削、铣削或攻丝”这类名称做判断。
- 看螺纹对象:常见内螺纹孔可评估攻丝;外螺纹则可比较套丝、车削、铣削或其他专用工艺。
- 看零件状态:旋转轴类件通常优先考虑螺纹车削;非回转件、薄壁件、大直径或长悬伸结构可评估螺纹铣削。
- 看材料和结构:材料断屑性、塑性、孔深、壁厚及悬伸长度会影响切削排屑、刀具负荷和变形风险。
- 看批量与设备:批量化生产可比较滚压、挤压等成形思路;细长螺钉可评估螺纹旋风铣,但前提是具备相应机床、刀具和装夹条件。
- 看检验要求:工艺不能只看加工动作,还要确认图纸公差、螺纹量规、通止规或其他检验方式,必要时结合首件结果调整参数。
例如,旋转轴类件可从车削开始评估,常见内螺纹孔可从攻丝判断,非回转薄壁件可考虑铣削,细长螺钉则可检查旋风铣条件。最终应由螺纹规格、材料、刀具、机床和检测要求共同确定螺纹加工方法。
螺纹加工方法常见问题
螺纹加工方法的选择不能只看加工速度或设备名称,还要结合内外螺纹、零件是否旋转、材料断屑性、螺距、公差和批量判断。下面回答几项最容易混淆的问题。
攻丝和螺纹车削有什么区别?
攻丝通常用丝锥加工内螺纹孔,适合许多常见的小规格螺纹;螺纹车削由刀具同步进给形成牙型,主要用于旋转工件,也可加工内、外螺纹。具体方法仍取决于孔型、材料、螺纹公差和设备条件。
非回转件能否加工螺纹?
可以。螺纹铣削适合非回转零件,也可用于薄壁、长悬伸、大直径或不便车床装夹的工件。需要确认铣削设备、刀具尺寸、编程和装夹是否匹配。
滚压一定比切削更好吗?
不一定。滚压依靠材料塑性变形,适用性受材料、坯料尺寸、牙型、批量和设备影响;脆性材料、复杂内螺纹或特殊公差可能更适合切削。强度、成本和效率都不能脱离具体条件判断。
选择螺纹加工方法前,图纸需要明确哪些信息?
至少应明确内螺纹或外螺纹、牙型、螺距、旋向、头数、尺寸、公差、有效长度和材料。对于盲孔,还应标注底孔深度、有效牙深及检验要求,并说明是否使用螺纹量规或其他检具。
核心要点
- 螺纹加工方法先按切削加工与塑性成形区分,不能把所有工艺简单并列。
- 螺纹车削主要面向旋转工件;螺纹铣削更适合非回转件、薄壁、长悬伸和大直径场景。
- 攻丝通常用于内螺纹,套丝通常用于外螺纹,但具体方法仍取决于孔型、材料、牙型和刀具。
- 滚压与挤压通过塑性变形形成螺纹,适用性需要同时核对材料塑性、坯料尺寸和设备条件。
- 最终选择应依次检查内外螺纹、零件旋转状态、尺寸与公差、材料断屑、批量、夹紧和机床能力。



