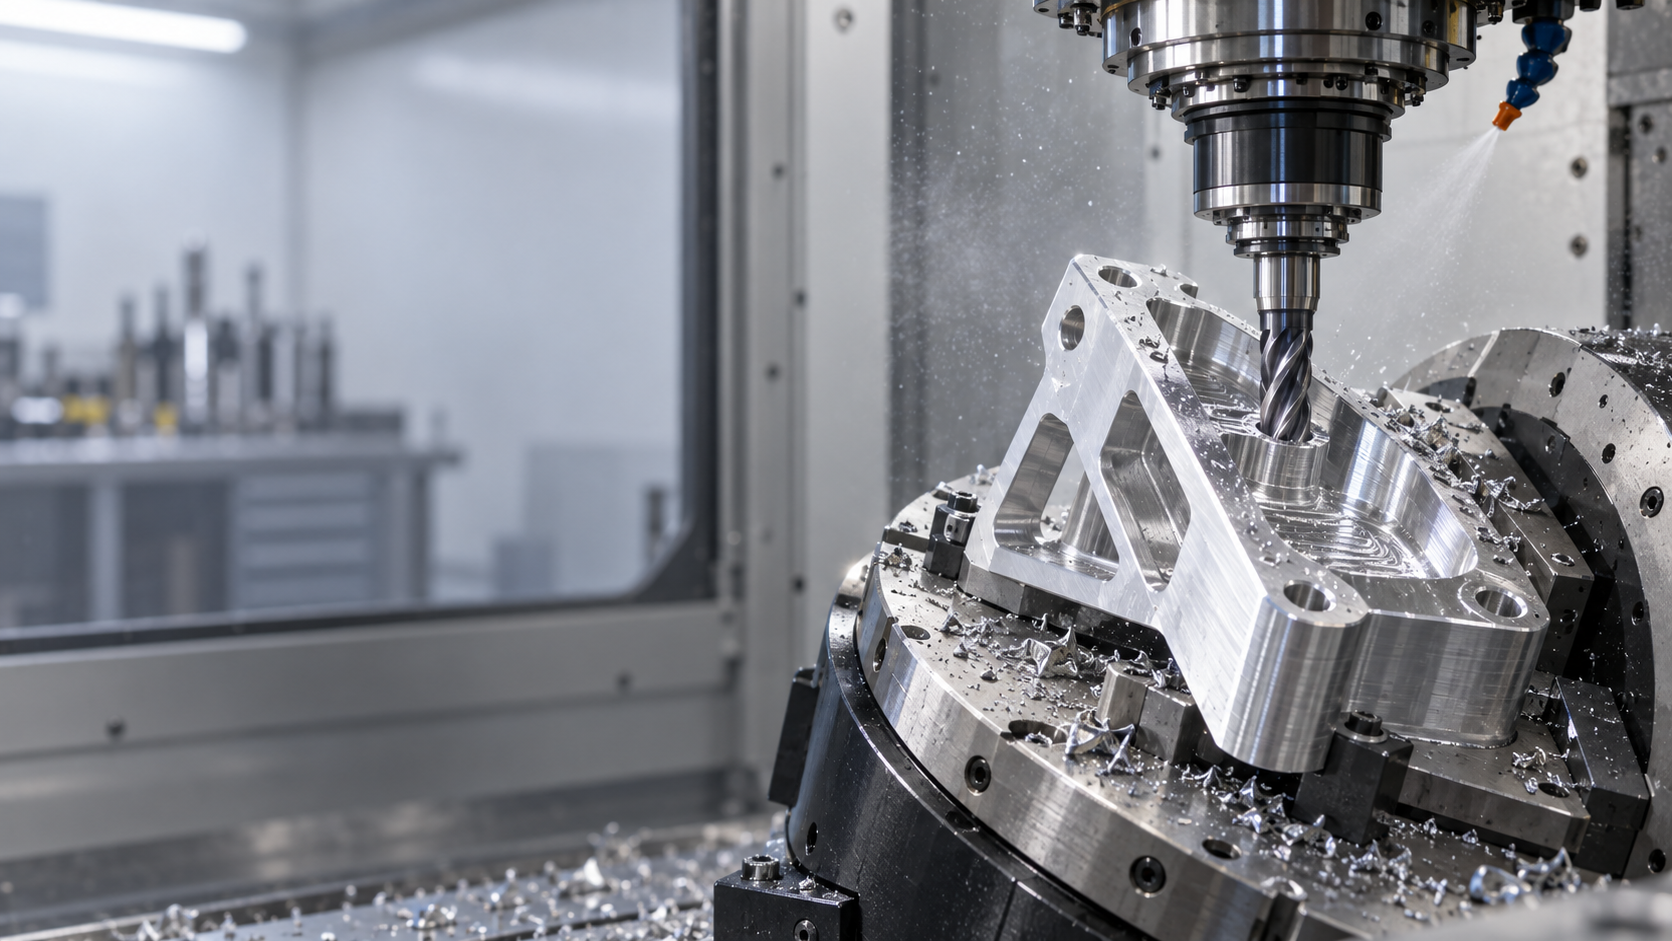
五轴不等于更准:它真正卖的是「少装夹」
很多人以为五轴的价值是「精度更高」。机床本身的定位精度确实是一方面,但对多数零件来说,真正拉开差距的不是机床,而是装夹次数。三轴做一件斜孔支架,正面、侧面、斜孔各装一次,三次找正、三次压紧,基准在夹具之间来回传递,累积误差往往比机床精度大一个量级。五轴把这三面并到一两次装夹里,误差来源被砍掉一半。
换句话说,五轴买的是基准统一和工序合并,而不是「机床更准」。一件多面壳体,如果关键孔分布在三个互成角度的面上,三轴要么做专用夹具,要么留余量后配作;五轴一次装夹把三个面的位置关系锁在同一坐标系里,形位公差才好保证。
成本杠杆排序:哪些设计选择在悄悄加钱
五轴件的报价单上,机床小时费率只是冰山一角。真正把价格拉开的是几处设计选择——它们不写在材料栏里,也不体现在单个尺寸上,却成倍放大编程、装夹、刀具和检测的工作量。下面按影响从大到小排序,每项说清「钱花在哪、为什么、怎么省、什么时候别省」。
- 装夹次数与基准转换。每多一次装夹,就多一轮找正、压紧、复检,且累积基准误差。五轴的价值主要在这里:一次装夹完成多面,省掉重复定位。能合并的工序尽量合并;但若零件刚性差、悬伸大,强行一次装夹反而振刀,这时宁可分序并加中间检测。
- 跨面形位公差。同轴度、位置度、垂直度标注在跨越多个面的要素上时,五轴一次装夹能保住基准统一;若图纸基准本身来回转换,编程要额外建坐标系、检测要多次找正,成本上升且争议增多。图纸尽量用统一基准体系标注。
- 刀具可达性与深腔。深腔、窄槽、内圆角过小,逼着用长悬伸小直径刀具,进给必须降、走刀次数增加,刀具磨损也快。设计时把内圆角放大到标准刀半径、控制腔深与刀径比,是最直接的降本动作;但功能面需要小圆角时,不要为省刀具费牺牲密封或配合。
- 材料与刀具磨损。不锈钢、钛合金、高硬度预硬钢的切削力大、导热差,刀具寿命短、切削参数保守,工时自然上去。可热处理材料尽量安排在粗加工后、精加工前调质,减少硬态切削量;但若尺寸稳定性要求高,硬态精加工不能省。
- 表面粗糙度。Ra 从常见的 3.2 收紧到 0.8 甚至 0.4,往往要换精铣、加钳工或磨削工序。按功能面区分粗糙度:配合面、密封面收紧,非配合面放宽。不要整张图统一标一个高要求。
- 检测方式。三坐标逐件测量与抽检、3D 扫描全尺寸比对,工作量差别很大。五轴件的复合角度和空间曲面多,检测编程和装夹本身也耗时。批量件应约定抽检比例与首件报告范围,避免默认全检。
三轴、3+2、五轴联动:先分清你买的是哪一种
报价单上写「五轴」,可能是两种完全不同的东西。3+2 定位加工(也叫 5-sided、分度五轴)是把两个旋转轴锁死在一个角度,刀具相对工件仍是三轴轨迹;五轴联动则是 A/C 或 B/C 轴在切削过程中连续插补,刀轴矢量实时变化。价格差、编程工时差、可达曲面差,都从这里分叉。
把 3+2 当联动报价,或者反过来按联动价格做定位活,是采购里最常见的浪费。下表按「加工面数—曲面连续性—编程量—适用零件」四栏拆开,报价前先对号。
| 类型 | 一次装夹可加工面 | 曲面连续性 | 编程与仿真工时 | 典型适用件 |
|---|---|---|---|---|
| 三轴 | 单面为主 | 平面、简单台阶 | 低 | 平板、单面腔体、孔系在单一面 |
| 3+2 定位 | 多面(每次转角度后仍按三轴走) | 面与面之间靠分度衔接,过渡带常需留余量或手工抛光 | 中,需逐面建坐标系 | 斜孔支架、多面壳体、需一次装夹覆盖 3–5 个方向的零件 |
| 五轴联动 | 多面 + 连续复合角度 | 可连续过渡,刀轴可贴合曲面法向 | 高,需 RTCP 后处理与碰撞仿真 | 叶轮、整体叶盘、复杂流道、大曲率薄壁件 |
成本怎么分叉:定位是省装夹,联动是省二次工序
3+2 的省钱逻辑是减少装夹次数:原来三轴要翻三次面、建三次基准,现在一次装夹转角度完成。它不改变刀具轨迹复杂度,所以编程量增加有限,报价上主要贵在机床小时费。
联动的省钱逻辑不同:它省的是后续工序——曲面一次成型,不用留余量给手工抛光,也不用为过渡带单独做电极或二次定位。代价是编程与仿真工时显著上升,且对刀具悬伸、机床动态精度更敏感。若零件曲面简单、抛光本来就不贵,联动的编程溢价往往收不回来。
- 先数面:关键要素分布在 1 个面 → 三轴;3–5 个方向但各自是平面/斜孔 → 3+2;需要连续过渡 → 联动。
- 再看过渡带要求:图纸对两曲面交界处的粗糙度或轮廓度有要求,且不允许手工修 → 按联动评估。
- 最后问检测:跨面形位公差若在三轴上要多次建基准,3+2 一次装夹就能统一基准,这部分收益常被忽略。
什么时候五轴反而更贵:三种不该用的场景
五轴的报价里,机床工时只是一部分。真正把价格顶上去的,是编程、刀具和装夹刚性这三项隐性成本。下面三种零件,硬上五轴通常不划算。
- 以单面平面铣削为主:零件关键特征全在同一方向,三轴一次装夹就能做完。五轴的价值在「少翻面」,这里翻面本就不存在,多出来的只是编程时间和旋转轴的定位误差链。
- 公差宽松、两次装夹就够:如果跨面形位公差本身给得松(例如位置度按未注公差),用三轴翻一次面、重新拉直基准,成本更低。强行上五轴,反而要为一个不敏感的公差付出昂贵的联动刀路。
- 批量大、已有专用夹具:产量起来后,专用夹具能把三轴产线的节拍压得很低。五轴单件省装夹的优势,在批量面前被夹具的固定成本摊薄。此时更该问的是「夹具能不能再改」,而不是「要不要换五轴」。
强行上五轴,代价往往出在看不见的地方:编程从两轴半刀路变成联动刀路,试切次数增加;球头刀、长悬伸刀柄的刚性下降,薄壁和深腔更容易颤振;工件随旋转轴摆动,夹具必须重新设计,夹持点减少又反过来压低切削参数。这些都会在报价单上以「工艺难度」的形式出现。
判断规则很简单:如果省下的装夹次数换不回编程与刀具的增量,就不该用五轴。零件需要多面加工、且这些面之间有严格的相互位置要求时,五轴才真正开始回本。
图纸上要写清的四件事:基准、公差带、粗糙度、检测
五轴省了装夹,但没省掉“怎么标”。图纸标注不清,加工端只能按自己的理解做,检测端又按另一套理解验,最后争议全落在返工上。五轴件的图,重点看四件事。
基准体系:一个主基准,别让检测端猜
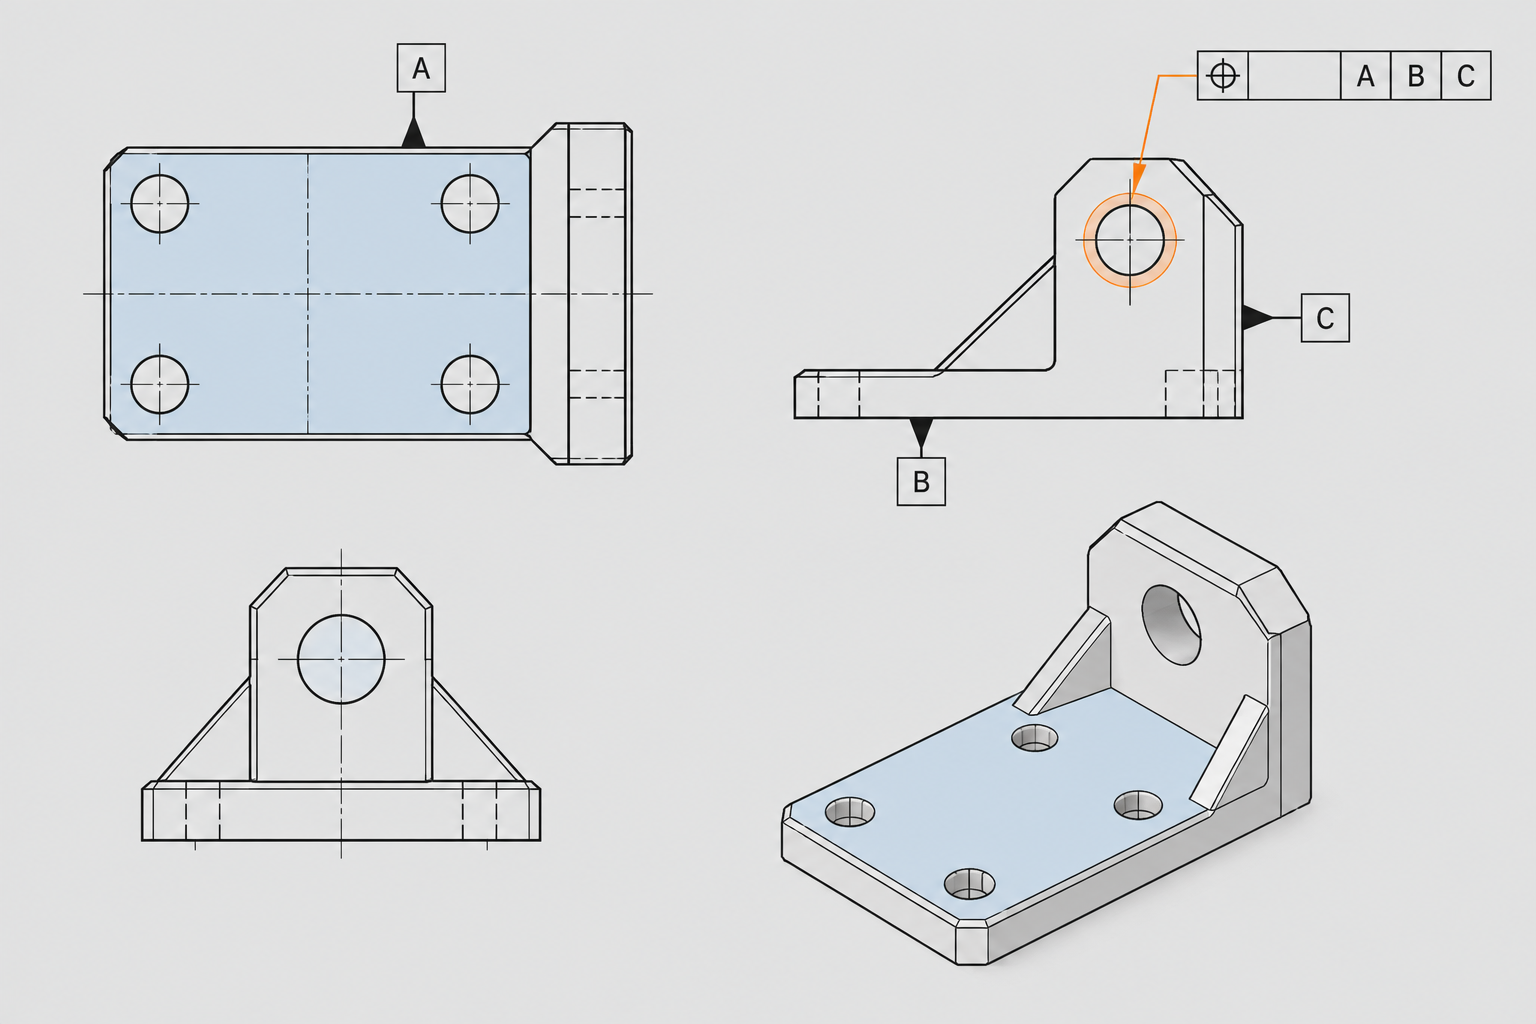
五轴件常一次装夹出多个面,最容易出问题的不是加工,是基准转换。图纸若把 A 面设为基准、关键孔位却标在 B 面,检测时就得在 A、B 之间做基准传递,误差被放大。常见做法是:选一个与装配功能最相关的面作主基准,其余要素尽量标注到该基准上;确需跨面标注的,写清基准体系(如 A|B|C),别只丢一个符号。
形位公差:标到跨面要素,别只标尺寸
五轴的价值在于跨面加工,那图纸就得把跨面关系标出来。位置度、垂直度、同轴度这类形位公差,比单一尺寸更能约束装配。只标孔径和坐标、不标位置度,加工端会按机床精度做,检测端却按装配功能验,中间差多少没人说得清。业内常见做法是:配合孔用位置度加最大实体要求,轮廓面用轮廓度,别用一堆线性尺寸去堆。
粗糙度与检测:按功能区分,提前约定
粗糙度不是越低越好。密封面、滑动配合面需要 Ra 较低,非配合面标到 Ra 3.2 甚至 6.3 就够;全图标 Ra 0.8 只会让加工端多走精铣刀路、多花时间。检测方式同样要提前写:三坐标测形位公差、3D 扫描比对轮廓,两者成本与周期不同,图纸不约定,报价和验收都会扯皮。不确定的粗糙度值,按功能面分别标注,别用“整体 Ra 1.6”一刀切。
if/then 判断规则
- 如果关键要素跨两个以上面 → 建立统一基准体系,标注位置度或轮廓度,不要只给坐标尺寸。
- 如果某面只起支撑、不参与配合 → 粗糙度放宽到 Ra 3.2–6.3,减少精加工刀路。
- 如果装配对同轴度敏感 → 标同轴度而非仅标直径公差,并注明检测方式(三坐标)。
- 如果轮廓是自由曲面 → 用 3D 扫描比对,图纸上给 CAD 模型与轮廓度公差带,别用线性尺寸描述。
一个支架的返工案例:省下的装夹被超差吃掉
某铝合金支架,六个面里四个面有加工特征,斜面上两组 φ8 定位孔。原工艺三轴做,需要三次装夹;改五轴一次装夹后,机加工时确实降了。但首件三坐标报告出来,斜面孔位对 A 面的位置度超差,检具判不合格。争议点不在机床,而在图纸:基准 A 标在底面,关键孔位公差却标在斜面的 B 面上,检测时按 B 面建坐标系,加工时按 A 面定位,两边基准没对齐。
这就是五轴件最容易被忽略的一笔账:装夹次数省了,基准统一没跟上,省下的时间被检测争议和返工吃掉。装夹成本是显性的,基准转换成本是隐性的,后者往往更贵。
if/then:什么时候该省装夹,什么时候先改图纸
- if 关键形位公差只涉及单一基准面,且检测能按同一基准建系 → 五轴一次装夹是净收益,直接上。
- if 公差跨面(A 面基准、B 面要素),但研发愿意统一基准体系 → 先改图纸再排工艺,别让加工和检测各按各的基准干。
- if 公差跨面且基准不能改(装配约束死锁)→ 加工按 A 面、检测也按 A 面建系,把 B 面公差换算到 A 面标注,或在图纸上注明检测基准。
- if 客户只给成品图、不给基准说明 → 报价前书面确认检测基准,否则首件争议的概率不低。
这个案例的教训不是「别用五轴」,而是五轴省的是装夹,不是基准管理。一次装夹把多面特征做出来,反而让基准不统一的问题更早暴露。图纸没写清检测基准,装夹省得越多,返工时争议越大。
采购与检测怎么配合:报价前要交换的信息
五轴件的报价波动,往往不是因为工时本身,而是因为报价前没把检测逻辑说清。同一张图,按「三坐标抽检关键孔」和按「全尺寸首件报告+3D扫描比对」报出来的差价,通常比换材料还大。原因很简单:五轴件通常一次装夹完成多面,检测时必须把多个坐标系统一到一个基准里,编程和测量时间都上去了。
报价前必须交换的五项输入
- 材料与状态:牌号、热处理状态、毛坯形式(板/锻件/棒料)。锻件余量大会直接改变装夹与走刀策略。
- 数量与批次:单件、小批还是重复批。数量决定是否值得做专用软爪或定位工装。
- 关键公差清单:哪些尺寸/形位公差是功能性的,哪些只是参考。五轴报价按关键要素核算,不按整图平均。
- 检测要求:是否要首件报告、是否指定三坐标或3D扫描、抽样比例。这决定检测工时,是报价里最容易被忽略的一项。
- 基准与图纸版本:基准体系、是否有跨面形位公差、版本号。基准不清是后续返工和争议的主要来源。
首件与批量检测不是一回事
首件通常要全尺寸验证,包括基准建立、跨面位置度、轮廓度,检测时间可能接近甚至超过加工时间。批量阶段一般转为抽检关键尺寸,成本回落。如果采购把首件要求写进批量单,等于按全检付费。常见做法是:首件按全尺寸报告放行,批量按约定抽样项检测;但图纸未注明抽样规则时,要向工程确认,不要默认供应商会全检。
五轴件检测成本高于三轴件,核心在于多面要素的基准统一和曲面轮廓测量。三轴件的面多是正交的,检具和卡尺能覆盖大半;五轴件常带斜孔、复合角度面和连续曲面,必须上三坐标或扫描比对,测量路径本身要编程。想压这块成本,最直接的办法是减少跨面公差——能落在单一基准上的要素,别标到另一个面上。
另一条采购侧判据:如果零件有配合面或装配基准,检测项要跟着装配走,而不是跟着加工面走。加工面好测不等于装配能过。把这两者对齐,返工率通常会明显下降。CNC 加工能力与可检范围可参考 CNC 加工能力,具体检测方案按图纸确认。
五轴加工常见问题
下面几条是报价前问得最多的。答案给的是判断口径,不是承诺值——具体能不能做到,要看图纸公差、材料和检测方式。
五轴能加工到什么精度?
机床本身的定位精度通常不是瓶颈,装夹刚性和热变形才是。业内常见做法是:一般结构件位置公差控制在 ±0.02~±0.05 mm 量级,配合面按图纸收紧;曲面轮廓度多在 0.03~0.08 mm 区间。这些只是参考带,不是保证值。真正决定成败的是基准是否统一、刀具悬伸多长、粗精加工是否分开。图纸上标了 ±0.01 mm 的跨面位置度,先确认检测手段能不能测,再谈加工。
五轴一定比三轴贵吗?
不一定,但多数情况下单价更高。五轴贵在编程时间长、刀具悬伸受限、装夹方案要专门设计。如果零件本来要三次装夹、累积基准误差导致返工,五轴一次装夹反而省下返工和检测成本。反过来,单面平面铣削的零件上五轴,只是把简单活做复杂,钱花在编程和调机上,不划算。判断口径:装夹次数 ≥3 且形位公差跨面时,五轴值得算一算。
3+2 定位和五轴联动怎么选?
看曲面是否连续。3+2 是把两个旋转轴锁死、在固定角度下加工,适合多面钻孔、斜面铣削、平面为主的零件,编程和刚性都更好。五轴联动是加工时两轴同时插补,适合连续曲面、复合角度、叶轮类流道。常见误区是拿 3+2 的报价去比联动的活:如果图纸要求连续曲面轮廓度,3+2 做出来会有接刀痕和面差,返工更贵。报价前把曲面要求写清楚。
小批量用五轴是否值得?
小批量恰恰是五轴的优势区间,因为省掉专用夹具和多次装夹的定位工装。但前提是零件有跨面公差或复杂角度。如果只是几十件简单板件,三轴加简单夹具更省。判断规则:批量小 + 装夹次数多 + 形位公差跨面 → 五轴;批量小 + 单面加工 + 公差宽松 → 三轴。别为了「用五轴」而用五轴。
五轴件怎么检测?
优先用三坐标测量机,按图纸基准建系,重点测跨面位置度和轮廓度。复杂曲面可用 3D 扫描做面差比对,但扫描结果要和三坐标的基准对齐,否则数据对不上。检测成本通常比三轴件高,因为基准转换多、测点密。建议报价时就约定检测方式:首件全尺寸报告,批量抽检关键尺寸。检测口径不统一,是五轴件争议最多的地方。
核心要点
- 先数装夹次数:一个零件需要 3 次以上装夹才能做完关键面,五轴才可能划算;两次以内优先三轴。
- 形位公差是五轴的第一判据:位置度、同轴度、轮廓度跨多个面时,一次装夹的收益远大于单面公差收紧。
- 深腔、负角、刀柄干涉面是三轴刀具够不到的地方,也是五轴真正省工时的场景。
- 别用五轴去救一个公差本身不合理的图纸:装夹省下的钱会被超差报废吃掉。
- 报价前把基准、公差带、表面粗糙度、检测方式写清,否则五轴和三轴的差价无法判断是否值得。



