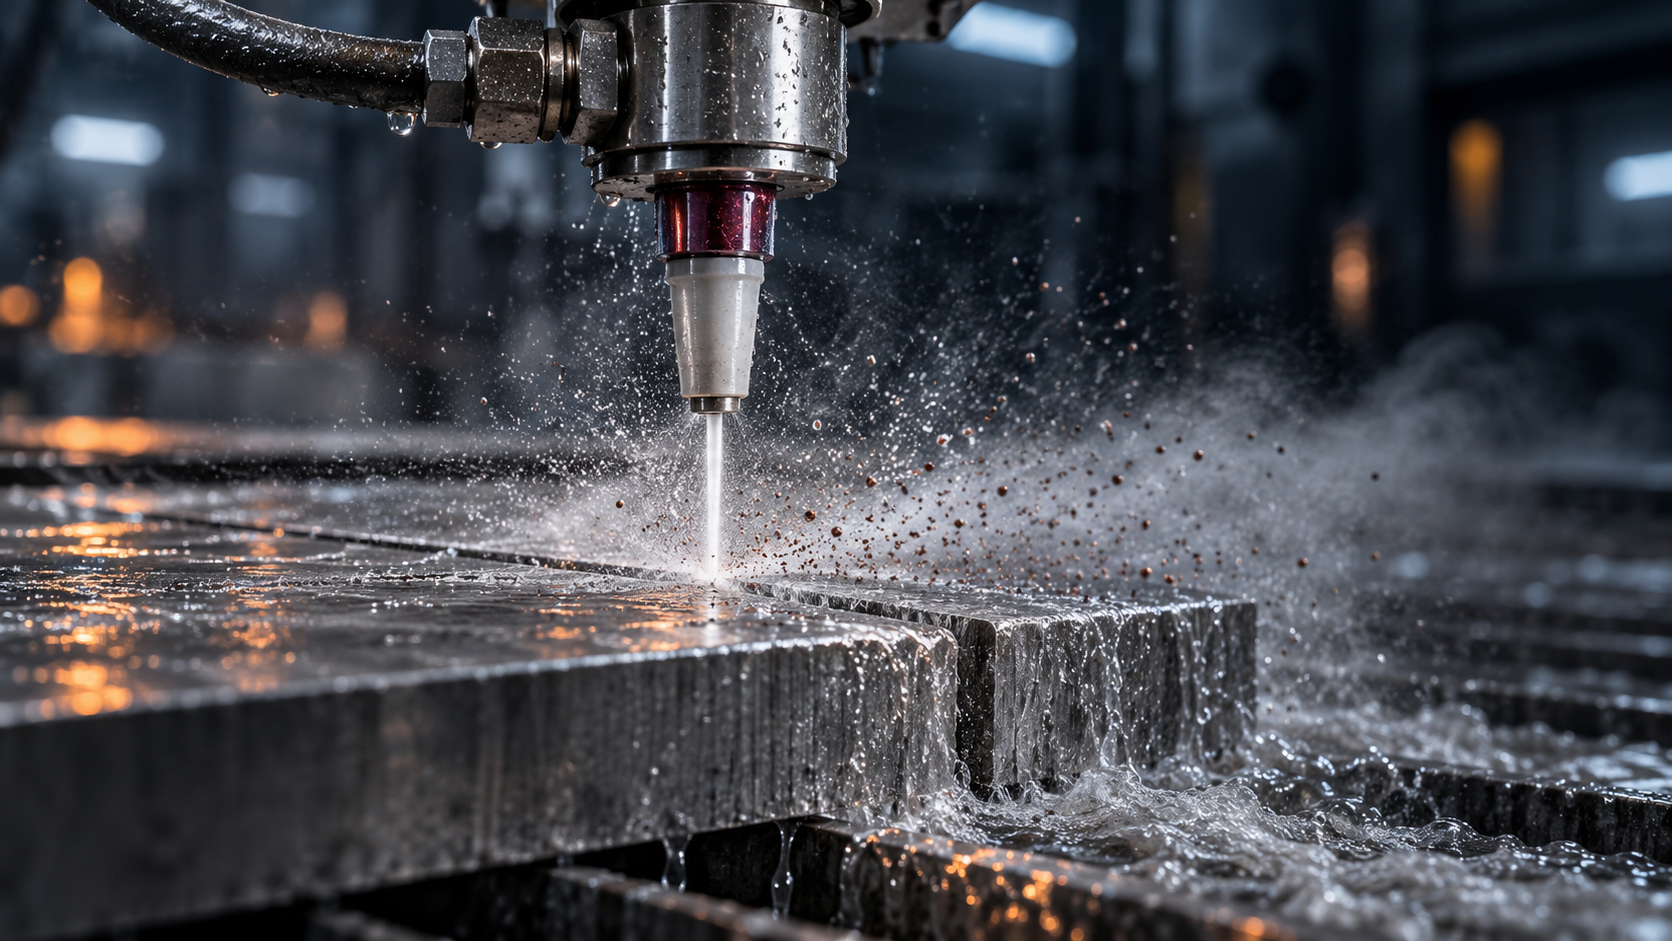
水刀切割到底是什么:一句话说清「高速侵蚀」
先说一个反直觉的事实:水刀切割不靠热,靠的是速度。普通自来水经过高压泵加压后,从一颗很小的宝石喷嘴喷出,速度能到接近甚至超过音速。真正切开材料的,是这股高速水流对材料的侵蚀——像极细的砂流不断冲刷,把材料一点一点磨掉,而不是烧化、熔化。
所以水刀切割的准确定义是:利用超高压水射流(加砂时为水与磨料的混合射流)对材料进行高速冲蚀,从而形成切口的一种冷态切割工艺。它属于机械磨蚀范畴,和激光、等离子、火焰那种靠热熔化的切割方式,在物理机制上完全不是一回事。
「冷态」这个词不是修辞。因为整个过程没有把材料加热到熔点,切口边缘不会出现热影响区——金属不会因为切割热而改变金相组织,也不会发蓝变色;对某些热敏感的不锈钢、哈氏合金、铬镍铁合金来说,这一点往往比切得快更重要。
接下来这篇会按一条物理链条把「怎么做」讲清楚:自来水怎么变成超音速射流、纯水刀和加砂水刀差在哪、一次切割从加压到收水都经过哪些环节、哪些材料适合、哪些要留个心眼。顺序跟着水走,而不是先讲历史或先讲优点。

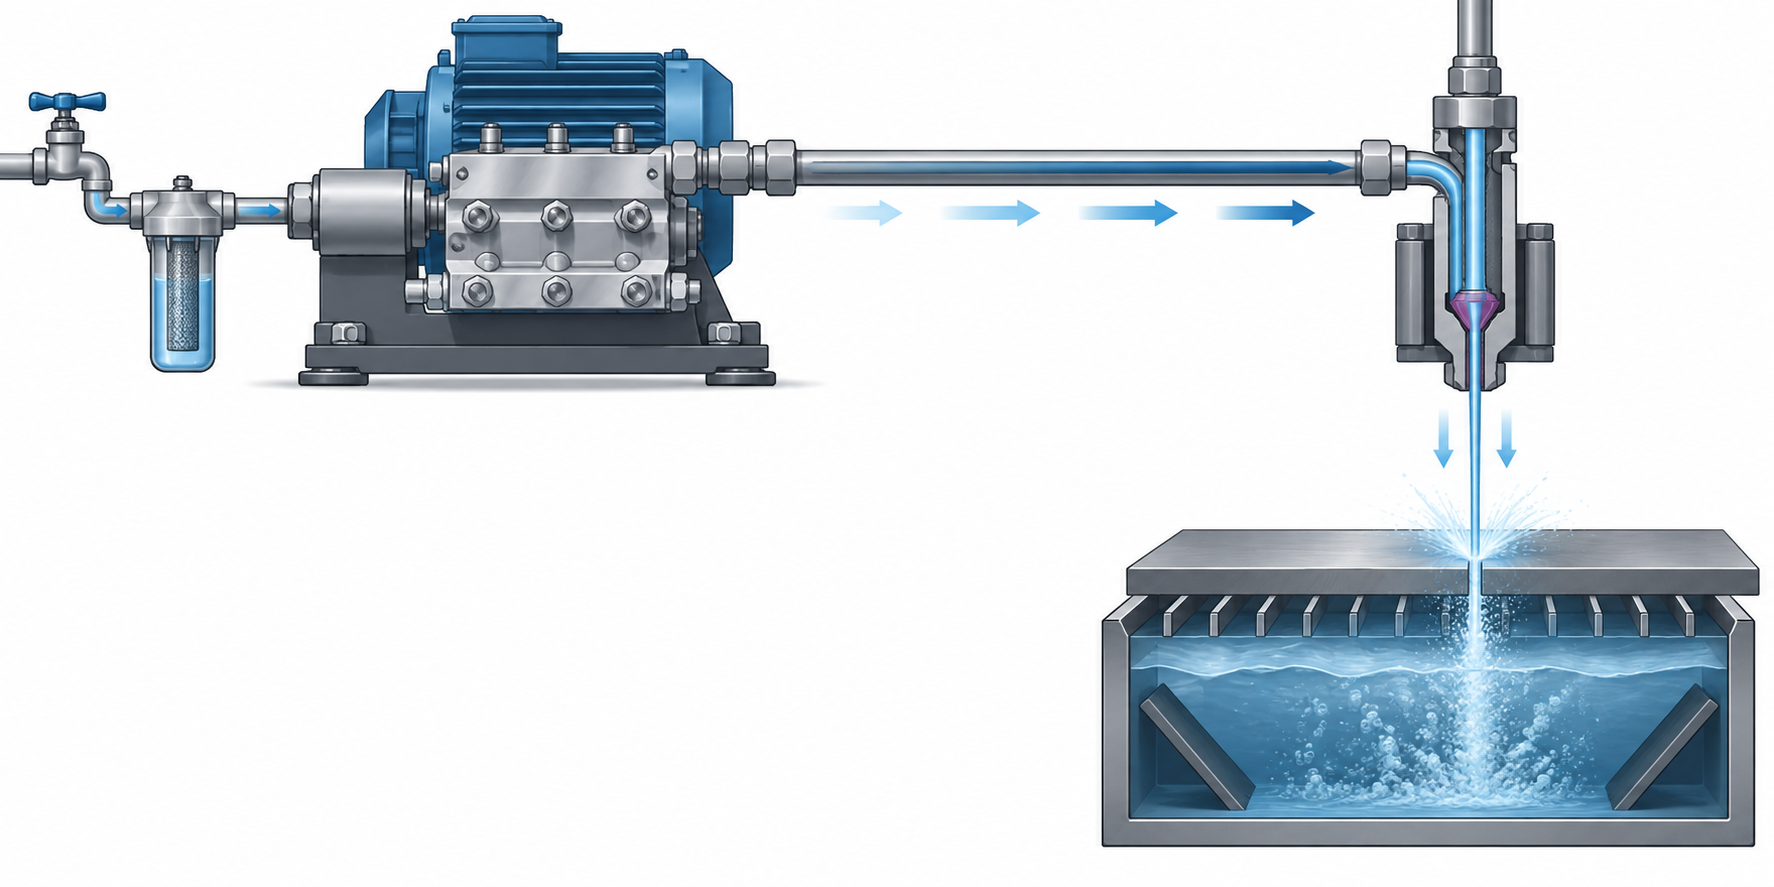
水刀是怎么工作的:从自来水到超音速射流
先说结论:水刀切割不靠热,靠速度。水本身不是磨料,它只是被加速到足够快,快到能像砂纸一样把材料一点点磨掉。所以理解水刀怎么工作,关键不在于“用什么火”,而在于“怎么把水加速”。
这条加速链条的起点,是自来水。水进入设备前要先过滤,去掉颗粒物和杂质——它们会磨损密封件和喷嘴,也会让射流不稳定。过滤后的水被送进高压泵。业内常见的水刀额定压力在约 60,000–94,000 psi(约 4,100–6,400 bar)这个量级,属于超高压范畴;具体数值以设备铭牌和厂家参数为准,不同机型差异不小。
压力怎么变成速度:宝石喷嘴的作用
高压本身不会切东西。真正完成“转换”的,是切割头顶端那颗小直径的宝石喷嘴(常见为蓝宝石或金刚石材质)。水被强迫挤过这个极小的孔口,压力在这一瞬间被转换成动能,射流速度可以进入超音速区间。换句话说,泵负责“攒势能”,喷嘴负责“放动能”。
喷嘴孔径、孔口圆度和内壁质量直接决定射流是否“连贯”。如果孔径磨损、变大或出现缺口,射流会发散,切割能力下降,切口也会变宽变粗糙。这也是喷嘴被列为水刀耗材的原因之一。
泵型不同,效率差得比想象中大
同样是“高压泵”,实现方式并不一样。常见两类:
- 曲轴直驱三缸柱塞泵:电机通过曲轴直接驱动柱塞往复,能量传递环节少,业内典型效率约 85%–90%。
- 液压增压泵:用低压液压油驱动一个面积比放大的活塞来增压,结构成熟,但每个转换环节都有损失,效率常约 65% 或更低。
这两个数字只是行业典型量级,不是某台设备的承诺值;实际效率还受维护状态、水温、喷嘴磨损等因素影响。但方向是清楚的:直驱泵通常更省电、发热更少,长期连续切割时电费与冷却负担更低。
把这段记住,后面加砂、穿刺、切割就都有了落脚点:水刀切割的一切操作,本质上都是在管理“这条射流的质量”。射流越连贯、越集中,切口就越窄越干净;射流一散,什么参数都救不回来。
纯水刀和加砂水刀:什么时候用哪一种
上一节讲的是加压与喷嘴。但真正决定一台水刀能切什么的,是切割头里“有没有砂”。水刀分两种基本形式:纯水刀只用水,加砂水刀在水里混入磨料。这一节用“材料→推荐类型→注意点”的逻辑,把选择依据讲清楚。
纯水刀:靠水本身的动能切割
纯水刀不加水刀砂。高压水经宝石喷嘴形成超音速射流,靠水本身的动能冲击材料。它的切割能力有限——水射流的动量密度远低于混入磨料后的水砂流,所以只适合软材料:泡沫、橡胶、密封垫、部分塑料、食品(如冷冻食品分块)、纸制品、地毯等。
纯水刀的优势在这里:切口干净、无磨料残留、无需砂料回收,运行成本低。切泡沫和橡胶时,边缘通常不需要二次处理。但如果拿纯水刀切 6 mm 厚的铝板,结果通常是切不动或切面毛糙——这属于用错类型,不是设备问题。
加砂水刀:磨料输送系统把水变成研磨液
加砂水刀在切割头里多了一个关键部件:磨料输送系统。高压水先通过小直径宝石喷嘴形成连贯水射流,高速水流经文氏管产生负压,把水刀砂(业内常见为石榴石)定量吸入混合腔,再经陶瓷混合管把水与磨料加速成高速水砂研磨液喷出。
关键在“混合管”。喷嘴(宝石)负责把压力换成速度,混合管负责把磨料均匀带进射流。混合管是陶瓷材质,内径和长度影响切割效率和切口锥度;它属于耗材,会随磨料冲刷逐渐磨损。磨料不是越粗越好:粗砂切得快、切口偏糙,细砂切口细但速度慢。业内常见的石榴石粒度在 80 目与 120 目之间取舍,具体以设备和材料试验为准。

材料→推荐类型→注意点
- 泡沫、橡胶、软塑料、食品:推荐纯水刀;注意固定材料,避免射流把工件吹偏。
- 铝、钢、不锈钢、铜:推荐加砂水刀;注意切口锥度,厚板可能需要补偿或二次加工。
- 石材、瓷砖、玻璃:推荐加砂水刀;注意脆性材料起刀点和支撑,避免边缘崩裂。
- 复合材料(碳纤维、层压板):推荐加砂水刀;注意层间剥离和粉尘收集。
- 薄板与叠层:加砂水刀可叠层切割提高效率;注意层间错位,需要夹紧。
一个容易忽略的点:纯水刀和加砂水刀不是二选一的设备,很多机台通过切换切割头或关闭磨料供给即可在两种模式间切换。但磨料输送系统一旦接入,水路、混合管和收集槽都要相应维护。选型时先看材料硬度,再看厚度,最后看切口要求——这三步基本能定下用哪一种。
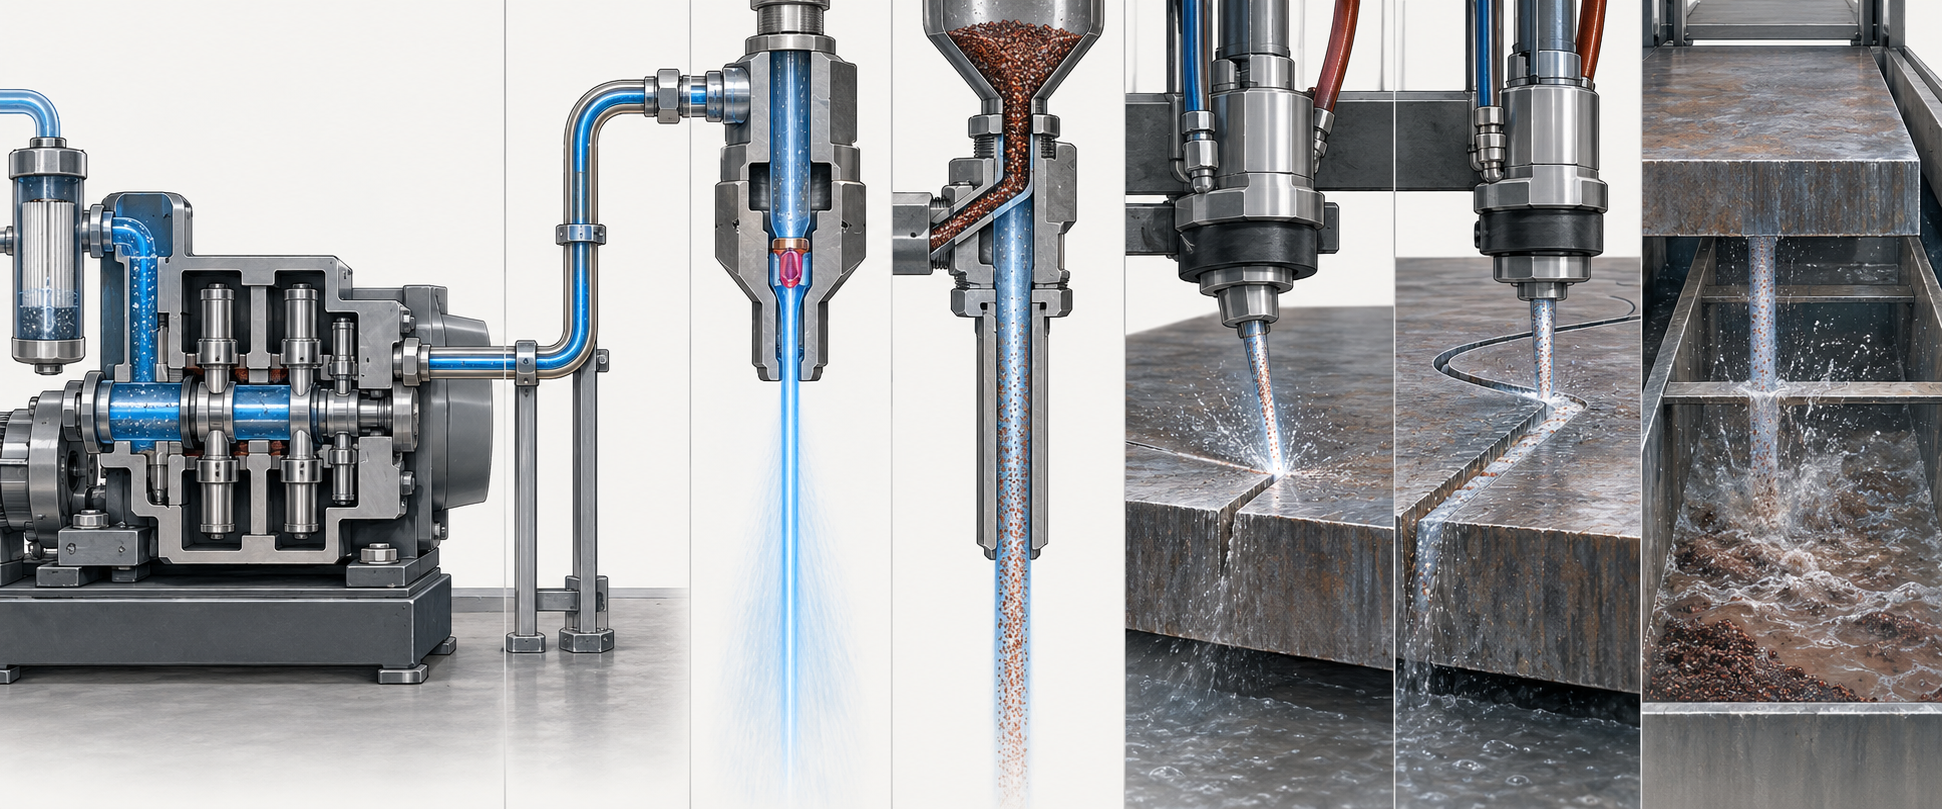
一次水刀切割的完整步骤:加压、传输、喷嘴、混合、穿刺、切割、收集
第一步到第三步:加压、传输与喷嘴成形
第四步:加砂时,磨料在哪里混进去
第五步到第六步:初次穿刺,然后沿路径切出切口
第七步:收集槽收水收砂,以及整条链条怎么协同
水刀能切什么、不能切什么:材料与厚度的边界
水刀切割的适用范围确实很宽,但“宽”不等于“没有边界”。把边界讲清楚,比喊“无材料限制”有用得多——因为真正决定能不能切、切得好不好的,往往是厚度、材料结构和图纸上的那几行标注。
材料维度:从泡沫到钛合金,差别在“用什么刀”
按软硬排一条线,选择逻辑就出来了。泡沫、橡胶、泡棉、部分食品和低密度复合材料,用纯水刀就够,水射流的动能足以把它们切开,还省掉了磨料成本和后续清理。金属、石材、玻璃、陶瓷这类硬材料,得换成加砂水刀,靠水砂混合射流的磨蚀作用啃下去。
中间地带要留神。比如碳纤维复合材料、层压板、蜂窝结构,水刀能切,但切口边缘可能出现分层或毛边,需要试切确认参数;夹胶玻璃、某些脆性石材在穿透瞬间容易崩边,通常得从边缘起刀或加引刀。这些不是“不能切”,而是“要按材料特性调整做法”。
厚度维度:越厚,锥度和速度越不客气
厚度增加带来的第一个变化是切口锥度。射流在穿透过程中能量逐渐衰减,入口宽、出口窄,厚板尤其明显。业内常见做法是通过降低切割速度、调整喷嘴高度或多次走刀来补偿,但补偿本身会拉长工时。第二个变化是切割速度下降,厚金属的进给速度可能只有薄板的一个零头,这也是水刀在厚板场景下常被拿来和等离子、激光做取舍的原因。
还有一个容易被忽略的点:叠层切割。把多张薄板叠起来一次切完,听起来效率高,但层与层之间如果有间隙或夹紧不牢,射流会在缝隙里扩散,导致下层切口偏移、边缘毛糙。叠层切割要夹紧、要对齐,且总厚度仍受设备能力约束。

下单前,图纸上要写清楚这几件事
- 材料牌号与状态:同样是 304 不锈钢,退火态和冷轧态的切割表现可能不同;复合材料要注明铺层方向。
- 厚度与公差要求:厚板要明确关键尺寸的公差带,别默认“水刀很准”。业内常见水刀公差可到约 0.001 英寸量级,但那是理想工况,厚板、锥度、设备状态都会影响,实际以试切或检具测量为准。
- 切口质量等级:是只要切下来,还是要求切口面粗糙度、无挂渣?这直接决定切割速度和成本。
- 起刀点与引刀位置:初次穿刺会在材料上留下一个小孔,如果零件表面不允许有穿孔痕迹,要指定从边缘起刀或预留工艺余量。
- 叠层还是单件:叠层要说明夹紧方式和对齐基准,否则切口错位只能返工。
把这些写进图纸或工艺说明,比事后争论“为什么切口有锥度”要省事得多。水刀切割的边界,本质上是一组可以提前沟通和验证的工程条件,而不是一句“能切”或“不能切”。
水刀和其他切割方式比:无热影响区意味着什么
先说一个容易被忽略的对比维度。等离子、激光、火焰切割都靠热量把材料熔化或氧化吹走,切口两侧会留下一条热影响区(HAZ)。水刀切割是高速侵蚀,能量以动能形式进入材料,切缝附近没有熔融、没有氧化皮、也没有那条组织被改写的窄带。这就是「无热影响区」在实际生产里的含义。
它对热敏感材料尤其重要。某些不锈钢、哈氏合金、铬镍铁合金在受热后容易析出相或改变晶粒状态,热切割再补一道铣削或退火,成本和时间都上去了。水刀切完的边口通常直接可用,后续只做去毛刺或精修。这不是说水刀切面完美——它会有磨料冲刷留下的条纹和一定的锥度,只是没有热的问题。
速度与公差的量级对比
热切割在厚金属上的速度优势很明显。业内常见的量级是:厚板等离子可能跑到约 200 英寸/分钟,水刀可能只有约 15 英寸/分钟。差距在十倍以上,所以大批量、对断面要求不高的碳钢件,热切割往往更划算。反过来,薄板、异形轮廓、需要一次成型不做二次加工的件,水刀的速度劣势就没那么突出。
公差方面,水刀可能到约 0.001 英寸量级,等离子约 0.015 英寸量级。这两个数字都是「可能」,受设备状态、喷嘴磨损、材料厚度、切割速度影响极大,不能当作设备承诺。实际下单时更该问的是:这个零件的关键尺寸在图纸上标了哪些,切完是否需要二次加工。
什么时候「无热影响区」真的值钱
三种场景值得优先考虑。一是材料本身怕热,比如已经热处理过的合金件,切完不想再动组织。二是零件薄或形状细长,热输入很容易引起翘曲,水刀几乎没有热变形。三是复合材料和层压件,热切割会让树脂烧焦或分层,水刀属于冷态分离。
反过来说,如果你的件是厚碳钢板、轮廓简单、公差宽松、量大,热切割通常更经济。水刀的价值不在「能切」,而在「切完还保持材料原来的状态」。判断顺序建议是:先看材料是否热敏,再看是否怕变形,最后才比较速度。

需要提醒的是,这里讨论的是「有没有热影响」这个定性差异,不是给两种工艺排优劣。选择取决于材料、厚度、公差和批量。切割方式确定后,图纸上的公差带、表面粗糙度要求和去毛刺说明写得越清楚,报价和验收的争议越少。
操作水刀要注意什么:耗材、安全与日常维护
前面把水刀切割从自来水一路讲到了切口,最后落回车间:这套东西日常怎么养、哪里会先坏、人站在旁边要注意什么。水刀切割的故障大多不是“突然坏掉”,而是耗材一点点磨掉、参数一点点漂移,等到切面出锥度或切不透才被发现。
耗材寿命:先盯喷嘴,再盯高压部件
水刀切割的耗材消耗有量级差别。宝石喷嘴、混合管这类直接接触射流的零件,业内常见寿命在约 100 小时量级;高压泵、蓄能器一类承压部件,可能到约 10,000 小时量级。这只是量级参考,实际寿命受压力、水质、磨料种类与开停机频率影响很大,同一台设备在不同工况下差出几倍都正常。
判断喷嘴该不该换,不用等它彻底报废:看射流。正常的水射流是细而集中的一束,喷嘴磨损后射流会发散、切口变宽、锥度变大。加砂水刀还要看混合管,内壁被磨出喇叭口后,磨料加速效率下降,表现为同样参数下切得更慢、切面更粗糙。喷嘴对中也是日常项——喷嘴与混合管不同轴,射流会偏,切口一侧明显比另一侧差。
水质与磨料供给:看不见的稳定性来源
进泵前的水要过滤。水里的悬浮颗粒和硬度成分会加速高压密封件与宝石喷嘴的磨损,也会在管路里结垢。过滤精度和水处理方式随设备要求不同,具体按厂家规定执行——这一点不要凭经验省掉。
加砂水刀的磨料供给要稳定、干燥、无结块。磨料流量忽大忽小,切割能力就跟着波动,切面会出现忽粗忽细的条纹。常见的石榴石磨料有不同目数,粗目切得快但切口略粗,细目反之;换磨料目数相当于换了一套工艺参数,速度和补偿值都要重新对。磨料供给系统的检查重点是料斗是否架桥、输送是否均匀、软管有无磨穿。
安全:高压射流、磨料粉尘与噪声
超高压射流即使经过喷嘴衰减,残余能量仍然危险,任何时候都不要把手或身体部位伸进切割区,也不要用眼睛直视射流。高压管路、接头、蓄能器属于承压部件,检查泄漏要用纸板或镜子间接观察,不要用手去摸——高压水针能穿透皮肤,这类伤害在行业里是明确的严重事故类型。
- 切割区保持封闭或加装防护,运行中不开门
- 磨料粉尘注意通风与防护,尤其是封闭车间
- 噪声水平通常较高,按现场实测配护耳
- 停机后泄压再处理喷嘴、混合管等部件
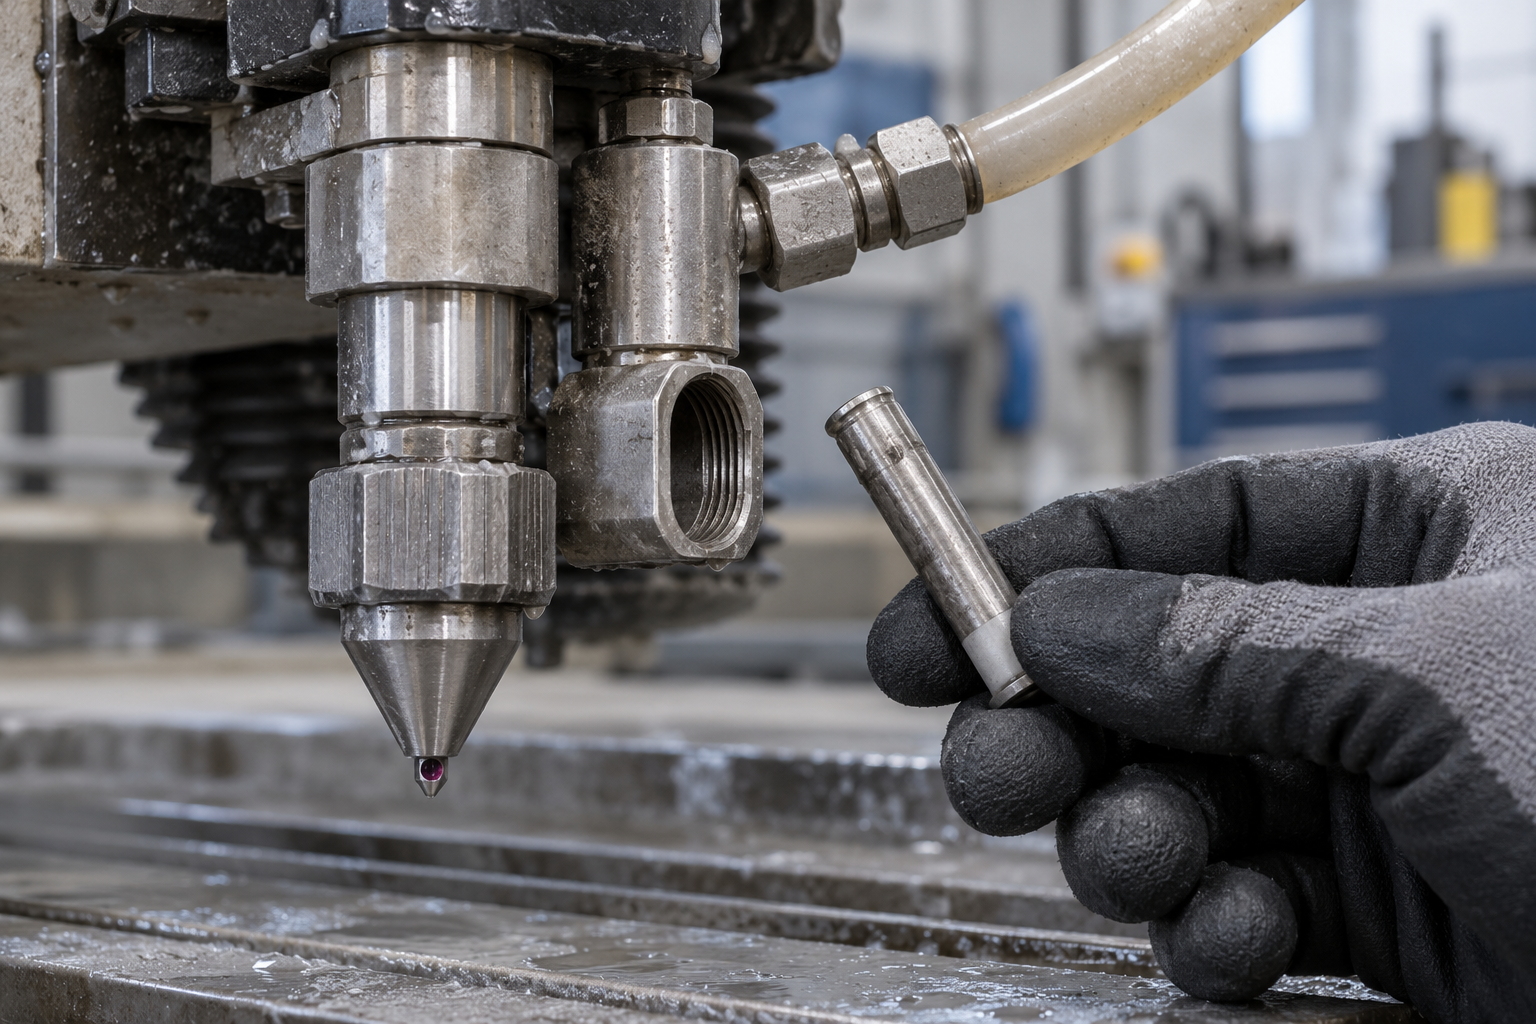
维护节奏不必复杂:每班看射流与切面,定期检查喷嘴对中、磨料流量与高压管路接头,按厂家周期更换密封件。把这几项做成表格记录,比事后追查切面问题省事得多。
水刀切割常见问题
下面这些问题,基本都来自前面那条「加压→传输→喷嘴→混合→穿刺→切割→收集」的链条。答案尽量给量级和判断依据,具体数值仍要看设备铭牌、材料牌号和图纸要求。
水刀切割为什么不算热切割?
因为它靠的是高速侵蚀,不是熔化或氧化。高压水(加砂时为水加磨料)以极高速度冲击材料表面,把材料颗粒一点点剥离下来,整个过程没有燃烧、没有电弧。所以切口附近基本不产生热影响区,热敏感的不锈钢、哈氏合金、铬镍铁合金这类材料不容易因切割热而变色或改变组织。反过来说,它也不是完全没有热——泵和管路会发热,但那是设备侧的事,不是材料侧的事。
纯水刀能不能切金属?
业内常见做法是:纯水刀主要用于泡沫、橡胶、食品、部分软塑料等软材料;切金属、石材、玻璃这类硬材料,通常要切换到加砂水刀,也就是在切割头里混入石榴石一类磨料,形成高速水砂研磨液再喷出。纯水刀对薄金属并非完全切不动,但效率和切口质量通常不理想,实际下单前最好把材料牌号和厚度写清楚,让工艺方判断该用哪种形式。
初次穿刺为什么慢?
因为水第一次接触材料时,需要先把材料刺穿,才能进入正常切割路径。这个初始穿孔阶段,射流是在一个点上持续侵蚀,速度自然比沿路径切割慢;材料越厚、越硬,穿刺时间越长。有些工况会先用低压或钻孔方式预开孔,再切轮廓,目的就是缩短穿刺时间、减少对喷嘴和材料的冲击。所以报价和排产时,穿孔点数量也是要算进去的。
水刀切割的公差大概能到多少?
业内常见量级是:水刀可能做到约 0.001 英寸(约 0.025 mm)级别,而等离子等热切割常在约 0.015 英寸(约 0.38 mm)级别。但这个数字受设备状态、材料厚度、切割速度、喷嘴磨损影响很大,厚板往往更松。图纸上如果有关键尺寸,建议标清公差带和基准,让工艺方确认能不能稳定做到,不要默认「水刀一定很准」。
切厚板要注意什么?
厚度增加时,常见现象是切口锥度变大、切割速度下降,有时还需要降低进给来保证切透。叠层切割虽然能提高效率,但层间容易错位、边缘质量不一致。下单前值得在图纸上写清楚:材料牌号、厚度、关键尺寸公差、是否需要去毛刺或倒角、表面粗糙度要求。这些信息越具体,工艺判断越有依据。
核心要点
- 水刀切割靠的是高速侵蚀,不是热熔:射流没有热影响区,热敏感材料不容易因切割而变色或改变组织。
- 纯水刀和加砂水刀是两条路线:软材料用纯水,金属、石材、玻璃等硬材料通常要加石榴石一类磨料。
- 一次切割的关键节点是加压→传输→喷嘴→(加砂)混合→初次穿刺→切割→收集,其中「初次穿刺」是水第一次打穿材料的独立步骤。
- 压力决定射流速度,也决定切割能力;压力越高,设备、耗材和运行成本通常同步上升。
- 水刀不是「无厚度限制」:材料越厚,切口可能越呈锥形、速度越慢,需要在下料单上把公差和锥度写清楚。



