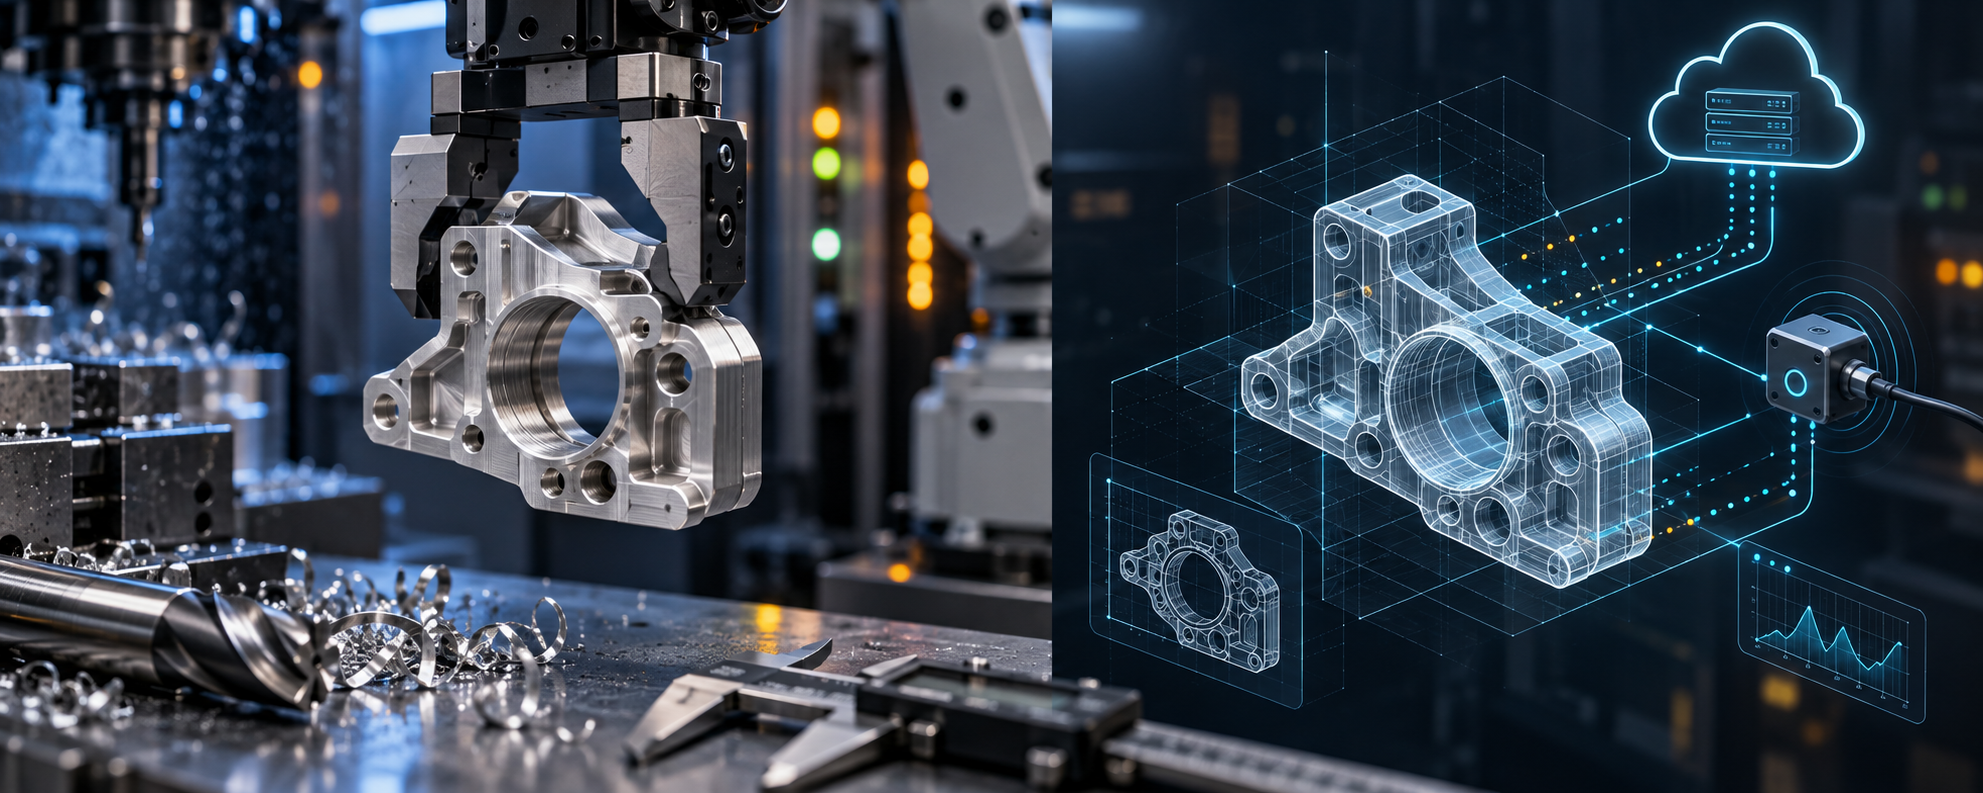
Explosión de la demanda y cuello de botella de suministro: la contradicción central de la fabricación automatizada de componentes de precisión en 2026
Veamos primero dos conjuntos de cifras, que casi definen toda la tensión de la fabricación automatizada de componentes de precisión en 2026. Uno proviene del tamaño del mercado: el mercado mundial de mecanizado de precisión en 2026 será de aproximadamente 124.400 millones de dólares, y se prevé que en 2035 se acerque a 244.600 millones de dólares, con un crecimiento anual compuesto de alrededor del 7,8 %, en el que la región de Asia-Pacífico representa cerca del 49 % de la demanda mundial. El otro proviene del lado de la oferta: en componentes de transmisión clave como los husillos de rodillos planetarios, las empresas de Japón y Europa poseen en conjunto alrededor del 70 % de la cuota mundial.
Si superponemos ambos conjuntos de cifras, surge la contradicción. La demanda se expande rápidamente en Asia-Pacífico, en robots, en equipos semiconductores y en aeronaves de baja altitud; sin embargo, la capacidad de producción capaz de entregar de forma estable componentes centrales de alta precisión sigue concentrada en unas pocas regiones y unos pocos proveedores. La velocidad de expansión de los fabricantes de robots humanoides es claramente superior a la velocidad de mejora del rendimiento de reductores de precisión, husillos y sensores. El resultado es que los plazos de entrega se alargan, los costes se mantienen altos y, ya en la fase de planos, compras debe empezar a considerar «si esta pieza se podrá conseguir en 2026».
Este desajuste no es una fluctuación a corto plazo, sino el punto de partida de la fabricación automatizada de componentes de precisión hacia la siguiente etapa. Obliga al lado manufacturero a responder cuatro preguntas: ¿puede la línea de producción ser más automática y depender menos del ojo del maestro experimentado? ¿Puede validarse el proceso antes de subirlo a la máquina? ¿Pueden los componentes clave tener una segunda y una tercera fuente? ¿Pueden la recepción de pedidos y la programación de la producción coordinarse entre fábricas? Estas cuatro preguntas corresponden a las cuatro grandes tendencias más dignas de atención en 2026.
Por qué el «rendimiento» es más limitante que la «capacidad de producción»
Ampliar la producción comprando equipos es relativamente rápido, pero llevar el rendimiento del 70 % al 95 % es muy lento. El rendimiento de los componentes de precisión se ve afectado conjuntamente por el lote de material, la deformación por tratamiento térmico, las quemaduras de rectificado, la repetibilidad de posicionamiento en el amarre y la incertidumbre de medición de los instrumentos de verificación. Si cualquier eslabón no queda asegurado, las piezas producidas oscilan en el borde de la banda de tolerancia. Lo que los fabricantes aguas abajo quieren es consistencia lote a lote, no que una sola pieza cumpla. Por eso, la competencia de 2026, en apariencia por capacidad de producción, en el fondo es por estabilidad del proceso; y este es precisamente el dominio problemático que las cuatro grandes tendencias siguientes deben resolver.
Las cuatro secciones siguientes desglosarán sucesivamente: cómo la automatización impulsada por IA pasa de «opcional» a «obligatoria», cómo los gemelos digitales y la validación virtual se convierten en estándar, cómo se aceleran la regionalización de la cadena de suministro y la sustitución por producción nacional, y cómo se configura el ecosistema basado en plataformas e inteligente. Cada sección define primero la tendencia, luego aporta datos y, finalmente, vuelve al impacto concreto en la fabricación de componentes de precisión: precisión, plazos de entrega y estructura de costes.
Tendencia uno: la automatización impulsada por IA pasa de «opcional» a «obligatoria»
Si la implementación de la IA en las fábricas de mecanizado antes de 2024 se compara con una "muestra de prueba", la realidad de 2026 es que ya ha entrado en los programas de producción, los registros de herramientas y los informes de cambio de turno. Las encuestas del sector arrojan una cifra: aproximadamente el 69% de las instalaciones de mecanizado ya ha integrado automatización impulsada por IA (fuente: informe de mercado de mecanizado de precisión de Business Research Insights); hace dos años, esa proporción correspondía solo a unos pocos pioneros en fase experimental. El juicio de tendencia es directo: el umbral competitivo de la fabricación automatizada de piezas de precisión está pasando de "¿tienes cinco ejes?" a "¿funciona tu bucle cerrado de datos?".
Aquí, "impulsado por IA" no equivale a cambiar robots. Se trata más bien de tres tipos de acciones concretas: mantenimiento predictivo, programación asistida por IA y parámetros de mecanizado adaptativos. Los materiales del sector muestran que el mantenimiento predictivo puede reducir las paradas no planificadas hasta en un 25% aproximadamente, y la programación asistida por IA puede acortar el ciclo desde el plano hasta el código G de algunas piezas hasta en un 50% aproximadamente (fuente: guía del sector de TiRapid CNC; son órdenes de magnitud típicos del sector y los beneficios concretos varían según la complejidad de la pieza). Para las piezas de precisión, una parada de 4 horas no es solo pérdida de capacidad: reestabilizar el estado térmico del husillo, reinspeccionar la primera pieza y volver a calibrar las herramientas son costes ocultos que a menudo resultan más caros que la propia parada.
El control en bucle cerrado lleva la precisión de "depender del tacto" a "depender de la retroalimentación"
Cuando se habla de precisión en la fabricación de piezas de precisión, es inevitable mencionar la banda de tolerancia y la repetibilidad. La repetibilidad habitual de las máquinas CNC de bucle cerrado del sector está en el orden de ±2–5 micrómetros (TiRapid); una vez que se añaden la medición en máquina y la compensación del desgaste de la herramienta, el operario pasa de "dejar margen según la experiencia" a "corregir la compensación de la herramienta según la retroalimentación". Esto no es misticismo, sino convertir los tres viejos problemas —deformación térmica, desgaste de la herramienta y microdesplazamiento del amarre— en variables observables. Para juzgar si una fábrica ha entrado realmente en la fase de automatización con IA, basta con un detalle: sus registros de compensación de herramienta están escritos a mano o el sistema los emite automáticamente según el número de piezas mecanizadas.
Utilización de equipos: ¿de dónde viene la diferencia entre el 40–50% y el 85–90%?
Una comparación citada repetidamente es la siguiente: la utilización de equipos con carga y descarga manual y programación manual suele estar entre el 40 y el 50%; las células robotizadas totalmente automáticas pueden elevarla por encima del 85–90% (TiRapid). La diferencia no es solo que "la máquina no se detiene", sino que se procesan tres cosas en paralelo: la carga y descarga robotizada acorta los intervalos de amarre, la programación con IA agrupa pedidos de procesos similares y la predicción de la vida útil de la herramienta evita paradas por cambio de herramienta a mitad de proceso.
Pero también hay que echar un jarro de agua fría. La mejora de la utilización tiene un techo físico: el tiempo de corte en sí no se acorta por la automatización. El margen de desbaste, la tasa de arranque de material y la velocidad de corte que puede soportar la herramienta están limitados por la combinación herramienta-material, y la IA no puede cambiarlo. Por eso, para las piezas de precisión, el primer beneficio de la automatización con IA no es "mecanizar más rápido", sino una tasa de conformidad más estable, cambios de modelo más rápidos y menos dependencia de la mano de obra. La consistencia de las piezas en serie suele determinar la reputación de entrega más que la precisión límite de una pieza individual.
Trasladado a las decisiones de compra e ingeniería de 2026, una acción verificable es: revisar, entre tus piezas actuales, cuáles son del tipo multivariedad, lotes pequeños y banda de tolerancia estrecha. Este tipo de piezas es el más adecuado para empezar con la programación con IA y la gestión de la vida útil de la herramienta, porque son las que tienen mayores pérdidas por cambio de modelo y mayor dependencia de la experiencia. En cuanto a si conviene pasar directamente a una célula totalmente automática, hay que volver al retorno de la inversión: si el beneficio marginal que aporta la mejora de la utilización de los equipos puede cubrir la inversión en robots, medición en máquina y sistemas de datos. Esta pregunta no tiene una respuesta universal; hay que hacer números en una línea de producto concreta.
Tendencia dos: el gemelo digital y la validación virtual se convierten en estándar de la fabricación de precisión
Por qué las piezas de pared delgada y las cavidades profundas son las primeras beneficiadas
Conclusión: tasa de conformidad de la primera pieza, coste de ajuste y velocidad de retroalimentación DFM
Tendencia 3: Aceleración de la regionalización de la cadena de suministro y la sustitución por producción nacional
Dejando de lado las dos tendencias anteriores, veamos primero un conjunto de cifras. La región de Asia-Pacífico representa aproximadamente el 49% de la demanda mundial de mecanizado de precisión, pero en el mercado global de componentes de transmisión centrales como los husillos de rodillos planetarios, las empresas de Japón y Europa ocupan en conjunto alrededor del 70% de la cuota. El centro de gravedad de la demanda está en Asia Oriental, mientras que la gama alta de la oferta está en Japón y Europa: esta es la fuerza impulsora subyacente de la aceleración de la regionalización de la cadena de suministro de piezas de precisión y la sustitución por producción nacional en 2026. No está impulsada por consignas políticas, sino por el resultado de la acción simultánea de una triple presión: política, costos y plazos de entrega.
Primero, la presión de los plazos de entrega. En 2026, la velocidad de expansión de la capacidad de producción de los fabricantes de robots humanoides aguas abajo es más rápida que la velocidad de mejora del rendimiento de componentes centrales aguas arriba como reductores de precisión, husillos y sensores. Una vez que las piezas importadas enfrentan una programación de producción ajustada, la incertidumbre en los plazos de entrega se transmite directamente al plan de producción de los fabricantes de equipos completos. Para la fabricación automatizada de piezas de precisión, el plazo de entrega no es solo una tabla de fechas: determina si el fabricante de equipos completos se atreve a ampliar la producción según los pedidos. Que la segunda fuente de suministro pase de ser "alternativa" a "obligatoria" es la señal de ingeniería más directa de esta ronda de reestructuración de la cadena de suministro.
La sustitución por producción nacional no es cambiar de proveedor, es cambiar todo un sistema de validación de procesos
Muchos compradores, al entrar en contacto por primera vez con la sustitución por producción nacional, la entienden como un problema comercial: encontrar una fábrica que pueda hacerlo, enviar los planos, comparar precios y comparar plazos de entrega. Pero lo que realmente frena el avance de la sustitución nunca es "si hay una fábrica que pueda hacerlo", sino "si la consistencia entre lotes de lo producido puede ser validada". Tomando como ejemplo el husillo de rodillos planetarios, su vida útil de precisión depende de la pureza del material, la curva de tratamiento térmico, la estrategia de rectificado de la muela en el rectificado de roscas y la incertidumbre de medición de los instrumentos de verificación: si cualquiera de estas cuatro cosas no está resuelta, una muestra individual puede ser conforme, pero la entrega en lote fallará.
Por lo tanto, la ruta real de la sustitución por producción nacional suele ser: primero hacer la comparación de materiales y tratamiento térmico, luego cerrar el ciclo de los parámetros del proceso de rectificado, y finalmente establecer instrumentos de verificación y estándares de aceptación equivalentes a los de las piezas importadas. La práctica común en la industria es primero realizar una validación de instalación en pequeños lotes en un puesto no crítico, acumular un número determinado de horas de funcionamiento y luego ampliar el alcance de la sustitución. Este ciclo no se puede comprimir en unas pocas semanas; quien prometa una "sustitución rápida" está omitiendo la etapa de validación.
Qué piezas serán sustituidas primero por producción nacional y cuáles aún tendrán que esperar
El grado de dificultad de la sustitución no es uniforme. Piezas como carcasas de sensores, soportes estructurales, conectores y parte de las guías lineales, que dependen menos del material y del tratamiento térmico y cuyo umbral de precisión es de nivel medio, ya cumplen en 2026 las condiciones reales para el suministro regionalizado. La capacidad de producción y la precisión del mecanizado CNC y el trabajo de chapa metálica en estas categorías no son escasas en el país.
Lo que realmente aún necesita tiempo son aquellas piezas cuya "precisión está escrita en el material": flexsplines de reductores de alta precisión, husillos de rodillos planetarios, rodamientos de alta carga y engranajes armónicos de precisión. Su cuello de botella no está en la máquina herramienta en sí, sino en la estabilidad de los lotes de material, el control de la deformación por tratamiento térmico y la acumulación de datos a largo plazo del proceso de rectificado. En otras palabras, la barra de progreso de la sustitución depende de la velocidad de sedimentación del conocimiento de procesos, no de la velocidad de compra de equipos.
Impacto concreto de la distribución regionalizada en la fabricación de piezas de precisión
Primero, la segunda fuente de suministro pasa de ser un plan de emergencia a una configuración habitual. Los fabricantes de equipos completos tenderán a desplegar dentro de la misma región al menos dos proveedores de piezas de precisión intercambiables, aceptando con el mismo conjunto de planos y el mismo conjunto de estándares de instrumentos de verificación, para reducir el riesgo de interrupción del suministro por fuente única.
Segundo, los estándares de inspección de material entrante se volverán más estrictos. Cuando el proveedor cambia de importado a suministro regional, el fabricante de equipos completos utilizará muestreos más intensivos y ciclos de validación de instalación más largos para compensar la incertidumbre. Para el fabricante de piezas de precisión, esto significa que la capacidad de instrumentos de verificación, la trazabilidad de lotes y la integridad de los certificados de material están pasando de ser un plus a ser un requisito de entrada.
Tercero, la distribución regional de la capacidad de producción estará más cerca de los fabricantes de equipos completos. Variables antes ignoradas como el tiempo de transporte, el ciclo de despacho aduanero y los costos de comunicación están ganando peso en los componentes de automatización de gama alta sensibles a los plazos de entrega. Los nodos de fabricación dentro de la región que puedan cubrir simultáneamente mecanizado CNC, chapa metálica, prototipado rápido y replicado de modelos manuales tendrán ventajas más evidentes en la etapa de transición de prototipado a pequeños lotes.
Cabe advertir que en el debate sobre la sustitución por producción nacional aparece con frecuencia un juicio erróneo: equiparar "poder mecanizar" con "poder sustituir". Poder mecanizar es solo la entrada; una sustitución estable requiere una ventana de proceso suficientemente amplia, medios de inspección suficientemente sólidos y datos de lotes suficientemente extensos. Para el lector, para determinar si una pieza es adecuada para iniciar una sustitución regionalizada, primero puede hacer tres preguntas: ¿la precisión está escrita en la banda de tolerancia del plano o en el material y el tratamiento térmico? ¿Existen instrumentos de verificación disponibles capaces de medir las dimensiones clave y las tolerancias geométricas? ¿Cuántas horas puede acumular la validación de instalación en pequeños lotes? Las respuestas a estas tres preguntas explican mejor el ritmo real de la sustitución que cualquier predicción de mercado.
Tendencia 4: Formación de un ecosistema de plataformización, agilidad e inteligencia
Las tres tendencias anteriores tratan sobre la capacidad de una sola fábrica: la IA hace que las máquinas juzguen mejor, el gemelo digital permite que el proceso se ejecute primero en el entorno virtual y la regionalización acorta el radio de suministro. La cuarta tendencia cambia de escala: no modifica la precisión de una máquina herramienta concreta, sino cómo entran los pedidos, cómo se programa la capacidad de producción y a quién pertenece el conocimiento de procesos. McKinsey, en «Ecosistemas convergentes, abrazar la inteligencia: perspectivas de la industria china de fabricación inteligente y automatización para 2030», divide esta línea en tres palabras: plataformización, agilidad e inteligencia. En el contexto de la fabricación automatizada de piezas de precisión de 2026, estas tres palabras corresponden respectivamente a tres problemas concretos: cómo programar la capacidad de producción entre fábricas, cómo cambiar de línea rápidamente con lotes pequeños y variedad amplia, y cómo convergen por sí solos los parámetros de proceso.
Plataformización: programación de capacidad y reutilización del conocimiento de procesos
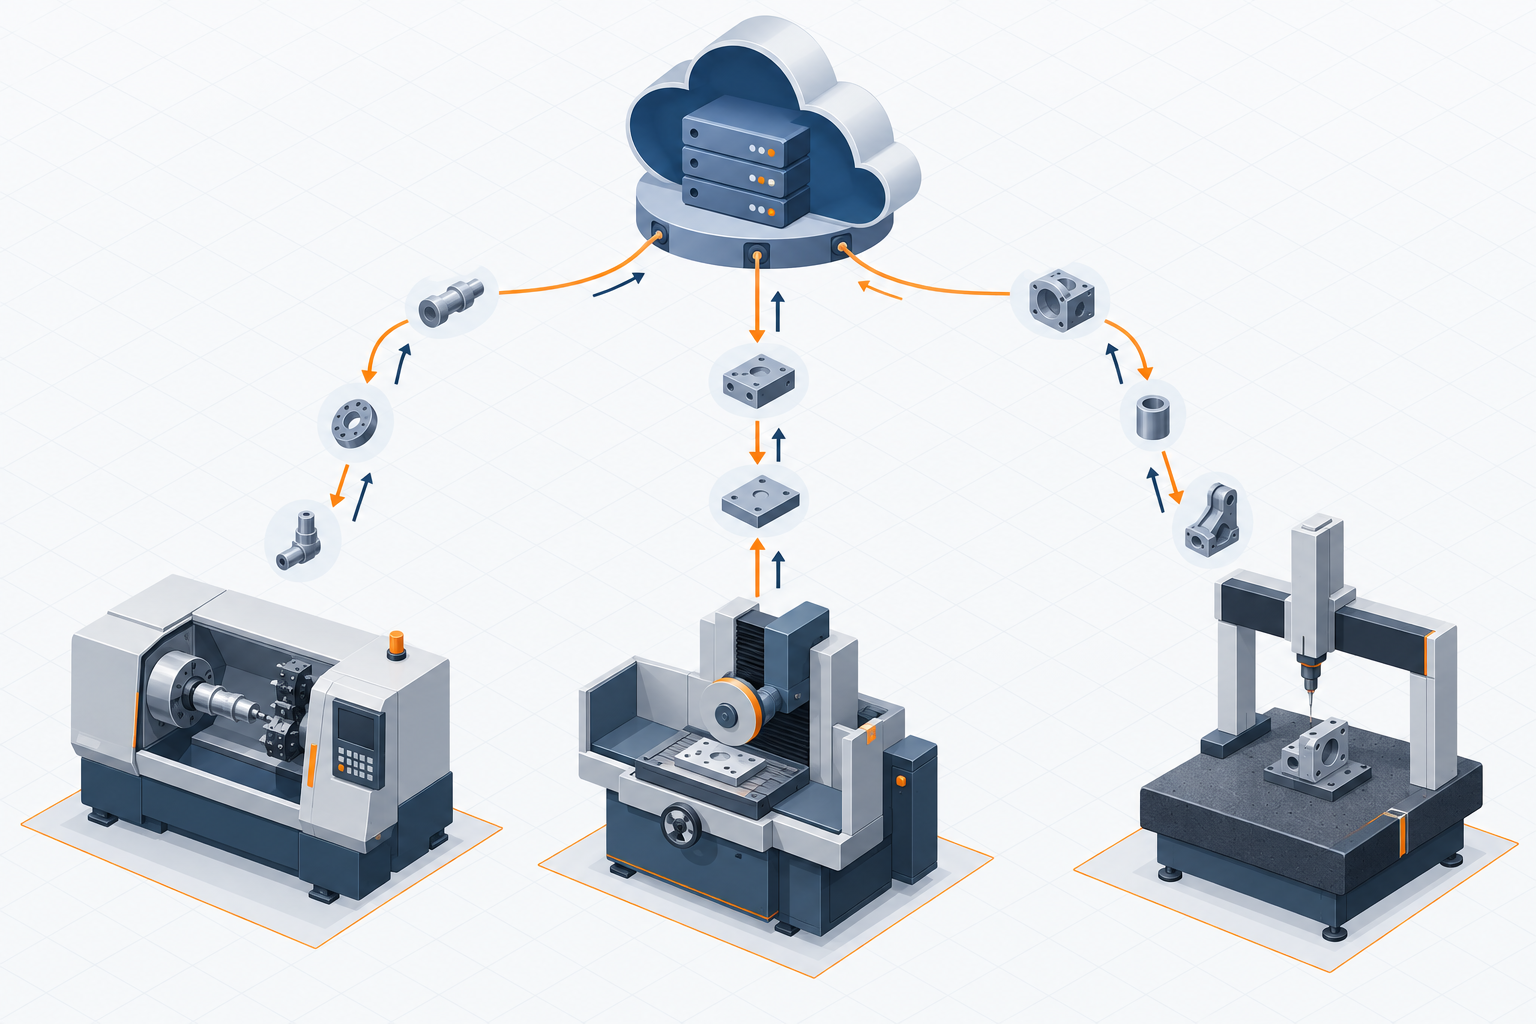
La capacidad de una sola fábrica tiene un límite físico. Una máquina de cinco ejes solo dispone de una cantidad determinada de horas de husillo al día; una vez que se llena la agenda, no se puede aceptar más. Lo primero que resuelve la plataformización es descomponer la demanda en tareas de proceso programables y distribuirlas entre distintos nodos: algunas fábricas son expertas en tornear ejes esbeltos, otras son más estables en el rectificado de planitud, y otras solo realizan tratamiento superficial. El valor de la plataforma de internet industrial aquí no es un "panel conectado a la red", sino estructurar las capacidades de proceso —materiales, bandas de tolerancia alcanzables, tamaño máximo de pieza, tratamientos térmicos y medios de inspección disponibles— convirtiéndolas en campos consultables y emparejables. El cliente envía los planos y la plataforma empareja los nodos según esos campos, en lugar de que los comerciales llamen uno por uno preguntando por la programación.
Lo segundo es más sutil: la reutilización del conocimiento de procesos. Para la misma pieza de aluminio de pared delgada, la fábrica A necesitó tres rondas de ajuste de utillaje para contener la deformación; cuando la fábrica B recibe una pieza similar, ¿puede obtener directamente ese conjunto de experiencias de "método de sujeción + parámetros de corte + estructura de soporte"? Antes de la plataformización, este tipo de conocimiento quedaba encerrado en la experiencia personal del maestro veterano, y se perdía cuando la persona se marchaba. La plataformización lo convierte en plantillas de hojas de proceso consultables: ante un pedido nuevo, primero se empareja con piezas históricas similares y luego se ajusta finamente. Esta es también la razón por la que se mencionan repetidamente los PLC virtualizados y los grandes modelos industriales: hacen que los datos históricos sean invocables, en lugar de quedarse inertes en el servidor.
Agilización: la lógica de cambio de línea para lotes pequeños y alta variedad
La estructura de pedidos en la fabricación de componentes de precisión está cambiando. El ritmo de iteración de la robótica, los equipos semiconductores y los instrumentos médicos aguas abajo se acelera; el tamaño del lote cae de miles de unidades a decenas o incluso unas pocas, pero la banda de tolerancia no se relaja. La agilización debe responder a lo siguiente: si el tiempo de cambio de línea puede reducirse a un orden de magnitud acorde con el lote. La práctica habitual del sector son los utillajes modulares y los sistemas de posicionamiento de punto cero, que reducen el "realineado" de horas a minutos; el preajuste de herramientas se realiza fuera de la máquina, reduciendo el tiempo de parada del husillo; los programas se plantillan, de modo que para una pieza nueva solo se modifican los parámetros geométricos y no el esqueleto del proceso. Vistos por separado, ninguno de estos medios es nuevo; es su combinación lo que se llama agilidad.
La agilización tiene además un requisito previo que se pasa por alto con facilidad: la cotización y la revisión del proceso deben ser rápidas. Si antes de aceptar el pedido hay que dedicar dos días a una evaluación DFM, la agilidad se rompe en la puerta. Esta es también la razón por la que la recepción de pedidos en plataformas en la nube y la cotización asistida por IA pasan a primer plano: adelantar el juicio de fabricabilidad a la fase de consulta, de modo que los ingenieros solo traten las piezas que realmente presentan ambigüedad.
Inteligencia: autoptimización de parámetros de proceso y predicción de calidad
La plataformización y la agilización resuelven "conseguir pedidos y cambiar rápido"; la inteligencia resuelve "producir de forma estable". En la fabricación automatizada de componentes de precisión, el punto de aplicación de la inteligencia es muy concreto: se capturan en tiempo real señales como la fuerza de corte, la vibración, la corriente del husillo y la temperatura, y el modelo determina si los parámetros actuales se desvían del intervalo estable; si se desvían, ajusta finamente el avance o la velocidad. La predicción de calidad es la otra cara: detectar por anticipado, a partir de las señales de mecanizado, los indicios de deriva dimensional, en lugar de esperar al informe de medición por coordenadas para saber que hay una desviación fuera de tolerancia.
Conviene aclarar los límites: el efecto de la inteligencia depende de la calidad de los datos. Si la frecuencia de muestreo de las señales es insuficiente, las etiquetas son imprecisas o la cobertura de condiciones de trabajo es incompleta, la "predicción" que ofrece el modelo no es fiable. Por eso, la forma más realista en 2026 es la colaboración hombre-máquina: el modelo propone, el ingeniero confirma, el sistema ejecuta y los resultados retornan para reentrenar. Confiar en que todo se resuelva de forma totalmente automática y sin intervención humana para piezas de precisión aún no es viable en la mayoría de los materiales y estructuras.
Tres impactos concretos en la fabricación de componentes de precisión
- Modelo de recepción de pedidos: pasar de la secuencia "cotización comercial — revisión del ingeniero — programación de producción" a que la plataforma realice primero el emparejamiento de capacidades y una cotización preliminar, y el ingeniero se centre en las piezas anómalas. Los pedidos de lotes pequeños y alta variedad se aceptan con mayor facilidad.
- Lógica de fijación de precios: la estructura de costes pasa de intensiva en mano de obra a intensiva en equipos y datos. La inversión inicial en la plataforma, la modularización de utillajes y la captura de datos es alta, y el coste marginal es bajo; por ello, el precio unitario es más sensible al lote y más favorable para lotes pequeños.
- Rol del ingeniero: el sistema absorbe el prueba y error repetitivo de parámetros y la comunicación de programación, y el tiempo del ingeniero se dedica más al diseño de soluciones de proceso, al enfoque de utillajes y a las estrategias de verificación y medición. Quien sabe redactar hojas de proceso vale, de hecho, más.
Dicho sin rodeos: esta tendencia no es que "la fábrica se convierta en una empresa de software", sino que conecta mediante datos la capacidad, la experiencia y la capacidad de juicio dispersas. Para el comprador, significa obtener antes una retroalimentación de fabricabilidad; para el fabricante, significa dejar de depender de un único taller para llenar los pedidos. Para determinar qué piezas de su línea de productos se benefician primero, se puede partir de tres señales: "si el lote está disminuyendo, si los cambios de línea son frecuentes y si la banda de tolerancia se está estrechando". Si quiere ver primero en qué ruta de proceso encajan sus piezas, puede compararlas en la visión general de capacidades de fabricación, o pasar directamente a la cotización por diálogo con IA para hacer una evaluación preliminar de fabricabilidad.
Impacto concreto de las cuatro grandes tendencias en la precisión, el plazo de entrega y la estructura de costes
Precisión: de "depender de la experiencia" a "depender de los datos", pero la incertidumbre de medición sigue siendo el techo
Plazo de entrega: lo que se acorta es la programación y la logística, no el tiempo de corte
Estructura de costos: de intensiva en mano de obra a intensiva en equipos y datos
Preguntas frecuentes: consultas sobre las tendencias de fabricación automatizada de componentes de precisión en 2026
Las siguientes preguntas son las que más repiten los lectores tras el análisis de las cuatro tendencias anteriores. Las respuestas intentan ceñirse a los límites de ingeniería y no prometen plazos de entrega ni precios.
Tras la popularización de la automatización impulsada por IA, ¿siguen haciendo falta tantos ingenieros de proceso en la fabricación de componentes de precisión?
La estructura de la demanda cambiará; el total no necesariamente disminuirá. La programación asistida por IA, la predicción de la vida de la herramienta y la optimización de la programación sustituyen cálculos repetitivos y prueba y error basados en la experiencia, pero el diseño de esquemas de sujeción, la asignación de bandas de tolerancia, la definición de dispositivos de verificación y el análisis de causas raíz de anomalías siguen dependiendo de las personas. El aproximadamente 69 % de instalaciones que integran automatización con IA mencionado en el texto se refiere a la penetración de herramientas, no a la desaparición de puestos de trabajo. El cambio más realista es que los ingenieros pasan de "calcular parámetros" a "definir reglas, revisar anomalías y gestionar la calidad de los datos".
¿Es realista el gemelo digital para talleres pequeños y medianos de mecanizado de precisión?
Hay que verlo por niveles. El gemelo digital a nivel de línea completa requiere una gran inversión; para los talleres pequeños y medianos suele ser más realista empezar por la simulación de una sola operación: primero pasar la trayectoria de la herramienta, los parámetros de corte y la deformación de piezas de pared delgada por el entorno virtual, y luego llevarlo a la máquina. El aproximadamente 46 % de adopción mencionado en el texto es una cifra global del sector y no significa que todas las empresas alcancen la misma profundidad. El criterio es sencillo: si la verificación virtual reduce de forma estable el número de pruebas de corte y mejora la tasa de conformidad de la primera pieza, vale la pena hacerlo.
¿Cuál es el mayor obstáculo de ingeniería para la sustitución por producción nacional?
No es "si se puede fabricar", sino la consistencia entre lotes. Tomemos como ejemplo el husillo de rodillos planetarios: las empresas japonesas y europeas suman alrededor del 70 % de la cuota, y la barrera está en la acumulación a largo plazo en materiales, tratamiento térmico, procesos de rectificado y dispositivos de verificación. Alcanzar la conformidad en una pieza individual es relativamente fácil; mantener lotes consecutivos estables dentro de la banda de tolerancia es difícil. La ruta de sustitución normalmente requiere estándares de inspección de material entrante, validación de una segunda fuente de suministro y producción de prueba en lotes pequeños; el ciclo se mide en trimestres y no conviene juzgar el éxito o el fracaso por una sola muestra.
¿Qué categorías de componentes cambiarán primero con estas cuatro tendencias?
Las primeras afectadas son las categorías de volumen medio, alta exigencia de precisión y fuerte dependencia de mano de obra: reductores y husillos para articulaciones de robots, componentes estructurales de sensores, componentes estructurales de precisión para equipos semiconductores, carcasas y conectores de propulsión eléctrica para nueva energía. Estas categorías reúnen a la vez dos características: alto beneficio de automatización y fuerte demanda de sustitución nacional. Por el contrario, las piezas unitarias, de gran tamaño o de materiales extremos seguirán dominadas a corto plazo por la experiencia de proceso.
Una vez implementadas las tendencias, ¿cómo cambiará la lógica de cotización de los componentes de precisión?
Se pasará gradualmente de "estimar por horas de trabajo" a "estimar por datos": una vez cuantificados la utilización de equipos, el rendimiento, el número de cambios de línea y el coste de inspección, la cotización se acercará más a la estructura de costes real. El aumento de la utilización de las celdas totalmente automáticas del 40–50% al 85–90% mencionado en el texto es precisamente la base de esta lógica. Pero para una pieza concreta, todavía hay que volver al plano, al material, a la banda de tolerancia y a los útiles de verificación para calcular; cualquier precio ofrecido por una plataforma es solo un punto de partida, no un compromiso.
Conclusión: las tendencias no son predicciones, son decisiones de ingeniería que ya han ocurrido
Key takeaways
- La contradicción central de la fabricación de componentes de precisión en 2026 es el desajuste entre la explosión de la demanda y el cuello de botella de suministro: la capacidad de producción de los fabricantes de robots aguas abajo se expande rápidamente, mientras que el rendimiento y la capacidad de producción de componentes clave como reductores de precisión, husillos y sensores están limitados.
- La automatización impulsada por IA pasa de ser opcional a obligatoria; en el sector, alrededor del 69 % de las instalaciones de mecanizado ya han integrado automatización con IA; el mantenimiento predictivo puede reducir el tiempo de inactividad hasta aproximadamente un 25 %, pero primero hay que resolver la recogida de datos y la acumulación de conocimiento de procesos.
- Los gemelos digitales y la validación virtual se convierten en estándar de la fabricación de precisión, con una adopción en el sector de alrededor del 46 %; la simulación puede reducir el tiempo de prueba de corte en aproximadamente un 40 % y aumentar la utilización de herramientas en más de un 20 %, siempre que la calibración del modelo sea real.
- Se aceleran la regionalización de la cadena de suministro y la sustitución por producción nacional: Asia-Pacífico representa alrededor del 49 % de la demanda mundial de mecanizado de precisión, pero componentes de gama alta como los husillos de rodillos planetarios siguen dominados en aproximadamente un 70 % de la cuota por empresas japonesas y europeas.
- Se configura un ecosistema basado en plataformas, ágil e inteligente: las empresas líderes, mediante plataformas en la nube, PLC virtualizados y grandes modelos industriales, llevan entornos de producción altamente potenciados por IA a procesos concretos.



