Hipótesis de una carcasa de bomba de pared delgada: por qué el plan de tres ejes se atasca aquí
Dónde está realmente el «cinco» de los cinco ejes: la relación de movimiento de tres ejes lineales más dos ejes rotativos
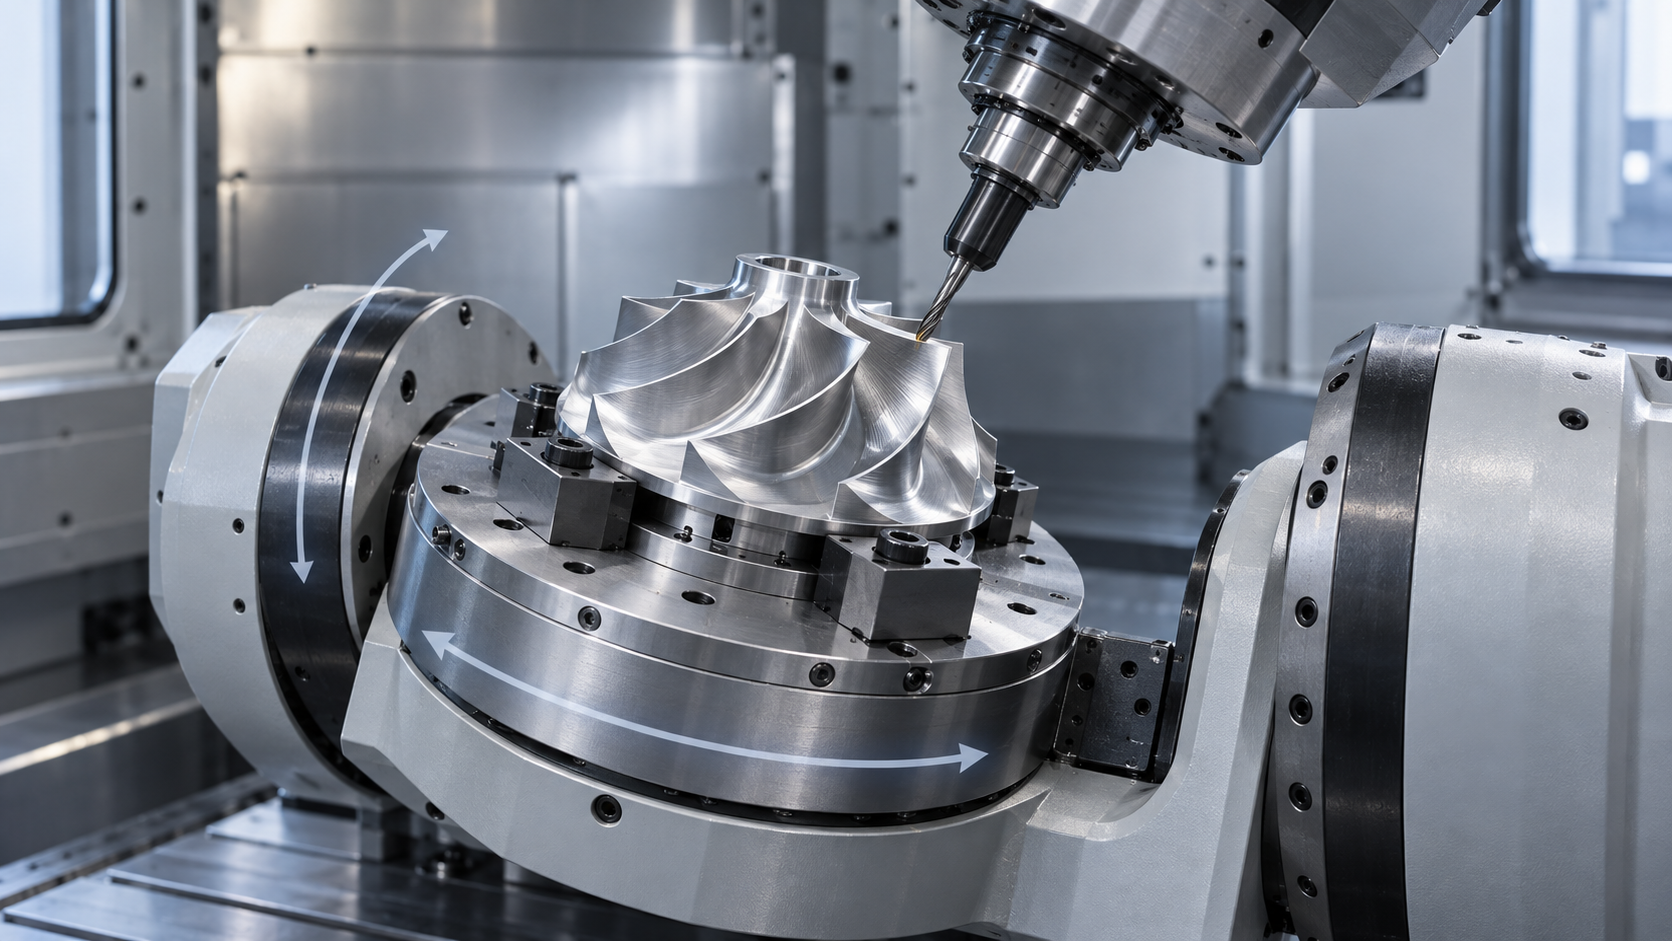
Si desglosamos los cinco ejes, son tres ejes lineales más dos ejes rotativos que participan simultáneamente en el corte. X, Y, Z se encargan de la posición de la punta de la herramienta en el espacio, y A, B, C se encargan de la orientación de la herramienta o de la pieza. La convención común es: el eje A gira alrededor del eje X (inclinación hacia delante y hacia atrás), el eje B gira alrededor del eje Y, y el eje C gira alrededor del eje Z. Pero esto no puede tomarse como una regla absoluta: según el fabricante y la estructura, la denominación de los ejes rotativos y el sentido positivo pueden variar; antes de programar hay que verificar el manual de la máquina y la definición del sistema de coordenadas de la máquina, de lo contrario la dirección del código G generado por el postprocesador será la contraria.
Los tres ejes solo permiten que el eje de la herramienta sea siempre paralelo a Z. Una vez que la superficie tiene paredes laterales, socavados o cavidades profundas, el mango de la herramienta chocará con la pared, o la fresa esférica solo podrá contactar por el punto de la punta, con condiciones de corte deficientes. El valor de los cinco ejes radica en hacer que la orientación del eje de la herramienta siga la normal de la superficie: en el fresado lateral, el filo lateral de la herramienta se adhiere a la superficie, con velocidad de corte uniforme y baja altura de cresta residual; en cavidades profundas, se inclina el mango de la herramienta un ángulo para evitar la interferencia. Esto no es que «los cinco ejes sean más avanzados», sino que los dos grados de libertad rotativos adicionales abren la accesibilidad y el ángulo de corte.
| Eje | Tipo | Definición común | Función típica |
|---|---|---|---|
| X | Lineal | La mesa principal o el husillo se desplazan a lo largo de X | Posicionamiento en dirección longitudinal |
| Y | Lineal | La mesa principal o el husillo se desplazan a lo largo de Y | Posicionamiento en dirección transversal |
| Z | Lineal | El husillo sube y baja a lo largo de Z | Profundidad y dirección del eje de la herramienta |
| A | Rotativo | Normalmente alrededor del eje X | Inclinación hacia delante y hacia atrás de la pieza o del husillo, mecanizado de caras laterales |
| B | Rotativo | Normalmente alrededor del eje Y | La pieza de trabajo/husillo oscila de izquierda a derecha |
| C | Rotación | Normalmente alrededor del eje Z | Indexación rotativa, mecanizado de múltiples caras |
La sincronización coordinada depende del lazo cerrado entre el controlador y los accionamientos
Que los cinco ejes se muevan «al mismo tiempo» no significa que cada uno se mueva por su cuenta. El controlador se encarga de resolver en tiempo real la interpolación multieje, garantizando que los ejes lineales y los rotativos colaboren sobre la misma base temporal; los accionamientos ejecutan la interpolación de movimiento y los codificadores devuelven la posición real para la corrección en lazo cerrado. Cualquier retraso en una realimentación, desajuste de ganancia o juego excesivo en la inversión de un eje rotativo dejará huellas de sobrecorte o infracorte en la trayectoria coordinada. Por eso los cinco ejes exigen un nivel más de precisión mecánica, calibración y control térmico que los tres ejes: el error ya no proviene solo de un eje, sino de la relación de sincronización entre ejes.
La estructura de la máquina determina la accesibilidad y la rigidez: cómo elegir Head/Head, Head/Table, Table/Table
La recomendación habitual es: para piezas pesadas y contornos grandes, elegir rotación de mesa; para piezas ligeras y superficies complejas, elegir oscilación del cabezal del husillo. Esta regla se cumple en la mayoría de piezas pequeñas y medianas, pero falla en piezas muy grandes, muy pesadas o esbeltas: la capacidad de carga de la mesa, la inercia rotacional y la deformación térmica se convierten en el cuello de botella, y la precisión de oscilación disminuye. A continuación se desglosan las estructuras comunes.
Tres estructuras básicas: si la oscilación va en el husillo o en la mesa
Según la posición de carga de los dos ejes rotativos, se distinguen comúnmente tres tipos: cabezal de husillo/cabezal de husillo (Head/Head), cabezal de husillo/mesa (Head/Table) y mesa/mesa (Table/Table). El tipo trunnion (Trunnion) suele tener el eje A alrededor de X y el eje C alrededor de Z, y es una variante de Head/Table o Table/Table; el tipo rotativo-rotativo (Rotary-Rotary) suele tener el eje B alrededor de Y y el eje C alrededor de Z. La denominación se rige por el manual de la máquina; puede variar entre fabricantes.
| Head/Head | Ambos ejes rotativos están en el extremo del husillo | Superficies complejas pequeñas y medianas, cavidades de moldes, impulsores | Cuando la pieza es pesada y la mesa no se mueve, la rigidez de oscilación del husillo disminuye al aumentar el voladizo; en condiciones de gran fuerza de corte es propenso a chatter |
| Head/Table | Un eje en el husillo y otro en la mesa | Carcasas medianas, piezas con múltiples caras, carcasas con socavado | La capacidad de carga y la inercia rotacional de la mesa marcan el límite; al rotar piezas muy grandes, la precisión de posicionamiento disminuye |
| Table/Table (incluido el tipo trunnion) | Ambos ejes rotativos están en la mesa | Piezas pesadas, contornos grandes, piezas de bastidor que requieren mecanizado de múltiples caras | Cuando la pieza es muy pesada o excéntrica, aumentan la carga del servo y la deriva térmica; las piezas esbeltas se deforman con facilidad al rotar |
| Tipo rotativo-rotativo | Doble rotación en la mesa | Características compuestas de cuerpos de revolución, superficies que requieren interpolación continua de cinco ejes | Altura de amarre limitada; el ángulo de accesibilidad de la herramienta está restringido por la geometría de la estructura |
Cuándo falla «para piezas pesadas, elegir rotación de mesa»
Señales de detección: tras montar la pieza en la mesa, la corriente del eje rotativo sube notablemente, el juego de inversión aumenta, aparecen marcas de vibración periódicas en la superficie mecanizada, o la primera pieza supera la tolerancia de posición en la dirección de rotación. Si en ese momento se sigue la recomendación habitual, el rendimiento caerá. Opción más segura: dividir la pieza en módulos que quepan en una mesa pequeña, o pasar a una estructura de tipo pórtico, utillaje de indexación, varios amarres con base unificada; para piezas muy grandes, confirmar primero los límites de capacidad de carga e inercia rotacional de la mesa antes de hablar de interpolación de cinco ejes.
De CAD a código G: por qué el paso de programación y simulación es el más propenso a fallar
El procedimiento habitual es: tomar el modelo 3D, pasarlo al CAM para generar la trayectoria, postprocesar el código G y mecanizar en la máquina. Con tres ejes esto suele funcionar sin problemas. Los cinco ejes alargan esta cadena en dos eslabones —el postprocesado y la simulación de la máquina— y son precisamente los dos puntos que los novatos suelen saltarse y los veteranos no se atreven a omitir. Los fallos rara vez ocurren en el momento del corte; suelen ocurrir en la entrega de archivos y en la definición del sistema de coordenadas.
Los siete nodos de la cadena de proceso: cuál es el más frágil
En esta cadena, el postprocesado es el eslabón más subestimado. El mismo archivo de posiciones de herramienta, al cambiar a una máquina de cinco ejes con estructura diferente, obliga a rehacer el postprocesado; si se reutiliza directamente un postprocesado antiguo y la dirección del eje rotativo o la longitud de oscilación no coinciden, en el mejor de los casos hay sobrecorte y en el peor una colisión con el husillo. La señal para detectarlo es directa: si en la simulación el movimiento del eje rotativo va en sentido contrario al esperado, o la trayectoria de la punta de la herramienta presenta escalones en los cambios de dirección, lo más probable es un problema de parámetros del postprocesado, no de la estrategia de CAM.
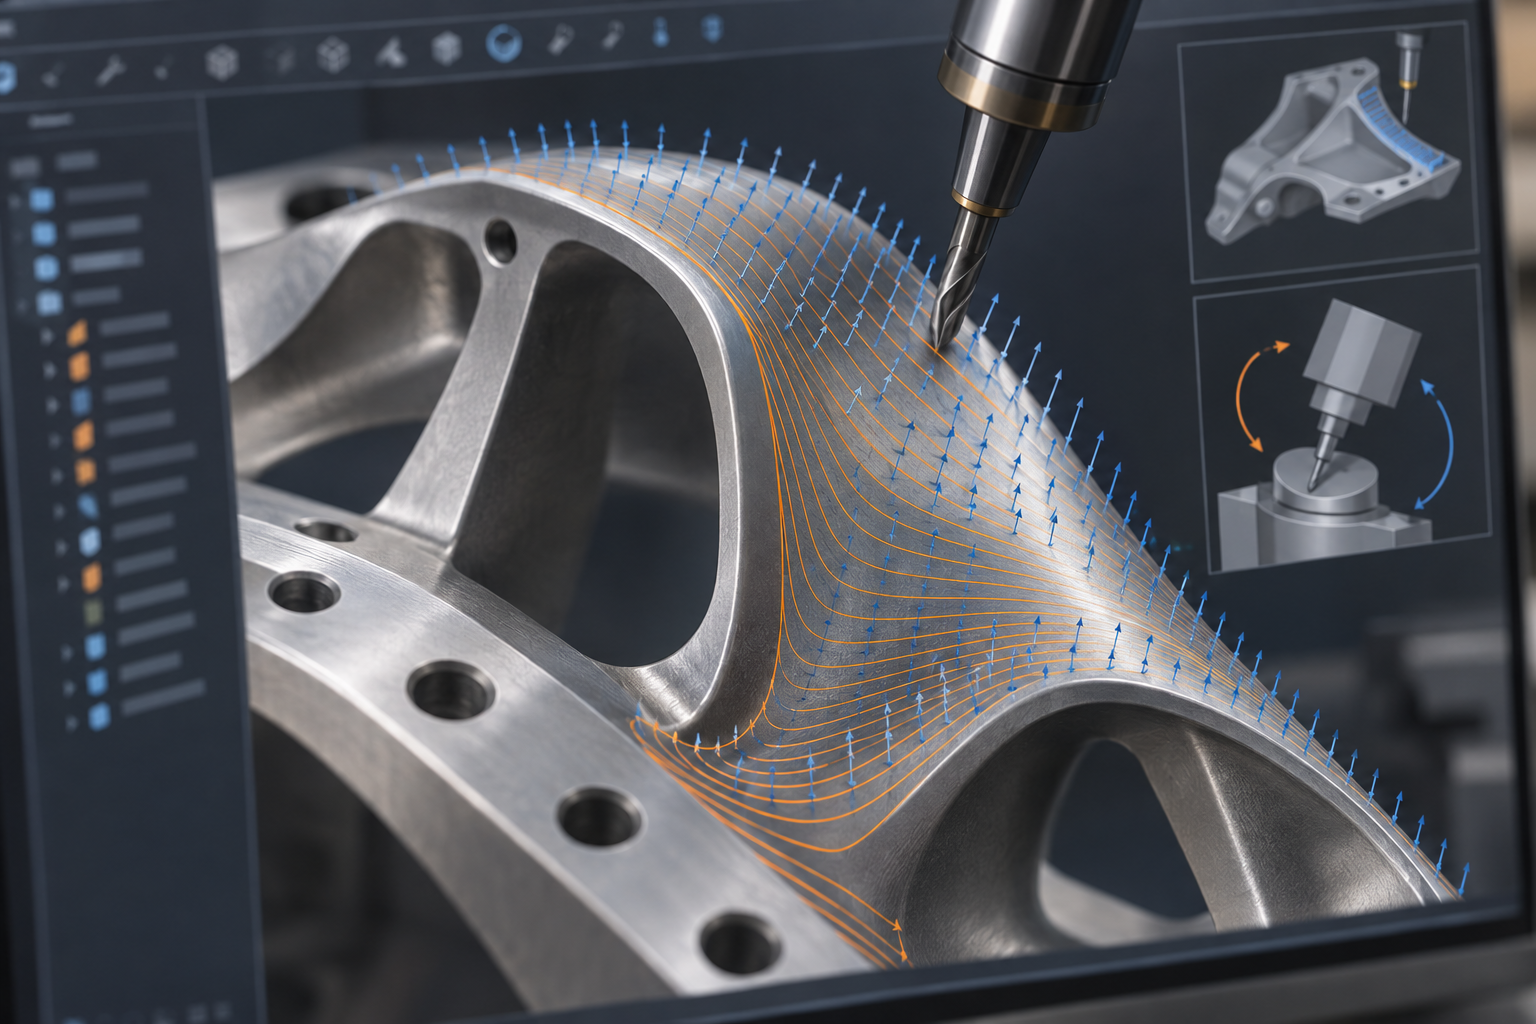
La opción más segura no es comprar un CAM más caro, sino tratar la simulación y la inspección de la primera pieza como un proceso obligatorio, y no saltárselo porque el plazo sea ajustado. Una estrategia de programación más conservadora (por ejemplo, usar más fresado lateral y menos ángulos de oscilación extremos) reduce el ritmo, pero aumenta la tasa de éxito de la primera pieza. A la inversa, si la pieza es tan sencilla que con tres ejes y un volteo basta, la inversión en programación de cinco ejes difícilmente se amortiza: eso ya es, en sí mismo, un límite.
Condiciones límite donde fallan los métodos convencionales: paredes delgadas, cavidades profundas, materiales de difícil mecanizado, lotes pequeños
“Menos acumulación de error con un solo amarre, por eso 5 ejes es más estable”: esta frase se cumple en la mayoría de piezas de pared media-gruesa y tolerancia media. Pero aplicarla como regla general a paredes delgadas, cavidades profundas, materiales de difícil mecanizado y lotes pequeños suele salir al revés: se reducen los amarres, pero la deformación, el chatter, la interferencia del portaherramientas y la amortización de programación se convierten en el conflicto principal. A continuación se desglosa punto por punto según “práctica común—límite de fallo—señal de detección—opción más estable”.
Piezas de pared delgada: el problema de rigidez no desaparece por reducir amarres
La práctica común es “usar 5 ejes, un solo amarre, fresar todas las caras en acabado”. Excepción: piezas de marco con espesor de pared cercano al diámetro de la herramienta y gran voladizo; al inclinar los ejes de la máquina de 5 ejes, el cambio de orientación de la herramienta altera la dirección de la fuerza de corte, la pared delgada cede en el punto de menor rigidez normal, rebota al salir la herramienta y tanto la tolerancia de espesor como la planitud se salen a la vez. Señal de detección: diferencia de espesor entre la mitad y la raíz de la pared superior a la mitad de la tolerancia del plano, rebote de planitud al remedir tras el acabado, aparición de marcas de vibración regulares en la superficie. Opción más estable: dejar primero 0,3–0,5 mm de sobremedida para semiacabado, usar soporte o relleno de bajo punto de fusión/yeso como respaldo en la cara frontal, y luego fresar en acabado; si es necesario, cambiar a eliminación simétrica de material y corte ligero por capas. Si el plano no especifica requisitos de salientes de proceso o respaldo, confirmar con ingeniería si se permite.
Cavidades profundas: los 5 ejes pueden inclinarse, pero eso no significa que el portaherramientas entre
La práctica común es “usar la inclinación de 5 ejes para evitar colisiones y fresar de una vez la pared interior de la cavidad profunda”. Excepción: cuando la relación entre profundidad de cavidad y ancho de abertura es grande y el radio de la esquina inferior es pequeño, la inclinación hace que el portaherramientas o la nariz del husillo choquen primero con la pared opuesta, y el ángulo alcanzable queda bloqueado. El valor empírico común en la industria para la relación longitud-diámetro es más estable dentro de 3–4 veces; por encima, la probabilidad de deflexión de herramienta, marcas de vibración y astillado aumenta notablemente, y debe confirmarse específicamente mediante simulación con la forma real del portaherramientas. Señal de detección: la simulación reporta interferencia, aparecen marcas de deflexión a una profundidad fija en el mecanizado real, la superficie mejora de inmediato al cambiar a una herramienta del mismo diámetro con mango más corto. Opción más estable: reducir el voladizo de la herramienta, usar prolongador por capas solo para desbaste, cambiar el acabado a una fresa esférica de pequeño diámetro con capacidad de inclinación y aceptar más pasadas; la coincidencia entre el radio del fondo de la cavidad y el radio de la herramienta debe confirmarse en la fase de plano.
Materiales de difícil mecanizado: la inclinación mantiene el ancho de corte, pero la refrigeración y la deriva térmica deben acompañar
La práctica común es “en titanio y superaleaciones, usar la inclinación de 5 ejes para que la fresa esférica corte en el radio efectivo, con ancho de corte estable y larga vida de herramienta”. Excepción: estos materiales tienen baja conductividad térmica, tras la inclinación el refrigerante difícilmente llega a la zona de corte, y sumado al corte continuo de programas largos, la deriva térmica del husillo y de la pieza se come la ganancia de precisión que aporta la inclinación. Señal de detección: deriva dimensional unidireccional tras dos horas de corte continuo, acumulación de material en la punta de la herramienta, deterioro de Ra. Opción más estable: refrigeración interna de alta presión, pausas por segmentos para descanso de la herramienta, y si es necesario medición en máquina para compensar; separar desbaste y acabado, y dejar que la máquina se estabilice térmicamente antes del acabado. Si vale la pena usar 5 ejes depende de si la pieza realmente tiene superficies o rebajes a los que solo se pueda acceder inclinando, no del material en sí.
Lotes pequeños: el punto crítico donde la programación y la amortización de utillaje no compensan
La práctica común es “también usar 5 ejes en lotes pequeños, para ahorrar amarres”. Excepción: cuando solo hay unas pocas piezas y la geometría es un prisma simple, las horas de estrategia multieje de CAM de 5 ejes, postprocesado y simulación de colisiones pueden costar más que el mecanizado de 3 ejes con varios amarres, y el riesgo de la primera pieza es mayor. Señal de detección: en la cotización, la proporción de programación y simulación es claramente superior al tiempo de corte, y la primera pieza requiere repetidas modificaciones de trayectoria. Opción más estable: validar primero con 3 ejes más mordazas blandas dedicadas o escuadras de amarre, y pasar a 5 ejes solo si realmente hay requisitos de rebajes o posición mult cara; incluir las referencias y la posición clave en el acuerdo técnico para reducir iteraciones.
| Escenario | Regla común | Límite de fallo | Señal de detección | Opción más estable |
|---|---|---|---|---|
| Marco de pared delgada | Fresar todas las caras en acabado con un solo amarre | Espesor ≈ diámetro de herramienta, gran voladizo, la inclinación cambia la dirección de la fuerza de corte | Diferencia de espesor entre mitad y raíz de pared superior a media tolerancia, rebote de planitud | Dejar sobremedida para semiacabado, respaldo de soporte, corte ligero simétrico por capas |
| Cavidad profunda de abertura estrecha | Evitar colisiones con inclinación y fresar toda la pared interior de una vez | Relación profundidad de cavidad/abertura grande, interferencia del portaherramientas o de la nariz | La simulación reporta interferencia, marcas de deflexión a profundidad fija | Reducir voladizo, desbaste por capas con prolongador, acabado con fresa esférica de pequeño diámetro |
| Titanio/superaleaciones | La inclinación mantiene el ancho de corte efectivo | Refrigeración difícil de alcanzar, deriva térmica en programas largos | Deriva dimensional unidireccional tras corte continuo, acumulación de material | Refrigeración interna de alta presión, pausas por segmentos, compensación por medición en máquina |
| Una pieza/pocas piezas | También usar 5 ejes en lotes pequeños | Horas de programación y simulación superiores al tiempo de corte | Alta proporción de programación en la cotización, primera pieza con repetidas modificaciones de trayectoria | Validar primero con 3 ejes + utillaje dedicado, pasar a 5 ejes solo si realmente se necesita |
Esta tabla no juzga “si se puede hacer”, sino “si vale la pena hacerlo según lo convencional”. Cuando una pieza cumple simultáneamente dos o más condiciones límite, se recomienda seguir primero la opción más estable y luego evaluar si escalar. Si el plano no indica que se permitan respaldos, salientes de proceso o mecanizado por segmentos, por defecto no añadirlos por cuenta propia; hay que confirmarlo con ingeniería.
Inspección y aceptación: alta precisión de posicionamiento no equivale a pieza conforme
El error más fácil de cometer al revisar catálogos es tomar la precisión de posicionamiento y la repetibilidad de la máquina como criterio de conformidad de la pieza. Esos son indicadores del equipo: medidos en vacío, a temperatura constante y con avance manual de un solo eje. La conformidad de la pieza depende de la tolerancia de perfil, la tolerancia de posición, la rugosidad superficial y otros requisitos del plano, con la herramienta, el utillaje, la deformación térmica y los errores de los ejes rotativos de por medio. En la industria, las configuraciones de alto rendimiento suelen tener una precisión de posicionamiento nominal del orden de ±0,001 mm y las configuraciones estándar del orden de ±0,005 mm, con una repetibilidad de aproximadamente ±0,0005 a ±0,002 mm; este es un rango de configuración típico, y debe confirmarse con el informe de medición real de la máquina, no puede trasladarse directamente a la tolerancia de la pieza.
Lógica de inspección: primero definir la referencia, luego hablar de los medios
La práctica habitual es llevar la primera pieza a la máquina de medición por coordenadas y revisar un informe de dimensiones completas. Pero hay dos condiciones límite: primero, si la referencia en sí no está claramente definida, el resultado de la medición no puede alinearse con el plano, lo cual es especialmente fácil en piezas con características en múltiples caras, porque la referencia se desplaza bajo diferentes estados de amarre; segundo, las piezas de pared delgada medidas en estado libre recuperan su forma al desmontar el amarre, y las dimensiones medidas no coinciden con el estado de ensamblaje. La opción más segura: especificar la referencia, el estado de inspección (libre o restringido) y si es muestreo o inspección al 100 % en el plano o en el acuerdo técnico, y no dejarlo al criterio del inspector en el sitio.
La medición en máquina es adecuada para la compensación de proceso: tras medir la desviación, se reescribe la compensación de herramienta, suprimiendo la deriva térmica y la acumulación del desgaste de la herramienta. Pero no puede sustituir la inspección final: cuando el sistema de coordenadas de la máquina no coincide con la referencia de medición, los datos en máquina solo pueden usarse para tendencias, no como base de aceptación. La señal típica de precisión insuficiente en los ejes rotativos es: al medir repetidamente la misma característica en diferentes ángulos de A/C, la dispersión de la tolerancia de posición es notablemente mayor que en la dirección de los ejes lineales; la señal de deriva térmica es que tras un tiempo de mecanizado la tolerancia de perfil deriva lentamente en una sola dirección, y al detener y enfriar y volver a medir, regresa.
| Inferir la tolerancia de la pieza a partir de la precisión de posicionamiento de la máquina | Pared delgada, voladizo, materiales de difícil mecanizado | Dispersión de la tolerancia de perfil, gran fluctuación de Ra | Dejar margen de proceso según la tolerancia del plano, medir la primera pieza con máquina de medición por coordenadas |
| Liberar el lote con la primera pieza conforme | Mecanizado prolongado, mecanizado continuo | Dimensiones que derivan en una sola dirección con el tiempo | Medición en máquina para compensación de proceso, muestreo periódico |
| Medición en estado libre | Piezas de pared delgada, propensas a recuperación elástica | Cambio de dimensiones tras desmontar el amarre | Acordar medición en estado restringido, o indicar el utillaje de medición |
| Medir solo en la dirección de los ejes lineales | Caras en múltiples ángulos, características con ejes rotativos | Dispersión de la tolerancia de posición en diferentes ángulos | Medir adicionalmente el posicionamiento y la repetibilidad de los ejes rotativos |
La implicación para compras es una sola frase: especificar claramente el método de inspección, la referencia y la proporción de muestreo es más útil que escribir «precisión conforme» en el contrato. La cinco ejes reduce el número de amarres y, ciertamente, disminuye el número de conversiones de referencia, pero la premisa es que la referencia de la primera pieza y la referencia de aceptación estén claramente definidas; de lo contrario, el beneficio de un solo amarre se verá compensado por la controversia de reamarre en la etapa de aceptación.
Cuándo no conviene usar cinco ejes: una lista de juicio para ingeniería y compras
En las secciones anteriores se habló de lo que puede hacer la cinco ejes. Esta sección va al revés: qué piezas resultan más caras, más lentas y más inestables al usar cinco ejes. La recomendación habitual es «si la geometría es compleja, usar cinco ejes», pero esta regla falla en escenarios de baja tolerancia, sin socavados y de prototipo único: el dinero extra no compra la precisión o el tiempo de ciclo correspondientes.
Primero responda estas cinco preguntas antes de decidir si usar cinco ejes
- ¿Puede cumplir con tres ejes y múltiples amarres? Si todas las caras de la pieza son planas y con sistemas de agujeros, y las tolerancias de posición están en el orden de ±0,05 mm, tres ejes más un utillaje dedicado suelen ser suficientes, y la inversión en programación de cinco ejes no se recupera.
- ¿Hay socavados reales, cavidades profundas o superficies curvas continuas? Sin socavados, y si las superficies curvas son solo chaflanes simples, la ventaja de accesibilidad de la cinco ejes no se aprovecha.
- ¿El lote puede diluir la programación y el utillaje? En piezas únicas o prototipos de tres a cinco unidades, las estrategias multieje de CAM y el postprocesado ocupan una proporción muy alta del tiempo, y el precio unitario se eleva notablemente.
- ¿El material exige mantener la estabilidad de corte mediante la orientación de la herramienta? En materiales de difícil mecanizado como aleaciones de titanio, superaleaciones y aluminio de alto silicio, la cinco ejes puede mantener el ancho de corte y la refrigeración, con beneficios reales; en aluminio común el significado es limitado.
- ¿Hay en el sitio postprocesado, simulación de colisiones y operadores experimentados? Comprar el equipo no equivale a poder producirlo; los errores de postprocesado y las interferencias son puntos comunes de fracaso.
Si en más de dos de las cinco preguntas la respuesta es «no», normalmente se debe evaluar primero tres ejes con múltiples amarres, o cambiar a otro proceso (plegado y soldadura de chapa, mecanizado de precisión tras fundición, validación de forma con molde de prototipo). Esto no significa que la cinco ejes sea mala, sino que el beneficio de la cinco ejes proviene de «resolver geometrías complejas en un solo amarre»; cuando la geometría no es compleja, el beneficio desaparece.
| Factor impulsor | Orden de magnitud común en la industria | Cuándo se convierte en carga |
|---|---|---|
| Equipo y mantenimiento | Los centros de mecanizado de cinco ejes suelen estar en el rango de 200 000 a 800 000 USD, y las configuraciones de gama alta son más caras | Cuando los pedidos no son continuos y la utilización del equipo es baja, la depreciación se reparte por pieza |
| Programación CAM | La estrategia multieje, el postprocesado y el tiempo de simulación superan con creces a los de 3 ejes | Es lo menos rentable en piezas únicas, lotes pequeños y geometría simple |
| Operadores cualificados | En el sector se suele requerir un periodo de formación de 3 a 6 meses | La estabilidad disminuye con alta rotación de personal y programación de turnos nocturnos |
| Utillaje e inspección | Utillaje dedicado + inspección de primera pieza con máquina de medición por coordenadas | No se necesita para piezas de baja tolerancia, la inversión se convierte en puro costo |
Reuniendo los puntos anteriores: piezas prismáticas simples, baja tolerancia, prototipo único, características multifacéticas sin socavado, estas cuatro categorías priorizan el mecanizado de 3 ejes o procesos alternativos; solo cuando al menos uno de los tres factores —complejidad geométrica, dificultad del material o requisitos de tolerancia— realmente bloquea el mecanizado de 3 ejes, las cuentas del mecanizado de 5 ejes salen rentables. Para una pieza concreta, se puede enviar primero el plano a capacidades de mecanizado CNC para comparar con el rango de procesos y luego decidir si conviene la ruta de 5 ejes, evitando pagar por una accesibilidad que no se va a usar.
Preguntas frecuentes: ¿es adecuado el mecanizado de 5 ejes para lotes pequeños?, ¿la precisión es necesariamente mayor?, ¿dónde está la dificultad de programación?
En las secciones anteriores se han desglosado las condiciones límite con cierto detalle; aquí se responden de forma concentrada las preguntas más habituales de compras e ingeniería. Todas las respuestas llevan premisas: el mecanizado de 5 ejes no es una solución universal, ni más caro significa más correcto.
¿Es adecuado el mecanizado de 5 ejes para lotes pequeños? ¿Vale la pena para una o unas pocas piezas?
Depende de la geometría de la pieza. Si con 3 ejes se necesitan de tres a cuatro fijaciones y en cada fijación hay que volver a alinear la referencia, en lotes pequeños conviene considerar más bien el mecanizado de 5 ejes: menos fijaciones, se ahorran el error acumulado y el tiempo de alineación. Pero si la pieza es un prisma simple con tolerancias amplias, la programación y el utillaje de 5 ejes no se amortizan, y el mecanizado de 3 ejes, la chapa metálica o la impresión 3D pueden ser más rentables. Señal para decidir: solo cuando el número de fijaciones supera tres, o existen socavados y características multifacéticas, la pieza entra en el rango de candidatas para 5 ejes.
¿Es la precisión del mecanizado de 5 ejes necesariamente mayor que la de 3 ejes?
No necesariamente. La precisión de posicionamiento y la repetibilidad de la máquina son indicadores del equipo; si la pieza es conforme o no depende de la tolerancia de perfil, la tolerancia de posición y la rugosidad superficial. La ventaja del mecanizado de 5 ejes radica en que una sola fijación reduce el error de cambio de referencia, pero si la precisión de los ejes rotativos es insuficiente, la deriva térmica no está compensada o el postprocesado tiene errores, el resultado puede ser peor que una solución estable de 3 ejes. En el sector, las configuraciones de alto rendimiento suelen tener una precisión de posicionamiento del orden de ±0,001 mm y las configuraciones estándar del orden de ±0,005 mm, con una repetibilidad de aproximadamente ±0,0005–0,002 mm, pero esto es solo un rango típico; lo concreto se rige por el manual de la máquina y el informe de aceptación.
¿Dónde está exactamente la dificultad de la programación de 5 ejes? ¿Cuánto difiere de 3 ejes?
La dificultad no está en una sola trayectoria de herramienta, sino en el control de la orientación de la herramienta bajo interpolación multieje, el postprocesado y la simulación de colisiones. En 3 ejes solo hay que considerar el avance en tres direcciones; en 5 ejes hay que gestionar además el recorrido de los ejes rotativos, la interferencia entre portaherramientas y pieza, y las diferencias de postprocesado según la estructura de la máquina. Si se elige mal la estrategia CAM (fresado lateral, fresado de sector constante, taladrado compuesto), en el mejor de los casos quedan marcas de empalme evidentes en la superficie y en el peor se produce una colisión. Cuando la capacidad de programación es insuficiente, una estrategia conservadora alarga el tiempo de ciclo y anula la ventaja de eficiencia del mecanizado de 5 ejes.
¿En qué es caro un centro de mecanizado de 5 ejes? ¿Cómo se evalúa el retorno de la inversión?
Los factores que impulsan el costo son principalmente el equipo y su mantenimiento, la programación CAM, los operadores cualificados y el periodo de formación. El rango de precios habitual en el sector es de aproximadamente 200 000 a 800 000 USD, y las configuraciones de gama alta pueden superar 1 000 000 USD, pero esto es solo una referencia y no incluye utillaje, herramientas ni software. El periodo de retorno depende de la estructura de pedidos y la utilización del equipo; se suele hablar de 2 a 3 años, pero si los pedidos son insuficientes o las piezas no son adecuadas para 5 ejes, esa cifra no se sostiene. Antes de comprar, hay que confirmar: si la geometría de la pieza realmente requiere 5 ejes, y no comprar solo por «tener esta máquina».
¿Qué hay que tener en cuenta en la inspección y aceptación del mecanizado de 5 ejes?
Hay que plasmar el método de inspección, las referencias y los criterios de aceptación en el plano o en el acuerdo técnico. Para la primera pieza se recomienda medir con máquina de medición por coordenadas los contornos y características de posición clave; en producción en serie, hacer inspección por muestreo con máquina de medición por coordenadas o medición en máquina para compensación de proceso. Hay que distinguir entre precisión del equipo y precisión de la pieza: que la máquina tenga alta precisión de posicionamiento no significa que la pieza sea conforme. La precisión insuficiente de los ejes rotativos y la deriva térmica suelen manifestarse tras mecanizados prolongados; la inspección debe realizarse en condiciones de trabajo estables y registrando la temperatura ambiente.
Key takeaways
- Primero determine si la pieza presenta socavados, cavidades profundas o características de múltiples caras, y luego decida si usar cinco ejes; que «la superficie se vea bien» no constituye una razón.
- El beneficio de los cinco ejes proviene de reducir el número de amarres; el costo es la programación, la simulación y la inversión en utillaje; en lotes pequeños, primero calcule la amortización, no asuma que los cinco ejes son más económicos.
- En piezas de pared delgada no use los cinco ejes para «corte ligero a alta velocidad»; primero confirme el soporte del utillaje y la rigidez de los ejes rotativos, de lo contrario la vibración se amplificará en lugar de reducirse.
- La premisa de usar cinco ejes en materiales de difícil mecanizado es que la herramienta pueda mantener un ancho de corte estable y una refrigeración adecuada; de lo contrario, cambiar de eje solo cambia la dirección en la que la herramienta se desvía.
- En la aceptación, incluya la conformidad de contorno, la posición y la rugosidad superficial en el plan de inspección; una alta precisión de posicionamiento de la máquina no equivale a que la pieza sea conforme.



