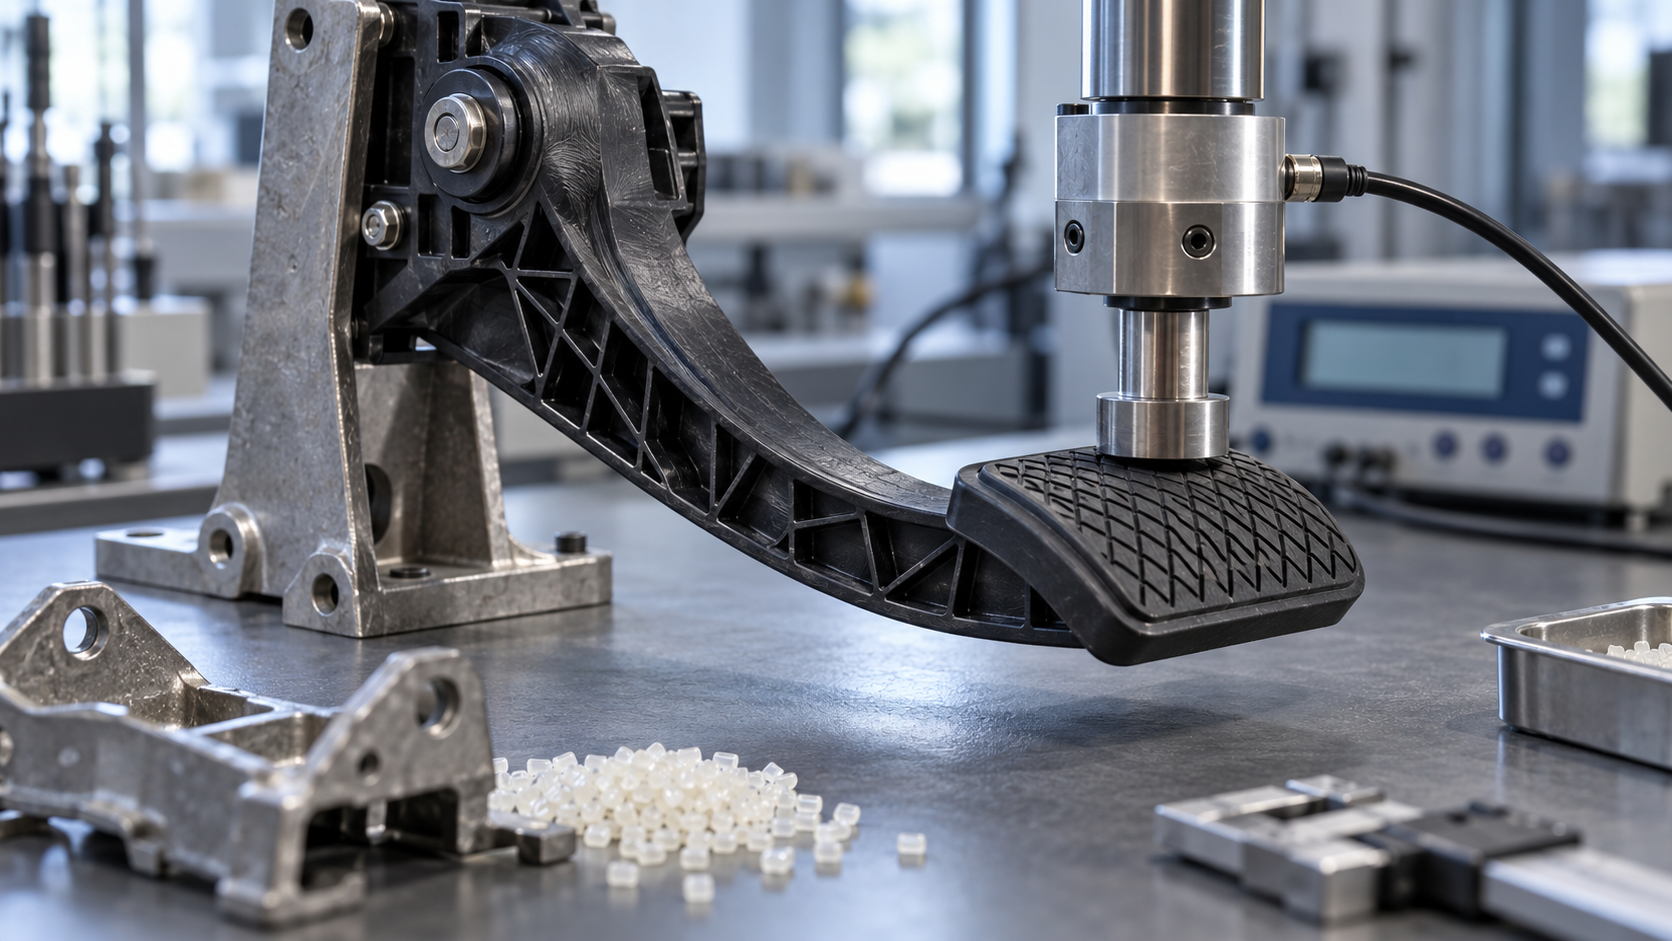
Un pedal de freno, ¿cuánta fuerza debe soportar realmente?
Veamos primero una secuencia de pruebas que a muchos quita el sueño: tres vehículos realizan frenadas de emergencia consecutivas de 100 km/h a 0, y al pisar por segunda y tercera vez, el soporte del pedal se rompe. El sensor de fuerza sobre el pedal instalado en el vehículo registra las lecturas antes y después de la rotura: la primera fuerza máxima sobre el pedal fue de 1596 N, la segunda de 1612 N, y en el vídeo también apareció un pico de 4589 N.
¿Qué significa 1596 N? Equivale aproximadamente a que una persona de 160 kilogramos se pare directamente sobre el pedal. La fuerza que un conductor normal puede ejercer en una situación de emergencia suele ser de solo unos cientos de newtons; romper el pedal al pisarlo es, en sí mismo, algo que no debería ocurrir. Qiu Jincao, de la Sociedad China de Ingenieros de Automoción, lo dijo con claridad: al pisar un conductor normal, en ninguna circunstancia debería romper directamente el pedal de freno. Ese es el límite de esta pieza, el pedal de freno: es, ante todo, una pieza de seguridad, y solo después una pieza de interfaz hombre-máquina que puede ser pisada una y otra vez.
Por eso, la pregunta «cómo se fabrica el freno, el pedal de freno» merece realmente desglosarse en tres cuestiones. Primera, con qué fuerza se calcula el diseño del pedal: cómo lo establece exactamente la norma. Segunda, cómo se logra esa fuerza en el material y el proceso: la fabricación del pedal de freno. Tercera, una vez fabricado y montado en el vehículo, cómo se ajustan esos pocos milímetros de juego libre. A continuación seguiremos estas tres líneas, empezando por cuadrar bien la cuenta de las fuerzas.
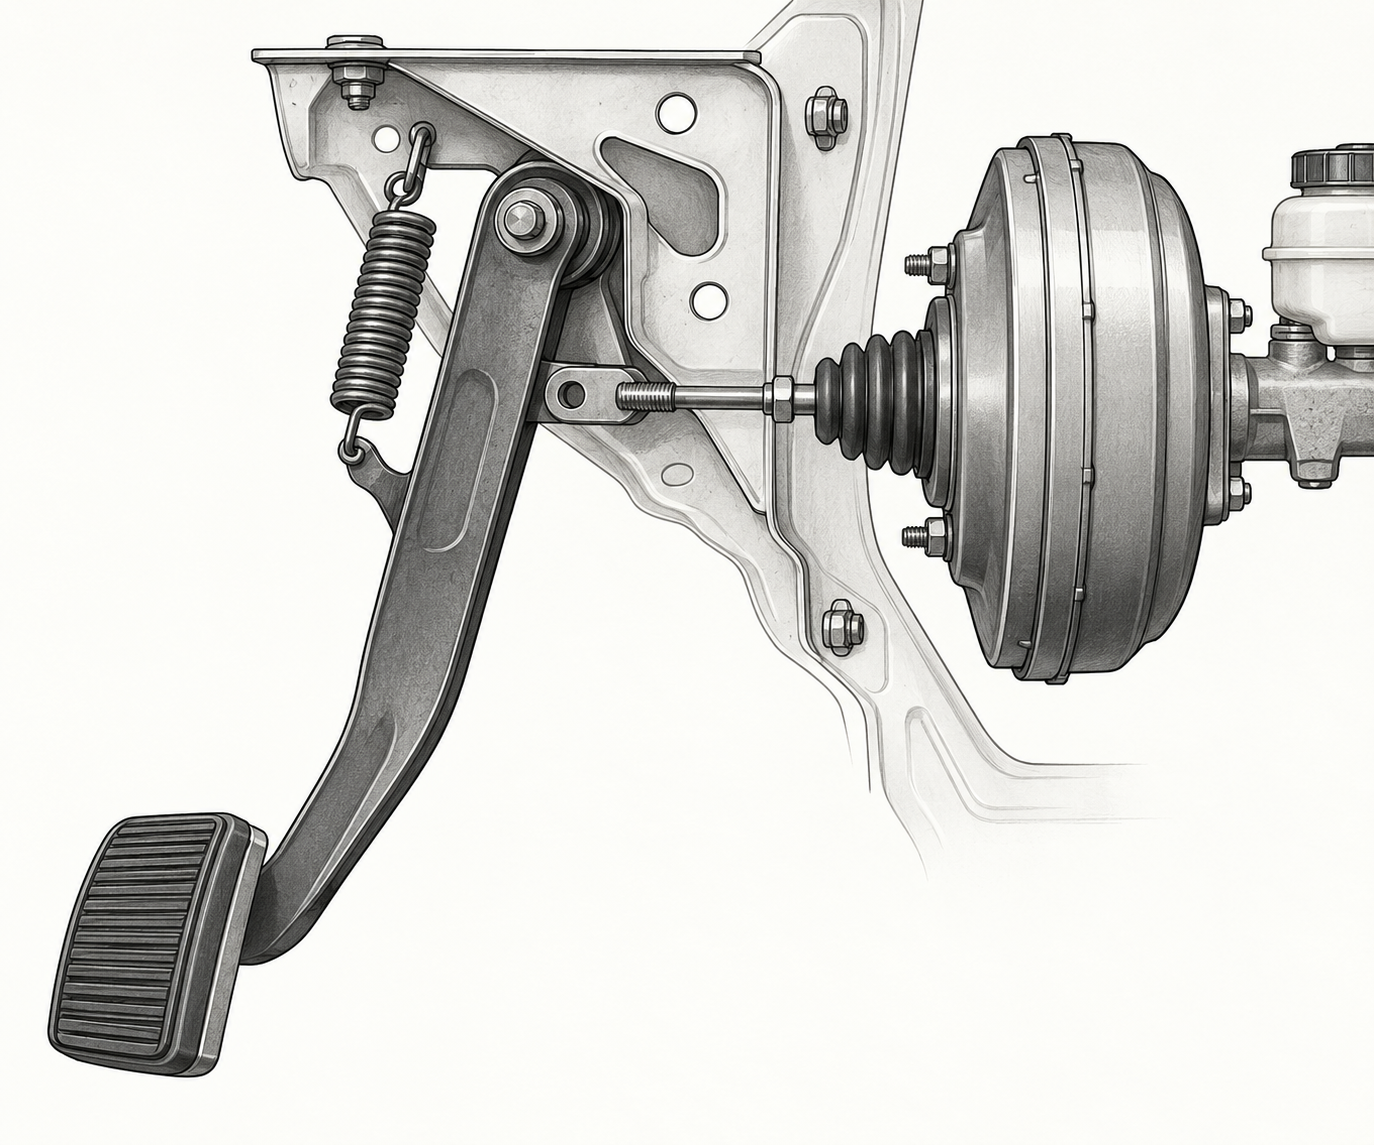
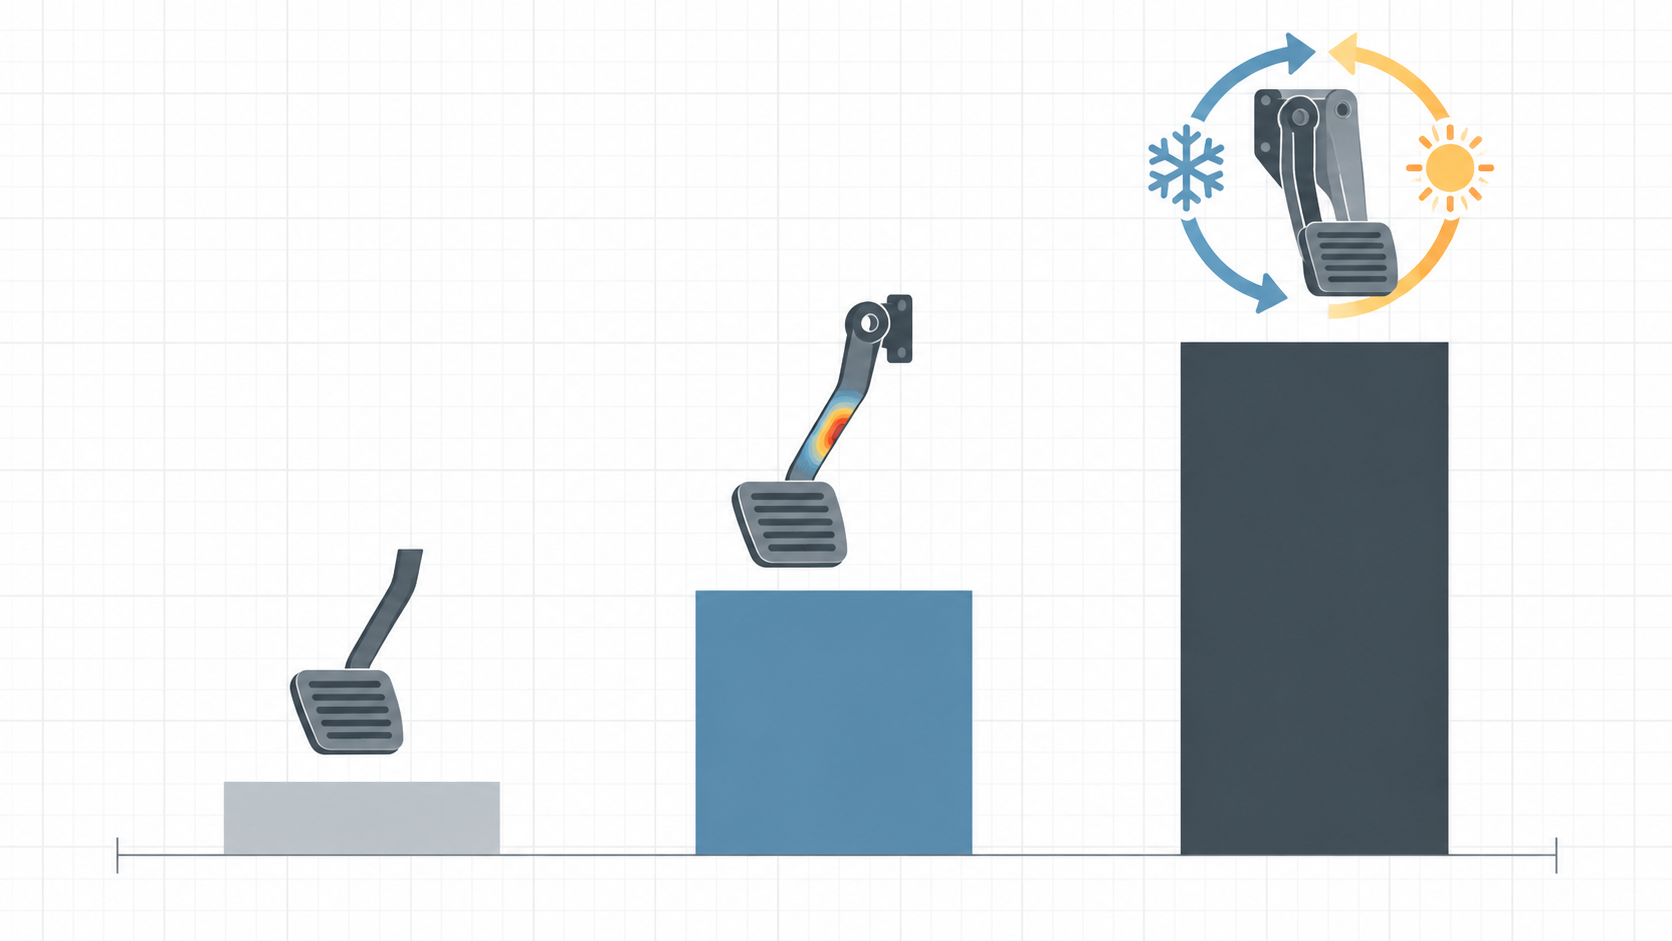
La fuerza que debe soportar el pedal de freno: la diferencia de tres niveles entre norma nacional, norma sectorial y control interno del fabricante
La capa que añade la norma recomendada del sector: 1500 N y 500 000 ciclos
El control interno de los fabricantes suele estar un escalón por encima de la norma sectorial
| Norma / especificación | Requisito de carga | Objeto de evaluación |
|---|---|---|
| "Condiciones técnicas de seguridad para el funcionamiento de vehículos de motor" (obligatoria) | Fuerza sobre el pedal de turismos ≤500N; a plena carga ≤500N, en vacío ≤400N | Eficacia de frenado, no resistencia del pedal |
| QC/T 788-2018 (norma sectorial recomendada) | Longitudinal 1500±20N, mantener 5 segundos, 5 veces hacia delante y hacia atrás, deformación permanente ≤5mm | Resistencia estática y deformación del pedal |
| QC/T 788-2018 durabilidad de trabajo | Turismos 500±20N / vehículos comerciales 700±20N, 500.000 ciclos en cada dirección | Vida a fatiga |
| GMW15396 (versión de 2007, especificación corporativa) | Carga extrema en la dirección de pisado 2700N | Margen para condiciones extremas |
| Porsche MSB (norma de empresa) | Carga de rotura 3000 N, tres temperaturas: -35 °C / temperatura ambiente / 80 °C | Resistencia a la rotura en temperaturas extremas |
Cómo se fabrica el pedal de freno: materiales, estructura y proceso de inyección
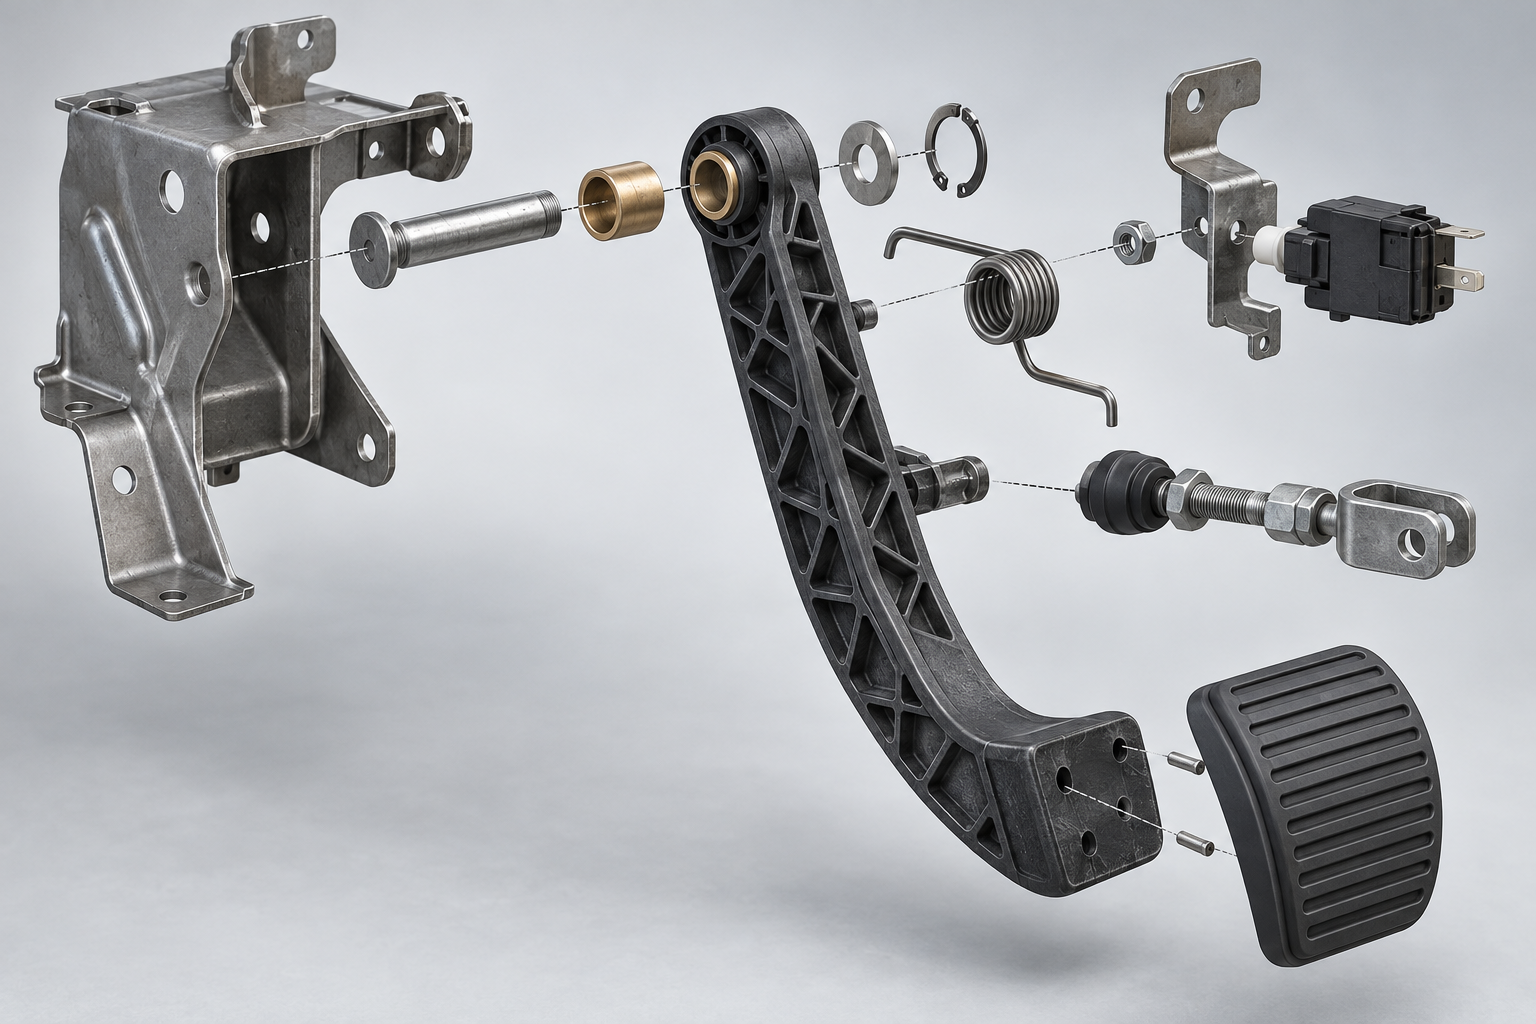
Al tener el conjunto del pedal en la mano, no hay que apresurarse a hablar de resistencia; primero hay que ver de qué piezas está ensamblado. Un conjunto de pedal de freno de vehículo de pasajeros suele incluir: brazo del pedal (el cuerpo principal que soporta el momento flector del pisado), almohadilla del pedal (superficie de contacto con el pie, generalmente de caucho o elastómero termoplástico), soporte metálico (que conecta con la carrocería o la caja de pedales), pivote y casquillo (par de rotación), muelle de retorno, contacto del interruptor de luz de freno, así como el punto de conexión con la varilla de empuje del servofreno de vacío. Entre ellos, el brazo del pedal y el soporte son los protagonistas mecánicos, y también las ubicaciones más señaladas en los casos de rotura.
Material: base de PP o PA, con 30 %–40 % de fibra de vidrio
La práctica predominante en el sector es usar como base PP (polipropileno) o PA (poliamida, es decir, nailon), añadiendo aproximadamente un 30 %–40 % de fibra de vidrio, mediante refuerzo con fibra de vidrio corta para aumentar la resistencia, la rigidez y la estabilidad térmica. Al incorporar la fibra de vidrio, el material pasa de ser "un plástico apto para inyección" a "un material compuesto apto para usarse como pieza estructural"; esta es la premisa que permite fabricar el pedal de freno como pieza plástica.
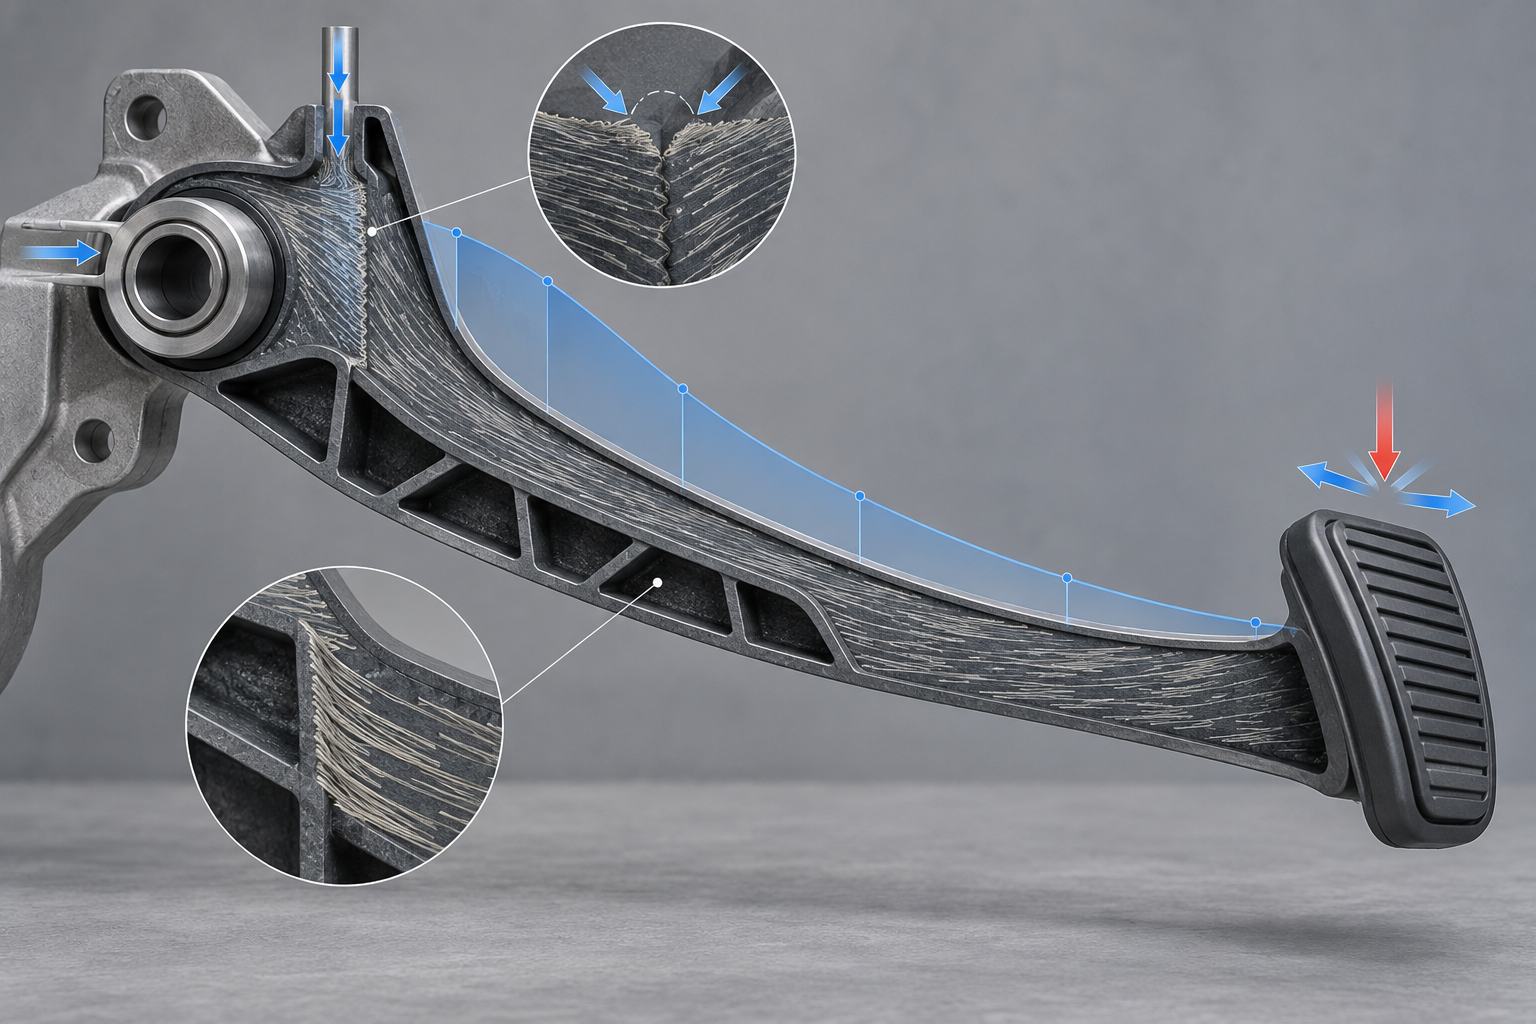
Pero la fibra de vidrio también trae consigo una contradicción ineludible: las fibras se orientan en la dirección del flujo dentro de la masa fundida, lo que provoca anisotropía en la pieza: alta resistencia en la dirección del flujo y más débil en la dirección perpendicular. Más problemático aún es la zona de soldadura por fusión: en el punto donde confluyen dos frentes de flujo, a las fibras les cuesta entrelazarse cruzando la interfaz, y la resistencia suele ser inferior a la del material base. Y la raíz del brazo del pedal y la proximidad del pivote son precisamente las secciones con mayor momento flector; si la línea de soldadura queda aquí, equivale a colocar el punto débil en la posición más exigida.
Del molde al producto acabado: la cadena de proceso de inyección del brazo del pedal
El brazo del pedal suele ser una pieza inyectada, y la cadena de proceso es aproximadamente: diseño del molde y determinación de la posición de la entrada → moldeo por inyección → soldadura por fusión e insertos/montaje → inspección dimensional y visual → muestreo mecánico. Cada paso influye en si finalmente podrá soportar esas miles de newtons de fuerza.
- Posición de la entrada: determina la trayectoria del flujo y dónde queda la línea de soldadura. Si la entrada está bien situada, la línea de soldadura puede evitar la zona de alta tensión; si se sitúa de forma arbitraria, el punto débil queda en la raíz.
- Temperatura del molde y presión de mantenimiento: si la temperatura del molde es baja y la presión de mantenimiento insuficiente, la interfaz de soldadura cura mal y la resistencia disminuye aún más; las piezas con fibra de vidrio son especialmente sensibles a estos dos parámetros.
- Insertos y montaje: el casquillo del pivote metálico y las piezas de conexión del soporte se fijan mediante inserción por inyección o montaje posterior; las tolerancias de ajuste de la interfaz afectan directamente la holgura y los ruidos anómalos durante el pisado.
- Inspección dimensional y visual: se presta especial atención a la posición de la línea de soldadura, las marcas de hundimiento, el alabeo y la coaxialidad del orificio del pivote; estos son indicadores indirectos del rendimiento mecánico posterior.
- Verificación por muestreo mecánica: realizar una validación por muestreo según las condiciones de carga para confirmar la consistencia del lote, en lugar de probar solo la primera pieza.
Este proceso suena similar al moldeo por inyección de piezas estructurales comunes, la diferencia está en la densidad de verificación. Para una carcasa común basta con inspeccionar el aspecto y el ensamblaje mediante muestreo, pero un pedal de freno debe verificarse repetidamente según las condiciones de carga, porque es una pieza de seguridad: una sola soldadura por fusión defectuosa puede significar la rotura del pedal. La práctica común en la industria es elevar la proporción de fibra de vidrio por encima del 40 %, o cambiar a fibra de vidrio larga para mejorar la resistencia de la soldadura por fusión y el margen de seguridad a la fatiga; la proporción concreta y los parámetros del proceso deben definirse combinando la geometría de la pieza, el espectro de cargas y los resultados de verificación, no se pueden copiar sin más.
Si solo se trata de fabricar piezas de verificación estructural o de producción piloto en pequeñas series del conjunto del pedal, la inversión inicial en el molde de inyección no es pequeña; normalmente primero se realizan varias rondas de verificación de forma y ensamblaje mediante mecanizado CNC o impresión 3D, y luego se abre el molde para inyectar, lo que permite evitar rodeos. Este tipo de ruta de fabricación bajo demanda tiene explicaciones de proceso más concretas en las páginas de prototipado rápido y capacidad de moldeo por inyección.
Resistencia de la soldadura por fusión y margen de fatiga: el punto donde un pedal de freno inyectado falla con mayor facilidad
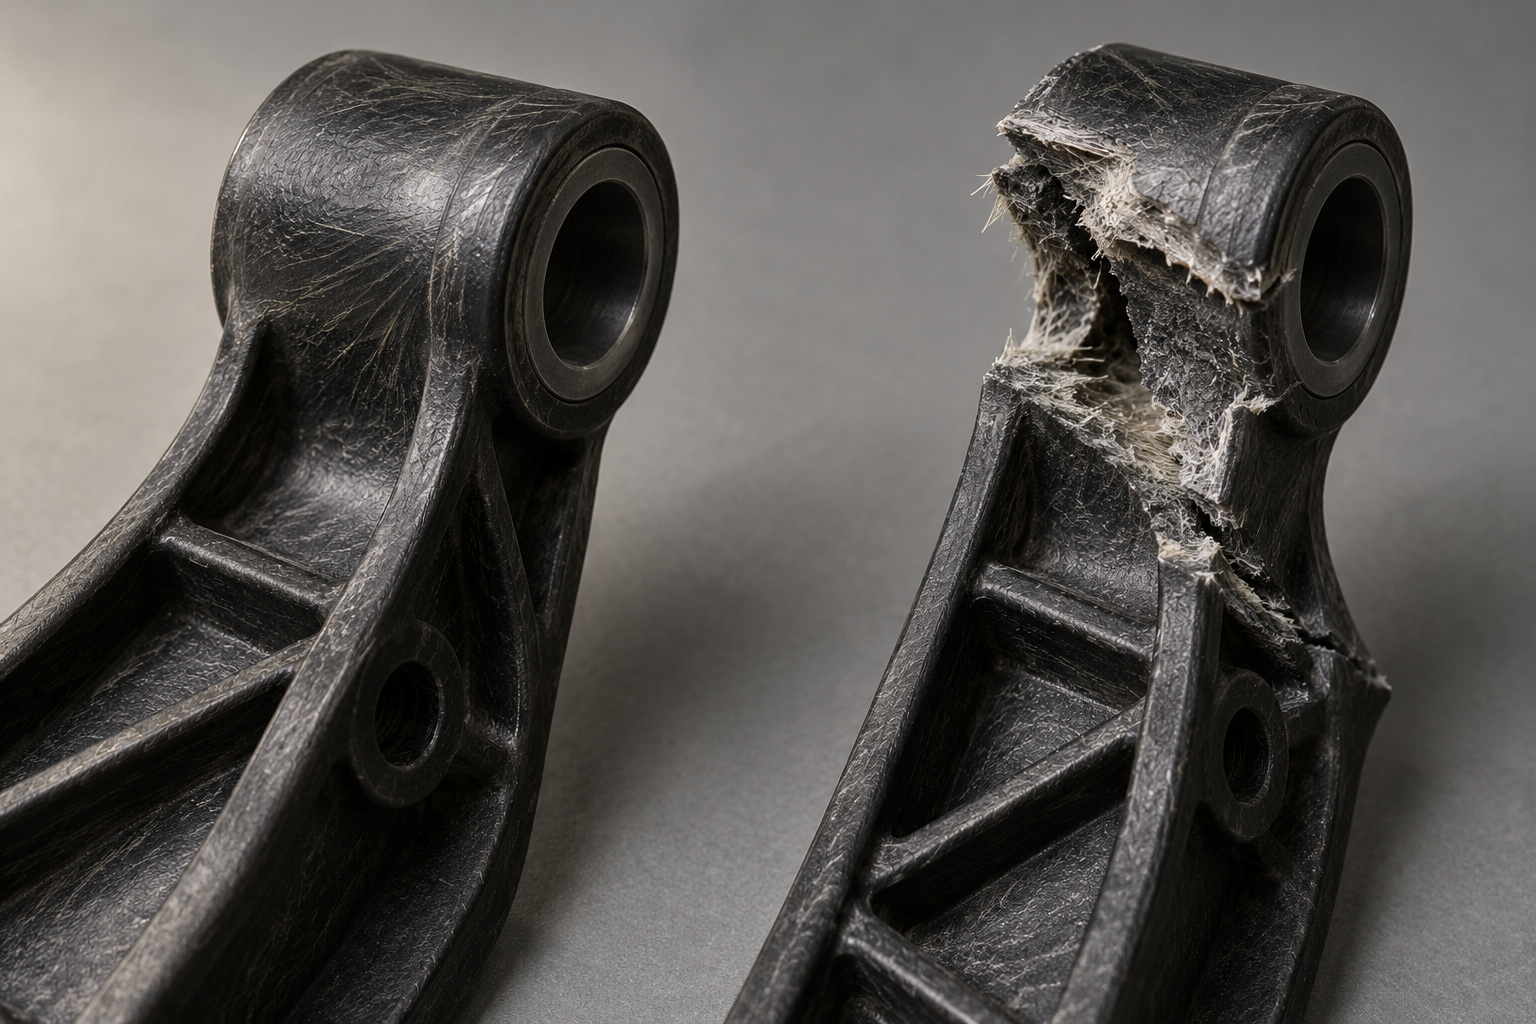
Al desglosar el pedal inyectado como se ha hecho antes, todo acaba recayendo en el mismo lugar: la unión entre la raíz del brazo del pedal y el pivote. Ahí es donde el momento flector es máximo y también donde a menudo confluyen los frentes de material fundido. La resistencia de la zona de soldadura por fusión del plástico reforzado con fibra de vidrio es inferior a la del cuerpo base, por lo que el paso más difícil de controlar en "cómo se fabrica un pedal de freno" pasa a ser la calidad de la soldadura por fusión.
Por qué la posición de la soldadura por fusión cae siempre en la sección más peligrosa
En una pieza inyectada, la soldadura por fusión es la interfaz que se forma cuando dos frentes de material fundido se encuentran y se unen dentro de la cavidad del molde. La forma del brazo del pedal es esbelta y alargada, y su raíz debe alojar el orificio del pivote o un inserto metálico, por lo que en el molde a menudo se necesita alimentar desde ambos lados o desde varios puntos; los frentes de material rodean el orificio y confluyen por delante, y ese punto de confluencia queda justo en la sección sometida a esfuerzo cerca del pivote.
La debilidad de la zona de soldadura por fusión no es uniforme: la orientación de la fibra de vidrio en la interfaz de confluencia es desordenada, la unión entre la fibra y la matriz es incompleta y la temperatura de la interfaz también es inferior a la del cuerpo base. El resultado es que la resistencia de la zona de soldadura por fusión suele ser inferior a la de la pieza base; en la industria se considera generalmente que la diferencia es notable, pero el valor concreto depende del material, las compuertas y el proceso, y debe tomarse como referencia la medición real. El pedal de freno es una pieza de alta seguridad, y esa diferencia debe cubrirse con redundancia estructural y verificación, no juzgando por si "parece lo bastante grueso".
Las variables controlables que afectan la calidad de la soldadura por fusión son muy concretas: la posición de la compuerta determina el ángulo de confluencia de los frentes de material, y cuanto más agudo sea ese ángulo, más desfavorable resulta; la temperatura del molde y la presión de mantenimiento afectan el grado de cicatrización de la interfaz, y cuando la temperatura del molde es baja, la cicatrización de la interfaz es insuficiente; una velocidad de inyección demasiado rápida provoca atrapamiento de aire en la confluencia y forma marcas de soldadura por fusión. En los moldes para piezas de seguridad como los pedales de freno, el esquema de compuertas y canales suele definirse ya en la fase de DFM junto con el margen de fatiga, en lugar de esperar a ver el aspecto tras las pruebas del molde para corregirlo.
Varias rutas realistas para mejorar la resistencia de la soldadura por fusión y el margen de seguridad a la fatiga
La práctica común en la industria es, por un lado, elevar el contenido de fibra de vidrio por encima del 40 %, compensando con una mayor fracción volumétrica de fibra la pérdida de resistencia en la zona de soldadura por fusión; por otro, cambiar a materiales de fibra de vidrio larga, ya que la fibra larga se solapa de forma más completa en la interfaz, lo que favorece el margen de seguridad a la fatiga. Ambas rutas tienen un costo: cuanto mayor es la proporción de fibra de vidrio, peor fluye el fundido y más difícil resulta que la interfaz de soldadura por fusión cicatrice; la fibra larga también exige más del proceso de inyección y del desgaste del molde. Por eso no es una pregunta de opción única en la que "cuanta más fibra de vidrio, mejor", sino que debe sopesarse junto con la geometría del pedal, la dirección de las cargas y las condiciones de verificación.
Otra idea más sólida es hacer que la posición de la soldadura por fusión evite activamente la sección de momento flector máximo: ajustar la dirección de la compuerta para llevar el punto de confluencia de los frentes de material al tramo medio del brazo del pedal o a una zona no sometida a los esfuerzos principales; o bien usar un inserto metálico en la posición del pivote para que asuma la carga local, transformando la pieza de plástico de "sometida directamente a cortante" a "soportada". Este tipo de cambios afecta la estructura del molde y el proceso de ensamblaje, y normalmente deben definirse antes de abrir el molde.
Pisado frontal y pisado lateral: los dos tipos de esfuerzo que las condiciones de verificación deben cubrir
Al realizar la verificación de resistencia del pedal, una diferencia que se pasa por alto con facilidad es la dirección de carga. En el pisado frontal vertical, la fuerza se transmite a lo largo de la sección del brazo del pedal y genera principalmente esfuerzo de flexión; pero en la conducción real, el punto de apoyo de la planta del pie suele quedar hacia dentro o hacia fuera, formando un pisado lateral con palanca: el brazo de fuerza se alarga, la raíz del brazo del pedal soporta simultáneamente flexión y torsión, y el esfuerzo local puede ser notablemente superior al de la condición frontal.
Por eso algunos pedales de ciertos modelos superan la prueba frontal pero exponen riesgos al pisarlos de forma no vertical. Si el plan de verificación solo contempla una única carga frontal, es difícil cubrir esta condición. La práctica habitual en la industria automotriz es la carga multidireccional: la norma QC/T 788-2018 exige que el pedal se someta a ensayos de durabilidad en dos direcciones de carga, anterior y posterior, lo que demuestra que la diferencia de dirección es una variable reconocida por la industria que debe cubrirse. Para el fabricante, esto significa que la posición de la soldadura por fusión y el diseño del inserto deben evaluarse según la dirección de esfuerzo más desfavorable, y no optimizarse según una única condición frontal.
Si se va a realizar la verificación estructural de este tipo de piezas de seguridad, el cuerpo de la pieza inyectada, los insertos y el esquema del molde a menudo deben prototiparse e iterarse juntos. Para la fabricación de muestras que impliquen el brazo del pedal, el soporte y el pivote, se puede verificar primero la geometría y el ensamblaje mediante la ruta de capacidad de moldeo por inyección o de prototipado rápido, y luego pasar a la fase de molde y ensayos de fatiga.
Si se cambia el material, hay que rehacer la verificación: lo que revela una retirada del mercado
Por qué "cambiar a otro plástico" no equivale a "una sustitución equivalente"
Tratar el "margen de diseño" como una cantidad verificable, no como un eslogan
Qué es el juego libre del pedal: montaje y ajuste detrás de 5–15 mm
Al pisar la primera pequeña parte del recorrido del pedal de freno, el coche en realidad aún no ha empezado a reducir velocidad. Esa distancia de "pisada en vacío" es el juego libre del pedal de freno: el desplazamiento del pedal desde que empieza a moverse hasta que el sistema de frenos establece realmente la presión hidráulica y la pinza empieza a apretar el disco. En turismos, el juego libre suele situarse en el intervalo de 5 mm a 15 mm; el valor concreto depende del manual de reparación del modelo, no todos los coches usan el mismo número.
El juego libre del pedal no es un error de montaje, sino una holgura dejada deliberadamente. El pistón de la bomba principal, al retornar por completo, debe comunicar el circuito de aceite del cilindro con el depósito, para que el líquido de frenos pueda retornar y la presión pueda descargarse. Si se come este recorrido, el pistón no puede retornar del todo, la presión residual hará que las pastillas queden pegadas al disco, y al conducir habrá calentamiento, arrastre y desgaste más rápido de las pastillas. A la inversa, si se deja demasiada holgura, toda la primera parte del pisado es recorrido vacío, la respuesta de frenado se vuelve más lenta, y en una situación de emergencia esos milímetros son distancia.
Por qué aumenta el juego libre: de la obstrucción por aire al desgaste
Las causas más comunes de un juego libre excesivo: entrada de aire en el líquido de frenos, las burbujas son compresibles y al pisar primero se comprimen antes de transmitir fuerza; desgaste y adelgazamiento de las pastillas de freno, el pistón de la pinza debe salir más distancia para tocar el disco; ajuste incorrecto de la varilla de empuje, la holgura mecánica entre el pedal y la bomba principal está fuera de tolerancia; fallo del sellado de la copa de la bomba principal, una fuga interna hace que la presión se establezca lentamente. Estas causas se manifiestan en el pedal como "blando" y "largo", pero el tratamiento es completamente distinto: si primero purgar o primero cambiar pastillas, hay que distinguirlo con una inspección.
Un juego libre demasiado pequeño tampoco es bueno. Si el pedal casi no tiene recorrido vacío, indica que la varilla de empuje está demasiado tensa o que el pistón no retorna bien; el freno arrastrará, y tras conducir mucho tiempo la temperatura del disco sube, lo que en casos graves puede afectar el rendimiento de frenado. Este tipo de problema suele aparecer al cambiar la bomba, el servofreno o tras el montaje de una reparación, y es trabajo de la fase de ajuste.
Cómo autocomprobarlo: tres cosas que se pueden hacer con el vehículo parado
- Con el vehículo detenido y el motor apagado, pisa el pedal varias veces para liberar el vacío del servofreno, luego pisa suavemente el pedal y siente la longitud de ese recorrido vacío desde el inicio hasta que se nota claramente que "se endurece".
- Compara la altura del pedal: tras pisarlo varias veces, la altura del pedal debe mantenerse básicamente estable; si al mantenerlo pisado se hunde lentamente, probablemente sea un problema de sellado o fuga interna, no del juego libre en sí.
- Abre el compartimento del motor y revisa el nivel del líquido de frenos, y al mismo tiempo mira el historial de cambios: en el sector, el líquido de frenos suele cambiarse cada 2 años o unos 40 000 km, según el manual del modelo; tras absorber humedad, el punto de ebullición baja y se amplifica el problema de la obstrucción por aire.
Hay que dejar claro que ajustar la longitud de la varilla de empuje es una operación de reparación, que involucra la interfaz entre la bomba maestra y el servofreno; la estructura varía mucho entre modelos, por lo que debe realizarse según el manual de reparación del modelo correspondiente. Ajustar la varilla por cuenta propia sin datos ni herramientas fácilmente elimina el juego libre, creando en cambio un arrastre. El valor de la autocomprobación está en determinar "si hay que ir al taller", no en sustituir la puesta a punto.
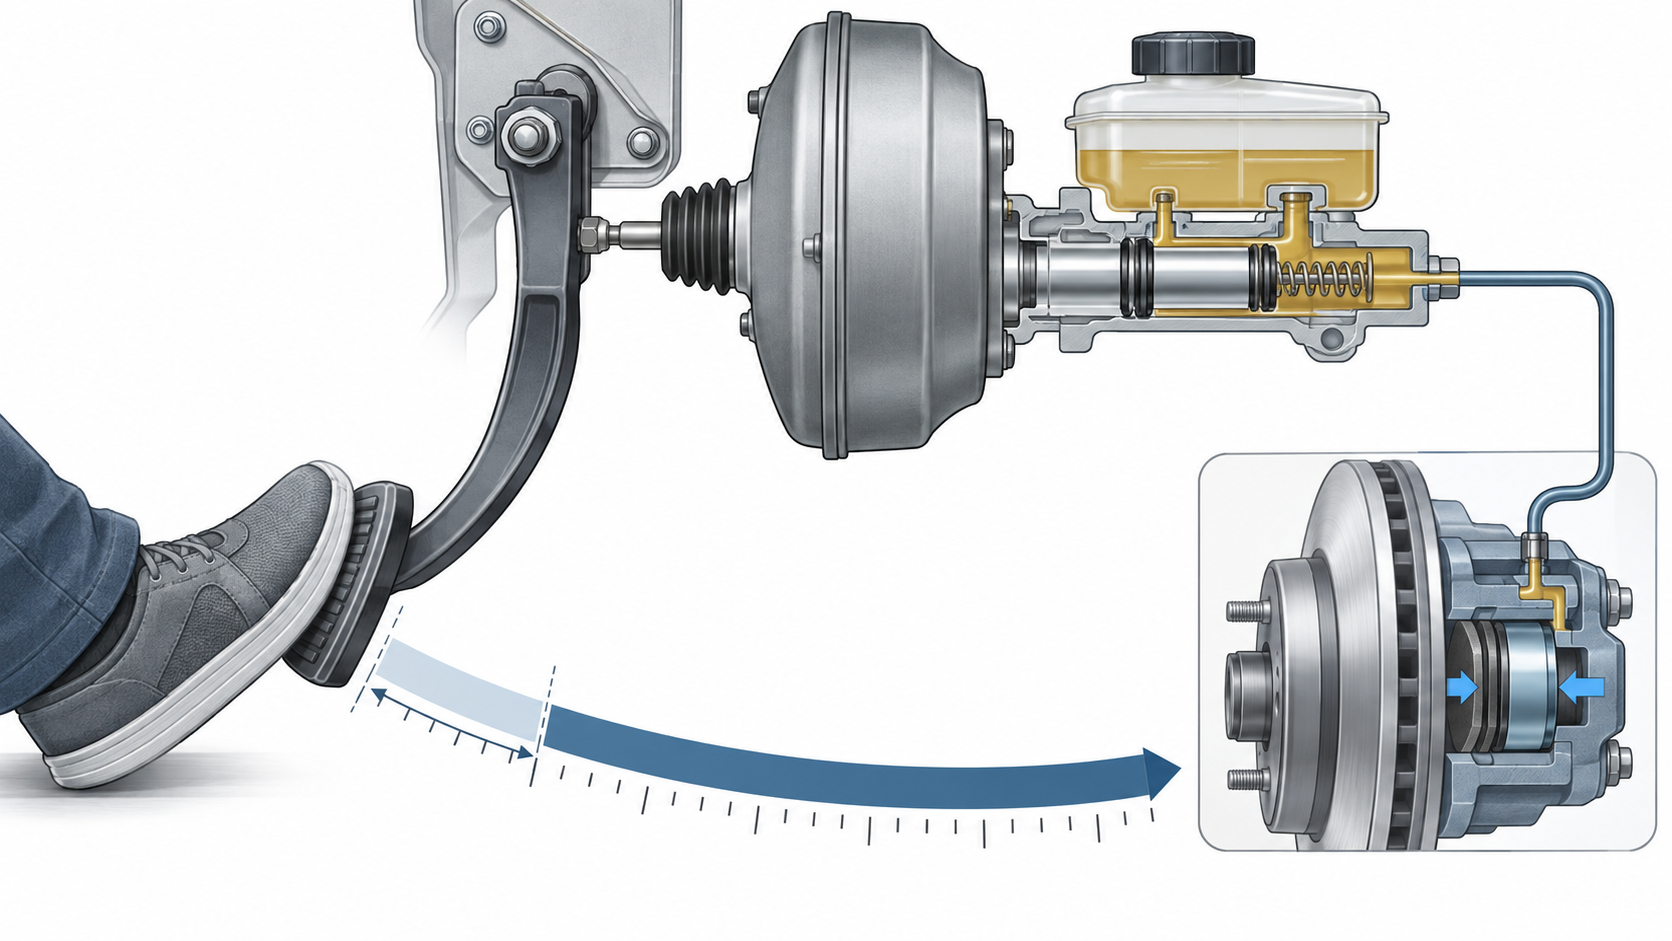
Si se observa el juego libre dentro de toda la cadena: en realidad es una salida de la consistencia entre fabricación y montaje. La holgura del pivote del pedal, la longitud de la varilla de empuje, la posición de retorno del pistón de la bomba maestra, el espesor de las pastillas de freno: cualquier desviación se refleja en estos pocos milímetros. Precisamente por eso, las tolerancias dimensionales del conjunto del pedal y el grado de correcto montaje son mucho más importantes de lo que parece a simple vista.
Por qué hay que pisar repetidamente después de instalar el pedal: el último paso desde el montaje hasta el establecimiento de la presión
Tras cambiar las pastillas de freno, el mecánico se sienta en el coche y pisa una y otra vez hasta que el pedal se endurece. Este gesto parece un ritual, pero en realidad es el cierre de la cadena de fabricación y montaje del pedal de freno: si no se pisa hasta el fondo, no se establece la fuerza de frenado. Cómo se fabrica y cómo se monta el pedal de freno, al final todo se reduce a la sensación de esa pisada.
La razón es que entre las pastillas nuevas y el disco de freno queda una holgura. El pistón de la pinza se empuja de vuelta al cilindro durante el cambio, y entre pastilla y disco puede aparecer un recorrido en vacío de unas décimas de milímetro a uno o dos milímetros. Pisar repetidamente el pedal sirve para empujar con presión hidráulica el aceite de la bomba maestra, volver a empujar el pistón contra el dorso de la pastilla y hacer que la pastilla quede pegada al disco. Cuando el pedal se siente presionado y ya no blando, significa que esa holgura se ha eliminado y la presión del sistema se ha establecido. Si tras muchas pisadas sigue blando, normalmente no es problema de las pastillas, sino de aire en el circuito o de falta de líquido de frenos.
El pedal de freno es solo el punto de entrada de la fuerza
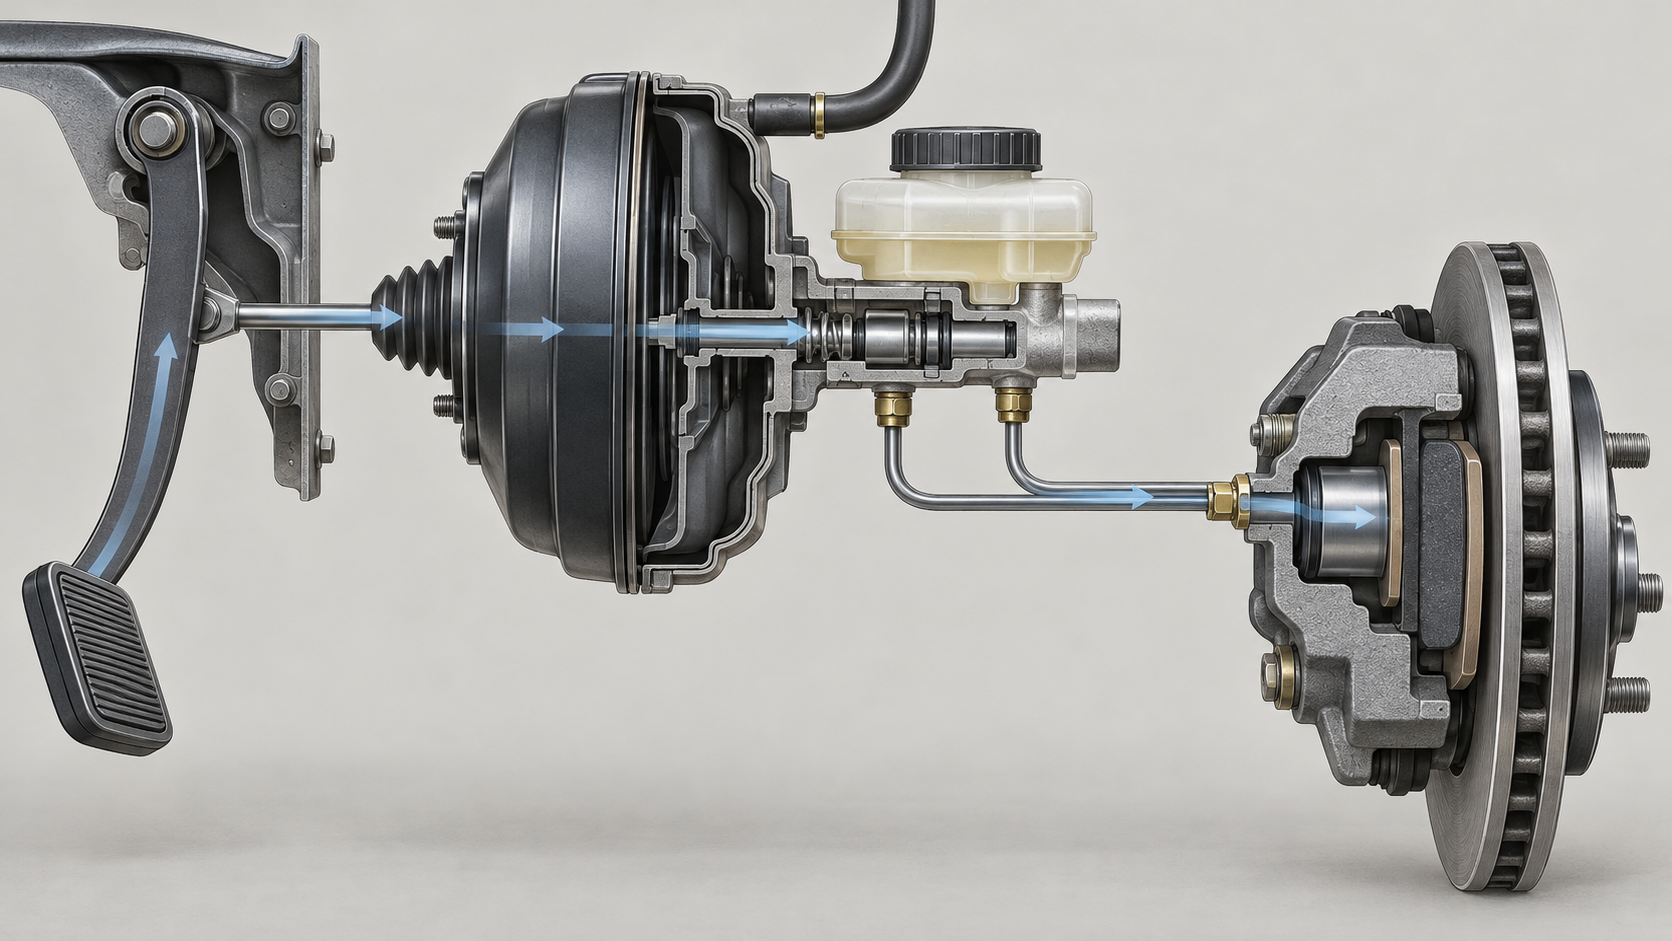
Vista toda la cadena de frenado, el conjunto del pedal se encarga de una cosa: transmitir la fuerza del pie. La trayectoria de la fuerza es: brazo del pedal — varilla de empuje — servofreno de vacío — bomba maestra — tuberías/manguitos — pistón de la pinza — pastillas de freno — disco de freno. El pedal en sí no genera fuerza de frenado; solo determina cuánta fuerza se introduce y cuánto recorrido se hace. Por eso, si el pedal está blando o el recorrido se alarga, el problema puede estar en cualquier eslabón de la cadena, no necesariamente en el pedal.
Esto también explica por qué la rigidez estructural del pedal y la rigidez de montaje son igualmente indicadores de seguridad. Si el brazo del pedal o el soporte se deforman elásticamente de forma evidente bajo carga, la sensación al pisar es "hundirse en falso", y el conductor aumentará inconscientemente la fuerza sobre el pedal. La zona de soldadura y la sección cerca del pivote mencionadas en la sección anterior son precisamente las que deben mantener su forma bajo esta carga repetida.
Cuando el pedal está blando, revisar en orden
Una secuencia práctica de diagnóstico para evitar cambiar piezas de inmediato:
- Revisar primero el líquido de frenos: comprobar si el nivel está por debajo del mínimo, si el color se ha ennegrecido y si se ha cambiado recientemente. El líquido de frenos es higroscópico; en el sector se suele recomendar cambiarlo aproximadamente cada 2 años o 40.000 km, según el manual del modelo.
- Revisar después el aire: si el nivel es normal pero el pedal está blando y se puede pisar hasta el fondo, lo más probable es que haya aire en el circuito y sea necesario purgarlo en el orden especificado por el modelo.
- Luego revisar pastillas y disco: pastillas desgastadas hasta el límite, superficie del disco rayada o espesor irregular también alargan el recorrido.
- Por último, revisar la varilla de empuje y el juego libre: un ajuste incorrecto de la varilla hace que el recorrido en vacío sea excesivo; esta operación es de reparación y debe realizarse según el manual del modelo, sin ajustar a ojo.
Si se recuerda este orden, se entiende por qué "pisar repetidamente tras cambiar las pastillas" no es prescindible: es devolver el recorrido del pistón a su posición durante el montaje para que el sistema vuelva a un estado en el que se pueda generar presión. Solo entonces el juego libre del pedal (normalmente 5–15 mm en turismos) tiene una referencia estable. Un juego libre excesivo del pedal suele estar directamente relacionado con el líquido, el aire, las pastillas y la varilla de empuje, y no con que el pedal en sí esté averiado.
Para quienes fabrican pedales o componentes estructurales alrededor del pedal, hay una experiencia sencilla: la sensación tras el montaje es el resumen de todos los procesos anteriores. Si las piezas de inyección tienen dimensiones estables, la zona de soldadura tiene resistencia suficiente y la coaxialidad entre los orificios del soporte y el pivote es buena, la curva fuerza-recorrido al pisar el pedal es repetible; de lo contrario, cada pisada será ligeramente distinta y se alterará la expectativa del conductor sobre la fuerza de frenado. Por eso, en la fase de prototipos y series cortas, las piezas tipo pedal deberían validar conjuntamente la rigidez del punto de montaje, la posición de la interfaz de la varilla de empuje y la pretensión del muelle de retorno, en lugar de conformarse con medir una sola carga de rotura.
Preguntas frecuentes (FAQ)
Las siguientes preguntas son los puntos donde más fácilmente se queda uno atascado tras leer las secciones anteriores: cómo leer los números estándar, cuánta fibra de vidrio añadir, si se puede ajustar uno mismo el recorrido libre, y cómo elegir entre pedal de plástico y pedal metálico. Las respuestas dan límites, no promesas.
El 500N de la norma nacional y el 1500N de la QC/T 788, ¿cuál de los dos cuenta realmente como requisito de resistencia del pedal de freno?
Los dos no regulan lo mismo. El 500N de la norma nacional obligatoria «Condiciones técnicas de seguridad para el funcionamiento de vehículos de motor» (límite superior de fuerza sobre el pedal con la máxima eficacia de frenado en turismos, ≤500N con carga completa y ≤400N en vacío) restringe el efecto de frenado: cuánta fuerza hace falta para detener el vehículo; no especifica directamente cuánta fuerza puede soportar el propio pedal. La QC/T 788-2018 es una norma sectorial recomendada que exige aplicar al pedal de freno una fuerza longitudinal de 1500±20N, mantenerla 5 segundos, 5 veces hacia delante y hacia atrás, y tras el ensayo no debe haber grietas ni daños, con una deformación permanente ≤5mm; este sí es el método de ensayo dirigido a la resistencia estructural del pedal. Hay que tener en cuenta que QC/T es una norma recomendada, no obligatoria; el control interno de las empresas suele ser más exigente, por ejemplo, la versión de 2007 de GMW15396 fija la carga extrema en la dirección de pisado en 2700N, y la plataforma MSB de Porsche exige una carga de rotura de 3000N. Al leer una norma, primero hay que ver claramente su ámbito de aplicación y el año de la versión.
¿Cuanto mayor sea la proporción de fibra de vidrio, más resistente será el pedal de freno?
No necesariamente es proporcional. En el sector lo habitual es una base de PP o PA con un 30%~40% de fibra de vidrio, para aumentar la resistencia, la rigidez y la estabilidad térmica. Pero el punto débil de las piezas de fibra de vidrio suele estar en la zona de soldadura por fusión: la orientación de las fibras en el punto de confluencia del flujo es desfavorable y la resistencia es inferior a la del propio material. Elevar la proporción por encima del 40%, o pasar a fibra de vidrio larga, puede mejorar la resistencia de la soldadura y el margen de seguridad frente a la fatiga, pero al subir el contenido de fibra también cambian la fluidez, la calidad superficial y la anisotropía, por lo que hay que rehacer la validación de molde y proceso. Así que «cuánto añadir» no se decide solo mirando la cifra, sino la posición de la soldadura, la dirección de la carga y las condiciones de fatiga.
¿Se puede ajustar uno mismo el recorrido libre del pedal de freno?
Se puede comprobar uno mismo, pero ajustar la varilla de empuje es una operación de mantenimiento y se recomienda seguir el manual de reparación del modelo. En turismos, el recorrido libre suele ser de 5~15mm, y se refiere a la distancia que se mueve el pedal desde que se empieza a pisar hasta que el sistema de frenos genera realmente fuerza de frenado. La autocomprobación puede hacerse así: con el vehículo parado y el motor apagado, pisar primero varias veces para descargar el servofreno, luego pisar lentamente el pedal, notar el recorrido muerto inicial, observar al mismo tiempo el cambio de altura del pedal y comprobar el nivel del líquido de frenos. Si el recorrido libre aumenta claramente, las causas habituales son aire en el líquido de frenos, desgaste de las pastillas, ajuste incorrecto de la varilla de empuje o fallo de sellado de la copa de la bomba principal; si es demasiado pequeño, puede haber arrastre de freno, calentamiento y desgaste más rápido de las pastillas. El líquido de frenos suele recomendarse cambiar cada 2 años o 40.000 km, según lo que indique el manual del modelo.
¿Cómo elegir entre pedal de plástico y pedal metálico?
Depende del uso y del volumen de producción. En turismos de producción en serie, el brazo del pedal es en su mayoría una pieza de plástico técnico reforzado con fibra de vidrio moldeada por inyección; sus ventajas son el alto grado de integración, el bajo peso y la alta eficiencia de conformado, a cambio de que la zona de soldadura y la sensibilidad a la temperatura requieren redundancia de diseño y validación para cubrirlas: el caso de retirada por cambio de nailon a polipropileno que redujo la resistencia es una lección. Los soportes metálicos, los pivotes y otras zonas portantes siguen usando habitualmente piezas metálicas. Si se trata de fabricación de series pequeñas, modificaciones o piezas de validación, el mecanizado CNC del brazo del pedal metálico o la impresión 3D de piezas estructurales son más flexibles, pero hay que tener en cuenta que el comportamiento a fatiga de estos procesos no es equivalente al de una pieza de inyección de producción en serie, y no se puede sustituir directamente la validación de producción por los resultados de una pieza de muestra.
En los ensayos, ¿por qué los resultados difieren tanto entre pisar en dirección frontal y pisar lateralmente?
Porque la forma de solicitación es distinta. Al pisar perpendicularmente en dirección frontal, el brazo del pedal soporta principalmente flexión y la distribución de tensiones en la sección es relativamente controlable; pisar lateral u oblicuamente equivale a añadir una palanca en la raíz del brazo del pedal, el momento flector y el momento torsor se superponen y es fácil que aparezca concentración de tensiones cerca del pivote. En no pocos modelos el riesgo de rotura está precisamente en la raíz del brazo del pedal al pisar de forma no perpendicular. Por eso las condiciones de validación deben cubrir la dirección frontal, la lateral y distintas condiciones de temperatura (como -35℃, temperatura ambiente, 80℃); que se supere un ensayo en una sola dirección no significa que cualquier forma de pisar sea segura en el uso real.
Key takeaways
- La norma nacional obligatoria establece «con cuánta fuerza se puede detener el vehículo» (en turismos, la fuerza sobre el pedal con la máxima eficacia de frenado ≤500 N), pero no especifica directamente cuánta fuerza puede soportar el propio pedal; es la norma recomendada del sector QC/T 788 la que fija requisitos estructurales como 1500 N mantenidos 5 segundos, sin grietas y con deformación permanente ≤5 mm.
- El brazo del pedal de freno predominante es una pieza de inyección de PP o PA con un 30 %–40 % de fibra de vidrio; la zona de soldadura por fusión de la fibra de vidrio es más débil que el cuerpo, por lo que debe mantenerse un margen de seguridad a la fatiga suficiente, y esta es también la contradicción central en el diseño de la ubicación de la entrada del molde y de la línea de fusión.
- Todo cambio de material debe volver a validarse: hubo un fabricante de automóviles que, tras cambiar el material del soporte de nailon a polipropileno, sufrió una caída de la resistencia máxima y un riesgo de rotura en la posición del pivote del pedal, lo que provocó una llamada a revisión.
- El juego libre del pedal en turismos suele ser de 5–15 mm; si es excesivo (aire en el líquido de frenos, desgaste de las pastillas, ajuste incorrecto del empujador) o demasiado pequeño, afecta al frenado, por lo que es un punto que debe confirmarse tras el montaje.



