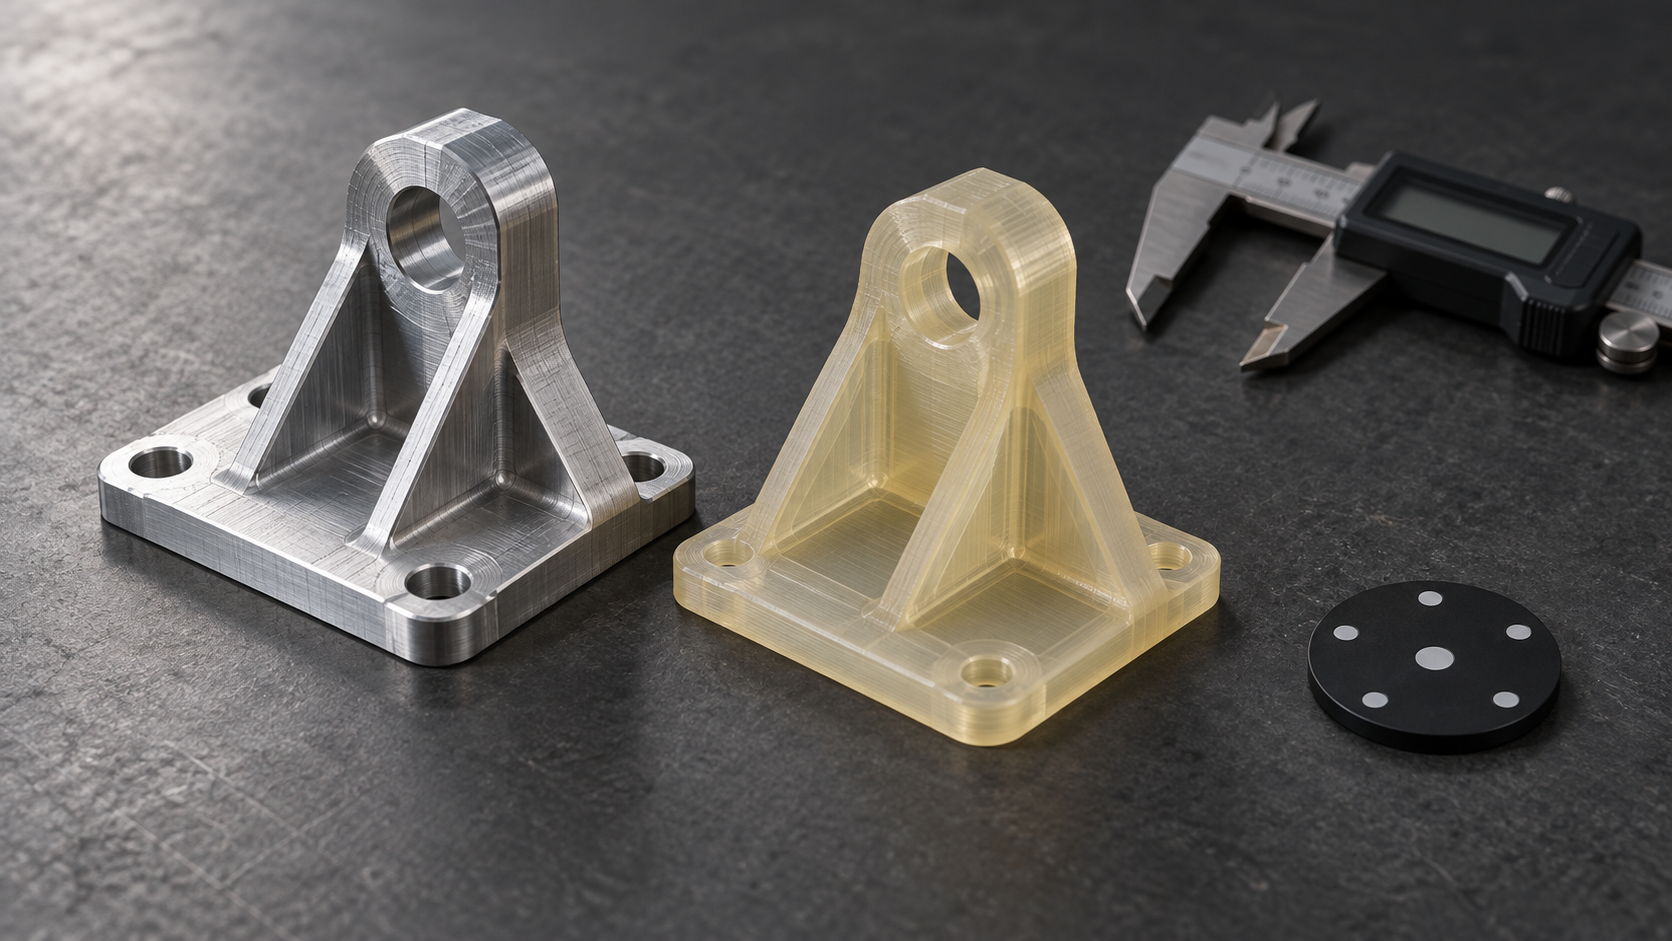
Empecemos por un prototipo que no ensambló una vez
En el banco de pruebas, un clip de un prototipo estructural se rompió. En la revisión el ensamblaje era fluido y el clip daba un tacto nítido; al pasar a inyección, el primer lote presentó blanqueamiento en la raíz del clip y desviación unilateral de la posición de agujeros superior a 0,3 mm. El rastreo reveló tres cosas: el prototipo se hizo por fabricación aditiva, el espesor de pared se imprimió según el valor nominal del plano y la rigidez del material difería del plástico de producción. El prototipo «se hizo», pero no se validó dónde fallaría realmente.
Este tipo de problema no es aislado. El valor del prototipo no está en «hacerlo primero para ver cómo queda», sino en pensar primero qué se va a validar: si es proporción de forma, interferencia de ensamblaje, rigidez estructural o desmoldeo y viabilidad de producción. Según el objetivo de validación, la elección de proceso, material, tolerancias y estado superficial cambia por completo. Si se elige mal, el prototipo da un falso positivo: ensambla y se deja flexionar, pero la producción se atasca en otro punto.
A continuación se desarrollan siete errores comunes, cada uno aterrizado en «qué ocurrirá realmente» y «cuál es la alternativa». Los criterios se redactan, en lo posible, como elementos marcables en planos y cotizaciones, no como sensaciones.
Error uno: el prototipo es solo «hacerlo primero para ver cómo queda», se elige el proceso al azar
Se oye a menudo: un prototipo, con que ensamble y se vea, vale; se le da a quien sea más rápido y barato. Esto se sostiene en una revisión puramente de forma, pero si el objetivo de validación implica fuerza de ensamblaje, retorno elástico del clip o rigidez estructural, se siembra una mina.
El valor del prototipo no está en «hacerlo», sino en «qué validar». Primero se escriben los criterios de validación y luego se deduce el proceso; invertir el orden genera retrabajo.
| Forma, proporción, tacto | Impresión 3D (SLA/FDM) | La textura superficial difiere mucho de la pieza inyectada de producción; las conclusiones de revisión de brillo no son extrapolables |
| Dimensiones de ajuste, posición de agujeros | CNC | La deformación por amarre en piezas de pared delgada se come la tolerancia; hay que confirmar con ingeniería el esquema de sujeción |
| Rigidez estructural, retorno elástico del clip | CNC (con material cercano al de producción) | La rigidez de resina/PLA es baja y la conclusión resulta optimista |
| Dimensiones tras plegado y soldadura de piezas de chapa | Chapa metálica | El retorno elástico del plegado y la deformación térmica de la soldadura deben preverse en el plano |
| Lotes pequeños, aspecto cercano a inyección | Réplica de prototipo (colada al vacío) | Las propiedades mecánicas del material de colada aún difieren de la pieza inyectada; usar con cautela en piezas portantes |
| Confirmación funcional de la pieza de producción | Inyección (prueba de molde) | Ciclo y costo elevados; normalmente se sitúa tras congelar la estructura |
Alternativa: indicar en el plano o en la solicitud de cotización el «criterio de validación de esta vez». Si el criterio son dimensiones de ajuste, elegir CNC y detallar dimensiones clave, referencias y puntos de inspección; si el criterio es aspecto y tacto, la impresión 3D es más rápida, pero hay que señalar que el estado superficial no representa la producción. Si el criterio es rigidez estructural, usar en lo posible material de la misma familia que el de producción y mantener el espesor de pared según el valor de producción, sin adelgazarlo por comodidad de impresión.
Un apunte: dentro del mismo conjunto de prototipos, distintas piezas pueden seguir distintos procesos. La carcasa por impresión 3D para ver la forma, el soporte portante interno por CNC para ver la rigidez, la base de chapa por chapa metálica para ver la posición de agujeros: separar los criterios por pieza ahorra más trabajo y reduce los diagnósticos erróneos que unificar el proceso para todo el conjunto.
Error 2: copiar las tolerancias del prototipo directamente del plano de producción
La práctica más común es: enviar el plano de producción sin cambios al fabricante de prototipos y copiar las tolerancias tal cual. El resultado es que ocurren dos cosas a la vez: el precio sube y, además, la conclusión de la validación es menos fiable. Porque las tolerancias del prototipo y las de producción tienen destinatarios distintos: las tolerancias del prototipo sirven a «qué hay que validar en esta ronda», mientras que las de producción sirven a la función de ensamblaje, a los útiles de verificación y a la intercambiabilidad. Si ambas se escriben en el mismo plano, el proveedor solo puede cotizar según el criterio más estricto.
Por qué surgen problemas: la tolerancia es un criterio, no una exhibición de precisión
Lo que realmente hay que responder en la fase de prototipo es: si las posiciones de los agujeros coinciden, si los clips encajan, si la forma pasa la revisión. La mayoría de estos criterios no necesitan ±0,05 mm. La práctica habitual del sector es controlar las dimensiones críticas de ajuste del prototipo en el orden de ±0,1~±0,2 mm, y relajar o incluso no acotar las formas no críticas y las superficies sin ajuste; las piezas de producción se definen aparte según la función, los útiles de verificación y la capacidad del proceso. Este intervalo es solo un punto de partida para decidir; los valores concretos deben confirmarse con el proveedor según la función del plano y no pueden tomarse como valores garantizados.
A la inversa, si en el prototipo se indica ±0,02 mm, el proveedor tendrá que usar un proceso más caro (por ejemplo, fresado de precisión con múltiples amarres) o hacer juegos malabares con la inspección: añadir al presupuesto una verificación completa por máquina de medición por coordenadas, alargar el plazo de entrega y duplicar el coste, mientras que el criterio de ensamblaje que validas no cambia en absoluto. Peor aún, las tolerancias ajustadas no se pueden mantener de forma estable en procesos de baja rigidez (como resina SLA o FDM), y los datos medidos son en realidad ruido, lo que lleva a diagnosticar erróneamente en la revisión que «hay un problema de diseño».
| Síntomas | Causas habituales | Alternativas |
|---|---|---|
| Precio claramente elevado y plazo de entrega alargado | Las tolerancias se acotan según la pieza de producción y el proveedor elige proceso e inspección según el criterio más estricto | Acotar las tolerancias por capas según el objetivo de validación: ajustar las superficies de ajuste y relajar las superficies sin ajuste |
| Dispersión grande en las dimensiones medidas, imposible de juzgar | Procesos de baja rigidez con tolerancias ajustadas: el ruido de medición es mayor que la banda de tolerancia | Cambiar de proceso (CNC) o convertir esa dimensión en dimensión de referencia |
| El prototipo encaja, pero la producción no | La banda de tolerancia del prototipo no coincide con la capacidad del proceso de producción y oculta el huelgo real | Prever el huelgo según la capacidad típica del proceso de producción y reservar margen de ajuste |
Hay otro punto que se pasa por alto con facilidad: las bases de medición de las tolerancias del prototipo y de producción suelen ser distintas. El prototipo puede no tener un útil de verificación específico y se mide en estado libre; la pieza de producción se posiciona en el útil y luego se mide. Los números son iguales, pero el significado no. Si en la revisión solo se comparan los números, es fácil llegar a conclusiones erróneas. La solución es indicar en el plano el estado de medición, o pedir al proveedor que especifique en el informe la base y el método de sujeción.
Error 3: espesor de pared, radios y ángulos de desmoldeo «en la fase de prototipo no importan»
Se oye a menudo decir: el prototipo es solo para hacer una forma primero, y el espesor de pared, los radios y el ángulo de desmoldeo se corrigen antes de abrir el molde. Esta suposición se sostiene cuando se trata solo de una revisión de forma, pero en cuanto el prototipo debe validar la resistencia estructural o pasar después a inyección, el precio se paga. Vi una carcasa de prototipo hecha con impresión 3D, con un espesor de pared de 1,2 mm según la forma, y el tacto de ensamblaje era normal; tras pasar a inyección apareció una marca de hundimiento evidente en la misma posición y la base de los clips se rompió en serie por resistencia insuficiente en la línea de soldadura.
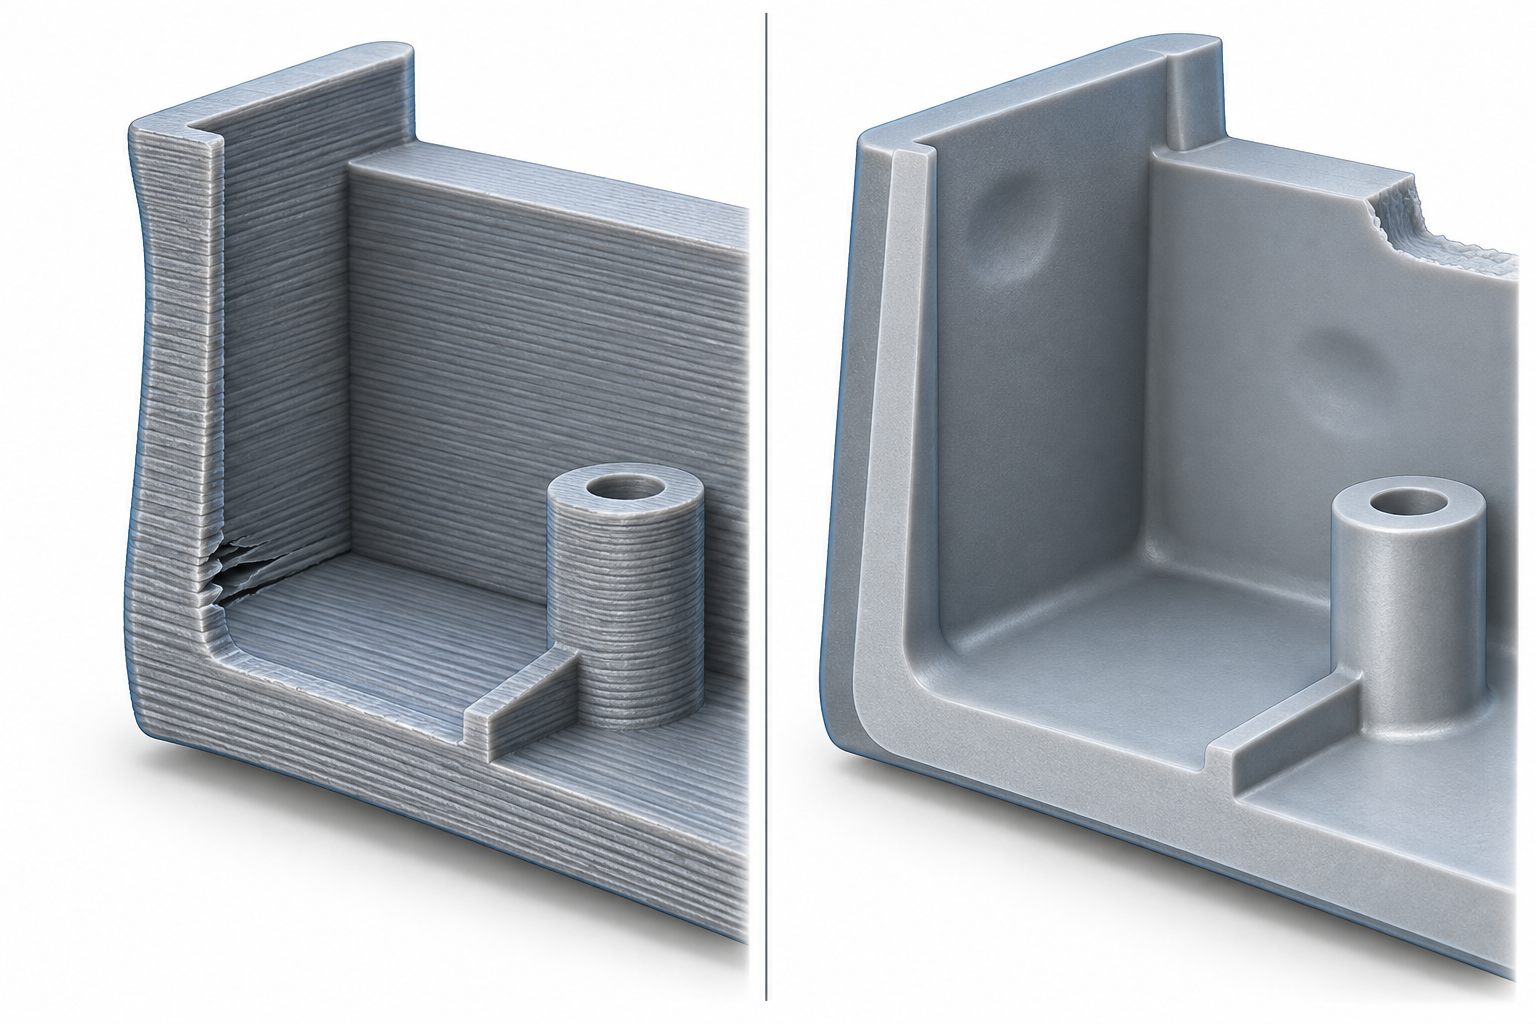
El problema no está en la impresión ni en la inyección en sí, sino en que en la fase de prototipo se mezclaron las lógicas de conformado de ambos procesos. La fabricación aditiva deposita capa a capa, y el riesgo principal de las paredes finas es el alabeo y la resistencia entre capas; la inyección es llenado de fundido más contracción por enfriamiento, y el riesgo de las paredes finas es el llenado insuficiente, las marcas de hundimiento y las líneas de soldadura. En una misma estructura de pared fina, las posiciones de fallo de ambos procesos a menudo no coinciden.
Diferencias de fallo de las paredes finas según el proceso
| Característica estructural | Comportamiento habitual en aditiva (FDM/SLA/SLS) | Comportamiento habitual en inyección | Previsión posible en la fase de prototipo |
|---|---|---|---|
| Espesor de pared inferior al valor empírico habitual (por ejemplo, piezas de plástico menores de 1 mm) | Alabeo de paredes finas, delaminación entre capas, más evidente en los lados largos | Llenado insuficiente, marcas de hundimiento, baja resistencia de las líneas de soldadura | Aumentar el espesor de pared crítico hasta el rango alcanzable por el proceso, o marcarlo como pieza no representativa de producción |
| Radio interior demasiado pequeño o ausente | Sin problema para la impresión, pero concentración de tensiones en las esquinas vivas | Dificultad de llenado en las esquinas vivas, propensión a inyección corta y fisuración por tensión | Prever radios en las esquinas interiores, dando prioridad a las zonas de carga |
| Sin ángulo de desmoldeo | Sin efecto sobre la impresión | Arrastre en el desmoldeo, blanqueamiento por expulsión, nebulización superficial | Prever 1°~2° a lo largo de la dirección de desmoldeo (práctica común en el sector, confirmar según plano y proveedor) |
Alternativa: decidir el grado de previsión según el objetivo de validación
- Para validar resistencia estructural o pasar a inyección: espesor de pared, radios y ángulo de desmoldeo previstos según el proceso de producción en serie. El espesor de pared se toma primero según el rango habitual del material y el proceso; los radios en esquinas internas portantes no deben ser menores a 0.5 veces el espesor de pared; el ángulo de desmoldeo se reserva a lo largo de la dirección de desmoldeo.
- Solo confirmar forma externa y ocupación de espacio para ensamblaje: se puede flexibilizar, pero debe indicarse en el plano «pieza no representativa de producción en serie» para evitar usos indebidos posteriores.
- Piezas decorativas no portantes: paredes delgadas y ausencia de desmoldeo son aceptables, siempre que no participen en el posicionamiento de ensamblaje ni soporten cargas repetidas.
Error conceptual 4: los prototipos de ensamblaje no necesitan referencias
He visto un lote de prototipos estructurales que en la revisión encajaban con suavidad y los tornillos entraban; la conclusión fue «la estructura no tiene problemas». Tras pasar a inyección, en el primer lote de 200 piezas aparecieron en la línea de ensamblaje aproximadamente un 30 % de clips que quedaban bloqueados a tope y un 20 % de agujeros desalineados. Al investigar se descubrió: los prototipos estaban impresos en SLA, sin una superficie de referencia unificada; cada pieza se conformaba colocada de forma independiente, y en el ensamblaje se alineaba a mano. Las dimensiones de las piezas estaban dentro de tolerancia, pero entre las piezas no había una base de posicionamiento común: el problema no es que no se fabrique con precisión, sino que nunca se definió qué significa «preciso».
La tarea central de un prototipo de ensamblaje no es reproducir la forma de las piezas, sino reproducir la relación de posicionamiento entre las piezas. Sin referencias, que el ensamblaje encaje es solo casualidad, y si no encaja tampoco se puede determinar qué cara de qué pieza falló. Si este tipo de problema se posterga hasta la fase de molde, el costo y el plazo de modificar el molde son mucho mayores que añadir un poste de posicionamiento en la fase de prototipo.
Las cuatro referencias que deben definirse antes de iniciar un prototipo de ensamblaje
- Superficie de referencia (cara A): elegir el plano que primero contacta en el ensamblaje, de mayor área y más fácil de medir, y marcarlo en el plano como referencia primaria. En la fase de prototipo ya debe mecanizarse o imprimirse esta cara correctamente, en lugar de elegir al azar una cara de conformado.
- Poste de posicionamiento / agujero de posicionamiento: al menos un par entre dos piezas, con un juego de ajuste diametral de 0.05~0.15 mm (práctica común en el sector; confirmar según plano y método de ensamblaje). Si falta el poste de posicionamiento en el prototipo, el ensamblaje solo puede alinearse por bordes y la desviación no puede reproducirse.
- Relación de posición de agujeros: la posición de los agujeros para tornillos y aberturas de conectores respecto a la superficie de referencia es más crítica que el diámetro del agujero en sí. Un agujero más grande puede corregirse; una posición de agujero desviada arruina toda la placa.
- Juego de ajuste: los valores de juego de piezas móviles, clips y guías deben escribirse en el plano del prototipo; si no se escriben, por defecto se asignan según la experiencia del proveedor, y cuánto se asigne depende de la suerte.
| Síntoma | Causa real | Alternativa |
|---|---|---|
| El prototipo ensambla, la producción en serie no | El prototipo no tiene referencias unificadas, se alinea a mano | Marcar referencias A/B/C en el plano y mecanizar el prototipo según ellas |
| Clips bloqueados a tope o demasiado sueltos | Juego de ajuste no definido, el proveedor lo asigna por experiencia | Especificar en el plano el valor de juego y la banda de tolerancia |
| Agujeros desalineados | Posición de agujeros no acotada respecto a referencias, cada pieza se conforma de forma independiente | Acotar la posición de los agujeros con origen en la superficie de referencia |
| Planitud fuera de tolerancia tras el ensamblaje | Superficie de referencia no mecanizada, se usa directamente la cara impresa como cara de ensamblaje | Dejar sobreespesor de mecanizado en la superficie de referencia o fresarla tras la impresión |
Si el prototipo ya está terminado y se detecta falta de referencias, el escaneo 3D puede servir para reverificar referencias: escanear la nube de puntos completa tras el ensamblaje y compararla con el modelo teórico permite ver en qué dirección se desvía y cuánto. Pero esto es una corrección a posteriori: el escaneo te dice que hay desviación, no te dice hacia dónde ajustar. La próxima vez que se abra el plano, marcar las referencias es más útil que escanear diez veces.
Error cinco: el tratamiento superficial es solo «estético»
Se oye a menudo decir: dejemos la pieza prototipo sin tratar por ahora, basta con que se pueda montar, y ya definiremos el acabado cuando llegue la producción en serie. En la práctica, los desastres en las reuniones de revisión suelen ocurrir precisamente en este paso. El chorreado de arena, la anodización, la pintura y el galvanizado consumen o añaden una capa de dimensiones; además, la textura y el brillo determinan directamente el juicio del cliente sobre el «tacto» y la «categoría»: una misma pieza estructural puede recibir conclusiones opuestas en una reunión de revisión según sea mate o brillante.
La capa superficial cambia las dimensiones, no solo el color
El espesor de la capa de anodización suele estar en el sector, comúnmente, entre unas pocas micras y algo más de veinte micras; la oxidación dura es aún más gruesa; la pintura suele tener 20–60 μm por lado, y el recubrimiento en polvo es todavía más grueso. Para las superficies de ajuste, los agujeros roscados y los pares deslizantes, estos espesores no son un residuo insignificante. Si se fabrica la pieza prototipo con las dimensiones de la pieza en bruto y luego se anodiza, los agujeros quedan pequeños y los ejes quedan apretados. La práctica viable es: marcar en el plano la referencia «antes/después de la oxidación» para las dimensiones de ajuste, o dejar un enmascaramiento (masking) en las superficies de ajuste, para que el tratamiento superficial no caiga en la zona de ajuste.
Elegir el estado superficial según el objetivo de la revisión, no según la estética
| Objetivo de la revisión | Estado superficial recomendado | Aspectos a tener en cuenta |
|---|---|---|
| Verificación estructural/de montaje | Pieza en bruto o solo desbarbada, con las superficies de ajuste enmascaradas | Cualquier recubrimiento altera el juego de ajuste; verificar primero las dimensiones |
| Revisión del tacto y del agarre | Muestra chorreada con arena o pintada con la textura correspondiente | El número de textura y el grano de arena deben figurar en los requisitos; de lo contrario, el tacto varía en cada lote |
| Revisión de aspecto/CMF | Comparación con muestras pintadas del mismo tono o con placas anodizadas | La diferencia de color de la pieza prototipo no representa la de producción; hay que confirmarla con una placa de color aparte |
| Superficie resistente al desgaste/funcional | Probar en paralelo una probeta pequeña con el mismo proceso que en producción | Cuando el proceso de la pieza prototipo difiere del de producción, las conclusiones no pueden extrapolarse directamente |
La práctica alternativa puede resumirse en una regla: primero aclarar qué se va a examinar en esta revisión y luego decidir hasta qué punto llevar el tratamiento superficial. Si se examina el montaje, mantener el tratamiento superficial lejos de las superficies de ajuste; si se examina el tacto, fijar los parámetros de textura y conservar una muestra; si se examina el aspecto, aceptar que la pieza prototipo solo representa una dirección y que el color y la textura de producción deben confirmarse por separado. Incluir esto en los requisitos técnicos de la pieza prototipo ahorra muchas más molestias que discutir después «el color no es el correcto».
Aceptación de la pieza prototipo: qué inspeccionar, con qué inspeccionarlo y cómo redactar los criterios
La pieza prototipo ya está hecha, pero en la reunión de revisión nadie sabe decir con claridad si «se considera apta o no». Las piezas de aspecto parecen aceptables, las de montaje no entran, el informe dimensional no coincide con el plano: la disputa no suele estar en la calidad del mecanizado, sino en que los criterios de aceptación no están bien redactados. La lógica de aceptación de una pieza prototipo es distinta de la de producción: en producción se verifica la función y la consistencia; en la pieza prototipo se verifica «si el problema que se quería validar esta vez ha quedado validado». Por eso, primero se define el objetivo de aceptación, luego los puntos de inspección y los medios, y solo al final se llega al presupuesto.
Correspondencia entre puntos de aceptación y medios de inspección
| Punto de aceptación | Medios habituales | Escenario de aplicación | Precauciones |
|---|---|---|---|
| Dimensiones clave de la forma exterior | Calibre, micrómetro, galga | Pieza única, geometría regular | La referencia de medición debe coincidir con la del plano; la lectura del calibre es orientativa, y las dimensiones en disputa se vuelven a medir con máquina de medición por coordenadas |
| Posición de agujeros, juego de ajuste | Galga, galga de pasador, máquina de medición por coordenadas | Piezas prototipo de tipo montaje | La desviación de posición de los agujeros se criba rápidamente con galga de pasador; si se sale de tolerancia, se localiza con máquina de medición por coordenadas |
| Tolerancias geométricas (planitud, coaxialidad) | Máquina de medición por coordenadas, mármol de trazado + comparador de carátula | Piezas con relación de ensamblaje o movimiento | En la etapa de prototipo normalmente solo se inspeccionan los pocos puntos que afectan al ensamblaje; no es necesario replicar todos los puntos del plano de producción en serie |
| Superficies complejas, formas libres | Escaneo óptico (escaneo 3D) | Piezas de apariencia, comparación inversa | El escaneo entrega un mapa de color de desviaciones de nube de puntos; el criterio debe especificar si se compara contra el CAD o contra la pieza física |
| Función y sensación táctil | Pruebas de ensamblaje, pruebas funcionales | Piezas estructurales, piezas de interacción humano-máquina | Se toma como válido el resultado real del ensamblaje; no basta con mirar el informe dimensional |
¿Inspección al 100 % o por muestreo?
El prototipo normalmente es solo una o dos piezas; hablar de inspección al 100 % o por muestreo tiene poco sentido, pero la regla debe quedar clara de antemano: las dimensiones clave que afectan al ensamblaje y la función se inspeccionan al 100 %, pasando pieza por pieza con calibre/calibrador de galgas; las superficies no críticas de apariencia y las dimensiones decorativas pueden inspeccionarse por muestreo o a simple vista. En el vaciado por vacío (réplica de prototipos) en lotes pequeños, la primera pieza debe inspeccionarse al 100 %, y las siguientes por muestreo en las dimensiones clave, porque el molde de silicona se desgasta y las dimensiones derivan con el número de coladas.
Cómo redactar el criterio, en una frase: escribir solo las dimensiones y condiciones relacionadas con «qué se va a verificar esta vez», y marcar el resto como referencia o sin requisito. Usar directamente el plano de producción en serie como plano de aceptación del prototipo arrastra una gran cantidad de tolerancias irrelevantes a la inspección, lo que aumenta el costo y hace que los pocos puntos realmente clave se pierdan en el informe. Cuando se necesite revisar la referencia o hacer una comparación inversa, se puede usar el servicio de escaneo 3D; para confirmar el proceso y los criterios de cotización, acceda a la cotización en línea.
Cuándo no aplican estas recomendaciones
Las tolerancias, el ángulo de desmoldeo, las referencias y los requisitos de inspección de las secciones anteriores se sustentan en la premisa de que «el prototipo debe asumir parte de la responsabilidad de la pieza de producción en serie». Si esta premisa no se cumple, aplicarlas tal cual solo desperdicia dinero y tiempo.
- Piezas de evaluación puramente estética/táctil: solo se evalúan color, textura y posición de la línea de partición; no se ensamblan ni se miden. Las dimensiones clave pueden relajarse al orden de ±0,3 mm o incluso más; el ángulo de desmoldeo y la uniformidad del espesor de pared pueden no preverse, pero debe indicarse en el plano u orden de trabajo «pieza de confirmación de apariencia, las dimensiones no son base de aceptación».
- Piezas de exhibición de un solo uso: ferias, maquetas para licitaciones, que se desechan tras el uso. Se pueden usar el proceso y los materiales más económicos, sin necesidad de simular la rigidez de producción en serie; pero si el cliente va a manipular la relación de ensamblaje, se recomienda seguir haciendo los orificios de ajuste según las dimensiones funcionales.
- Piezas conceptuales tempranas con estructura aún no congelada: en este momento es más importante cambiar el diseño que controlar las dimensiones. Las tolerancias se dan según «que se pueda montar», y la inspección solo hace ensamblaje funcional, sin informe dimensional completo.
- Venta de prueba en lotes extremadamente pequeños: dentro de unas decenas de piezas, basta con vaciado por vacío o CNC en lote pequeño; no es necesario abrir un molde de acero para ello, ni se debe usar para verificar el alabeo y las marcas de hundimiento del moldeo por inyección, ya que eso pertenece a problemas del proceso de producción en serie.
Criterio en una frase: si la pregunta que este prototipo debe responder solo se refiere a «si se ve correcto o no», se hace como pieza de apariencia; en cuanto se refiera a «si se monta, si aguanta, si se puede producir en serie», las reglas anteriores no se pueden omitir. Si hay dudas, incluya el uso en la solicitud de cotización: es más barato que discutirlo después.
Preguntas frecuentes
Las siguientes preguntas son las que más se repiten en la fase de cotización y aceptación de prototipos. Las respuestas se dan según criterios de ingeniería, no según argumentos de venta; cuando se refieran a valores concretos, prevalecerán las indicaciones del plano y la confirmación del proveedor.
¿Por qué el mismo plano puede costar varias veces más en la cotización de un prototipo?
La mayoría de las diferencias no están en el material, sino en tres cosas: la ruta de proceso (fresado CNC de una sola pieza vs impresión 3D vs réplica por vaciado), los requisitos de tolerancia e inspección (si se requiere informe dimensional completo por CMM) y el acabado superficial (arenado, anodizado y pintura tienen cada uno sus procesos). Cotizar la misma pieza como «pieza de confirmación de forma» y como «pieza de verificación de ensamblaje» implica cargas de trabajo distintas desde el principio. Indicar claramente el objetivo de verificación al cotizar permite obtener cotizaciones comparables mejor que presionar el precio.
¿El prototipo debe tener necesariamente las mismas tolerancias que la pieza de producción en serie?
No necesariamente. Las tolerancias del prototipo sirven al criterio de verificación: si se verifica el ensamblaje y el ajuste, las dimensiones clave de ajuste deben ajustarse más; si solo se verifica la forma y la sensación táctil, las dimensiones no clave pueden relajarse. La práctica común del sector es controlar las dimensiones clave del prototipo en el orden de ±0,1~±0,2 mm, relajar las no clave, y definir por separado las de producción en serie según la función. Los valores concretos se confirmarán según el plano y el proveedor; no copie directamente las tolerancias de producción en serie en el plano del prototipo.
¿En la etapa de prototipo hay que prever ángulo de desmoldeo y espesor de pared?
Depende del objetivo de verificación. Si después del prototipo se va a pasar a moldeo por inyección o vaciado por vacío, y se va a verificar el desmoldeo, las marcas de hundimiento y el llenado, entonces el ángulo de desmoldeo y el espesor de pared deben preverse según el proceso de producción en serie; de lo contrario, el «se monta y se ve bien» que da el prototipo es un falso positivo. Si solo es una evaluación puramente de forma o una pieza de exhibición de un solo uso, se puede no prever, pero debe indicarse «pieza no representativa de producción en serie» en el plano o en la hoja de entrega, para evitar malentendidos aguas abajo.
¿Un prototipo de ensamblaje necesita referencias?
Sí. En un prototipo sin superficies de referencia, postes de posicionamiento ni referencias de orificios, los problemas de ensamblaje suelen posponerse hasta que se revelan en la producción en serie. Se recomienda especificar en el plano las superficies de referencia, los postes de posicionamiento, las posiciones de orificios clave y las holguras de ajuste; si es necesario, usar escaneo 3D para revisar la desviación entre la pieza real y el modelo digital. Un prototipo con referencias poco claras no puede servir como base para liberar la producción en serie aunque el ensamblaje sea fluido.
¿Qué puntos se inspeccionan en la aceptación del prototipo y hay que indicarlos en la cotización?
Sí, hay que indicarlos. Los puntos de aceptación comunes incluyen dimensiones clave, posiciones de orificios, holguras de ajuste, apariencia y estado superficial, y pruebas de ensamblaje funcional. Los medios de inspección se eligen según el punto: calibre/calibrador de galgas para dimensiones convencionales, CMM o escaneo óptico para forma y posición y contornos complejos, y ensamblaje funcional para verificar el ajuste. Qué se inspecciona al 100 % y qué por muestreo debe acordarse en la cotización o en el acuerdo técnico; de lo contrario, la disputa en la aceptación recaerá sobre el estándar predeterminado del proveedor.
Key takeaways
- El primer uso del prototipo determina el proceso: para validar ensamblaje y estructura, priorizar la ruta que pueda conformarse con el espesor de pared real y la rigidez del material real; solo para validar forma y tacto se recurre a procesos rápidos de bajo costo.
- En el prototipo no se copian las tolerancias de producción. Las tolerancias del prototipo se escriben según el «objetivo de validación»; las de producción, según la «función de ensamblaje». Mezclarlas encarece la cotización y oculta problemas reales.
- Valores de producción como espesor de pared, radios y ángulo de desmoldeo deben preverse ya en el prototipo según la dirección de producción; cambiar una estructura en el prototipo suele implicar cambiar a la vez molde, utillaje de inspección y utillaje de ensamblaje.
- Los prototipos de ensamblaje deben incluir referencias: postes de posicionamiento, superficies de referencia y posiciones de agujeros hechos correctamente de una vez; de lo contrario, el prototipo ensambla pero la producción no, y el problema se pospone a la fase más cara.
- La aceptación del prototipo debe especificar qué se inspecciona, con qué se inspecciona y cuál es el criterio; escribir solo «dimensiones conformes» equivale a no escribir nada. Escaneo óptico más calibre/galga para dimensiones clave suele ser suficiente.



