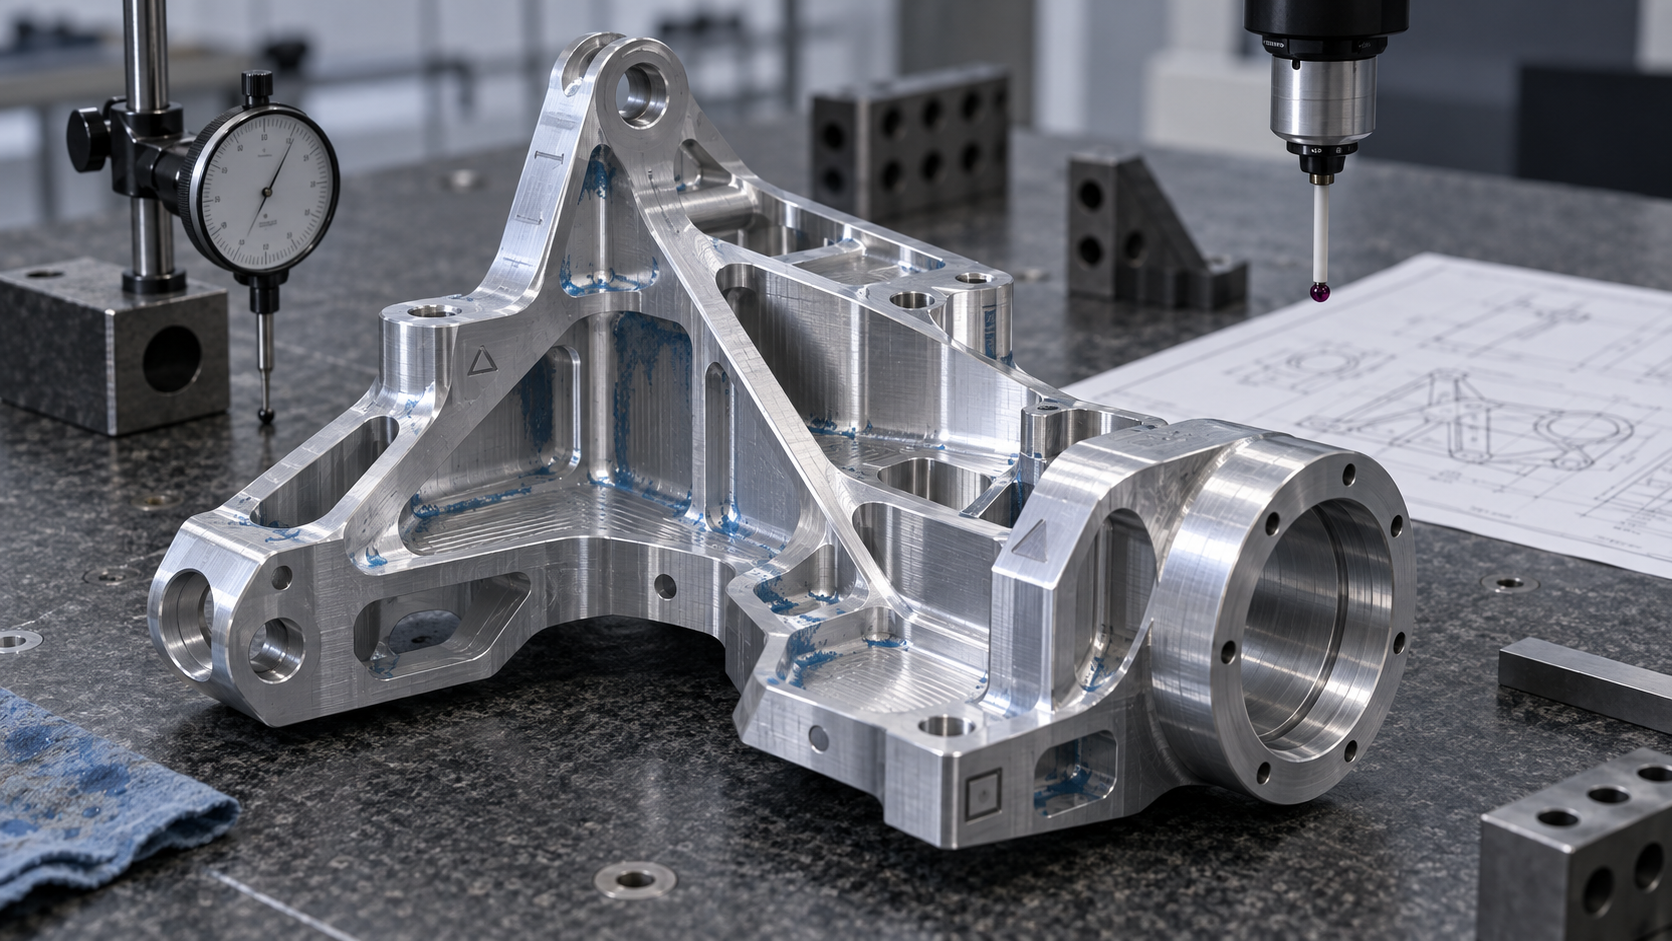
En qué radica realmente la dificultad del mecanizado de piezas complejas: primero cuente los amarres, después hable de precisión
Tomemos un soporte de aluminio con una cara inclinada a 30°, una cavidad interna de 60 mm de profundidad y una pared lateral de 1,5 mm y preguntemos: ¿se puede hacer? La mayoría de los talleres dirá que sí. Lo que realmente hay que preguntar es cuántas veces hay que voltear la pieza, cuántas herramientas cambiar, dónde está la referencia y con qué se va a medir al final. El umbral del mecanizado de piezas complejas rara vez se limita a la precisión de reposicionamiento de una sola máquina; se limita a cómo se acumulan los errores al encadenar estas cuatro cosas.
Las fuentes de complejidad son básicamente tres. La primera es la accesibilidad geométrica: si la herramienta puede entrar, con qué orientación corta y dónde están las zonas de interferencia. En cavidades profundas hay que ver la relación longitud-diámetro de la herramienta; en caras inclinadas, el ángulo de giro del husillo; en rincones internos, el radio mínimo de herramienta. La segunda es la rigidez y la deformación: paredes delgadas, voladizos esbeltos y placas base finas ceden, se desplazan y se deforman bajo la fuerza de corte. La tercera es la medibilidad: el plano indica una tolerancia de posición, pero si en la pieza no se encuentra una cara de referencia donde apoyar un reloj o una sonda, la conclusión de medición no se sostiene.
Llevemos estas tres cosas al soporte del ejemplo. En una máquina de 3 ejes, mecanizarlo requiere fresar la cavidad interna por la cara frontal, voltear para fresar el reverso y voltear dos veces más para hacer los taladros de las dos caras inclinadas. Cada volteo exige un nuevo alineado, y los errores de alineado, de la cara de apoyo del utillaje y de viruta residual se suman a la cota final. La relación empírica habitual en el sector es: cada amarre adicional suele aumentar el error de posición acumulado en un orden de magnitud; el valor concreto varía según el utillaje y el método de alineado y debe confirmarse según la banda de tolerancia del plano y el proceso real. El fresado de 5 ejes en un solo amarre puede absorber esta acumulación, pero solo si la accesibilidad y la rigidez de la herramienta son adecuadas.
Por eso este artículo no enumera equipos, sino que sigue una cadena de decisión: característica geométrica → referencia de amarre → selección de máquina → asignación de tolerancias → bucle de inspección. En cada eslabón se dan criterios y límites aplicables, no adjetivos como «alta precisión» o «alta eficiencia».
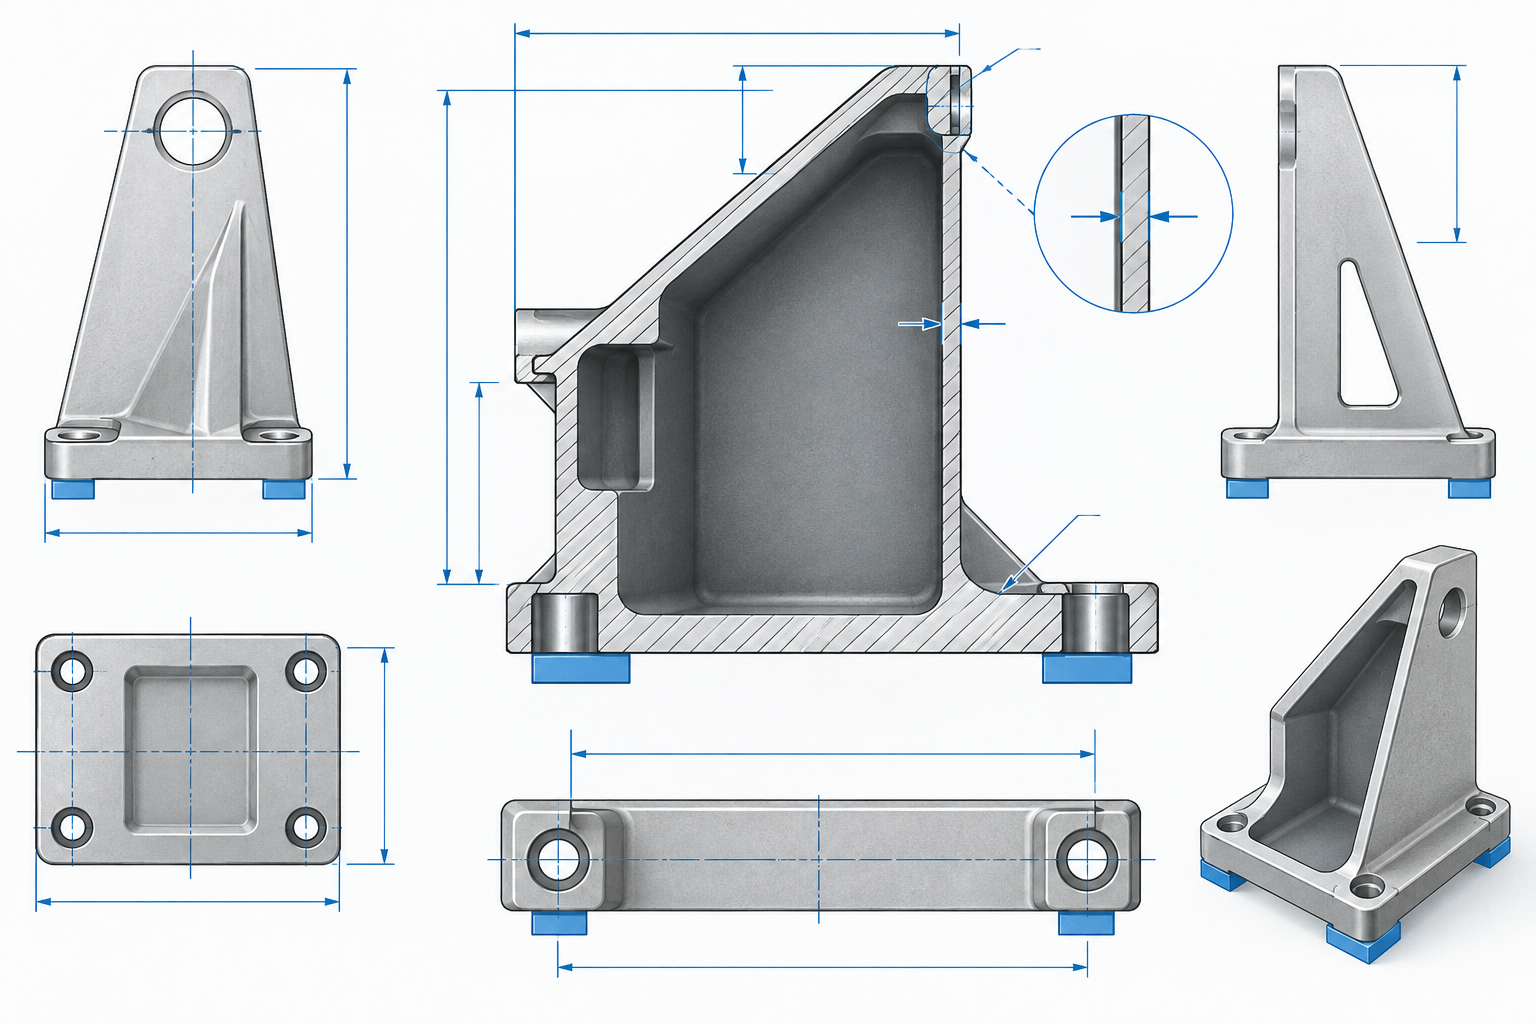
Amarre, referencias y ruta de proceso: el tramo más subestimado del mecanizado de piezas complejas
Unificación de referencias: que la referencia de diseño, la de proceso y la de inspección coincidan en lo posible
El principio de un solo amarre y los límites de los medios de amarre habituales
- Mordazas blandas / plato de torno: adecuadas para cuerpos de revolución, se adaptan a la cara ya mecanizada y reducen las marcas de sujeción, pero no resuelven el posicionamiento de piezas de forma irregular.
- Utillaje dedicado: el posicionamiento y la sujeción se diseñan para la pieza, adecuado para piezas complejas con cierto volumen de producción; en piezas únicas o lotes pequeños, el costo del utillaje puede superar el del mecanizado y hay que sopesarlo.
- Plato de vacío: adecuado para chapas delgadas y piezas planas de gran superficie, con fuerza de sujeción uniforme y poca deformación por presión, pero con mal sellado en superficies curvas y piezas con taladros pasantes.
- Sistema de posicionamiento de punto cero: fija la referencia de amarre en la palet, permitiendo cambios rápidos entre operaciones; siempre que la precisión de la propia palet sea estable y la pieza pueda fijarse de forma fiable sobre ella.
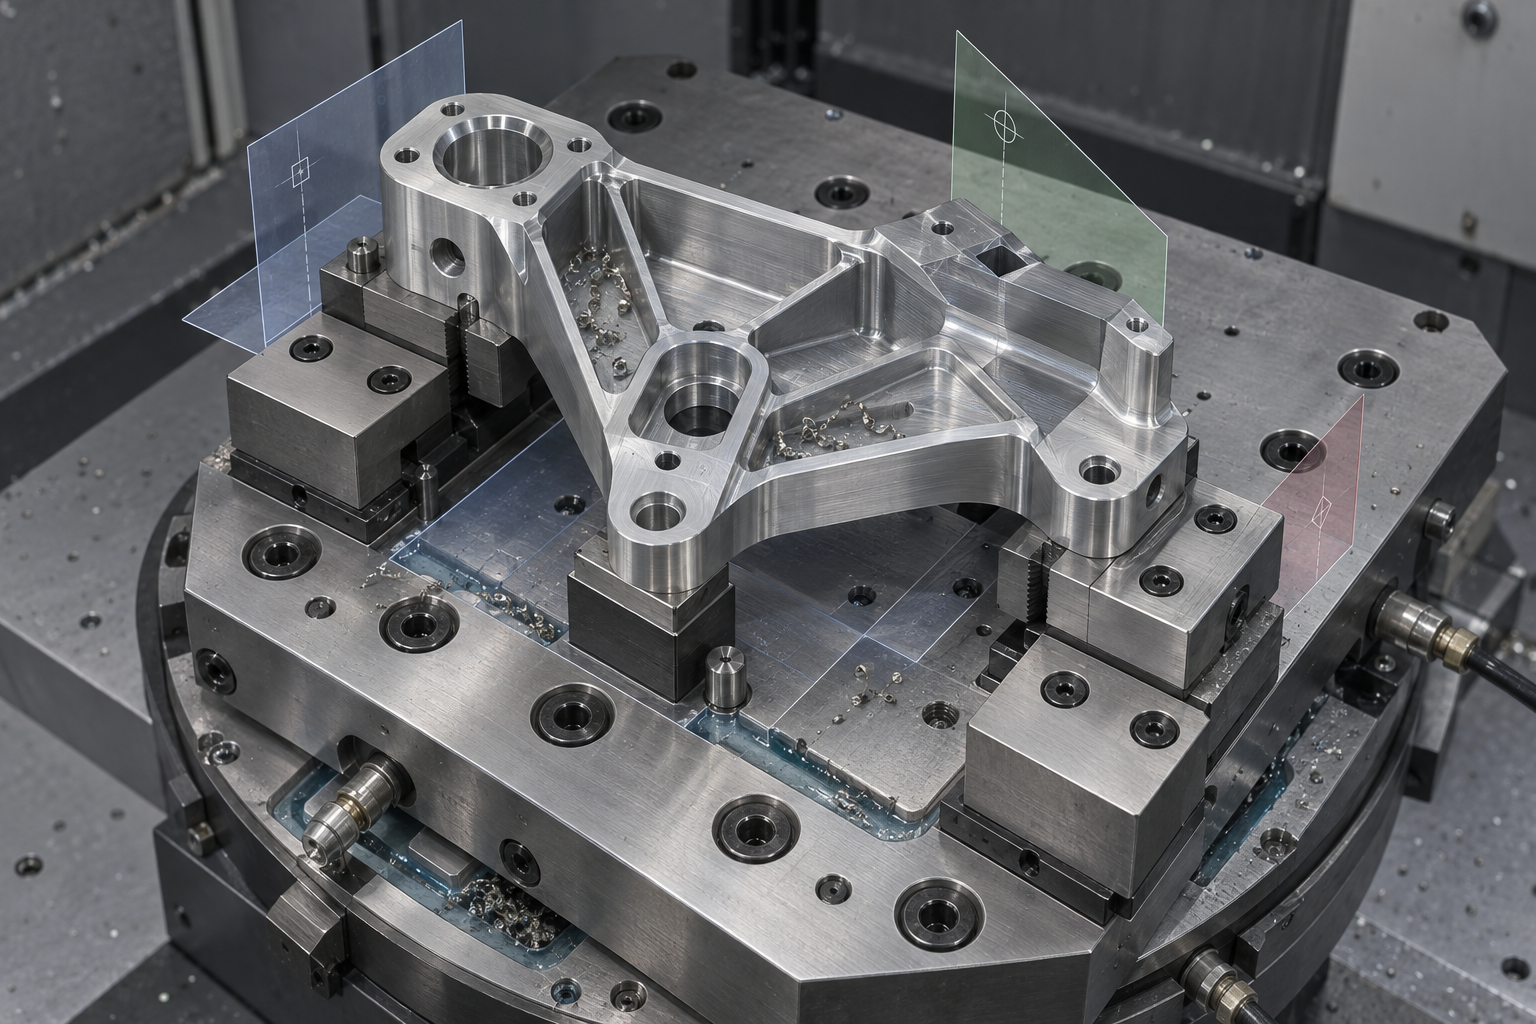
Selección del proceso según la característica geométrica: cómo asignar cavidades profundas, paredes delgadas, caras inclinadas y taladros de forma irregular
Para un mismo plano de pieza compleja, las rutas de proceso que proponen distintos operarios suelen diferir en dos o tres amarres. La diferencia normalmente no está en la antigüedad del equipo, sino en si se han asignado correctamente las características geométricas a las capacidades de mecanizado. A continuación se desglosan varios tipos de características habituales; los criterios son conservadores y los valores concretos deben confirmarse con el plano y el proveedor.
Cavidades profundas y ranuras estrechas: primero la relación longitud-diámetro de la herramienta, después si se puede fresar
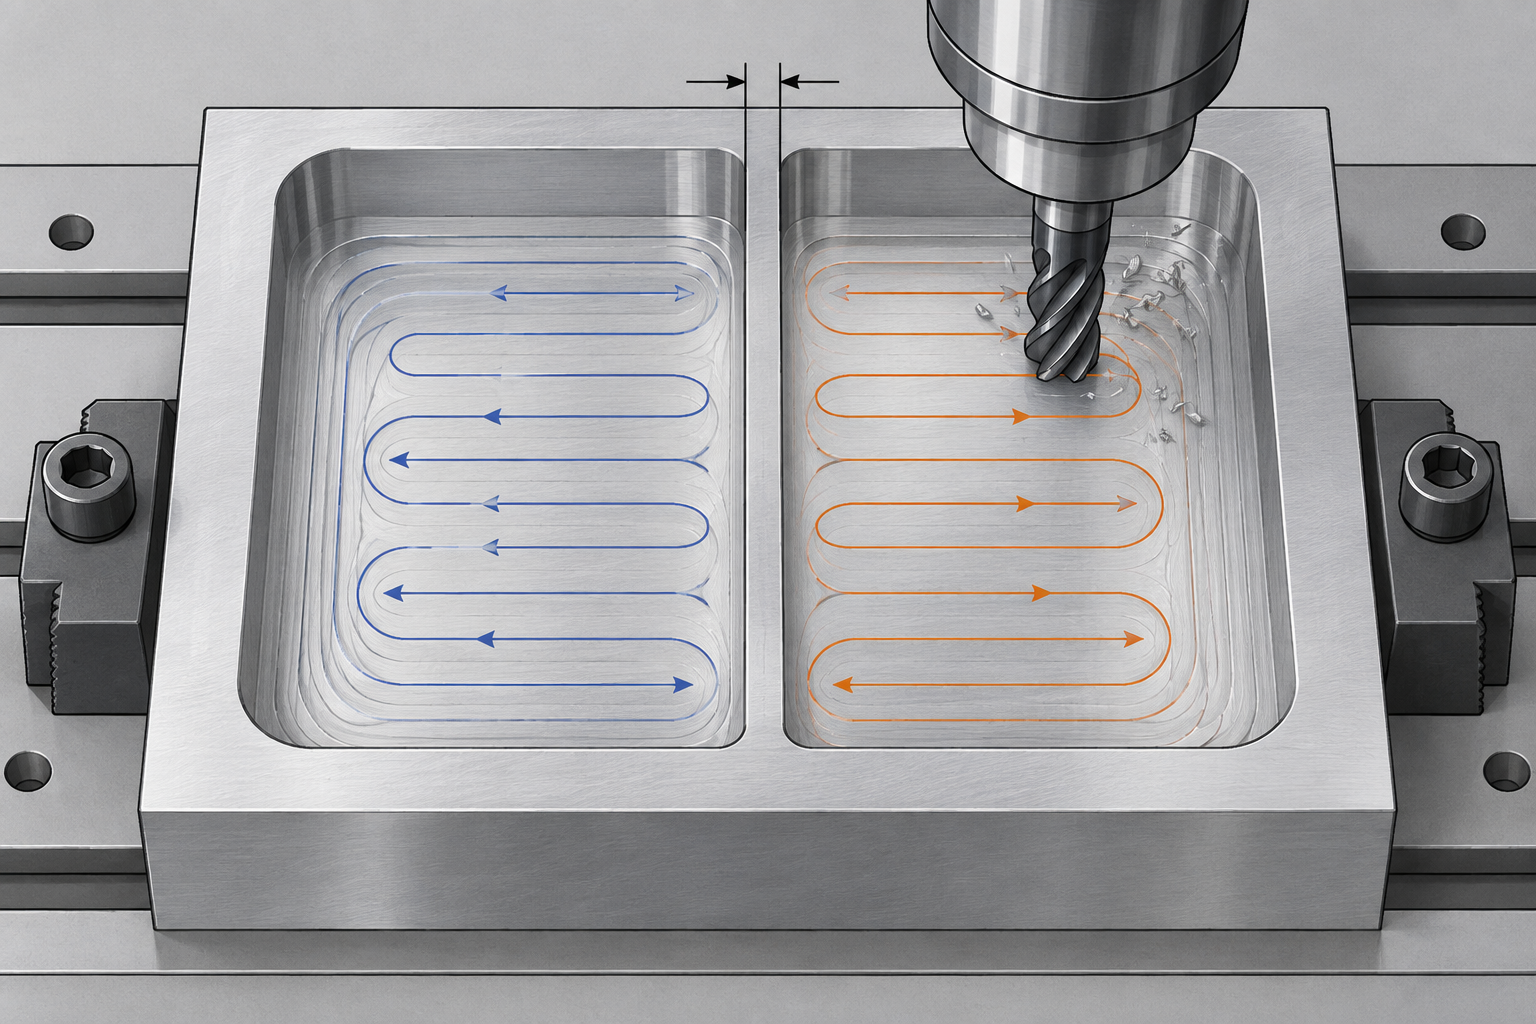
La dificultad de las cavidades profundas es el voladizo de la herramienta. Cuando la relación longitud-diámetro (longitud de voladizo ÷ diámetro del mango) supera las 4–5 veces habituales del sector, el retroceso y el chatter se convierten en la principal fuente de error, aparecen marcas regulares en la superficie y la cota se desvía hacia un lado. La solución no es forzar, sino mecanizar por capas, desbastar primero con una herramienta corta de mayor diámetro y limpiar los rincones del fondo de la cavidad con fresado por inmersión o electroerosión. Si la profundidad de la cavidad supera el alcance de la herramienta, lo habitual es mecanizar por tramos o pasar a electroerosión; no pretenda resolverlo todo con una sola herramienta larga.
Paredes delgadas y taladros de forma irregular: la fuerza de corte y la deformación por sujeción son la causa principal
En piezas de pared delgada (relación pequeña entre espesor y altura), el error rara vez proviene de la precisión geométrica de la máquina; proviene sobre todo de que la fuerza de corte y la fuerza de sujeción deforman la pieza, que recupera su forma al soltarla. Las prácticas habituales del sector son dejar nervios, eliminar material de forma simétrica, reducir la profundidad de corte radial y repartir la sujeción con mordazas blandas o plato de vacío. Los taladros de forma irregular, inclinados y cruzados ponen a prueba la trayectoria de entrada y salida de la herramienta: siempre que se puedan mecanizar en un solo amarre con el ángulo de giro de 5 ejes, conviene evitar los volteos y realineados múltiples. Si el lote es pequeño, la forma es compleja y los requisitos superficiales no son altos, el moldeo por réplica al vacío puede servir como solución transitoria, pero su estabilidad dimensional y propiedades del material difieren del mecanizado directo y deben confirmarse de antemano.
Superficies inclinadas y compuestas: un solo amarre de cinco ejes elimina múltiples volteos
Para piezas con superficies inclinadas, ángulos compuestos y superficies espaciales curvas, los tres ejes dependen de múltiples amarres y utillajes especiales para lograrlo; cada reamarre introduce error de realineación, que acumulado puede consumir más de la mitad de la tolerancia. Aquí radica el valor de los cinco ejes: completar el mecanizado de varias caras en un solo amarre, reduciendo el número de amarres de tres o cuatro a uno, disminuyendo notablemente las fuentes de error. Pero los cinco ejes no son omnipotentes: para piezas predominantemente planas, con cavidades poco profundas y características simples, usar cinco ejes es un desperdicio, ya que los costos de programación y herramientas suben sin que se reflejen beneficios. La pregunta para decidir es simple: si a esta pieza le quitamos los cinco ejes, ¿cuántos volteos necesita? Cuantos más volteos, más vale la pena considerar los cinco ejes.
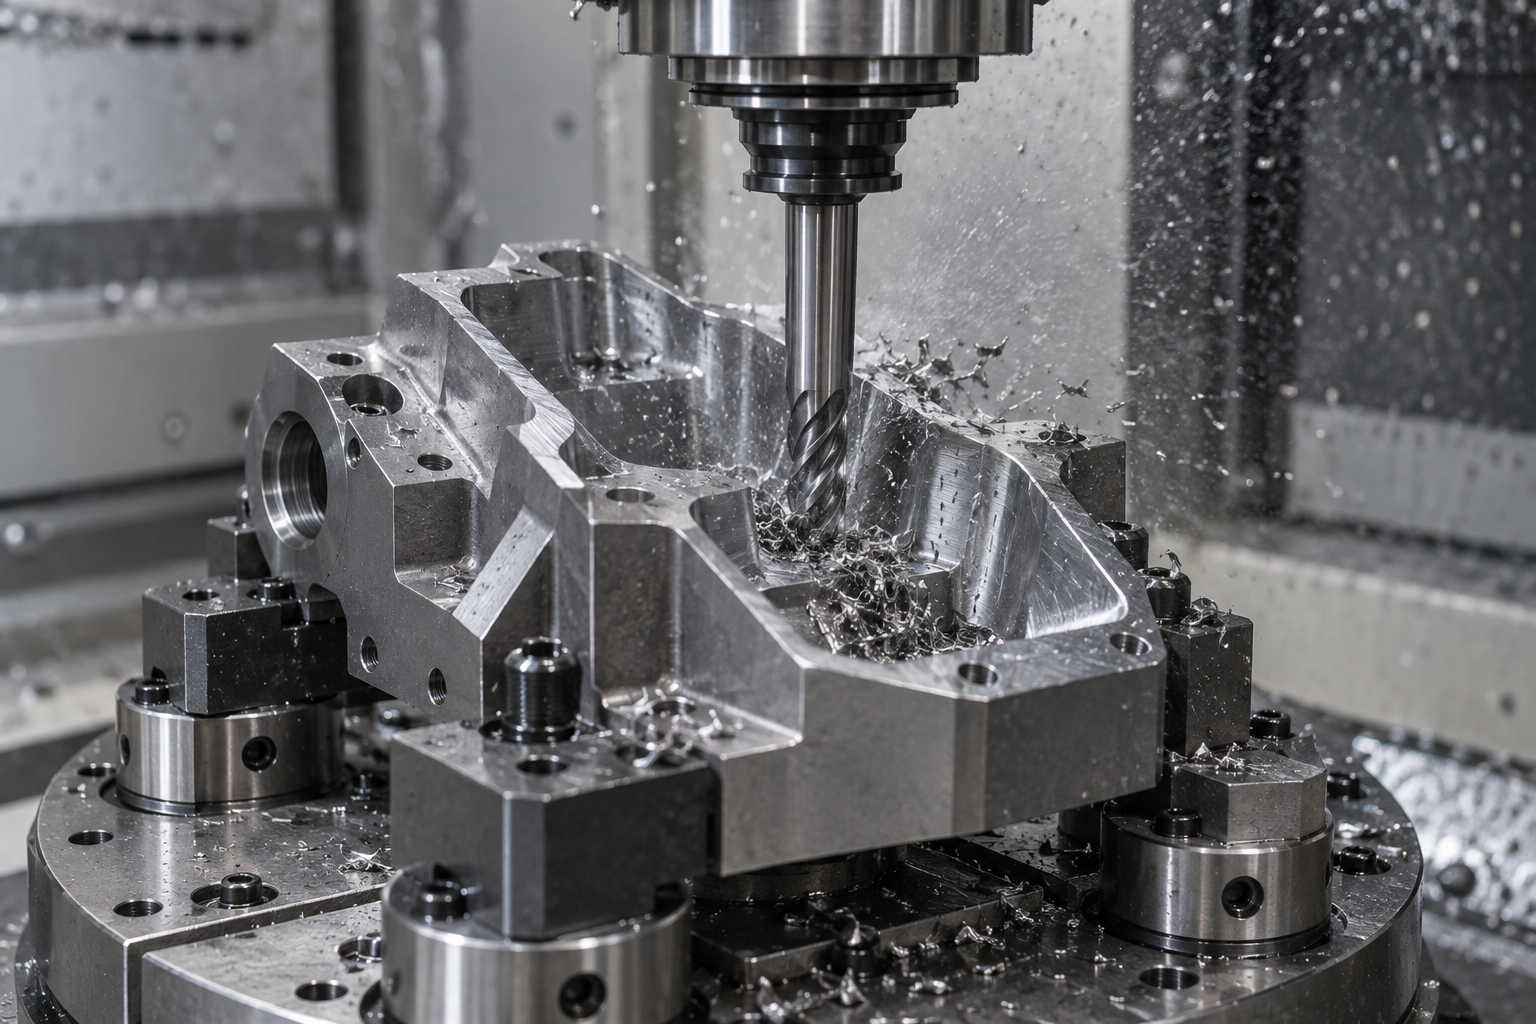
De tres a cinco ejes, torno-fresado y electroerosión: criterios de selección de equipos para el mecanizado de piezas complejas
Tres ejes con múltiples amarres vs. cinco ejes en un solo amarre: dónde está la diferencia de costo
Torno-fresado compuesto: ahorra amarres en piezas de revolución asimétricas, el costo está en la programación y las herramientas
Electroerosión y corte por hilo: insustituibles para materiales duros, limpieza de esquinas y ranuras estrechas
Cuándo los cinco ejes son un desperdicio: cavidades poco profundas, predominancia de planos, lotes pequeños y características simples
Tolerancias impulsadas por el costo y rugosidad superficial: los números más caros en el mecanizado de piezas complejas
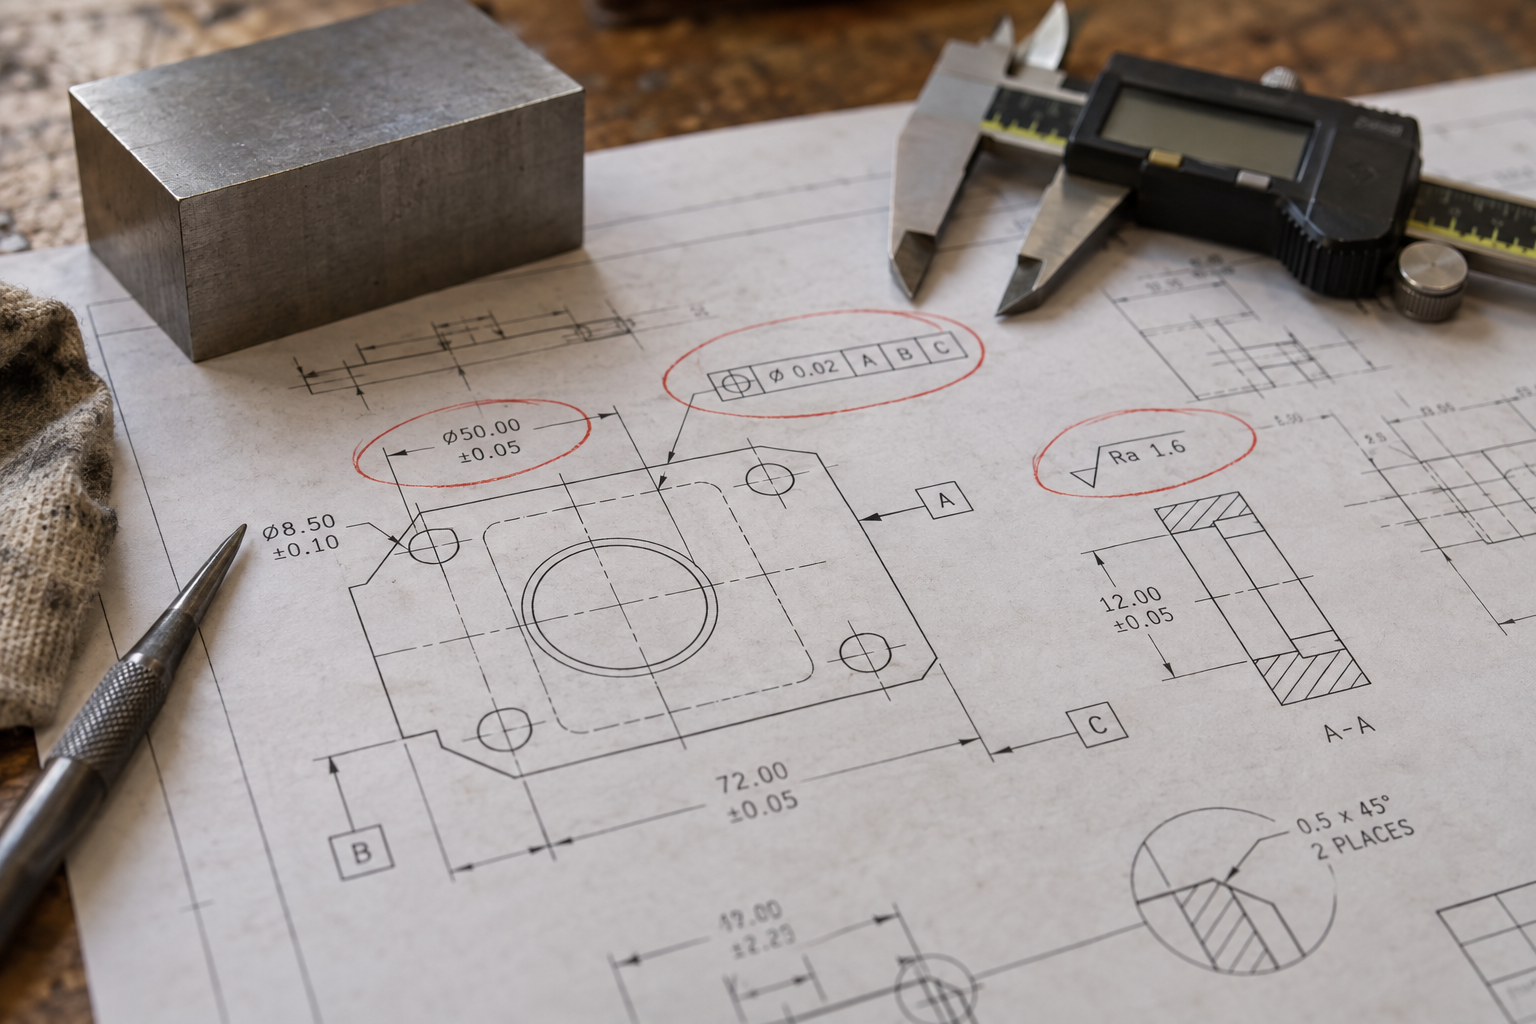
El costo del mecanizado de piezas complejas, muchas veces, no se define por la forma geométrica, sino por esos pocos números de tolerancia en el plano. Para un mismo soporte de aluminio, acotar todas las dimensiones uniformemente a ±0.05 mm, frente a ajustar los agujeros de ajuste a ±0.02 mm y relajar la forma no funcional a ±0.2 mm, puede arrojar una diferencia considerable en la cotización: la diferencia está en el método de mecanizado, el tiempo de trabajo y la tasa de rechazo, no en el material. Lo que realmente determina el costo en el plano son las tolerancias impulsadas por el costo: qué caras deben ser ajustadas, qué caras pueden ser holgadas, y en qué rango alcanzable de qué método de mecanizado caen esos números.
Cuánto suben el tiempo de trabajo y la tasa de rechazo al apretar un grado la tolerancia
La relación entre tolerancia dimensional y costo de mecanizado no es lineal. La situación común en la industria es: al pasar de ±0.1 mm a ±0.05 mm, la mayoría de las caras fresadas aún pueden cubrirse con fresado de acabado convencional; al apretar a ±0.02 mm o más, a menudo se requiere avance lento, poca profundidad de corte, múltiples pasadas de acabado, o incluso un método de amarre más estable. El tiempo de trabajo puede multiplicarse, y la probabilidad de retrabajo por fuera de tolerancia y de rechazo también aumenta notablemente. Hasta qué grado apretar para que "empiece a encarecerse" depende del material, la rigidez de la característica y el estado de la máquina; debe confirmarse según el proceso y el plano específicos, no se puede generalizar.
Por lo tanto, lo razonable no es "acotar todo apretado para parecer profesional", sino distribuir según la función: apretar caras de ajuste, caras de sellado, asientos de rodamientos y caras de guía; relajar la forma no funcional, zonas de escape y caras decorativas. Al revisar el plano vale la pena marcar primero estas caras funcionales y luego preguntar: apretar este grado, ¿realmente se usa en el ensamblaje?
La rugosidad superficial no es mejor cuanto más brillante, está ligada a los procesos posteriores
La rugosidad superficial también debe definirse según el uso. Las caras de sellado y las caras deslizantes suelen requerir un Ra más bajo, pudiendo necesitar fresado fino, rectificado o lapeado; mientras que muchas caras de ajuste solo necesitan alcanzar un nivel de acabado convencional. Lo que se pasa por alto con más frecuencia es que la indicación de rugosidad debe alinearse con el tratamiento superficial posterior. La anodización, el pintado y el galvanizado modifican el estado superficial; si antes del tratamiento se pule hasta un brillo según el requisito final, se desperdicia tiempo de trabajo y después del tratamiento quizá no se mantenga; a la inversa, si se requiere que después del pintado aún se alcance cierta rugosidad, también hay que considerar conjuntamente el espesor de la pintura y el proceso. La rugosidad, igual que la tolerancia dimensional, es un requisito funcional, no estético.
Tolerancias geométricas: más fáciles de omitir que las dimensionales y con mayor impacto en el ensamblaje
En el mecanizado de piezas complejas, lo que realmente bloquea el ensamblaje a menudo no son las dimensiones, sino las tolerancias geométricas. Indicaciones como paralelismo, perpendicularidad, posición y excentricidad, si se tratan solo según la tolerancia no indicada por defecto, pueden dar dimensiones individuales conformes pero al ensamblar no entrar o quedar desalineadas. La razón es directa: la tolerancia dimensional controla una dimensión individual, la tolerancia geométrica controla la relación entre caras y entre agujeros, y el ensamblaje depende precisamente de esas relaciones.
Se recomienda definir claramente el sistema de referencias en el plano, indicar la posición y excentricidad clave según la función, y especificar el método de inspección. Una tolerancia geométrica demasiado estricta eleva directamente el costo de amarre e inspección, pero no indicarla donde se necesita a menudo expone el costo en la línea de ensamblaje o en el sitio del cliente. Qué dirección es más cara depende del uso de la pieza y del lote, y debe juzgarse según las condiciones específicas.
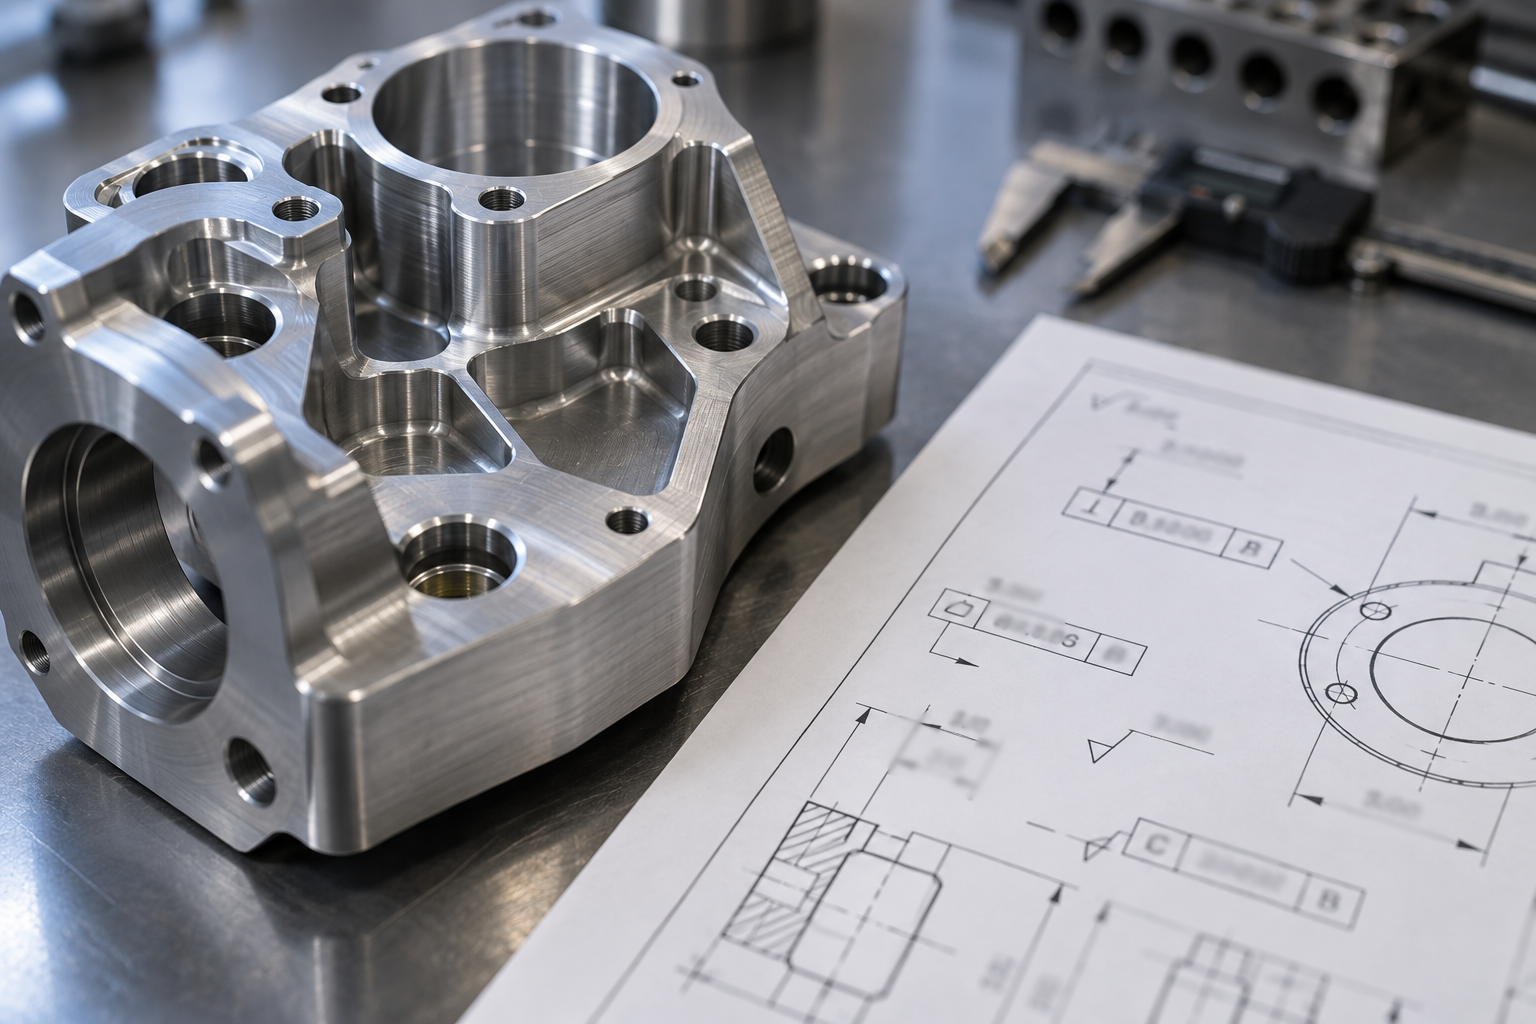
Distribuir claramente estos números es, en esencia, hacer una compensación entre costo y función: gastar las tolerancias apretadas donde realmente se necesitan, y definir la rugosidad y las tolerancias geométricas también según la función y el impacto en el ensamblaje. Cada número en el plano terminará apareciendo en la cotización; antes de acotarlo, piense claramente qué paso del ensamblaje está bloqueando.
Deformación, chatter y vida de la herramienta: modos de falla y contramedidas en el mecanizado de piezas complejas
Deformación de paredes delgadas: señales de identificación y estrategia de remoción de material por capas
Deflexión de herramienta en cavidades profundas y chatter de herramientas esbeltas: deducir las causas a partir del sonido y las marcas
Tensiones residuales y deriva por tratamiento térmico: causas raíz y contramedidas para el alabeo después del mecanizado
Inspección y bucle cerrado: cómo demostrar que una pieza compleja es conforme
La conformidad en el mecanizado de piezas complejas no es "haberla fabricado", sino "medirla con precisión y saber juzgarla". Colocar la inspección al final de la cadena de proceso es lo más costoso; lo correcto es tratarla como un eslabón del bucle cerrado: la referencia de proceso y la de inspección deben coincidir, el diseño de los puntos de medición debe reflejar la función de ensamblaje, y los resultados de medición deben retroalimentar el amarre y la compensación de herramienta. La CMM, el escaneo por luz azul, la imagen óptica y los calibres dedicados tienen cada uno sus escenarios de aplicación; elegir mal el método de inspección hace que la propia conclusión derive.
Métodos de inspección comunes: escenarios de aplicación de CMM, escaneo por luz azul, imagen óptica y calibres dedicados
La máquina de medición por coordenadas (CMM) es la más estable para medir dimensiones y tolerancias geométricas, adecuada para superficies de ajuste, posiciones de agujeros y superficies de referencia donde se requiere un valor de juicio; su desventaja es el número limitado de puntos de medición, y en piezas de pared delgada la fuerza de contacto puede provocar deformación de medición. El escaneo por luz azul es adecuado para superficies libres, piezas de forma irregular y mapas de nubes de desviación a escala completa, permitiendo ver rápidamente la tendencia de deformación global, pero su precisión absoluta puntual suele ser inferior a la de la CMM y requiere calibración con esfera patrón. La medición por imagen óptica es eficiente para piezas pequeñas, planas y de bordes nítidos, pero pierde precisión en cavidades profundas, superficies reflectantes e inclinadas. Los calibres dedicados (galgas, barras de verificación, calibres funcionales, utillajes de posicionamiento) se dirigen a una característica de ensamblaje concreta, son los más rápidos y los más cercanos al estado de uso, pero no son universales.
Principio de decisión: las características que determinan si el ensamblaje se puede montar se verifican con calibres dedicados o funcionales; las dimensiones y tolerancias geométricas que requieren un valor numérico concreto se miden con CMM; la deformación de toda la superficie y las desviaciones de superficies curvas se complementan con escaneo por luz azul. La práctica común en el sector es verificar completamente la primera pieza con CMM o escaneo, y en serie hacer muestreo de los elementos clave con calibres; los elementos concretos se confirman según el plano y el tamaño del lote.
Diseño de referencias y puntos de medición: por qué se mide como conforme pero no se puede montar
"Se mide como conforme pero no se puede montar" normalmente no es un problema de mecanizado, sino de referencias inconsistentes. La referencia de diseño, la de proceso y la de inspección deben unificarse en lo posible; si en la inspección se cambia de referencia, la posición y coaxialidad medidas pueden variar por completo. Los puntos de medición también deben tener conciencia funcional: los agujeros se distribuyen según la dirección real de ajuste del pasador de ensamblaje, las superficies de sellado según la trayectoria de fuga, y no se toman puntos al azar en posiciones convenientes. El número, la posición y la fuerza de medición de los puntos deben incluirse en el plan de inspección para evitar que distintos inspectores lleguen a conclusiones diferentes.
Primera pieza, muestreo y medición en línea: el coste de inspección debe incluirse en la ruta de proceso
La primera pieza debe medirse por completo, incluyendo referencias, dimensiones clave, tolerancias geométricas y calibres funcionales; solo tras la conformidad de la primera pieza se puede hablar de serie. La frecuencia de muestreo depende de la capacidad del proceso: si el desgaste de la herramienta es rápido, la variación del lote de material es grande o la pared delgada se deforma fácilmente, el muestreo debe ser más denso. La medición en línea (palpador de máquina, escaneo en máquina) reduce el reamarre, pero la precisión del palpador, la longitud de la sonda y los restos de refrigerante introducen errores, por lo que es adecuada para monitorizar tendencias y no para el juicio final. El coste de inspección no es una tarifa de calidad añadida a posteriori, sino que debe incluirse en la ruta de proceso: cuántos amarres, cuántas mediciones, si se necesitan calibres dedicados, todo esto debe aclararse ya en la fase de presupuesto.
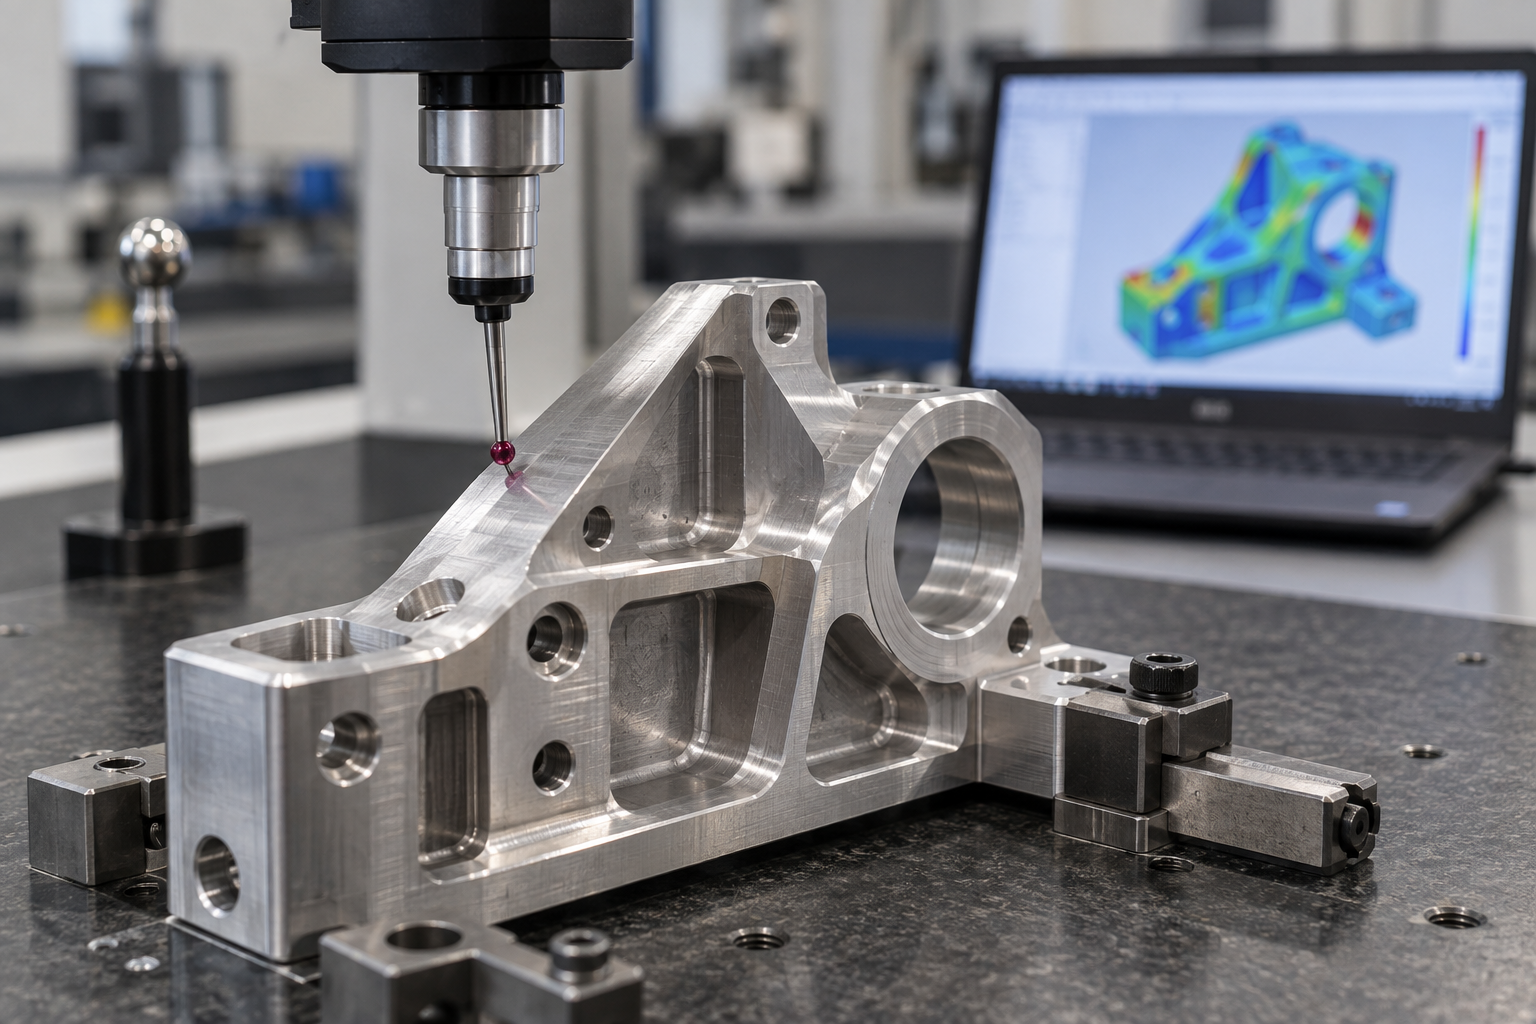
La propia medición tiene incertidumbre: la precisión del equipo, la temperatura ambiente, el método de amarre y la forma de la sonda influyen en el resultado. El método de inspección indicado en el plano debe coincidir con la inspección real: si se indica "posición" pero se juzga midiendo la distancia entre agujeros con un calibre, la conclusión no es comparable. Para que el mecanizado de piezas complejas forme un bucle cerrado, el plan de inspección, las indicaciones del plano y las referencias de proceso deben alinearse en el mismo lenguaje; cuando se necesite complementar con escaneo o comparación inversa, puede consultar la capacidad de escaneo 3D.
Del plano al presupuesto: lista de comunicación y errores comunes en el mecanizado de piezas complejas
Cuando el mecanizado de piezas complejas llega a la fase de presupuesto, lo más caro nunca es la hora de máquina, sino los correos de aclaración de ida y vuelta. Si el plano se entrega de forma ambigua, el proveedor solo puede presupuestar según el proceso más conservador, y el precio no baja; a la inversa, si explicas de una vez los criterios de decisión, la otra parte podrá ofrecer una solución cercana a la realidad del proceso. La siguiente lista recoge los elementos que conviene confirmar uno a uno antes de presupuestar.
Siete elementos que deben aclararse antes de presupuestar
- Material y estado: además de la designación, hay que indicar el estado del tratamiento térmico (p. ej. T6, bonificado, recocido) y la forma del material en bruto (barra, chapa, forja, fundición). Una misma designación en estados distintos varía mucho en maquinabilidad y deformación posterior.
- Tolerancias clave: qué dimensiones afectan realmente a la función y cuáles son solo de referencia. Marcar o listar por separado las dimensiones clave es más útil que llenar el plano de bandas de tolerancia.
- Referencias: dónde está la referencia de diseño y sobre qué cara se posiciona al ensamblar. Si la referencia no está clara, el proveedor solo puede suponer, y las conclusiones de inspección no se pueden alinear.
- Tratamiento superficial y rugosidad: anodizado, recubrimiento, pintura, pasivado, y los requisitos de Ra correspondientes. El tratamiento modifica las dimensiones, especialmente el efecto del espesor de recubrimiento en el ajuste.
- Cantidad y lote: pieza única, lote pequeño u pedido continuo, lo que determina si la ruta de proceso sigue un enfoque de prototipo rápido o de producción en serie.
- Requisitos de inspección: informe a escala completa, informe de primera pieza o muestreo de dimensiones clave. También debe indicarse el método de inspección (CMM, escaneo, calibres dedicados).
- Relación de ensamblaje: con qué se acopla esta pieza y cuál es el juego de ajuste. Mirando solo el plano de una pieza a menudo no se ve el verdadero origen de las tolerancias.
Cuatro errores recurrentes
Entregar solo el modelo 3D, sin anotaciones 2D. El modelo expresa la forma, pero no las tolerancias, referencias y requisitos superficiales. Sin ellos, el proveedor solo puede presupuestar con tolerancias generales, y el resultado normalmente no es el deseado.
Marcar todas las tolerancias con el mismo grado. Apretar todo al mismo nivel equivale a hacer que las caras no funcionales también sigan una ruta de acabado fino. La práctica común en el sector es apretar las superficies de ajuste y sellado y relajar el resto; cuánto relajar depende de los requisitos de ensamblaje y la capacidad del proceso, y debe confirmarse según el plano.
Ignorar la operación de alivio de tensiones. En el mecanizado de piezas complejas, si no se eliminan las tensiones residuales tras el desbaste, puede aparecer alabeo tras el acabado o durante el uso. Que no esté en el plano no significa que no se necesite en el proceso; esto suele confirmarse de antemano con el proveedor.
Escalar directamente el proceso de muestra a la serie. En la fase de muestra se suele usar prototipado rápido o mecanizado de pieza única; a partir de varios cientos de piezas, el método de amarre, la vida de la herramienta y el ritmo de inspección deben recalcularse. Mantener la ruta de muestra genera problemas de coste y consistencia.
Si tienes a mano un plano de una pieza compleja, puedes organizar primero los elementos anteriores en una página explicativa y luego pasar al proceso de presupuesto. AGX ofrece presupuesto por diálogo con IA; tras subir el plano se pueden confirmar uno a uno el material, las tolerancias y la ruta de proceso, más rápido que enviar correos repetidos.
Preguntas frecuentes: dudas de decisión en el mecanizado de piezas complejas
Las siguientes preguntas provienen básicamente de los puntos de decisión recurrentes en las secciones anteriores: número de amarres, correspondencia entre características geométricas y equipos, asignación de tolerancias, control de deformación y bucle cerrado de inspección. Las respuestas solo dan dirección y límites; los valores concretos deben remitirse al plano y al proceso para su confirmación.
¿Por qué en el mecanizado de piezas complejas se cuenta primero el número de fijaciones y no se mira primero la precisión de la máquina?
Porque las múltiples fijaciones acumulan errores de realineación, y la precisión de posicionamiento de la máquina en sí a menudo no es la principal fuente de error. Si una pieza se voltea cuatro veces, la desviación introducida en cada realineación puede ser un orden de magnitud mayor que el error de mecanizado de una sola operación. La práctica común en el sector es: fusionar en lo posible las características que puedan completarse en una sola fijación y unificar la referencia en el mismo conjunto de referencias de proceso. Cuántas fijaciones se permiten concretamente depende de en qué cara caiga la tolerancia clave, y debe confirmarse según el plano.
En características como cavidades profundas y paredes delgadas, ¿es obligatorio usar cinco ejes?
No necesariamente. En las cavidades profundas lo principal es la relación longitud-diámetro de la herramienta; cuando esta relación es excesiva, el rechazo de la herramienta y el chatter son el verdadero cuello de botella, y cambiar a una herramienta más corta, mecanizar por tramos o ajustar la trayectoria suele ser más directo que cambiar de equipo. En las paredes delgadas lo que importa es la fuerza de corte y la deformación por sujeción, y medios como la ventosa de vacío, las mordazas blandas y el desbaste simétrico son más decisivos. El valor de los cinco ejes está en reducir el número de fijaciones y mejorar la accesibilidad de la herramienta; si la característica en sí es sencilla y las fijaciones son pocas, los cinco ejes no son necesariamente rentables. El criterio es la accesibilidad geométrica y el número de fijaciones, no la categoría del equipo.
¿Cuanto más ajustada se indique la tolerancia, más seguro es?
No. Al apretar la tolerancia un grado, el tiempo de mecanizado y la tasa de rechazo suelen aumentar de forma notable, y ese aumento a menudo no es lineal. Las tolerancias geométricas de superficies de ajuste, superficies de sellado y relaciones de montaje deben apretarse cuando corresponda; las superficies no funcionales y las superficies estéticas pueden relajarse. El problema más común es indicar todas las cotas con el mismo grado, lo que impide al fabricante juzgar dónde hay que garantizar y dónde se puede ahorrar. Las tolerancias geométricas (paralelismo, posición, excentricidad) se pasan por alto con más facilidad que las dimensionales, pero afectan más directamente al montaje; se recomienda indicarlas por separado y explicar la referencia.
Si después del mecanizado la pieza se alabea o las cotas derivan, ¿puede la inspección detenerlo?
No puede. El alabeo, la liberación de tensiones residuales y la deriva dimensional tras el tratamiento térmico son problemas de control del proceso; la inspección final solo puede detectarlos, no corregirlos. Las contramedidas habituales incluyen: separar el desbaste y el acabado, intercalar un alivio de tensiones o un envejecimiento, desbastar de forma simétrica y ajustar los puntos de sujeción y los parámetros de corte. Las señales de identificación suelen ser cambios en el sonido, patrones superficiales anómalos y cotas con tendencia unidireccional. Si solo se detecta en la inspección del producto acabado, el coste de retrabajo ya es muy alto.
¿Cuándo debe definirse el plan de inspección?
Debe definirse en la fase de la ruta de proceso, y no pensar en cómo medir después de mecanizar. La máquina de medición por coordenadas, el escaneo por luz azul, la imagen óptica y los calibres especiales tienen cada uno sus escenarios de aplicación, y el diseño de los puntos de medición y la elección de la referencia influyen directamente en la conclusión. La propia medición también tiene incertidumbre; si lo indicado en el plano no coincide con el método de inspección, la conformidad o no conformidad puede convertirse en una disputa. Se recomienda aclarar antes del presupuesto el método de inspección y la referencia de las cotas clave, para evitar mediciones posteriores o reinspecciones repetidas.
Key takeaways
- El mayor costo del mecanizado de piezas complejas suele estar en el número de amarres y los cambios de referencia, no en el corte en sí; primero cuente los amarres y después hable de la máquina.
- Las características de cavidad profunda, pared delgada y esbeltez exigen resolver primero la relación longitud-diámetro y la rigidez de la herramienta; forzar el uso de 5 ejes tampoco salva el retroceso de la herramienta ni el chatter.
- Las tolerancias no son mejor cuanto más estrechas: solo las caras de ensamblaje, sellado y ajuste merecen estrecharse; el resto se relaja según tolerancias impulsadas por el costo hasta la banda que el proceso puede cubrir de forma estable.
- El plan de inspección debe definirse ya en la fase de cotización: las referencias, los puntos de medición y los calibres determinan si la pieza puede demostrarse conforme.
- El fresado de 5 ejes, el fresado-torneado compuesto, la electroerosión y el moldeo por réplica al vacío tienen cada uno sus límites de fallo; asignarlos según la característica geométrica ahorra más costo total que ordenarlos por precio unitario.



