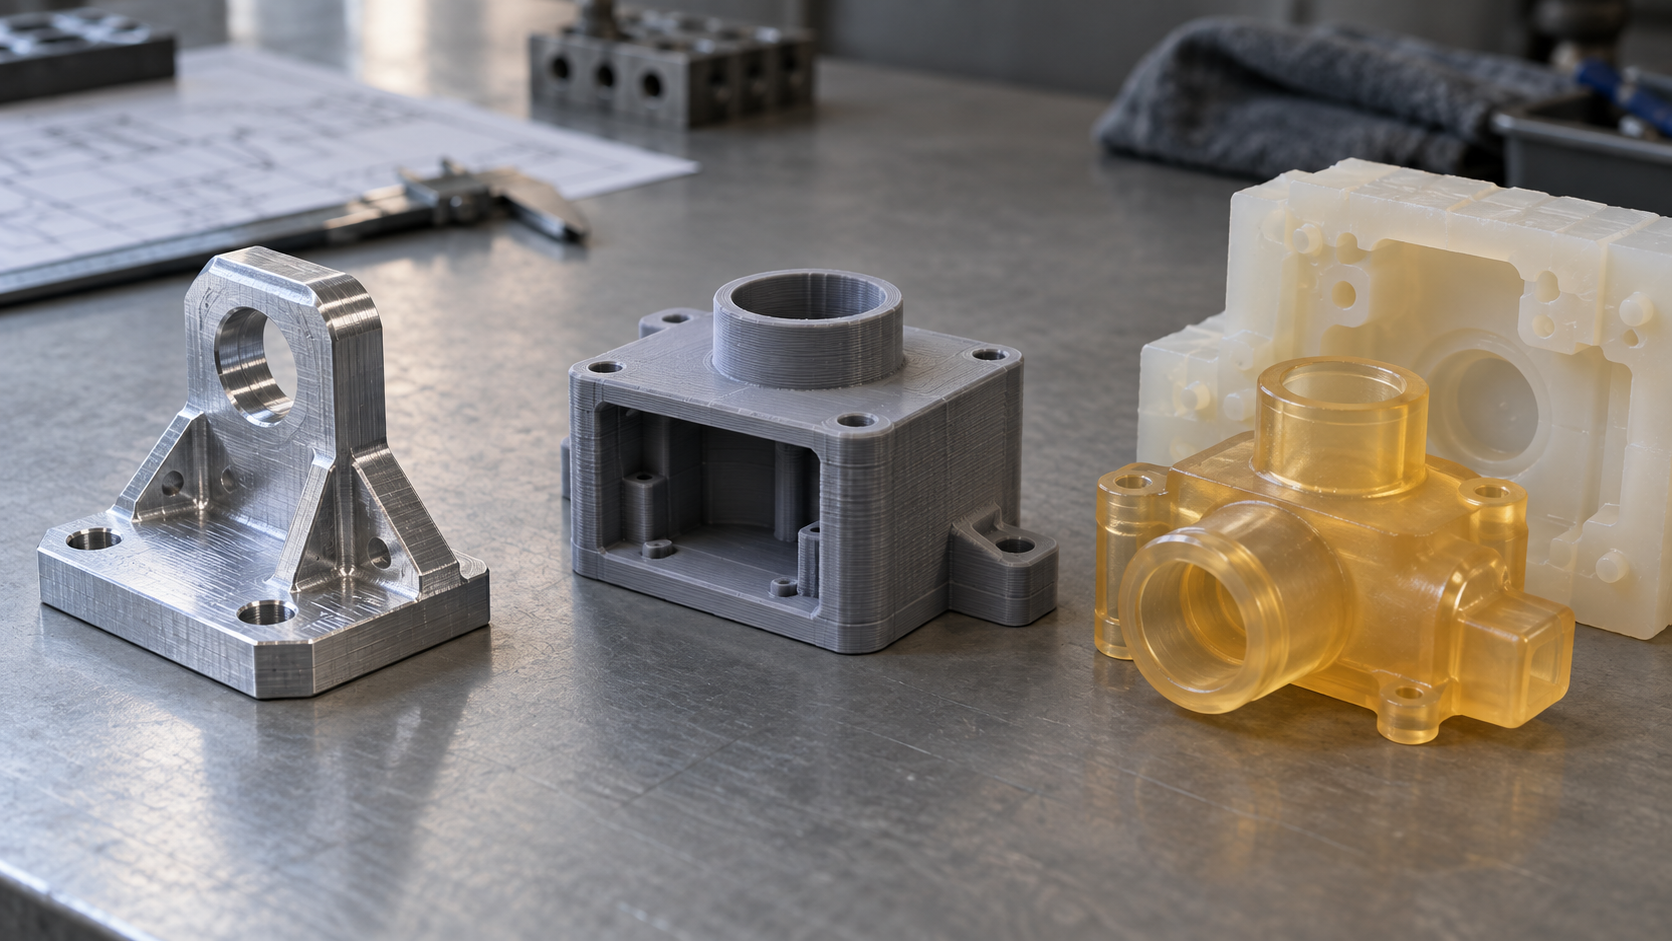
En la fabricación de prototipos rápidos, primero se define el objetivo de validación y luego el proceso
Cuando recibas una pieza que necesita prototipado, no te apresures a comparar precios ni a elegir equipos. El primer paso de la fabricación de prototipos rápidos es dejar claro "para qué se va a usar esta pieza". La revisión de apariencia se fija en la continuidad de las superficies curvas, la posición de la línea de partición y el tono superficial; la validación de ensamblaje se fija en las posiciones de los agujeros, los clips y los huelgos de interferencia; y las pruebas funcionales se interesan por la resistencia del material, la resistencia térmica y la conservación dimensional tras montajes y desmontajes repetidos. Los tres tipos de objetivos tienen criterios de evaluación del proceso completamente distintos; aplicar el mismo plano a todas las rutas suele acabar en chatarra en la primera ronda.
Traduce el objetivo de validación en tres entradas ejecutables: material (si se necesita plástico de ingeniería real o metal), banda de tolerancia (qué dimensiones deben ser estrictas y cuáles pueden relajarse) y requisitos superficiales (si se necesita textura, pintura o lijado). Si escribes estas tres cosas en la solicitud de cotización, los límites del proceso aparecerán por sí solos. Elegir por defecto la ruta más rápida o más barata normalmente solo traslada el problema a la tercera ronda de modificaciones. La fabricación de prototipos rápidos ahorra tiempo de revisión, no elimina el juicio.
Prototipos CNC: dimensión estable, hay que ver el acceso de la herramienta y el amarre
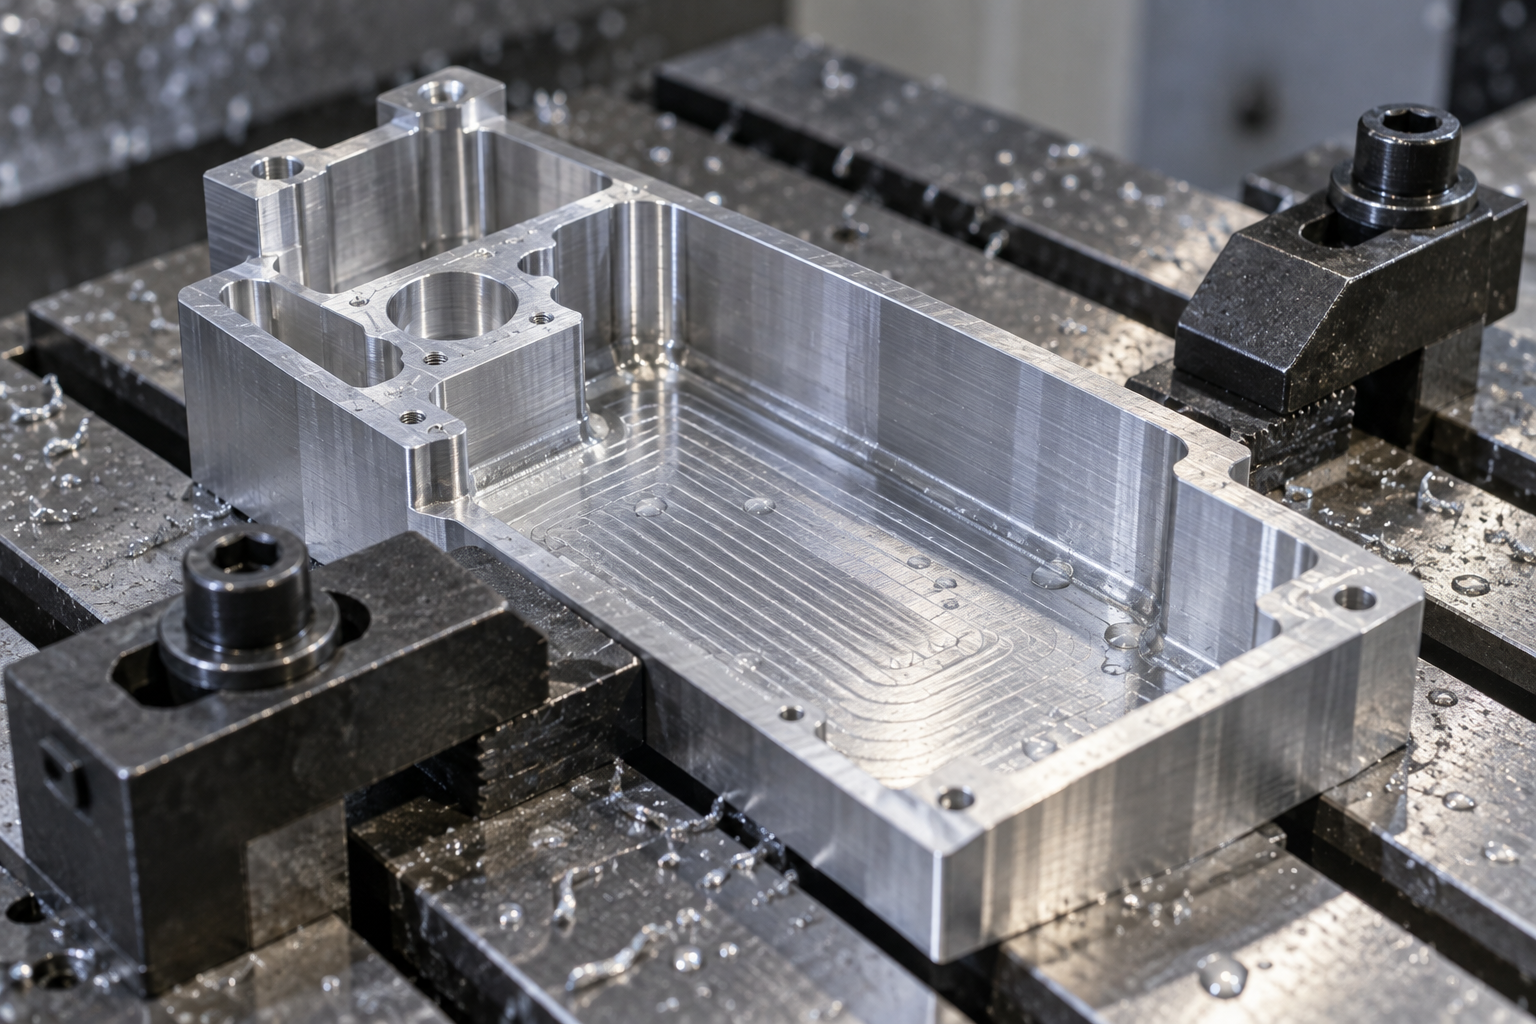
Cuando se necesitan materiales reales, roscas reales y piezas de ajuste que se puedan atornillar, en la fabricación de prototipos rápidos normalmente se recurre primero al CNC. El aluminio, el acero, el POM y el PEEK pueden mecanizarse directamente; la estabilidad dimensional y la calidad superficial se acercan más a la pieza final que las piezas impresas. El costo se esconde en los detalles: el acceso de la herramienta determina si se pueden lograr cavidades profundas y limpieza de esquinas; las piezas de pared delgada se deforman en cuanto se amarran, y el segundo amarre añade el error de posicionamiento.
Cómo dar la banda de tolerancia de forma razonable
En el sector, la tolerancia general de mecanizado habitual está en el orden de ±0,1 mm, y el acabado de superficies de ajuste y de sellado puede llegar a alrededor de ±0,02 mm; cuánto se puede lograr exactamente depende del material, el tamaño de la característica y el método de amarre, así que confírmalo punto por punto según el plano, no aprietes todo el plano por igual. En la fase de fabricación de prototipos rápidos, a menudo solo hay que controlar unas pocas dimensiones clave; relajar el resto cambia notablemente el precio y el plazo.
Compromiso entre cavidades profundas y limpieza de esquinas
Cuanto más larga y fina es la herramienta, menor es su rigidez, y aparecen vibraciones y deflexión. Cuando la profundidad de la cavidad supera varias veces el diámetro de la herramienta, hay que pasar a electroerosión o ampliar el radio de redondeo hasta que entre una herramienta estándar. Un ángulo interior marcado como R0,5 en el plano puede tener que generarse en la práctica con una herramienta de R1 o R2, o simplemente dejar un agujero de proceso. Comunicar estos cambios a tiempo ahorra más trabajo que rehacer después.
Prototipos de impresión 3D: ahorran utillaje, pero hay que aceptar la anisotropía
El mayor valor de la impresión 3D en la fabricación de prototipos rápidos es eliminar el utillaje: una revisión solo cambia el archivo, sin costos de molde que amortizar. El precio es la anisotropía: la resistencia a la tracción de las piezas FDM en la dirección de capa (Z) suele ser claramente inferior a la de XY; en el sector se suele decir que "se queda en un 70 % o incluso menos", pero el factor concreto depende del material, la tasa de relleno y la trayectoria, y debe confirmarse con mediciones reales o datos del proveedor. Para piezas sometidas a tracción, flexión o desmontaje repetido de clips, no hagas el pedido solo porque se ve bien según la dirección de impresión.
El SLA tiene una superficie fina y es adecuado para revisión de apariencia, pero las piezas de resina sufren fluencia bajo carga prolongada; el SLS no necesita soportes y es adecuado para validar interferencias de ensamblaje, pero su superficie es algo pulverulenta y las superficies de sellado a menudo requieren mecanizado posterior. Para las roscas se recomienda formar directamente roscas de paso grueso y diámetro pequeño, o dejar un agujero piloto y luego roscar; la precisión de ajuste de las roscas de paso fino impresas es difícil de garantizar.
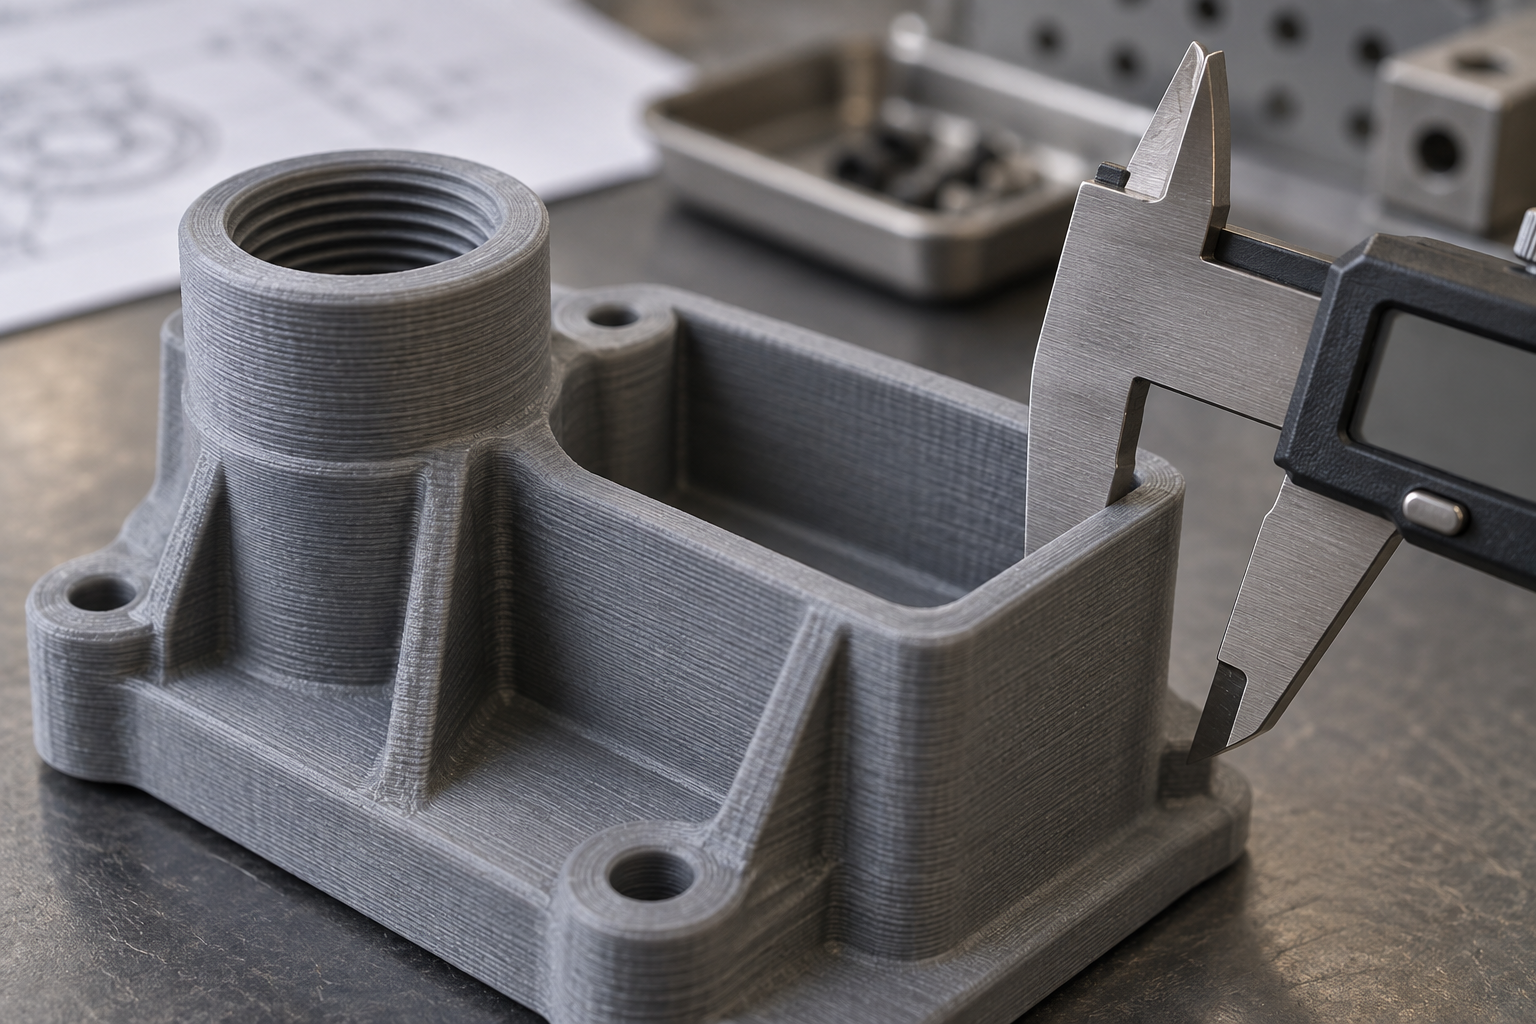
Hay tres tipos de objetivos de validación que no conviene encargar a piezas impresas: superficies de deslizamiento que requieren un ajuste preciso, piezas estructurales que soportan carga continua y calibres que exigen estabilidad dimensional a largo plazo. Para estos objetivos se recomienda pasar a la ruta CNC o de chapa metálica.
Colada al vacío y chapa metálica: rutas complementarias para lotes pequeños y piezas estructurales
La fabricación de prototipos rápidos suele darse por sentado como "CNC o impresión 3D, elige una", pero las otras dos rutas son más rentables en escenarios específicos.
Colada al vacío: el modelo maestro marca el límite, las burbujas determinan la consistencia
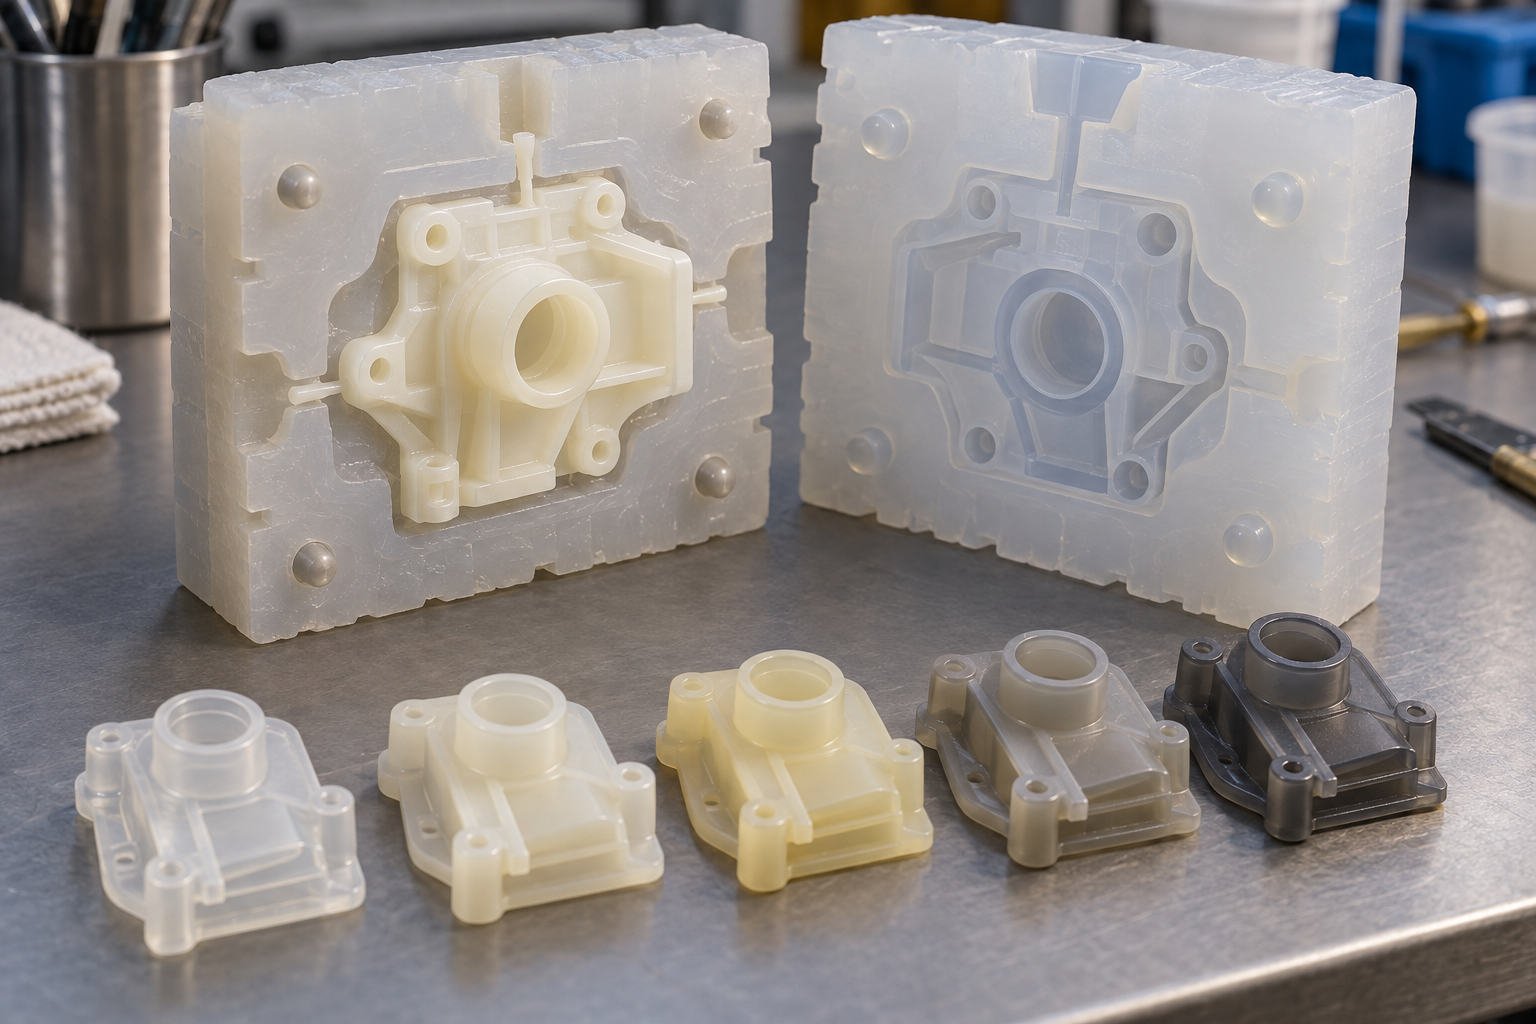
La colada al vacío (réplica de prototipos) es adecuada para lotes pequeños de 10 a varias decenas de piezas, con apariencia y tacto cercanos a las piezas de inyección. La premisa de reproducir con molde de silicona es la calidad del modelo maestro: si el modelo maestro se imprime en SLA, las líneas de capa se copiarán en cada pieza colada; si el modelo maestro se mecaniza por CNC, la rugosidad superficial determina directamente la apariencia de la pieza replicada. El control de burbujas durante la colada determina la consistencia del lote: si el desgasificado al vacío no es suficiente, aparecerán poros en la pieza y se verán blancos tras el lijado. En el sector, la contracción habitual varía según el material en un rango del 0,1 % al 0,5 %, y debe confirmarse según la marca concreta de resina.
Chapa metálica: el retroceso elástico y la deformación por soldadura son las principales fuentes de margen
La chapa metálica es adecuada para piezas estructurales como carcasas, soportes y placas de montaje. El retroceso elástico del plegado hace que el ángulo real sea menor que el valor ajustado, por lo que normalmente hay que compensar el ángulo en el utillaje; la deformación por soldadura hace que la planitud se salga de tolerancia, así que en el diseño se puede dejar margen de proceso cerca de la soldadura o mecanizar la superficie de referencia después de soldar. Si la distancia del agujero al borde de plegado es menor que el espesor de la chapa, el agujero se deformará al plegar; hay que tenerlo en cuenta al anidar.
Ni la colada al vacío ni la chapa metálica son procesos troncales de la fabricación de prototipos rápidos, pero elegirlos bien puede ahorrar el costo de abrir un molde de acero o evitar que el CNC vacíe piezas de pared delgada. Para los límites concretos de capacidad, consulta las páginas de prototipos rápidos y capacidad de chapa metálica.
Tolerancias impulsadas por el costo: reservar la precisión para las superficies de ajuste
El costo de la fabricación de prototipos rápidos no varía linealmente con el "número de piezas"; lo que realmente eleva el precio unitario es estrechar la banda de tolerancia, subir la rugosidad superficial y añadir operaciones de postprocesado. Para un eje de Ø20, si se marca ±0,02 mm en todo el contorno y se exige Ra0,8, el proveedor probablemente tendrá que añadir torneado semiacabado, acabado e incluso rectificado, y el precio unitario puede ser dos o tres veces el de una tolerancia relajada. La práctica habitual en el sector es: marcar tolerancias estrictas solo en superficies de ajuste, de sellado y de posicionamiento, y relajar el resto de zonas no ensambladas a tolerancia general (por ejemplo, ±0,1~±0,3 mm, según el material y el tramo de dimensión, debe confirmarse según el plano).
Antes de cotizar, conviene dar toda la información de una vez: cantidad, designación del material, dimensiones clave y relaciones de ajuste, y si hay requisitos de pieza de apariencia. Esta información determina la ruta del proceso y el número de amarres; si falta un dato, la cotización puede desviarse. Si no estás seguro de qué superficies deben apretarse, puedes subir el plano y explicar las relaciones de ensamblaje directamente a través de cotización por diálogo con IA; normalmente converge más rápido que modificar el plano de un lado a otro.
Preguntas frecuentes
A continuación se presentan las preguntas más frecuentes en torno a la selección de procesos de fabricación rápida de prototipos; las respuestas corresponden a los criterios mencionados anteriormente y no implican compromisos concretos de plazos ni de precios.
En la fabricación rápida de prototipos, ¿cómo se reparten realmente el trabajo el CNC y la impresión 3D?
Depende del objetivo de validación. Para criterios dimensionales y mecánicos como interferencias de montaje, ajustes roscados o superficies de sellado, se prioriza el CNC, con materiales metálicos o plásticos de ingeniería, y dimensiones más estables; si solo se trata de revisión estética, confirmación de forma o modificaciones rápidas, la impresión 3D ahorra moldes y las modificaciones no tienen coste. No son sustitutos, sino que a menudo se reparten el trabajo en un mismo proyecto: las piezas de aspecto se imprimen y las funcionales se mecanizan.
¿Por qué las piezas impresas en 3D no pueden usarse directamente como piezas de prueba funcional?
El principal obstáculo es la anisotropía. En FDM, la resistencia en dirección Z es claramente inferior a la de XY, y las marcas de capas y de retirada de soportes también afectan a las superficies de ajuste. Si la dirección de carga de la prueba funcional coincide con la interfaz entre capas, el resultado se distorsiona. Para este tipo de validación debería recurrirse a CNC o a piezas de colada al vacío, o al menos reevaluar tras ajustar la orientación de impresión.
¿Para cuántas piezas es adecuada la colada al vacío? ¿Cómo se conecta con el moldeo por inyección?
En el sector suele emplearse para lotes pequeños de 10 a varias decenas de piezas, con un aspecto similar al de las piezas de inyección, adecuado para ventas de prueba o validación de lotes pequeños. Se reproduce con moldes de silicona, y la calidad del modelo maestro y el control de burbujas determinan la consistencia del lote. Solo cuando el número de piezas aumenta y la estructura está definida se considera pasar a un molde de acero para inyección; de lo contrario, el coste del molde no se amortiza.
¿Cómo indicar las tolerancias en el plano para no disparar el coste?
Reserva las tolerancias estrictas solo para superficies de ajuste, sellado y posicionamiento, y deja el resto con tolerancias generales. Apretar todas las dimensiones, aumentar los requisitos de rugosidad superficial y añadir operaciones de postprocesado elevan el precio unitario. Antes de presupuestar, facilita la cantidad, el material, las dimensiones clave y las relaciones de montaje, para que el proveedor pueda dar sugerencias de proceso significativas.
Al elegir el proceso de fabricación rápida de prototipos, ¿qué paso se pasa por alto con más facilidad?
La inspección. El prototipo debe poder medirse y verificarse una vez fabricado; de lo contrario, el objetivo de validación fracasa. Las dimensiones clave deben indicar en el plano el instrumento de medición o el método de medición; en las piezas de chapa también hay que prever margen para el retorno elástico del plegado y la deformación por soldadura. Definir el plan de inspección junto con el proceso sale más barato que rehacer el trabajo después.
Key takeaways
- Primero define el objetivo de validación: si se evalúa apariencia, interferencia de ensamblaje o durabilidad funcional, eso determina el proceso y no al revés.
- La banda de tolerancia de un prototipo rápido la determinan conjuntamente el proceso y el amarre; cuanto más detallado sea el marcado en el plano, más necesario es confirmar primero la viabilidad.
- La impresión 3D ahorra utillaje, pero presenta anisotropía evidente; el CNC es dimensionalmente estable, pero hay que considerar el acceso de la herramienta y el segundo amarre.
- La colada al vacío es adecuada para lotes pequeños de 10 a varias decenas de piezas, pero la calidad del modelo maestro y el control de burbujas determinan directamente la consistencia del producto final.
- Tolerancias impulsadas por el costo: reservar la alta precisión solo para las superficies de ajuste puede reducir notablemente el precio unitario del prototipo.



