
Disminución del rendimiento con la misma formulación: ¿por qué se desgastan el husillo y el cilindro de la extrusora?
Con la misma formulación y la misma velocidad, el rendimiento de la extrusora disminuye gradualmente mientras la presión de la masa fundida comienza a fluctuar; en planta, a menudo se sospecha primero del desgaste del husillo. Sin embargo, un cambio en el rendimiento no equivale directamente a un fallo del husillo. Una alimentación inestable, la obstrucción del filtro, la humedad de las materias primas, anomalías en el control de temperatura, cambios en la formulación, así como problemas en la caja de engranajes o los rodamientos, pueden producir manifestaciones similares. El enfoque correcto consiste en confirmar primero la tendencia del proceso y, a continuación, comprobar el estado de acoplamiento entre el husillo y el cilindro.
El husillo y el cilindro trabajan conjuntamente en un entorno de alta temperatura, alta presión, alto par, fricción y gases corrosivos. El husillo se encarga del transporte, la fusión, la mezcla, la desgasificación, la compactación y la homogeneización, mientras que el cilindro proporciona la superficie de trabajo para el calentamiento, la contención de la presión y el guiado. Cuando se desgastan los filetes, disminuyen las dimensiones exteriores del husillo; cuando se desgastan la superficie interior del cilindro o el revestimiento, aumenta el diámetro del orificio. Ambos cambios amplían la holgura de trabajo, provocan el reflujo del material bajo presión, reducen la eficiencia de transporte y deterioran la estabilidad de la plastificación.
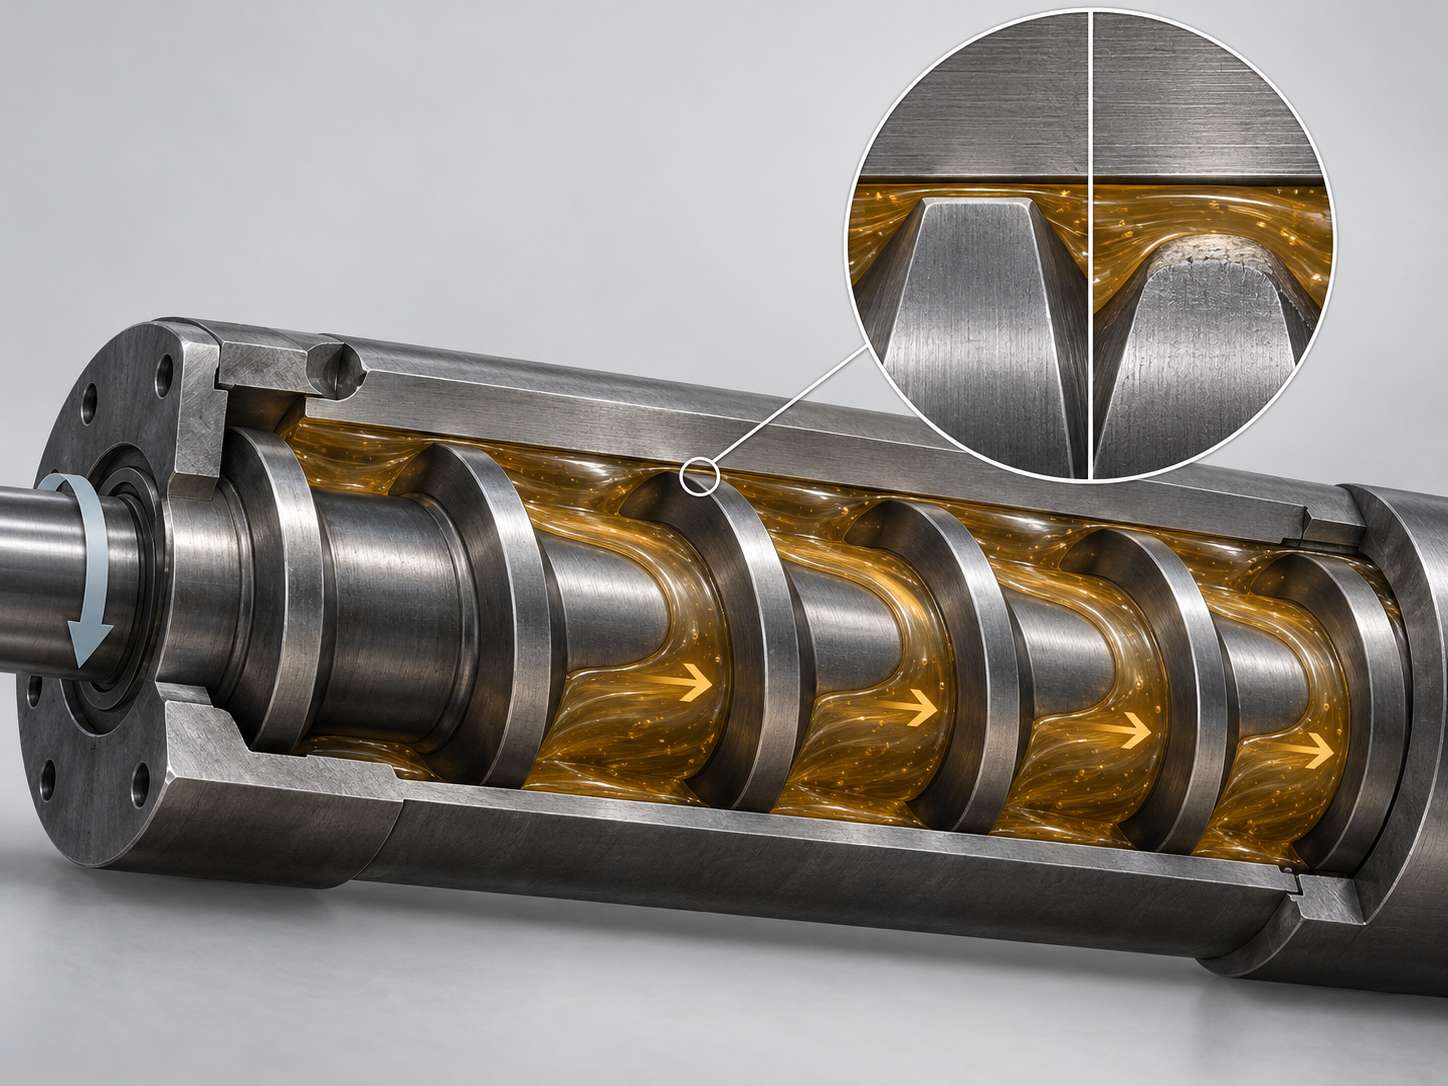
El husillo y el cilindro de la extrusora son componentes acoplados, no dos piezas de desgaste independientes
Por lo tanto, al evaluar el desgaste de la extrusora no basta con medir un solo diámetro exterior del husillo. Los filetes del husillo, el diámetro del orificio del cilindro, las holguras locales, la deformación, la coaxialidad y las referencias de montaje deben compararse como un mismo conjunto de datos. Los husillos gemelos engranados también están sometidos a fuerzas de separación y presiones locales, por lo que pueden producirse deformaciones del husillo, presiones locales sobre el cilindro o contactos excéntricos; en ese caso, que la holgura haya aumentado no significa que solo el husillo esté averiado.
En planta, primero pueden registrarse los cambios en el rendimiento, la presión de la masa fundida, la corriente o el par, la temperatura de la masa fundida y el aspecto de la plastificación; después de la parada, deben inspeccionarse los bordes de los filetes, la pared interior del cilindro, las marcas de rayado y las acumulaciones anómalas de material. En última instancia, es necesario medir las dimensiones del husillo en las secciones críticas, el diámetro del orificio del cilindro, la redondez, la coaxialidad y la holgura de montaje. Los valores de rechazo de distintos equipos no pueden sustituirse por una cifra uniforme; deben basarse en los planos del fabricante original, el modelo del equipo y la especificación de inspección aprobada por ambas partes. En algunos equipos, la relación longitud-diámetro suele ser de aproximadamente 15–30; esto solo sirve como referencia estructural y no sustituye las condiciones dimensionales del modelo específico.
De las señales del proceso a la medición dimensional: cómo diagnosticar el desgaste del husillo y el cilindro de una extrusora
Cuando una extrusora presenta una disminución gradual del rendimiento, fluctuaciones de la presión de la masa fundida o una plastificación irregular con la misma formulación y velocidad, no puede determinarse directamente que la causa sea el desgaste del husillo. La holgura de trabajo entre el husillo y el cilindro puede aumentar debido al desgaste de los filetes, al desgaste de la pared interior del cilindro, a una deformación excéntrica o a una alineación incorrecta durante el montaje; una alimentación inestable, la humedad de las materias primas, la obstrucción del filtro, fallos del control de temperatura y problemas en la caja de engranajes o los rodamientos también pueden generar señales similares.
Registrar primero las señales de funcionamiento del husillo y el cilindro de la extrusora
Durante la operación deben registrarse simultáneamente la producción, la presión del fundido, la corriente o el par, las temperaturas de cada zona, la temperatura del fundido, el aspecto de la plastificación y los ruidos anómalos. Si el par y la presión cambian de forma sincronizada, puede estar relacionado con la resistencia al transporte, el estado de fusión o el contacto localizado; si la producción disminuye mientras la alimentación, la temperatura y el control de presión son normales, resulta más razonable sospechar un aumento de la holgura. La contaminación metálica, los puntos negros o las partículas anómalas indican desgaste abrasivo, rayaduras o productos de corrosión; por ello, deben conservarse muestras y rastrearse los lotes de materia prima.
La inspección con la máquina parada y la medición dimensional deben realizarse por separado
Durante el desmontaje y la inspección, deben examinarse primero los bordes de los filetes, la raíz del husillo, la pared interna del cilindro y las zonas de alto cizallamiento, registrando rayaduras, picaduras, marcas localizadas de contacto brillante, acumulación de material y partículas abrasivas anómalas. A continuación, deben medirse las dimensiones de los filetes en las secciones críticas del husillo, el diámetro del orificio del cilindro, la redondez, la coaxialidad, la curvatura del husillo y la holgura de montaje. La medición debe definir claramente la referencia, la sección y el método instrumental; no se puede llegar a una conclusión basándose únicamente en la holgura medida en un solo punto o en el aspecto visual.
- Confirmar la tendencia: comparar los registros de producción, presión, par y temperatura con los de lotes normales.
- Obtener evidencias con la máquina parada: fotografiar los filetes, la pared interna del cilindro y las marcas de contacto, y conservar muestras de los contaminantes.
- Descartar factores externos: verificar la alimentación, el contenido de humedad, la malla filtrante, la formulación, la combinación de husillos y el estado de los componentes de transmisión.
- Tomar una decisión: comparar el informe dimensional con los planos del fabricante original o con las especificaciones de inspección aprobadas por ambas partes para determinar si debe sustituirse una sola pieza o evaluarse el conjunto.
Debe prestarse especial atención a que un aumento de la holgura no significa que solo esté dañado el husillo. El husillo y el cilindro son piezas acopladas; el desgaste localizado, la curvatura, la excentricidad o una coaxialidad anómala pueden provocar reflujo y contacto anormal. No existe un valor límite de descarte uniforme aplicable a todos los modelos; la decisión final debe basarse en los planos del equipo, las especificaciones técnicas del fabricante original y los resultados de las mediciones realizadas en campo.
Qué zonas de una extrusora de doble husillo son más propensas al desgaste
En una extrusora de doble husillo, el desgaste no se distribuye uniformemente a lo largo de todo el husillo. Deben observarse el estado del material, el modo de aplicación de las cargas y las marcas de contacto en las zonas de alimentación y transporte, fusión y mezcla, engrane y alto cizallamiento, desgasificación y homogeneización y dosificación. Un aumento de la holgura tampoco significa que solo esté dañado el husillo; el desgaste del revestimiento del cilindro, la curvatura del husillo, la excentricidad de montaje y una mala alineación también pueden provocar contactos localizados.
Sección de alimentación y transporte: desgaste abrasivo provocado por cuerpos extraños y cargas
Cuando la fibra de vidrio, las cargas minerales, los aglomerados de pigmento o los cuerpos extraños sin fundir entran en la zona de alimentación, pueden provocar desgaste abrasivo entre los filetes del husillo y la pared interna del cilindro. Esta zona también se encarga del transporte de sólidos y de la compactación inicial; si la alimentación fluctúa o quedan atrapados cuerpos extraños, es fácil que aparezcan rayaduras en los bordes de los filetes, en la entrada del cilindro y en la transición del revestimiento. Durante la inspección, debe prestarse especial atención a las marcas de rayado localizadas, las virutas metálicas y los cambios en la anchura de los filetes, en lugar de observar únicamente la dimensión media de todo el husillo.
Zona de fusión, mezcla y engrane: combinación de alto cizallamiento y fuerzas de separación
En las secciones de fusión y mezcla, el cizallamiento, la presión y la temperatura suelen ser más elevados. En los husillos engranados de doble husillo, el material ejerce fuerzas de separación sobre los husillos, generando una tendencia a la flexión y aumentando la posibilidad de desgaste localizado por presión en el cilindro. Una holgura menor favorece el cizallamiento y la mezcla, pero también puede amplificar los sobreimpulsos de temperatura, las fluctuaciones del par y los contactos localizados. Si aparecen ruidos anómalos, inestabilidad en la temperatura del fundido o fluctuaciones de presión, deben inspeccionarse simultáneamente los filetes, la pared del orificio del cilindro, el desplazamiento axial y la alineación del montaje.
Zona de desgasificación y homogeneización y dosificación: corrosión, reflujo y desgaste localizado
La zona de desgasificación puede entrar en contacto con sustancias volátiles que contienen halógenos, son ácidas o proceden de la degradación del plástico; el riesgo de corrosión debe confirmarse teniendo en cuenta la formulación y el historial de temperaturas. En la sección de homogeneización y dosificación, es más probable que se manifiesten una presión insuficiente, el reflujo del material o una plastificación no uniforme, aunque estos fenómenos también pueden deberse al desgaste simultáneo del husillo y el cilindro. El diagnóstico de mantenimiento debe correlacionar los registros del proceso por secciones con las dimensiones obtenidas durante el desmontaje: primero se debe localizar la zona anómala y después medir los filetes, el diámetro del orificio, la redondez, la coaxialidad y la holgura de montaje; no se debe determinar el alcance de la sustitución basándose únicamente en una marca de desgaste.
| Sección | Riesgos principales | Inspección prioritaria |
|---|---|---|
| Sección de alimentación y transporte | Desgaste abrasivo causado por cargas y partículas extrañas | Casquillo de entrada, bordes de los filetes y arañazos |
| Zona de fusión, mezclado y engrane | Alto cizallamiento, fuerzas de separación y contacto local | Marcas de engrane, flexión y estado de alineación |
| Sección de desgasificación y homogeneización | Corrosión, reflujo e inestabilidad de la presión | Pared del orificio, dimensiones de los filetes, manchas de corrosión y holgura |
Cómo seleccionar los materiales del husillo y el cilindro de una extrusora: equilibrio entre resistencia al desgaste, resistencia a la corrosión y tenacidad
Los materiales del husillo y el cilindro de una extrusora no deben seleccionarse únicamente según la dureza o el grado del material. Primero hay que confirmar el mecanismo de fallo: la fibra de vidrio, las cargas minerales, los aglomerados de pigmentos y las partículas extrañas sin fundir pueden causar desgaste abrasivo; los materiales que contienen halógenos, componentes ácidos o productos volátiles de degradación pueden aumentar el riesgo de corrosión; y las altas velocidades de giro, el elevado par, las holguras reducidas y los atascos locales exigen una mayor resistencia a la torsión y tenacidad.
Materiales del husillo de la extrusora: determinar primero si debe priorizarse la resistencia al desgaste o la resistencia al impacto
El acero aleado o el acero nitrurado pueden considerarse opciones para condiciones de servicio generales. Deben verificarse principalmente la resistencia del material base, la capacidad de soportar el par, el estado del tratamiento térmico y la capa de endurecimiento superficial. Para formulaciones con alto contenido de cargas, pueden compararse aceros resistentes al desgaste, aleaciones de alta resistencia al desgaste o soluciones de endurecimiento localizado; sin embargo, una mayor dureza no equivale necesariamente a un mejor rendimiento global y puede provocar una reducción de la tenacidad, una resistencia al impacto insuficiente o un aumento de la dificultad de mecanizado. Si el equipo está expuesto a impactos de partículas extrañas, arranques y paradas frecuentes o variaciones de carga en la configuración del husillo, la resistencia a la torsión y la tenacidad deben evaluarse conjuntamente con la resistencia al desgaste.
Materiales del cilindro de la extrusora: el casquillo y el tratamiento superficial deben adaptarse al material procesado
El cilindro puede evaluarse comparando materiales de aleación integral, tratamiento de nitruración, otras soluciones de endurecimiento superficial o casquillos bimetálicos resistentes al desgaste, según la ubicación del desgaste y el grado de corrosión. La solución con casquillo facilita la configuración de materiales específicos para las zonas de mayor desgaste, pero es imprescindible confirmar la unión entre el casquillo y el material base, la dilatación térmica, el diámetro del orificio, la redondez y la coaxialidad. Al solicitar cotizaciones de materiales, deben especificarse el tipo de material procesado, la proporción de cargas, el historial de temperaturas, la velocidad de giro, el par, la resistencia al cizallamiento y el riesgo de partículas extrañas, y debe exigirse al proveedor que indique la solución recomendada y sus costes asociados. El grado final del material, la dureza y los requisitos de la capa endurecida deben confirmarse según los planos del equipo, los datos de las condiciones de servicio y los informes trazables del proveedor; no deben definirse directamente sin tener en cuenta el modelo de máquina.
| Desgaste abrasivo causado por fibra de vidrio y cargas minerales | Acero resistente al desgaste, aleación resistente al desgaste, endurecimiento localizado o casquillo resistente al desgaste | Resistencia al desgaste, tenacidad del material base y registros de inspección de la capa endurecida o del casquillo |
| Volátiles corrosivos o degradación del material | Sistema de aleación resistente a la corrosión y tratamiento superficial compatible | Entorno corrosivo, historial de temperaturas, método de tratamiento superficial y límites de aplicabilidad |
| Alto par, impacto de cuerpos extraños o arranques y paradas frecuentes | Material de base con prioridad en la tenacidad y la resistencia a la torsión | Riesgo de impacto, estado del tratamiento térmico, resistencia a la torsión y calidad del mecanizado |
Por lo tanto, la selección de materiales para los repuestos de la extrusora debe seguir el orden «mecanismo de fallo—cargas de operación—propiedades del material—registros de inspección», en lugar de elegir primero la dureza máxima y deducir después el escenario de aplicación.
Lista de aceptación de tornillos y cilindros de repuesto para extrusoras: de la similitud visual a la trazabilidad técnica
Los tornillos y cilindros de las extrusoras no deben aceptarse únicamente porque «sus dimensiones sean similares y su aspecto se parezca al de las piezas originales». Ambos son componentes de acoplamiento; la holgura de trabajo, el desgaste localizado, la flexión, la coaxialidad y la orientación de montaje afectan al reflujo, la plastificación y los contactos anómalos. Los documentos de compra deben definir primero el modelo del equipo, la versión del plano, la formulación del material, la proporción de cargas, la temperatura, la velocidad de rotación y el par; posteriormente, deben especificar los requisitos de materiales, mecanizado e inspección.
Registros de materiales y tratamientos de los tornillos y cilindros de las extrusoras
Durante la aceptación, debe exigirse al proveedor la presentación de los certificados de materiales, así como de los registros del tratamiento térmico, la nitruración u otros tratamientos superficiales. La inspección de la dureza y de la capa endurecida debe indicar la ubicación, el método y los resultados de la medición; no se debe sustituir un registro específico por la expresión «alta dureza». En el caso del tornillo, también deben verificarse el orden de los elementos, el sentido de giro, la orientación de las caras extremas, las dimensiones de la chaveta o el estriado y las marcas de montaje. El grado del material debe coincidir con las especificaciones técnicas aprobadas por ambas partes; no es recomendable sustituirlo basándose únicamente en la recomendación verbal del proveedor.
Inspección dimensional y de montaje de los repuestos de la extrusora
| Elementos de aceptación | Contenido que debe verificarse |
|---|---|
| Tornillo | Diámetro exterior, dimensiones críticas de los filetes, extremo del eje, chaveta/estriado, flexión y orden de los elementos |
| Cilindro | Diámetro del orificio, redondez, coaxialidad, ajuste del casquillo y referencias de montaje |
| Aspecto | Rayaduras, golpes, grietas, quemaduras, rebabas no eliminadas y estado de protección contra la oxidación |
| Documentos e identificación | Versión del plano, informe de inspección, etiqueta del embalaje, lote y fotografías de fábrica |
Antes de la prueba de montaje de una extrusora de doble husillo, también deben confirmarse la relación de engrane, el sentido de giro, la orientación de las caras extremas y las holguras de montaje. Un orden incorrecto o un montaje excéntrico pueden interpretarse erróneamente como un fallo del material. La documentación disponible no establece un umbral de desgaste, una dureza ni una tolerancia de aceptación uniformes aplicables a todos los modelos; por lo tanto, las dimensiones, la redondez, la coaxialidad, la capa endurecida y los métodos de inspección deben ejecutarse conforme a los planos del fabricante original, las especificaciones técnicas del equipo o las normas de inspección aprobadas por ambas partes. Si no pueden proporcionarse registros completos, Compras debe suspender primero la liberación, en lugar de aceptar las piezas basándose únicamente en su apariencia.
¿Qué aspectos técnicos debe confirmar Compras con el proveedor antes de sustituir repuestos de la extrusora?
La solicitud de cotización no puede limitarse a indicar «fabricar según la pieza original» o «suministrar husillos resistentes al desgaste». Los repuestos del husillo y del cilindro de la extrusora deben corresponder al material real, al mecanismo de desgaste, a las referencias de montaje y a los métodos de inspección. Como mínimo, los anexos de compra deben especificar el modelo del equipo, el diámetro y la configuración del husillo, el material y la proporción de relleno, la temperatura de funcionamiento, la velocidad de giro, la tendencia del par, así como la ubicación del desgaste y los registros de medición de las piezas usadas. Sin esta información, al proveedor le resulta difícil determinar si debe priorizar la resistencia al desgaste, la resistencia a la corrosión o la resistencia a la torsión y la tenacidad.
Confirmar primero el mecanismo de desgaste correspondiente a la ruta de materiales
La primera pregunta que debe plantearse al proveedor es: ¿contra qué tipo de fallo está dirigido el material o tratamiento superficial recomendado? Si la formulación contiene fibra de vidrio, cargas minerales, aglomerados de pigmentos o posibles cuerpos extraños sin fundir, debe solicitarse una explicación de la estrategia de resistencia al desgaste y de los datos que la sustentan; si la descomposición del material genera sustancias volátiles ácidas, halogenadas u otras sustancias corrosivas, debe confirmarse cómo se verifica la resistencia a la corrosión. En condiciones de alto cizallamiento, holguras reducidas y alto par, también debe consultarse el efecto del aumento de la dureza del material sobre la tenacidad, la resistencia al impacto y la procesabilidad. El grado del material solo debe considerarse un candidato y no debe especificarse directamente sin tener en cuenta las condiciones de trabajo.
Verificar la estructura del husillo y del cilindro de la extrusora y las referencias de las dimensiones críticas
En una extrusora de doble husillo, durante la solicitud de cotización deben confirmarse la secuencia de los elementos del husillo, el sentido de giro, la relación de engrane, la orientación de las caras extremas, el tipo de chaveta o estriado, así como la configuración de las zonas de alimentación, mezclado, desgasificación y homogeneización. Debe exigirse al proveedor que indique con qué referencia se miden las dimensiones críticas, como el diámetro exterior del husillo, los filetes, el taladro del eje y el diámetro del orificio del cilindro; qué instrumentos o métodos de inspección se utilizan; y cómo se registran la redondez, la coaxialidad, la curvatura y la holgura de montaje. No debe aceptarse una conclusión de «conforme» que no incluya la versión del plano, la definición de las referencias y las posiciones de medición.
| Puntos que deben confirmarse | Contenido que debe solicitarse o confirmarse con el proveedor |
|---|---|
| Materiales y tratamientos | Certificados de materiales, registros del tratamiento térmico, registros de nitruración u otros tratamientos superficiales, y resultados de las inspecciones de dureza y de la capa endurecida |
| Dimensiones y montaje | Informe de dimensiones críticas, diámetro del orificio del cilindro, redondez, coaxialidad, curvatura del husillo, chaveteros o estriados y referencias de montaje |
| Condiciones de trabajo aplicables | Material, proporción de relleno, temperatura, velocidad de giro, par y mecanismo de desgaste correspondiente recomendado por el proveedor |
| Gestión de anomalías | Métodos de reinspección y tratamiento cuando haya interferencias de montaje, contacto local, dimensiones no conformes o falta de informes |
Por último, las condiciones de aceptación deben incluirse en los anexos de compra: deben aplicarse los planos del equipo, las especificaciones técnicas del fabricante original o las normas de inspección aprobadas por ambas partes, en lugar de aplicar por cuenta propia un valor general de dureza, holgura o umbral de desgaste. Tras recibir los repuestos, también deben verificarse las identificaciones, la secuencia de los elementos, la orientación de las caras extremas y las fotografías del aspecto de fábrica; si antes del montaje se detectan interferencias locales o marcas de contacto, debe detenerse el montaje y volver a comprobar el estado del husillo, el cilindro, la alineación y los rodamientos. El orden correcto de decisión es confirmar primero el mecanismo de fallo, decidir después si se sustituye una sola pieza o el conjunto completo y, por último, definir los materiales, las dimensiones y los registros de aceptación.
Preguntas frecuentes sobre el diagnóstico del desgaste del husillo y del cilindro de la extrusora
Para determinar si es necesario sustituir el husillo y el cilindro de una extrusora, no basta con observar la disminución de la producción o el aspecto de las piezas después de desmontarlas. Deben evaluarse conjuntamente la tendencia de funcionamiento, las marcas de contacto, las dimensiones críticas, la curvatura y la coaxialidad, así como los mecanismos de desgaste abrasivo o corrosión causados por el material. Las siguientes preguntas son adecuadas para las revisiones de mantenimiento y la comunicación sobre la compra de repuestos.
Después de que el husillo de la extrusora se desgaste, ¿se puede sustituir únicamente el husillo?
Es posible, pero primero deben medirse el diámetro del taladro del cilindro, la redondez, la coaxialidad y la holgura de montaje; asimismo, deben comprobarse la curvatura del husillo, los contactos localizados y las marcas de rayado en la pared interior del cilindro. Si el cilindro ya presenta un desgaste considerable o existe una desalineación entre ambos, sustituir únicamente el husillo puede seguir provocando reflujo, fluctuaciones de presión o contactos anómalos. La decisión de sustituirlos como conjunto debe tomarse conforme a los planos del equipo y a los resultados de las mediciones.
¿Cómo determinar si también es necesario sustituir el cilindro?
Después de detener la máquina, deben inspeccionarse principalmente el desgaste localizado, las marcas de rayado, la corrosión y el contacto desigual en la pared interior del cilindro; posteriormente, deben medirse el diámetro del taladro, la redondez y la coaxialidad de las secciones críticas. Si el desgaste se concentra en la zona de engrane o en una determinada posición axial, también deben investigarse la curvatura del husillo, la excentricidad de montaje y los problemas de los rodamientos y soportes. No puede determinarse únicamente a partir de una sola lectura de desgaste.
¿Cuanto mayor sea la dureza del husillo y del cilindro, mejor?
No necesariamente. Cuando hay una elevada proporción de fibra de vidrio, cargas minerales o materiales extraños sin fundir, la resistencia al desgaste puede ser más importante; para materiales que contienen sustancias volátiles corrosivas, debe considerarse la resistencia a la corrosión. Una estrategia basada en una dureza elevada también puede implicar compromisos en cuanto a tenacidad, resistencia al impacto y procesabilidad. El material debe seleccionarse teniendo en cuenta la proporción de cargas, la temperatura, la velocidad de giro, el par y los registros de fallos, y confirmarse después de que el proveedor proporcione los datos correspondientes.
Cuando no existe un valor uniforme para determinar el rechazo, ¿cómo deben establecerse las condiciones de aceptación de los repuestos?
Deben basarse en los planos del fabricante original, el modelo del equipo y una especificación de inspección aprobada por ambas partes. Esta debe indicar por adelantado los certificados de material, los registros de tratamiento térmico o superficial, las dimensiones críticas, la dureza, la capa endurecida, la redondez, la coaxialidad, la secuencia de los elementos y los métodos de inspección. No deben aplicarse por cuenta propia umbrales generales de desgaste. En los repuestos para husillos de doble tornillo también deben verificarse el sentido de giro, la relación de engrane, la orientación de las caras extremas y las marcas de montaje.
Key takeaways
- La disminución del rendimiento y las fluctuaciones de presión solo pueden considerarse indicios de desgaste; deben combinarse con la inspección tras la parada, la medición de secciones críticas y el análisis de las huellas de contacto.
- El husillo y el cilindro son componentes acoplados y deben evaluarse conjuntamente la holgura, el desgaste localizado, la deformación, la coaxialidad y el estado de montaje.
- Las fibras de vidrio, las cargas minerales y los materiales extraños no fundidos tienden a provocar desgaste abrasivo; los volátiles corrosivos, las altas temperaturas y el alto cizallamiento pueden modificar el mecanismo de fallo.
- La selección de materiales no debe centrarse únicamente en una alta dureza; es necesario establecer un equilibrio entre la resistencia al desgaste y a la corrosión, la resistencia a la torsión, la tenacidad y la resistencia al impacto.
- La recepción de repuestos debe exigir registros trazables de los materiales, el tratamiento térmico o superficial, las dimensiones críticas, la dureza, la coaxialidad y la secuencia de los elementos del husillo, entre otros datos.



