
¿Por qué el mecanizado CNC de piezas metálicas para dispositivos médicos no puede evaluarse únicamente mediante el informe dimensional?
Una pieza metálica para un dispositivo médico puede cumplir completamente en el informe dimensional final y, sin embargo, revelar durante el montaje rebabas en la entrada de los orificios, residuos del tratamiento superficial o partículas dentro del embalaje. El cumplimiento dimensional no significa que la pieza se encuentre en un estado de entrega apto para el montaje, la limpieza y la trazabilidad. Especialmente en zonas como orificios cruzados, roscas y ranuras de sellado, el problema puede no estar en la superficie medida, sino oculto en áreas que solo entran en contacto durante el montaje o después de la limpieza.
La lógica de liberación de las piezas metálicas de precisión para dispositivos médicos debe entenderse como requisitos del producto + control del proceso + registros objetivos. Es necesario vincular al lote de piezas el origen del material y si pertenece al lote acordado, la posible formación durante el mecanizado de rebabas o residuos difíciles de eliminar, el efecto del tratamiento superficial sobre las dimensiones críticas y la posible reintroducción de contaminación durante la limpieza final y el embalaje. El informe dimensional es solo un tipo de evidencia y no puede sustituir la confirmación del material, los procesos especiales, el estado visual y el estado del embalaje.
| Punto de control | Posible fallo | Evidencias que deben revisarse en la entrega |
|---|---|---|
| Material y lote | No se puede rastrear el grado, el estado o el número de colada | Documentación del material, registros de carga y asociación con el lote de piezas |
| Mecanizado y eliminación de rebabas | Rebabas en los orificios, virutas o residuos de refrigerante | Registros de inspección de características críticas, resultados visuales y de limpieza |
| Tratamiento superficial y limpieza | Recubrimientos, enmascarado, residuos o variaciones dimensionales fuera de los requisitos | Lote de tratamiento, registros del proceso y registros de limpieza posterior al tratamiento |
| Inspección y embalaje | Los datos no pueden asociarse con las piezas físicas o estas se vuelven a contaminar durante el transporte | Informe dimensional, registro de liberación, estado del embalaje y etiquetado |
Por lo tanto, durante la adquisición o la aprobación de la primera pieza, no se debe preguntar únicamente «¿se pueden mecanizar las tolerancias del plano?», sino también confirmar el alcance de la trazabilidad del material, la definición de las superficies críticas, el método de evaluación de las rebabas, los límites del tratamiento superficial, los registros de inspección y las condiciones del embalaje limpio. Los sistemas de gestión de la calidad, como los establecidos en la norma ISO 13485, hacen hincapié en el ciclo de vida, los riesgos y la trazabilidad, pero esto no significa que una certificación o un informe dimensional puedan demostrar automáticamente que cada pieza es conforme; los criterios de aceptación de cada proyecto deben basarse en el plano, las especificaciones de compra, el acuerdo de calidad y la normativa aplicable.
Cómo realizar la trazabilidad de los materiales de piezas médicas: de la asociación del grado y el lote al producto terminado
La trazabilidad de los materiales de las piezas metálicas de precisión para dispositivos médicos no termina con escribir «acero inoxidable» o «aleación de titanio» en la orden de compra; es necesario demostrar que el material realmente utilizado en el mecanizado cumple los requisitos del proyecto y que, en caso de anomalías, puede rastrearse hasta el lote específico de piezas. El grado, las especificaciones, el estado y las condiciones del tratamiento superficial del material afectan al mecanizado, la resistencia a la corrosión, la estabilidad dimensional y la compatibilidad con la limpieza o esterilización posteriores.
¿Cómo debe establecerse la cadena de lotes para la trazabilidad de los materiales de piezas médicas?
Una cadena relativamente completa suele comenzar con el proveedor o el número de lote de fundición, continuar con los documentos de certificación de recepción, los registros de corte o de carga de material, vincularse con el lote de producción de las piezas y extenderse posteriormente a los lotes de tratamiento superficial y los registros de inspección final. De este modo, cuando un producto terminado presenta un problema de material, recubrimiento o dimensiones, el comprador puede determinar el alcance afectado, en lugar de investigar pieza por pieza basándose únicamente en el número de pieza.
- Plano o especificación de compra: confirmar el grado, las especificaciones, el estado del tratamiento térmico y la norma aplicable.
- Registro de recepción: comprobar el lote, la cantidad, el estado del material y los documentos de certificación acordados.
- Registros de producción: conservar la correspondencia entre el corte, la carga de material y el lote de piezas.
- Registros posteriores: vincular el lote de tratamiento superficial, los resultados de la inspección final y la gestión de las desviaciones con el lote del producto terminado.
No existe una lista de documentos uniforme aplicable a todas las piezas médicas. La necesidad de certificados específicos del material, así como si deben proporcionarse con cada lote o presentarse conforme al acuerdo de calidad, debe determinarse conjuntamente mediante el plano, la especificación de compra, el acuerdo de calidad del cliente y la normativa aplicable. Definir estos requisitos antes de solicitar una cotización ayuda a evitar que, una vez terminado el mecanizado, se descubra que el estado del material o los documentos de trazabilidad no cumplen las condiciones de montaje y liberación.
Control de rebabas y residuos después del mecanizado CNC de piezas médicas: ¿qué características deben inspeccionarse principalmente?
La eliminación de rebabas en piezas médicas no puede describirse simplemente como «bordes lisos». Si quedan rebabas, virutas o líquido de limpieza en zonas funcionales, pueden afectar al montaje, al sellado o a los conductos de fluidos, e incluso desprenderse durante el uso posterior. Las cavidades internas complejas, los orificios profundos y los orificios cruzados suelen ser más difíciles de limpiar que las superficies planas expuestas; el método de control debe definirse teniendo en cuenta el uso de la pieza y la documentación del cliente.
Ubicaciones propensas a ocultar virutas y generar rebabas en el mecanizado CNC médico
- Agujeros cruzados, agujeros profundos y agujeros escalonados: en las intersecciones de las herramientas pueden formarse rebordes o quedar virutas residuales, y el interior de los agujeros tampoco es fácil de inspeccionar visualmente de forma directa.
- Roscas, ranuras de sellado y bordes afilados: las pequeñas rebabas pueden dificultar el roscado, arañar los elementos de sellado o modificar el estado de contacto local.
- Superficies de montaje de sensores, microcanales y zonas cercanas a ventanas ópticas: las partículas, la contaminación por aceite o un tratamiento inadecuado de los bordes pueden afectar a la señal, la limpieza del fluido o el ajuste del ensamblaje.
- Cavidades internas difíciles de observar directamente: deben acordarse con antelación la inspección ampliada, la inspección endoscópica u otros métodos de inspección específicos; no se debe depender únicamente de la inspección visual externa.
En las compras o los planos deben especificarse por separado el chaflán o radio de los bordes críticos, el estado de rebabas permitido, las ubicaciones prioritarias de inspección y el aumento de inspección. Después del desbarbado también debe confirmarse que se hayan eliminado las virutas, los abrasivos y los residuos de limpieza; los resultados dimensionales, visuales, de inspección ampliada y, cuando corresponda, de limpieza, deben registrarse por separado según los requisitos del proyecto. Si se detectan rebabas en las bocas de los agujeros, daños en las roscas o residuos en las cavidades internas, primero se debe aislar la pieza y evaluar el retrabajo, la reinspección o la liberación por desviación; estas evidencias no pueden sustituirse por un único informe dimensional.
¿Cómo se relacionan el tratamiento superficial, la limpieza final y la limpieza de las piezas metálicas médicas?
El tratamiento superficial de las piezas metálicas médicas no es una “última operación” independiente. La pasivación, el anodizado, el electropulido, el recubrimiento electrolítico o los recubrimientos de conversión pueden modificar el espesor de la capa, la rugosidad, las dimensiones y las zonas enmascaradas, y también pueden generar residuos de soluciones de tratamiento, partículas o aceite. Por tanto, el control de la limpieza de las piezas médicas debe planificarse conjuntamente con el mecanizado CNC, el desbarbado, el tratamiento superficial y el embalaje, en lugar de limitarse a una simple limpieza antes de la entrega.
Las piezas médicas mecanizadas mediante CNC deben definir primero la secuencia de limpieza y las superficies críticas
Una lógica de proceso relativamente sólida suele ser la siguiente: eliminar los residuos del mecanizado y las virutas, completar el desbarbado y, a continuación, realizar el tratamiento superficial; después del tratamiento, limpiar según los requisitos del proceso, efectuar la limpieza final y, posteriormente, llevar a cabo la inspección y el embalaje en condiciones de limpieza controlada. Los microcanales, las superficies de montaje de sensores, las zonas cercanas a ventanas ópticas, las superficies de contacto con elementos de sellado, así como las roscas y los agujeros profundos, suelen ser más propensos a ocultar suciedad, acumular virutas o verse afectados por zonas enmascaradas que las superficies planas expuestas. La necesidad de limpiar tanto antes como después del tratamiento superficial no debe decidirse uniformemente por experiencia; debe confirmarse teniendo en cuenta el uso de la pieza, el riesgo de residuos y los requisitos de validación del cliente.
- Indicar en el plano o en el acuerdo de proceso las zonas de tratamiento, los requisitos de capa o de apariencia, así como las superficies de referencia, roscas y superficies de sellado que no deben tratarse.
- Definir el estado de la limpieza final: una vez completada la limpieza, especificar qué utillaje, guantes y métodos de manipulación están permitidos para evitar que las operaciones posteriores ordinarias vuelvan a introducir partículas o aceite.
- Exigir que los registros de limpieza, tratamiento superficial y liberación puedan vincularse al lote de piezas; si las superficies críticas tienen requisitos especiales de limpieza, rugosidad o residuos, deben definirse simultáneamente el método de inspección y las evidencias de entrega.
¿Cómo deben definirse las dimensiones críticas y las evidencias para la inspección dimensional de piezas metálicas médicas?
La inspección dimensional de piezas metálicas de precisión para dispositivos médicos no puede limitarse a presentar una tabla de datos de medición separada del plano. Los resultados de inspección deben poder responder a tres preguntas: qué característica se ha medido, con qué referencia se ha realizado la medición y a qué lote de piezas corresponde el resultado. Solo cuando los requisitos del producto, el método de medición y los registros del lote están vinculados, el informe dimensional adquiere valor como evidencia de entrega.
Distinguir las dimensiones críticas de las generales según el riesgo funcional
En primer lugar, las dimensiones pueden clasificarse en críticas, funcionales y generales. El diámetro de un agujero puede afectar al ajuste de un eje o catéter, la posición de un agujero puede afectar a la referencia de montaje, y la anchura y profundidad de una ranura de sellado están relacionadas con el estado de compresión del elemento de sellado; en el caso de las roscas, deben considerarse simultáneamente la longitud efectiva, el estado de los calibres pasa/no pasa y las rebabas de entrada. En las superficies de montaje de sensores, las zonas cercanas a ventanas ópticas y las superficies de ensamblaje de precisión, también deben evaluarse la planitud, las relaciones posicionales o el estado superficial. Las dimensiones críticas pueden requerir una inspección al 100 %, una inspección específica o un plan de muestreo más estricto, pero la proporción y el método deben determinarse conforme al plano, las tolerancias, el riesgo del producto y el acuerdo de calidad.
Garantizar la trazabilidad de los equipos de medición y los informes
Los registros de inspección deben indicar el sistema de referencias, el método de medición, los calibres o equipos de medición utilizados y la evidencia de que los equipos se encuentran dentro de un estado de calibración válido. Para agujeros profundos, roscas internas, agujeros cruzados o características de difícil acceso, no debe asumirse que la lectura de un calibre convencional es suficiente; los documentos del proyecto deben establecer el método de inspección adecuado. El informe también debe estar vinculado al número de pieza, al lote de producción y al estado de inspección; si se detecta una falta de conformidad dimensional, primero debe aislarse el lote afectado y, posteriormente, realizarse la nueva medición, el retrabajo, la revisión de la desviación o la liberación conforme a lo acordado.
Límites de control del embalaje limpio de piezas médicas CNC: desde la zona de limpieza hasta la línea de ensamblaje
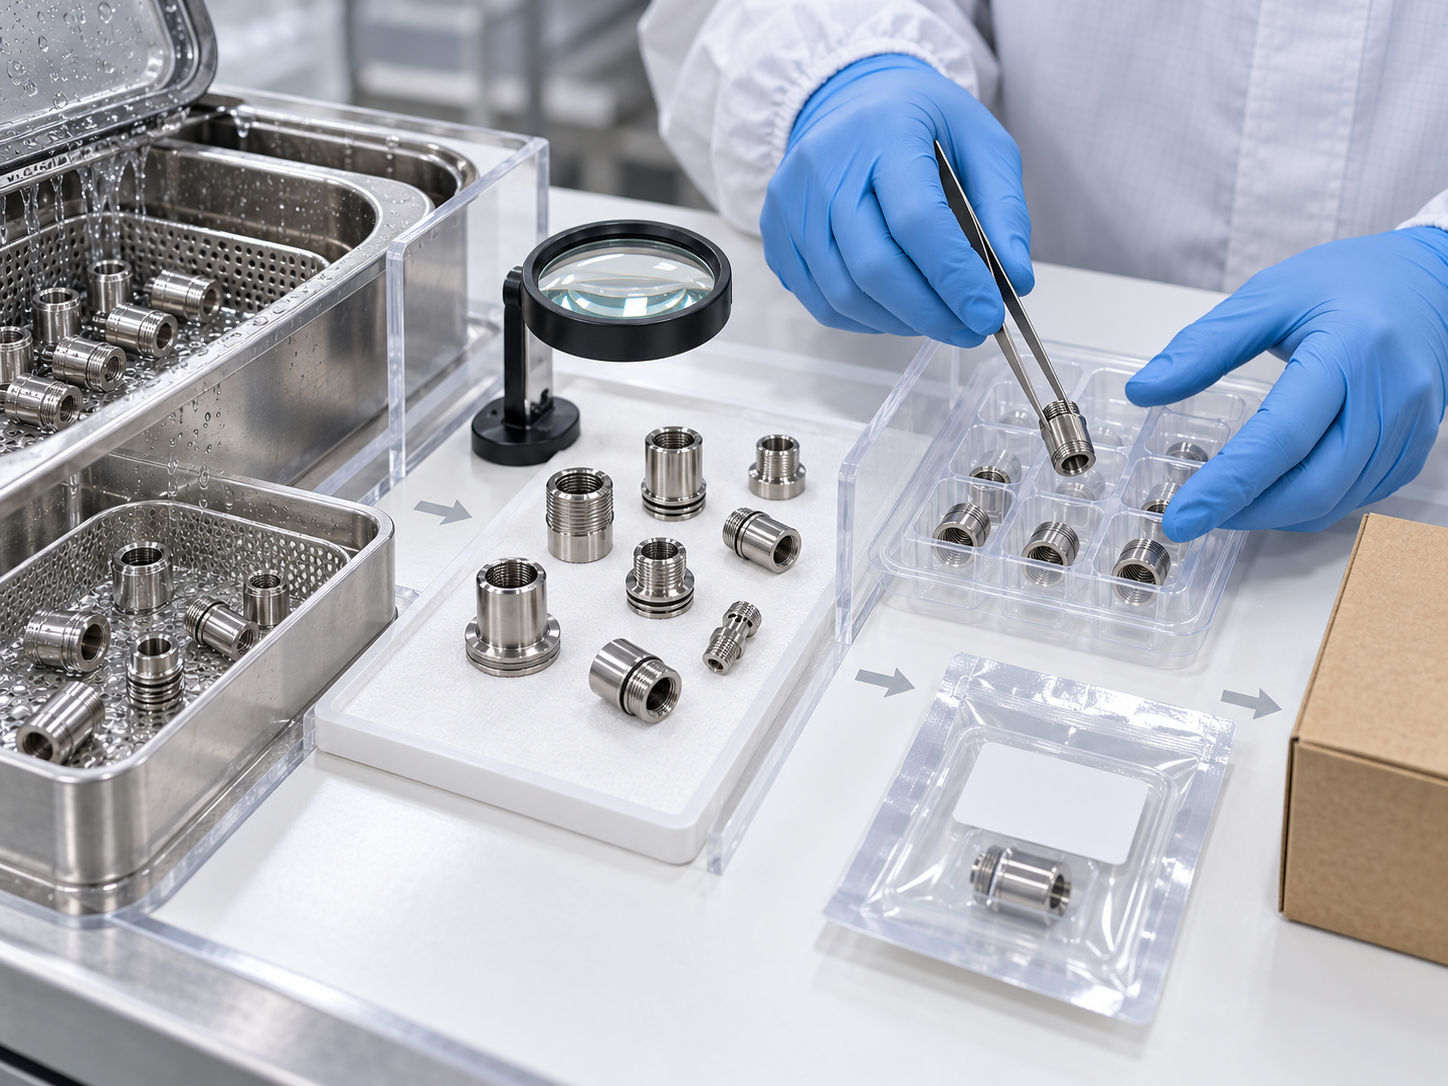
El embalaje limpio de las piezas médicas CNC no consiste en colocar una bolsa de plástico después de terminar la limpieza, sino en un proceso continuo y controlado que abarca la limpieza final, la manipulación en condiciones limpias, la inspección y el embalaje. Las piezas de equipos externos no estériles, las piezas que entran en contacto con fluidos o con el cuerpo humano y las piezas que posteriormente se esterilizarán pueden presentar diferentes riesgos de contaminación y requisitos de embalaje; no se debe aplicar el mismo estándar predeterminado a todas.
¿Cómo evitar que las piezas médicas CNC vuelvan a contaminarse después de la limpieza final?
Una vez eliminados los residuos de mecanizado, realizadas las operaciones de desbarbado y aplicados los tratamientos superficiales necesarios, debe definirse quién es responsable de la limpieza final, dónde se realiza, qué medio de limpieza se utiliza y cómo se autoriza el estado de limpieza. Durante la manipulación, debe evitarse el contacto con utillajes sucios, mesas de trabajo comunes, manos desnudas, aceite y materiales de embalaje que puedan desprender partículas; en zonas como orificios profundos, orificios cruzados, roscas y ranuras de sellado, es especialmente necesario confirmar que no queden virutas, rebabas ni residuos de líquido de limpieza. El proceso debe permitir relacionar cada pieza con el lote de limpieza, el estado del equipo o del medio de limpieza y el registro de liberación, en lugar de basarse únicamente en la inspección visual.
¿Qué requisitos deben confirmarse para el embalaje y el etiquetado de las piezas médicas CNC?
La necesidad de controlar el entorno de embalaje, el uso de embalaje de doble capa, el nivel permitido de partículas y la posible esterilización deben determinarse según la naturaleza del contacto del producto, la documentación técnica del cliente, la normativa vigente y los resultados de la validación. Los ejemplos de entornos limpios incluidos en las guías regulatorias no pueden aplicarse directamente a todas las piezas CNC. Como mínimo, la etiqueta debe permitir relacionar el número de pieza, el lote de producción, la cantidad, el estado de inspección y la información necesaria sobre el tratamiento superficial o la limpieza; si el embalaje está dañado, la etiqueta se ha desprendido o el estado no está claro, primero debe aislarse y evaluarse el producto, en lugar de enviarlo directamente a la línea de montaje.
Documentación de entrega y gestión de anomalías: ¿qué debe confirmar el comprador con el proveedor CNC?
La entrega de piezas metálicas de precisión para dispositivos médicos fabricadas mediante CNC no debe incluir únicamente un informe dimensional. El comprador debe confirmar un conjunto de evidencias que puedan relacionarse entre sí: designación, especificación y lote del material; lote de producción de las piezas; lote del tratamiento superficial; resultados de las dimensiones críticas; y estado de la limpieza, el embalaje y la liberación. Los documentos concretos deben determinarse conforme al plano, las especificaciones de compra, el acuerdo de calidad y la normativa aplicable; no todos los proyectos requieren exactamente los mismos documentos justificativos.
¿Qué puntos de control debe abarcar el paquete de documentación de entrega?
- Materiales: certificado de material acordado, designación y número de colada o de lote, u otra información de lote aceptable, con posibilidad de relacionarla con el lote de las piezas.
- Mecanizado y procesos especiales: registros necesarios de tratamiento térmico, soldadura, pasivado, galvanoplastia u otros tratamientos superficiales, incluidos el lote de tratamiento y los resultados exigidos.
- Inspección: resultados de las comprobaciones de dimensiones críticas, aspecto, rebabas y limpieza cuando sea necesario; el informe debe indicar el lote de las piezas, las referencias, el método de medición o la información de los útiles de inspección.
- Limpieza y embalaje: estado de la limpieza final, la manipulación, el embalaje y el etiquetado; como mínimo, la etiqueta debe facilitar la verificación del número de pieza, la cantidad, el lote y el estado del tratamiento.
- Registros de anomalías: registros del aislamiento, la evaluación y la disposición de problemas como dimensiones fuera de tolerancia, rebabas residuales, desviaciones del espesor de la capa o de la diferencia de color y daños en el embalaje.
Cuando se detecta una anomalía, normalmente debe aislarse primero el lote afectado para evitar que las piezas no conformes se mezclen con el montaje o con procesos posteriores de limpieza. Después, la decisión de retrabajar, volver a inspeccionar, desechar, aceptar bajo concesión o liberar con desviación debe tomarse en función del riesgo. Tras un retrabajo, no basta con actualizar la conclusión; también deben conservarse las evidencias de la nueva inspección y de la confirmación del estado. El uso por parte del proveedor de NCR, CAPA o sistemas de registro electrónico debe definirse en el proyecto; no conviene convertir una herramienta concreta en un requisito obligatorio universal.
Especifique claramente ocho requisitos durante la solicitud de presupuesto y la confirmación de la primera pieza
Antes de solicitar un presupuesto para mecanizado CNC médico o confirmar la primera pieza, se recomienda incluir por separado los lotes de material, las superficies críticas, los criterios de rebabas, el tratamiento superficial, el informe de inspección, el método de limpieza, el entorno de embalaje y la gestión de anomalías en el plano, el acuerdo de calidad o la lista de compra. Esto permite aclarar qué debe controlar el proveedor y definir de antemano el procedimiento de decisión cuando las dimensiones sean conformes pero el embalaje esté dañado, queden residuos en la superficie o persistan rebabas en las bocas de orificios críticos, reduciendo las disputas en el momento de la entrega.
Preguntas frecuentes sobre el mecanizado CNC de piezas metálicas para dispositivos médicos
La aceptación del mecanizado CNC de piezas metálicas para dispositivos médicos no puede basarse únicamente en el informe dimensional; también debe considerar la trazabilidad del material, el desbarbado, el tratamiento superficial, la limpieza final, el embalaje limpio y los registros de entrega. Las siguientes cuestiones conviene aclararlas antes de la solicitud de presupuesto, la confirmación de la primera pieza y la liberación de la producción en serie.
¿Se pueden mecanizar piezas metálicas para dispositivos médicos sin sala limpia?
Depende del uso de la pieza, el riesgo de contacto, la limpieza final y las especificaciones del cliente. Los requisitos pueden variar entre piezas de equipos externos no estériles y piezas que entran en contacto con fluidos o con el cuerpo humano, o que se esterilizan posteriormente. El comprador debe confirmar si se requiere una limpieza final o un embalaje en un entorno controlado, y solicitar los registros correspondientes de limpieza, condiciones ambientales y liberación.
¿Es necesario volver a limpiar las piezas después del tratamiento superficial?
No existe una respuesta única. La pasivación, el anodizado, el electropulido o el galvanizado pueden generar residuos, zonas ocultas y riesgos de partículas. La decisión de limpiar antes y después del tratamiento debe basarse en las superficies críticas, el riesgo del producto, las especificaciones del tratamiento superficial y los requisitos de validación, y la secuencia de limpieza y las evidencias de liberación deben definirse claramente en la documentación del proceso.
¿Es obligatorio proporcionar un certificado de materiales para cada lote?
El formato de los documentos y la frecuencia de presentación dependen del plano, las especificaciones de compra, el acuerdo de calidad y la normativa aplicable. Lo importante es establecer la trazabilidad entre la designación del material, la especificación o el número de colada, y el lote de producción de las piezas, el lote de tratamiento superficial y los registros de inspección final, en lugar de aplicar mecánicamente un único tipo de certificado.
¿Cómo deben especificarse en el plano los requisitos de rebabas para piezas médicas mecanizadas mediante CNC?
El tratamiento de los bordes y el estado aceptable deben especificarse según las características funcionales, prestando especial atención a los orificios transversales, los orificios profundos, las roscas, las ranuras de sellado, los bordes afilados y las superficies de ensamblaje. Cuando sea necesario, también deben definirse el aumento de inspección, el método de inspección o los requisitos especiales de limpieza. No basta con indicar «eliminar las rebabas»; también debe especificarse qué superficies no pueden presentar virutas residuales ni afectar al sellado o al conducto de fluidos.
Key takeaways
- Las evidencias de liberación de las piezas médicas deben abarcar los requisitos del producto, el control del proceso, los resultados de inspección y el estado del embalaje, en lugar de proporcionar únicamente un informe dimensional.
- El grado del material, las especificaciones, el lote del material, el lote de piezas, el lote del tratamiento superficial y los registros de inspección final deben vincularse conforme a los requisitos del proyecto.
- La eliminación de rebabas debe definir el estado aceptable para orificios cruzados, orificios profundos, roscas, ranuras de sellado y bordes funcionales, así como especificar el método de inspección.
- La secuencia del tratamiento superficial, la limpieza final y el embalaje limpio afecta a las partículas, los residuos de aceite, los restos de recubrimiento y el estado dimensional.
- Las dimensiones críticas, las superficies críticas, el método de limpieza, el entorno de embalaje y el tratamiento de las desviaciones deben definirse previamente en el plano, la especificación de compra o el acuerdo de calidad.



