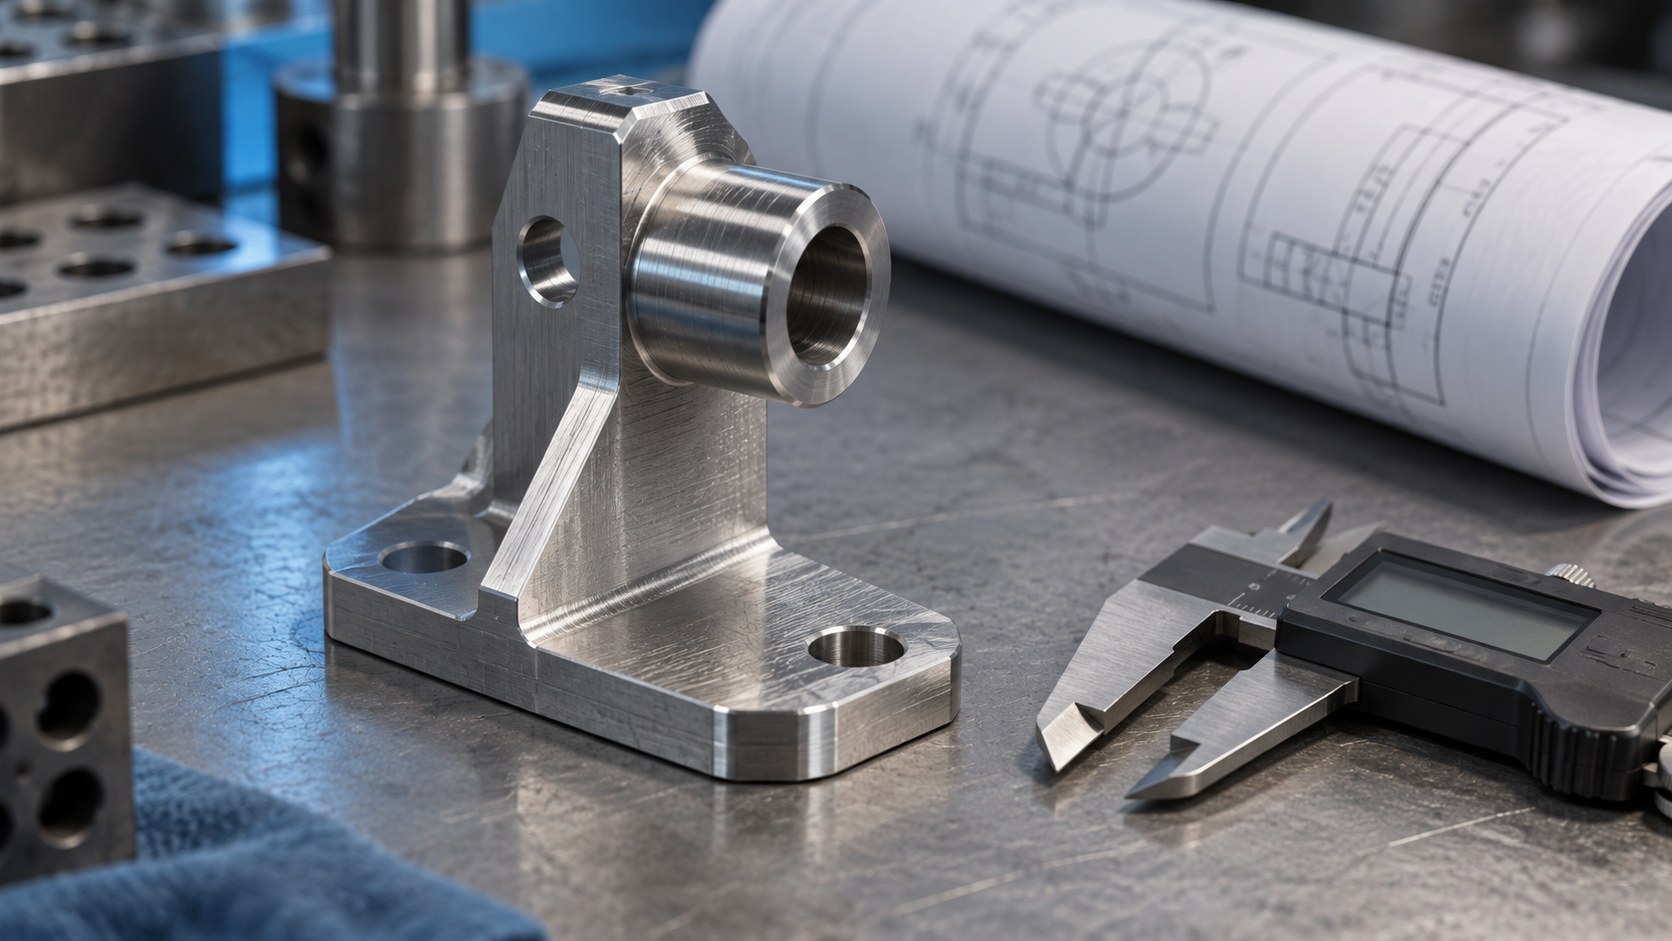
¿Qué son las piezas personalizadas? Primero hay que distinguir entre piezas estándar y piezas no estándar
Para entender las piezas personalizadas, lo mejor es empezar por su opuesto: las piezas estándar. Los pernos, tuercas, arandelas y rodamientos ya están completamente estandarizados en estructura, dimensiones, representación y marcado; se producen en serie según especificaciones unificadas en fábricas especializadas, y al comprarlos basta con indicar el modelo de especificación, ya que los productos obtenidos son intercambiables entre distintos fabricantes. La lógica de las piezas estándar es: especificación unificada, da igual quién las fabrique.
Las piezas no estándar van justo por otro camino. En la industria, la definición de pieza no estándar es: el Estado no ha establecido especificaciones ni parámetros estándar estrictos, la empresa los controla de forma autónoma y se fabrican a medida según los planos o necesidades concretas del cliente. En otras palabras, no tienen un modelo universal que se pueda consultar; la especificación la define individualmente ese plano y ese lote de necesidades. Las piezas estándar se "eligen"; las piezas no estándar se "fabrican".
Clasificación simplificada de las piezas no estándar: metálicas y no metálicas
Las piezas no estándar no cuentan con un sistema de clasificación muy normado; en la industria suelen dividirse por material en dos grupos: piezas metálicas y piezas no metálicas. Las piezas no estándar metálicas a menudo parten de una fundición o de barra y terminan en el mecanizado de precisión, con control de calidad en todo el proceso, operaciones complejas y gran variabilidad; las piezas no metálicas suelen implicar plásticos de ingeniería, acrílico, caucho, etc., y sus métodos de mecanizado y lógica de tratamiento térmico son completamente distintos. Esta dicotomía es solo un marco simplificado para orientar primero el proceso, no sustituye la selección concreta de material.
Precisamente porque no hay especificaciones unificadas, el costo y la complejidad de procesamiento de las piezas personalizadas suelen ser mayores que los de las piezas estándar. Las piezas estándar pueden diluir los costos de utillaje y ajuste mediante el volumen; cada lote de piezas no estándar equivale a repetir toda la preparación del proceso, por lo que el ciclo de desarrollo es naturalmente más largo. Esta es una propiedad inherente de las piezas no estándar, no una baja eficiencia de una fábrica concreta.
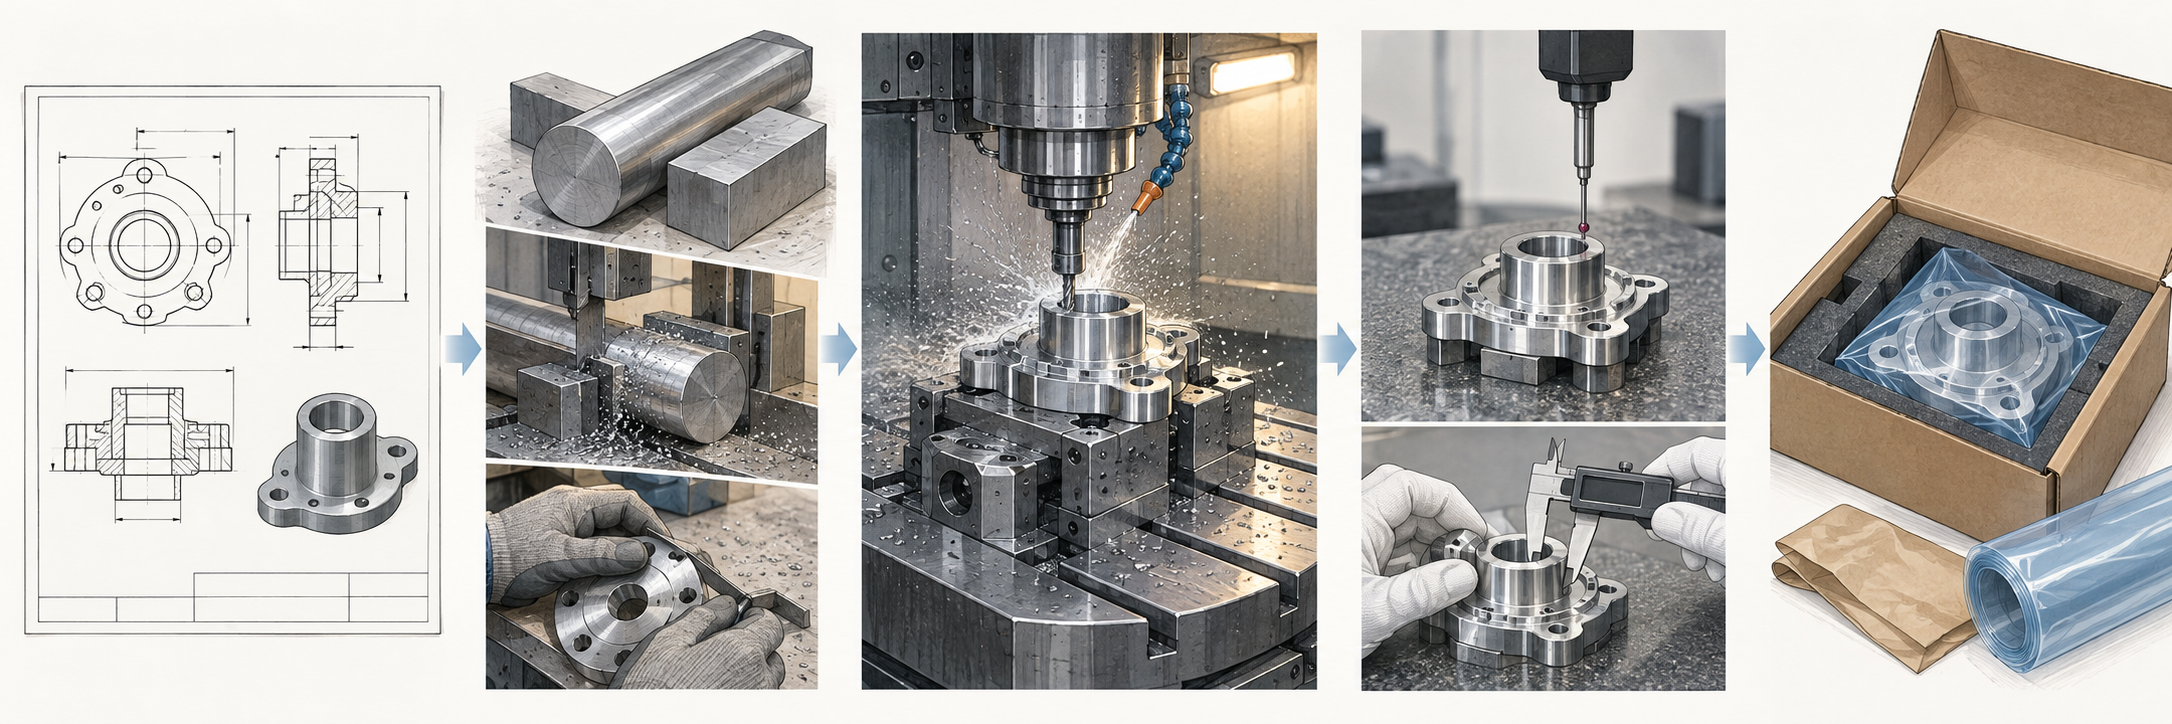
Cadena típica de operaciones para piezas de precisión no estándar personalizadas
Las piezas estándar se pueden pedir por catálogo; las piezas personalizadas, no. Las piezas no estándar no tienen especificaciones unificadas, las operaciones no se pueden copiar y solo pueden confirmarse paso a paso según el plano. La siguiente cadena está desglosada como "entrada—acción—salida"; las secciones posteriores la desarrollarán por partes.
Esta cadena es mucho más larga que la de las piezas estándar debido a la variabilidad: las piezas no estándar metálicas a menudo requieren control de calidad desde la fundición o forja hasta el mecanizado de precisión, y si en cualquier eslabón intermedio no se define bien la referencia o el sobreespesor, habrá que retrabajar después. Precisamente por la complejidad de las operaciones, el costo y el plazo de las piezas personalizadas suelen ser mayores que los de piezas estándar de la misma especificación; esto no es un recargo del fabricante, sino algo determinado por el propio proceso.
Preparación previa y análisis del plano: la primera barrera de las piezas personalizadas
El éxito o fracaso de un pedido de piezas personalizadas (piezas no estándar) suele decidirse en un setenta u ochenta por ciento antes de empezar a trabajar. Cuando llega el plano, lo primero que debe hacer el fabricante no es cotizar, sino leer toda la información: dimensiones, forma, material y tolerancias, y después mirar más a fondo la estructura, la precisión dimensional, las tolerancias geométricas y la rugosidad superficial. Si cualquiera de estos puntos es ambiguo, más adelante puede convertirse en modificación de plano, retrabajo o recargo.
Qué debe aportar el cliente: un plano no basta con una sola imagen
Un plano de ingeniería 2D más un modelo 3D suele ser solo el punto de partida. Para que una pieza personalizada pueda realmente fabricarse, el cliente debe aclarar al menos tres cosas:
- Referencias y dimensiones clave: qué cara es la referencia, qué dimensiones son funcionales para el montaje y cuáles son solo de referencia. Cuanto más claras sean las indicaciones, menos idas y venidas de confirmación habrá.
- Material y estado: si es 6061-T6 o 304, si requiere tratamiento térmico, si se debe especificar chapa o barra; todo ello afecta el costo y las operaciones posteriores.
- Cantidad y uso: prototipo de una sola pieza, prueba de lote pequeño o rampa de producción en serie; esto determina directamente si se usa CNC u otro método, y también si hay que fabricar utillajes de inspección específicos.
El costo de que falte información en el plano es muy concreto: un agujero de ajuste sin tolerancia indicada, si el fabricante lo hace con tolerancia libre, al montar se descubre que no entra y hay que mecanizarlo de nuevo. El problema no está en el taller, sino en que en la fase de plano no se tradujeron los requisitos funcionales al lenguaje de fabricación.
Qué debe confirmar el fabricante: del plano a la fabricabilidad
Tras recibir el plano, las acciones de confirmación del fabricante suelen incluir: si la estructura es accesible con herramientas estándar, si las paredes delgadas o cavidades profundas se deformarán durante el mecanizado, si las tolerancias geométricas entran en conflicto con el método de amarre, y si los requisitos de rugosidad superficial necesitan rectificado o pulido adicional. Confirmar esto por adelantado es mucho más barato que detenerse a mitad de camino para cambiarlo.
Si se dispone de un plano claro y de la cantidad, hacer primero una ronda de verificación de fabricabilidad antes de pasar a la cotización es una forma bastante segura de iniciar una pieza personalizada. Este paso no resuelve todos los problemas, pero puede exponer por adelantado la mayoría de los puntos "viables en diseño, incómodos en mecanizado".

Escribir los criterios de aceptación en el plano es más barato que discutir después quién tiene razón. Esta frase es especialmente válida para las piezas personalizadas: las piezas no estándar no tienen especificaciones estándar unificadas en las que apoyarse, y el plano es la única base común para ambas partes.
Selección de material y pretratamiento: el punto de partida del rendimiento de las piezas personalizadas
El análisis del plano de una pieza personalizada fija la "forma y las tolerancias"; el siguiente paso es definir el material sin ambigüedades. Una vez que el material entra en el taller, todas las operaciones posteriores —parámetros de corte, método de amarre, planificación del alivio de tensiones, tratamiento superficial— deben girar en torno a él. Elegir mal el material a menudo no significa desechar una pieza, sino que todo el lote derive en dimensiones y haya que reprogramar la producción. Por eso esta sección solo trata la lógica de selección: primero fijar la categoría de material según el uso, luego sopesar metal y no metal, y finalmente recuperar la estabilidad dimensional mediante el pretratamiento.
Primero el uso, después metal y no metal
El uso determina el límite superior de la categoría de material. Las piezas estructurales de carga, los pares cinemáticos y las superficies de sellado suelen priorizar el metal; las carcasas, los elementos de guiado de flujo, las piezas aislantes y los soportes ligeros suelen ser más rentables en no metal. Dentro de los metales se subdividen: el acero al carbono y el acero aleado tienen alta resistencia y bajo costo, pero la resistencia a la corrosión depende de recubrimientos o capas; el acero inoxidable tiene buena resistencia a la corrosión, pero su marcada tendencia al endurecimiento por deformación acelera el desgaste de las herramientas de corte; el aluminio tiene baja densidad y buena maquinabilidad, pero su rigidez es inferior a la del acero, y las estructuras con gran voladizo tienden a flexionarse; las aleaciones de cobre tienen buena conductividad térmica y eléctrica, pero son sensibles al precio. Entre los no metales, los plásticos de ingeniería destacan por su peso, resistencia química y aislamiento eléctrico, a costa de una rigidez, resistencia térmica y resistencia a la fluencia limitadas.
Es necesario aclarar un malentendido común: la resistencia térmica no es "si se puede tocar agua caliente". Los plásticos técnicos de alta temperatura habituales en el sector (como PEEK, PEI, PPS y similares) suelen poder trabajar de forma continua en entornos de alta tensión de 150℃–350℃; el límite superior concreto depende del grado, el sistema de carga y el tiempo de carga; esto es un ejemplo de capacidad del material, no una garantía de ningún fabricante. Si una pieza personalizada se utiliza cerca del compartimento del motor, hornos o equipos de esterilización, al seleccionar el material hay que escribir por separado la "temperatura pico" y la "temperatura continua" en el plano.
Pretratamiento: comprar por adelantado la estabilidad dimensional
Muchas piezas personalizadas no es que no se puedan mecanizar, sino que después de mecanizarlas se deforman en dos días. El desbaste elimina gran cantidad de material y las tensiones internas se redistribuyen, lo que es especialmente evidente en piezas de pared delgada, ejes largos y placas grandes. La práctica habitual es programar un recocido para aliviar tensiones después del desbaste y luego el acabado; la temperatura y el tiempo de mantenimiento del aluminio para aliviar tensiones deben confirmarse según el grado, no se puede copiar la curva del acero. Para las piezas en bruto de fundición y forja también se recomienda generalmente realizar primero un tratamiento de estabilización antes de entrar en el proceso de acabado.
La dirección del pretratamiento de los no metales es diferente: las piezas de plástico deben secarse antes del mecanizado o la inyección; el nailon y el PC que absorben humedad, si se moldean directamente, presentan marcas plateadas, burbujas y desviaciones dimensionales; algunos materiales requieren ejecutar la temperatura y el tiempo de secado indicados por el proveedor, y no basta con "darles un poco de calor". Las piezas metálicas deben protegerse contra la oxidación durante las esperas entre operaciones, especialmente las piezas de acero al carbono entre el alivio de tensiones y la espera para el acabado; si no se aplica una protección antioxido, después pueden aparecer operaciones adicionales de lijado y retrabajo.
La lógica de selección se resume en tres frases: primero definir la categoría según carga, temperatura, medio y peso; luego, dentro de la misma categoría, comparar maquinabilidad, resistencia a la corrosión y costo; por último, asegurar la estabilidad dimensional mediante el alivio de tensiones, el secado y la protección antioxido. La lista de materiales no necesita acumularse, pero estas tres frases deben plasmarse en el plano o en el acuerdo técnico como grado, estado y requisitos de tratamiento térmico claros. Las piezas personalizadas con grado ambiguo suelen tener cotización y plazo de entrega incontrolables.
¿Qué equipos hay para el mecanizado personalizado de piezas no estándar? Cinco categorías según su uso
Si se busca "equipo de mecanizado personalizado de piezas no estándar", es fácil obtener una lista de modelos y marcas. Una clasificación más útil para compradores e ingenieros es agrupar por uso: qué problema resuelve esta máquina, no cómo se llama. La cadena de procesos de las piezas personalizadas abarca soldadura, corte, conformado, arranque de viruta, postratamiento e inspección, y un mismo lote de piezas suele circular entre varias categorías de equipos. A continuación se explican los límites de responsabilidad de cada una de las cinco categorías.
Soldadura y corte: resolver la unión y el despiece
En soldadura son comunes las soldadoras a tope y las de argón. Las primeras se usan para el empalme de barras, alambres y perfiles; las segundas, para la soldadura de conformado de piezas de pared delgada de acero inoxidable, aluminio, etc., con pequeña zona afectada térmicamente y buen acabado del cordón. En corte son comunes las cortadoras de disco abrasivo, las cortadoras por plasma de aire y las amoladoras angulares: el corte con disco abrasivo es adecuado para el despiece de perfiles, el corte por plasma para el despiece de contornos en chapa media y gruesa, y la amoladora angular se usa sobre todo para desbarbar y retocar después de soldar. Este tipo de equipos determina "si el material se puede cortar y si las piezas se pueden unir", y son las operaciones preparatorias antes de que las piezas personalizadas entren en el acabado.
Conformado y arranque de viruta: el cuerpo principal de forma y precisión de las piezas personalizadas
Los equipos de conformado incluyen plegadoras, cizallas, curvadoras de chapa y prensas, que tratan principalmente piezas de chapa y carcasas: la plegadora fija el ángulo, la cizalla fija la dimensión desarrollada, la curvadora hace superficies de arco y la prensa hace agujeros y corte de material. Los equipos de arranque de viruta son el punto donde se define la precisión de las piezas personalizadas. Aquí hay que mencionar una diferencia que a menudo se confunde: la diferencia clave entre un centro de mecanizado CNC y una fresadora CNC radica en el cambio automático de herramienta y la realización de múltiples operaciones en un solo amarre — fresado, taladrado, escariado y roscado pueden completarse bajo la misma referencia, reduciendo el error acumulado por amarres repetidos. Para piezas personalizadas con múltiples caras y agujeros y múltiples operaciones, esta diferencia se refleja directamente en si la tolerancia puede mantenerse estable. En el sector, los rangos de alta precisión habituales permiten que los equipos CNC alcancen una precisión de posicionamiento del orden de 0,0025 mm y tolerancias estrictas del nivel de ±0,005 mm; son ejemplos de capacidad del equipo, y si se puede lograr concretamente depende de la estructura, el material y el amarre, y debe confirmarse punto por punto en el plano.
Postratamiento e inspección: hacer que las piezas personalizadas sean aceptables
El postratamiento incluye desbarbado, chaflanado, pulido, anodizado, pavonado, chorro de arena, etc., y resuelve la apariencia, la resistencia a la corrosión y la sensación de montaje. Los equipos de inspección incluyen calibres, micrómetros, máquinas de medición por imagen, máquinas de medición por coordenadas (CMM) y rugosímetros, y responden a la pregunta "si este lote de piezas personalizadas es conforme o no". El método de inspección suele dividirse en primera pieza, inspección periódica y muestreo de salida; para dimensiones de alta precisión o funciones críticas a menudo se exige informe CMM. Estas también son prácticas habituales del sector y deben escribirse en los requisitos de compra, en lugar de dar por hecho que el proveedor las ofrecerá siempre.
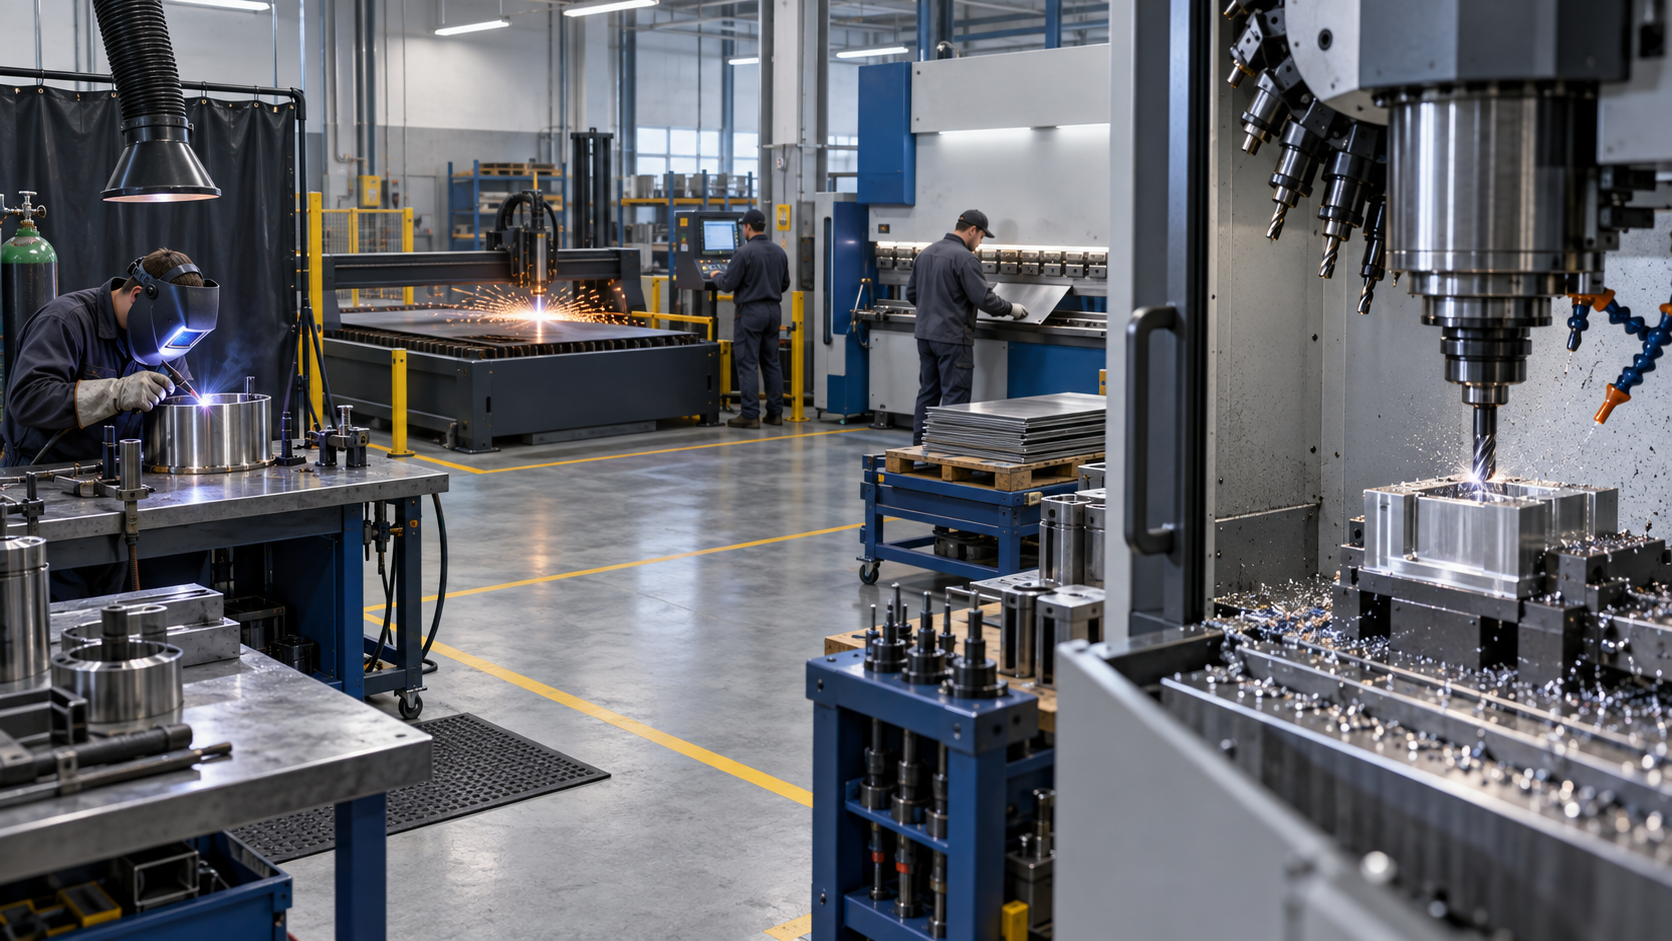
Clasificar por uso en cinco categorías es mucho más útil que memorizar modelos. Al elegir proveedor, en lugar de preguntar "qué equipos tienen", es mejor preguntar "qué categorías de equipos usan para este tipo de piezas personalizadas y qué operaciones subcontratan". Cuantos más eslabones subcontratados, más difícil es controlar el plazo de entrega y la cadena de tolerancias.
DFM previo: por qué los problemas de costo y plazo de las piezas personalizadas surgen sobre todo en la fase de diseño
Cuando la cotización de una pieza personalizada vuelve alta y el plazo se retrasa una y otra vez, la primera reacción de compradores e ingenieros suele ser "el taller no ha organizado bien la producción". Pero al revisar los registros de retrabajo se descubre que la mayoría de los sobrecostos y retrasos no se originan frente a la máquina, sino en una etapa anterior: la fase de diseño, donde no se consideraron suficientemente las restricciones de fabricación. Que un plano "se pueda dibujar" en CAD no significa que "se pueda hacer" en el mecanizado real. Anteponer el DFM (diseño para fabricación) consiste en trasladar este tipo de problemas para resolverlos antes de la cotización.
Qué revisa exactamente el DFM: tres preguntas
Las piezas no estándar no tienen especificación unificada y las restricciones de fabricación varían según la estructura, por lo que el DFM no es una lista de verificación fija, sino que gira en torno a varios problemas recurrentes. En ingeniería se suelen considerar estas tres cuestiones:
- ¿Se puede mecanizar esta estructura con herramientas estándar? Las ranuras profundas y estrechas, los ángulos internos rectos, los radios de fondo demasiado pequeños y las posiciones donde la herramienta no entra obligan a recurrir a electroerosión o herramientas especiales, con el consiguiente aumento de costo y plazo. Ampliar el radio interior hasta el rango alcanzable por una fresa estándar a menudo no cambia la función, pero elimina una operación.
- ¿Las tolerancias coinciden con los requisitos funcionales? Apretar uniformemente todas las tolerancias del plano al rango de alta precisión es el sobrediseño más común. Lo que realmente necesita control estricto suelen ser solo las superficies de ajuste, las superficies de referencia y las dimensiones funcionales críticas; las superficies no ajustadas pueden usar tolerancias generales. En el sector, las tolerancias estrictas pueden llegar al nivel de ±0,005 mm, pero ese es un rango que se usa según necesidad, no un valor por defecto.
- ¿Existe sobrediseño? Las paredes demasiado gruesas, los refuerzos excesivos y las estructuras complejas que obligan a una pieza monolítica elevan el material y las horas de trabajo. Cuando se puede sustituir el fresado de un bloque entero por plegado de chapa, o un perfil estándar por una sección personalizada, conviene echar primero las cuentas.
El punto común de estas tres preguntas es que todas se pueden modificar en la fase de plano y los cambios normalmente no afectan a la función. Si se descubren una vez en el taller, el cambio se convierte en retrabajo, modificación de plano, nuevo amarre y nueva programación de producción.
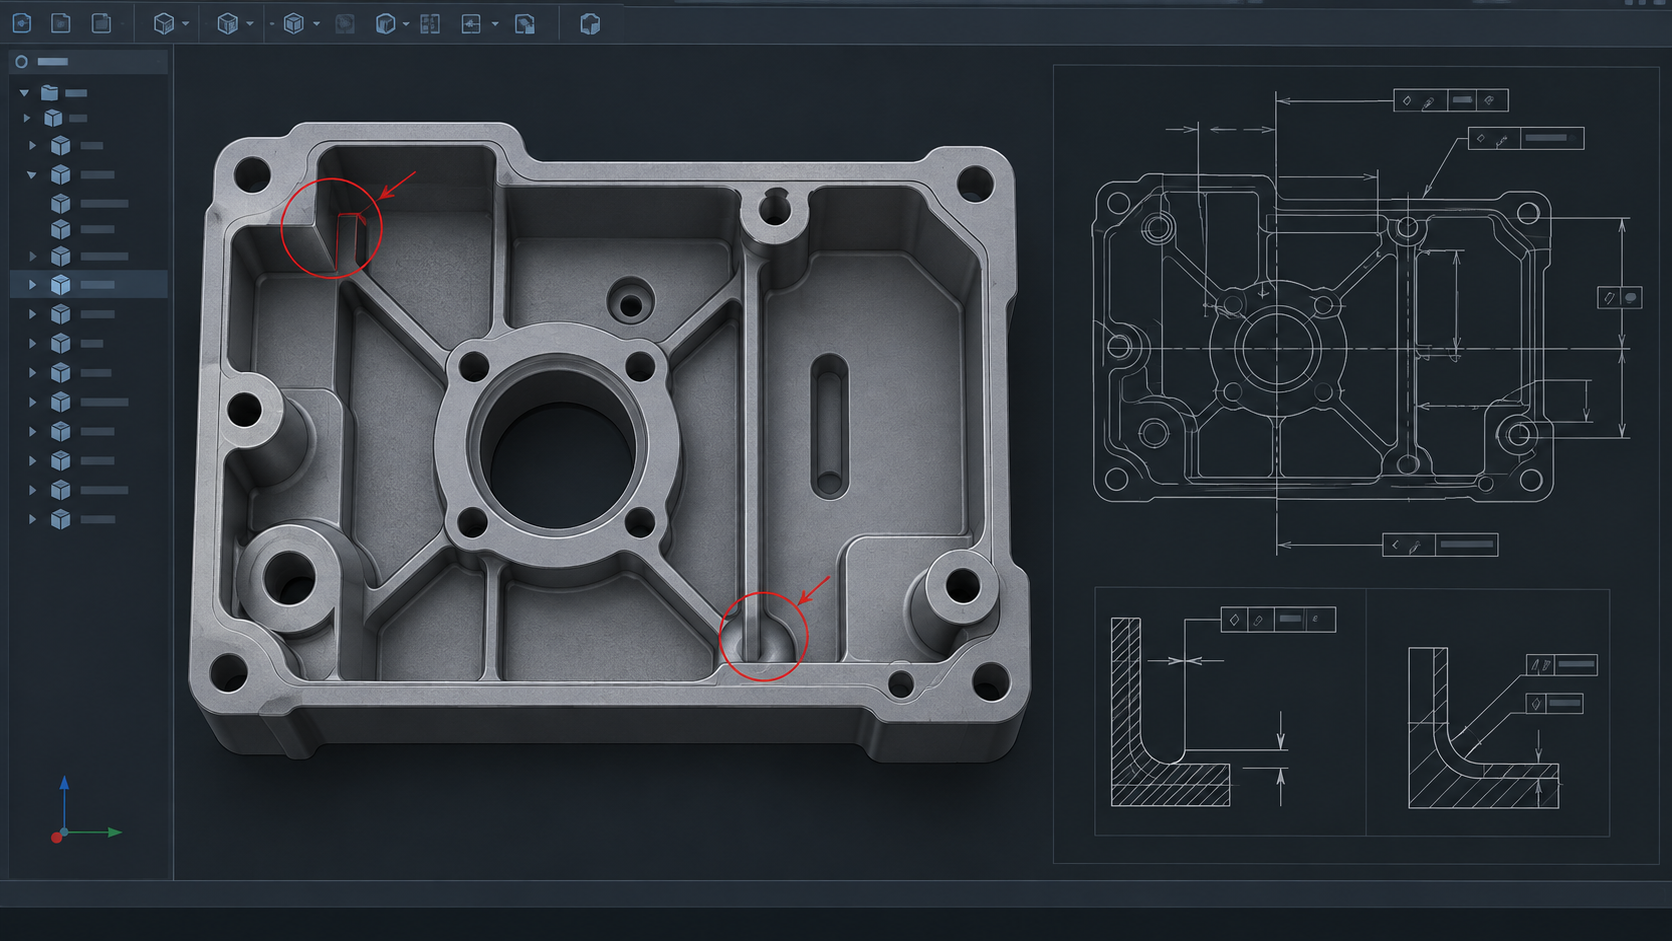
Evitar problemas en piezas personalizadas: poner el DFM antes de la cotización
El orden es clave. Cotizar primero y hacer el DFM después equivale a negociar precio y plazo con un plano aún no optimizado, y cada modificación posterior obliga a empezar de nuevo. Un enfoque más sólido es:
- Tras subir el CAD, realizar primero una ronda de revisión DFM, obtener la retroalimentación de fabricabilidad y luego pasar a la cotización formal;
- Marcar claramente en el plano las dimensiones funcionales críticas y las referencias, y dar tolerancias generales al resto de dimensiones, evitando "endurecerlo todo";
- Distinguir las superficies de apariencia de las funcionales: las de apariencia se rigen por rugosidad y textura, las funcionales por dimensiones y tolerancias geométricas; sus requisitos son distintos y no tienen por qué condicionarse mutuamente.
En una frase: los problemas que se pueden corregir en el plano no deben dejarse para corregirlos en el taller. Para las piezas personalizadas, el DFM no es un proceso adicional, sino un paso que elimina por adelantado la incertidumbre de costo y plazo. Con un plano en mano, el siguiente paso suele ser hacer primero una ronda de revisión DFM y luego hablar de material, tolerancias y cantidad.
Del CAD a la entrega: el proceso de personalización en línea de piezas personalizadas
El proceso en línea de piezas personalizadas, en esencia, es una línea formada por varios nodos fijos de comunicación: subir el archivo CAD → obtener retroalimentación DFM → verificar detalles → cotización → producción y control de calidad. En cada nodo, cuanto más claros sean los límites de lo que el cliente debe responder y lo que el fabricante debe confirmar, menos rondas de cambios habrá. A continuación se desglosa por nodos.
Subir el CAD y obtener el DFM: el punto de partida del proceso de piezas personalizadas
Lo que sube el cliente suele ser un conjunto de archivos: un modelo tridimensional (STEP, IGES o formato nativo) más un plano bidimensional. Cuando solo hay modelo tridimensional, el fabricante puede juzgar la forma geométrica y la maquinabilidad aproximada; las tolerancias dimensionales, las tolerancias geométricas, la rugosidad superficial y las referencias casi solo figuran en el plano bidimensional. Si falta el plano, la retroalimentación DFM a menudo solo puede quedarse en el nivel de "si la estructura es viable", y los requisitos de precisión deben añadirse aparte.
Cuando la retroalimentación DFM llega al cliente, suele señalar tres tipos de problemas: espesor de pared demasiado fino o cavidades profundas que superan el alcance de las herramientas estándar, tolerancias anotadas que no coinciden con los requisitos funcionales, y estructuras que podrían simplificarse pero se han complicado. Este paso es el de mejor relación costo-beneficio de todo el proceso de piezas personalizadas: modificar el plano cuesta mucho menos que modificar el programa de la máquina o desechar piezas ya mecanizadas.
Verificación de detalles y cotización: material, tolerancias, tratamiento superficial, cantidad
Tras superar el DFM, se pasa a la verificación previa a la cotización. Lo que normalmente debe confirmar el cliente son cuatro puntos: grado y estado del material (por ejemplo, 6061-T6 o 7075-T6, estado recocido o estado de solución y envejecimiento), bandas de tolerancia clave (qué dimensiones deben ser estrictas y cuáles pueden relajarse), tratamiento superficial (anodizado, pavonado, chorro de arena, recubrimiento, etc.) y cantidad y lote. Si cambia cualquiera de estos cuatro puntos, el precio también cambia.
Este punto es el más propenso a cambios de ida y vuelta. Los casos habituales son: el plano solo indica “tolerancias según GB/T 1804-m”, pero el ensamblaje real necesita algo más ajustado; o el tratamiento superficial solo dice “anodizado”, sin especificar espesor de capa ni color. El fabricante solo puede cotizar con supuestos convencionales y, durante la producción, ajustar según lo que el cliente añada verbalmente; si ambas partes entienden cosas distintas, surgen problemas. Marcar por separado las dimensiones funcionales y las superficies visibles es mucho más eficaz que discutir sobre una tabla de tolerancias generales.
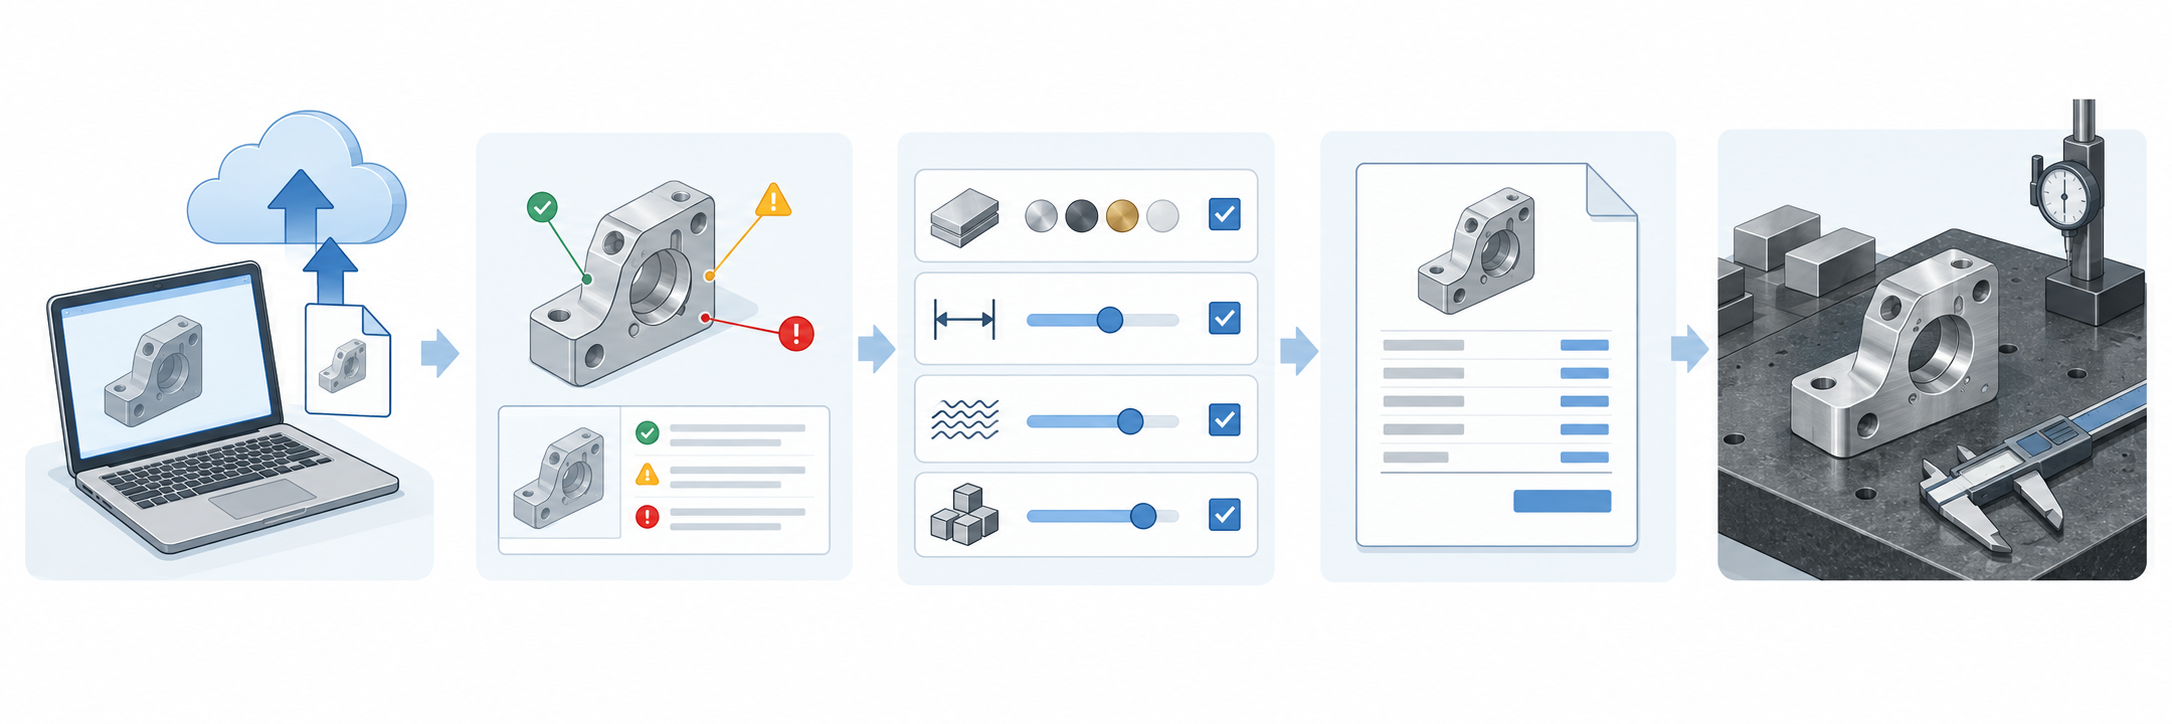
Producción y control de calidad: la verificación antes de la entrega de piezas personalizadas
Una vez en producción, los puntos en los que el cliente realmente puede participar no son muchos, pero hay varios puntos de control que conviene acordar de antemano: si se envía la primera pieza a inspección, con qué tipo de instrumento de medición se miden las dimensiones clave y si se necesita informe junto con el envío. En las prácticas habituales del sector, las tolerancias estrictas pueden alcanzar el nivel de ±0,005 mm, pero esto pertenece al intervalo de alta precisión y no todas las estructuras pueden lograrlo; depende de las dimensiones de la característica, el material y el método de sujeción; documentos como informe dimensional completo CMM, certificado de material y acuerdo de confidencialidad NDA normalmente pueden solicitarse según necesidad, pero hay que pedirlos con antelación; hacerlo después suele llegar tarde.
La ventaja del proceso en línea se manifiesta precisamente aquí: archivos, registros DFM, confirmación de cotización y datos de inspección están en la misma cadena, y si surge un problema se puede rastrear hasta el nodo concreto. En los proyectos de piezas personalizadas gestionados por correo electrónico fuera de línea, es muy fácil acabar discutiendo sobre “qué versión era la que se dijo en ese momento”.
Inspección de calidad, embalaje y envío, y mantenimiento posventa: la última milla de las piezas personalizadas
Después de confirmar los planos, elegir el material y detener la máquina, las piezas personalizadas llegan a la parte que más fácilmente se pasa por alto: cómo demostrar que cumplen, cómo garantizar que lleguen intactas a tus manos y cómo investigar si surge un problema. Si estas tres cosas no se organizan bien, el tiempo y el coste ahorrados antes se devolverán aquí.
Métodos de inspección: primera pieza, muestreo y medios de medición
En piezas personalizadas de producción en serie o de lotes pequeños, normalmente se realiza primero la inspección de la primera pieza: se lleva la primera unidad a comparar punto por punto con el plano, se confirma que las dimensiones, tolerancias geométricas y rugosidad superficial están dentro de rango, y luego se autoriza el resto del mecanizado. Si la primera pieza no pasa, todo lo demás será chatarra. Cuando el lote se estabiliza, se pasa al muestreo; la proporción de muestreo y las reglas de aceptación deben figurar en el pedido, no acordarse verbalmente.
Los medios de medición dependen del tipo de dimensión. Para magnitudes geométricas como contornos, diámetros de agujero y posición, en el sector se suelen usar máquinas de medición por coordenadas (CMM) o instrumentos de medición por visión; para la rugosidad superficial se usa un rugosímetro. La práctica habitual del sector es adjuntar un informe de autocontrol con el envío y, cuando sea necesario, solicitar certificado de material o informe de inspección de terceros. Estas son convenciones del sector que “normalmente pueden solicitarse”; en concreto, prevalecerán los elementos de inspección que confirmes con el fabricante al hacer el pedido; no des por hecho que cada pedido incluye el juego completo de informes.
Embalaje, protección contra óxido y documentos que acompañan el envío
Las piezas personalizadas suelen tener un valor unitario alto y poca cantidad; si se golpea una, se pierde una. Las piezas metálicas deben protegerse contra el óxido: protección anticorrosiva entre operaciones, secado tras la limpieza, papel antióxido o film de protección anticorrosiva en fase vapor; las piezas con superficies de ajuste o superficies espejo deben embalarse separadas para evitar rozaduras mutuas. Las piezas no metálicas deben protegerse de la deformación por compresión y de la electricidad estática. Es mejor indicar por escrito el método de embalaje en el pedido, especialmente para piezas visibles.
Los documentos que acompañan el envío suelen incluir la nota de entrega y el informe de autocontrol; si se requiere trazabilidad, pueden solicitarse certificado de material, registros de tratamiento térmico e informes de inspección. Si faltan documentos, habrá que completarlos en la recepción, y el proceso de completarlos retrasa otro día.
Trazabilidad posventa: no ensambla, deriva dimensional, inconsistencia entre lotes
Los problemas posventa más comunes en piezas personalizadas son tres tipos. No ensambla: en la mayoría de los casos se debe a que las dimensiones de ajuste o las tolerancias geométricas están fuera de tolerancia, o a que la referencia del plano y la referencia real de ensamblaje no coinciden. Deriva dimensional: las dimensiones de una misma tanda de piezas se desvían poco a poco de principio a fin, lo que suele apuntar al desgaste de la herramienta, la deformación por sujeción o la liberación de tensiones internas del material. Inconsistencia entre lotes: se cambió el lote de material o un proceso subcontratado y, como resultado, dos lotes no se pueden montar juntos.
La premisa de la trazabilidad es tener registros: versión del plano, número de colada del material, parámetros de mecanizado y datos de inspección. Sin ellos, solo se puede adivinar. Por eso, fijar los criterios de aceptación en el plano y en el pedido es mucho más barato que discutir después. La última milla de las piezas personalizadas consiste, en esencia, en fijar de antemano la definición de “conforme”, en lugar de esperar a que surja el problema para discutir de quién es la responsabilidad.
Preguntas frecuentes
Las preguntas siguientes son los puntos donde más fácilmente uno se atasca después de leer lo anterior. Las respuestas intentan dar criterios de juicio, no palabras vacías.
¿Cómo se distinguen exactamente las piezas personalizadas de las piezas estándar? ¿Con qué criterio debo comprarlas?
Las piezas estándar son piezas de uso común cuya estructura, dimensiones, representación y designación están completamente normalizadas y se producen en serie por fabricantes especializados, como los elementos de fijación roscados o los rodamientos. Las piezas personalizadas (piezas no estándar) no tienen una especificación estándar unificada a nivel nacional; se fabrican a medida según tu plano o tus requisitos y las controla de forma autónoma la empresa fabricante. Al comprar, pregúntate primero: ¿esta pieza puede sustituirse por una pieza estándar ya existente? Si puede sustituirse, te ahorras toda la cadena de plano, DFM y confirmación de primera pieza; si no puede sustituirse, entonces se sigue el proceso no estándar.
¿Por qué la cotización y el plazo de entrega de las piezas personalizadas suelen ser más altos que los de las piezas estándar?
Las piezas no estándar tienen procesos complejos y gran variabilidad; las piezas metálicas suelen requerir control de calidad en todo el flujo, desde el material en bruto hasta el acabado fino, con análisis de plano, plan de sujeción, postprocesado e inspección intercalados. Estas etapas ya están fijadas y diluidas en las piezas estándar, pero en las piezas personalizadas hay que recorrerlas de nuevo para cada unidad. Por eso, que sean caras y lentas no es una decisión deliberada del fabricante, sino algo determinado por la propia cadena. Para comprimirlo, la clave está en adelantar el DFM para reducir modificaciones de plano y retrabajos, no en presionar el precio unitario.
Antes de entregar el plano, ¿qué puedo revisar yo mismo?
Confirma al menos cuatro cosas: si las dimensiones funcionales clave están claramente indicadas, si las tolerancias coinciden con la función de ensamblaje, si las referencias y las tolerancias geométricas están definidas y si las superficies visibles y las funcionales están diferenciadas. Piensa además: ¿esta estructura puede mecanizarse hasta la medida con herramientas estándar?, ¿hay un sobrediseño evidente? La revisión DFM mencionada antes consiste, en esencia, en hacerte estas preguntas por adelantado. Cuanto más completa sea la información del plano, menos veces habrá que modificarlo.
¿Hasta qué nivel pueden llegar normalmente la precisión y la inspección de piezas personalizadas?
El intervalo de alta precisión habitual en el sector puede llegar al nivel de ±0,005 mm; como ejemplo de la capacidad propia de los equipos CNC se habla de hasta 0,0025 mm, pero todo depende del material, la estructura, la sujeción y los medios de inspección, y no es alcanzable de forma incondicional. En inspección, la primera pieza, el muestreo, la CMM o la medición por visión y el rugosímetro son prácticas comunes; los informes de inspección y los certificados de material normalmente pueden solicitarse. Hasta qué punto concreto se puede llegar debe indicarse claramente en el plano como criterio de aceptación y confirmarse punto por punto con el fabricante.
Para piezas personalizadas de lotes pequeños, ¿elegir CNC, impresión 3D o chapa metálica?
Depende de la forma y el uso de la pieza: si tiene revolución o cavidades complejas y requiere resistencia metálica y precisión, ve por CNC; si la estructura es compleja y se necesita validar el ensamblaje rápidamente, la impresión 3D es más rentable; para piezas de tipo placa, cajas o soportes, el plegado y la soldadura de chapa suelen ahorrar más. El moldeo por réplica para prototipos es adecuado para validación estética y reproducción en lotes pequeños. No hay una única respuesta para la selección; la clave es definir primero los requisitos funcionales y la cantidad, y luego dejar que el fabricante dé recomendaciones según la viabilidad del proceso.
Key takeaways
- Las piezas personalizadas (piezas no estándar) son un concepto relativo a las piezas estándar: no tienen especificaciones estándar unificadas a nivel nacional, se fabrican a medida según los planos o requisitos del cliente, son controladas de forma autónoma por la empresa, y su costo y complejidad de procesamiento suelen ser mayores que los de las piezas estándar.
- El núcleo de la preparación previa es el análisis del plano: definir dimensiones, forma, material y tolerancias, y prestar atención a la estructura, la precisión dimensional, las tolerancias geométricas y la rugosidad superficial.
- La aplicación previa del DFM puede reducir las modificaciones de plano posteriores, el retrabajo y los riesgos de plazo de entrega: se debe revisar especialmente la accesibilidad con herramientas estándar, si las tolerancias coinciden con la función y si hay sobrediseño.
- Agrupar los equipos por uso es más fácil de recordar: soldadura, corte, conformado, arranque de viruta (el centro de mecanizado CNC puede cambiar herramientas automáticamente y realizar varias operaciones en un solo amarre), postprocesado e inspección.
- En la industria, los rangos comunes de alta precisión pueden alcanzar el nivel de 0,0025 mm y tolerancias estrictas hasta el nivel de ±0,005 mm, pero esto es un ejemplo de capacidad, no un compromiso fijo de ninguna empresa; debe confirmarse plano por plano.



