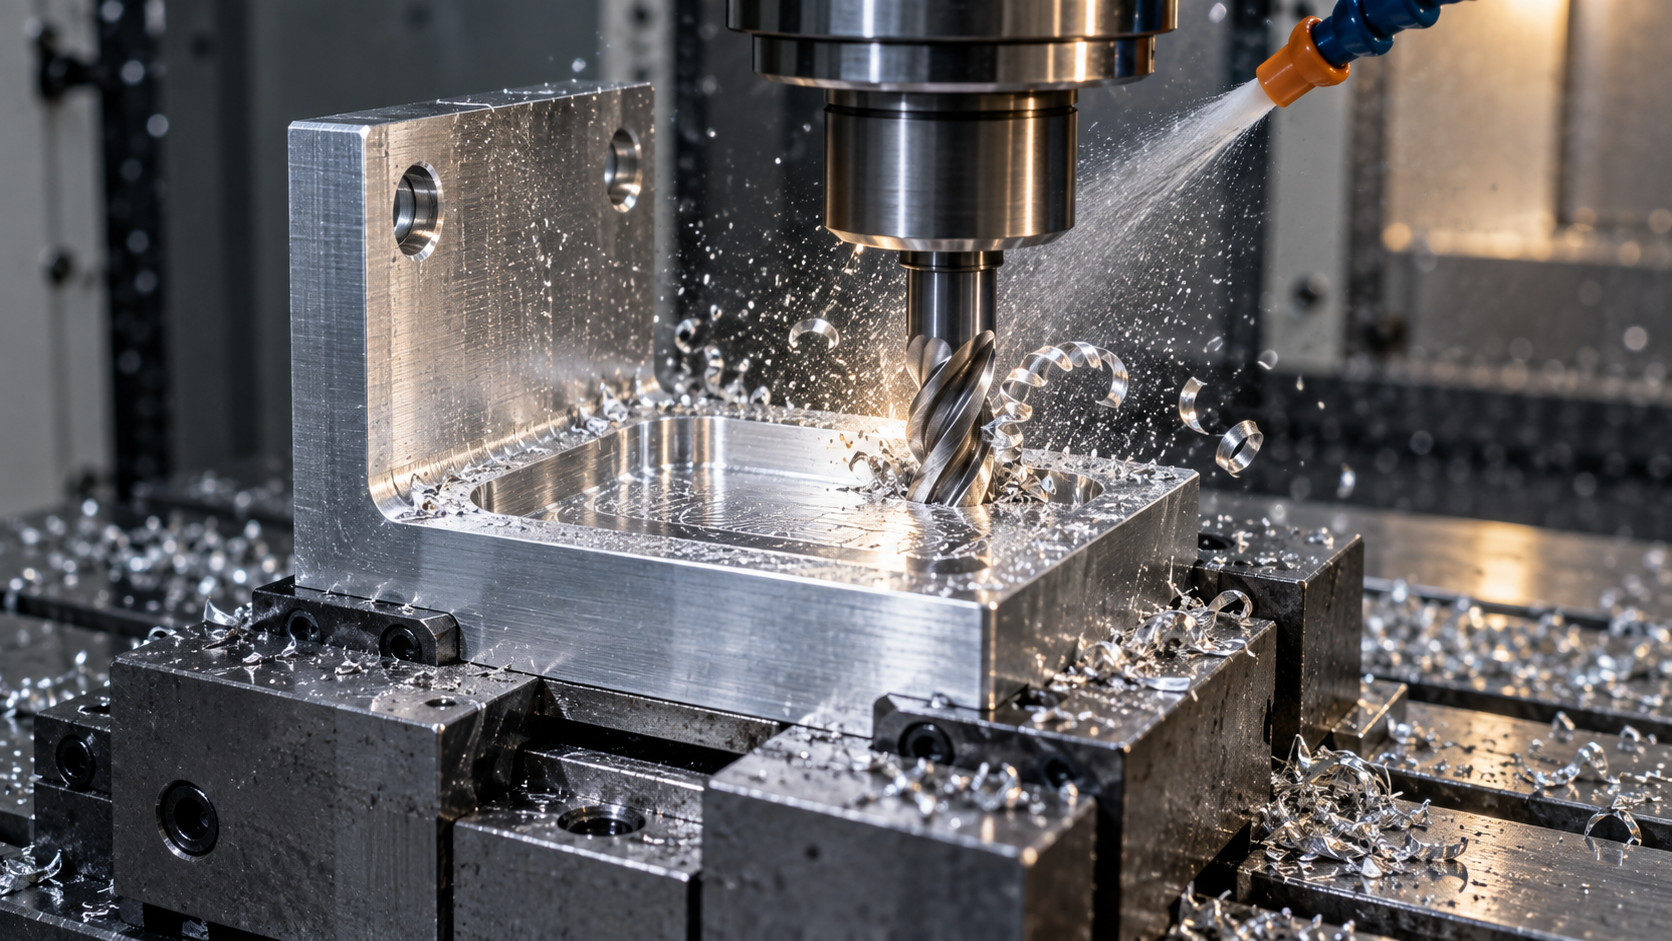
Qué es el mecanizado CNC: la cadena de sustracción digital desde el modelo CAD hasta el código G
El mecanizado CNC no es sinónimo de «máquina herramienta avanzada», sino todo un proceso de fabricación por sustracción impulsado por software y código: el material se va cortando poco a poco y la forma la determina el programa, no la mano del operario. Su cadena es fija: primero se modela la pieza en CAD, luego se genera la trayectoria de herramienta en CAM, se postprocesa a código G y M que la máquina pueda leer y, finalmente, se entrega a la máquina para su ejecución. Si falla cualquier eslabón de esta cadena, el error reaparecerá en las dimensiones o en la superficie de la pieza acabada.
La variedad de materiales aplicables es más amplia de lo que muchos piensan: metales como aluminio, acero inoxidable, titanio y latón; plásticos como ABS, POM y PEEK; así como madera, materiales compuestos, espuma y parte del vidrio. La elección del material no solo afecta a si se puede cortar, sino también a la selección de herramienta, los parámetros de corte y el método de amarre.
Orden de magnitud de la precisión de la máquina: hasta dónde llega la precisión de posición
En el sector se suele decir que la precisión de posición de las máquinas CNC modernas se sitúa aproximadamente en el orden de ±0,005 mm a ±0,025 mm, dependiendo del diseño de la máquina, los procedimientos de calibración (como los métodos de verificación del tipo ISO 230-2), la temperatura ambiente y las necesidades del proceso. En condiciones controladas, un centro de mecanizado de alta precisión puede lograr valores más estrictos, pero esto corresponde a equipos y condiciones específicos y no debe tomarse como una promesa general. Al evaluar la capacidad de un proveedor, lo más fiable es preguntar por las tolerancias clave del plano: si esta máquina, este amarre y esta herramienta pueden cumplirlas de forma estable y con qué medios se verifica.
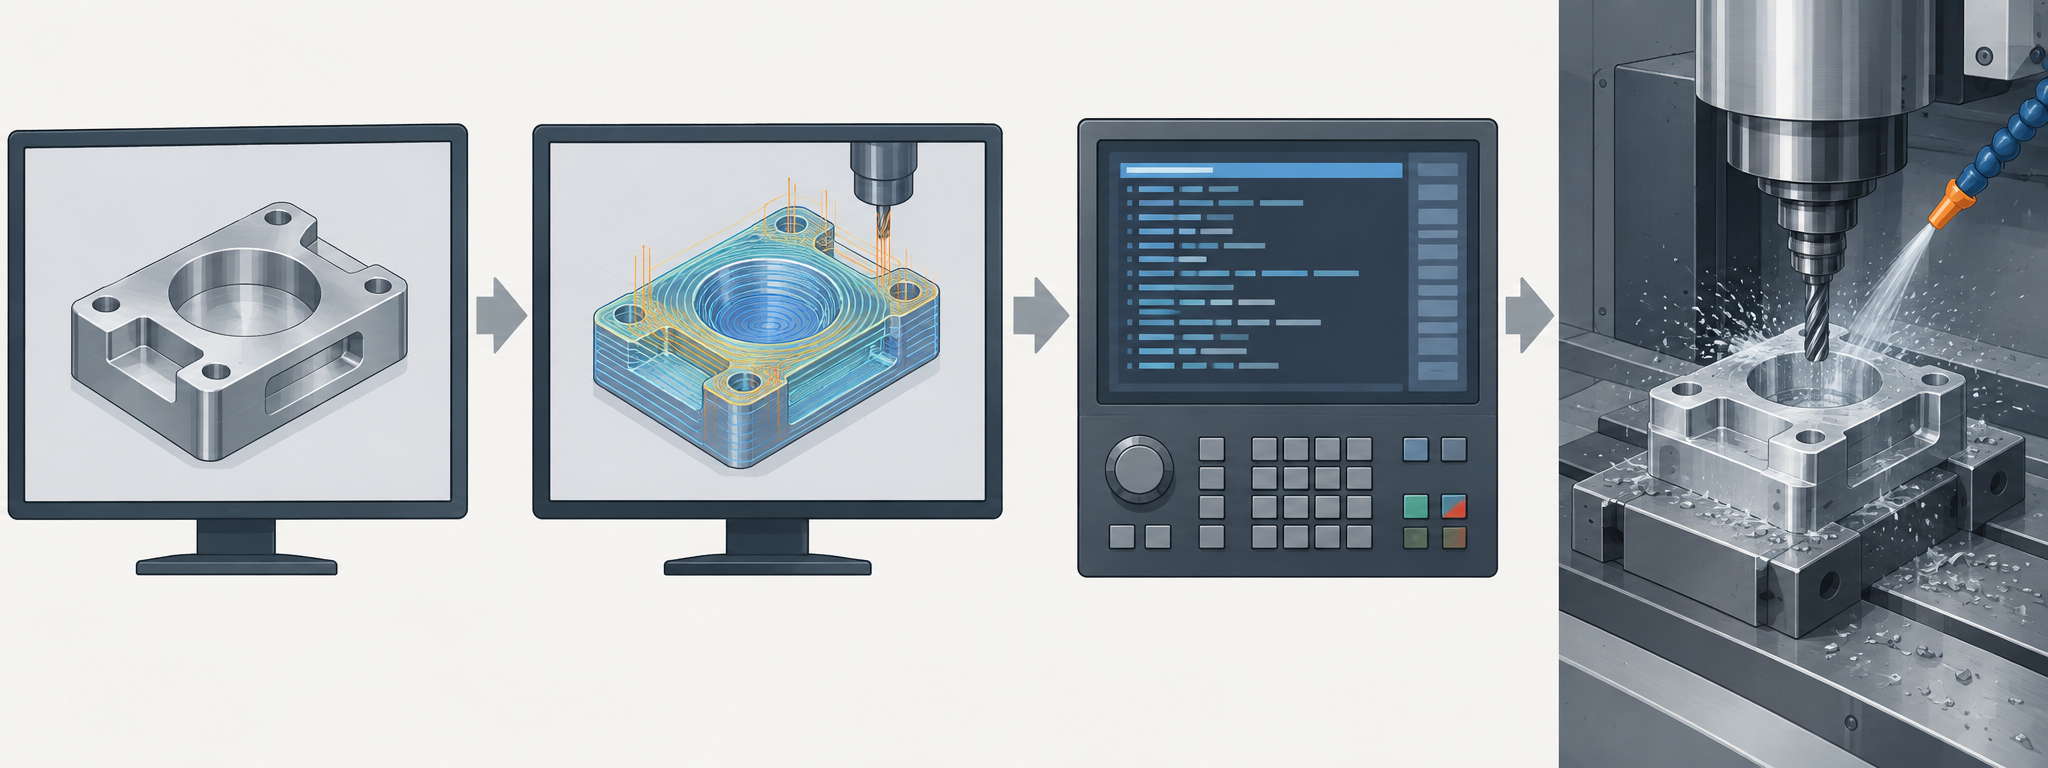
Entender bien esta cadena es lo que da base para discutir después parámetros, tipos y decisiones DFM. La capacidad de mecanizado CNC abarca fresado y torneado y se aplica a piezas de precisión de metal y plástico, pero no es un eslabón aislado: muchas piezas iteran entre CNC, impresión 3D y prototipado rápido.
Cómo se pone en marcha el mecanizado CNC: desglose de los pasos desde el programa y el amarre hasta el corte
El mecanizado CNC no consiste en entregar el plano a la máquina y ya está. Es una cadena fija desde el modelo hasta la pieza acabada, y omitir cualquier eslabón se paga en dimensiones o en calidad superficial. A continuación se desglosa en el orden real de operación, y cada paso incluye una frase sobre «por qué se hace».
De la referencia al programa: el diseño define las referencias y el CAM define la trayectoria de herramienta
1. El diseño de la pieza define las referencias. Primero se determina qué caras y qué agujeros son referencias de montaje, y luego se definen las demás dimensiones. Si las referencias no están claras, ninguna tolerancia posterior tiene dónde apoyarse.
2. Programación CAM. Se importa el modelo CAD en CAM, se eligen herramientas, se ordenan las trayectorias, se definen las entradas y salidas de herramienta y se postprocesa a código G/M. Este paso determina el orden de mecanizado y el número de amarres, lo que influye directamente en el tiempo de ciclo.
3. Selección de material y preparación del bruto. Se elige el material según los esfuerzos, la resistencia a la corrosión y el coste de la pieza, y el bruto se corta lo más cerca posible de las dimensiones de barra o placa en stock. El sobreespesor del bruto debe dejar espacio para el amarre y el acabado posteriores.
Amarre, simulación y monitoreo del proceso: los dos eslabones que más fácilmente se omiten
4. Configuración de la máquina y posicionamiento de la pieza. Una fuerza de sujeción excesiva deforma las piezas de pared delgada, y una insuficiente provoca que la pieza ceda durante el corte. El tornillo de precisión, las mordazas blandas y la mesa de vacío sirven cada uno a un tipo de pieza; si se elige mal el método de amarre, los parámetros correctos no sirven de nada.
5. Carga del programa y corrección en la simulación. Este paso suele omitirse por las prisas. Lo correcto es verificar primero en vacío las coordenadas y la altura de seguridad, luego ejecutar bloque a bloque para comprobar la posición y la profundidad del primer corte, y solo después ejecutar de forma continua. Ahorrarse estos diez minutos suele costar una colisión o un lote de piezas defectuosas.
6. Corte y monitoreo del proceso. Que el sonido del corte se vuelva agudo, que la viruta se torne azul o se convierta en polvo son señales de parámetros inadecuados. Escuchar el sonido y observar la viruta es mucho más barato que descubrir la desviación en la inspección final.
7. Acabado, inspección y retirada. Antes del acabado se deja un sobreespesor de 0,2–0,5 mm y se reduce la penetración radial para ganar precisión dimensional y rugosidad superficial; tras retirar la pieza se desbarba, se limpia y se envía a inspección.
El límite de capacidad de todo este proceso lo determinan conjuntamente seis variables: velocidad de corte, avance por diente, profundidad de corte, geometría de la herramienta, rigidez de la máquina y estabilidad térmica. Se condicionan mutuamente: para aumentar la eficiencia hay que subir la profundidad de corte o el avance, pero en cuanto el voladizo de la herramienta se alarga y baja la rigidez, la vibración se come inmediatamente la calidad superficial. Las siguientes secciones de parámetros y DFM giran en torno a las decisiones sobre estas seis variables.
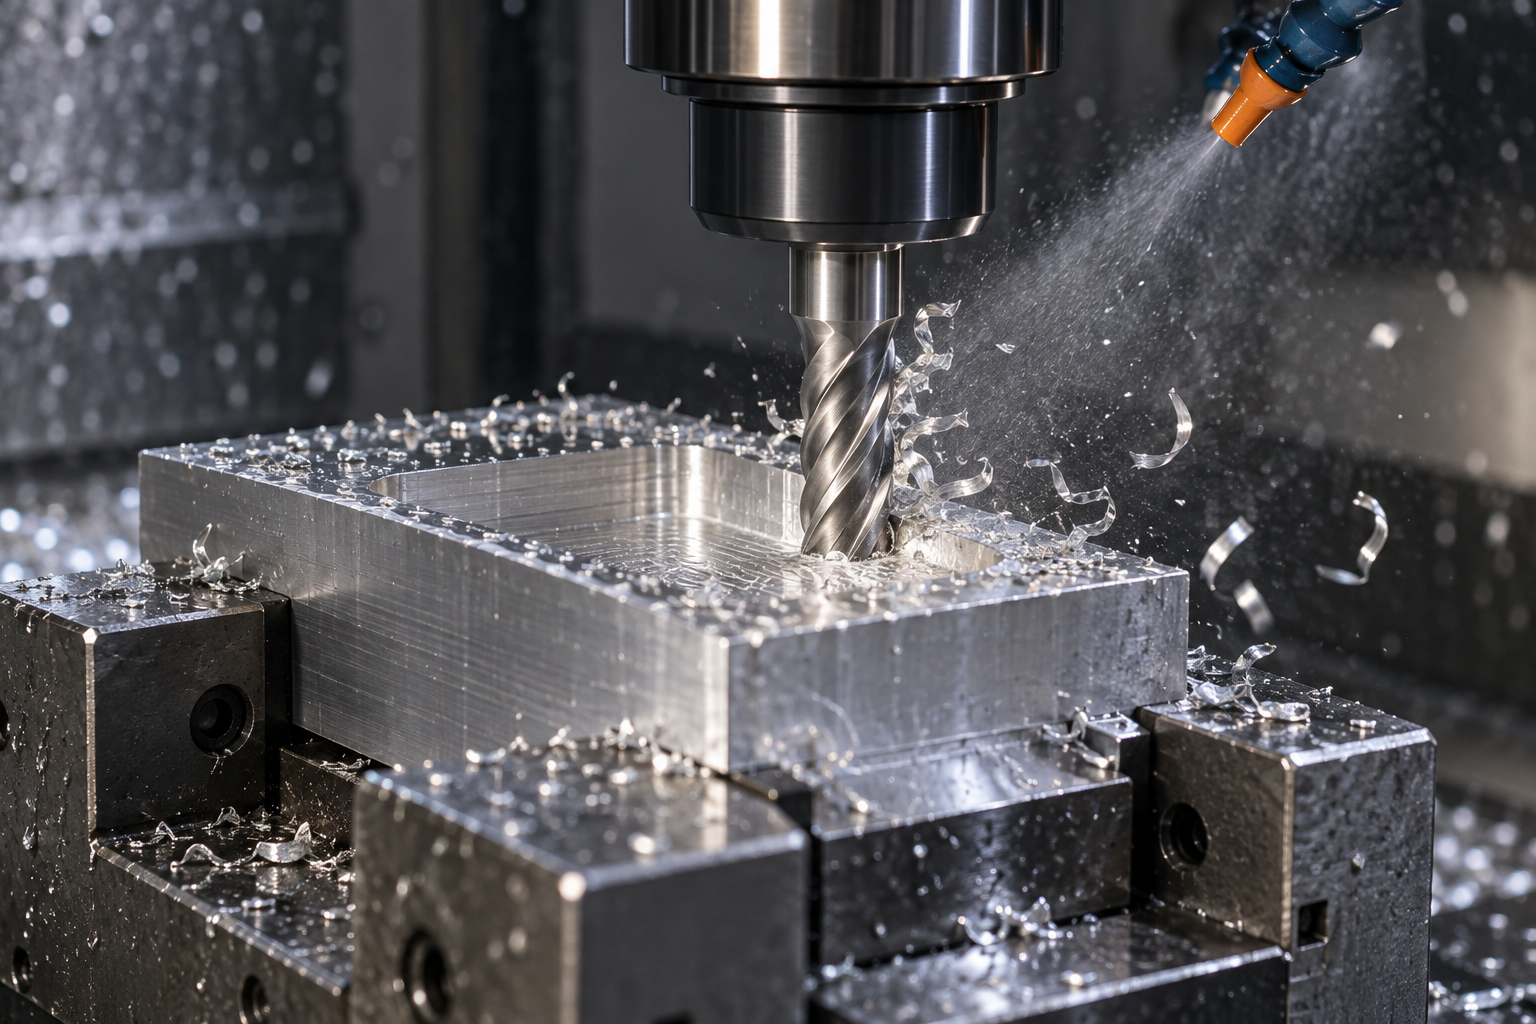
Caso: proceso completo de mecanizado CNC de un soporte de aluminio en L
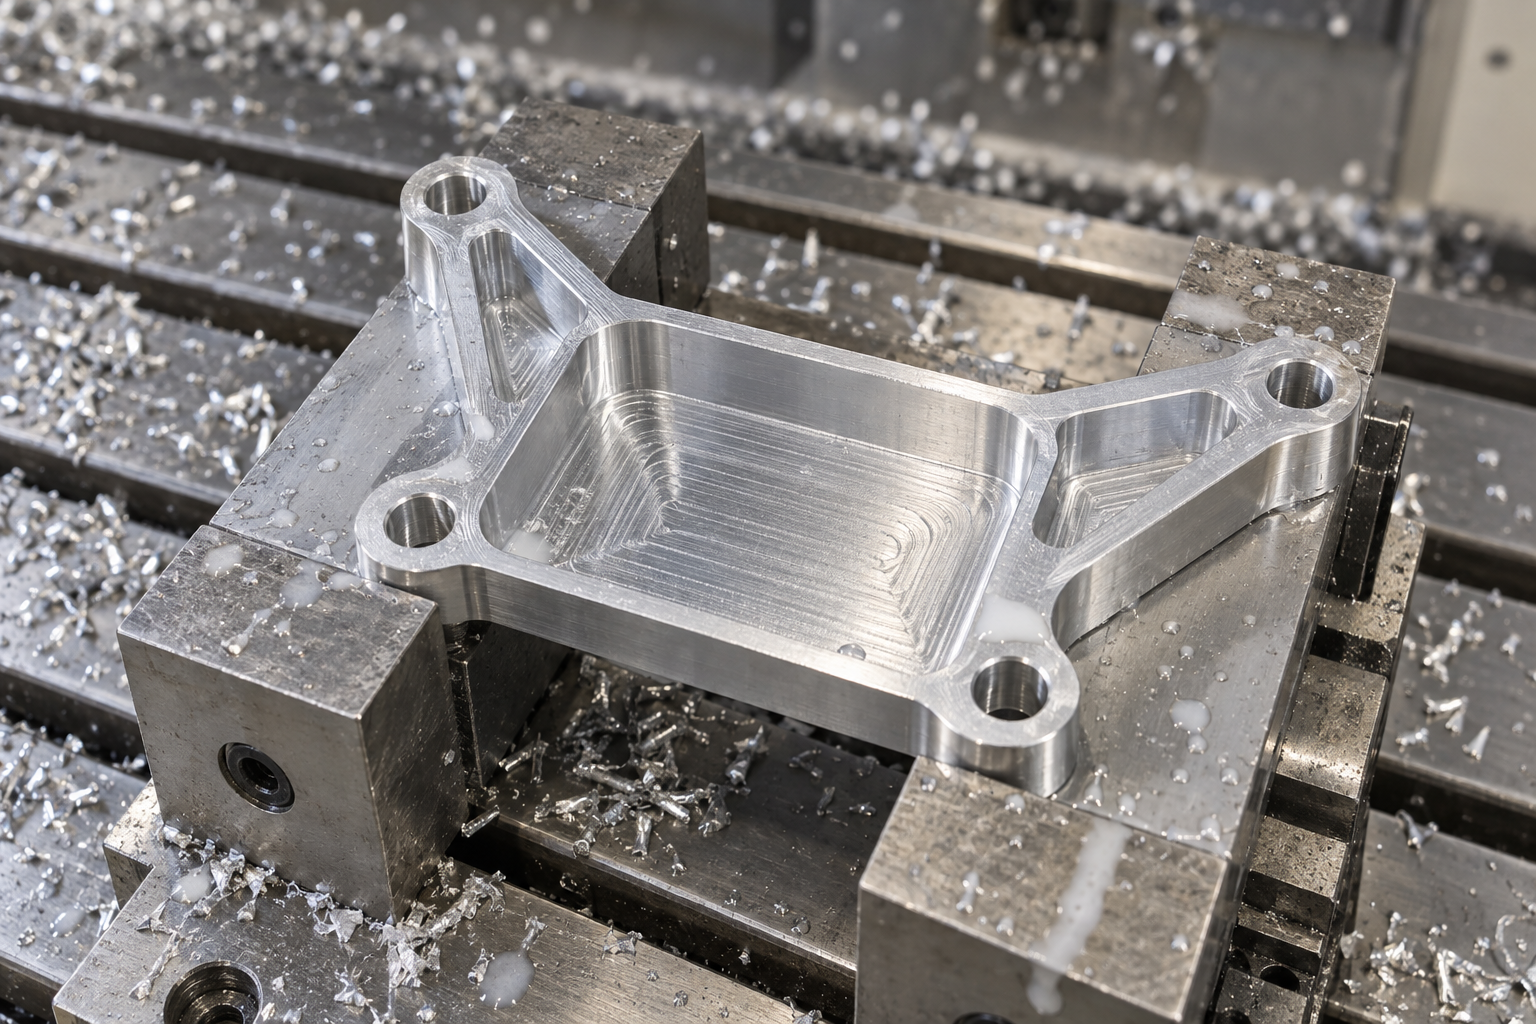
Ver una pieza concreta es más rápido que leer definiciones. El siguiente soporte de montaje de aluminio en L es un caso completo de mecanizado CNC desde el CAD hasta la pieza acabada. Material 6061-T6, forma acabada de 120 mm×80 mm×10 mm, con 2 agujeros de montaje de φ10 mm, 4 agujeros de fijación de φ6,5 mm, una ranura central de aligeramiento de 70 mm×40 mm×5 mm y radios interiores R3. Las características de montaje clave tienen una tolerancia de ±0,05 mm y la superficie de montaje tiene un objetivo de rugosidad Ra 1,6 μm.
Diseño: definir primero referencias, tolerancias y radios
En la fase de diseño se definen primero las referencias. La línea central de los dos agujeros de montaje de φ10 mm actúa como referencia principal, y la superficie de montaje es el cero en Z. La tolerancia de ±0,05 mm se aplica solo a las características de montaje y a la posición de los agujeros; para el contorno exterior y la profundidad de la ranura basta con ampliar la tolerancia a ±0,1 mm, evitando que un etiquetado estricto de todas las dimensiones dispare el coste de inspección. El radio interior R3 corresponde al radio de una fresa de φ6 mm: esta correspondencia determina directamente si la herramienta puede recorrer el radio interior de una sola pasada; si no coincide, hay que cambiar a una herramienta más pequeña y dar más pasadas. El bruto se elige como placa de aluminio de 130 mm×90 mm×12 mm, dejando sobreespesor en los cuatro lados y en las caras superior e inferior para facilitar el alineado y el careado posteriores.
Programación: del modelo al código G y a la lista de herramientas
La programación se realiza en CAM: se importa el modelo, se definen el sistema de coordenadas de la pieza y el bruto, se eligen las herramientas, se generan las trayectorias y se postprocesa a código G. La lista de herramientas de esta pieza no es larga: fresa de φ10 mm para desbaste y contorno exterior, fresa de φ6 mm para la ranura y el radio interior R3, brocas de φ10 mm y φ6,5 mm para los agujeros y fresa de planear para la superficie de montaje. En cuanto a la estrategia de trayectorias, en el desbaste se usa fresado de cavidades para eliminar material rápidamente y en el acabado fresado de contorno siguiendo las paredes. Tras generar el código, primero se ejecuta en vacío para comprobar si las posiciones de cambio de herramienta y los movimientos rápidos suponen riesgo de colisión con el utillaje, y después se prueba el corte de la primera pieza bloque a bloque.
Mecanizado: amarre, parámetros y decisiones de acabado
El bruto se amarra con un tornillo de precisión, con la base nivelada y la zona de mecanizado al descubierto. Los parámetros de ejemplo para el desbaste son aproximadamente 12.000 rpm, avance de 2.500 mm/min y profundidad de corte axial de 3 mm; estos son valores de referencia para aluminio 6061-T6 con esta herramienta y esta máquina, no una recomendación universal, y en la práctica deben ajustarse según el diámetro de la herramienta, la rigidez de la máquina y los requisitos superficiales. En el desbaste se deja un sobreespesor de 0,3–0,5 mm para el acabado. En el acabado se reduce la penetración radial y se cambia a una herramienta nueva y afilada para bajar las fuerzas de corte, lo que garantiza la precisión dimensional y la calidad superficial. La ranura tiene 5 mm de profundidad, por lo que se mecaniza por capas, sin superar en cada capa la mitad del diámetro de la herramienta, para evitar una evacuación deficiente de viruta y vibraciones.
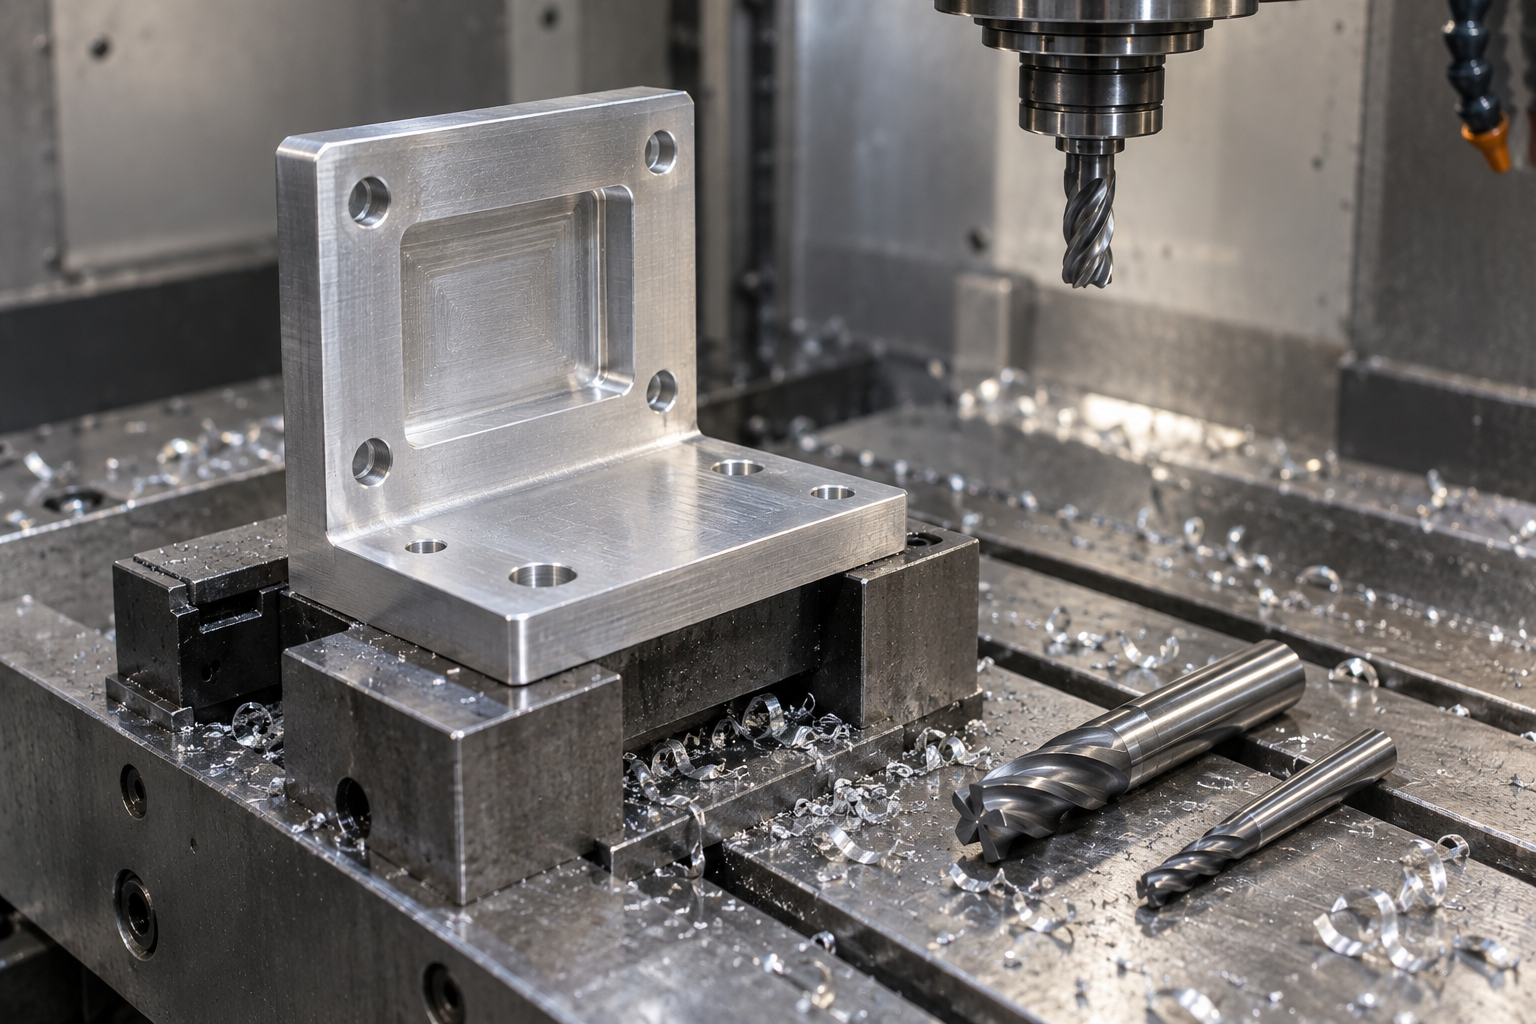
Verificación: comparar tolerancias y Ra con CMM y rugosímetro
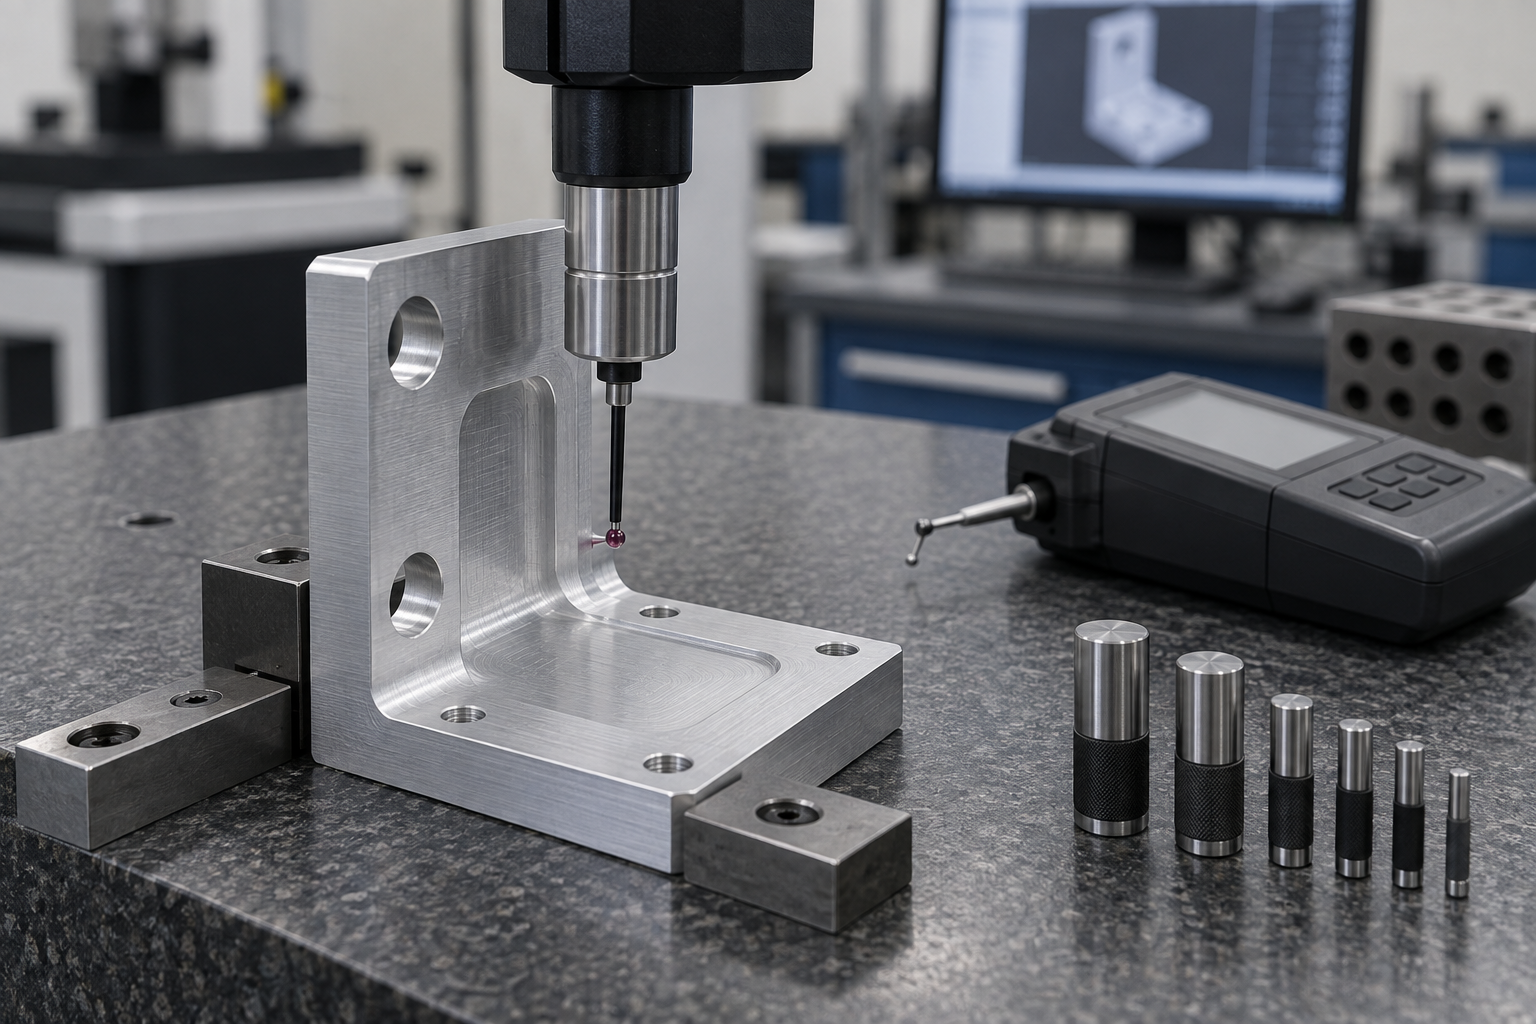
Tras retirar la pieza se realiza primero la inspección de la primera pieza. El CMM mide la distancia entre centros de los dos agujeros de montaje de φ10 mm, la posición de los agujeros respecto a la superficie de referencia y la perpendicularidad entre la superficie de montaje y el eje de los agujeros, comparando con ±0,05 mm; el rugosímetro mide la Ra de la superficie de montaje para ver si queda dentro de 1,6 μm. El calibre digital comprueba rápidamente el diámetro de los 4 agujeros de fijación de φ6,5 mm y el calibre de pasador confirma el límite inferior del diámetro. Si el CMM muestra un desplazamiento en la posición de los agujeros, primero se comprueba si el valor de compensación del radio de herramienta y el sistema de coordenadas de la pieza están mal definidos, y después si la superficie de posicionamiento del tornillo ha atrapado viruta; este tipo de desviaciones a menudo no se deben a la precisión de la máquina, sino a que el amarre y la compensación no están alineados.
Cómo elegir los tipos comunes de mecanizado CNC: escenarios de aplicación del fresado, torneado, taladrado, rectificado, EDM y multieje
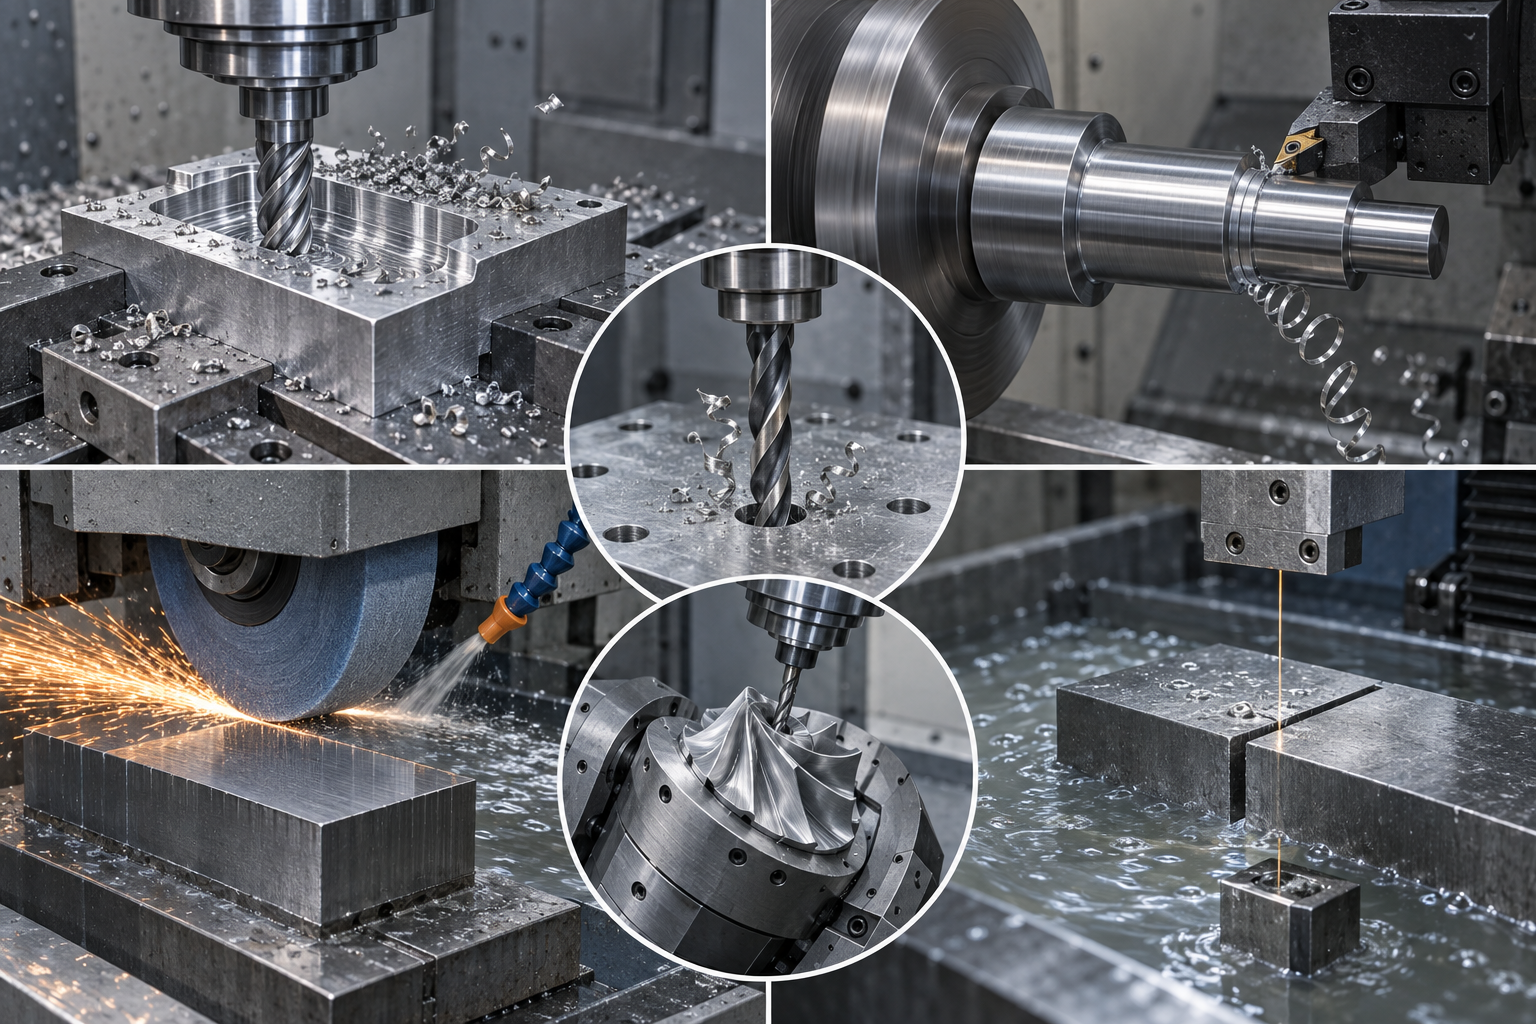
El mecanizado CNC no es el nombre de una máquina herramienta, sino un conjunto de procesos sustractivos. El punto de partida para la selección no es una lista de equipos, sino la forma de la pieza: cuerpos de revolución, cajas, piezas de placa, moldes endurecidos; cada uno corresponde a métodos de mecanizado muy diferentes. A continuación se emparejan según "tipo—en qué destaca—para quién es adecuado", y al final se ofrece un conjunto de dimensiones de decisión.
Fresado: la herramienta gira y la pieza permanece estática; se encarga de superficies planas, cavidades y contornos
El fresado es el método de mecanizado CNC más común. Un centro de mecanizado vertical equipado con una fresa cilíndrica puede fresar superficies planas, excavar cavidades, recorrer contornos exteriores y abrir ranuras de aligeramiento. La cavidad central de 70×40×5 mm y la esquina interior R3 del soporte en L de aluminio mencionado anteriormente son un trabajo típico de fresado. Es adecuado para piezas como placas, cajas, soportes y placas base de utillaje que tienen características de superficies planas y escalones; en la industria abarca equipos de automatización, componentes estructurales electrónicos y utillaje y dispositivos de fijación.
Torneado, taladrado y rectificado: cuerpos de revolución, sistemas de agujeros y superficies con tolerancias estrictas
El torneado es la pieza la que gira y la herramienta permanece estática; es experto en cuerpos de revolución como ejes, casquillos, bridas y conectores. El torneado exterior, las caras frontales, el ranurado y el roscado se pueden completar en gran parte con una sola sujeción. El taladrado se encarga de los sistemas de agujeros y de los agujeros piloto para roscas; la precisión de posición se garantiza mediante plantillas de taladrado o directamente por el posicionamiento de la máquina. El rectificado se utiliza para materiales duros o en casos con requisitos más estrictos de dimensiones y superficie, como muñones de eje endurecidos y caras de calibres; normalmente se coloca como operación de acabado después del tratamiento térmico.
EDM, grabado y multieje: ranuras estrechas y profundas, limpieza de esquinas y superficies curvas complejas
La electroerosión (EDM) elimina material mediante descargas eléctricas; puede mecanizar acero endurecido, ranuras estrechas y profundas, limpieza de esquinas agudas y cavidades de moldes, y es el proceso que complementa las posiciones que las fresas no alcanzan. Las máquinas de grabado se usan principalmente para paneles, placas de identificación, bajorrelieves y señalización. El multieje (3/4/5 ejes) es adecuado para superficies 3D complejas y para completar características de varias caras con una sola sujeción: reducir las sujeciones repetidas reduce el error de posicionamiento causado por el cambio de referencias, a costa de una programación y un utillaje más complejos.
Cómo decidir: cinco dimensiones de decisión
Dividir la elección en cinco puntos es más rápido: dureza del material, tamaño y espesor de la pieza, complejidad del diseño, requisitos de precisión, lote y número de sujeciones. Para materiales duros o piezas endurecidas, se priorizan el rectificado y la EDM; para cuerpos de revolución, se piensa primero en el torneado; para cajas, primero en el fresado; para piezas grandes de pared delgada, hay que evaluar de antemano la deformación y el plan de sujeción; cada vez que sube un nivel el requisito de precisión, los medios de inspección y el costo suben con él. La selección real también depende de la configuración de máquinas y el inventario de herramientas del proveedor; un mismo plano puede seguir caminos distintos en talleres diferentes.
Cómo definir los parámetros de corte: la cadena causal de velocidad, avance, profundidad de corte y vibración
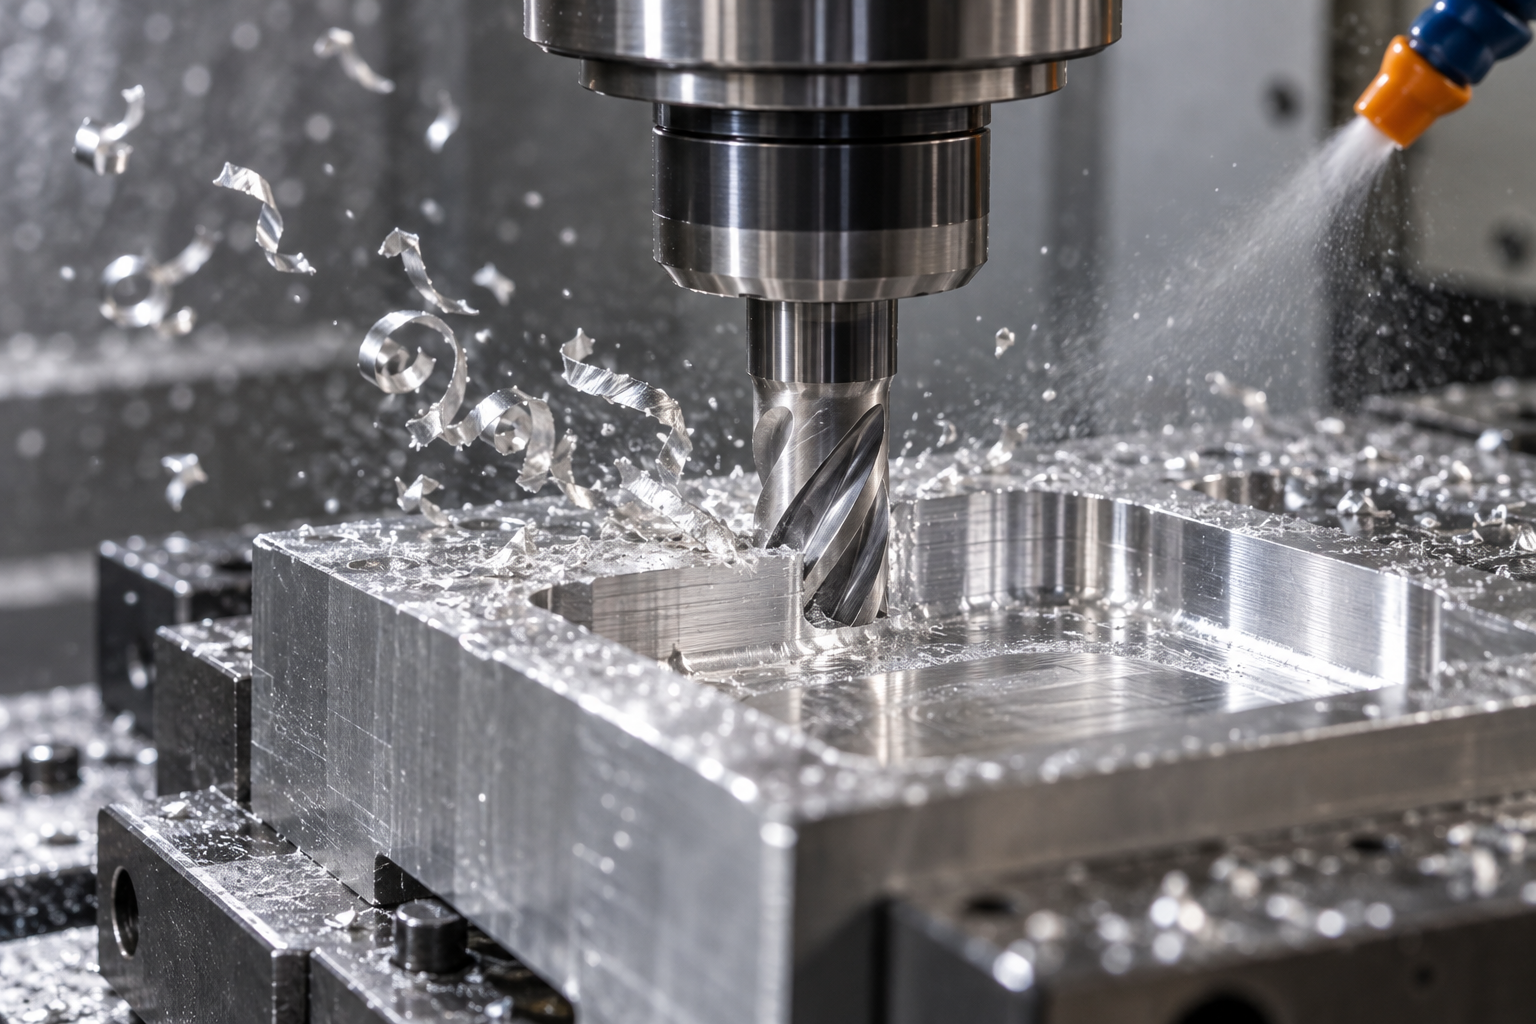
El compromiso entre avance por diente, profundidad de corte y voladizo de la herramienta
Qué cambiar primero cuando aparece vibración
DFM para el mecanizado CNC orientado a la máquina: controlar el costo antes de cortar metal
El DFM (diseño para fabricación) no es una sugerencia cortés en una reunión de revisión de planos, sino una acción proactiva para encontrar de antemano las causas raíz del costo. Una vez congelados la geometría de la pieza, las tolerancias y las especificaciones del material, todo el margen posterior para ahorrar queda limitado a las trayectorias de herramienta y la sujeción: el espacio es muy pequeño. En el mecanizado CNC, el grueso del costo son el tiempo de mecanizado, el consumo de herramientas y las horas de inspección, y estos tres se pueden reducir en la fase de diseño.
Simplificación geométrica: sustituir superficies curvas complejas y esquinas agudas por formas que la herramienta pueda recorrer
Tolerancias y rugosidad superficial: ajustar solo las caras de ajuste y dejar sueltas las no funcionales
Estandarización de herramientas y materiales: reducir los cambios de herramienta y el volumen de material a eliminar
Defectos comunes y prevención: dimensiones inexactas, rebabas, marcas de herramienta y deformación
Los defectos del mecanizado CNC rara vez son aislados. Casi todos se pueden remontar a la selección de parámetros, el plan de sujeción o las decisiones de DFM de la sección anterior. Por eso el orden de diagnóstico es importante: primero comprobar el factor más probable de variar y más fácil de medir, y después tocar los parámetros. A continuación se da, por tipo de defecto, el orden de «qué comprobar primero y qué cambiar después»; tras cualquier cambio, hay que actualizar sin falta el programa y la tabla de compensación de herramienta, de lo contrario la próxima primera pieza volverá a repetir el problema.
Dimensiones inexactas: comprobar primero la compensación por desgaste de herramienta y la deriva térmica
Si las dimensiones se desvían sistemáticamente por exceso o por defecto, lo primero es ver si el valor de compensación por desgaste de la herramienta sigue siendo el del lote anterior. Las fresas cilíndricas de metal duro desgastan poco al mecanizar aluminio 6061-T6, pero al mecanizar acero inoxidable o acero endurecido el desgaste del filo se acelera notablemente y la compensación debe seguirlo. En segundo lugar, hay que comprobar la deriva térmica: tras varias horas de corte continuo, el husillo y el husillo de bolas se calientan y la precisión de posicionamiento de la máquina se desplaza; en la industria el orden de magnitud habitual es de aproximadamente ±0,005 mm a ±0,025 mm, según las condiciones ambientales y de refrigeración; en condiciones controladas, los centros de mecanizado de alta precisión pueden ser más estrictos, pero hay que confirmarlo con la calibración concreta de la máquina y los requisitos del plano.
Una vez descartados el desgaste y la deriva térmica, hay que comprobar si el utillaje permite la deflexión de la herramienta: las piezas de pared delgada o con gran voladizo ceden bajo la fuerza de corte, y en ese caso lo que hay que cambiar son el apoyo y la fuerza de corte, no el valor de compensación.
Rebabas y marcas de herramienta: buscar la causa en el avance, el voladizo y la excentricidad
Las rebabas aparecen sobre todo en el lado de salida y en la boca de los agujeros. Primero hay que ver si la herramienta se ha embotado: una herramienta roma empuja y comprime el material en lugar de cizallarlo, y las rebabas se engrosan. Después hay que ver si el avance es demasiado pequeño: un avance por diente demasiado bajo hace que el filo frote la superficie en lugar de cortar, lo que agrava las rebabas y el endurecimiento por deformación. Si es necesario, se añade una operación de desbarbado, pero el paso previo es dejar un margen razonable en el desbaste y eliminarlo por completo en una sola pasada de acabado.
Las marcas de herramienta se dividen en dos tipos. Las marcas de vibración (ondas regulares) suelen provenir de un voladizo de herramienta demasiado largo o de una falta de coincidencia entre la velocidad del husillo y la excentricidad del portaherramientas; primero hay que acortar el voladizo y comprobar la excentricidad del portaherramientas, y después ajustar la combinación de velocidad y avance. Las marcas de empalme provienen de la unión de varias pasadas y son un problema de planificación de trayectorias; lo que se cambia es el solape y la forma de entrada y salida, no los parámetros. Tras corregir estos dos tipos de problemas, hay que acordarse de escribir de nuevo en el programa los nuevos parámetros de velocidad, avance y trayectoria de herramienta.
Deformación de piezas de pared delgada y esbeltas: eliminación simétrica de material y apoyos auxiliares
La deformación suele manifestarse después de soltar la sujeción. La causa suele ser la liberación de tensiones residuales y la desigualdad de las fuerzas de corte. Las acciones correspondientes son: reducir la penetración radial, no atacar con todo el ancho de la fresa; emplear eliminación simétrica de material para equilibrar las fuerzas en ambos lados de la pieza; añadir apoyos auxiliares o cambiar a platos de vacío o mordazas blandas para evitar que la fuerza de sujeción deforme la pieza. La cavidad de aligeramiento de 70×40×5 mm del caso es una estructura de fondo delgado; cuanto más fino sea el fondo de la ranura, más hay que controlar la penetración radial y el orden de las pasadas. Estos cambios alteran el tiempo de ciclo, pero compensan frente a desechar una pieza.
Inspección y control de calidad: CMM, rugosímetro y retroalimentación en circuito cerrado
La última etapa del mecanizado CNC no es el "desbaste", sino demostrar las tolerancias y los requisitos superficiales del plano. En el caso, ±0,05 mm y Ra 1,6 μm no se cumplen automáticamente por escribir bien los parámetros; hay que verificarlos punto por punto con dispositivos de medición y calibres. La inspección final y el muestreo en proceso tienen funciones distintas: la inspección de la primera pieza (FAI) confirma si el programa, la compensación de la herramienta y el posicionamiento del amarre están correctos a la primera; el muestreo en proceso vigila la deriva lenta causada por el desgaste de la herramienta y la deriva térmica.
Qué controla cada dispositivo de medición: no dejes que una sola máquina lo haga todo
- CMM (máquina de medición por coordenadas): controla el diámetro de los agujeros, la posición de los agujeros, la posición verdadera y las dimensiones de las características de montaje clave. En el caso, la distancia entre centros de los 2 agujeros de φ10 mm y los 4 de φ6,5 mm, así como la distancia de la ranura al borde de referencia, son adecuadas para medirse punto por punto con CMM tras establecer el sistema de coordenadas según las referencias.
- Escáner óptico: controla la comparación del contorno general y las superficies curvas; es adecuado para obtener imágenes rápidas de la desviación de forma de las ranuras de aligeramiento y los radios interiores R3, pero su precisión dimensional absoluta suele ser inferior a la de la CMM, por lo que sirve como complemento.
- Rugosímetro: controla el objetivo de Ra. Requisitos como Ra 1,6 μm en la superficie de montaje se verifican de forma más fiable midiendo varias pasadas con un rugosímetro portátil en la dirección de avance que a simple vista.
- Calibre digital y calibres de tapón: controlan el diámetro de los agujeros y el muestreo rápido. Para el agujero de φ10 mm, el calibre de tapón pasa/no pasa es más directo; el calibre es adecuado para el ancho de ranura, la altura de escalón y otras piezas secundarias.
Cómo rastrear tras una desviación: primero compensación, luego utillaje, después efectos térmicos
No te apresures a cambiar el programa cuando una dimensión está fuera de tolerancia. Comprueba en orden: desgaste de la herramienta y valor de compensación — primero revisa el contador de vida de la herramienta y si la compensación en máquina debe actualizarse; rigidez del utillaje y repetibilidad del posicionamiento — si el tornillo de banco de precisión deforma la pieza de pared delgada al sujetarla y si hay virutas en la superficie de posicionamiento; efectos térmicos y refrigerante — tras el corte continuo, el aumento de temperatura del husillo y de la pieza provoca una deriva lenta de las dimensiones, y si el refrigerante cubre lo suficiente. Una vez encontrada la causa, escribe la corrección de nuevo en el programa y en la instrucción de trabajo, en lugar de ajustar la máquina solo una vez.
Este circuito cerrado está conectado con los parámetros y el DFM explicados anteriormente: cuanto más estrechas sean las tolerancias y más bajo el requisito de Ra, mayores serán el puesto de inspección y el riesgo de rechazo. Por eso, al acotar, conviene tratar por separado las características de montaje clave y las demás superficies, lo que ahorra mucho tiempo de inspección. Si tienes una pieza concreta y quieres evaluar su fabricabilidad, puedes subir el plano a través del acceso de cotización CNC, ver primero la retroalimentación del DFM y luego decidir cómo acotar las tolerancias.
Preguntas frecuentes
A continuación se presentan las preguntas frecuentes en torno al caso y a la cadena de decisiones de este artículo; las respuestas solo cubren el contenido tratado en el texto y no implican plazos de entrega, precios ni compromisos de certificación concretos.
Mecanizado CNC e impresión 3D, ¿cuándo elegir cada uno?
Depende de los requisitos funcionales y la cantidad de la pieza. Cuando se necesita metal, capacidad de soportar cargas y superficies de ajuste con tolerancias estrictas (como las características de montaje de ±0,05 mm y la superficie de montaje de Ra 1,6 μm del soporte de este artículo), normalmente se recurre al mecanizado CNC; para piezas prototipo de forma compleja, con canales internos, de lote pequeño y que no participan en ajustes de ensamblaje, la impresión 3D es más sencilla. No son sustitutos entre sí; lo habitual es validar primero la forma y las relaciones de ensamblaje con impresión 3D y luego fabricar piezas de validación funcional o lotes pequeños con CNC.
¿Se pueden copiar directamente a mi pieza los 12.000 rpm, 2.500 mm/min y 3 mm de profundidad de corte del caso?
No se pueden copiar directamente. Ese conjunto de parámetros son valores de ejemplo para aluminio 6061-T6, con una herramienta y unas condiciones de amarre específicas; cambiar el material, el diámetro de la herramienta o la longitud de voladizo los modifica. Lo transferible es el criterio: en desbaste, usar una mayor profundidad de corte axial para eliminar material rápidamente; en acabado, reducir la penetración radial para ganar precisión dimensional y calidad superficial. Los parámetros reales deben partir de los valores recomendados por el fabricante de la herramienta y ajustarse finamente escuchando el sonido del corte y observando la forma de la viruta.
¿Por qué el DFM debe hacerse antes de cortar metal y no esperar a que surjan problemas en el mecanizado?
Porque la mayor parte del coste se decide antes de generar la trayectoria de la herramienta. Si el radio de las esquinas interiores coincide con el radio de una fresa estándar, si la profundidad de las ranuras de aligeramiento obliga a usar herramientas de gran voladizo, si se han acotado tolerancias estrictas en superficies no funcionales... una vez que esto entra en el programa, lo que cambia no es solo el plano, sino también la lista de herramientas, el plan de amarre y el plan de inspección. Cambiar R3 por R2 y clasificar las tolerancias por función suele ahorrar mucho más que ajustar parámetros a posteriori.
Si una pieza de pared delgada se deforma tras el mecanizado, ¿se revisan primero los parámetros o el amarre?
Primero el amarre y el orden de eliminación de material. La deformación de paredes delgadas proviene en su mayoría de una fuerza de sujeción desigual y de la liberación de tensiones residuales, no de la velocidad. Se pueden cambiar las mordazas blandas o la sujeción por vacío, eliminar material de forma simétrica, reducir la penetración radial y añadir soportes auxiliares. El ajuste de parámetros es el segundo paso. Tras cambiar cualquiera de estos puntos, hay que actualizar el programa, la tabla de compensación de herramientas y la instrucción de trabajo; de lo contrario, el siguiente lote repetirá el mismo problema.
Si la primera pieza ya se midió con CMM, ¿sigue siendo necesario el muestreo en el lote?
Sí. Que la primera pieza sea conforme solo indica que la herramienta, el utillaje y el estado térmico eran correctos en ese momento. Durante el lote, la herramienta se desgasta, la temperatura del refrigerante deriva y la superficie de posicionamiento del utillaje acumula virutas. Lo habitual es confirmar todas las dimensiones de la primera pieza, hacer muestreos de las dimensiones clave en proceso con calibre digital y calibres de tapón, y revisar periódicamente el objetivo de Ra con el rugosímetro. Si se detecta una tendencia a la desviación, se rastrea en el orden de compensación por desgaste de la herramienta, rigidez del utillaje y efectos térmicos, y luego se escriben las correcciones de nuevo en el programa.
Key takeaways
- La esencia del mecanizado CNC es la sustracción digital de material: el modelo CAD pasa por CAM para generar la trayectoria de herramienta, que después se convierte en código G ejecutado por la máquina; la simulación del programa y el monitoreo del proceso son dos eslabones que no pueden omitirse en la cadena.
- Entre los parámetros de corte y el resultado hay una cadena causal: la velocidad del husillo, el avance, la profundidad de corte y el voladizo de la herramienta determinan directamente la vibración, la precisión dimensional y la rugosidad superficial; cuando aparecen marcas de vibración, se debe ajustar primero la penetración radial y el voladizo, en lugar de cambiar la herramienta a ciegas.
- El tipo de máquina se elige según la dureza del material, el tamaño de la pieza, la complejidad geométrica y los requisitos de precisión: el fresado se encarga de planos y cavidades, el torneado de cuerpos de revolución, y el rectificado y la EDM de materiales duros y características estrechas y profundas.
- El DFM es una acción para controlar el coste antes de cortar metal: simplificar la geometría, evitar ángulos agudos y superficies complejas innecesarias, estandarizar fresas y brocas, elegir material según tamaños de stock y definir con claridad tolerancias y requisitos de acabado superficial.
- La verificación debe cerrar el bucle: cuando el CMM, el escaneo óptico, el rugosímetro y los instrumentos de medición detectan desviaciones fuera de tolerancia, se rastrean el desgaste de la herramienta, la rigidez del utillaje y los efectos térmicos, y las correcciones se escriben de vuelta en el programa.



