Una pregunta que surge de un plano de cámara: por qué es difícil mecanizar las cámaras semiconductoras
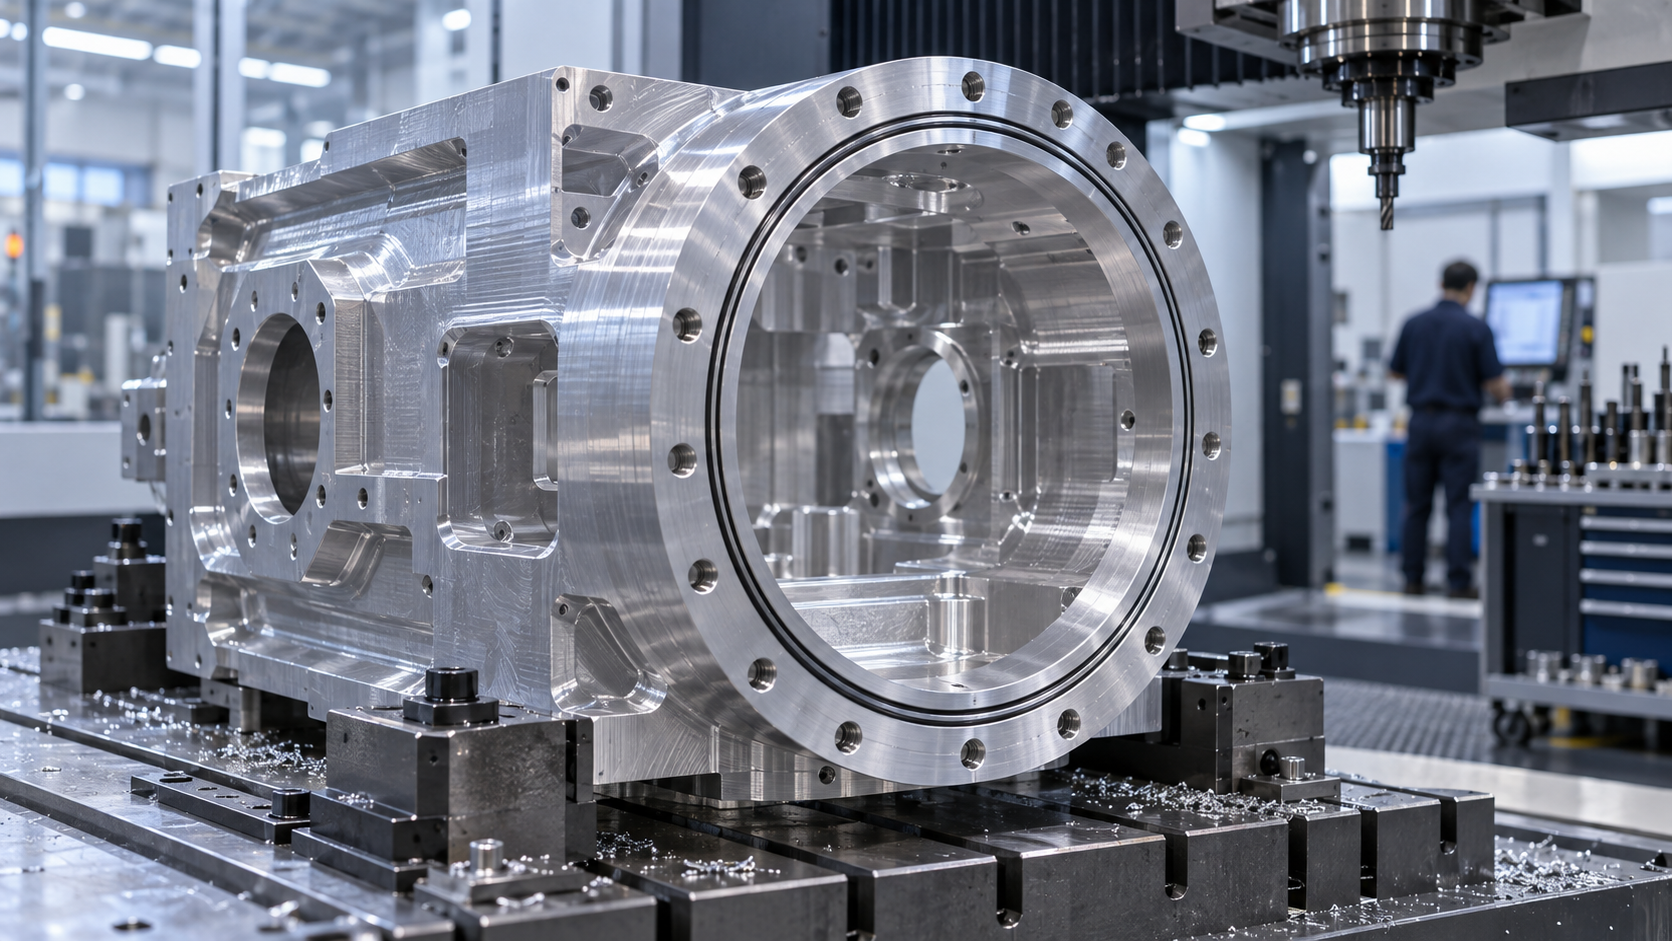
Ese plano llegó a manos del técnico de procesos Lao Zhou la tarde del martes. El nombre de la pieza decía «tapa superior de cámara de grabado», material 6061-T6, dimensiones exteriores de aproximadamente 320×280×90 mm, el interior de la cámara era una cavidad profunda escalonada, la cara de brida tenía un círculo de 24 agujeros roscados M6 y en el interior había además dos ranuras de sellado. Los requisitos de la esquina inferior derecha del plano no eran indulgentes: superficie de la cavidad interior Ra 0,4 μm, planitud de la brida 0,02 mm, las dimensiones no acotadas según tolerancia general, pero la banda de tolerancia del ancho de la ranura de sellado llegaba a +0,02/0. El cliente añadió una nota: «La superficie no debe tener arañazos, rebabas ni partículas residuales.»
Lao Zhou no se apresuró a cotizar. Primero devolvió ese plano al lugar que le correspondía: el flujo de fabricación de obleas. Preparación de la oblea, transferencia de patrones, dopaje de materiales, deposición, grabado y encapsulado: en estos pasos, tanto el grabado como la deposición se realizan dentro de una cámara cerrada. La cámara es el recipiente del proceso: el gas entra por la entrada, reacciona en la superficie de la oblea y los subproductos se extraen. La forma de la superficie interior, la rugosidad y la estanqueidad de la cámara determinan directamente si el flujo de gas es uniforme, si el plasma es estable y si caen partículas. Por eso, el umbral del mecanizado de precisión de cámaras semiconductoras no está en «si se puede fresar», sino en si después del mecanizado todavía puede funcionar como un entorno de proceso cualificado.
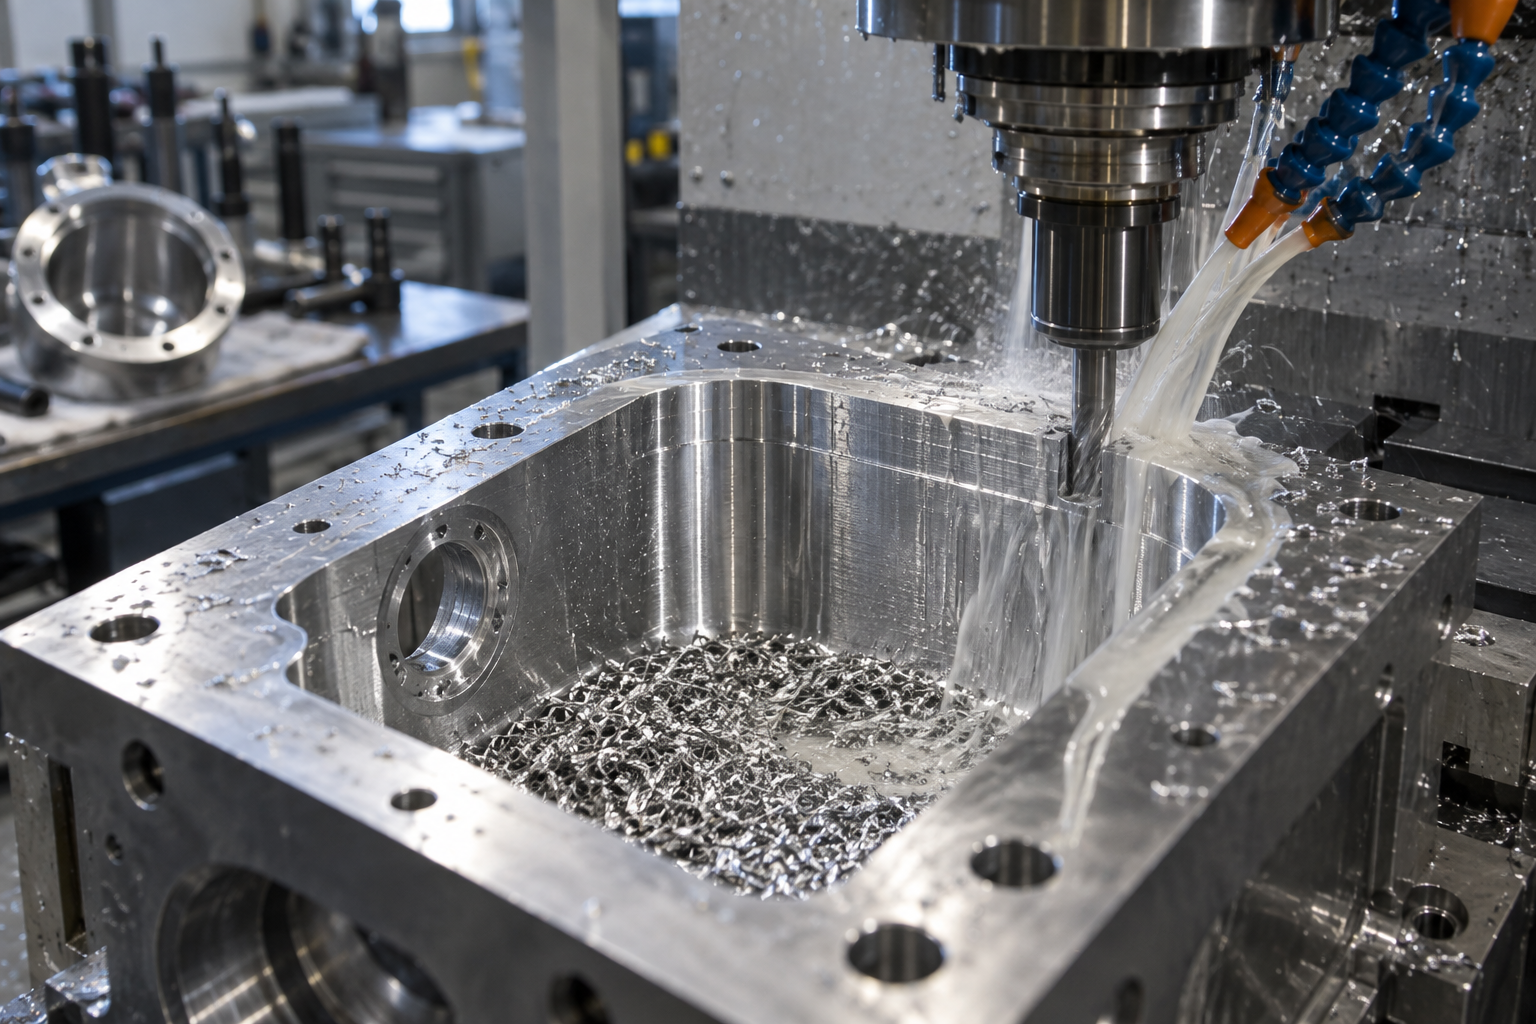
Esto conlleva cuatro dificultades inevitables. Paredes delgadas propensas a deformarse: para reducir peso y conducir el calor, las paredes laterales de la cámara a menudo tienen solo 5–8 mm; al desbastar, entre sujeción y aflojamiento, se liberan tensiones y la cara de brida se alabea. Cavidad profunda difícil de evacuar virutas: la profundidad de la cavidad interior es varias veces el diámetro de la herramienta, las virutas no salen y, al detenerse la herramienta, se apiñan y se rompe el filo. Alta exigencia en las caras de sellado: si la ranura de sellado y la cara de brida presentan marcas de solape o la planitud se sale de tolerancia, tras el montaje la tasa de fuga de vacío no se puede contener. La limpieza no se puede corregir después: una vez que las partículas se incrustan en la superficie, es muy difícil eliminarlas por completo en la limpieza posterior.
Qué equipos se necesitan para el mecanizado de precisión de cámaras: lista de equipos desde cinco ejes hasta corte por hilo lento
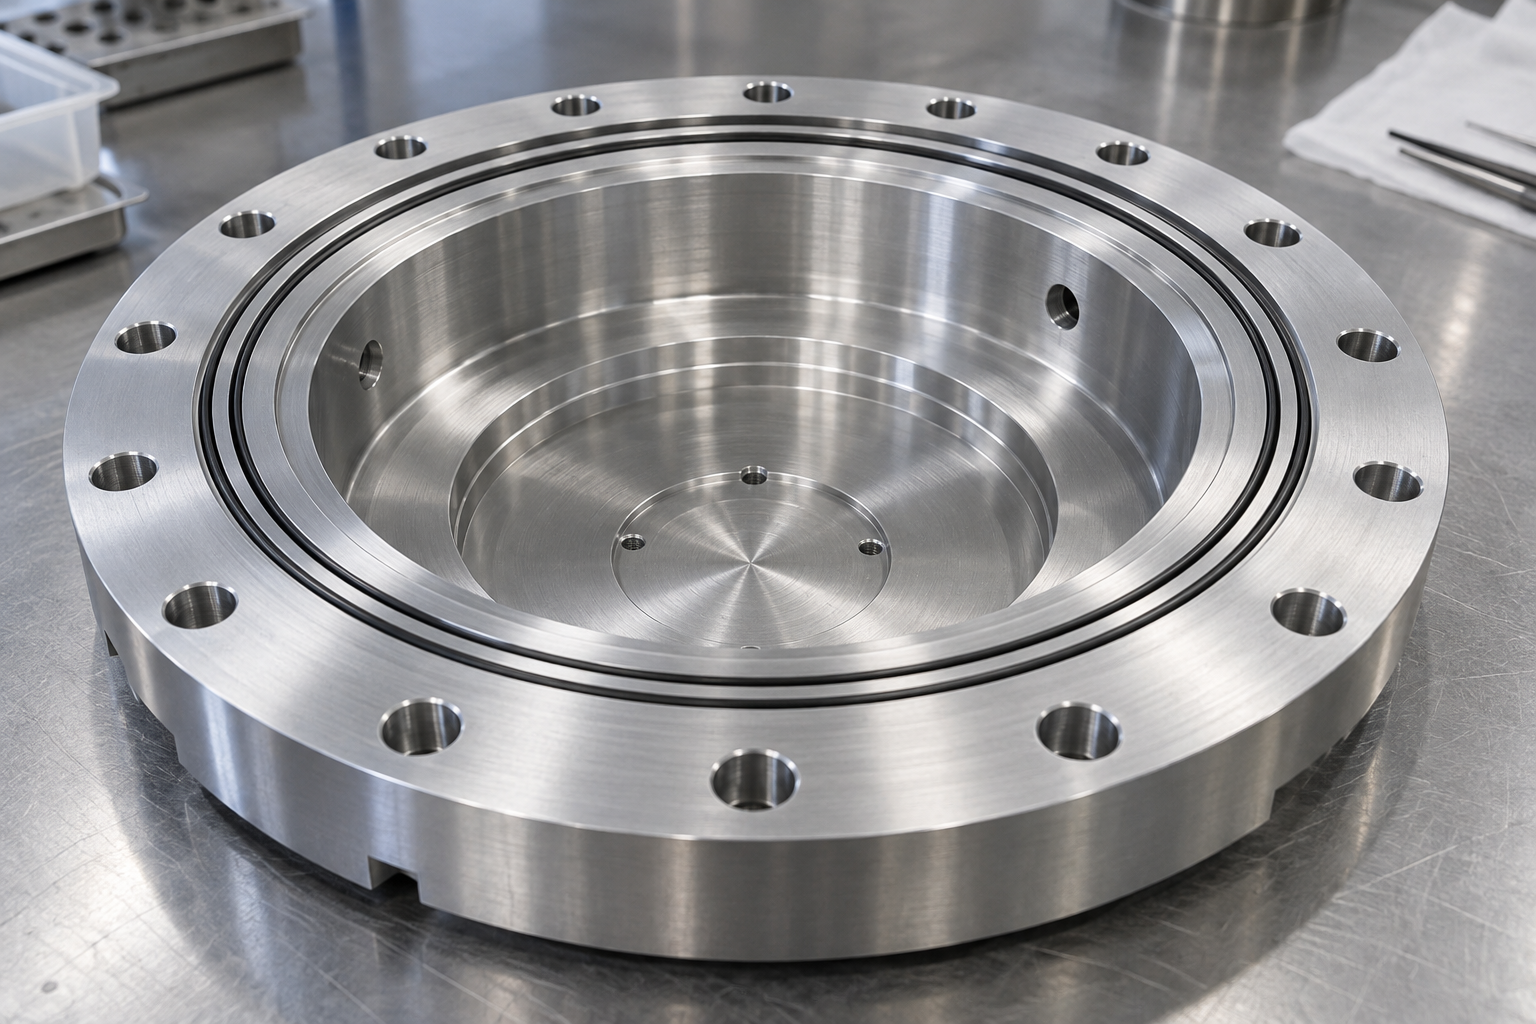
Esa tarde, el técnico de procesos Lao Zhou extendió el plano sobre la mesa de trabajo de acero inoxidable del taller. Era el cuerpo inferior de una cámara de grabado, de aleación de aluminio 6061-T6, con contorno exterior de 420 × 380 × 260 mm, una cavidad interior que debía excavarse hasta 180 mm de profundidad, y en las paredes dos circuitos de refrigeración de φ6 y seis orificios de entrada de gas inclinados. Señalando esa pequeña línea de texto en la cara de brida, dijo: «Este círculo de cara de sellado, la planitud hay que calcularla en micras; esas esquinas de la cavidad interior, el radio R no puede ser grande, si es grande el flujo de gas se acumula.» Que un plano de cámara pueda llevarse a la práctica a menudo no depende de si hay una máquina de cinco ejes, sino de si cada tipo de equipo se ha colocado en la posición correcta.
Los equipos utilizados en el mecanizado de precisión de cámaras semiconductoras se pueden dividir a grandes rasgos, según su función, en cuatro grupos: mecanizado de conformado, mecanizado especial, unión y tratamiento superficial, inspección y limpieza. A continuación, siguiendo el orden de esa cámara de Lao Zhou desde el material en bruto hasta el envío, se explica punto por punto qué problema resuelve cada uno y los órdenes de magnitud de precisión habituales del sector; atención: son referencias de juicio, no indicadores de entrega que podamos prometer.
Equipos de mecanizado de conformado: centros de mecanizado de cinco ejes y tornos CNC
- Centro de mecanizado de cinco ejes: en la cámara, las múltiples caras de brida, los orificios de entrada de gas inclinados y los escalones de la cavidad interior a menudo no están en el mismo plano de referencia. El valor de los cinco ejes es completar el mecanizado de varias caras en una sola sujeción, reduciendo el error acumulado por repetidos alineamientos. La precisión de posicionamiento habitual del sector está en el orden de ±5 μm a ±20 μm; la banda de tolerancia que realmente se puede controlar de forma estable también se ve afectada por la herramienta, la rigidez de la sujeción y el calor de corte; en concreto, depende de dónde estén definidas las dimensiones clave del plano.
- Torno CNC: las tapas giratorias de la cámara, las bridas de ventanas de observación y las ranuras de anillos de sellado son características de revolución; el torneado garantiza más fácilmente la redondez y la perpendicularidad de la cara frontal que el fresado. Las piezas giratorias de pared delgada deben tornearse por etapas y controlar la fuerza de sujeción; en el sector se suele reducir la deformación por sujeción mediante garras blandas o mandriles expansibles.
Equipos de mecanizado especial: electroerosión y corte por hilo lento
- Máquina de electroerosión por penetración: en las ranuras estrechas en el fondo de la cavidad interior, los rincones, el fondo de agujeros ciegos, la fresa no alcanza o no tiene rigidez suficiente. El electrodo puede fabricarse con la forma correspondiente y lograr radios R del orden de 0,2–0,5 mm, en función del desgaste del electrodo y los parámetros de descarga.
- Corte por hilo lento: adecuado para contornos pasantes de forma irregular, ventanas de pared delgada y ranuras de guiado de precisión. La rugosidad de la superficie de corte suele ser más uniforme que la del fresado, pero la eficiencia es baja; se usa sobre todo para el contorneado final.
Equipos de unión e inspección: soldadura al vacío, coordenadas y limpieza limpia
- Equipo de soldadura al vacío: las cámaras grandes a menudo se fabrican soldando dos mitades superior e inferior; la soldadura fuerte al vacío o la soldadura por haz de electrones reduce la oxidación y la deformación, pero el diseño de la preparación de bordes y la secuencia de soldadura afectan directamente a la planitud posterior de la cara de brida.
- Máquina de medición por coordenadas y rugosímetro: las tolerancias dimensionales, la planitud de la brida y la rugosidad de la superficie de la cavidad interior se verifican punto por punto con ellos. Tras el acabado, Ra suele estar en el orden de 0,2–0,8 μm; con superacabado puede ser menor; lo clave son los requisitos funcionales.
- Línea de limpieza limpia: control de residuos de partículas antes de que la cámara salga de fábrica; en el sector, para la limpieza de una sola pieza hay un valor de referencia de partículas adheridas inferior a 10 por oblea (partículas ≥0,08 μm), y para la limpieza por inmersión un valor de referencia de unas 200 por oblea; el criterio de aceptación concreto se rige por el plano y las especificaciones del cliente.
Con la lista de equipos hasta aquí, Lao Zhou cerró el plano y dijo una verdad contundente: «Tener los equipos es solo el boleto de entrada; lo que realmente decide si este lote de cámaras pasa la inspección es cómo se traspasan entre cada máquina.» En la siguiente sección, siguiendo el orden de CAD a QMS, se desglosa esa cadena de traspasos.
La cadena de procesos del mecanizado de cámaras: ocho eslabones de CAD a QMS
Cuando se extendió ese plano de cámara de aleación de aluminio ante el técnico de procesos, lo primero que hizo no fue encender la máquina, sino desmontar y volver a montar el modelo en CAD. La cámara no es una pieza, sino un relevo de una serie de operaciones: si un eslabón se afloja, el acabado, la soldadura y la limpieza posteriores no lo pueden compensar. La siguiente cadena de procesos se desglosa en ocho pasos según el orden que seguimos realmente en el seguimiento; en cada paso se señala el punto que hay que vigilar en esa operación en el mecanizado de precisión de cámaras semiconductoras.
Del primer al tercer paso: modelado y revisión, planificación del proceso y desbaste para eliminar sobremedida
1) Modelado de diseño y revisión de fabricabilidad. Convertir el plano del cliente en un modelo 3D mecanizable; comprobar sobre todo la accesibilidad de la herramienta en la cavidad profunda, la relación posicional entre los agujeros de perno de la brida y la ranura de sellado, y si hay nervios de refuerzo en las paredes delgadas. Si se omite este paso, a menudo solo se descubre en el acabado que la herramienta no entra.
2) Planificación del proceso y simulación de corte. Definir el esquema de sujeción, el plano de referencia y las trayectorias de herramienta, y luego ejecutar la simulación en CAM. La experiencia del sector es que la simulación puede reducir el tiempo de prueba de corte en torno a un 40 %; lo que se ahorra no es un corte, sino el riesgo de chatarra de todo el bloque de aluminio. En la simulación se puede ver con claridad la deflexión de la herramienta en la cavidad profunda y detectar de antemano el riesgo de marcas de vibración en paredes delgadas.
3) Desbaste para eliminar sobremedida. Vaciar el material en bruto con gran volumen de corte, dejando sobremedida para el semia cabado y el acabado. Lo que aporta este corte no son dimensiones, sino espacio para el alivio de tensiones en las operaciones posteriores: si tras el desbaste de una cámara de aluminio no se liberan las tensiones internas, la planitud tras el acabado se irá perdiendo poco a poco en unos días.
Del cuarto al sexto paso: semia cabado, acabado y limpieza de rincones por mecanizado especial
4) Semiacabado y alivio de tensiones. Reducir la sobremedida hasta un orden que el acabado pueda controlar de forma estable; intercalar una operación de alivio de tensiones: envejecimiento por vibración o tratamiento térmico según el material y la estructura. La práctica habitual del sector es que las cámaras de pared delgada, tras el semia cabado, se dejen reposar una noche antes de pasar al acabado, para dar a las dimensiones una ventana estable.
5) Acabado para preservar la forma de la superficie. Este es el eslabón que define la calidad superficial de la cámara de precisión. Tras el acabado, la rugosidad superficial típica del sector puede alcanzar el orden de Ra 0,2–0,8 μm; con superacabado puede ser menor, en función de la herramienta, la velocidad y el método de refrigeración. La planitud de la cara de sellado de la brida debe considerarse junto con la rugosidad: si la rugosidad es buena pero la planitud es mala, la junta de sellado tampoco ajustará bien.
6) Limpieza de rincones y ranurado por mecanizado especial. Las ranuras profundas y estrechas, los ángulos interiores rectos y los contornos irregulares a los que no llega la fresa se confían a la máquina de electroerosión por penetración o al corte por hilo lento. Este paso determina la uniformidad de los canales internos de flujo de gas o de líquido de la cámara, no es una pieza estética.
Séptimo y octavo paso: soldadura y ensamblaje, tratamiento superficial y archivo de inspección QMS
7) Soldadura, ensamblaje y tratamiento superficial. En las cámaras divididas, primero se suelda y luego se acaba, o primero se acaba y luego se suelda; el orden depende de la deformación térmica. Tras la soldadura hay que hacer pulido electrolítico o pulido; las cámaras de procesos húmedos suelen implicar además pulido electrolítico de SS316 o montaje de revestimiento interior de PFA/PTFE. El tratamiento superficial no es decoración, es la condición previa para la resistencia a la corrosión y el control de desgasificación.
8) Inspección y archivo QMS. La máquina de medición por coordenadas verifica dimensiones y planitud, el rugosímetro verifica la superficie, la detección de fugas al vacío verifica la tasa de fuga y la línea de limpieza limpia controla los residuos de partículas. Los datos de cada paso se registran en el QMS y forman un registro de mecanizado trazable. Esta cadena de CAD a QMS es la carga de trabajo real del mecanizado de cámaras semiconductoras: no se resume con las palabras torno, fresa y taladro.
Materiales y tratamientos superficiales: requisitos diferentes para las cámaras según el proceso húmedo o seco
En el plano figura AL6061-T6 y la cara de la brida con anodizado duro. Pero el departamento de compras preguntó primero: ¿esta cámara va por vía húmeda o seca? Esa pregunta devolvió la selección de materiales y el tratamiento superficial desde la "nota" al frente del diseño. La cámara es el espacio físico donde ocurren procesos como grabado, deposición y limpieza; según la ruta del proceso, cambian también los requisitos para el material de la cámara.
Cámaras húmedas: prioridad a la resistencia a la corrosión y al revestimiento interior
Los procesos húmedos utilizan ácidos, bases y disolventes para completar la limpieza o el grabado dentro de la cámara, y la cámara está en contacto prolongado con medios químicos. La práctica común en el sector es usar como cuerpo principal acero inoxidable resistente a la corrosión como el SS316, con la superficie interior sometida a pulido electrolítico para reducir la rugosidad y disminuir la retención de líquido en las paredes; las zonas en contacto con medios altamente corrosivos pueden llevar revestimiento interior de PFA o PTFE. Si se usa aleación de aluminio en una cámara húmeda, normalmente hay que aplicar un anodizado o recubrimiento más grueso, y confirmar si el grado de resistencia a la corrosión cubre los productos químicos utilizados; esto no puede comprobarse solo con la designación del material, sino que hay que verificar punto por punto la tabla de compatibilidad química.
Cámaras secas: la desgasificación y las partículas son el conflicto principal
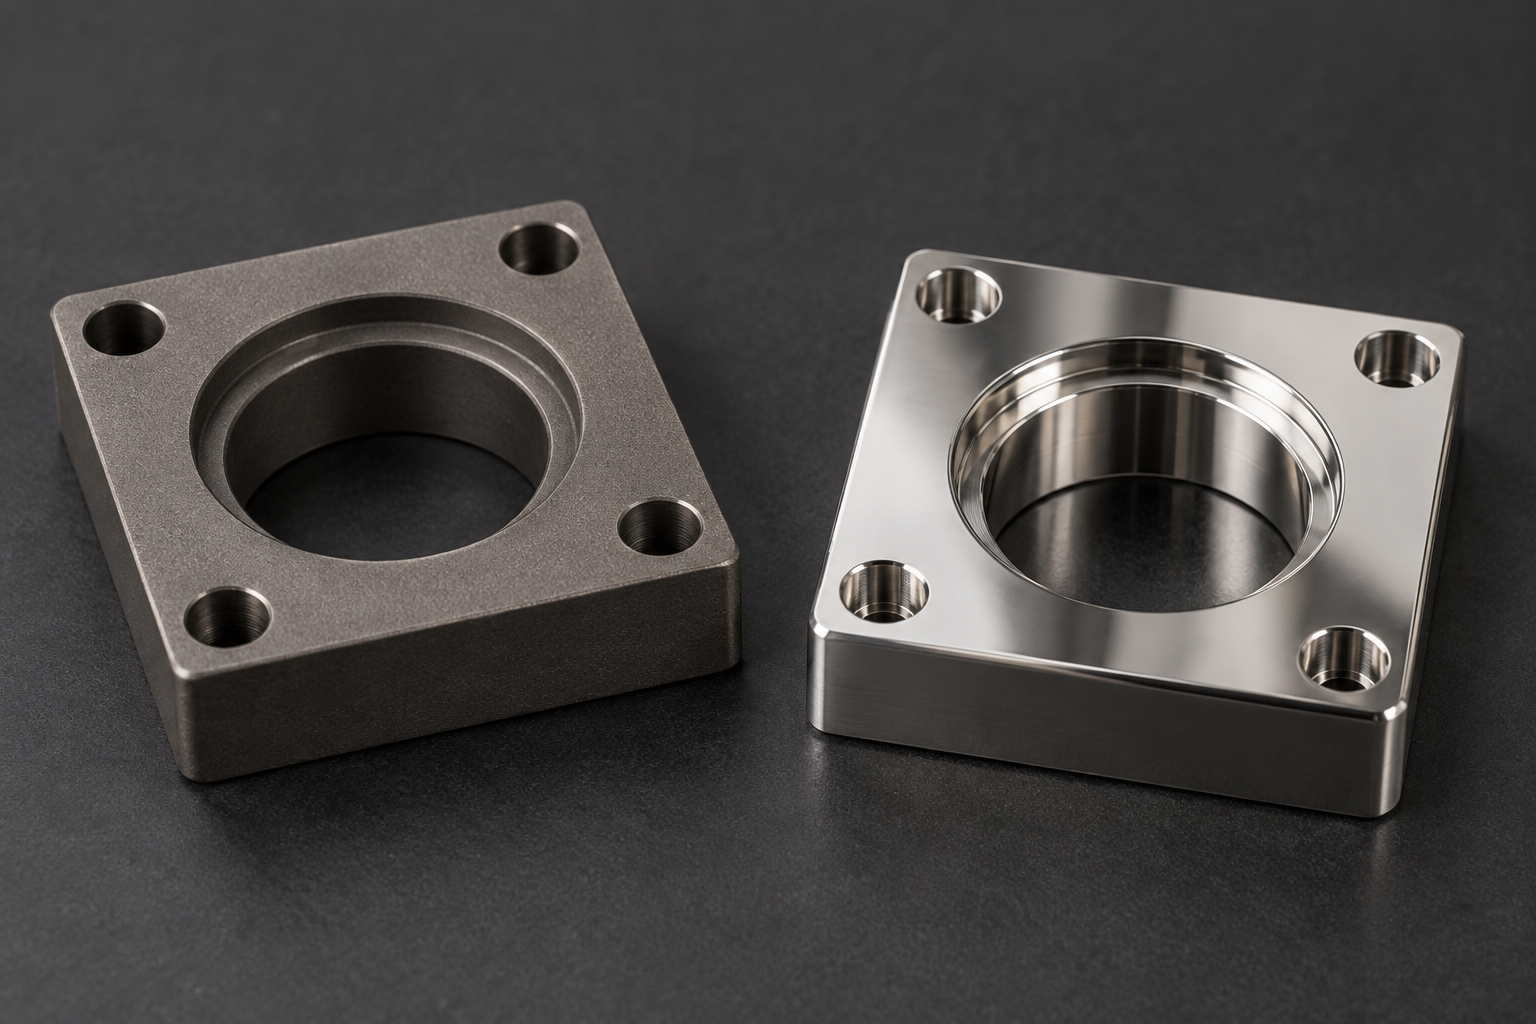
Las cámaras de grabado seco y PECVD siguen la ruta de vacío, por lo que importan más la tasa de desgasificación y las partículas. Se puede elegir aleación de aluminio, aleación de titanio o cerámica: la aleación de aluminio tiene buena maquinabilidad y rápida conductividad térmica, adecuada para el cuerpo de la cámara; la aleación de titanio tiene alta resistencia y buena resistencia a la corrosión, y se usa a menudo en componentes expuestos al plasma; la cerámica tiene buen aislamiento y se emplea sobre todo cerca de ventanas dieléctricas o anillos aislantes. En cuanto al tratamiento superficial, la aleación de aluminio suele recibir anodizado duro o recubrimiento de níquel para mejorar la resistencia al desgaste y al bombardeo de plasma. Cabe señalar que la propia capa de anodizado puede adsorber vapor de agua, por lo que las cámaras de vacío normalmente deben someterse a horneado y desgasificación antes del montaje; la temperatura y el tiempo concretos de horneado deben validarse según los requisitos de vacío.
El tratamiento superficial no es decoración. En un mismo plano, si la Ra de la superficie interior baja de 0,8 μm a un nivel de 0,2 μm, la tendencia a la adhesión de partículas y a la retención de líquido cambia notablemente; pero si esta mejora es necesaria debe juzgarse según el nivel de limpieza del proceso, no cuanto más brillante mejor. Si solo es una pieza de soporte estructural, perseguir en exceso un acabado espejo aumenta el costo y el riesgo de plazo de entrega. En última instancia, el material y el tratamiento superficial de la cámara deben responder a: qué medio de proceso contiene, hasta qué nivel de limpieza debe llegar y qué ciclo de mantenimiento se puede aceptar.
Limpieza y detección: el último guardameta del mecanizado de cámaras
En la sexta semana de seguimiento del pedido, esa cámara de grabado de aleación de aluminio por fin salió de la línea de limpieza. Antes del montaje, el inspector, con guantes, recorrió la cara de la brida y buscó con luz intensa oblicua si había hilos y residuos. Me dijo una vez: el punto donde más fácilmente se arruina el mecanizado de cámaras a menudo no es la dimensión, sino esa partícula invisible al ojo humano. Una viruta metálica que quede en la pared interior de la cámara puede rayar la oblea al entrar en el equipo, o convertirse en punto de nucleación para la siguiente deposición; así se pierde el rendimiento de todo el lote de obleas.
La razón por la que el mecanizado de precisión de cámaras semiconductoras coloca la limpieza y la detección en la última etapa es que la cámara es el espacio físico donde ocurre el proceso. En el flujo de fabricación de obleas, el grabado, la deposición y la limpieza se realizan dentro de la cámara; en el sector, un ciclo completo de fabricación puede durar de 16 a 18 semanas, y el encapsulado y las pruebas requieren aún más tiempo. Si cualquier operación se rechaza por contaminación de la cámara, se pierden todas las semanas anteriores. Por eso la cámara debe verificarse punto por punto antes de salir de fábrica, y no basta con un muestreo.
Revisión punto por punto de los ítems de inspección: de dimensiones a residuos de partículas
- Dimensiones y tolerancias geométricas: profundidad de cavidades profundas, planitud de la brida, paralelismo de la cara de sellado. En el sector, el mecanizado de precisión suele alcanzar un nivel de ±0,002–0,02 mm, según el equipo y el proceso; la planitud de la cara de sellado suele ajustarse por separado, porque si la junta tórica no queda bien comprimida habrá fugas.
- Rugosidad superficial: tras el acabado, la Ra suele estar en el nivel de 0,2–0,8 μm; cuando la superficie interior exige más finura se requiere superacabado o pulido electrolítico. La rugosidad está directamente relacionada con la adhesión de partículas y la desgasificación.
- Residuos de partículas: tras la limpieza, se verifica con conteo de partículas o muestreo por frotis. En el sector, el número de partículas adheridas en equipos de limpieza por oblea individual puede controlarse por debajo de 10 por oblea (partículas de 0,08 μm o más), mientras que en los de tipo baño la referencia es de unas 200 por oblea; la diferencia numérica indica que el propio método de limpieza determina el límite superior de limpieza.
- Tasa de fuga de vacío: prueba de fugas con helio cordón por cordón de soldadura y cara de sellado por cara de sellado. En cámaras ensambladas y soldadas por partes, las soldaduras son zonas de alta incidencia de fugas.
- Punto de rocío y entorno: en entornos de prueba como estaciones de sondas, el punto de rocío debe ser inferior a -40 °C; en la zona de litografía, la tolerancia de humedad puede controlarse estrictamente en un rango de ±1 % en el sector. El secado y el embalaje antes de la entrega de la cámara deben ajustarse a este nivel.
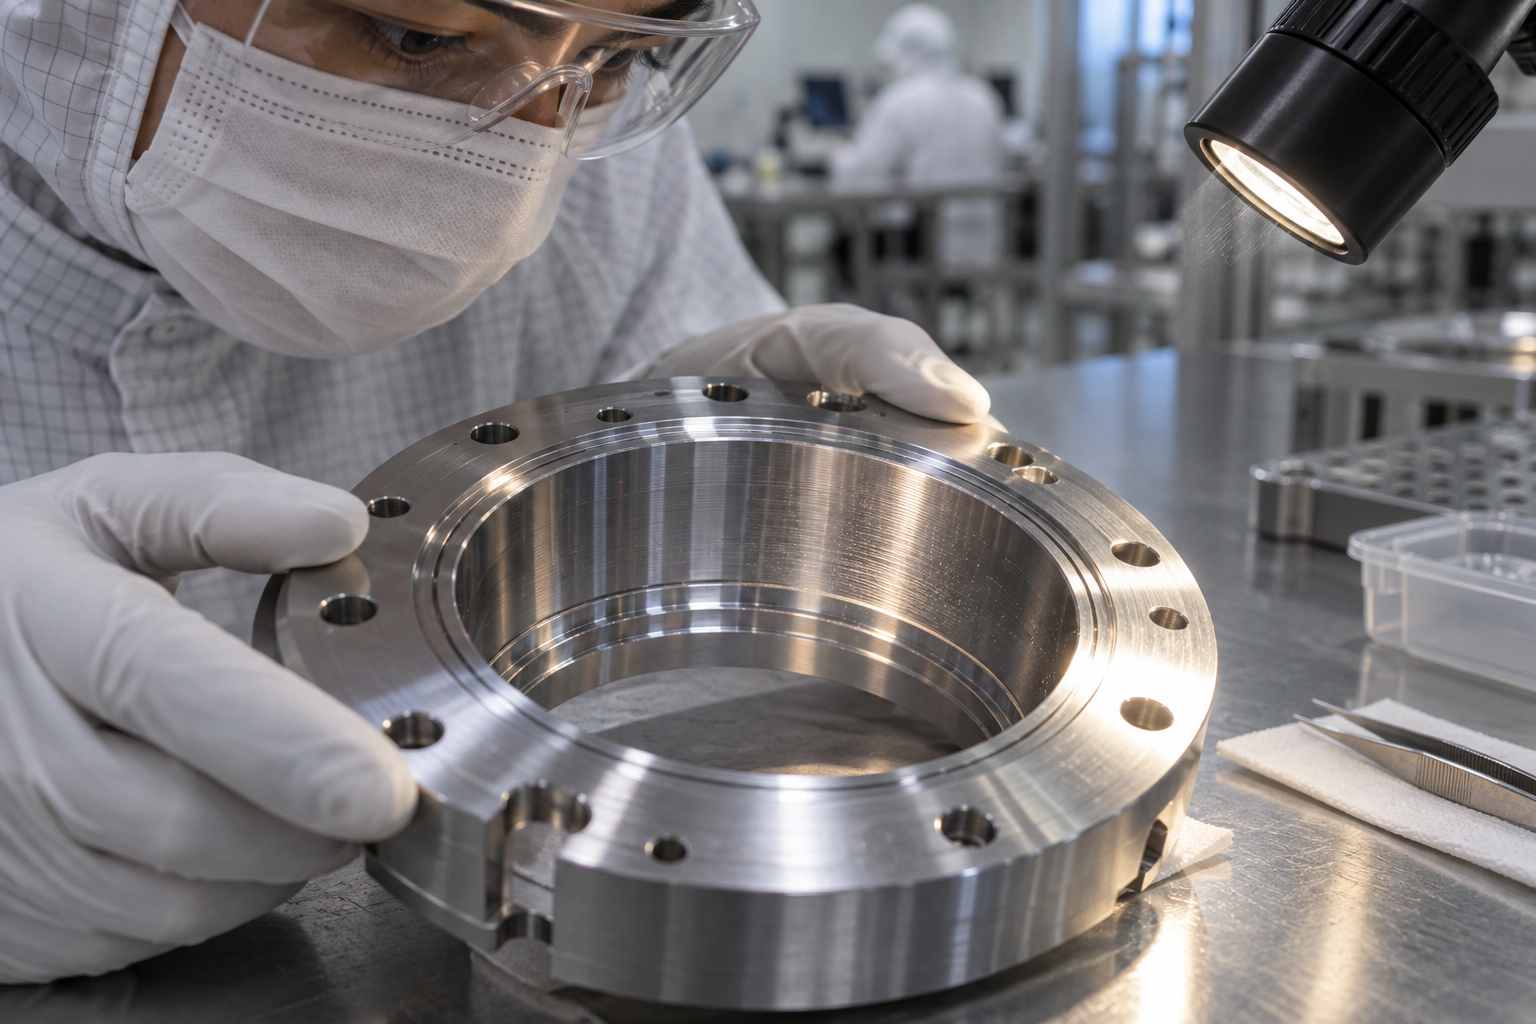
Esta tabla no termina con una sola marca. Las dimensiones y tolerancias geométricas se reportan en la máquina de medición por coordenadas, el rugosímetro complementa los datos de la superficie interior, y las partículas y la tasa de fuga se registran respectivamente en los puestos de limpieza y detección de fugas, para finalmente archivarse en el QMS. Si algún ítem no pasa, hay que volver a la operación correspondiente: una desviación de planitud puede volver al acabado, y un exceso de partículas suele volver a la línea de limpieza para repetir el proceso. Por eso llamo a la limpieza el "guardameta": por muy bien hechas que estén las cinco operaciones anteriores, si se falla en esta barrera, la cámara no se considera conforme.
Si tienes piezas de cámara similares en tus planos, en lugar de esperar a descubrir problemas antes de salir de fábrica, conviene plantear desde la fase de cotización las tolerancias clave, el tratamiento superficial y los requisitos de limpieza. Cotización por diálogo con IA permite pegar directamente planos y requisitos para que el proceso determine antes de empezar qué operaciones necesitan control prioritario.
Preguntas frecuentes sobre el mecanizado de precisión de cámaras semiconductoras
Las siguientes preguntas son las más frecuentes durante el seguimiento de pedidos. Las respuestas se desarrollan según el equipo, la cadena de procesos y la lógica de inspección mencionados en este artículo; los valores concretos deben confirmarse con los planos y la validación real del proceso.
¿Qué eslabón es más difícil de controlar en el mecanizado de precisión de cámaras semiconductoras?
En la mayoría de los casos no es un corte concreto, sino la deformación de piezas de pared delgada y la estabilidad de la cara de sellado. Las cámaras suelen tener pared delgada, cavidad profunda y brida grande; las tensiones residuales tras el desbaste se liberan durante el acabado o la soldadura, provocando desviaciones de planitud. La práctica común en el sector es intercalar una operación de alivio de tensiones tras el semidesbaste y luego dar el acabado para conservar la forma. En tu pieza concreta, primero hay que ver el espesor de pared y la luz entre bridas, y luego decidir el ritmo de amarre y alivio de tensiones.
¿En qué se diferencian los requisitos de mecanizado entre una cámara de proceso húmedo y una cámara de grabado seco?
La cámara húmeda está en contacto con líquidos ácidos y básicos, por lo que el material y el tratamiento superficial se orientan más a la resistencia a la corrosión; en el sector se suele recurrir a SS316 con pulido electrolítico, revestimientos de PFA/PTFE, etc. La cámara de grabado seco presta más atención a la tasa de desgasificación, las partículas y el sellado de vacío, con un control más estricto de la rugosidad superficial y la limpieza. Ambas tienen requisitos distintos de compatibilidad con herramientas, fluidos de corte y flujos de limpieza; en los planos normalmente se indican el medio y el nivel de limpieza, y hay que seguirlos.
Una vez mecanizada la cámara, ¿cómo se verifica la limpieza?
Generalmente se divide en varios pasos: las dimensiones y tolerancias geométricas se verifican con una máquina de medición por coordenadas, la rugosidad superficial se muestrea con un rugosímetro, los residuos de partículas se cuentan tras la limpieza según el umbral de tamaño acordado, y las cámaras de vacío también requieren prueba de tasa de fuga. En el sector, el número de partículas adheridas en limpieza por oblea individual puede controlarse por debajo de 10 por oblea (partículas de 0,08 μm o más), pero esto es una referencia de capacidad del equipo, no algo que todas las cámaras deban alcanzar. El criterio de aceptación debe basarse en los planos y en los ítems de inspección acordados por ambas partes.
¿Qué tan estrictas deben definirse las tolerancias en el plano de una cámara?
En el sector del mecanizado de precisión se suele alcanzar típicamente un nivel de ±0,002 mm a ±0,02 mm, según el equipo, el material y la estructura; la repetibilidad de un sistema en lazo cerrado está en torno a ±2–5 micrómetros. Pero la tolerancia no es mejor cuanto más estricta: las caras de sellado y de ajuste deben ser estrictas, y relajar las caras no funcionales puede ahorrar costos. Se recomienda distinguir en el plano las dimensiones clave de las generales, para que la planificación del proceso tenga margen de decisión.
En el prototipado de cámaras de lote pequeño, ¿qué hay que tener en cuenta en el flujo?
Los lotes pequeños suelen seguir la ruta de mecanizado CNC o de réplica de prototipos; primero se realiza una revisión de fabricabilidad para confirmar la viabilidad de la evacuación de virutas en cavidades profundas, el amarre de paredes delgadas y el desbarbado de esquinas con procesos especiales, y luego se organiza la cadena de procesos. En la fase de prototipado se recomienda incluir los ítems de inspección y los requisitos de limpieza en el acuerdo técnico, para evitar que la muestra sea conforme pero el criterio de aceptación en producción no coincida. Los plazos y precios deben evaluarse según el plano concreto; aquí no se hacen compromisos.
Key takeaways
- La cámara es el espacio físico donde ocurren procesos como el grabado, la deposición y la limpieza; su precisión de mecanizado, el estado de su superficie interior y su limpieza están directamente relacionados con la uniformidad del proceso.
- El mecanizado de precisión de cámaras no se resume con las palabras torno, fresa y taladro, sino que es una cadena: modelado de diseño → planificación y simulación del proceso → desbaste → acabado → mecanizado especial → soldadura y ensamblaje → tratamiento superficial y limpieza → inspección y verificación de limpieza.
- Los equipos habituales incluyen centros de mecanizado de cinco ejes, tornos CNC, máquinas de electroerosión por penetración, corte por hilo lento, equipos de soldadura al vacío, máquinas de medición por coordenadas, rugosímetros y líneas de limpieza limpia; cada tipo de equipo corresponde a una dificultad concreta de la cámara.
- Los materiales y el tratamiento superficial deben adaptarse al proceso: las cámaras de procesos húmedos suelen implicar materiales resistentes a la corrosión y revestimientos internos; las cámaras de grabado en seco son más sensibles al control de limpieza y desgasificación.
- La inspección y el control de limpieza son el último guardameta: tolerancias dimensionales, rugosidad superficial, residuos de partículas y tasa de fuga deben verificarse punto por punto; no basta con mirar un solo informe de inspección final.



