Mecanizado de precisión y ultraprecisión: primero, una escala de precisión como referencia
Al hablar de mecanizado de precisión y ultraprecisión, primero hay que distinguir los niveles y luego abordar el proceso. La clasificación habitual en el sector es la siguiente: el mecanizado general tiene una precisión de unos 10 μm (aproximadamente IT5~IT7) y una rugosidad superficial Ra de 0,2~0,8 μm; el mecanizado de precisión reduce la precisión a 10~0,1 μm y la Ra por debajo de 0,1 μm; el mecanizado de ultraprecisión comprime la banda de tolerancia a 0,1~0,01 μm y la Ra al orden de 0,001 μm. Dicho de forma más detallada: nivel micrométrico 3~0,3 μm, Ra 0,3~0,03 μm; nivel submicrométrico 0,3~0,03 μm, Ra 0,03~0,005 μm; nivel nanométrico alrededor de 30 nm, Ra mejor que 5 nm.
Estos son órdenes de magnitud típicos del sector, utilizados para determinar en qué nivel debe situarse una pieza, no valores garantizados por una fábrica concreta. La diferencia no está en el nombre del proceso, sino en el orden de magnitud de la precisión y los requisitos de rugosidad superficial. Una vez que una pieza entra en el nivel submicrométrico o nanométrico, la máquina-herramienta, la herramienta, la medición y el entorno dejan de ser cuatro opciones independientes y pasan a ser un mismo sistema.
Métodos principales del mecanizado de ultraprecisión: corte, rectificado-pulido y micromecanizado
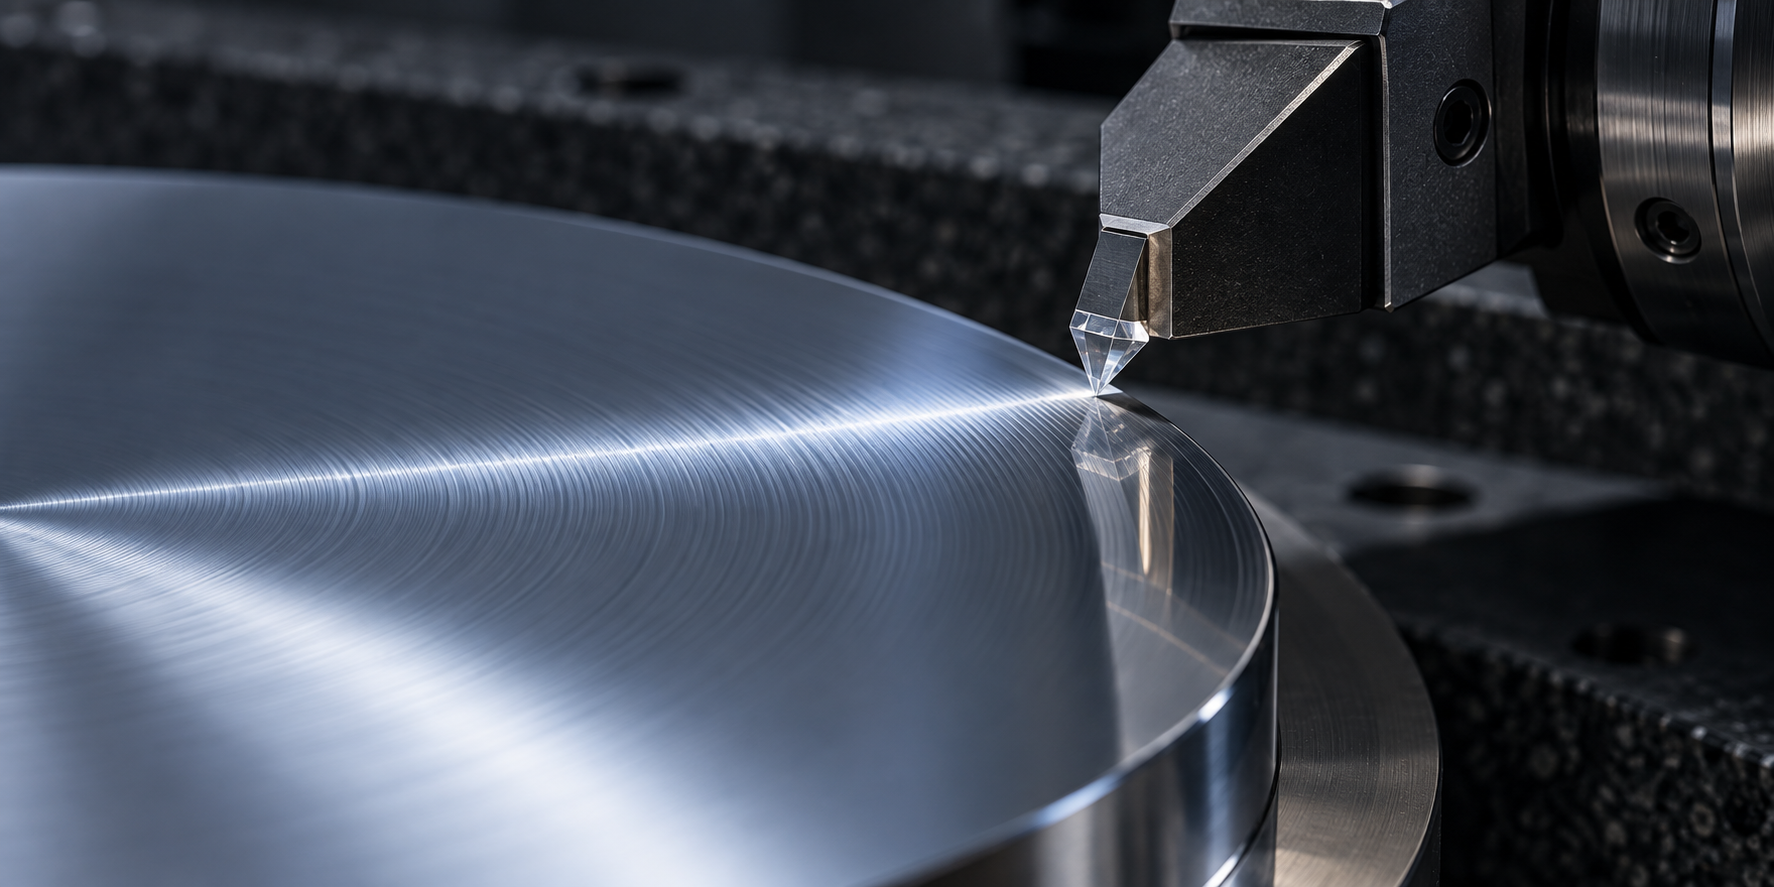
El mecanizado de ultraprecisión no es un único proceso, sino tres rutas paralelas. La primera es el corte de ultraprecisión: torneado o fresado especular con herramientas de diamante monocristalino, que genera directamente superficies de calidad óptica. El límite es claro: el diamante tiene afinidad con los materiales férricos y se desgasta muy rápido al cortar aleaciones base hierro, por lo que este método se usa sobre todo en cobre, aluminio, recubrimientos de níquel-fósforo y algunos plásticos; para cortar acero hay que cambiar a nitruro de boro cúbico o herramientas recubiertas, y la calidad superficial baja un nivel.
La segunda es el rectificado, lapeado y pulido de ultraprecisión. El rectificado se encarga de llevar materiales duros que el diamante no puede cortar (metal duro, cerámica, acero templado) al nivel submicrométrico; el lapeado y el pulido se emplean para corregir la forma de la superficie y reducir la rugosidad; por ejemplo, la Ra final de las superficies ópticas suele rematarse con pulido. La tercera es el micromecanizado de ultraprecisión: haz de electrones, haz de iones, haz láser y procesos LIGA, que no eliminan material con una herramienta, sino que graban mediante haces de energía o métodos electroquímicos, adecuados para microestructuras, microperforaciones y patrones nanométricos.
Para elegir una ruta, primero hay que ver el material y luego los requisitos de precisión de forma y Ra. La frontera habitual en el sector es: con Ra por encima de 0,1 μm, el rectificado o torneado de precisión común es suficiente; para llegar a 0,01 μm o incluso más fino, se necesita corte con diamante o rectificado-pulido de ultraprecisión. Estos órdenes de magnitud son valores típicos del sector; lo que se puede alcanzar en concreto depende de la máquina-herramienta, la herramienta, el amarre y las condiciones de medición. Se recomienda indicar claramente en el plano las superficies clave y confirmarlas con el fabricante.
Características de ingeniería del mecanizado de ultraprecisión: por qué exige integrar mecanizado y medición
El mecanizado de ultraprecisión no consiste en ajustar el mecanizado común para hacerlo más fino, sino en el resultado de superponer cuatro características de ingeniería. Una vez que el orden de magnitud baja por debajo de 0,1 μm, cualquier eslabón débil se come directamente el margen de precisión.
- El objeto de mecanizado es el propio componente de precisión. Piezas como flotadores de navegación inercial, espejos láser o carretes de válvulas servohidráulicas tienen cadenas dimensionales cortas y baja rigidez; la fuerza de amarre por sí sola puede deformar la pieza más allá de la banda de tolerancia.
- Integración multidisciplinar. La rigidez de la máquina-herramienta, el error de giro del husillo, la calidad del filo de la herramienta, la incertidumbre de medición y el gradiente de temperatura ambiental deben converger simultáneamente; si falta uno, se queda atascado por encima del nivel submicrométrico.
- Integración de mecanizado y medición. La medición en posición o en línea es una condición necesaria. Una vez que la pieza se desmonta y se mide, a menudo ya no queda margen de retrabajo cuando está fuera de tolerancia: se pierde la referencia de alineación y el error introducido por el reamarre es mayor que el del propio corte.
- Automatización de la producción y compensación de errores. Se corrigen en tiempo real la deformación térmica y el desgaste de la herramienta mediante control por computadora; el ajuste manual no sigue la deriva nanométrica.
El segundo punto es el que más se subestima: la precisión final del mecanizado de ultraprecisión está determinada, en esencia, por el eslabón más débil de las cuatro cadenas: máquina-herramienta, herramienta, medición y entorno. La práctica habitual en el sector es realimentar directamente la señal de medición en línea al sistema de control para una compensación en lazo cerrado, en lugar de esperar a terminar el mecanizado para hacer un muestreo. Los medios de inspección como el escaneo 3D se usan a menudo en fases de ingeniería inversa y reinspección para validación cruzada, pero no sustituyen la medición en posición durante el corte.
Qué piezas sustenta el mecanizado de ultraprecisión: de cojinetes de giroscopio a espejos asféricos
La precisión del mecanizado de ultraprecisión debe aterrizar finalmente en piezas concretas. Las siguientes piezas típicas están vinculadas a un indicador de precisión verificable, lo que facilita compararlas con los requisitos de tu propio plano.
- Flotador y soporte del giroscopio neumático de navegación inercial: se apoyan en una película de aire; la redondez y la calidad superficial de las superficies de ajuste determinan directamente la estabilidad de la deriva.
- Cojinetes de vacío sin lubricación para instrumentos satelitales: la práctica habitual en el sector es llevar la Ra de las pistas a un orden de aproximadamente 1 nm y controlar la redondez y la cilindricidad a nivel nanométrico, para evitar que los vapores del lubricante contaminen la carga óptica.
- Carrete y camisa de válvulas servohidráulicas de precisión: holgura de ajuste submicrométrica; el mecanizado de precisión garantiza la fuga en posición cero y la consistencia de respuesta.
- Espejo reflector de giroscopio láser: planitud de aproximadamente 0,05 μm y Ra de aproximadamente 0,001 μm; la reflectividad puede alcanzar el orden del 99,99 %, lo que influye directamente en la pérdida de cavidad y la sensibilidad del giroscopio.
- Espejos asféricos y moldes de encapsulado de resina semiconductora: el error de forma de la superficie y la rugosidad superficial determinan conjuntamente la calidad de imagen y la consistencia del encapsulado.
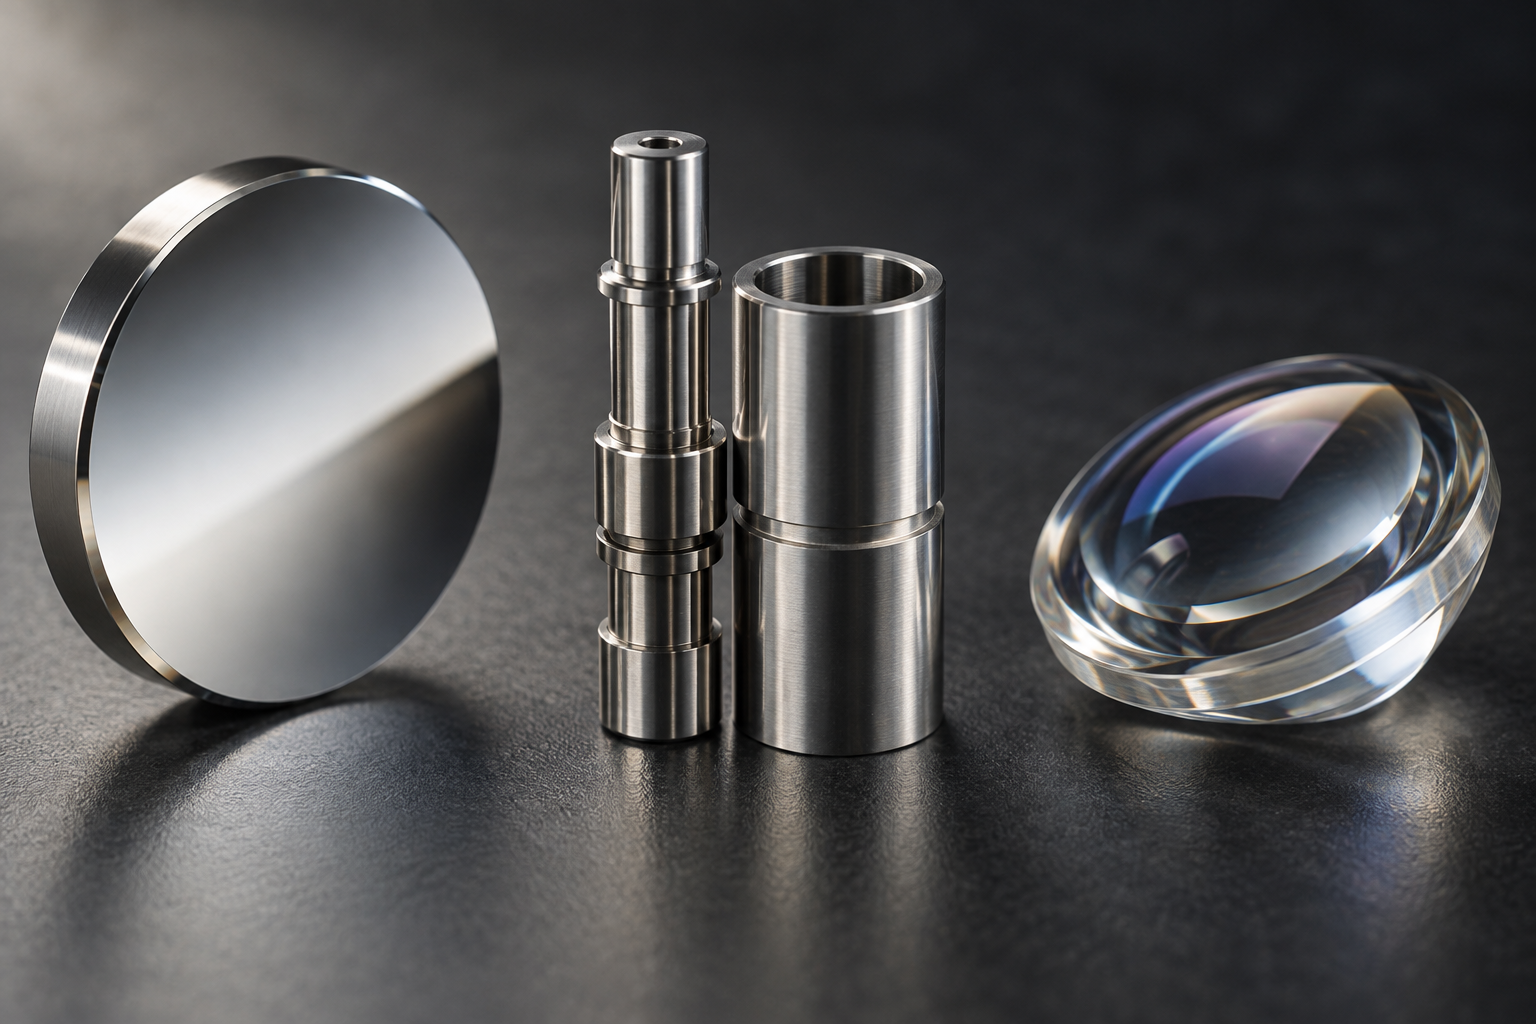
Estas piezas demuestran en conjunto que el valor del mecanizado de ultraprecisión no está en que sea "más brillante", sino en que la holgura de ajuste, el error de forma de la superficie y la calidad superficial estén controlados a la vez. Si en el plano solo se indica una Ra, a menudo no basta para expresar la necesidad real. A través de la entrada de cotización clásica se puede enviar primero el plano para que el equipo de ingeniería confirme las dimensiones clave y el método de inspección.
De la teoría a la línea de producción: condiciones de implementación y prácticas empresariales del mecanizado de ultraprecisión
Llevar la precisión al nivel submicrométrico o nanométrico no basta con una buena máquina-herramienta. El molde de encapsulado de resina semiconductora es un escenario típico: la pieza debe ser miniaturizada y, a la vez, consistente en múltiples cavidades. El enfoque de TOWA no es cambiar a un proceso universal, sino configurar los tres procesos de corte, rectificado y electroerosión según reglas por superficie, controlando la diferencia de altura entre las distintas superficies mecanizadas dentro de 1 μm; con fresas de CBN de producción propia, la rugosidad superficial puede llegar a Ra 5 nm, eliminando la operación manual de pulido, que es incontrolable; en un entorno limpio, con equipo de desarrollo propio para micromecanizado nanométrico, se pueden mecanizar decenas de miles de pirámides de aproximadamente 6 μm de altura y 0,3 μm de precisión en un área de Φ220 mm. Esta ruta demuestra que la capacidad de línea de producción del mecanizado de ultraprecisión es el resultado de la combinación de máquina-herramienta, herramienta, medición y control, y control ambiental.
Las cuatro condiciones de soporte del mecanizado de ultraprecisión
- Máquina-herramienta: la precisión de giro del husillo, la rectitud de las guías y la estabilidad térmica determinan el límite de precisión.
- Herramienta: la calidad del filo de las herramientas de diamante o CBN se refleja directamente en la rugosidad superficial.
- Medición y control: solo con inspección en posición más compensación de errores se puede reducir la desviación en lazo cerrado.
- Control ambiental: temperatura constante, aislamiento térmico y limpieza, para reducir la deformación térmica y los arañazos por partículas.
Si la precisión de la pieza se sitúa en el orden micrométrico o submicrométrico, primero hay que confirmar la banda de tolerancia del plano, el material y el método de inspección antes de hablar del proceso; la práctica habitual del sector es revisar primero el plano y luego definir el equipo y el precio unitario. Puedes consultar capacidades de mecanizado CNC, o pasar directamente por cotización clásica para evaluar la viabilidad.
Preguntas frecuentes: cómo se lleva a la práctica el mecanizado de precisión y ultraprecisión
Las siguientes preguntas giran en torno a la escalera de precisión y las condiciones de ejecución mencionadas antes, para que puedas contrastarlas con tus propios planos.
¿Mi pieza debería cotizarse como mecanizado de precisión o de ultraprecisión?
Primero hay que ver en qué nivel se sitúan la banda de tolerancia y la rugosidad superficial, no el nombre del proceso. Los órdenes de magnitud habituales del sector son: precisión de mecanizado general de unos 10 μm, Ra 0,2~0,8 μm; mecanizado de precisión de unos 10~0,1 μm, Ra<0,1 μm; mecanizado de ultraprecisión con tolerancia de 0,1~0,01 μm y Ra del orden de 0,001 μm. Estos son rangos típicos del sector, no valores garantizados por ningún fabricante. Si tus dimensiones críticas caen por debajo de la micra y además exiges un Ra de nivel espejo, deberías evaluar el equipo, las herramientas, la inspección y el entorno siguiendo la ruta del mecanizado de ultraprecisión, en lugar de encargarlo como un acabado normal.
¿Por qué el mecanizado de ultraprecisión exige inspección en la máquina?
Porque el margen de retrabajo de las piezas de ultraprecisión suele estar ya cerca de cero. Si se desmonta la pieza y se mide en una máquina de medición por coordenadas o un perfilómetro, cuando se detecta que está fuera de tolerancia normalmente ya no se puede recuperar con un corte más, y la liberación de tensiones del amarre puede seguir desviando las dimensiones. La inspección en la máquina o en línea permite leer el error en tiempo real en el sistema de coordenadas de la máquina y, con la compensación de errores, dar un corte más. Esta es también la razón por la que el texto destaca la "integración de mecanizado e inspección" como característica de ingeniería: forma parte del mismo sistema que la máquina, las herramientas y el entorno.
¿El torneado con espejo de diamante puede mecanizar todos los materiales?
No. Las herramientas de diamante sufren un desgaste químico notable con los materiales férricos, por lo que se usan normalmente con aluminio, cobre, cobre libre de oxígeno, recubrimientos de níquel-fósforo, algunos plásticos y cristales infrarrojos. Para conseguir efecto espejo en piezas de acero, lo más habitual en el sector es el rectificado de ultraprecisión, el lapeado y pulido, o recubrir primero con níquel-fósforo y luego tornear. Antes de elegir el método, confirma la compatibilidad entre el material y la herramienta; no tomes el nombre del proceso como una llave maestra.
¿Con qué se garantiza la precisión del mecanizado de ultraprecisión?
Con integración de sistemas, no solo con una buena máquina. Los cuatro pilares que resume el texto son: máquina (precisión de giro del husillo, rectitud de las guías, estabilidad térmica), herramienta (calidad del filo y control del desgaste), medición y control (inspección en línea, compensación de errores) y control ambiental (temperatura constante, aislamiento térmico, limpieza). Si cualquier eslabón es el punto débil, la precisión final queda limitada por ese eslabón. En la práctica empresarial, configuraciones combinadas de corte, rectificado y electroerosión como las de los moldes de encapsulado de semiconductores, que reducen la diferencia de altura de la superficie mecanizada por debajo de 1 μm, también son resultado de la sinergia de este sistema.
¿Basta con indicar solo Ra en el plano para describir los requisitos de ultraprecisión?
Normalmente no. Ra solo refleja la desviación media aritmética del perfil y no restringe la forma de la superficie, la ondulación ni los picos locales. En piezas como los espejos de los giroscopios láser, lo que realmente aprieta es un indicador de forma como la planitud de 0,05 μm; el Ra de 0,001 μm es solo uno de los requisitos. Se recomienda especificar también la tolerancia de forma, la ondulación, las referencias y el método de inspección, y si es necesario acordar el equipo de medición y el formato del informe, para evitar discrepancias en la aceptación.
Key takeaways
- La frontera entre el mecanizado de precisión y el de ultraprecisión está en el orden de magnitud de la precisión y la rugosidad superficial, no en el nombre del proceso
- El mecanizado de ultraprecisión es una integración sistémica de máquina-herramienta—herramienta—medición—entorno; el eslabón más débil determina el límite
- La medición en línea/en posición es una condición necesaria del mecanizado de ultraprecisión; medir tras desmontar a menudo ya no permite retrabajar
- Las piezas típicas incluyen cojinetes de giroscopio, espejos reflectores de giroscopio láser, carretes y camisas de válvulas servohidráulicas y espejos asféricos
- Los rangos de precisión del texto son órdenes de magnitud comunes en el sector; los valores concretos varían según material, estructura y equipo



