
Cómo afecta la cizalla hidráulica a la precisión dimensional, las rebabas y la deformación de las piezas de chapa
Cuando, después del cizallado de una pieza de chapa, aparecen longitudes desiguales, rebabas excesivas en los bordes cortados o una ligera deformación en chapas delgadas, el problema normalmente no se debe únicamente a una "precisión insuficiente de la máquina". El resultado del procesamiento con una cizalla hidráulica depende de una cadena completa: posicionamiento mediante el tope trasero—sujeción—cizallado con las cuchillas superior e inferior—apoyo de la mesa de trabajo—inspección de la primera pieza. La inestabilidad de cualquiera de estas etapas puede introducir desviaciones en las operaciones posteriores de plegado, soldadura o montaje.
Durante el funcionamiento, el tope trasero determina primero la longitud de corte, y la chapa debe apoyarse completamente contra la superficie de posicionamiento; el dispositivo de sujeción evita el desplazamiento de la chapa; las cuchillas superior e inferior separan el material mediante un movimiento relativo; y la mesa de trabajo y los apoyos auxiliares ayudan a mantener estable la chapa delgada. La holgura entre las cuchillas, el estado de los filos y el ángulo de cizallado afectan la calidad de la sección cortada, mientras que un paralelismo deficiente del tope, las holguras del mecanismo o un apoyo insuficiente de la chapa facilitan la deriva dimensional.
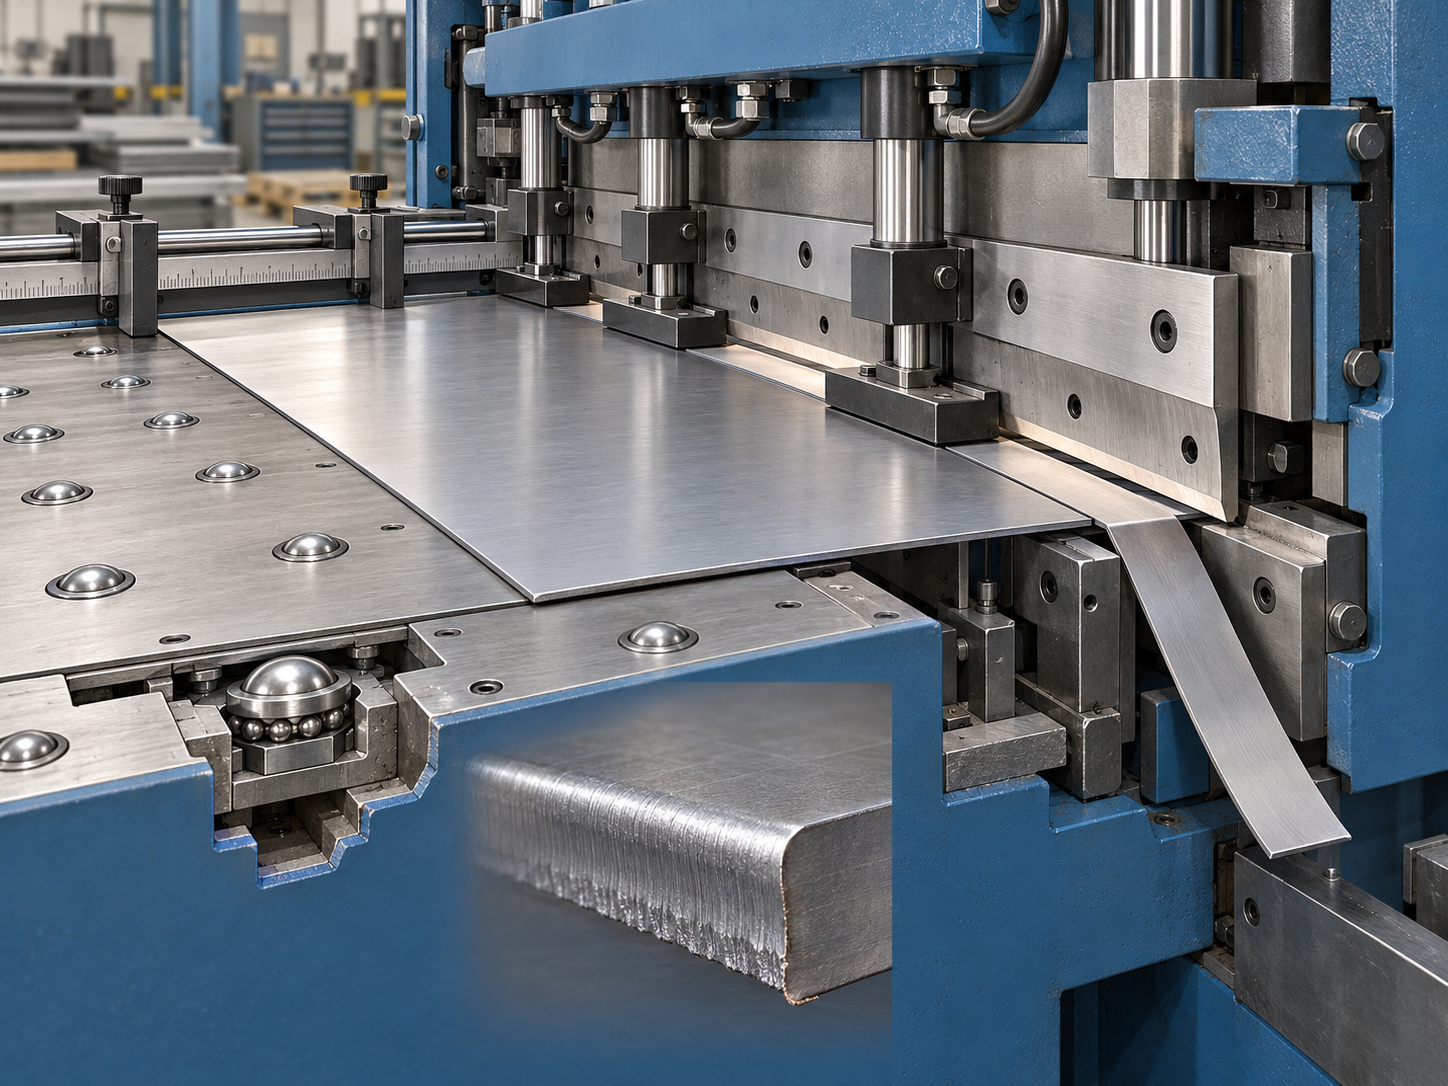
El diagnóstico de calidad de una cizalla hidráulica debe partir de los resultados para determinar los parámetros
- Desviación de longitud o anchura: compruebe primero el ajuste del tope trasero, la limpieza de la superficie de posicionamiento, el apoyo de la chapa y el paralelismo; no se limite a consultar el valor mostrado en el controlador.
- Rebabas y escalones de desgarro: compruebe la holgura de corte, el desgaste de las cuchillas, las mellas en los filos y la uniformidad de la holgura a izquierda y derecha.
- Deformación o torsión de chapas delgadas: revise la sujeción, los apoyos y la planitud de la chapa; después determine si es necesario ajustar el ángulo de cizallado.
- Aumento repentino de las diferencias en el corte: detenga la producción en serie, conserve las muestras de corte de prueba y confirme si el equipo y el material son compatibles.
Por lo tanto, al seleccionar una cizalla hidráulica no debe compararse únicamente el espesor máximo de cizallado. Primero deben confirmarse el material, los espesores habituales, la longitud de corte efectiva y los requisitos de las operaciones posteriores, y después debe realizarse un corte de prueba con el material real. Si aparecen desgarros evidentes, una deriva dimensional continua o inestabilidad de la chapa, debe detenerse la liberación de piezas y conservarse el registro de parámetros para revisar, en este orden, la "compatibilidad del equipo—configuración de parámetros—estado del posicionamiento—inspección de la primera pieza".
Selección de equipos para cizallas hidráulicas: tipo oscilante o tipo guillotina, qué condiciones del proceso revisar primero
Una cizalla hidráulica no debe seleccionarse únicamente según el “espesor máximo de cizallado”. El grado y la resistencia del material, el espesor habitual, la longitud útil de corte, la frecuencia de producción continua y si, después del corte, los bordes se van a plegar o soldar influyen en la carga del equipo y en la estabilidad del corte. El espesor nominal también suele tener que verificarse junto con la resistencia correspondiente del material, las especificaciones de las cuchillas y la anchura de corte; una misma máquina no soporta de la misma manera el cizallado de material estrecho y el de chapas de anchura completa.
Las diferencias entre las cizallas hidráulicas de tipo oscilante y tipo guillotina deben evaluarse en función del proceso
Las cizallas de tipo oscilante suelen ser adecuadas para el corte de chapas convencionales y el procesamiento de chapa metálica en lotes pequeños y medianos; las cizallas de tipo guillotina utilizan un movimiento lineal y una estructura de guiado más definidos, por lo que suelen incluirse en la comparación para tareas con longitudes de corte mayores, chapas más gruesas o requisitos más exigentes de uniformidad del borde cortado. Sin embargo, esto solo indica una tendencia estructural y no constituye una conclusión independiente del modelo. El campo de aplicación real debe confirmarse mediante pruebas de corte según el material, el espesor, la longitud y la capacidad nominal del equipo.
- Condiciones del material: proporcione el grado del material, la resistencia a la tracción o la información sobre el material proporcionada por el proveedor; no basta con indicar únicamente “chapa de acero” o “chapa de aluminio”.
- Dimensiones y ritmo de producción: indique el espesor máximo y el habitual, la longitud de corte por operación, el volumen diario y el ritmo previsto, y verifique la longitud útil de corte y la carga de trabajo continuo.
- Procesos posteriores: en las piezas plegadas, preste atención a las rebabas del borde cortado, el aplastamiento de las esquinas y las variaciones de longitud; en las piezas soldadas, confirme también la rectitud del borde cortado y si la deformación de la chapa puede afectar al montaje.
- Requisitos de posicionamiento: si las dimensiones de las piezas se concentran en un rango determinado, verifique especialmente el recorrido del tope trasero, el método de posicionamiento y el método de validación del posicionamiento repetitivo, en lugar de fijarse únicamente en las funciones del controlador.
Durante la compra, debe exigirse al proveedor que realice pruebas de corte con el material real y el espesor habitual, y que entregue muestras, registros de parámetros y métodos de aceptación. En los modelos publicados pueden encontrarse recorridos del tope trasero de aproximadamente 20–600 mm o 20–800 mm, pero estos son parámetros de modelos específicos y no representan directamente a todas las cizallas hidráulicas. Si durante la prueba aparecen rebabas evidentes en el corte, deformación o curvatura de chapas delgadas, o variaciones de longitud, primero deben revisarse las condiciones del material, las cuchillas y los ajustes de posicionamiento antes de determinar si es necesario sustituir el equipo.
Cómo influye la holgura de cizallado en las rebabas, el desgarro y la vida útil de las cuchillas de una cizalla hidráulica
La holgura de cizallado de una cizalla hidráulica no es mejor cuanto mayor sea, ni más precisa cuanto menor sea. Debe adaptarse al tipo de material, el espesor de la chapa, el estado de las cuchillas y la estructura del equipo. Cuando la holgura no está correctamente ajustada, el borde cortado suele presentar primero rebabas, desgarros o una sección transversal rugosa, lo que posteriormente afecta al ajuste del plegado y al montaje mediante soldadura.
Características del borde cortado con una holgura de cizallado excesiva o insuficiente en una cizalla hidráulica
| Estado del ajuste | Fenómenos habituales en el borde cortado | Comprobaciones y medidas prioritarias |
|---|---|---|
| Holgura excesiva | Escalones de desgarro pronunciados, hundimiento de los bordes, aumento de las rebabas y sección transversal relativamente rugosa | Confirme el espesor del material y el estado de las cuchillas; reduzca gradualmente la holgura según el manual del equipo y realice una prueba de corte |
| Holgura insuficiente | Aumento de la resistencia al cizallado, aparición de marcas de doble cizallado y aceleración del desgaste de las cuchillas o del desportillado de los filos | Compruebe la carga y el filo de la cuchilla; aumente gradualmente la holgura y evite la producción continua directa. |
Una referencia inicial común para el corte de prueba en la información pública es aproximadamente el 3 %–5 % del espesor de la chapa para metales blandos y el 5 %–8 % para acero al carbono. No se trata de una norma unificada ni puede sustituir al manual del equipo. La resistencia del material, el espesor real, la longitud de corte efectiva y el desgaste de la herramienta modificarán el resultado. Debe adoptarse un ciclo cerrado de «ajuste—corte de prueba—observación de la sección de corte—ajuste fino—registro».
Secuencia de diagnóstico de las rebabas localizadas en una cizalla hidráulica para chapa
Si las rebabas aumentan solo en un lado o en una zona localizada, no lo atribuya inmediatamente a la holgura general. Primero compruebe si la cuchilla está desgastada, mellada o instalada de forma no paralela; después compare las holguras izquierda y derecha y el estado de apriete de la cuchilla. A continuación, confirme que la chapa esté apoyada de forma estable. Si varias secciones de corte empeoran simultáneamente o, tras el ajuste, siguen apareciendo desgarros o daños en el filo, debe detener la producción, aislar las piezas de prueba y confirmar con el proveedor del equipo las especificaciones de la cuchilla, las referencias de instalación y el rango de ajuste permitido.
Cómo reducir la deformación de la chapa en una cizalla hidráulica mediante el ángulo de corte, la sujeción y el apoyo
Si después de cortar una chapa delgada aparecen alabeos o torsiones, o el estado de ambos lados del corte no es uniforme, la causa no tiene por qué ser la holgura de corte. El ángulo de corte determina la fuerza instantánea aplicada y la longitud de corte efectiva cuando la cuchilla penetra en la chapa; con un ángulo mayor, el proceso de corte puede dispersar con mayor facilidad la carga máxima, pero la flexión y el desplazamiento que sufre la chapa también deben evaluarse en función de la estructura del equipo, el espesor y la longitud. En modelos disponibles públicamente se observan ejemplos de ángulos de aproximadamente 30′–2°30′; estos son parámetros de equipos específicos y no deben extrapolarse como un rango general aplicable a todas las cizallas hidráulicas para chapa.
En una cizalla hidráulica para chapa, controle primero el deslizamiento mediante la sujeción y el apoyo
La función del dispositivo de sujeción es mantener la chapa firmemente presionada para reducir el deslizamiento y la elevación localizada durante el corte. Si la sujeción es insuficiente, pueden aparecer cortes desviados, variaciones dimensionales o un aumento de las rebabas en un lado; sin embargo, un contacto irregular o una presión excesiva también pueden dejar marcas de presión. La mesa de trabajo, las bolas de apoyo y los soportes auxiliares sostienen los materiales largos y las chapas delgadas, reduciendo el pandeo, la torsión y los arañazos durante la manipulación. Durante la operación, primero debe limpiar las superficies de apoyo, asegurarse de que la chapa quede plana y bien apoyada y evitar empujarla en diagonal; después, confirme que el movimiento de sujeción sea sincronizado y que la posición de contacto sea adecuada.
Secuencia de comprobación de la deformación de la chapa en una cizalla hidráulica
- Primero, compruebe el estado de la chapa: verifique si el material de entrada presenta alabeo inicial, tensiones residuales, daños locales por presión o espesor irregular, para evitar atribuir erróneamente un problema del material a una avería de la cizalla.
- Después, compruebe el apoyo y el contacto: confirme que la mesa de trabajo, las bolas de apoyo y los soportes auxiliares estén limpios y tengan una altura básicamente uniforme. Los materiales largos y las chapas delgadas deben estar suficientemente sostenidos; la chapa no debe introducirse en diagonal ni quedar suspendida y combada.
- Compruebe el movimiento de sujeción: confirme que el dispositivo de sujeción tenga un contacto uniforme, un movimiento sincronizado y una presión no excesiva; una sujeción insuficiente provocará deslizamiento y alabeo, mientras que un contacto irregular o una presión excesiva pueden producir marcas de presión.
- Por último, vuelva a verificar los parámetros de corte: una vez fijada la chapa de forma estable, compruebe, conforme al manual del equipo, el ángulo de corte, la holgura, el filo de la cuchilla y el paralelismo. Realice un corte de prueba con material del mismo lote, compare el estado del corte y la planitud, y reanude la producción en serie solo después de confirmar que el resultado es conforme.
Control del tope trasero para la precisión dimensional de una cizalla hidráulica: cómo diagnosticar los errores de posicionamiento
El tope trasero de una cizalla hidráulica no es simplemente un «indicador de dimensiones», sino un elemento de control dentro de la cadena de posicionamiento de la chapa. Cualquier anomalía en la programación, la limpieza de la superficie del tope, el estado de contacto de la chapa, el paralelismo del mecanismo o la estabilidad del posicionamiento repetitivo puede provocar una desviación sistemática en la longitud de corte.
Secuencia de comprobación del tope trasero de una cizalla hidráulica
Durante el diagnóstico, primero debe comprobar las dimensiones objetivo y las unidades del programa; después, limpie la superficie del tope, la mesa de trabajo y las zonas de contacto de la chapa, y confirme que esta realmente quede bien apoyada contra el tope. Si la chapa presenta rebabas, alabeo o un contacto diagonal, el valor mostrado por el controlador puede ser correcto, pero la longitud de corte real aún puede resultar mayor o menor. A continuación, compruebe el paralelismo del tope trasero y si el husillo de bolas y la guía lineal presentan holguras anómalas, atascos o marcas de colisión. En los equipos que hayan sufrido una colisión, también debe volver a comprobar si el soporte del tope trasero está deformado.
| Fenómeno | Elementos que deben comprobarse prioritariamente | Método de verificación |
|---|---|---|
| Desviación de la longitud de todas las piezas en la misma dirección | Ajustes del programa, superficie de tope y estado de apoyo | Volver a medir la primera pieza con un instrumento de medición y verificar la posición real de contacto |
| Deriva dimensional pieza por pieza | Husillo, guías, paralelismo y repetibilidad de posicionamiento | Medir continuamente varias piezas del mismo material mediante posicionamiento y comparar la tendencia dimensional |
| Diferencias dimensionales evidentes entre los lados izquierdo y derecho | Paralelismo del tope, orientación de la chapa y deformación del mecanismo | Medir por separado las dimensiones de posicionamiento de ambos lados y comprobar los registros de colisiones |
En los modelos publicados se observan carreras del tope trasero de aproximadamente 20–600 mm o 20–800 mm, pero estos son parámetros de equipos específicos; al realizar la compra, deben confirmarse según la distribución de las dimensiones de las piezas. La aceptación no puede basarse únicamente en la lectura del controlador o la resolución de la pantalla. Deben realizarse cortes de prueba continuos con material real, comparando el valor ajustado con la longitud de las piezas terminadas y registrando los resultados de repetibilidad del posicionamiento. Si las dimensiones muestran una deriva progresiva o el posicionamiento no puede reproducirse de forma estable después de una colisión, debe suspenderse la liberación y revisarse primero el mecanismo del tope trasero y el método de medición.
De la primera pieza al lote: lista de inspección para piezas de chapa procesadas en cizallas hidráulicas
¿Qué debe registrarse durante la inspección de la primera pieza de una cizalla hidráulica?
Inspección por muestreo y criterios de liberación para lotes en cizallas hidráulicas
- Confirmación de la primera pieza: después de aprobar la primera pieza, deben fijarse la posición del tope trasero, la holgura de corte, el estado de uso de las cuchillas y el método de inspección.
- Inspección durante el proceso: según el tamaño del lote y el plan de calidad, volver a medir las longitudes críticas, las diagonales, las rebabas y la deformación, prestando especial atención a si el posicionamiento del tope trasero deriva gradualmente.
- Tratamiento de anomalías: si la desviación aumenta continuamente, las rebabas empeoran repentinamente, los cortes izquierdo y derecho son claramente diferentes, o la primera pieza no coincide con las posteriores, debe suspenderse la liberación, aislar las piezas sospechosas y volver a verificar el estado de las cuchillas, la holgura, el pisador, los soportes y el tope trasero.
Defectos habituales de corte y orden de actuación: qué comprobar primero y cuándo detener la máquina
Cuando una cizalla hidráulica presenta rebabas, desgarros, deriva dimensional o deformación de chapa delgada, no conviene ajustar primero la holgura de corte de forma drástica basándose únicamente en la experiencia. La inspección debe realizarse en el orden «cuchillas e instalación—holgura de corte—pisador—tope trasero—soporte», conservando las muestras de los cortes de prueba. Un mismo fenómeno puede deberse a la combinación de varios factores; los puntos de comprobación siguientes sirven como indicios para localizar el problema, no como un diagnóstico definitivo.
Fenómenos de defectos de las cizallas hidráulicas y puntos de comprobación prioritarios
| Fenómeno del defecto | Elementos prioritarios de inspección | Acción de verificación |
|---|---|---|
| Aumento de la rebaba en un lado, sección de corte rugosa o aparición de dos bandas brillantes | Filo de la cuchilla, paralelismo de montaje y holgura de cizallado izquierda-derecha | Limpie e inspeccione las cuchillas; realice una prueba de cizallado a baja velocidad con material del mismo lote y compare las secciones de corte de ambos lados |
| Escalones de desgarro y aplastamiento pronunciado de las esquinas | Si la holgura es excesiva o las cuchillas están desgastadas | Vuelva a ajustar la máquina según el manual del equipo y realice una prueba de cizallado; no aplique directamente una proporción general |
| Deriva gradual de la longitud de corte | Apoyo del tope trasero, paralelismo, husillo/guías y repetibilidad del posicionamiento | Mida continuamente varias piezas de la primera muestra y compare las dimensiones reales con los valores mostrados por el controlador |
| Alabeo de la chapa o arañazos en la superficie | Sujeción de la chapa, apoyo, planitud de la chapa y postura durante la manipulación | Confirme que la chapa esté completamente apoyada; inspeccione las bolas de apoyo, la mesa de trabajo y los soportes auxiliares |
Por ejemplo, si en un mismo lote de chapas de acero al carbono aparecen simultáneamente un aumento de la rebaba en un lado, una deriva gradual de la longitud y un ligero alabeo, primero deben inspeccionarse el filo y el paralelismo de las cuchillas; después, deben verificarse nuevamente la holgura, el estado de sujeción, la repetibilidad del posicionamiento del tope trasero y el método de apoyo, en lugar de sustituir inmediatamente el equipo. Si se detecta una rotura del filo, una posible deformación del tope trasero por colisión, una pérdida de control progresiva de las dimensiones, o si la rebaba y el aplastamiento de las esquinas ya afectan al plegado o la soldadura posteriores, debe detenerse la máquina y aislarse el producto en proceso. Solo deberá liberarse después de revisar los parámetros, el estado de los mecanismos y el método de aceptación.
Preguntas y respuestas sobre problemas comunes de las cizallas hidráulicas: selección, puesta a punto e inspección
Los resultados de mecanizado de una cizalla hidráulica no pueden evaluarse únicamente por el espesor máximo de cizallado indicado por el equipo. El tipo y la resistencia del material, el espesor, la longitud de corte, el estado de las cuchillas, la holgura de cizallado, el posicionamiento del tope trasero y el método de inspección pueden afectar a las dimensiones, las rebabas y la deformación de las piezas de chapa. Las siguientes preguntas y respuestas abordan situaciones habituales durante la selección del equipo, la puesta a punto en planta y la liberación de lotes.
¿Para seleccionar una cizalla hidráulica basta con fijarse en el espesor máximo de cizallado?
No. También deben verificarse el tipo y la resistencia del material, los espesores habituales, la longitud de corte efectiva, el tamaño del lote y el ritmo de producción, así como los requisitos de calidad del borde de corte para las operaciones posteriores de plegado o soldadura. El espesor nominal debe confirmarse en función del modelo específico, las especificaciones de las cuchillas y una prueba de cizallado real.
¿Se puede aplicar directamente una proporción basada en el espesor de la chapa para ajustar la holgura de cizallado?
No se puede aplicar directamente. En la documentación pública, los valores de aproximadamente 3%–5% del espesor de la placa para metales blandos y 5%–8% para acero al carbono solo pueden utilizarse como referencia inicial para el corte de prueba. El ajuste final debe basarse en el manual del equipo, el estado del material, el desgaste de las cuchillas y la sección del corte de prueba, observando además las rebabas, los desgarros y las marcas de cizallado secundario.
¿Por qué la dimensión que muestra el tope trasero no coincide con la longitud de corte real?
Puede deberse a la presencia de cuerpos extraños en la superficie del tope, a que la placa no esté suficientemente apoyada contra él, a una falta de paralelismo del tope, a holguras en el husillo o las guías, o a una deformación del mecanismo tras un impacto. Debe realizarse una medición de posicionamiento continua de la primera pieza utilizando el mismo material; no se debe considerar directamente el valor mostrado por el controlador ni su resolución como la precisión de la pieza terminada.
Cuando una placa delgada presenta deformación, ¿debe ajustarse primero la holgura de cizallado?
No necesariamente. Primero debe comprobarse si la sujeción de la placa es estable, si la mesa de trabajo o los soportes auxiliares son suficientes, si la placa está plana y bien apoyada, y si durante la manipulación se ha aplicado alguna fuerza oblicua; después deben verificarse nuevamente el ángulo y la holgura de cizallado. Si el corte presenta simultáneamente desgarros o rebabas evidentes, deben incluirse las cuchillas y la holgura entre los aspectos prioritarios de la inspección.
Al adquirir una cizalla hidráulica, ¿qué verificaciones debe exigirse al proveedor?
Se recomienda solicitar muestras de corte de prueba correspondientes al material real, su designación, espesor y longitud de corte, registrar la holgura de cizallado, el ángulo y las especificaciones de las cuchillas, y verificar la repetibilidad del posicionamiento del tope trasero, así como el estado de sujeción y soporte. Las tolerancias dimensionales específicas, los límites de rebaba y el método de aceptación deben indicarse previamente en los planos o en las condiciones de inspección de recepción de la compra.
Key takeaways
- La cizalla hidráulica no debe seleccionarse únicamente según el espesor máximo de cizallado; también debe adaptarse a la resistencia del material, los espesores habituales, la longitud de corte efectiva, el volumen de producción y los requisitos posteriores de plegado y soldadura.
- La holgura de corte debe ajustarse según el manual del equipo y el material real, y después verificarse mediante un corte de prueba de la sección cortada; tanto una holgura excesiva como una insuficiente pueden provocar distintos defectos en el corte.
- Que el tope trasero muestre la dimensión objetivo no significa que el posicionamiento real sea preciso. Es necesario comprobar la superficie del tope, el paralelismo, el mecanismo de guiado, el apoyo de la chapa y el estado del posicionamiento repetitivo.
- En la primera pieza deben comprobarse las dimensiones, las diagonales, la rectitud de los bordes cortados, las rebabas, los desgarros de la sección, la deformación y los arañazos superficiales; en la producción en serie también deben controlarse el desgaste de las cuchillas y la tendencia dimensional.



